قطعه سازی
قطعه سازی صنعتی زیربنای مهندسی تولید و ستون فقرات توسعه ماشینآلات، تجهیزات مکانیزه و فناوریهای صنعتی نوین است. در این فرآیند مهندسی، شمشها، اسلبها، لولهها، پروفیلها و ورقهای خام فلزی از طریق زنجیرهای از عملیات دقیق برادهبرداری، شکلدهی، برشکاری، عملیات حرارتی و متالورژی به قطعات کاربردی با تلورانسهای ابعادی میکرونی تبدیل میشوند. اهمیت قطعهسازی زمانی آشکار میگردد که کوچکترین انحراف ابعادی در حد صدم میلیمتر میتواند به توقف خطوط تولید کارخانجات، لرزش شفتهای دوار، فرسایش زودرس چرخدندهها یا نشتی در سامانههای پرفشار هیدرولیک و پتروشیمی منجر شود.
در مجموعه صنعتی رنگین پوشش شیراز، فرآیند قطعهسازی به عنوان یک زنجیره یکپارچه از مرحله بررسی نقشههای دوبعدی و سهبعدی مهندسی (CAD)، مهندسی معکوس قطعات وارداتی مستهلک، برنامهنویسی نرمافزارهای ساخت به کمک کامپیوتر (CAM)، ماشینکاری پیشرفته CNC چندمحوره، تا کنترل کیفی با ابزارهای کالیبره و اجرای پوششهای نهایی مقاوم به سایش، خوردگی و اکسیداسیون به انجام میرسد.
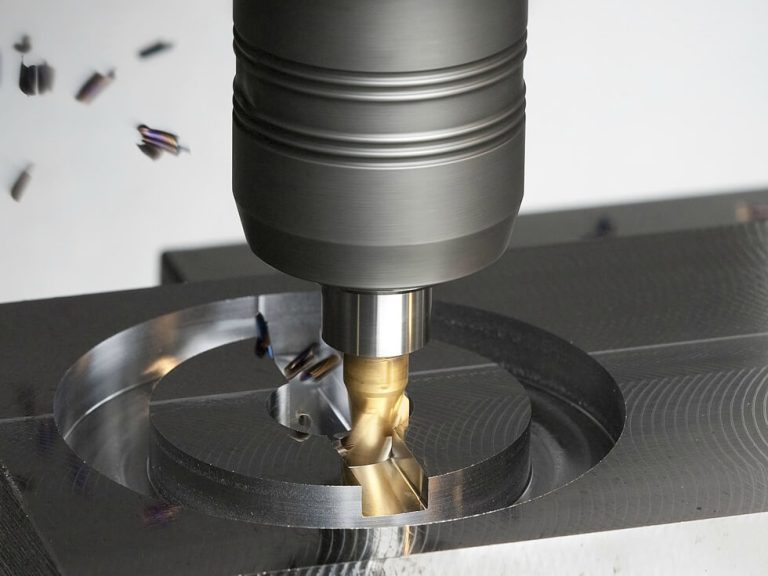
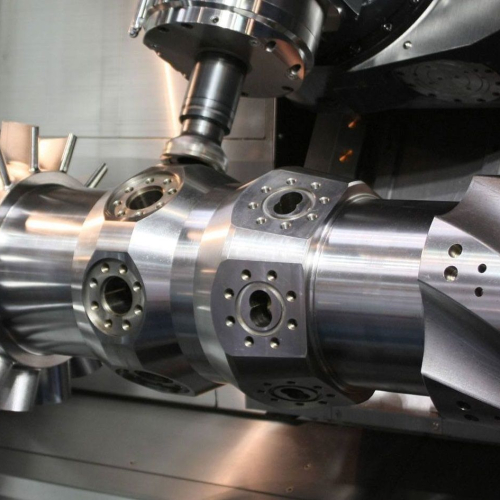
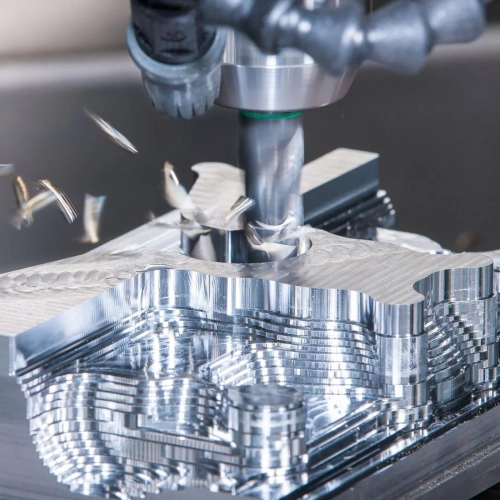
شکل ۱: ماشینکاری دقیق قطعات فولادی و آلومینیومی با دستگاههای پیشرفته فرز CNC چندمحوره




فرآیندهای بنیادین ساخت و شکلدهی قطعات صنعتی
انتخاب تکنولوژی مناسب در ساخت قطعات، تابعی از هندسه قطعه، نوع آلیاژ، خواص مکانیکی مورد نیاز، تیراژ تولید و الزامات اقتصادی پروژه است. در صنعت مدرن، قطعهسازی از طریق روشهای زیر محقق میشود:
۱. برادهبرداری و ماشینکاری کنترل عددی (CNC Machining)
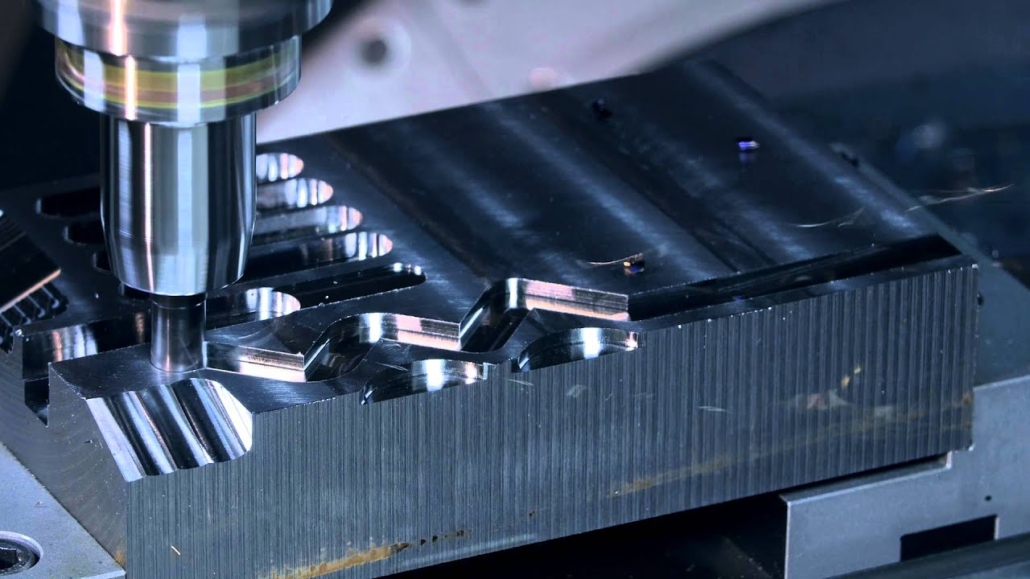
ماشینکاری CNC دقیقترین شیوه شکلدهی فلزات با برداشت براده از قطعه خام است. تراشکاری CNC با چرخش قطعه حول محور تقارن و پیشروی ابزار برشی، شفتها، بوشها، فلنجها، پینها و سطوح مخروطی و رزوهدار را با انطباقهای بسیار دقیق (H7/g6) تولید میکند. از سوی دیگر، فرزکاری CNC سه، چهار و پنجمحوره با حرکت ابزار برشی دوار در جهات گوناگون، شیارهای پیچیده، جای خار، سطوح نامنظم سهبعدی، قالبهای تزریق و بدنه پمپها و شیرآلات را با صافی سطح فوقالعاده تولید مینماید.
۲. شکلدهی و فرآوری ورقهای فلزی (شیتمتال)
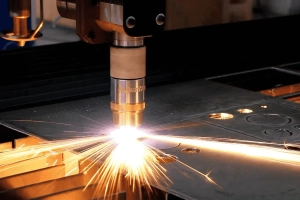
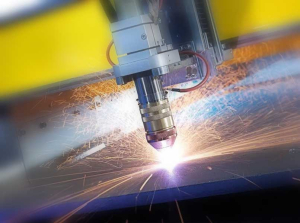
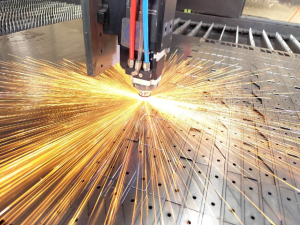
بسیاری از قطعات صنعتی و سازهها از ورقهای فلزی تشکیل میشوند. فرآیند ساخت این مجموعهها شامل برش لیزری با گازهای کمکی، سوراخکاری و پانچ CNC، خمکاری دقیق با دستگاههای پرسبریک هیدرولیک و عملیات کشش عمیق است. جهت بررسی خدمات ساخت بدنه و محفظهها، میتوانید بخش تخصصی ساخت جعبه قطعات الکترونیکی را ملاحظه فرمایید.
۳. ریختهگری دقیق و دایکاست (Casting)
در پروژههایی با تیراژ بالا یا قطعاتی با مجاری داخلی مارپیچ و محفظههای توخالی که امکان برادهبرداری مستقیم از بلوک فلزی وجود ندارد، متالورژی ریختهگری به کار گرفته میشود. مذاب فلزاتی چون چدن داکتیل، آلومینیوم و برنج به درون قالبهای ماسهای، فولادی دایکاست یا ریختهگری دقیق (Investment Casting) تزریق شده و پس از انجماد، جهت دستیابی به تلورانسهای نهایی ماشینکاری میگردند.
۴. آهنگری صنعتی (Forging)
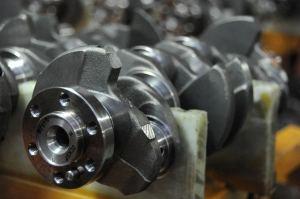
فورجینگ قطعات فلزی از طریق اعمال ضربات پتکهای سنگین یا پرسهای هیدرولیکی عظیم در دمای سرخ صورت میپذیرد. ویژگی منحصربهفرد قطعات فورج، همجهت شدن خطوط جریان دانههای فلزی (Grain Flow) با هندسه قطعه است که چقرمگی شکست و مقاومت به خستگی را در مقایسه با ریختهگری و ماشینکاری ساده به شدت ارتقا میدهد؛ از این رو قطعات تحت تنشهای شدید مانند شاتونها و میللنگها با این متد تولید میشوند.
سفارش قطعهسازی دقیق و مهندسی معکوس در شیراز
مجتمع صنعتی رنگین پوشش با تجهیز به ماشینآلات تراش و فرز CNC، دستگاههای برش لیزری پرقدرت و واحد کنترل کیفی مجهز، آماده پذیرش سفارشهای ساخت قطعات تکی، نمونهسازی و تولید انبوه کارخانجات با ارائه گزارش بازرسی ابعادی CMM میباشد.
پذیرش نقشههای صنعتی و فایلهای STEP / DXF | شهرک صنعتی بزرگ شیراز
انتخاب مواد اولیه در قطعهسازی: متالورژی و تحلیل آلیاژها
عملکرد پایدار هر قطعه مکانیکی در شرایط ارتعاش، سایش، بارهای فشاری و محیطهای اسیدی یا خورنده، وابسته به دانش مهندسی انتخاب متریال است. مهندسان متالورژی رنگین پوشش آلیاژها را بر اساس معیارهای زیر تفکیک و انتخاب مینمایند:
۱. فولادهای عملیات حرارتیپذیر و آلیاژی (Alloy Steels)
فولادهای پرکاربرد نظیر MO40 (AISI ۴۱۴۰) به دلیل حضور کروم و مولیبدن، پس از عملیات حرارتی کوئنچ-تمپر سختیپذیری یکنواخت و استحکام کششی فوقالعادهای به دست میآورند که آنها را به گزینه اول ساخت شفتها، دندهها و پیچهای سنگین تبدیل میکند. همچنین فولاد VCN200 (AISI ۴۳۴۰) با داشتن نیکل و چقرمگی استثنایی، برای قطعات ضربهپذیر صنایع نفت و گاز به کار میرود. برای پروژههای تخصصی این حوزه، خدمات واحد طراحی و ساخت قطعات و ماشین آلات صنایع پتروشیمی مرجع کاملی است.
۲. استنلس استیل و آلیاژهای زنگنزن (Stainless Steels)
فولادهای زنگنزن آستنیتی مانند ۳۰۴ و ۳۱۶L به دلیل درصد بالای کروم و نیکل، مقاومت بینظیری در برابر اکسیداسیون، اسیدها و محیطهای مرطوب دارند. برای قطعات صنایع غذایی، دارویی، دریایی و نفت، اجرای دقیق ماشینکاری و ساخت قطعات استیل با ابزارهای سرامیکی و اینسرتهای الماسه تضمینکننده کیفیت سطح و عدم سوختگی متریال است.
۳. آلیاژهای آلومینیوم مهندسی (Aluminum Alloys)
آلومینیوم با چگالی یکسوم فولاد، نسبت استحکام به وزن بینظیری ارائه میدهد. آلیاژهای سری ۶۰۰۰ نظیر ۶۰۶۱-T6 برای سازههای عمومی، فریمها و سامانههای سبک کاربرد دارند، در حالی که آلیاژهای سری ۷۰۰۰ مانند ۷۰۷۵ با استحکامی معادل فولاد ساختمانی در صنایع هوافضا و تجهیزات ورزشی و پروازی به کار میروند. برای فرآیندهای اولیه آمادهسازی، فناوری برش لیزر آلومینیوم با گاز نیتروژن خلوص بالا مانع از تشکیل اکسید دیرگداز در لبهها میشود.
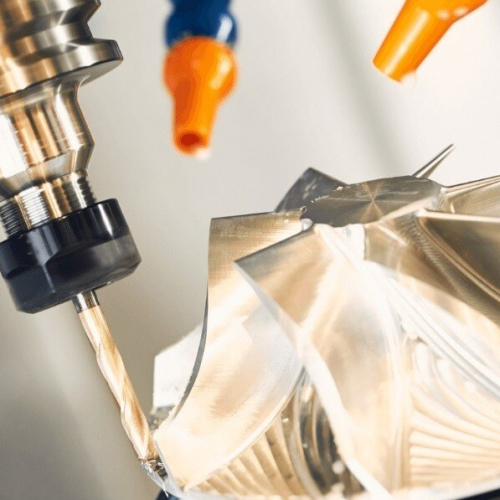
شکل ۲: تنوع قطعات تولیدی ماشینکاری و تراشکاری شده با هندسههای پیچیده در واحد ساخت
جدول مقایسهای: روشهای متداول قطعهسازی بر پایه دقت، تیراژ و هزینه
برای تصمیمگیری بهینه میان روشهای گوناگون ساخت، جدول مهندسی زیر شاخصهای کلیدی فرآیندهای اصلی قطعهسازی را به صورت شفاف مقایسه میکند:
| روش قطعهسازی | تلورانس ابعادی (mm) | زبری سطح (Ra میکرون) | تیراژ اقتصادی مناسب | هزینه اولیه قالب و فیکسچر |
|---|---|---|---|---|
| فرزکاری و تراشکاری CNC | ±۰.۰۰۵ الی ±۰.۰۲ | ۰.۴ الی ۱.۶ (بسیار صیقلی) | تکسازی، نمونهسازی تا تیراژ متوسط | پایین (برنامهنویسی نرمافزاری بدون قالب فیزیکی) |
| برش لیزر فایبر و خمکاری CNC | ±۰.۰۵ الی ±۰.۱ | ۱.۶ الی ۳.۲ (لبههای تمیز بدون پلیسه) | تکسازی تا تیراژ انبوه | بسیار پایین (بدون نیاز به سنبه و ماتریس اختصاصی) |
| ریختهگری دقیق (Investment) | ±۰.۱ الی ±۰.۳ | ۱.۶ الی ۳.۲ | تیراژهای متوسط و بالا | متوسط (ساخت قالب موم و سرامیک) |
| پرسکاری و کشش عمیق (Pressing) | ±۰.۰۵ الی ±۰.۲ | ۰.۸ الی ۱.۶ | تیراژهای انبوه (بالای ۱۰ هزار عدد) | بسیار بالا (نیازمند طراحی و ساخت قالب سنبه-ماتریس) |
| آهنگری صنعتی (Hot Forging) | ±۰.۵ الی ±۱.۰ (نیازمند ماشینکاری نهایی) | ۳.۲ الی ۶.۳ | تیراژهای بالا با خواص مکانیکی سنگین | بالا (قالبهای فولادی گرمکار مقاوم به ضربه) |
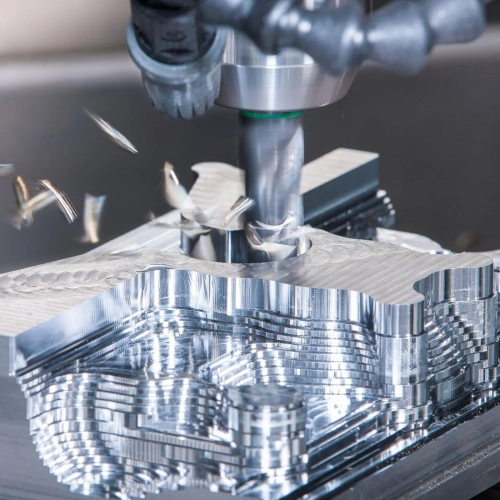
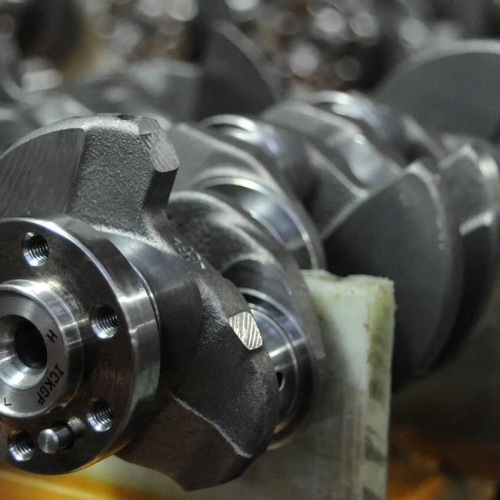
شکل ۳: پایش حرارتی ابزار و جریان کولنت امولسیونی حین فرزکاری سرعت بالا (HSM)
حوزههای تخصصی قطعهسازی در رنگین پوشش
مجتمع صنعتی رنگین پوشش متناسب با نیازهای بخشهای گوناگون صنعت کشور، خدمات خود را در دپارتمانهای مهندسی زیر سازماندهی نموده است:
۱. ساخت قطعات مینیاتوری و ابزاردقیق
قطعات ریز الکترونیکی، پزشکی و مکانیزمهای کنترلی نیازمند دقت در ابعاد کسری از میلیمتر هستند. واحد ساخت قطعات فلزی کوچک با استفاده از اسپیندلهای دوربالا و ابزارهای میکرو، این نیاز حساس را با تکرارپذیری کامل برآورده میسازد.
۲. ساخت قطعات صنعتی و ماشینآلات تولیدی
بخش طراحی و ساخت قطعات صنعتی به ساخت اجزای سنگین، گیربکسها، غلطکهای نورد، ایمپلرها و سیلندرهای پرفشار اختصاص دارد که تحت آزمونهای متالورژیکی و تنشزدایی پس از جوشکاری تولید میشوند.
۳. تولید انبوه قطعات خودرو و مجموعههای متحرک
صنعت خودروسازی بر پایه سرعت، کیفیت یکنواخت و قیمت رقابتی استوار است. در دپارتمان تولید انبوه در ساخت قطعات خودرو، خطوط سریتراشی و پرسکاری قطعات جلوبندی، براکتها و اجزای موتوری را مطابق استانداردهای سختگیرانه IATF تولید مینمایند.
۴. ساخت قطعات سفارشی و مهندسی معکوس تجهیزات تحریمی
کارخانجات بسیاری با فرسودگی قطعات وارداتی و عدم دسترسی به نقشههای کمپانی سازنده روبرو هستند. مهندسان ما در بخش ساخت قطعات فلزی سفارشی قطعه مستهلک را اسکن سهبعدی کرده، متالورژی آن را آنالیز کوانتومتری نموده و نقشههای کارگاهی را استخراج و قطعه را بازتولید میکنند.
صنعتگران، مدیران تولید و کارفرمایان جنوب کشور میتوانند با مراجعه به کارگاه تخصصی قطعه سازی در شیراز از مشاوره مهندسی حضوری و بررسی نقشهها بهرهمند شوند.
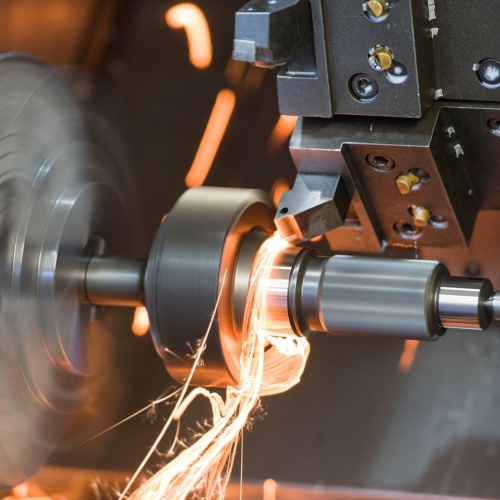
شکل ۴: بازرسی میکرونی تلورانسهای هندسی (GD&T) با دستگاه اندازهگیری سهبعدی CMM
آزمونهای کنترل کیفیت، کالیبراسیون و استانداردهای بازرسی (QC/NDT)
در راستای تحقق اصول E-E-A-T و اطمینان قطعی از عملکرد بدون خطای قطعات در خطوط بهرهبرداری، واحد کنترل کیفیت رنگین پوشش تمامی مراحل را طبق چکلیستهای مدون ارزیابی میکند:
- اندازهگیری سهبعدی با دستگاه CMM (Coordinate Measuring Machine): سنجش تلورانسهای هندسی و موقعیتی (هممحوری، تختی، گردی، لنگی و عمودبودن) با دقت ۲ میکرون در محیط آزمایشگاهی با دمای کنترلشده ۲۰ درجه سانتیگراد.
- زبریسنجی سطح (Surface Roughness Testing): سنجش پارامترهای Ra و Rz سطوح ماشینکاری و پرداختشده مطابق استاندارد ISO ۴۲۸۷ برای جلوگیری از سایش کاسهنمدها و یاتاقانها.
- سختیسنجی متالورژیکی (Hardness Testing): اندازهگیری سختی سطحی و مغزی قطعات پس از عملیات حرارتی بر حسب مقیاسهای راکول C (HRC)، برینل (HBW) و ویکرز (HV) مطابق استانداردهای ASTM E18 و ASTM E10.
- آزمونهای غیرمخرب (NDT): انجام آزمون ذرات مغناطیسی (MT) و مایع نافذ (PT) بر روی درزهای جوش و قطعات تحت تنش برای شناسایی هرگونه ترک زیرسطحی یا مکهای انجمادی.
- صدور شناسنامه فنی و گواهی بازرسی (Inspection Certificate): ارائه گواهی متریال (MTC) و گزارش کامل ابعادی به همراه محمولههای تحویلی به خریداران.
برونسپاری پروژههای قطعهسازی به کارگاه مجهز رنگین پوشش
تضمین تحویل به موقع، بالاترین دقت تلورانسی و انطباق کامل با نقشه فنی. امکان انجام کلیه فرآیندهای زنجیره تولید (برش، ماشینکاری، عملیات حرارتی، پرداختکاری، آبکاری و رنگ کوره ای) در یک مجتمع متمرکز بدون اتلاف هزینه حملونقل میان کارگاهها.
مجتمع تولیدی و پوششدهی رنگین پوشش | شیراز، شهرک صنعتی بزرگ