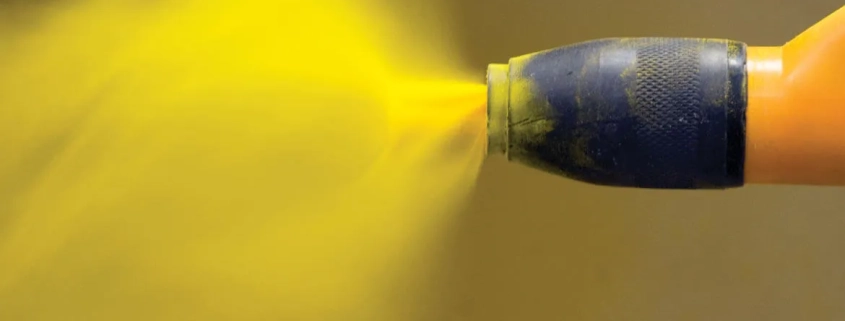
رنگ کوره ای چیست؟
رنگ کوره ای (Stoving Enamel / Powder Coating) یک فرآیند پوششدهی پیشرفته سطح فلزات است که در آن مواد پلیمری (به شکل پودر خشک الکترواستاتیک یا مایعات رزینی پایه حلال صنعتی) بر روی قطعه اعمال شده و سپس درون کورههای حرارتی صنعتی تحت دمای کنترلشده پخته میشوند. برخلاف رنگهای سنتی هواخشک ساختمانی که بر اثر تبخیر حلال سمی خشک میشوند، رنگ کوره ای ساختاری گرماسخت (Thermosetting) دارد؛ انرژی گرمایی کوره باعث فعالسازی گروههای عاملی پلیمر و ایجاد اتصالات عرضی متراکم (Cross-linking) میان زنجیرههای مولکولی میشود. این واکنش شیمیایی، فیلم رنگ را به یک پوشش یکپارچه، فوقالعاده چسبنده و مقاوم در برابر سایش، ضربه، رطوبت و مواد خورنده تبدیل میکند.
امروزه در مجتمع صنعتی رنگین پوشش شیراز، اجرای تخصصی این فرآیند در خطوط مکانیزه رنگ کوره ای در شیراز و منطبق با شفافترین ضوابط قیمت رنگ پودری الکترواستاتیک انجام میگیرد تا بالاترین طول عمر مفید برای قطعات صنایع حساس تضمین گردد.
استعلام فوری هزینه و زمان اجرای رنگ کوره ای قطعات صنعتی
جهت دریافت مشاوره مهندسی متالورژی، انتخاب نوع رزین پودری (اپوکسی، پلیاستر، هیبرید) و برآورد دقیق قیمت بر اساس تیراژ و متراژ، با کارشناسان رنگین پوشش شیراز تماس بگیرید.

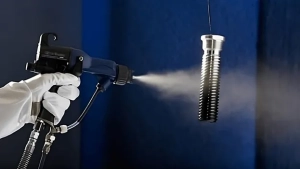
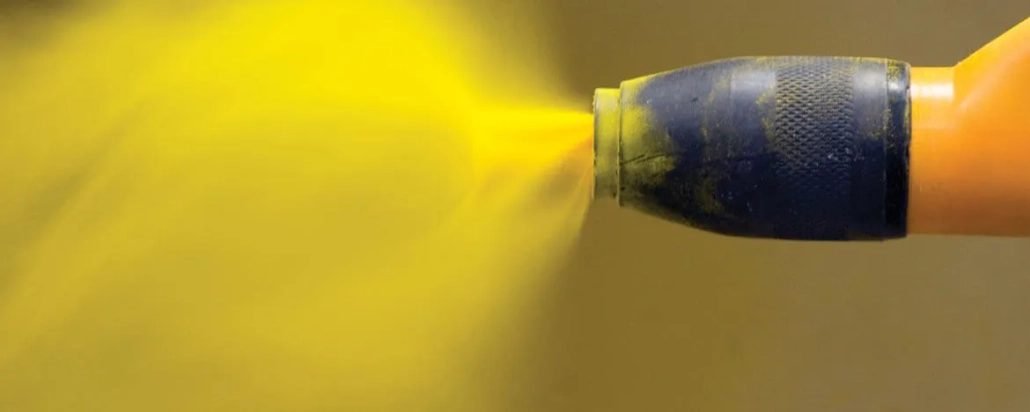
فیزیک پاشش الکترواستاتیک: تفنگ کرونا در برابر تریبوالکتریک
اساس موفقیت پاشش رنگ پودری کورهای، ایجاد بار الکتریکی منفی یا مثبت بر روی ذرات پودر و هدایت آنها توسط میدان الکترواستاتیک به سمت قطعه کار متصل به زمین (Ground / Earth) است. خدمات استاندارد رنگ پودری و اجرای صنعتی در دسته رنگ الکترواستاتیک از طریق دو مکانیزم باردارسازی متمایز انجام میشود:
۱. سیستم پاشش کرونا (Corona Charging)
در این متد، یک الکترود فشار قوی (۳۰ الی ۱۰۰ کیلوولت) در نوک گان پاشش قرار دارد که هوای اطراف را یونیزه کرده و با ایجاد میدان ولتاژ بالا، بارهای الکتریکی منفی را به ذرات عبوری پودر منتقل میکند. این سیستم سرعت پاشش بسیار بالا، راندمان انتقال عالی و سازگاری با انواع پودرهای استاندارد را ارائه میدهد؛ هرچند در قطعاتی با زوایای بسیار تند نیازمند تنظیم زاویه جهت مهار پدیده قفس فارادی (Faraday Cage Effect) است.
۲. سیستم تریبوالکتریک (Tribo Charging)
در روش تریبواستاتیک هیچ ولتاژ برقی خارجی اعمال نمیشود؛ بلکه ذرات پودر در اثر اصطکاک شدید با لوله تفلونی (PTFE) داخلی گان، الکترون از دست داده و دارای بار مثبت میشوند. عدم وجود خطوط میدان الکتریکی آزاد در این متد سبب میشود که پودر حتی در عمیقترین حفرهها و شیارهای پیچیده نفوذ کند و پوششی بدون اثر پوست پرتقالی با حداکثر یکنواختی ایجاد نماید.
بهکارگیری این فناوریهای مدرن در کارگاه تخصصی رنگ الکترواستاتیک در شیراز این اطمینان را پدید میآورد که حتی حساسترین سازهها با پیچیدهترین هندسه، پوششی ۱۰۰٪ همگن و بدون نقص دریافت نمایند.
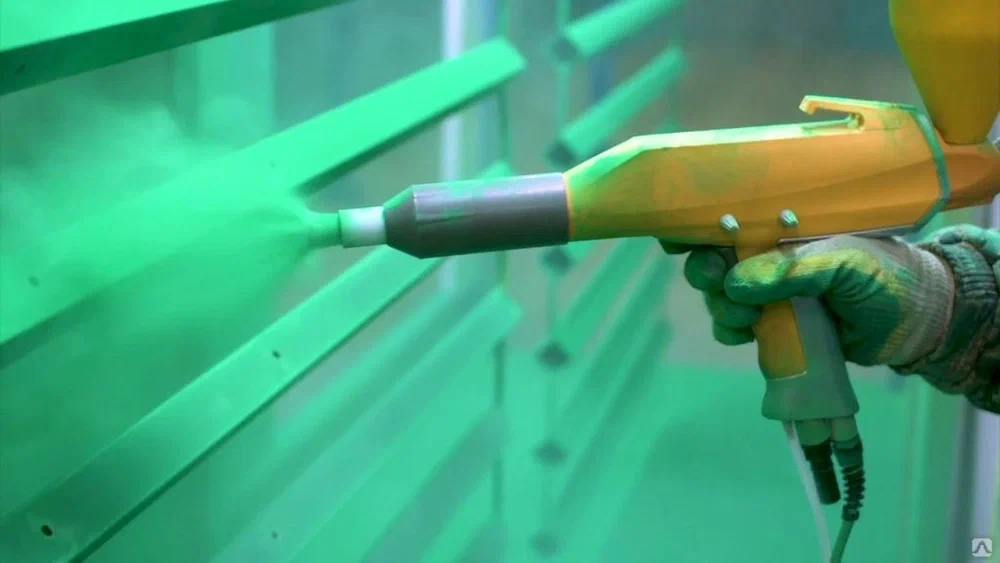
مراحل گامبهگام اجرای رنگ کورهای در کارخانه صنعتی
دوام استثنایی رنگ کوره ای در رنگین پوشش شیراز ناشی از انضباط بدون نقص در طی کردن مراحل هفتگانه مهندسی زیر است:
- چربیگیری گرم و شستوشوی قلیایی: غوطهوری در وانهای قلیایی حرارتی یا پاشش پرفشار چربیگیر گرم در دمای ۵۰ الی ۶۵ درجه سانتیگراد جهت امولسیونسازی روغنهای کشش، گریس و آلودگیهای ماشینکاری.
- اسیدشویی و زنگزدایی هیدرولیکی: استفاده از حمامهای اسید کلریدریک مهارشده جهت انحلال اکسیدهای سطحی، پوستههای اکسیدی نورد (Mill Scale) و ایجاد سطحی کاملاً فعال متالورژیکی.
- فسفاتهکاری سطحی (روی یا آهن): تشکیل لایه کریستالی میکروپوروس فسفاته که علاوه بر ایجاد دندانههای میکروسکوپی برای قفل فیزیکی رنگ، مقاومت ضدخوردگی زیرپوشش را تا چند برابر افزایش میدهد. برای سطوح آلومینیومی، فرآیند کروماتهکاری زرد یا سبز جایگزین میشود.
- شستوشوی نهایی با آب دیونیزه و خشککن حرارتی: آبکشی دقیق با آب خالص بدون املاح (DI Water) و عبور از خشککن دمشی با دمای ۱۰۰ الی ۱۲۰ درجه برای تبخیر کامل رطوبت از خلل و فرج سطح.
- پاشش الکترواستاتیک ذرات پودر: استقرار قطعه در کابین مجهز به سیستم مکش و فیلتراسیون سایکلون، پاشش یکنواخت لایه پودری با ضخامت کنترلشده بین ۶۰ تا ۹۰ میکرون با تفنگهای خودکار یا دستی.
- پخت پلیمری در کوره کانوایری یا باکسی: انتقال قطعه به کوره پخت صنعتی تحت رژیم حرارتی معین (معمولاً ۱۸۰ تا ۲۰۰ درجه سانتیگراد به مدت ۱۰ الی ۱۵ دقیقه ماندگاری قطعه در دمای پخت) جهت دستیابی به اتصالات عرضی کامل رزین.
- خنککاری، آزمونهای کنترل کیفیت و بستهبندی: سرد شدن طبیعی قطعه، انجام تستهای چسبندگی و ضخامتسنجی پراب الکترومغناطیسی، و بستهبندی ایمن جهت حمل بدون خش.
این استانداردسازی مشابه فرآیندهای حساس متالورژیکی مانند سخت پوشش کاری و آبکاری سخت، ضامن ماندگاری دهها ساله قطعه کار در شرایط جوی خشن است.
انواع پودرهای رنگ کورهای: مقایسه جامع رزینها و فرمولاسیون
انتخاب رزین مناسب بر اساس شرایط بهرهبرداری محیطی قطعه تعیین میشود. جدول مهندسی زیر مشخصات کاربردی هر گروه رزینی را نمایش میدهد:
| نوع رزین پایه | دمای پخت کوره | مقاومت در برابر UV | مقاومت شیمیایی و اسید | انعطاف و چقرمگی | کاربردهای شاخص |
|---|---|---|---|---|---|
| اپوکسی (Epoxy) | ۱۸۰ الی ۲۰۰ درجه (۱۰-۱۵ دقیقه) | ضعیف (گچی شدن در آفتاب) | فوقالعاده عالی | بسیار بالا | لوله انتقال نفت و گاز، میلگرد ساختمانی، قطعات داخلی موتور |
| پلیاستر (Polyester / TGIC) | ۱۹۰ الی ۲۰۰ درجه (۱۰-۱۲ دقیقه) | عالی و بدون تغییر رنگ | متوسط تا خوب | عالی | پروفیل درب و پنجره، نمای ساختمان، لوازم خانگی بیرونی |
| هیبرید (Epoxy-Polyester) | ۱۷۰ الی ۱۹۰ درجه (۱۲-۱۵ دقیقه) | متوسط (محیط داخلی) | بسیار خوب | بسیار عالی | تابلو برق صنعتی، رک سرور، قفسهبندی فروشگاهی، مبلمان فلزی |
| پلییورتان (Polyurethane) | ۱۸۰ الی ۲۰۰ درجه (۱۵-۲۰ دقیقه) | فوقالعاده عالی | بسیار عالی | سختی بالا و ضدسایش | رینگ آلومینیومی خودرو، تجهیزات بیمارستانی، قطعات زیر کاپوت |
| فلوروپلیمر (Fluoropolymer / PVDF) | ۲۲۰ الی ۲۴۰ درجه (۱۰-۱۵ دقیقه) | حداکثر مقاومت (۳۰ سال ماندگاری) | مصون از تمام اسیدها | انعطافپذیری فوقالعاده | سازههای ساحلی، برجهای مدرن، صنایع نفت و گاز فراساحلی |
علاوه بر این پوششهای پلیمری، مجموعه رنگین پوشش پوششدهیهای متالورژیکی تکمیلی نظیر کروم سخت و آنادایز آلومینیوم را جهت پاسخگویی به کلیه نیازهای صنعتی صنایع فارس و کشور ارائه مینماید.
عیبیابی تخصصی و آزمونهای کنترل کیفی (QC & Standards)
در فرآیند رنگآمیزی کورهای، شناخت مکانیزم عیوب و ریشهیابی متالورژیکی آنها ضامن تولید قطعات بینقص است:
- عیب پوست پرتقالی (Orange Peel): ناشی از ضخامت بیش از حد پاشش، دانهبندی نامناسب پودر یا بالا رفتن بسیار کند دمای کوره که مانع از تراز شدن مذاب پودر پیش از آغاز واکنش ژل شدن میشود.
- حبابزدگی و پینهول (Pinholing & Outgassing): خروج گازها و رطوبت محبوس در منافذ قطعات ریختهگری (مانند دایکست آلومینیوم و چدن) حین ذوب پودر در کوره. راهکار پیشگیرانه: پیشگرمایش قطعه در کوره بالاتر از دمای پخت و استفاده از پودرهای ضدفوران (Anti-gas release).
- چسبندگی ضعیف و پوستهشدن (Delamination): ناشی از چربیگیری ناقص، وجود رطوبت زیر فیلم رنگ یا پخت ناقص (Under-cure) پودر در دمای پایینتر از حد استاندارد.
- تغییر فام و زردشدگی در کوره (Color Drift / Overbaking): ماندگاری قطعه در دمای بیش از ۲۱۰ درجه سانتیگراد یا زمان پخت بیش از حد مجاز که باعث تخریب حرارتی ماتریس پلیمری میشود.
- تستهای آزمایشگاهی کنترل کیفی (QC Tests): آزمون سایش مقاومت حلال با متیلاتیلکتون (MEK Rub Test ASTM D4752) برای اثبات پخت کامل، تست چسبندگی شطرنجی (Cross Hatch Test ASTM D3359) و آزمون مقاومت به ضربه مستقیم و غیرمستقیم (Impact Test ASTM D2794).
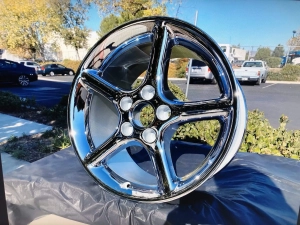
برای قطعات خودرویی و رینگها که تحت تنشهای جادهای شدید قرار دارند، کنترل کیفی دقیق از پوسته شدن جلوگیری میکند؛ بررسی جزئیات در صفحه آبکاری رینگ، قیمت آبکاری رینگ اسپرت و هزینه آبکاری رینگ در دسترس است.
خدمات تخصصی رنگ کوره ای و آمادهسازی شیمیایی در شیراز
مجهز به خطوط کانوایری و باکسی با دمای کنترلشده تا ۲۵۰ درجه، سیستم چربیگیری گرم و فسفاتهکاری صنعتی جهت دستیابی به حداکثر چسبندگی و آزمونهای استاندارد کیفی.مشاوره و استعلام تلفنی: ۰۹۱۲۶۷۶۳۵۰۱ ارسال مشخصات قطعه در واتساپ
مزایای رنگ کورهای پودری نسبت به رنگهای مایع صنعتی
انتخاب بین رنگ کورهای پودری و رنگ مایع سنتی پیستولهای همواره دغدغه طراحان صنعتی و مجریان پروژههاست:
- ۱۰۰٪ ماده جامد بدون آلایندگی زیستمحیطی (Zero VOC): رنگهای مایع حاوی مقادیر فراوانی از حلالهای سمی و تینر هستند که هنگام تبخیر خطرات آتشسوزی و تنفسی شدید ایجاد میکنند، در حالی که رنگ پودری فاقد هرگونه حلال فرار است.
- قابلیت بازیافت و ضایعات نزدیک به صفر: در فرآیند پاشش پودری، ذراتی که روی قطعه نمینشینند توسط سیستم سایکلون مکش و فیلتر شده و تا ۹۵٪ قابلیت استفاده مجدد در چرخه خط تولید را دارند.
- دستیابی به ضخامت بالا در تکپاشش: رنگ پودری به آسانی لایهای یکنواخت به ضخامت ۶۰ تا ۱۲۰ میکرون بدون شره، ریختگی یا رد قلممو ایجاد میکند، در حالی که در رنگ مایع این ضخامت نیازمند چند لایه پاشش و خشکشدنهای زمانبر است.
- مقاومت مکانیکی و شیمیایی بسیار فراتر: پیوندهای عرضی سهبعدی ایجاد شده در دمای ۲۰۰ درجه کوره، مقاومت به خراش، ضربه و خمش الاستیک بسیار بالاتری نسبت به لایههای خشکشده ساده رنگ مایع فراهم میسازد.
- پوششدهی بینقص لبهها و گوشهها: به دلیل کشش سطحی مایعات، رنگهای مایع در لبههای تیز قطعات نازک میشوند، اما بار الکترواستاتیک در رنگ کوره ای سبب جذب قوی پودر در لبههای خارجی و پوشش کامل آنها میگردد.
جهت بررسی سایر پوششهای تخصصی ضدسایش صنعتی میتوانید از بخش کروم سخت شیراز و پرتال جامع خدمات مهندسی سطح رنگین پوشش بازدید فرمایید.
پرسشهای متداول در خصوص رنگ کوره ای
۱. آیا رنگ کوره ای روی قطعات غیرفلزی (چوب، شیشه، پلاستیک) قابل اجرا است؟
پایه اصلی رنگ الکترواستاتیک کوره ای نیازمند رسانایی الکتریکی قطعه و تحمل دمای حداقل ۱۸۰ درجه سانتیگراد است. بنابراین چوب معمولی و پلاستیکهای استاندارد ذوب یا دفرمه میشوند. با این وجود، شیشههای مخصوص پیرکس و چوبهای فشرده MDF با پرایمرهای رسانا و پودرهای پخت دمای پایین (Low-cure در دمای ۱۳۰ درجه) در خطوط تخصصی رنگپذیر هستند، اما برای فلزات آهنی، فولاد، آلومینیوم و برنج بالاترین بازدهی را دارد.
۲. تفاوت رنگ کوره ای پودری با رنگ الکترواستاتیک چیست؟
این دو اصطلاح اغلب به جای یکدیگر به کار میروند؛ “الکترواستاتیک” به تکنولوژی باردارسازی و پاشش ذرات پودر توسط میدان بار الکتریکی اشاره دارد و “کوره ای” به فرآیند پخت و پلیمریزاسیون حرارتی درون کوره اطلاق میشود. بنابراین رنگ کوره ای پودری بدون پاشش الکترواستاتیک امکان اعمال ندارد و هر دو مکمل یک فرآیند واحد هستند.
۳. آیا رنگ کوره ای کاملاً ضد زنگ است و نیاز به پرایمر دارد؟
رنگ کوره ای به خودی خود فیلم نفوذناپذیری ایجاد میکند، اما ضد زنگ بودن کامل وابسته به آمادهسازی شیمیایی سطح (زنگزدایی و فسفاتهکاری) است. برای محیطهای با رطوبت و نمک بالا (مانند مناطق ساحلی یا رینگ خودرو)، استفاده از یک لایه پرایمر غنی از روی (Zinc-rich Primer) کوره ای پیش از پاشش لایه رویه، مقاومت ضدخوردگی را تا فراتر از ۱۰۰۰ ساعت آزمون پاشش نمک (Salt Spray) افزایش میدهد.
۴. دمای دقیق کوره و مدت زمان پخت رنگ چقدر باید باشد؟
دمای پخت بسته به نوع فرمولاسیون پودر معمولاً بین ۱۸۰ الی ۲۰۰ درجه سانتیگراد است. نکته اساسی متالورژیکی این است که تایمر زمان پخت (بین ۱۰ الی ۲۰ دقیقه) باید از زمانی محاسبه شود که بدنه فلزی قطعه دقیقاً به دمای تعیینشده کوره (Metal Temperature) برسد، نه صرفاً دمای هوای داخل کوره.
۵. چگونه میتوان رنگ کوره ای قدیمی یا قطعه رنگشده معیوب را پاک کرد؟
به دلیل مقاومت فوقالعاده پیوندهای عرضی گرماسخت، حلالهای تینر معمولی اثری بر رنگ کوره ای ندارند. پاکسازی تنها از سه طریق امکانپذیر است: استفاده از رنگبَر شیمیایی پایه دیکلرومتان ویژه (Chemical Stripper)، سندبلاست با سایندههای زاویهدار فولادی، یا سوزاندن لایه رنگ درون کورههای پیرولیز حرارتی در دمای بالای ۴۰۰ درجه سانتیگراد.
پوششدهی تخصصی قطعات صنعتی، خودرویی و تجهیزات ساختمانی
رنگین پوشش شیراز ارائهدهنده کاملترین سبد خدمات مهندسی سطح شامل رنگ پودری الکترواستاتیک، آبکاری فلزات، کروم سخت و آنادایز قطعات آلومینیومی در جنوب کشور.