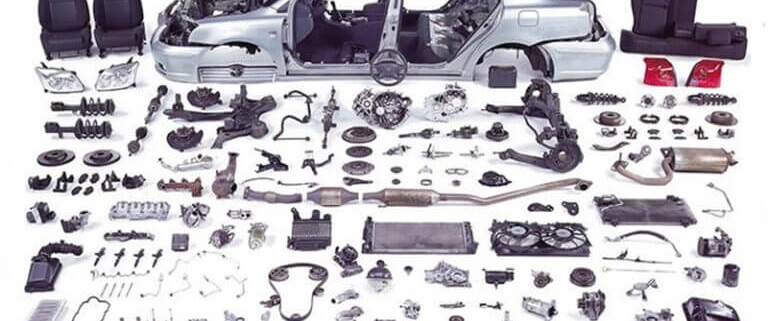
قطعه سازی در شیراز
راهنمای تخصصی دستهبندی سفارشات: این پایگاه مهندسی به ارائه خدمات قطعه سازی در شیراز، شهرک صنعتی بزرگ شیراز و تأمین قطعات دقیق صنایع جنوب کشور اختصاص دارد. برای بررسی مبانی عمومی فرآیندهای ساخت به صفحه خدمات قطعه سازی، برای قطعات سنگین فرآیندی پالایشگاهی به صفحه ساخت قطعات صنعتی و برای مقاطع مقاوم به اسید به صفحه ساخت قطعات استیل مراجعه فرمایید.
قطب مهندسی مکانیک ساخت و تولید، تراش و فرز CNC و تلرانسهای بسته در استان فارس
صنعت قطعه سازی در شیراز به عنوان شاهراه صنعتی و پشتیبان پروژههای عظیم پارس جنوبی، عسلویه، پالایشگاههای نفت و گاز فارس، کارخانجات پتروشیمی، صنایع سیمان و خطوط تولید تجهیزات الکترونیک و پزشکی، نقشی استراتژیک در زنجیره تأمین جنوب کشور ایفا میکند. اجرای فرآیندهای برادهبرداری دقیق بر پایه استانداردهای انطباقات ایزو (ISO ۲۸۶) و تلرانسهای هندسی و موقعیتی (GD&T طبق ISO ۱۱۰۱ و ISO ۲۷۶۸-mK)، نیازمند تجهیزات پیشرفته ماشینکاری، ابزارشناسی متالورژیکی و کنترل حرارتی محیط کارگاه است.
در مجتمع صنعتی رنگین پوشش شیراز مستقر در پهنه صنعتی استان فارس، تلفیق طراحی پیشرفته CAD/CAM، تراشکاری و فرزکاری ۳ و ۴ محور CNC، برش لیزر فایبر، وایرکات دقیق و خطوط پوششدهی تخصصی سطح (آبکاری صنعتی، سختکاری کروم سخت و رنگ پودری الکترواستاتیک)، یک چرخه یکپارچه ساخت تا مهندسی سطح بدون اتلاف زمان و بدون واسطه در اختیار صنایع استان فارس و استانهای همجوار قرار گرفته است.


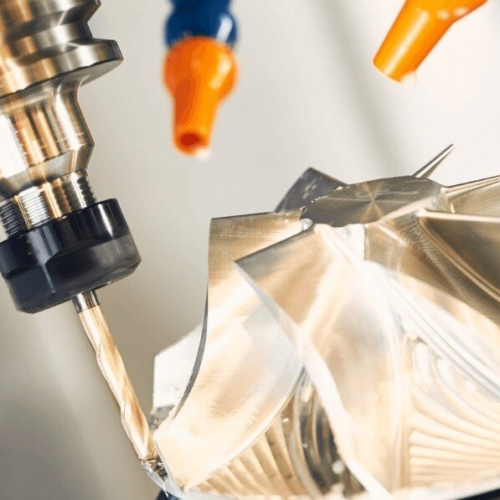


قابلیتهای ماشینکاری، سینماتیک برادهبرداری و تکنولوژیهای ساخت در شیراز
فرآیندهای ماشینکاری در خطوط تولید رنگین پوشش شیراز بر مبنای تحلیل نیروهای برشی، زوایای براده و کنترل ارتعاشات چتر (Chatter Vibration) با استفاده از ماشینآلات صنعتی مدرن به شرح زیر اجرا میگردد:
- فرزکاری ۳ و ۴ محور همزمان CNC (۳ & ۴-Axis Simultaneous CNC Milling): قابلیت برادهبرداری سطوح پیچیده سهبعدی، پرههای توربین، ایمپلرهای باز و بسته پمپهای گریز از مرکز و قالبهای فرمینگ با دقت ابعادی تکرارپذیر تا ۰.۰۰۵ میلیمتر (۵ میکرون). استفاده از سیستمهای خنککاری فشار بالا (Through-Spindle Coolant) امکان دستیابی به زبری سطح تا Ra کمتر از ۰.۸ میکرومتر را مستقیماً پس از ماشینکاری فراهم میسازد.
- تراشکاری دقیق CNC و سریتراشی شفتهای صنعتی: ماشینکاری شفتهای انتقال قدرت، محورهای محرک، بوشها و رزوههای مخروطی دقیق طبق استاندارد API با طولهای تا ۳۰۰۰ میلیمتر و قطر کارگیری تا ۶۰۰ میلیمتر. تنظیم سرعت برشی بهینه (سرعت برشی Vc) متناسب با سختی آلیاژ، پایداری ابعاد را در تلرانسهای انطباقی H7 و js6 تضمین میکند.
- وایرکات CNC و سوپردریل (Wire EDM Precision): برشکاری قطعات با اشکال هندسی بسیار پیچیده، شیارهای باریک و قالبهای اکستروژن و سنبهماتریس از فولادهای سختشده تا ۶۵ راکول C بدون وارد آوردن کوچکترین تنش مکانیکی و حرارتی به ساختار متالورژیکی فلز.
- سنگزنی سطحی و سنگمحور فوقدقیق (Cylindrical & Surface Grinding): پرداخت نهایی سطوح نشیمنگاه بلبرینگها، سیلندرهای هیدرولیک و رولیکهای صنایع سیمان با دقت ابعادی زیر ۲ میکرون و زبری آینهای (Ra کمتر از ۰.۲ میکرومتر) هماهنگ با خطوط آبکاری کروم سخت صنعتی.
متالورژی کاربردی و بانک آلیاژهای مهندسی در قطعهسازی شیراز
انتخاب متریال پایه بر اساس رژیم تنشهای دینامیکی، سایش سایشی و فرسایشی، شوکهای حرارتی و خوردگی محیطی صورت میپذیرد. در انبار متریال کارخانه رنگین پوشش شیراز، کلیه متریالها با گواهینامه معتبر بازرسی (Mill Test Certificate) به کار گرفته میشوند:
- فولادهای ابزار گرمکار و سردکار (Tool Steels): گریدهای استاندارد ۱.۲۳۴۴ (H13) برای قالبهای ریختهگری تحت فشار و دایکست، فولاد ۱.۲۶۰۱ و ۱.۲۰۸۰ (SPK) برای تیغههای گیوتین و قالبهای سنبهماتریس با مقاومت سایشی فوقالعاده.
- فولادهای سمانتاسیون و بهسازیشده (Case-Hardening & Heat-Treatable Steels): گریدهای ۱.۷۱۳۱ (16MnCr5) برای چرخدندهها و پینهای گیربکس با مغز چقرمه و پوسته سخت، فولادهای آلیاژی ۱.۷۲۲۵ (MO40 یا ۴۱۴۰) و ۱.۶۵۸۲ (VCN150) با عملیات حرارتی کوئنچ و تمپر برای قطعات تحت بارهای پیچشی و ضربهای شدید.
- فولادهای زنگنزن آستنیتی و داپلکس (Stainless & Duplex Steels): گریدهای AISI ۳۰۴ و 316L مقاوم به اسید و فولاد داپلکس ۲۲۰۵ مقاوم به خوردگی حفرهای و ترکخوردگی ناشی از تنش (SCC) در محیطهای حاوی گاز ترش H2S و کلریدهای خورنده حوزه خلیج فارس.
- آلیاژهای آلومینیوم با استحکام بالا (Aerospace Grade Aluminum): آلیاژهای سری ۷۰۰۰ (مانند ۷۰۷۵-T6 با استحکام کششی معادل فولادهای ساختمانی) و سری ۶۰۰۰ (مانند ۶۰۶۱-T6 با چقرمگی و جوشپذیری بالا) که تحت خدمات تکمیلی خدمات برش آلومینیوم فرمدهی و ماشینکاری میشوند.
- سوپرآلیاژها و پلیمرهای مهندسی: ماشینکاری تخصصی اینکونل ۷۱۸ و مونل ۴۰۰ برای شیرآلات سرچاهی و پلیمرهای ضدسایش پلیآمید (PA6G)، تفلون فسفربنز (PTFE Bronzed) و پلیاستال (POM) برای بوشهای خودرانکار.
ساخت قطعات هوانوردی و تجهیزات پروازی در جنوب کشور
یکی از حوزههای تمایز استراتژیک مجتمع رنگین پوشش شیراز، تجربه ارزشمند در ساخت، اصلاح ابعادی و مهندسی سطح تجهیزات پروازی و قطعات هوانوردی بر اساس استانداردها و تلرانسهای هوانوردی AS9100 است. قطعات پروازی به دلیل بارهای متناوب ارتعاشی و خطرات ناشی از پدیده خستگی (Fatigue Failure)، نیازمند کنترل ۱۰۰ درصدی زبری بستر، عدم وجود ریزترکهای سطحی و پوششهای مقاوم به سایش هستند.
فرآیندهای تولید بدنه ارابه فرود، پینهای لولایی تاشو و عملگرهای هیدرولیک پروازی، پس از ماشینکاری با فرزکاری چندمحوره، در بخش مهندسی سطح تحت پوششهای تخصصی آبکاری کروم قطعات هواپیما، آندایزینگ سخت سولفوریکی و پسیواسیونهای آلیاژی قرار میگیرند تا بالاترین ضریب اطمینان عملیاتی در شرایط پروازی حاصل آید.
سفارش قطعه سازی دقیق، فرزکاری و تراشکاری CNC در شیراز
مجموعه رنگین پوشش شیراز با اتکا به دانش مهندسی مکانیک، دستگاههای پیشرفته چندمحور CNC و واحد متالورژی سطح، آماده پذیرش سفارشهای تیراژ و تکسازی قطعات پالایشگاهی، پزشکی، هوایی و پتروشیمی با صدور برگه کنترل کیفیت ابعادی (QC Report) است.
استعلام سریع قیمت و ارسال فایل نقشه به کارشناسان فنی
مهندسی معکوس و کنترل کیفیت ابعادی سهبعدی (QC & CMM Inspection)
در صنایع نفت، گاز، نیروگاهی و پالایشگاهی جنوب کشور، به دلیل تحریمها و عدم دسترسی به نقشههای فنی اصلی سازندگان خارجی (OEM)، فرآیند مهندسی معکوس (Reverse Engineering) مطمئنترین مسیر تداوم تولید است. واحد مهندسی رنگین پوشش شیراز این چرخه را در چهار گام بنیادین پیادهسازی مینماید:
- اسکن سهبعدی اپتیکال و لیزری: ابرنقاط قطعات مستهلک یا نمونههای نو با رزولوشن میکرونی برداشت شده و خطاهای ناشی از سایش در مدل اصلاح میگردد.
- آنالیز متالورژیکی کوانتومتری و سختیسنجی: تعیین دقیق ترکیب شیمیایی آلیاژ، گرید متالورژیکی معادل در استانداردهای DIN و ASTM، عمق لایه سختکاری و ریزساختار فازی فلز.
- مدلسازی پارامتریک CAD و شبیهسازی عددی FEM: استخراج نقشههای ۲ بعدی کارگاهی با لحاظ تلرانسهای هندسی (GD&T) و انطباقات مونتاژی و آنالیز تنشهای استاتیکی و دینامیکی.
- بازرسی ابعادی نهایی با دستگاه CMM: اندازهگیری سهبعدی المانهای هندسی، توازی، تعامد، هممحوری و تختی سطوح و ارائه گزارش رسمی بازرسی کیفیت (CMM Report) همراه قطعات. همچنین اتصالات پیچومهرهای و یراقآلات با پوششهای ضدخوردگی پوشش کروماته زرد و گالوانیزه تحویل میگردند.
جدول مقایسه جامع روشهای تولید قطعات صنعتی بر مبنای تلرانس ابعادی، تیراژ و هندسه
جدول زیر راهنمای انتخاب بهینه فرآیند ساخت بر اساس الزامات فنی، اقتصادی و پارامترهای کنترل کیفیت در کارخانجات شیراز است:
| روش تولید و ماشینکاری | تلرانس ابعادی قابل دستیابی (mm) | زبری سطح نامی (Ra) | تیراژ بهینه اقتصادی | مزیت متالورژیکی و ساختاری در رنگین پوشش |
|---|---|---|---|---|
| فرزکاری ۳ و ۴ محور CNC | ± ۰.۰۰۵ الی ± ۰.۰۱۵ | ۰.۸ الی ۱.۶ میکرون | تکسازی تا تیراژ متوسط | ساخت قطعات پیچیده فضایی، عدم نیاز به قالبسازی، انطباق دقیق با CAD |
| تراشکاری دقیق CNC | ± ۰.۰۰۸ الی ± ۰.۰۲ | ۰.۴ الی ۱.۲ میکرون | تکسازی تا تیراژ انبوه | هممحوری کامل مقاطع سیلندری، سرعت تولید بالا و رزوهتراشی دقیق انطباقی |
| برش لیزر فایبر CNC | ± ۰.۰۵ الی ± ۰.۱ | ۱.۶ الی ۳.۲ میکرون | از ۱ عدد تا تیراژ بسیار بالا | برش ورقهای استیل، آهن و آلومینیوم با گاز نیتروژن بدون تغییر خواص متالورژیکی لبهها |
| وایرکات دقیق (Wire EDM) | ± ۰.۰۰۲ الی ± ۰.۰۰۵ | ۰.۲ الی ۰.۸ میکرون | قطعات حساس و قالبها | ماشینکاری فولادهای سختشده تا ۶۵ HRC بدون ایجاد تنش پسماند و شیارهای ظریف |
| سنگزنی سنگمحور و تخت | ± ۰.۰۰۲ الی ± ۰.۰۰۴ | ۰.۱ الی ۰.۴ میکرون | مرحله نهایی قطعات سایشی | انطباقات یاتاقانی دوربالا، صیقلیسازی نهایی و آمادهسازی جهت هارد کروم و فورتیک |
| ریختهگری دقیق و ماشینکاری تکمیلی | ± ۰.۲ الی ± ۰.۵ (خام) | ۳.۲ الی ۶.۳ میکرون | تیراژ انبوه و قطعات توخالی | تولید پوستههای پمپ و بدنه گیربکس و ماشینکاری سطوح نشیمنگاه با فرز CNC |
یکپارچگی بینظیر خط تولید مکانیکی و مهندسی سطح در شیراز
بزرگترین مزیت صنعتی رنگین پوشش شیراز، حذف جابجایی قطعات بین کارگاههای مختلف است؛ تمامی مراحل تراشکاری، فرزکاری CNC، سنگزنی و پوششدهی تخصصی تحت نظارت مستقیم یک واحد مهندسی کنترل کیفیت تضمین میشود.
هماهنگی جلسه فنی و بازدید از خطوط تولید در شیرازاصول طراحی برای ساخت (Design for Manufacturing – DFM) در ماشینکاری
رعایت استانداردهای طراحی برای ساخت، هزینههای نهایی ماشینکاری CNC را تا ۴۰ درصد کاهش داده و زمان تحویل پروژه را به حداقل میرساند. نکات مهندسی زیر در نقشههای ساخت رنگین پوشش شیراز کنترل میگردد:
- شعاع گوشههای داخلی (Internal Corner Radii): ابزارهای فرزکاری به شکل استوانهای دوار هستند؛ لذا گوشههای داخلی قائم (۹۰^°) امکان ماشینکاری مستقیم ندارند. در نظر گرفتن شعاع داخلی متناسب (R \ge ۱.۳ \times شعاع ابزار استاندارد) از شکست ابزار جلوگیری کرده و زمان برادهبرداری را کاهش میدهد.
- نسبت عمق به قطر حفرات (Depth-to-Diameter Ratio): عمق سوراخکاری و حفرات بسته نباید از ۴ الی ۶ برابر قطر ابزار فراتر برود تا پدیده خمش ابزار (Tool Deflection) کنترل شده و زبری سطح یکنواخت بماند.
- پرهیز از دیوارههای بیش از حد نازک: ضخامت دیوارههای فولادی نباید کمتر از ۰.۸ میلیمتر و دیوارههای آلومینیومی کمتر از ۱.۲ میلیمتر باشد تا بر اثر فشارهای جانبی ابزار دچار ارتعاش و دفرمگی الاستیک نشوند.
- یکپارچهسازی فرآیند با پرداختکاری و مهندسی سطح: قطعات پس از ماشینکاری جهت حذف پلیسههای میکرونی تحت خدمات پرداختکاری صنعتی قرار گرفته و برای قطعات حساس خودرویی هماهنگ با الزامات آبکاری قطعات خودرو و آبکاری قطعات نوسازی میشوند. برای کابینتها و فریمهای شیتمتال نیز از رنگ کابینت فلزی کوره ای استفاده میگردد.
جدول انطباقات، تلرانسهای عمومی و ابعادی استاندارد ISO ۲۷۶۸ در قطعهسازی
جدول زیر حدود مجاز انحراف ابعادی در کلاس تلرانسی متوسط (Class m) و دقیق (Class f) را بر اساس استاندارد ISO ۲۷۶۸ برای ابعاد خطی در کارخانه تدوین نموده است:
| دامنه ابعاد نامی اسمی (میلیمتر) | کلاس دقیق (f) – تلرانس خطی (mm) | کلاس متوسط (m) – تلرانس خطی (mm) | کاربرد انطباقی و نوع قطعات در شیراز |
|---|---|---|---|
| ۰.۵ الی ۳ | ± ۰.۰۵ | ± ۰.۱ | خارها، پینهای تثبیت موقعیت و نازلهای دقیق |
| ۳ الی ۶ | ± ۰.۰۵ | ± ۰.۱ | نشیمنگاه بلبرینگهای مینیاتوری و رینگهای آببندی |
| ۶ الی ۳۰ | ± ۰.۱ | ± ۰.۲ | شفتهای محرک، بوشهای راهنما و سنبههای فرمینگ |
| ۳۰ الی ۱۲۰ | ± ۰.۱۵ | ± ۰.۳ | فلنجهای فرآیندی پتروشیمی، پیستونها و چرخدندهها |
| ۱۲۰ الی ۴۰۰ | ± ۰.۲ | ± ۰.۵ | پوستههای گیربکس صنعتی و تیوبشیت مبدلهای حرارتی |
| ۴۰۰ الی ۱۰۰۰ | ± ۰.۳ | ± ۰.۸ | رینگهای سنگین آسیاب سیمان و رولیکهای کوره دوار |
پرسشهای متداول مهندسی پیرامون قطعه سازی در شیراز (FAQ)
۱. برای استعلام قیمت و زمان تحویل ساخت قطعه چه اطلاعاتی لازم است؟
ارسال فایل نقشههای صنعتی دو بعدی (فرمت DWG یا PDF شامل تلرانسهای ابعادی، زبری سطح و مشخصات انطباق) یا مدل سهبعدی (فرمت STEP، IGES یا Parasolid) به همراه تیراژ درخواستی و جنس متریال برای برآورد هزینه کفایت میکند. در صورت عدم دسترسی به نقشه، ارسال نمونه فیزیکی یا داغی مستهلک قطعه به کارخانه رنگین پوشش در شهرک صنعتی بزرگ شیراز جهت دمونتاژ، متالورژی آلیاژ و اندازهبرداری با اسکنر CMM امکانپذیر است.
۲. تفاوت قطعهسازی از مقاطع اکسترود و فورج با قطعات ریختهگری چیست؟
قطعات ریختهگری در ابعاد بزرگ و تیراژهای انبوه اقتصادی هستند اما همواره ریسک تخلخلهای انقباضی (Shrinkage Cavity)، حبابهای گازی و ناخالصیهای سرباره دارند که در قطعات تحت فشار بالا نشت ایجاد میکند. در مقابل، قطعات تولیدشده از مقاطع نوردی و فورجشده ماشینکاری CNC در رنگین پوشش، دارای دانهبندی فشرده و پیوسته و خواص مکانیکی همگن بوده و بالاترین چقرمگی و مقاومت به خستگی را در پمپها و تجهیزات دوار تضمین مینمایند.
۳. بالاترین دقت ابعادی قابل دستیابی در ماشینکاری CNC این مجموعه چقدر است؟
با اتکا به فرزهای چندمحور CNC با سیستمهای کنترلر پیشرفته، ابزارهای تنگستن کارباید پوششدار نانو و فرآیندهای تکمیلی سنگزنی سنگمحور و وایرکات، دستیابی به تلرانسهای ابعادی تا ± ۰.۰۰۳ میلیمتر (۳ میکرون) و زبری سطحی آینهای با Ra کمتر از ۰.۲ میکرومتر امکانپذیر است.
۴. چه صنایعی در استان فارس و جنوب کشور بیشترین سفارشات را دارند؟
صنایع پالایشگاهی، نفت، گاز و پتروشیمی (پارس جنوبی، عسلویه و شیراز)، صنایع سیمان فارس، کارخانجات فرآوری فولاد، صنایع غذایی و بستهبندی، کارخانجات خودروسازی و قطعهسازی خودرویی، و مجموعههای تولید تجهیزات پزشکی و آزمایشگاهی بیشترین حجم قطعات دقیق سفارشی را به این مجموعه برونسپاری مینمایند.
۵. مزیت اصلی تجمیع خدمات ماشینکاری و مهندسی سطح در یک کارخانه چیست؟
در سیستمهای سنتی، مشتری قطعه را در یک کارگاه تراش میدهد و برای آبکاری یا سختکاری به کارگاه دیگری منتقل میکند؛ در این فرآیند مسئولیت خطاهای ابعادی بین کارگاهها جابجا شده و هزینههای حملونقل و خواب قطعات افزایش مییابد. در مجتمع صنعتی رنگین پوشش شیراز، کلیه فرآیندهای برادهبرداری، عملیات حرارتی، پوششدهی سطح (هارد کروم، نیکل، آنادایز و رنگ پودری) تحت نظارت واحد واحد QC انجام شده و ابعاد قطعه با ضمانت انطباق دقیق پس از پوششدهی تحویل داده میشود.