رنگ کورهای کابینت فلزی
اصول متالورژی ورقهای فلزی، ترمودینامیک اتصال پلیمری و استانداردهای رنگ کورهای پودری
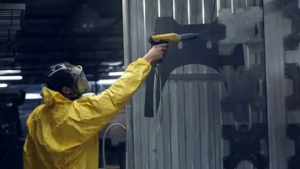
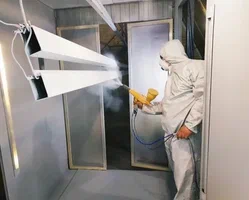
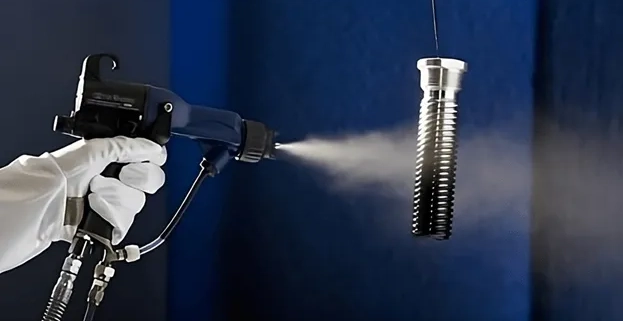
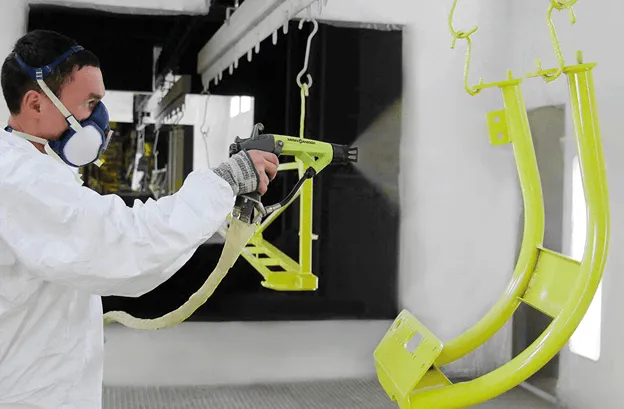
فرآیند پوششدهی و اعمال رنگ کورهای کابینت فلزی بر پایه فناوری پاشش الکترواستاتیک ذرات پودری ترموست (Thermoset Powder Coating) و پخت حرارتی در دمای ۱۸۰ الی ۲۰۰ درجه سانتیگراد، مطابق با استانداردهای بینالمللی ASTM D3359، ASTM D2794، ASTM B117 و Qualicoat Class ۱ اجرا میگردد. ورقهای فولادی نورد سرد روغنی (Cold Rolled Steel رده DC01 و ST12) و ورقهای گالوانیزه مورد استفاده در یونیتهای کابینت، علیرغم برخورداری از مدول الاستیسیته بالا و مقاومت سازهای ممتاز، در غیاب یک سد فیزیکی پلیمری متراکم، به سرعت تحت نفوذ رطوبت، بخارات اسیدی ناشی از پختوپز، چربیهای اشباع و نمکهای خورنده تسلیم پدیده زنگزدگی خزشکننده (Creep Corrosion) میشوند.
اعمال رنگهای سنتی آلکیدی دستی (روغنی هواخشک) به علت پایداری پیوندی ضعیف و عدم پیوند متقاطع پلیمری، ظرف کمتر از دو سال دچار زردگرایی، افت براقیت و تورق پوسته میشوند. در خطوط صنعتی مجتمع صنعتی رنگین پوشش شیراز، چرخه نوسازی و بازسازی کابینتهای فلزی خانگی، آزمایشگاهی و بهداشتی از طریق فرآیند چندمرحلهای رنگبرداری شیمیایی بدون اعوجاج، فسفاتهکاری میکروکریستالی و پاشش رباتیک رزینهای هیبریدی و پلیاستری با ضخامت ۶۰ تا ۹۰ میکرون، سازهای فوقالعاده مقاوم با گرید حفاظتی ضدخوردگی پایدار ارائه میدهد که همراستا با فرآیندهای پیشرفته رنگ الکترواستاتیک و خدمات متالورژی صنعتی در منطقه جنوب کشور خدمترسانی مینماید.
علل متالورژیکی شکست رنگهای دستی و برتری پیوندهای پلیمری کوره بر ورق کابینت
رنگهای آلکیدی حلالی که به صورت دستی یا پیستولهای در هوای آزاد بر روی بدنه کابینت فلزی پاشیده میشوند، در ساختار شیمیایی خود حاوی پیوندهای زنجیرهای خطی سست هستند. نفوذ ریزمولکولهای بخار آب حاصل از پختوپز به همراه اسیدهای چرب تبخیرشده و گازهای احتراق شهری ($CO_2$ و $SO_x$)، هیدرولیز اسیدی لایه رنگ را تسریع کرده و با تجزیه زنجیره پلیمری، پدیده زردگرایی (Yellowing) و ایجاد ترکهای تاری (Crazing) را بر سطح کابینت آشپزخانه تشدید مینمایند. از سوی دیگر، در منافذ لبههای خمشده ورقها و کنج اتصالات جوشکاری مقاومتی نقطهای (Resistance Spot Welding)، رطوبت حبس شده و با تشکیل پیلهای موضعی خوردگی گالوانیک، پوسته شدن ورق را رقم میزند.
در نقطه مقابل، رزینهای پودری کورهای فاقد هرگونه حلال فرار آلی (Zero-VOC) بوده و بر اثر حرارت کوره، پیوند متقاطع عرضی سهبعدی (3D Cross-linking Network) تشکیل میدهند. این شبکه فشرده پلیمری، نفوذناپذیری کاملی در برابر نفوذ یونهای کلرید، چربیها و شویندههای خانگی غلیظ ایجاد کرده و استحکام کششی و انعطافپذیری فیلم را به سطحی ارتقا میدهد که در صورت برخورد ضربات قوی ظروف آشپزخانه یا تغییر شکلهای الاستیک دربها، هیچگونه پریدگی لایه رنگ (Chipping) مشاهده نگردد.
روشهای تخصصی رنگبرداری شیمیایی و مکانیکی بدون دفرمگی ورق نازک
یکی از بحرانیترین مراحل در بازسازی کابینتهای کارکرده، حذف کامل رنگهای قدیمی روغنی بدون ایجاد تابیدگی و اعوجاج در ورقهای نازک با ضخامت ۰.۶ تا ۰.۹ میلیمتر است. روشهای غیرحرفهای نظیر حرارتدهی مستقیم با مشعل (سوزاندن رنگ)، به دلیل وارد آوردن تنشهای حرارتی موضعی غیریکنواخت، باعث تاب برداشتن غیرقابل جبران صفحات دربها و افت خواص مکانیکی فلز پایه میشوند. در مجتمع رنگین پوشش شیراز، متناسب با گرید فلز و ضخامت ورق، پروتکلهای استاندارد زیر به کار گرفته میشود:
- رنگبرداری شیمیایی غوطهوری (Hot Chemical Stripping): غوطهوری کامل قطعات در وانهای قلیایی و اسیدی کنترلشده حاوی حلالهای فعالکننده ارگانیک در دمای ۶۰ الی ۸۰ درجه سانتیگراد. این فرآیند رنگهای قدیمی را بدون کوچکترین سایش متالورژیکی و بدون تغییر ابعادی در ضخامت ورق، به صورت ژل نرم حل کرده و از منافذ میکرونی جدا میسازد.
- بلاستینگ ملایم با ساچمه شیشهای (Glass Bead Blasting): در قطعاتی با لایههای ضخیم بتونه سنتی، از سندبلاست فشار پایین با گرانولهای کروی شیشهای استفاده میشود که ضمن حذف بتونه و زنگزدگیهای ریشهای، زبری سطحی یکنواختی ($Ra \approx ۲.۵ – ۳.۵ \mu m$) بدون سوراخ شدن یا دفرمگی ورق فولادی ایجاد مینماید.
عملیات آمادهسازی سطح و فسفاتهکاری آهن (Iron Phosphating Pre-treatment)
اعمال مستقیم رنگ پودری بر روی سطح فولاد بدون زیرسازی فسفاته، بزرگترین خطای فرآیندی است که عمر پوشش را به کمتر از یکسوم کاهش میدهد. طبق استاندارد ASTM TT-C-۴۹۰، پس از مرحله رنگبرداری و چربیگیری گرم شیمیایی، ورقهای کابینت وارد مرحله شستشوی اسیدی و غوطهوری در وان فسفاته آهن میشوند.
در این فرآیند، لایهای بسیار نازک از کریستالهای آمورف فسفات آهن ($Fe_3(PO_4)_2 \cdot 8H_2O$) با وزن پوشش ۰.۲ الی ۰.۶ گرم بر مترمربع بر سطح فلز تشکیل میشود. این لایه فسفاته دو نقش حیاتی ایفا میکند:
- ایجاد لنگرگاه مکانیکی (Mechanical Interlocking): زبری میکرونی فسفاته پیوند فیزیکی و چسبندگی چنگکی رزین مایع مذاب کوره را به حداکثر میرساند.
- سد پسیواسیون الکتروشیمیایی: در صورت ایجاد خط و خش عمیق ناشی از چاقو یا ضربه، لایه فسفاته از پیشروی خوردگی زیر رنگ و تاول زدن جانبی فیلم رنگ جلوگیری مینماید. در خطوط تولید رنگین پوشش، این فرآیندها در پیوند با زیرساختهای رنگ کورهای، ساخت قطعات صنعتی و خدمات قطعه سازی در شیراز پیادهسازی میشوند.
سفارش نوسازی و بازسازی تخصصی رنگ کوره ای کابینت فلزی در شیراز
مجموعه رنگین پوشش با تجهیز به خطوط شستشوی ۵ مرحلهای، کوره پخت کانوایر هوشمند و تنوع بیش از ۲۰۰ کد رنگی پودری، کلیه قطعات، دربها و فریمهای کابینت منازل و بیمارستانها را با ضمانت ۵ ساله عدم پوستهشدگی و تغییر رنگ بازسازی مینماید.
استعلام هزینه و مشاوره فنی با کارشناسان رنگین پوششجدول مقایسه جامع فنی و متالورژیکی رنگ کورهای پودری در برابر رنگ روغنی و روکش MDF
جدول تحلیلی زیر مقایسه رفتار فیزیکی، دوام شیمیایی، مقاومت به آتش و پایداری محیطی سیستمهای مختلف روکش و رنگآمیزی بدنه کابینت را تبیین مینماید:
| پارامتر متالورژیکی / عملکردی | رنگ پودری الکترواستاتیک کورهای (رنگین پوشش) | رنگ روغنی دستی آلکیدی هواخشک | روکش وکیوم و ملامینه MDF |
|---|---|---|---|
| نوع پیوند پلیمری و مکانیزم سختی | پیوند متقاطع سهبعدی ترموست (پخت کوره ۲۰۰°C) | پیوند زنجیرهای خطی هواخشک اکسیداسیونی | چسب پلیاورتان تحت پرس وکیوم |
| ضخامت نامی لایه محافظ (میکرون) | ۶۰ الی ۹۰ میکرون کاملاً یکدست | ۳۰ الی ۴۵ میکرون با موج و شره قلممو | ۱۲۰ الی ۳۰۰ میکرون فویل پلاستیکی |
| سختی مکانیکی مدادی (Pencil Hardness ASTM D3363) | 2H الی 3H (فوقالعاده مقاوم به خراش چاقو و ظروف) | HB الی F (به آسانی خطوخش میپذیرد) | H (لایه رویه آسیبپذیر به ضربه نقطهای) |
| مقاومت به مهنمکی و رطوبت (ASTM B117) | ۵۰۰ تا ۱۰۰۰ ساعت بدون ایجاد شوره و تاول | کمتر از ۷۲ ساعت تا خزش زنگ زیر لایه | فاقد مقاومت؛ باد کردن مغز چوب در رطوبت |
| پایداری در برابر شویندهها، وایتکس و چربی | مقاوم کامل به آبژاول، الکل، مواد شوینده قلیایی و اسیدی | تخریب سریع، کدر شدن، حلشوندگی و زردی | حساس به آبژاول و نفوذ آب به درز لبهها |
| مقاومت به ضربه و انعطاف (ASTM D2794) | حداقل ۵۰ اینچ-پوند بدون ترک و جداشدگی فیلم | کمتر از ۱۵ اینچ-پوند (شکننده و ورقهورقه) | شکست مغز چوب و پریدگی موضعی لبهها |
| پایداری حرارتی و اشتعالپذیری | تحمل حرارتی تا ۱۸۰°C مداوم، نسوز و خودخاموششونده | نرم شدن در دمای بالای ۷۰°C و اشتعالپذیر | آسیب شدید در مجاورت حرارت گاز و شعله |
| انتشار گازهای سمی و ترکیبات فرار (VOC) | صفر درصد VOC؛ کاملاً بیبو و بهداشتی پس از خروج از کوره | انتشار مداوم تینر و ترکیبات فرار تا چند هفته | انتشار گاز فرمالدئید در درازمدت |
متالورژی رزینهای پودری: اپوکسی، پلیاستر و هیبرید (Epoxy-Polyester)
انتخاب شیمی رزین پایه، تعیینکننده طول عمر و مقاومت فیزیکوشیمیایی رنگ کابینت فلزی است. پودرهای رنگی مورد استفاده در این صنعت بر سه رده پایهای استوار هستند:
- رزینهای هیبریدی (Epoxy-Polyester): رایجترین و اقتصادیترین فرمولاسیون برای کابینتهای آشپزخانه خانگی. بخش اپوکسی بالاترین مقاومت شیمیایی در برابر روغنهای خوراکی، سرکه و شویندهها را تأمین کرده و بخش پلیاستر انعطافپذیری مکانیکی فیلم و مقاومت در برابر پدیده گچی شدن (Chalking) را تضمین میکند.
- پلیاستر صنعتی خالص با پخت TGIC یا Primid: برای محیطهای با تابش مستقیم نور خورشید و فضاهای بیمارستانی با تابش اشعه UV استریلیزاسیون، رزینهای پلیاستر خالص به دلیل پایداری فوقالعاده پیوندهای استری در برابر اکسیداسیون نوری، عدم تغییر رنگ تا بیش از ۱۰ سال را تضمین مینمایند. این استانداردها در ادوات تکمیلی مانند خدمات برش آلومینیوم برای ساخت فریمهای شیشهای درب کابینت نیز کاربرد دارند.
- پلیپوکسید خالص (Pure Epoxy): اختصاصی برای کابینتهای آزمایشگاهی، انبار مواد دارویی و هودهای صنعتی مقاوم به اسیدهای معدنی قوی و حلالهای غلیظ.
سینتیک فرآیند پخت در کوره و کنترل گرادیان حرارتی (Curing Curve)
رسیدن به خواص مکانیکی نهایی رنگ کوره ای در گرو تثبیت دمای بدنه قطعه (Metal Temperature) در بازه استاندارد است. اشتباه متداول در کارگاههای سنتی، اکتفا به سنجش دمای هوای کوره است؛ در حالی که به دلیل جرم حرارتی ورق و ضخامتهای متغیر دربها و فریمها، دمای بدنه فلز همواره با تأخیر به نقطه ذوب رزین میرسد.
فرآیند پخت ترموست شامل سه فاز ترمودینامیکی پیوسته است:
- مرحله جریان و ترازشدگی (Melt & Flow): در دمای ۱۲۰ الی ۱۴۰ درجه سانتیگراد ذرات پودر ذوب شده و با تشکیل یک فیلم مایع، کشش سطحی را کاهش داده و منافذ میکرونی زیرسازی فسفاته را پر میکنند.
- مرحله ژل شدن (Gel Time): در دمای ۱۶۰ درجه سانتیگراد واکنشهای شیمیایی فعالکنندهها آغاز شده و ویسکوزیته سیستم به شدت افزایش مییابد.
- مرحله تشکیل پیوندهای متقاطع (Full Cure): نگهداشت قطعه در دمای ۱۸۰ الی ۲۰۰ درجه سانتیگراد به مدت ۱۰ الی ۱۵ دقیقه به منظور تکمیل ۱۰۰ درصدی زنجیرههای اتصالی پلیمر (Cross-linking).
در کوره پیوسته کانوایر مجتمع رنگین پوشش شیراز، پروفایل دمایی کوره به وسیله دیتالاگرهای حرارتی چندکاناله کالیبره میشود تا توزیع حرارت در تمامی بخشهای کابینت یکنواخت بوده و هیچگونه پدیده نیمهپختگی (Under-curing که منجر به افت چسبندگی میشود) یا سوختگی رنگ (Over-baking که منجر به زرد شدن فام رنگهای روشن میشود) رخ ندهد. همچنین یراقآلات و لولاهای دمونتاژشده کابینت در صورت نیاز به بازسازی، تحت خدمات پرداختکاری صنعتی یا آبکاری صنعتی نوسازی میگردند.
آزمونهای کنترل کیفیت آزمایشگاهی رنگ کوره ای طبق استانداردهای ASTM
هر پارت تولیدی رنگ کورهای کابینت فلزی در واحد کنترل کیفیت رنگین پوشش بر اساس تستهای مهندسی زیر ارزیابی و صحهگذاری میشود:
- تست چسبندگی خراش صلیبی (Cross-Hatch Adhesion ASTM D3359): ایجاد برشهای شبکهای متقاطع ۱ میلیمتری بر روی لایه رنگ و اعمال نوار چسب حساس به فشار. در این تست رده 5B (عدم جدا شدن حتی یک مربع میکرونی از فیلم رنگ) معیار قبولی قطعی است.
- تست مقاومت به ضربه مستقیم و معکوس (Impact Resistance ASTM D2794): رهاسازی سنبه استاندارد با جرم معین از ارتفاع مشخص بر روی ورق. پوشش کوره ای استاندارد باید حداقل ضربه ۵۰ اینچ-پوند را بدون کوچکترین ترکخوردگی یا جداشدگی تحمل نماید.
- تست مالش حلال متیل اتیل کتون (MEK Rub Test ASTM D4752): حداقل ۵۰ مالش رفت و برگشتی با پنبه آغشته به حلال MEK جهت اثبات پخت کامل رزین و عدم حلشوندگی سطحی.
- تست خمش مندرل مخروطی (Conical Mandrel Bend ASTM D522): ارزیابی الاستیسیته و چقرمگی پوشش حین خمکاری و مونتاژ دربها بدون ایجاد ریزترک در لبهها. هماهنگی با خدمات قطعه سازی دقیق این پارامترها را به بالاترین استاندارد ارتقا میدهد.
جدول پارامترهای فنی، متغیرهای خط رنگ کورهای و استاندارد آزمونهای کیفی
جدول زیر مشخصات فرآیندی خط پاشش، شرایط آمادهسازی و الزامات کنترل کیفیت رنگین پوشش شیراز را تدوین نموده است:
| مرحله / شاخص فنی فرآیند | محدوده عملیاتی استاندارد | تجهیزات و متریال مصرفی | استاندارد مرجع و پیامد عدم کنترل |
|---|---|---|---|
| چربیگیری گرم شیمیایی | دمای ۵۵ تا ۶۵ درجه، زمان ۸ تا ۱۲ دقیقه | محلولهای سیلیکاتی قلیایی با فشار اسپری ۱.۵ بار | ASTM D609؛ باقی ماندن چربی منجر به حفره سوزنی (Pinholing) |
| پوشش تبدیلی فسفاته آهن | pH بین ۴.۵ تا ۵.۵، وزن پوشش ۰.۲ تا ۰.۶ $g/m^۲$ | حمام غوطهوری اسید فسفریک و تسریعکننده مولیبدات | ASTM TT-C-۴۹۰؛ عدم رسوب باعث افت مقاومت خوردگی و تاول لایه رنگ |
| شستشو با آب دیونیزه (DI Rinse) | هدایت الکتریکی زیر ۵۰ میکروزیمنس بر سانتیمتر | آب مقطر صنعتی با نازلهای مهپاش | رسوب املاح آب شهری باعث شوره زدن زیر رنگ و تاول رطوبتی میشود |
| خشککن رطوبتزدایی | دمای ۱۱۰ الی ۱۳۰ درجه سانتیگراد به مدت ۱۰ دقیقه | کوره خشککن همرفتی با جریان هوای فیلترشده | خروج قطعه با کوچکترین رطوبت موجب تبخیر ناگهانی و حبابزدگی رنگ در کوره پخت |
| ولتاژ پاشش الکترواستاتیک | ولتاژ خروجی گان: ۶۰ الی ۸۰ کیلوولت (kV) | گانهای پاشش کرونا (Corona Gun) با بار منفی | افت ولتاژ باعث اثر قفس فارادی در کنجها و ضخامت ناهمگون میشود |
| پخت نهایی در کوره حرارتی | دمای ۱۸۰°C به مدت ۱۵ دقیقه یا ۲۰۰°C به مدت ۱۰ دقیقه | کوره باکسی / کانوایر با سیستم گردش هوای غیرمستقیم | Qualicoat Class ۱؛ نیمهپختگی عامل از دست رفتن سختی و مقاومت شیمیایی است |
تنوع نامحدود فام، مات، براق و بافتهای چرمی و سنبادهای در شیراز
اجرای مدرنترین کدهای رال (RAL Design) شامل طوسی دودی مات (RAL ۷۰۱۶)، سفید صدفی آنتیباکتریال، نقرهای متالیک، بژ شنی و مشکی چرمی چروک با بالاترین چسبندگی متالورژیکی بر روی دربها، کشوها و پایههای کابینتهای آشپزخانه و کلینیکی.
ثبت سفارش و دریافت نمونه رنگ حضوری در کارخانه رنگین پوششپرسشهای متداول مهندسی پیرامون رنگ کورهای کابینت فلزی در شیراز (FAQ)
۱. آیا امکان اجرای رنگ کوره ای برای بدنه ثابت کابینت در محل منزل وجود دارد؟
خیر؛ رنگ کورهای نیازمند پخت یکنواخت در کوره صنعتی در دمای ۱۸۰ الی ۲۰۰ درجه سانتیگراد است و تحت هیچ شرایطی با دستگاههای حرارتی سیار در محل منازل قابل اجرا نیست. در فرآیند استاندارد بازسازی، دربها، کشوها، نماها، قیدها و فریمهای متحرک دمونتاژ شده و جهت رنگبرداری کامل و پاشش کورهای به کارخانه رنگین پوشش منتقل میگردند. برای بدنه داخلی ثابت که معمولاً در معرض تابش مستقیم و دید نیست، میتوان از رنگهای مکمل تخصصی بر پایه پلیاورتان هواخشک استفاده نمود.
۲. بتونهکاری در رنگ کوره ای چگونه انجام میشود و آیا با بتونههای خودرویی تفاوت دارد؟
بتونههای معمولی تینری و سنگی خودرویی در مجاورت حرارت ۲۰۰ درجه کوره تبخیر شده، سوخته و ترک برمیدارند. برای ترمیم فرورفتگیها و قریهای ورق کابینت قبل از رنگ کوره ای، ابتدا صافکاری دقیق انجام شده و در صورت نیاز منحصراً از بتونههای رسانای فلزی مقاوم به حرارت (High-Temp Metallic Putty) استفاده میشود. این بتونهها هم توان تحمل دمای کوره را دارند و هم به دلیل هدایت الکتریکی، پودر باردار الکترواستاتیک به خوبی روی آنها جذب میگردد.
۳. ماندگاری و مقاومت رنگ کوره ای کابینت در برابر شویندههای قوی اسیدی و وایتکس چقدر است؟
رزینهای هیبریدی و پلیاستری کوره پختهشده به دلیل ساختار متراکم زنجیره ترموست پلیمری، مقاومت شیمیایی کاملی در برابر انواع شویندههای خانگی، وایتکس (هیپوکلریت سدیم)، الکل، گاز پاککنها و بخارات روغنی پختوپز دارند. در آزمایشهای مالش حلالی ASTM D4752، این پوششها بیش از ۵۰ سیکل مالش با حلالهای غلیظ را بدون کدر شدن یا نازک شدن لایه تحمل مینمایند.
۴. چه مدت زمان برای فرآیند کامل بازسازی کابینتهای فلزی یک واحد مسکونی نیاز است؟
چرخه کامل بازسازی شامل دمونتاژ، چربیگیری گرم، رنگبرداری کامل شیمیایی، شستشوی اسیدی و فسفاتهکاری، رطوبتزدایی، پاشش رباتیک الکترواستاتیک، پخت در کوره کانوایر و بستهبندی با فوم و نایلون حبابدار، معمولاً ظرف مدت ۲ الی ۳ روز کاری در مجتمع رنگین پوشش شیراز انجام و تحویل مشتریان میگردد. همچنین قطعات جانبی یراقآلات، لولاها و پایههای فلزی مشابه استانداردهای سختگیرانه آبکاری قطعات خودرو با خدمات پوشش کروماته زرد و آبکاری قطعات نوسازی میگردند.
۵. چرا بازسازی کابینت فلزی با رنگ کورهای از خرید کابینت امدیاف (MDF) بهصرفهتر است؟
هزینه بازسازی کامل و اعمال رنگ کوره ای پودری بر روی کابینتهای فلزی موجود، حدود ۲۰ تا ۳۰ درصد هزینه خرید یک ست جدید کابینت MDF است. علاوه بر صرفه اقتصادی، ورقهای فلزی فولادی نورد سرد در برابر آبریزش سینک ظرفشویی، حشرات و موریانه، اشتعال آتش و قارچها ۱۰۰٪ مصون هستند؛ در حالی که مغز MDF با کمترین نفوذ رطوبت در ناحیه سینک و آبچکان به سرعت دچار تورم، بادکردگی و پوسیدگی غیرقابل بازگشت میشود. در سازههای آزمایشگاهی و صنعتی پیشرفته نیز استفاده از فلزات با همراهی ساخت قطعات استیل و قطعهسازی همواره گزینه اصلی طراحان سازه است.
۶. عوامل تعیینکننده قیمت هر متر مربع و هزینه تمامشده رنگ کورهای کابینت فلزی چیست؟
برآورد هزینه بازسازی و رنگآمیزی کورهای بر مبنای مساحت کل قطعات (متر مربع)، تعداد دربها و کشوها، وضعیت رنگ قبلی (نیاز به رنگبرداری سنگین شیمیایی یا بلاستینگ شیشهای)، میزان ترمیم فرورفتگیها با بتونه رسانای حرارتی، و نوع پودر انتخابی (رزین هیبرید اقتصادی، سوپرمات ساده یا بافتهای سنبادهای، متالیک و چرمی رال) محاسبه میگردد. در مجموع هزینه نهایی این فرآیند صنعتی در کارخانه رنگین پوشش شیراز، بسیار اقتصادیتر از خرید یا ساخت یونیتهای نو بوده و همراه با ضمانت کتبی عدم تغییر رنگ و عدم پوستهشدگی ارائه میشود.