برش لیزری
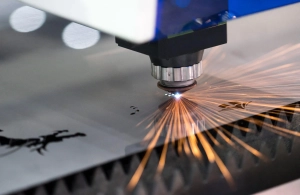
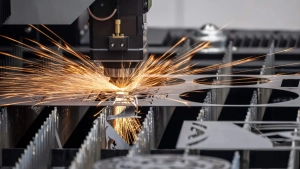
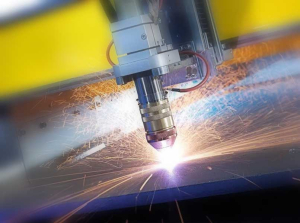
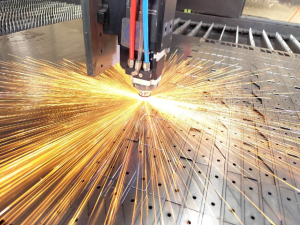
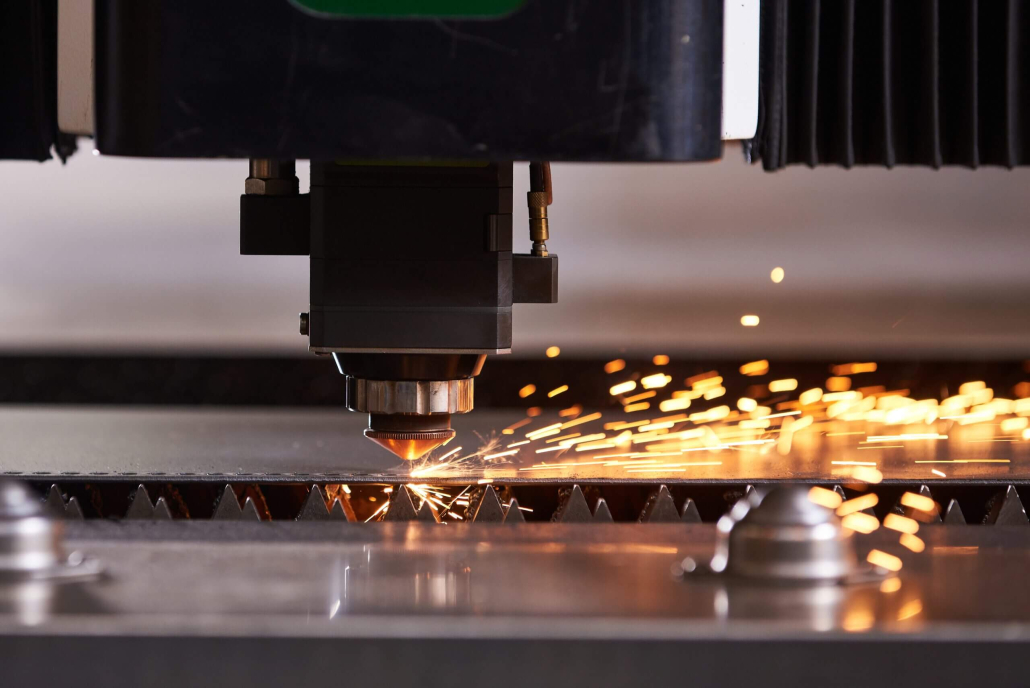
فناوری نوین برش لیزری (CNC Laser Cutting) نقطه عطف تحول در صنایع ساخت، تولید و فرآوری فلزات به شمار میآید. در عصری که دقتهای میکرومتری، سرعت تولید بالا و راندمان مصرف متریال تعیینکننده توان رقابتی کارخانجات صنعتی است، روشهای مکانیکی سنتی مانند گیوتین، اره نواری و قالبهای گرانقیمت سنبه-ماتریس جای خود را به پرتوهای متمرکز فوتونی دادهاند. در فرآیند برش لیزری، انرژی تشعشعی پرتوان در یک نقطه کانونی میکرومتری بر سطح ماده متمرکز شده و با ایجاد چگالی توانی در مقیاس مگاوات بر سانتیمتر مربع، دمای موضعی فلز را در چند میکروثانیه بالاتر از نقطه ذوب یا تبخیر میبرد. همزمان، یک جریان پرفشار از گاز کمکی کواکسیال (هممحور با نازل) مذاب را از شکاف باریک برش (Kerf) به بیرون پرتاب میکند.
مجتمع صنعتی رنگین پوشش شیراز با تکیه بر زیرساختهای پیشرفته برش لیزر فایبر تا توانهای ۱۲ کیلووات و میزهای مبادلهای اتوماتیک ۲ در ۶ متر، قطب تخصصی ارائه خدمات برشکاری لیزری انواع فلزات در جنوب کشور محسوب میشود. قابلیت کنترل عددی پنج محوره، سیستمهای ردیابی خازنی ارتفاع نازل و بهرهگیری از سورسهای حالت جامد با پایداری پرتو فوقالعاده، دستیابی به تلرانس ابعادی صدم میلیمتری (±۰.۰۲ میلیمتر) را بر روی ورقهای با ضخامتهای ۰.۴ الی ۳۵ میلیمتر مطابق استاندارد جهانی ISO ۹۰۱۳ تضمین مینماید. طبق این استاندارد بینالمللی، انحراف عمودی لبه برش (Perpendicularity Tolerance) و زبری سطح (Surface Roughness Rz5) در بالاترین ردههای کیفی مهندسی طبقهبندی میشوند.
جریان یکپارچه دادههای طراحی CAD به دستورات اجرایی CAM از طریق نرمافزارهای مدرن صنعتی، خطاهای ناشی از تبدیل فایلهای وکتور دوبعدی (DXF و DWG) و مدلهای سهبعدی STEP را به صفر رسانده و قطعات تولیدی را بدون کوچکترین انحراف ابعادی، دقیقاً منطبق با نقشههای فنی تحویل کارفرمایان میدهد.
جهت بررسی تخصصی ابعاد فرآیندی در سایر بخشهای هاب لیزر مجموعه، میتوانید به صفحات مرجع هاب والد برش لیزر فلزات، واحد استانی برش لیزر شیراز، کارگاه تخصصی برش لیزر آهن، مرکز متالورژی برش لیزر استیل و شبکه سراسری برش لیزر ایران مراجعه فرمایید.


مقایسه فنی انواع سورسهای لیزر صنعتی؛ برتری مطلق لیزر فایبر
در صنعت مدرن، سه نسل اصلی از تکنولوژیهای لیزر جهت فرآوری مواد فلزی و غیرفلزی توسعه یافتهاند: لیزرهای گازی دیاکسید کربن (CO2)، لیزرهای حالت جامد کریستالی (Nd:YAG) و لیزرهای فیبر نوری (Fiber Laser). تفاوت اصلی این سیستمها در طول موج نوری پرتو، راندمان تبدیل انرژی الکتریکی به فوتونی و نحوه انتقال باریکه نور به سر نازل برشکاری نهفته است:
- لیزر فایبر (Fiber Laser): با بهرهگیری از فیبرهای نوری دوپشده با ایتربیوم، طول موجی معادل ۱.۰۷ میکرومتر تولید میکند. این طول موج کوتاه ضریب جذب بسیار بالاتری در فلزات دارد. انتقال مستقیم پرتو از طریق رشته فیبر محافظتشده، نیاز به هرگونه آینه تنظیمکننده یا گاز لیزینگ را از بین برده و راندمان الکتریکی سیستم را به بیش از ۳۵ درصد میرساند. حاصلضرب پارامتر پرتو (BPP) بسیار پایین این سورسها تمرکز کانون نور در نقطهای به قطر کمتر از ۶۰ میکرون را ممکن میسازد.
- لیزر گازی CO2: با طول موج ۱۰.۶ میکرومتر کار میکند که برای مواد غیرفلزی نظیر چوب و پلکسی عالی است، اما در فلزات رسانا بازتاب بسیار شدیدی دارد. علاوه بر این، تلفات توان در سیستمهای آینهای چندگانه و مصرف مداوم گازهای هلیوم و نیتروژن، هزینه نگهداری آن را سنگین میسازد.
- لیزر Nd:YAG: با طول موج ۱.۰۶۴ میکرومتر برای کاربردهای جوشکاری پالسی و علامتگذاری دقیق مناسب است، اما لامپهای اپتیکی تحریککننده آن طول عمر کوتاهی داشته و راندمان کلی آن زیر ۴ درصد است.
| معیار ارزیابی مهندسی | لیزر فایبر (Fiber Laser) | لیزر گازی CO2 | لیزر کریستالی Nd:YAG |
|---|---|---|---|
| طول موج پرتو نوری (Wavelength) | ۱.۰۶ الی ۱.۰۸ میکرومتر | ۱۰.۶ میکرومتر | ۱.۰۶۴ میکرومتر |
| راندمان تبدیل الکتریکی (Wall-Plug) | ۳۲ الی ۴۰ درصد (بسیار کممصرف) | ۸ الی ۱۲ درصد | ۲ الی ۵ درصد |
| برش فلزات بازتابنده (مس، برنج، آلومینیوم) | کاملاً پایدار و بدون خطر آسیب | بسیار محدود (خطر بازگشت نور به سورس) | متوسط (در توانهای محدود) |
| محیط و سیستم انتقال باریکه | فیبر نوری انعطافپذیر مهر و موم شده | مسیر آینههای طلایی و لولههای تحت گاز | آینهها یا فیبرهای نوری ضخیم |
| نیاز به نگهداری و تراز اپتیکی | صفر (Solid-State بدون قطعه متحرک) | بسیار بالا (کالیبراسیون مداوم آینهها) | تعویض دورهای لامپهای پمپ |
| سرعت برش در ورقهای ۱ الی ۶ میلیمتر | تا ۳ برابر سریعتر از CO2 | استاندارد | پایین |
بهرهگیری رنگین پوشش شیراز از سورسهای پیشرفته فایبر تضمین میکند که فرآیند برشکاری با کمترین هزینه سربار انرژی، بدون توقفهای ناشی از کالیبراسیون آینهها و با بالاترین صافی سطح در مقایسه با استانداردهای کارگاهی انجام گیرد. هدایت نوری از طریق لنزهای کلیماسیون پیشرفته و کنترل عمق میدان فوکوس (Rayleigh Range) امکان ایجاد برشهایی کاملاً گونیا را در ضخامتهای گوناگون فراهم میسازد.
دینامیک سیالاتی گازهای کمکی و مکانیزمهای حذف سرباره
در فرآیند برش لیزری، پرتو لیزر تنها نیمی از معادله برشکاری است؛ نیمه حیاتی دیگر، نوع و فشار گاز کمکی است که با سرعت صوت از نازل دمیده میشود. گاز کمکی سه وظیفه اصلی بر عهده دارد: بیرون راندن مذاب فلزی از شیار برش، سرد کردن لبههای مجاور جهت جلوگیری از رشد بیش از حد منطقه متأثر از حرارت (HAZ)، و در برخی حالات ایجاد واکنش گرمازا جهت تسریع فرآیند. انتخاب گاز کمکی بر کیفیت و کاربرد نهایی قطعه تأثیر مستقیم میگذارد:
- برش اکسیداسیونی با گاز اکسیژن (Oxygen Cutting): اکسیژن با آهن وارد واکنش گرمازا شده و ۶۰ درصد انرژی حرارتی لازم برای ذوب اسلبهای ضخیم فولادی را تولید میکند. این متد برای ورقهای ضخیم آهن (تا ۳۵ میلیمتر) بسیار اقتصادی است، اما یک لایه نازک اکسید تیره روی لبه ایجاد مینماید.
- برش همجوشی بدون اکسید با گاز نیتروژن (Nitrogen Fusion Cutting): در استنلس استیل، آلومینیوم و ورقهای روغنی، استفاده از گاز نیتروژن با خلوص ۹۹.۹۹۹٪ و فشار بالا (۱۸ الی ۲۵ بار) یک اتمسفر کاملاً خنثی ایجاد میکند. این تکنولوژی سطحی نقرهای، براق و ۱۰۰٪ فاقد لایه اکسیدی میسازد که قطعه را فوراً آماده جوشکاری آرگون یا پوشش رنگ پودری الکترواستاتیک مینماید.
- برش اقتصادی با هوای فشرده خشک (Air Cutting): استفاده از هوای فشرده تصفیهشده با فشار ۱۶ بار، گزینهای بسیار سریع و اقتصادی برای ورقهای نازک فولاد کربنی و گالوانیزه زیر ۴ میلیمتر به شمار میرود.
علاوه بر نوع گاز، هندسه نازل نیز نقشی کلیدی دارد؛ نازلهای تکلایه (Single Nozzle) با ایجاد جریان آرام نیتروژن برای برش همجوشی بدون پلیسه استیل به کار میروند، در حالی که نازلهای دولایه (Double Nozzle) با توزیع یکنواخت اکسیژن مانع از سوختگی گوشههای تیز در فولادهای ساختمانی ضخیم میشوند. سنسورهای تنظیم خودکار فاصله کانونی مانع از هرگونه اعوجاج و خطای زاویهای میگردند.
سفارش مستقیم خدمات برش لیزری CNC در شهرک صنعتی بزرگ شیراز
مجتمع صنعتی رنگین پوشش شیراز آماده پذیرش سفارشهای تکی، پروژهای و تیراژهای انبوهسازی با رقابتیترین تعرفه متریال و خدمات برشکاری فایبر با بالاترین کیفیت سطح لبه است.
جهت اجرای فرآیندهای تکمیلی فرمدهی قطعات بریدهشده، میتوانید قابلیتهای صنعتی دپارتمانهای خم لیزر، خطوط پیشرفته خمکاری cnc و کارگاه تولیدی ساخت قطعات فلزی کوچک را مورد بررسی قرار دهید.
طیف گسترده متریالهای قابل پردازش در خطوط برش لیزری رنگین پوشش
تجهیزات برش لیزری فایبر در مجتمع رنگین پوشش، با داشتن قابلیت تنظیم پیوسته فرکانس پالس (تا ۲۰ کیلوهرتز) و چرخه کاری (Duty Cycle)، پردازش دامنه وسیعی از متریالهای با خواص فیزیکی و بازتابی متفاوت را میسر ساخته است. جدول زیر راهنمای جامع مهندسی برای مشخصات اجرایی برشکاری فلزات مختلف است:
| نام متریال و گرید آلیاژی | محدوده ضخامت برش (mm) | تلرانس مجاز ابعادی | گاز کمکی پیشنهادی | صافی سطح لبه (Ra) | کاربرد صنعتی عمده |
|---|---|---|---|---|---|
| فولاد سیاه و ساختمانی (ST37 / ST52) | ۰.۵ الی ۳۵ میلیمتر | ±۰.۰۳ الی ±۰.۰۸ mm | اکسیژن (ضخیم) / نیتروژن (نازک) | ۱.۶ الی ۳.۲ میکرومتر | شاسی ماشینآلات، بیسپلیتها و اسکلت فلزی |
| استنلس استیل (۳۰۴, ۳۱۶, ۳۱۰, ۴۳۰) | ۰.۴ الی ۲۵ میلیمتر | ±۰.۰۲ الی ±۰.۰۵ mm | نیتروژن با خلوص ۹۹.۹۹۹٪ | ۰.۸ الی ۱.۶ میکرومتر | صنایع دارویی، غذایی، نفت و سازههای دکوراتیو |
| آلیاژهای آلومینیوم (۱۰۵۰, ۵۰۵۲, ۶۰۶۱) | ۰.۸ الی ۲۵ میلیمتر | ±۰.۰۳ الی ±۰.۰۶ mm | نیتروژن پرفشار / هوای خشک | ۱.۲ الی ۲.۴ میکرومتر | هوافضا، خودروسازی و قطعات سبک هوانوردی |
| برنج و مس خالص (فلزات بازتابنده) | ۰.۵ الی ۱۲ میلیمتر | ±۰.۰۲ الی ±۰.۰۵ mm | اکسیژن یا نیتروژن پالسی | ۰.۸ الی ۱.۶ میکرومتر | تجهیزات الکتریکی، تابلو برق، مبدلها و زیورآلات |
| ورق روغنی و گالوانیزه ضدزنگ | ۰.۵ الی ۶ میلیمتر | ±۰.۰۲ الی ±۰.۰۴ mm | نیتروژن با کنترل بخار روی | ۰.۸ الی ۱.۲ میکرومتر | باکسهای الکترونیکی، کانالهای تهویه و تابلوها |
برای سفارشهای مرتبط با فلزات سبک و لولههای استیل، پیشنهاد میکنیم از بخشهای ویژه برش لیزر آلومینیوم، واحد اختصاصی خدمات برش آلومینیوم، دپارتمان برش لوله استیل و خطوط صیقلکاری در پولیش قالب دیدن فرمایید.
زنجیره کامل ارزش افزوده؛ از نقشه CAD تا قطعه نهایی رنگشده و آبکاریشده
ارزش واقعی یک مجتمع صنعتی پیشرفته زمانی آشکار میشود که فرآیند برش لیزری به عنوان نقطه آغازین یک اکوسیستم جامع تولیدی عمل کند. انتقال قطعات بریدهشده میان کارگاههای متعدد جهت خمکاری، جوشکاری و پوششدهی سطح، همواره منجر به افزایش ۳۰ تا ۵۰ درصدی هزینههای لجستیک، صدمات فیزیکی ناشی از حمل و نقل و تأخیر در تحویل نهایی پروژهها میگردد. مجتمع صنعتی رنگین پوشش شیراز با تلفیق دپارتمانهای مدرن درونکارخانهای، فرآیند ساخت را به صورت کلید در دست (Turnkey) به انجام میرساند:
- نرمافزارهای چیدمان هوشمند (Nesting): بهینهسازی نقشه قطعات با الگوریتمهای هوش مصنوعی جهت کاهش ضایعات متریال خام به کمتر از ۸ درصد و بهرهگیری از برش خط مشترک (Common Cut).
- طراحی و ساخت یکپارچه قطعات صنعتی: دپارتمانهای مجهز ماشینکاری و مهندسی معکوس در بخشهای قطعه سازی در شیراز و خطوط تخصصی ساخت قطعات استیل.
- پوشش رنگ کورهای الکترواستاتیک: خطوط شستشوی چربیزدایی و فسفاته، پاشش رنگ پودری اتوماتیک و پخت کورهای با مقاومت در برابر تست سالت اسپری در دپارتمانهای رنگ کوره ای و واحد استانی رنگ کوره ای در شیراز.
- پوششدهی تخصصی و آبکاری ضدخوردگی: خطوط گالوانیزاسیون، سختپوششکاری کروم و پوششهای مقاوم به اسید در دپارتمان مرجع آبکاری، واحد صنعتی آبکاری گالوانیزه، پوشش فوقسخت آبکاری کروم سخت، فناوری پیشرفته آبکاری نیکل الکترولس و خط اتوماتیک آبکاری پیچ و مهره.
- ساخت سازههای تخصصی شهری و هوانوردی: طراحی شاسی سبک در حوزه پاراموتور و سازههای دکوراتیو اسلیمی در بخش تولید المان های شهری به سفارش شهرداری ها.
پرسشهای متداول مهندسی درباره فرآیند برش لیزری CNC
۱. استراتژی پیرسینگ (Piercing) در شروع برش ورقهای ضخیم چیست؟
در برش لیزر ورقهای ضخیم، نفوذ اولیه پرتو نیازمند کنترل دقیق انرژی است تا از پاشش مذاب به شیشه محافظ اپتیک و خرابی لبه جلوگیری شود. دستگاههای رنگین پوشش از تکنیک سوراخکاری مرحلهای چندسطحی (Stage Piercing) و پیرسینگ فرکانس بالا (Blast Pierce) بهره میبرند که با تنظیم تدریجی کانون و تغییر فشار گاز، سوراخی کاملاً عمودی و عاری از ترشح در کمتر از یک ثانیه ایجاد مینماید.
۲. روش جلوگیری از تغییر شکل حرارتی (Thermal Distortion) در قطعات با برشهای متراکم چیست؟
هنگامی که سوراخها یا شیارهای پرشماری در فواصل نزدیک به یکدیگر بریده میشوند، تجمع حرارت میتواند منجر به اعوجاج ورق گردد. نرمافزارهای کمکی برش در رنگین پوشش با اجرای مسیر برش پرشی (Leapfrog Cutting) و تغییر توالی برشکاری (Cooling Path)، حرارت ورودی را در سطح ورق پخش کرده و تابیدگی قطعه را به صفر میرسانند.
۳. حداقل فاصله مجاز میان دو خط برش یا دو سوراخ مجاور چقدر است؟
به عنوان یک استاندارد طراحی، حداقل فاصله میان دو برش یا فاصله سوراخ تا لبه ورق باید معادل ضخامت ورق (1T) در نظر گرفته شود تا پایداری ساختاری پل فلزی حفظ شده و پدیده سوختگی لبه (Burn-out) رخ ندهد. در ورقهای نازک، این فاصله تا ۰.۸ میلیمتر نیز قابل کاهش است.
۴. مزیت برش ورقهای استیل با روکش سلفون محافظ لیزری (Laser Film) چیست؟
ورقهای استیل دکوراتیو میرور یا خشدار نیازمند حفظ صددرصدی جلای سطحی هستند. سلفونهای معمولی زیر پرتو لیزر ذوب شده و به نازل میچسبند، اما سلفونهای مخصوص لیزر (Laser PE Film) همزمان با فلز تبخیر شده و بدون ایجاد دوده، از کوچکترین خراشیدگی روی سطح قطعه کار محافظت میکنند.
۵. زمان تحویل سفارشهای خدمات برش لیزری در رنگین پوشش چگونه است؟
سفارشهای نمونهسازی و قطعات تکی معمولاً ظرف ۲۴ الی ۴۸ ساعت پس از تأیید نهایی نقشه تحویل داده میشوند. برای سفارشهای تناژ بالا و پروژههای انبوهسازی، به دلیل فعالیت شبانهروزی خطوط برش و سیستمهای تعویض پالت اتوماتیک، زمانبندی دقیق مطابق تقویم تولید کارفرما برنامهریزی میگردد.
۶. سیستم محافظت در برابر بازتاب پرتو (Back-Reflection Protection) در فلزات مس و برنج چگونه کار میکند؟
مس و برنج در حالت سرد ضریب بازتابی بیش از ۹۰ درصد برای پرتو لیزر دارند. دستگاههای فایبر رنگین پوشش مجهز به ایزولاتورهای اپتیکی دوگانه (Dual Optical Isolators) هستند که در صورت هرگونه بازگشت نور، مسیر فوتونی را در کسری از نانوثانیه منحرف کرده و از دیودهای تولید لیزر محافظت کامل به عمل میآورند. همزمان، سورس با شروع پالسی پرقدرت فلز را فوراً ذوب کرده تا ضریب جذب ماده افزایش یابد.
مشاوره فنی، نقشه مهندسی و سفارش تولید صنعتی
گروه صنعتی رنگین پوشش شیراز آماده همکاری با کلیه کارخانجات، شرکتهای نفت و گاز، سازندگان ادوات کشاورزی، شرکتهای دانشبنیان و طراحان دکوراسیون در سراسر ایران است.
جهت بررسی پروژههای تخصصی در سایر حوزههای منطقهای، میتوانید به صفحات برش لیزر فلزات در شیراز و خدمات کارگاهی حکاکی و برش لیزر شیراز مراجعه فرمایید.