پولیش لوله
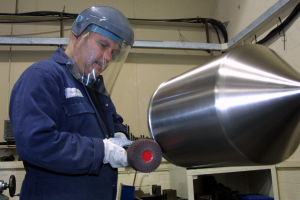
فرآیند پولیش لوله و پرداخت مقاطع استوانهای، یکی از دقیقترین مراحل فینیشینگ در متالورژی ساخت و مهندسی سطح است. در خطوط تولید پیشرفته صنعتی، صیقلکاری لوله و شفت فراتر از درخشندگی ظاهری، به منظور کنترل دقیق زبری سطح (Surface Roughness تا Ra ۰.۰۵ میکرومتر)، کاهش افت فشار اصطکاکی در خطوط انتقال سیالات هیدرولیکی، و جلوگیری از تشکیل بیوفیلمهای باکتریایی در سیستمهای پایپینگ دارویی و غذایی اجرا میشود. در مجموعه رنگین پوشش شیراز، خدمات مکانیزه سنترلس در بستر دسته بندی پرداخت کاری، تضمینکننده تلرانسهای هندسی ابعادی، عدم انحراف هممحوری، و آمادهسازی بینقص برای کارکردهای پرفشار است.
مشاوره فنی پولیش سنترلس و پرداخت لوله و شفت در شیراز
جهت تعیین زبری مجاز مقاطع استیل، آلومینیوم و فولادی، برآورد تلرانسهای قطری شفت و ثبت سفارش تیراژ انبوه، با متخصصان متالورژی کارخانه رنگین پوشش تماس بگیرید.
تماس مستقیم با واحد مهندسی: ۰۹۱۲۶۷۶۳۵۰۱
مبانی هیدرودینامیک و متالورژی پرداخت سطح مقاطع استوانهای
کیفیت سطح خارجی و داخلی لولهها ارتباط مستقیمی با رفتار جریان سیال و دینامیک تنش در جداره استوانه دارد. در لولههای صنعتی تولیدشده به روش نورد گرم یا لولههای درزدار جوشکاریشده با فرآیند TIG و لیزر، وجود برجستگیهای گرده جوش (Weld Bead) و اکسیداسیون حرارتی موضعی، باعث آشفتگی هیدرولیکی، ایجاد جریانهای گردابی و افزایش چشمگیر ضریب افت دارسی-وایسباخ میگردد. در لولههای انتقال سیالات فوقخالص در صنایع داروسازی و لبنیات، ناهمواریهای میکروسکوپی بزرگتر از Ra ۰.۴ میکرومتر به عنوان پناهگاهی برای تجمع املاح، تهنشینی رسوبات کربناتی و لانهگزینی کلونیهای میکروبی عمل میکنند.
عملیات پرداخت مکانیکی پس از مراحل ساخت و برش لوله استیل، قلههای نوکتیز پروفیل زبری را تسطیح کرده و به یک سطح بلورین و آبگریز با حداقل چسبندگی تبدیل مینماید. در متریالهای استنلس استیل ۳۰۴ و ۳۱۶L، اجرای یک سیکل مهندسی در بخش پرداختکاری استیل سبب برقراری مجدد پیوستگی لایه غیرفعال اکسید کروم (Cr2O3 Passive Layer) شده و پتانسیل بروز خوردگی شیاری و حفرهای را به صفر نزدیک میکند.
تکنولوژی پرداخت و سنگزنی داخل لوله (Internal Tube ID Polishing)
جداره داخلی لولههای مورد استفاده در صنایع بیوتکنولوژی، داروسازی و خطوط لولهکشی پتروشیمی فارس، نیازمند پرداخت میکرومتری بسیار دقیقی است که از طریق سنترلس معمولی قابل دسترسی نیست. فرآیند پولیش داخلی به وسیله هدهای هونینگ هیدرولیکی مجهز به سنگهای سوپرفینیشینگ با ابعاد دانهبندی دقیق صورت میگیرد. در این فرآیند، حرکت دورانی سنگ همزمان با ارتعاش محوری رفت و برگشتی، هرگونه خطوط طولی اکستروژن و برآمدگی ناشی از جوش ذوبی را تسطیح مینماید.
در فرآوری لولههای بدون درز مانیسمان (Seamless Tubes) در برابر لولههای درزدار (Welded Tubes)، پارامترهای پرداخت تفاوتهای چشمگیری دارند. لولههای مانیسمان به دلیل ضخامت دیواره یکدستتر، مقاومت مکانیکی بالاتری در برابر فشار ابزار نشان میدهند؛ در حالی که در لولههای درزدار، منطقه متأثر از حرارت جوش (HAZ) دارای ساختار دانهبندی درشتتر بوده و مستعد ایجاد خطوط اعوجاجی است. کارشناسان ما با کنترل دقیق سرعت پیشروی و زاویه تماس سنگهای ساینده، همگنی کامل خواص سطحی را در تمام پیرامون لوله برقرار میسازند.
تجهیزات و متدهای پیشرفته سنترلس در پولیش لوله و شفت
پولیش استوانهها بدون ایجاد انحراف و پخخوردگی، نیازمند ماشینآلات تخصصی است که در ادامه متدهای استاندارد کارگاهی معرفی میگردد:
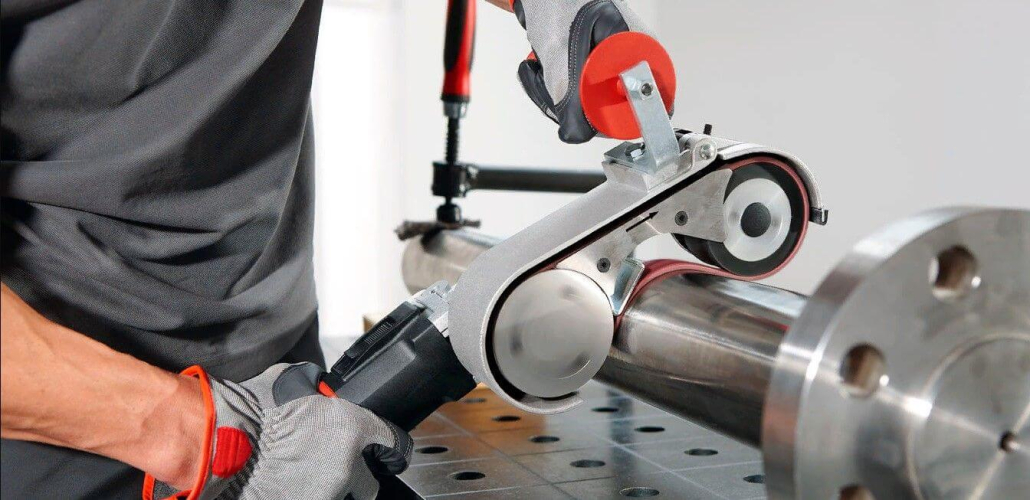
- دستگاههای پولیش سنترلس چند ایستگاهی (Multi-Head Centerless Machines): در این ماشینآلات، لوله یا شفت بدون نیاز به سوراخمرغک، بین چرخ تنظیمکننده زاویهدار (Regulating Wheel) و تسمه سنباده نواری هدایت میشود. حرکت دورانی همزمان با پیشروی محوری پیوسته، سطحی کاملا متقارن با خطای انحراف دایرهای (Circularity) زیر ±۰.۰۰۵ میلیمتر تولید میکند. سرعت خطی تسمههای ساینده در این دستگاهها بین ۲۵ الی ۳۵ متر بر ثانیه تنظیم میگردد تا بدون ایجاد تنش پسماند برادهبرداری یکنواخت صورت گیرد.
- سیستمهای سنگزنی و پرداخت داخلی لوله (Internal Tube ID Polishing): برای پرداخت جداره درونی سیلندرهای هیدرولیک و لولههای مخازن دارویی، از شفتهای بلند دورانی با هدهای انبساطی مجهز به سنبادههای دانهریز و مایع صابون روانکار استفاده میشود تا ناهمواریهای خط جوش داخلی کاملا محو شده و زبری داخل به Ra ۰.۲ میکرومتر برسد.
- ایستگاههای پرداخت متغیر پرتابل و کارگاهی: جهت پرداخت خمها، اتصالات اسپول و مقاطع زانویی لوله که امکان ورود به خطوط مستقیم سنترلس را ندارند، از ابزارهای بادی مدور با تسمههای ساینده منعطف زیرکونیومی بهرهبرداری میگردد.
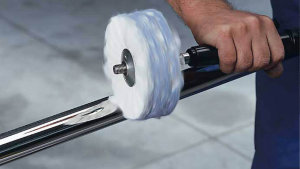
- گیلانسهای دوار با صابونهای پولیش اکسید آلومینیوم و کروم: برای دستیابی به بازتاب آینهای کامل بدون خطوط سایشی، قطعات از ایستگاههای نمدی عبور کرده و فاز فینیشینگ نهایی را با گیلانسهای نرم کتان تجربه میکنند.
دستورالعمل انتخاب ساینده و ترکیبات واکس بر مبنای آلیاژ لوله
انتخاب نوع دانه ساینده و روغن پرداخت نقش حیاتی در جلوگیری از ایجاد تغییر شکل پلاستیک در جداره لوله دارد:
- لولههای استنلس استیل ۳۰۴ و ۳۱۶L: سنبادههای زیرکونیومی (Zirconia Alumina) و سرامیکی با خاصیت خودتیزشوندگی بالا به همراه واکس سبز اکسید کروم جهت جلوگیری از ایجاد آلودگیهای فرومغناطیسی بر سطح استیل.
- لولههای آلومینیومی و آلیاژهای ۶۰۰۰: به کارگیری تسمههای سنباده کاربید سیلیسیم با پوشش ضدچسبندگی استئاراتی (Anti-Clogging) و صابونهای پایه چربی حیوانی برای ممانعت از مسدود شدن حفرات ساینده.
- لولههای برنجی و مسی تاسیساتی: سنبادههای دانهریز اکسید آلومینیوم نرم به همراه خمیر تریپولی قهوهای جهت صیقل سریع بدون اعمال فشار حرارتی مخرب.
- شفتهای فولادی کربنی و آلیاژی (CK45 و MO40): سنبادههای دانه سخت اکسید آلومینیوم با خنککاری پیوسته امولسیون آبصابون پیش از عملیات سنگزنی دقیق و آبکاری.
مقایسه فنی و استانداردهای زبری در پولیش لولههای صنعتی و بهداشتی
استانداردهای بینالمللی DIN ۱۱۸۵۰، ASME BPE و ASTM A270 درجهبندی دقیقی از زبری مجاز سطوح داخلی و خارجی لولهها را بر حسب حوزه کاربرد تدوین کردهاند. جدول زیر استانداردهای فنی فینیشینگ لوله در خطوط رنگین پوشش را تشریح مینماید:
| کلاس پرداخت لوله | زبری هدف (Ra) | مراحل ساینده و گیلانس | شاخص بازتاب و ظاهر | صنایع هدف و کاربرد اصلی |
|---|---|---|---|---|
| صنعتی خشن و گردهبرداری (Industrial Descaling) | ۱.۵ الی ۳.۰ میکرومتر | سنباده نواری P80 تا P180 زیرکونیا | مات با خطوط سمباده طولی | لولههای گاز، ساخت سازه و پایپینگ نفت سنگین |
| مات دکوراتیو و خشدار (Satin / Grit ۳۲۰) | ۰.۴ الی ۰.۸ میکرومتر | سنباده P320 تا P400 + نمد اسکاچ | ساتین ابریشمی بدون اعوجاج بازتابی | نرده، حفاظ استیل، مبلمان شهری و معماری مدرن |
| بهداشتی و صنایع غذایی (Sanitary Grade) | ۰.۲ الی ۰.۴ میکرومتر | سنباده P800 + گیلانس لی و واکس سفید | براق تمیز فاقد هرگونه تخلخل | پایپینگ لبنیات، داروسازی، بیوتکنولوژی و نوشیدنی |
| فوق آینهای هیدرولیک (Super Mirror / No. ۸) | ۰.۰۲ الی ۰.۱ میکرومتر | سنباده P2000 + گیلانس نخی و صابون سبز | آینهای بازتابنده کامل بدون شیار ریز | شفت پیستون، میلکروم هیدرولیک و راد جک پنوماتیک |
مراحل گامبهگام فرآیند پرداختکاری سنترلس لوله در شیراز
تسلط بر فرآیند پرداخت مقاطع طویل، نیازمند کنترل گامبهگام زبری بدون کاهش تلرانس جداره است:
- گام اول – گردهبرداری و یکنواختسازی درز جوش: ابتدا خط جوش لوله با سنبادههای نواری دانهدرشت مسطح شده تا مقطع از وضعیت بیضوی خارج و به استوانه کامل تبدیل گردد.
- گام دوم – پولیش ترتیبی با ایستگاههای سنترلس متوالی: قطعه از ۴ الی ۶ هد پرداخت سنترلس متوالی با سایندههای P180، P320، P600 و P1200 عبور داده میشود تا تمام رد خطوط پیشین محو گردد.
- گام سوم – چربیگیری قلیایی و اکسیدزدایی شیمیایی: ذرات سوخته واکس و غبارهای ساینده در وانهای شوینده چربیگیر حل شده تا سطحی با انرژی بالا برای مراحل بعدی فراهم آید.
- گام چهارم – گیلانسکاری آینهای با واکس سبز کروم: چرخهای پارچهای دوار با ایجاد اصطکاک حرارتی کنترلشده، لایه بیرونی متالورژیکی را فشرده کرده و جلای کریستالی ماندگار ایجاد مینمایند. این استاندارد بالا در خدمات پرداختکاری فلزات و خط تخصصی پرداخت کاری شیراز به کار گرفته میشود.
پیوند متالورژیکی پولیش لوله با آبکاری کروم سخت و سیلندرهای هیدرولیک
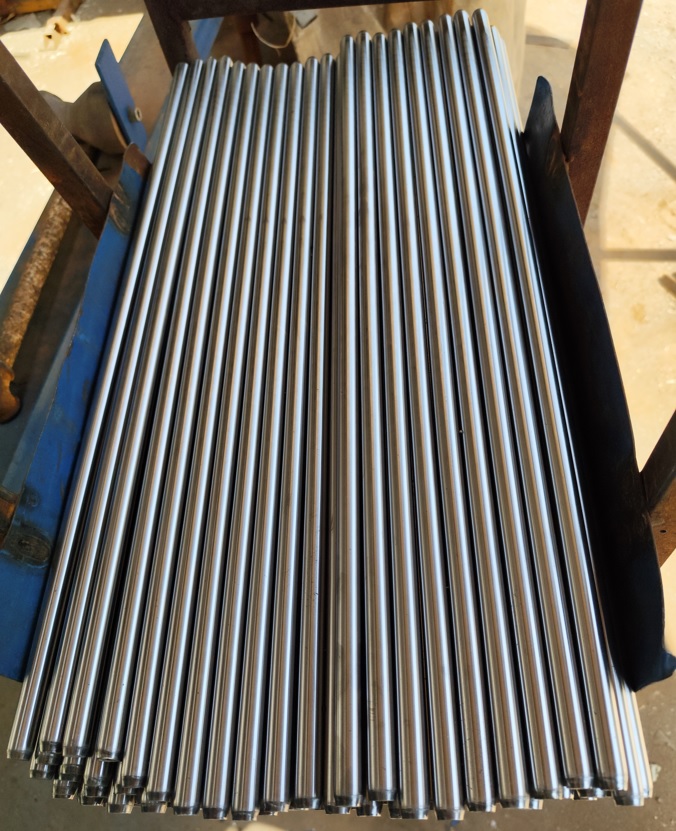
در جکهای هیدرولیکی، میلکرومها و لولههای سیلندری تحت فشارهای دینامیکی تا ۲۵۰ بار، پولیش اولیه زیرلایه حیاتیترین نقش را در تعیین طول عمر پکینگها و کاسهنمدهای آببندی ایفا میکند. چنانچه شفت پیش از فرآیند پوششدهی در خطوط تخصصی آبکاری کروم سخت سیلندر زبری مناسب نداشته باشد، لایه کروم دارای ترکهای ریز ساختاری گردیده و ذرات کنده شده از کروم سخت سبب پاره شدن اورینگها و روغنریزی جک در مدت کوتاهی خواهد شد.
به همین علت، در فرآیند استاندارد کارخانه، لولهها ابتدا با دستگاههای سنترلس تا زبری Ra ۰.۱ میکرومتر پولیش میشوند؛ سپس لایهای به ضخامت ۳۰ الی ۵۰ میکرومتر کروم سخت در وانهای استاندارد آب کروم کاری شیراز رسوب داده شده و نهایتاً عملیات سوپرفینیشینگ و پولیش نهایی پس از آبکاری (Post-Plating Superfinishing) برای ارتقای سختی سطحی تا ۶۵ راکول C و صیقلی کامل اجرا میگردد.
آزمونهای کنترل کیفیت غیرمخرب (NDT) و تست زبری سطح لوله
تأییدیه نهایی قطعات پولیششده در آزمایشگاه متالورژی رنگین پوشش شیراز، متکی بر تجهیزات بازرسی دقیق پرتابل و کارگاهی است:
- پروفیلومتری تماسی با رافنسمتر کالیبره (Stylus Profilometer): اندازهگیری پارامترهای Ra، Rz و Rmax در طول شاخههای ۶ متری در سه مقطع زاویهای ۰، ۹۰ و ۱۸۰ درجه جهت تضمین عدم وجود اعوجاج موضعی.
- تست ضخامتسنجی پوشش الکترومغناطیسی و جریان گردابی (Eddy Current): کنترل یکنواختی ضخامت لایههای آبکاری کروم سخت و نیکل بر روی لولهها بدون ایجاد آسیب به پولیش نهایی.
- آزمون پسیواسیون و تست نمکپاشی (Salt Spray Test): ارزیابی مقاومت به خوردگی لولههای استنلس استیل صیقلی مطابق استاندارد ASTM B117 برای اطمینان از عملکرد درازمدت در رطوبتهای شرجی خلیج فارس و مجتمعهای پتروشیمی.
خطاهای بحرانی در پرداخت لوله و رویکردهای پیشگیرانه کارخانه
فینیشینگ نادرست قطعات دوار میتواند به خارج شدن قطعه از تلرانسهای مجاز مهندسی بینجامد. جدول زیر مهمترین آسیبها، علل و پروتکلهای کنترلی رنگین پوشش را نشان میدهد:
| عیب یا خطای ابعادی | علت ریشهای مهندسی | پیامد منفی در عملکرد قطعه | پروتکل پیشگیرانه در کارخانه |
|---|---|---|---|
| موجهای ارتعاشی سطحی (Chatter Marks) | بالانس نبودن چرخ تنظیم و سرعت پیشروی نامتعادل | نوسان فشار در آببند و فرسایش زودرس کاسهنمد | بالانس دینامیکی دورهای اسپیندل و کنترل زاویه تماس هدهای سنترلس |
| بیضوی شدن مقطع لوله (Ovality Error) | فشار بیشازحد غلطکهای هدایت در لولههای جدارنازک | عدم انطباق در کوپلینگها و اتصالات کلمپی پایپینگ | استفاده از ساپورترهای پنوماتیک متناسب با ضخامت دیواره لوله |
| سوختگی و اعوجاج حرارتی (Thermal Distortion) | خشک کار کردن سنباده و سرعت خطی بالای تسمه | تغییر رنگ به بنفش و تشکیل کاربیدهای ترد در استیل | پاشش امولسیون خنککننده ضدزنگ و تنظیم سرعت ساینده زیر ۳۰ m/s |
| پخخوردگی سر و ته لوله (End Tapering) | توقف موضعی ساینده در لحظه ورود و خروج مقطع | افت قطر در نقاط جوش و کاهش مقاومت فشاری سر لوله | تعبیه رولیکهای کمکی پیشروی پیوسته بدون وقفه در ایستگاه ورود |
قابلیتهای مهندسی ساخت و پوششدهی لولههای دقیق در شیراز
مجموعه صنعتی رنگین پوشش شیراز، با در اختیار داشتن زنجیره کامل از طراحی و تراشکاری تا پولیش سنترلس و اعمال انواع پوششهای حفاظتی، آماده پذیرش سفارشهای لولههای صنعتی است. افزون بر پولیش لولهها، مشتریان میتوانند خدمات فینیشینگ قالبها را در بخش پولیش قالب، فرآوری جامع قطعات خاص در ساخت قطعات فلزی سفارشی، و خدمات پوششدهی را در بخشهای مجهز آبکاری شیراز، خط مادر خدمات پرداختکاری و فرآیندهای گالوانیک خدمات تخصصی آبکاری سفارشگذاری فرمایند.
جهت بررسی پروژههای اجراشده و گواهینامههای استاندارد، به صفحه درباره شرکت رنگین پوشش مراجعه کرده و برای مشاوره فنی یا هماهنگی ارسال نمونه شفت و لوله با کارشناسان ما در صفحه تماس با کارشناسان کارخانه ارتباط حاصل فرمایید.
سفارش پولیش لوله، شفت و مقاطع استوانهای در شیراز
انجام پرداختکاری سنترلس از قطر ۶ میلیمتر تا ۳۰۰ میلیمتر با طول شاخه تا ۶ متر با دستگاه رافنسمتر کالیبره و تضمین تست زبری سطح مطابق استانداردهای بهداشتی و هیدرولیکی.