پرداخت کاری استیل چیست و چه کاربردی دارد؟
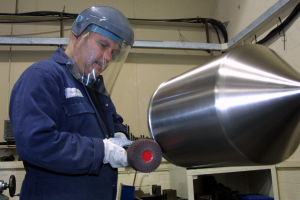
پولیش (پرداخت کاری) استیل فرآیندی است که در آن، سطح قطعات فلزی صاف، صیقلی و براق میشود تا ناهمواریها، زبریها و زنگزدگیها از بین برود. این فرآیند در صنایع مختلفی مانند خودروسازی، معماری، تجهیزات پزشکی، لوازم خانگی و دکوراسیون داخلی کاربرد دارد.
چرا پرداختکاری استیل اهمیت دارد؟
- افزایش مقاومت در برابر خوردگی و زنگزدگی
- بهبود ظاهر و زیبایی قطعات فلزی
- کاهش اصطکاک و افزایش کارایی قطعات صنعتی
- کمک به تمیزکاری آسانتر سطوح استیل
روش پرداخت کاری استیل و انواع آن
روش پرداخت کاری استیل به دو دسته اصلی تقسیم میشود:
- پرداختکاری مکانیکی: شامل استفاده از ابزارهای ساینده مانند سنباده، فرچههای سیمی، پولیشهای مخصوص و دستگاههای دوار است.
- پرداختکاری الکتروشیمیایی: با استفاده از جریان الکتریکی و محلولهای شیمیایی مخصوص، سطح استیل صیقل داده میشود.

مراحل اصلی پرداختکاری استیل
پولیش کاری استیل دارای چندین مرحله است که بهترتیب اجرا میشوند تا سطح فلز به بالاترین سطح کیفی و بصری ممکن برسد.
۱. آمادهسازی سطح
- حذف چربیها و آلودگیهای سطحی با استفاده از محلولهای شیمیایی
- تمیزکاری کامل برای از بین بردن زنگزدگی و خوردگی
۲. فرآیند سنبادهزنی و پولیش اولیه
- استفاده از دستگاههای پولیش و دیسکهای ساینده
- هموار کردن سطح فلز و کاهش زبری آن
۳. براقکاری و صیقلدهی نهایی
- اجرای مرحله پولیش با مواد مخصوص
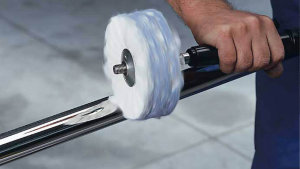
- استفاده از پارچههای نرم و مواد شیمیایی جهت افزایش درخشندگی
۴. شستشو و تثبیت نهایی سطح
- پاکسازی سطح از مواد پولیش
- اعمال لایهای محافظ برای جلوگیری از زنگزدگی
تجهیزات و دستگاههای موردنیاز برای پرداخت کاری استیل
برای اجرای یک پرداختکاری باکیفیت، استفاده از تجهیزات مناسب ضروری است.
ابزارهای مورد استفاده:
- دستگاههای سنبادهزن صنعتی برای حذف ناصافیهای سطحی
- چرخهای پولیش و فرچههای مخصوص برای ایجاد سطحی صاف و براق
- محلولهای مخصوص پرداختکاری جهت افزایش دوام و زیبایی سطح استیل
- دستگاههای الکتروشیمیایی برای پرداختکاری دقیقتر و یکنواختتر
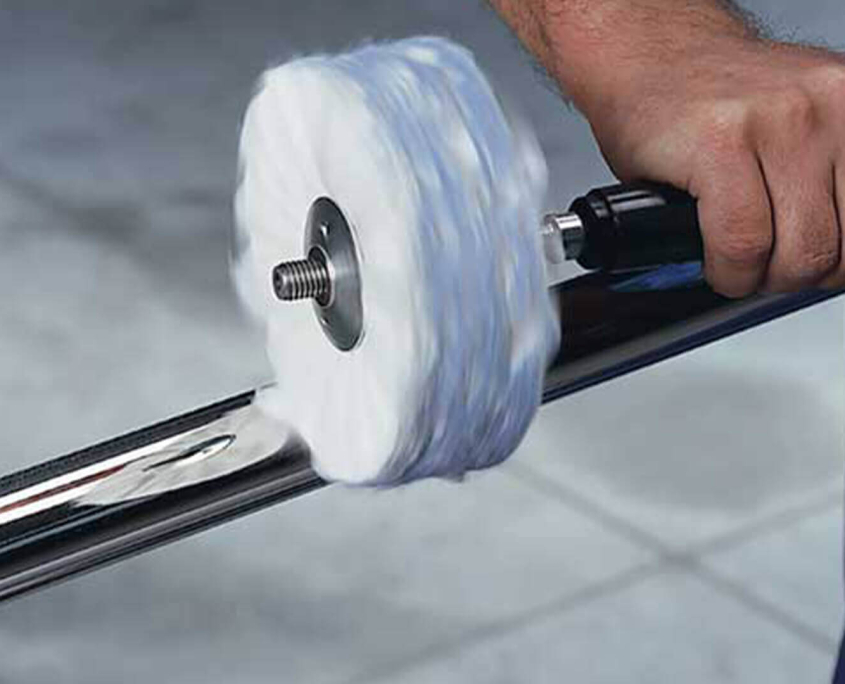
مزایای پرداختکاری استیل در صنایع مختلف
- ایجاد سطحی براق و بدون خط و خش
- افزایش طول عمر قطعات فلزی
- کاهش هزینههای نگهداری و تعمیرات
- بهبود عملکرد مکانیکی قطعات در کاربردهای صنعتی
پولیش (پرداختکاری) استیل در صنایع مختلف
این فرآیند در بسیاری از صنایع مورد استفاده قرار میگیرد:
🚗 صنعت خودروسازی: افزایش دوام قطعات فلزی داخلی و خارجی خودرو
🏢 معماری و دکوراسیون داخلی: پرداختکاری برای تولید نردهها، لوسترها و تزئینات استیل
🔬 تجهیزات پزشکی: صاف کردن و بهبود کیفیت ابزارهای جراحی و تجهیزات بیمارستانی
⚙ صنایع نفت و پتروشیمی: کاهش خوردگی و افزایش ماندگاری تجهیزات فلزی
عوامل تأثیرگذار بر هزینه پرداختکاری استیل
- ابعاد و ضخامت قطعات فلزی
- نوع روش پرداختکاری (دستی، مکانیکی، الکتروشیمیایی)
- حجم سفارش و تعداد قطعات
- میزان براقیت و صافی موردنظر
برای دریافت قیمت دقیق، میتوانید با رنگین پوشش شیراز تماس بگیرید.

چگونه بهترین خدمات پرداخت کاری استیل را انتخاب کنیم؟
برای انتخاب بهترین خدمات پرداختکاری، به نکات زیر توجه کنید:
- بررسی نمونهکارهای قبلی شرکت
- استفاده از تجهیزات مدرن و روشهای نوین پرداختکاری
- تضمین کیفیت و دوام پوشش نهایی
- ارائه قیمت رقابتی و مناسب
پرداخت کاری استیل در رنگین پوشش شیراز؛ خدمات تخصصی ما
رنگین پوشش شیراز با بهرهگیری از جدیدترین تجهیزات و تیمی حرفهای، خدمات پرداخت کاری استیل را با بالاترین کیفیت ارائه میدهد.
📞 برای ثبت سفارش و دریافت مشاوره رایگان، با ما تماس بگیرید!
جمعبندی و سوالات متداول درباره پولیش استیل
در این مقاله، به بررسی کامل پرداخت کاری استیل، روشهای اجرای آن و مزایای این فرآیند پرداخته شد. این فرآیند علاوه بر بهبود ظاهر قطعات فلزی، موجب افزایش دوام و مقاومت آنها در برابر عوامل محیطی نیز میشود.
- پرداختکاری استیل چه تفاوتی با پولیش معمولی دارد؟
- پرداختکاری یک فرآیند دقیقتر است که با حذف زبریها، سطحی کاملاً صاف و یکنواخت ایجاد میکند.
- هزینه پرداختکاری چگونه محاسبه میشود؟
- بر اساس ابعاد قطعه، نوع روش مورد استفاده و میزان براقیت موردنظر.
- چگونه از خدمات رنگین پوشش شیراز بهرهمند شویم؟
- کافی است با ما تماس بگیرید تا شما را راهنمایی کنیم.
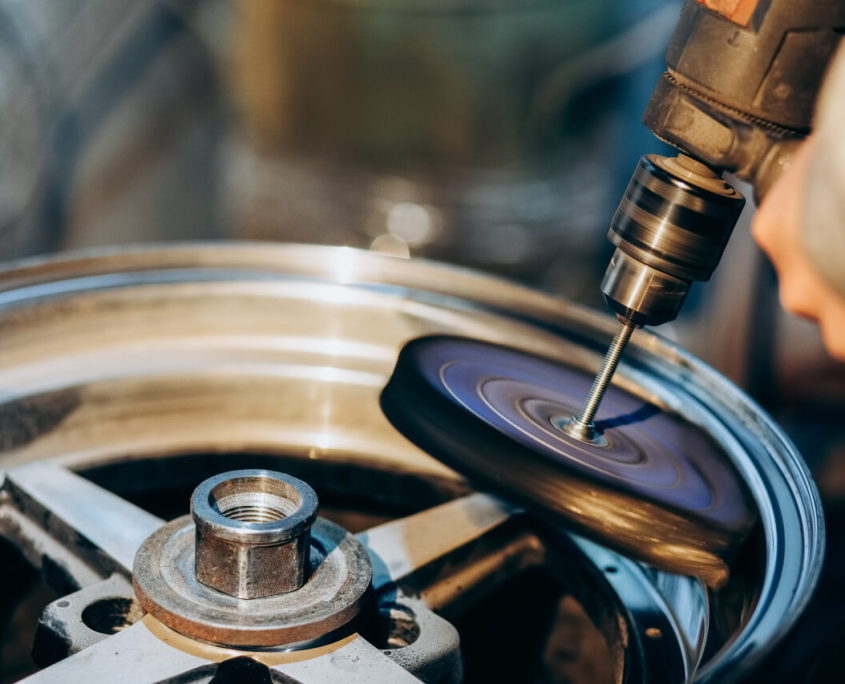
تکنولوژیهای پرداختکاری استنلس استیل: مات خشدار در برابر سوپر آینهای
فولادهای زنگنزن آستنیتی (به ویژه گریدهای ۳۰۴ و ۳۱۶L) به دلیل چقرمگی بالا و تمایل به کارسختی موضعی (Work Hardening)، نیازمند تخصص بالایی در سنبادهزنی و پولیش هستند. در استانداردهای جهانی ورقهای استیل، سطوح پرداختشده در ردههای زیر تولید میشوند:
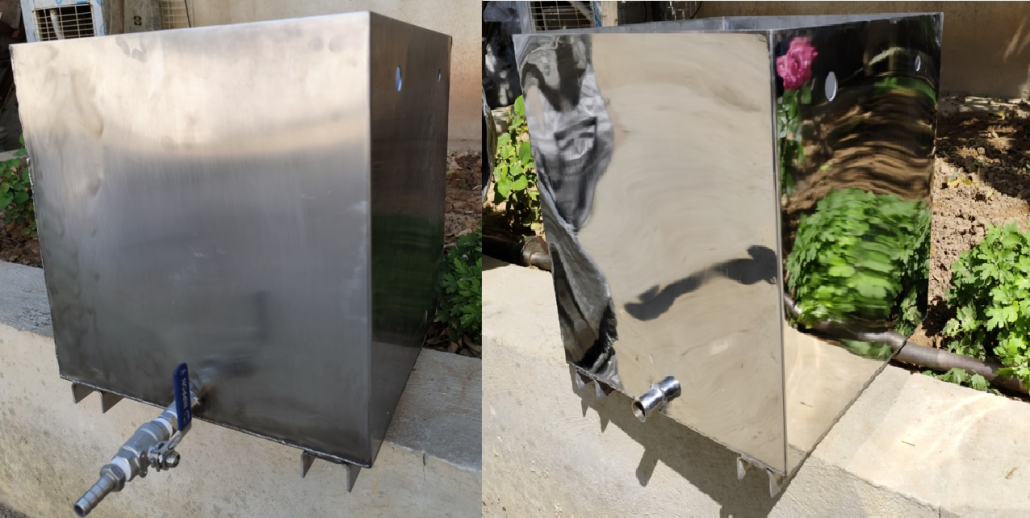
- پرداخت مات خشدار (No. ۴ Brushed / Satin Finish): پرطرفدارترین فینیش در صنایع آسانسور، لوازم خانگی، تجهیزات آشپزخانههای صنعتی و نماهای ساختمانی. در این روش با استفاده از اسکاچهای صنعتی نانو (Non-Woven Scotch-Brite) خطوط موازی یکنواخت با زبری Ra بین ۰.۲ تا ۰.۵ میکرومتر بر روی سطح ایجاد میشود که اثر انگشت و خط و خشهای بعدی را به خوبی مخفی میسازد.
- پرداخت آینهای درخشان (No. ۸ Mirror Finish): سطحی با بازتاب نوری کامل بدون هیچگونه جهتداری خطی یا خطوط چرخشی (Swirl Free). این فینیش علاوه بر جلوه بصری خیرهکننده، زبری سطح را به کمتر از Ra ۰.۰۵ میکرون میرساند که مانع از تجمع رسوبات زیستی، کلنیهای باکتریایی و مواد غذایی در صنایع داروسازی و لبنیات میشود.
- محو کردن و یکدستسازی خطوط جوش تیگ (Weld Seam Blending): پس از جوشکاری آرگون مخازن و نردههای استیل، لایه اکسید حرارتی سوخته (Heat Tint) با چرخهای سنبهای منعطف برداشته شده و سپس بافت خطوط سنباده اطراف با تکنیک بلندینگ کاملاً همگن و محو میگردد به طوری که محل اتصال جوش غیرقابل تشخیص خواهد بود.
فرآیند الکتروپولیش استیل (Electropolishing) در مقایسه با پرداختکاری مکانیکی
در کاربردهای فوقپیشرفته پزشکی، اتاقهای تمیز (Cleanrooms) و مخازن واکسنسازی، پرداخت مکانیکی سنتی به دلیل ایجاد اعوجاج پلاستیک میکرومتری در لایه خارجی فلز و فرورفتن ذرات واکس در منافذ، محدودیت دارد. الکتروپولیشینگ یک فرآیند الکتروشیمیایی برعکس آبکاری است که در آن قطعه به آند متصل شده و در حمام اسید فسفریک-سولفوریک غوطهور میشود. جریان الکتریکی قلههای میکروسکوپی زبری را به سرعت حل کرده و علاوه بر صافی مطلق، نسبت اتمی کروم به آهن (Cr/Fe Ratio) را در لایه پسیو روی سطح به بیش از ۲ برابر میرساند که مقاومت به خوردگی حفرهای (Pitting) در برابر محلولهای اسیدی را تا ۵ برابر ارتقا میدهد.
جدول گریدهای استاندارد پرداختکاری ورق و قطعات استیل
| کد پرداخت استاندارد | نام و مشخصات سطح | محدوده زبری لبه و سطح (Ra – µm) | تجهیزات و ابزار پولیش | صنایع اصلی مصرفکننده |
|---|---|---|---|---|
| No. 1 | نورد گرم، آنیل و اسیدشویی شده | ۳.۰ تا ۵.۰ | سطح خام کارخانهای | مخازن ذخیره شیمیایی، سازههای صنعتی مدفون |
| No. 2B | نورد سرد صیقلی مات | ۰.۳ تا ۰.۸ | غلطکهای پوسته نورد | صنایع عمومی، لولهسازی و تانکرهای انتقال شیر |
| No. 4 (Satin) | مات خشدار موازی یکنواخت | ۰.۲ تا ۰.۵ | تسمههای سنباده نواری ۲۴۰ + اسکاچ | کابین آسانسور، هود آشپزخانه، سینک و درهای اتوماتیک |
| No. 7 | نیمهآینهای با خطوط بسیار ضعیف | ۰.۱ تا ۰.۲ | گیلانس کتان با صابون سفید اکسید آلومینیوم | قطعات دکوراتیو لوکس و اکسسوری مبلمان |
| No. 8 (Mirror) | سوپر آینه بدون خط و جهت | ≤ ۰.۰۵ | گیلانس فلنل شل با اکسید کروم نانو | بیوراکتورهای دارویی، ادوات جراحی و بازتابندههای نوری |
پاسیواسیون بعد از پرداختکاری استیل (ASTM A967)
یکی از خطاهای مرگبار در کارگاههای سنتی، رها کردن قطعات استیل پس از سنبادهزنی است. در حین برادهبرداری با سنباده، ذرات ریز آهن آزاد ممکن است به سطح استیل بچسبند و پس از چند روز موجب زنگزدگی نقطهای شوند. در رنگین پوشش شیراز، کلیه قطعات استیل پس از پرداخت نهایی، تحت فرآیند پاسیواسیون شیمیایی در حمامهای اسید سیتریک یا اسید نیتریک غوطهور میشوند تا ذرات آهن آزاد زدوده شده و لایه غیرفعال اکسید کروم طبیعی ($Cr_2O_3$) احیا گردد.
پرداختکاری لولهها و غلطکهای استیل صنایع دارویی و لبنیات
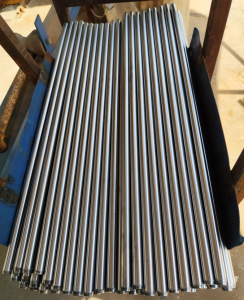
در خطوط تولید فرآوردههای بیوتکنولوژی، داروسازی و صنایع شیر و لبنیات، استانداردهای بهداشتی بینالمللی نظیر EHEDG و FDA 3-A Sanitary Standards تصریح میکنند که سطوح در تماس با مواد باید زبری زبری میانگین حسابی کمتر از Ra ۰.۴ میکرومتر داشته باشند و عاری از هرگونه حفره یا شکاف میکروسکوپی باشند تا قابلیت تمیزکاری درجا (CIP – Clean-in-Place) و استریل درجا (SIP) فراهم گردد. در کارگاه پولیش تخصصی استیل رنگین پوشش شیراز: ۱. پرداختکاری سطوح داخلی لولههای استیل: با استفاده از متهها و سنبادههای شلاقی هیدرولیکی و گیلانسهای بادی با سرعت چرخش بالا، زبری سطح داخلی لولهها از ورودی تا خروجی به کمتر از Ra ۰.۳ میکرون کاهش مییابد. ۲. پولیش غلطکهای استیل صنایع بستهبندی و پلیمر: غلطکهای تا طول ۳ متر با استفاده از دستگاههای پرداخت دوار اتوماتیک مجهز به خنککننده، پرداخت سوپر آینهای (Mirror No. ۸) میشوند تا کوچکترین چسبندگی بین فیلم پلیمری مذاب و سطح غلطک رخ ندهد. ۳. گزارش زبریسنجی کالیبره (Roughness Profile Report): با استفاده از دستگاه زبریسنج سوزنی پرتابل میتوتویو ژاپن (Mitutoyo SurfTest)، پروفیل گرافیکی زبری در چندین نقطه بحرانی اندازهگیری شده و گواهی کالیبراسیون همراه با قطعه ارائه میگردد.
اصول ایمنی و استانداردهای زیستمحیطی در خطوط پولیش استیل
برادهبرداری و پرداختکاری فلزات زنگنزن حاوی عناصر آلیاژی کروم و نیکل نیازمند سیستمهای پیشرفته تهویه موضعی و غبارگیرهای صنعتی (Dust Collectors) مجهز به فیلترهای هپا (HEPA) است. ذرات ناشی از سنبادهزنی استیل به سرعت توسط هودهای مکنده از ناحیه تنفسی اپراتور جمعآوری شده و از ایجاد آلودگیهای کارگاهی ممانعت میشود. علاوه بر این، استفاده از تجهیزات حفاظتی فردی شامل ماسکهای تنفسی با فیلتر کربن فعال، عینکهای محافظ ضد ضربه و گوشیهای صداگیر، محیطی کاملاً ایمن و منطبق بر الزامات بهداشت حرفهای OHSAS ۱۸۰۰۱ را در کارگاه رنگین پوشش شیراز تضمین مینماید.
تمایز پرداختکاری استیل ۳۰۴ و ۳۱۶ با آلیاژهای فریتی سری ۴۰۰
رفتار آلیاژهای مختلف استیل زیر چرخهای گیلانس و سنباده متفاوت است: استیلهای آستنیتی ۳۰۴ و ۳۱۶ چکشخوارتر و سختتر برادهبرداری میشوند و در صورت اعمال فشار بیش از حد اپراتور، سطح قطعه دچار سوختگی موضعی (Blue Discoloration) و اعوجاج میشود. سرعت خطی محیطی چرخهای پرداخت برای این گریدها بین ۲۵ تا ۳۰ متر بر ثانیه تنظیم میگردد؛ در حالی که برای استیل فریتی ۴۳۰ به دلیل شکنندگی بیشتر و عدم وجود نیکل، فشار سنباده کمتر و سرعت چرخ تا ۳۵ متر بر ثانیه افزایش مییابد تا برقی یکدست و بدون سایهروشن حاصل شود.
مراقبت و نگهداری سطوح پولیششده استیل در محیطهای صنعتی
برای حفظ درخشندگی و ممانعت از ایجاد لکههای کلریدی بر روی قطعات پرداختشده استیل، رعایت چند دستورالعمل ساده نگهداری توصیه میشود: ۱. استفاده از اسپریهای پاککننده پایه الکلی بدون کلر و دستمالهای میکروفایبر بدون پرز جهت زدودن اثر انگشت و لکههای چربی روزمره. ۲. پرهیز مطلق از مصرف سیمظرفشویی، سنبادههای متفرقه یا شویندههای اسیدی غلیظ خانگی مانند جوهرنمک و وایتکس بر روی استیل ۳۰۴ و ۳۱۶ که لایه غیرفعال اکسید کروم را تخریب میکنند. ۳. در صورت بروز خط و خشهای سطحی جزئی در حین مونتاژ، استفاده از خمیرهای پولیش واکس احیاکننده دستی به همراه پدهای نمدی، براقیت اولیه آینهای را بازمیگرداند.