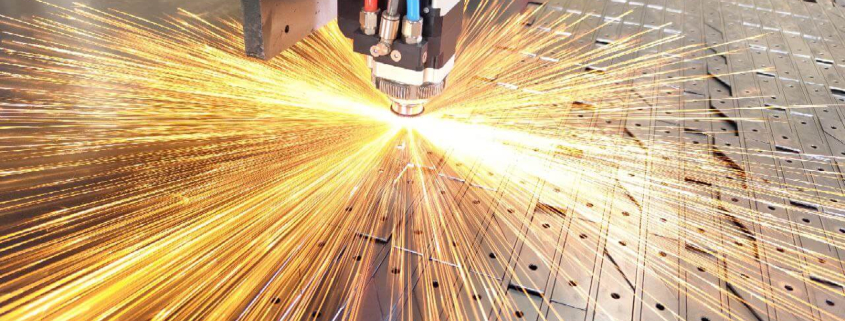
حکاکی و برش لیزر شیراز
فناوری پیشرفته حکاکی و برش لیزر فایبر در مجتمع صنعتی رنگین پوشش شیراز
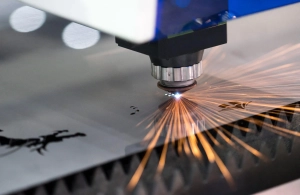
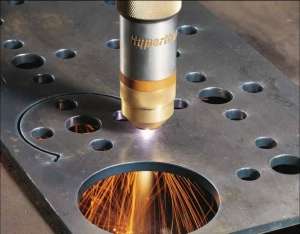
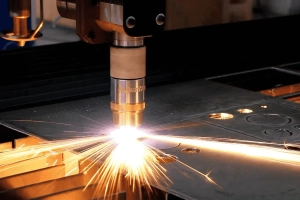
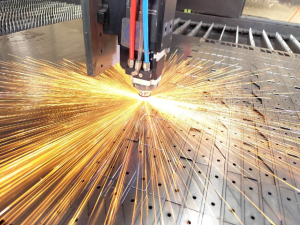
پیشرفتهای روزافزون در حوزههای اپتوالکترونیک، فوتونیک و سیستمهای هدایت پرتو نوری، فرآیندهای حکاکی و برش لیزر شیراز را به استانداردی بیبدیل در خطوط تولید صنعتی مدرن تبدیل کرده است. در مقایسه با روشهای سنتی مکانیکی مانند برادهبرداری با فرز، فرزکاری CNC، ضربهزنی سوزنی (Dot Peen) یا اسیدشویی شیمیایی، فناوری پرتو لیزر متمرکز قادر است با دقت هندسی در مقیاس میکرومتر، بدون اعمال تنش فیزیکی یا تغییر فرم الاستیک روی قطعه کار، انواع فلزات آهنی، آلیاژهای غیرآهنی و پلیمرهای مهندسی را برش داده و نشانهگذاری دائمی نماید.
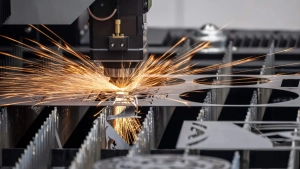
مرکز تخصصی لیزر صنعتی رنگین پوشش شیراز مجهز به سورسهای لیزر فایبر پرقدرت پیوسته (CW) جهت برشکاری فلزات سنگین و سورسهای پالس کوتاه فایبر MOPA و Q-Switch جهت حکاکی و مارکینگ ظریف صنعتی است. این زیرساخت یکپارچه، امکان پوشش کلیه نیازهای صنعتی از برش صفحات شاسی تا مارکینگ بارکدهای دوبعدی غیرقابل جعل را برای صنایع استان فارس و جنوب کشور فراهم ساخته است.
خدمات تخصصی حکاکی و برش لیزر در رنگین پوشش شیراز
مجتمع صنعتی رنگین پوشش شیراز با بهرهگیری از میزهای برش لیزری CNC ابعاد بزرگ، سورسهای فایبر توان بالا و سیستمهای مارکینگ گالوانومتری سریع، آماده پذیرش سفارشات برش انواع ورق، حکاکی بارکد، شماره سریال، آرم و پلاکهای صنعتی در استان فارس و سراسر کشور میباشد.
جهت بررسی راهکارهای تکمیلی برش فلزات، میتوانید بخشهای تخصصی برش لیزر شیراز و مرکز برش لیزر فلزات در شیراز را نیز مطالعه فرمایید.

انواع روشهای حکاکی صنعتی با لیزر فایبر، MOPA و UV
بر اساس نوع نیاز مهندسی، عمق مورد نظر و متالورژی قطعه کار، فرآیند نشانهگذاری و حکاکی لیزری در چهار مکانیزم اصلی ترموفیزیکی دستهبندی میشود:
- حکاکی آنیلینگ حرارتی (Laser Annealing): ویژه فولادهای زنگنزن (۳۰۴ و ۳۱۶) و تیتانیوم در صنایع پزشکی، غذایی و ارتوپدی. در این روش با گرم کردن موضعی سطح بدون برداشتن براده فلز، لایهای از اکسید فشرده رنگی (مشکی، طلایی یا آبی) در زیر سطح فلز تشکیل میشود که سطحی کاملاً صاف، بدون برجستگی، بهداشتی و مقاوم در برابر استریلیزاسیون مکرر در اتوکلاو ایجاد میکند؛ بدون آنکه مقاومت به خوردگی ذاتی فلز آسیب ببیند. پروژههای شاخص این حوزه در بخش ساخت قطعات استیل پیادهسازی شده است.
- حکاکی عمیق برادهبرداری (Deep Laser Engraving): ویژه قطعات قالبسازی، سنبه و ماتریس، اینسرتهای تزریق پلاستیک و شماره شاسی خودرو با عمق برادهبرداری از ۰.۰۵ تا ۱.۰ میلیمتر که در برابر سایش مکانیکی، رنگآمیزی کوره و شاتبلاست کاملاً ماندگار و غیرقابل دستکاری است.
- سفیدکاری و لایهبرداری سطحی (Laser Etching / Ablation): حذف انتخابی لایه رنگ پودری یا لایه آنادایزینگ روی قطعات آلومینیومی جهت نمایش رنگ فلز پایه با حداکثر کنتراست نوری و سرعت فوقالعاده بالا برای تولید انبوه پلاکها، کلیدها و شاسیهای الکترونیکی.
- نشانهگذاری قطعات مدور با محور روتاری (Rotary Axis Marking): حکاکی دقیق ۳۶۰ درجه روی قطعات دوار، شفتهای صنعتی، استوانهها، اتصالات فلزی، لولهها و فلنجها بدون اعوجاج نوری لنز. جزئیات تجهیزات لولهای در صفحه برش لوله استیل قابل مشاهده است.
ظرفیتهای برش و حکاکی همزمان در کارگاه شیراز
یکی از مزیتهای کلیدی رنگین پوشش در شهرک صنعتی شیراز، تلفیق خطوط برش لیزر فلزات، حکاکی سریال و کد فنی، و سپس انتقال بلافاصله قطعه به خطوط آبکاری یا رنگ پودری در یک مجموعه واحد است. این یکپارچگی هزینههای حمل و نقل بینکارگاهی و خطرات آسیب به قطعات حساس را به صفر رسانده و زمان تحویل سفارشات را تا ۷۰٪ کاهش میدهد. توانمندیهای سبک نیز در بخش خدمات برش آلومینیوم مستقر گشته است.
مقایسه تخصصی تکنولوژیهای حکاکی لیزری: فایبر MOPA، فایبر Q-Switch و UV
انتخاب تکنولوژی مناسب در حکاکی لیزری تعیینکننده کیفیت و طول عمر قطعه در محیطهای صنعتی است. در کارگاههای مدرن سه فناوری عمده به کار گرفته میشوند:
- لیزر فایبر با پالس متغیر MOPA (Master Oscillator Power Amplifier): پیشرفتهترین سورس حکاکی صنعتی برای فلزات. با قابلیت تنظیم پهنای پالس از ۲ نانوثانیه تا ۳۵۰ نانوثانیه و فرکانس تا ۱۰۰۰ کیلوهرتز، این سیستم میتواند انرژی را بدون گرمایش مخرب به سطح منتقل کند. این قابلیت انحصاراً امکان درج بارکدهای مشکی فوقالعاده خوانا روی آلومینیوم آنادایز طبیعی و حک رنگهای متنوع متالیک روی استیل و تیتانیوم را فراهم میآورد.
- لیزر فایبر معمولی Q-Switch: دارای عرض پالس ثابت (حدود ۱۰۰ نانوثانیه). برای حکاکی عمیق قطعات فولادی، قالبها و پلاکهای صنعتی سنگین بسیار سریع و اقتصادی است اما برای کارهای ظریف پزشکی یا روی قطعات بسیار نازک با خطر سوختگی و ایجاد لبههای زبر همراه است.
- لیزر حالت جامد فرابنفش (UV Laser): با طول موج کوتاه ۳۵۵ نانومتر، فرآیند مارکینگ سرد (Cold Marking) را اجرا میکند. انرژی فوتونهای UV مستقیماً پیوندهای مولکولی ماده را میشکند بدون اینکه حرارتی ایجاد شود. این تکنولوژی استاندارد طلایی برای حکاکی روی پلیمرهای حساس پزشکی، کابلها، فیبرهای نوری و بردهای الکترونیکی بدون ایجاد کوچکترین سوختگی یا تغییر فرم ساختاری است.
استانداردهای ردیابی صنعتی (Industrial Traceability) و بارکدگذاری قطعات
در زنجیره تأمین صنایع خودروسازی، هوافضا و پتروشیمی، ردیابی یکپارچه قطعات بر اساس استانداردهای جهانی نظیر ISO/IEC ۱۶۰۲۲ و پروتکلهای MIL-STD-۱۳۰ الزامی است. در این فرآیند، کدهای دو بعدی DataMatrix حاوی اطلاعات شماره بهر (Batch No)، تاریخ تولید، کد متریال و استاندارد ساخت به صورت دائمی بر روی قطعه حک میشوند. این علائم حتی در اندازههای مینیاتوری (۲ در ۲ میلیمتر) و پس از قرارگیری قطعه در معرض حرارت کوره، روغنهای صنعتی یا فرآیندهای ساینده، توسط بارکدخوانهای صنعتی DPM با بالاترین درجه خوانایی (Grade A) قابل شناسایی هستند.
جدول راهنمای متریال، سرعت و پارامترهای اپتیکی حکاکی لیزری در شیراز
| متریال هدف | نوع سورس لیزر پیشنهادی | توان بهینه (W) | عرض پالس (ns) | کنتراست و خروجی بصری | حداکثر سرعت اسکن (mm/s) |
|---|---|---|---|---|---|
| استنلس استیل ۳۰۴ / ۳۱۶ | فایبر MOPA / Q-Switch | 30 – 50 | 60 – 100 | مشکی عمیق صیقلی / رنگی آنیلینگ | 1500 – 3000 |
| آلومینیوم آنادایز شده | فایبر MOPA دقیق | 20 – 30 | 4 – 20 | مشکی پررنگ با کنتراست ماتریس | 2000 – 4000 |
| فولادهای سخت و قالب (HRC > ۵۰) | فایبر Q-Switch پرتوان | 50 – 100 | 120 – 250 | حکاکی عمیق برادهبرداری | 800 – 1500 |
| مس و برنج فسفردار | فایبر لیزر با آنتیرفلکت | 50 | 30 – 60 | حک تیره با وضوح لبه | 1000 – 2000 |
| پلیمرهای صنعتی (ABS / PA) | لیزر UV یا MOPA فرکانس بالا | 5 – 20 | 2 – 10 | تغییر رنگ فتوشیمیایی بدون سوختگی | 2500 – 5000 |
الزامات آمادهسازی فایل و طراحی برداری در نرمافزارهای CAD/CAM
برای دستیابی به سریعترین زمان اجرا و بالاترین دقت در حکاکی و برش لیزری در شیراز، نقشههای مهندسی باید بر اساس استانداردهای مشخص تفکیک رنگ شوند:
- تفکیک لایههای برش و حکاکی با کد رنگ (Color Mapping): خطوط برش نهایی محیطی باید با رنگ قرمز (Hairline Vector) و با مقیاس ۱:۱ ترسیم شوند. بخشهای حکاکی عمیق برادهبرداری با رنگ آبی و بخشهای نشانهگذاری سطحی و بارکدها با رنگ مشکی و به صورت پُر (Hatched Fill) تعریف میگردند تا نرمافزار کنترل لیزر، توان و سرعت متفاوتی را برای هر لایه اختصاص دهد.
- فرمتهای استاندارد فایل: فایلهای اتوکد با پسوند
.DXFو.DWG(ورژن ۲۰۱۰ به قبل)، فایلهای کرل دراو (CorelDraw) با پسوند.CDRبه صورت Convert to Curves، و فایلهای وکتور ایلوستریتور (.AIو.EPS) استانداردترین ورودیها هستند. - کنترل کیفی و تست چشمی میکروسکوپی: در کارگاه رنگین پوشش شیراز، کلیه پلاکها و قطعات پس از حکاکی، تحت بزرگنمایی اپتیکی ۴۰ برابری از نظر زاویه لبه، عمق یکنواخت و خوانایی بارکد دیتا ماتریکس ارزیابی شده و گواهی تطابق ابعادی صادر میگردد.
کنترل کیفیت نهایی و پروتکلهای بازرسی در کارگاه شیراز
کلیه قطعات پس از برش و حکاکی لیزری، توسط تکنسینهای کنترل کیفیت (QC) تحت بازرسی ابعادی و نوری قرار میگیرند:
- ۱. آزمون اسکنپذیری بارکدها: بارکدهای دیتا ماتریکس و QR با دستگاه بارکدخوان صنعتی دو بعدی تحت زوایای نوری مختلف تست شده و خوانایی بالای ۹۹.۸٪ تضمین میگردد.
- ۲. تست چسبندگی رنگ پس از برش: برای قطعاتی که پس از برش وارد خط رنگ پودری یا آبکاری میشوند، لبهها از نظر عاری بودن از پلیسه میکرونی بررسی شده تا پیوند پوشش صد در صد حفظ شود.
- ۳. گواهی تطابق فنی: به ازای سفارشات عمده و قراردادی شرکتهای نفت و گاز، برگههای بازرسی کیفیت ابعادی همراه با محموله ارسال میشود.
جدول مقایسه روشهای حکاکی و نشانهگذاری لیزری فلزات
انتخاب مکانیزم لیزری نیازمند تطبیق الزامات فنی، عمق نفوذ، صافی سطح، مقاومت به خوردگی و سیکل زمانی تولید در کارگاه است. جدول زیر راهنمای جامع مقایسه این روشها در فرآیندهای مهندسی است:
| فرآیند و مکانیزم لیزری | متریالهای سازگار | عمق نفوذ (میکرومتر) | تغییر ابعادی سطح | مقاومت در برابر سایش و خوردگی | تغییر رنگ و کنتراست نوری | استانداردهای کاربردی |
|---|---|---|---|---|---|---|
| آنیلینگ اکسیدی (Annealing) | استنلس استیل، تیتانیوم | ۰ (بدون نفوذ فیزیکی) | صفر مطلق (حفظ تلرانس نقشه) | بسیار بالا بدون افت لایه پسیو | سیاه تیره یا طیف رنگی اکسیدی | ISO ۱۳۴۸۵ تجهیزات پزشکی و دارویی |
| اچینگ تبخیری (Etching) | فولاد، آلومینیوم، چدن | ۱۰ الی ۳۰ µm | میکروبرجستگی جزئی | متوسط تا بالا در محیط نرمال | مات بازتابنده در پسزمینه براق | کدگذاری قطعات خطوط خودروسازی |
| حکاکی عمیق (Deep Engraving) | کلیه فلزات سخت و نرم | ۵۰ الی ۵۰۰+ µm | حفره ملموس با چشم و لمس | دائمی و غیرقابل پاک شدن | وابسته به لایه زیرین و نورپردازی | پلاکهای موتور، شناسه خطوط نفت و گاز |
| لایهبرداری پوشش (Ablation) | فلزات رنگشده یا آنادایز | معادل ضخامت پوشش (۱۰-۸۰ µm) | حذف لایه سطحی بدون خوردن فلز | بسیار عالی در برابر شوک و اصطکاک | کنتراست شدید سفید-مشکی | پنلهای سوئیچ، کابینتها و محفظهها |
| کربنسازی پلیمرها (Carbon Migration) | پلاستیکها، پلیآمیدها | ۵ الی ۱۵ µm | سطح کاملاً تخت و روان | بالا در مقابل حلالهای آلی | سیاه مات عمیق درون بافت پلیمر | کلیدهای خودرو و کانکتورهای الکتریکی |
جهت بررسی پروژههای ماشینکاری و ادغام با برش لیزری ورق، بخشهای ساخت قطعات صنعتی و خدمات اختصاصی برش لیزر آلومینیوم را بازدید فرمایید.
توانمندیهای مهندسی رنگین پوشش در حکاکی و برش لیزر در شیراز و جنوب کشور
مجتمع صنعتی رنگین پوشش شیراز با بیش از دو دهه سابقه درخشان در حوزه مهندسی مکانیک، ساخت قطعات و تکمیل سطح، خدمات برش و حکاکی لیزری را به عنوان حلقهای استراتژیک در خطوط تولید خود یکپارچه ساخته است. مهمترین وجه تمایز ما، ارائه چرخه کامل ساخت از شیتمتال تا محصول بستهبندیشده نهایی در زیر یک سقف است:
- حذف هزینههای حملونقل و واسطهها: قطعات پس از برش لیزری یا حکاکی، بلافاصله به بخشهای خمکاری CNC، پرسکاری و سپس خطوط آبکاری یا رنگ پودری منتقل میشوند بدون نیاز به خروج از کارخانه.
- تجهیزات مدرن برش لیزری فایبر: بهرهگیری از سورسهای پرقدرت با امکان برش ورقهای آهنی ضخیم، فولادهای نسوز، استنلس استیل، آلومینیوم و مس با استفاده از گازهای کمکی خلوص بالای نیتروژن و اکسیژن جهت امحای پلیسه لبهها.
- ایستگاههای مارکینگ گالوانومتری فوق سریع: حکاکی بارکدهای سریالی و مشخصات فنی با سرعت اسکن تا ۳۰۰۰ میلیمتر بر ثانیه مناسب برای سفارشات تیراژ انبوه کارخانجات خودروسازی و لوازم خانگی.
- پوشش یکپارچه سطح قطعات لیزری: پیوند مستقیم خطوط لیزر با بخشهای قطعه سازی، بخش تخصصی ساخت قطعات فلزی و دستهبندی مادر دستهبندی قطعه سازی.
کاربردهای گسترده حکاکی و برش لیزر در صنایع استان فارس و کشور
تکنولوژی پرتو لیزر فایبر در صنایع گوناگون نقشآفرینی میکند:
- صنایع نفت، گاز و پتروشیمی عسلویه و فارس: برش فلنجها، گسکتهای فلزی، حکاکی تگهای استنلس استیل مقاوم به گاز ترش H2S و شیرآلات دقیق در بخش طراحی و ساخت قطعات و ماشین آلات صنایع پتروشیمی.
- تجهیزات الکترونیکی و رکهای مخابراتی: برش پنلهای تهویه، پانچ لیزری جای پورتها و حکاکی راهنمای اپراتوری در ساخت جعبه قطعات الکترونیکی.
- شبکه سراسری خدمات برش لیزر: پشتیبانی از پروژههای کلان کارگاهی با ظرفیتهای همافزا در درگاه کشوری برش لیزر ایران.
پرسشهای متداول مشتریان درباره حکاکی و برش لیزر در شیراز
۱. آیا بارکدهای QR و DataMatrix حکاکیشده با لیزر با اسکنرهای صنعتی و موبایل قابل خواندن هستند؟
بله؛ پرتو لیزر فایبر با ایجاد کنتراست شدید نوری میان پسزمینه و سلولهای کد و رعایت استانداردهای کیفیت چاپ ISO/IEC ۱۵۴۱۵، بارکدهایی تولید میکند که حتی در شرایط نور محیطی نامساعد با دقت درجه A توسط اسکنرها خوانده میشوند.
۲. عرض شیار برش (Kerf Width) در برش لیزر فایبر چه مقدار است؟
پرتو لیزر فایبر در نقطه کانونی قطری در حدود ۰.۰۸ الی ۰.۱۵ میلیمتر دارد که موجب ایجاد باریکترین کرف برش در میان تمام فرآیندهای حرارتی شده و پیچیدهترین طرحهای هندسی و قطعات ظریف را بدون اعوجاج برش میدهد.
۳. چه فرمتهای فایلی برای انجام خدمات برش و حکاکی لیزری مورد پذیرش است؟
فایلهای برداری مهندسی با پسوندهای DXF، DWG، STEP و IGES جهت برشکاری CNC، و فایلهای وکتور نظیر AI، CorelDraw، SVG و PLT برای حکاکی و مارکینگ قابل پردازش هستند.
۴. آیا حکاکی لیزری باعث آسیب به لایه آبکاری یا شروع زنگزدگی فلز میشود؟
خیر؛ با تنظیم بهینه پهنای پالس در سورسهای MOPA، فرآیند آنیلینگ بدون از بین بردن لایه مقاوم پسیواسیون انجام میشود. همچنین برای قطعات خام، فرآیند حکاکی پیش از ورود به وانهای آبکاری یا رنگآمیزی انجام میگیرد تا لایه محافظ به شکل یکپارچه کل سطح را در بر گیرد.
ثبت سفارش خدمات برش لیزر و حکاکی در شیراز
جهت ارسال فایلهای نقشهکشی، استعلام هزینه برش و حکاکی انواع قطعات فلزی و غیرفلزی و دریافت نمونه کار اولیه، با کارشناسان فنی کارخانه در ارتباط باشید.
جهت دریافت خدمات تکمیلی پوششدهی سطح و مهندسی قطعات در استان فارس، از بخشهای تخصصی کارگاه آبکاری فلزات، مرکز خدمات آبکاری، خط تخصصی رنگ الکترواستاتیک، خدمات پرداختکاری، کارگاه پرداختکاری فلزات و مرکز جامع قطعه سازی در شیراز بازدید فرمایید.