پرداخت کاری شیراز
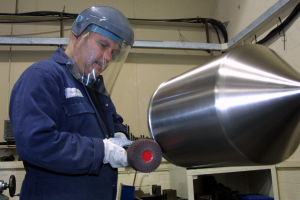
خدمات پرداخت کاری شیراز در مجتمع صنعتی رنگین پوشش، پیوندی مهندسی میان متالورژی کاربردی، فرآیندهای میکروماشینکاری سطحی و هنر فینیشینگ صنعتی است. در اکوسیستم تولیدی جنوب کشور و شهرک صنعتی بزرگ شیراز، پرداختکاری و پولیش سطوح فلزی تنها یک عمل پیرایشی برای درخشندگی موقت تلقی نمیشود؛ بلکه فرآیندی فنی جهت دستیابی به زبری سطح استاندارد (Surface Roughness تا محدوده Ra ۰.۰۵ میکرومتر)، رفع کامل خطوط ابزار برشی فرز CNC و رد اسپارک، ارتقای مقاومت در برابر پدیده خوردگی خستگی، و ایجاد زیرلایه بینقص میکرومتری پیش از اعمال لایههای آبکاری گالوانیک و الکترولس است. بدون اجرای یک سیکل تخصصی در کارگاه مجهز دسته بندی پرداخت کاری، هیچ قطعه فلزی، قالب تزریق پلاستیک یا شفت هیدرولیکی قادر به ارائه بازدهی پایدار در شرایط روانکاری بحرانی و محیطهای مرطوب نخواهد بود.
مشاوره تخصصی پرداخت کاری و پولیش مهندسی قطعات در شیراز
جهت محاسبه زبری سطح هدف (Ra/Rz)، برآورد هزینه پولیش متریالهای استیل، آلومینیوم، برنج و قالبهای سنبه ماتریس، با متالورژیستها و کارشناسان اجرای کارخانه رنگین پوشش شیراز تماس حاصل فرمایید.
تماس مستقیم با واحد فنی: ۰۹۱۲۶۷۶۳۵۰۱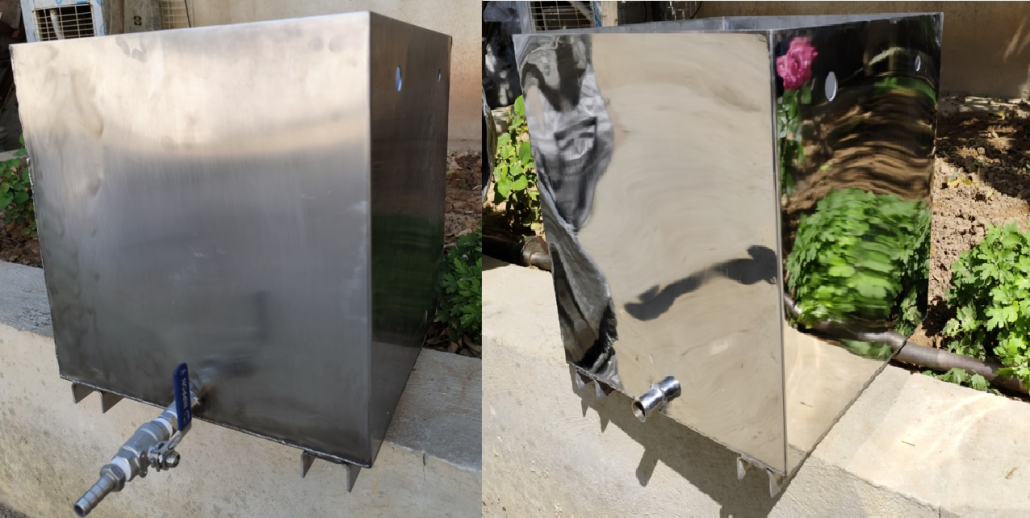
مبانی مهندسی زبری سطح (Ra و Rz) در پرداختکاری مدرن
در مهندسی سطح پیشرفته، صافی سطح بر مبنای پروفیل پستی و بلندیهای میکروسکوپی تعریف میشود. زبری متوسط حسابی (Ra) که انحراف میانگین نقاط پروفیل زبری از خط مبناست، تعیینکننده اصلی ضریب اصطکاک، آببندی پکینگها و مقاومت در برابر چسبندگی رسوبات شیمیایی است. در قطعات خام پس از تراشکاری و فرزکاری، مقادیر Ra عموما در دامنه ۱.۶ الی ۶.۳ میکرومتر قرار دارند. خطوط بهجامانده از برادهبرداری به عنوان تمرکزدهندههای تنش (Stress Concentrators) عمل کرده و تحت تنشهای تناوبی دینامیکی، نقطه آغاز ترکهای ریزخستگی (Micro-crack Initiation) میشوند.
فرآیند فینیشینگ در خطوط پرداختکاری فلزات با بهرهگیری از سایندههای پیوسته دانهبندیشده، قلههای میکرومتری پروفیل سطح (Peaks) را به صورت کنترلشده برش داده و پرههای مقطع را به یک ساختار تخت و کماصطکاک با مشخصه بلبرینگی بالا تبدیل مینماید. در خط پرداخت تخصصی شیراز، با ترکیب سایندههای اکسید آلومینیوم و کاربید سیلیسیم روی چرخهای سمباده، مقدار زبری سطح گام به گام تا Ra کمتر از ۰.۲ میکرومتر تقلیل یافته و در گام پولیش آینهای با خمیرهای براقکننده زیر ۰.۰۵ میکرومتر تثبیت میشود.
دستورالعمل تخصصی پرداختکاری بر مبنای نوع متریال و آلیاژ
رفتار هر فلز زیر چرخهای پرداخت وابسته به سختی میکروسکوپی، قابلیت انتقال حرارت، نقطه ذوب و میزان واکنشپذیری شیمیایی آن با اکسیژن هوا است. در کارگاه شیراز، دستورالعملهای مجزا برای متریالهای پرکاربرد اعمال میگردد:
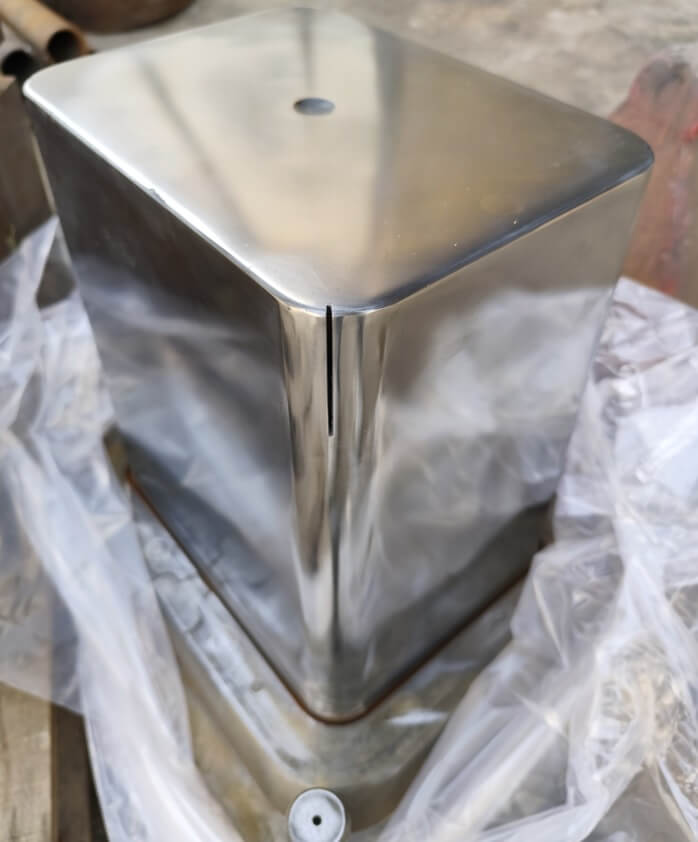
- استنلس استیل سری ۳۰۰ و ۴۰۰: استیل به دلیل هدایت حرارتی ضعیف، مستعد سوختگی موضعی (Blue Tinge) است. از این رو پرداختکاری آن با سنبادههای زیرکونیومی خنک، گیلانسهای دوختهشده نخی و در گام نهایی با واکس سبز کروم در سرعت محیطی کنترلشده اجرا میشود تا ساختار پسیو اکسید کروم سطحی تقویت گردد. اجرای حرفهای این عملیات در بخش پرداختکاری استیل شیراز متضمن بالاترین درجه بهداشتی در صنایع دارویی و غذایی است.
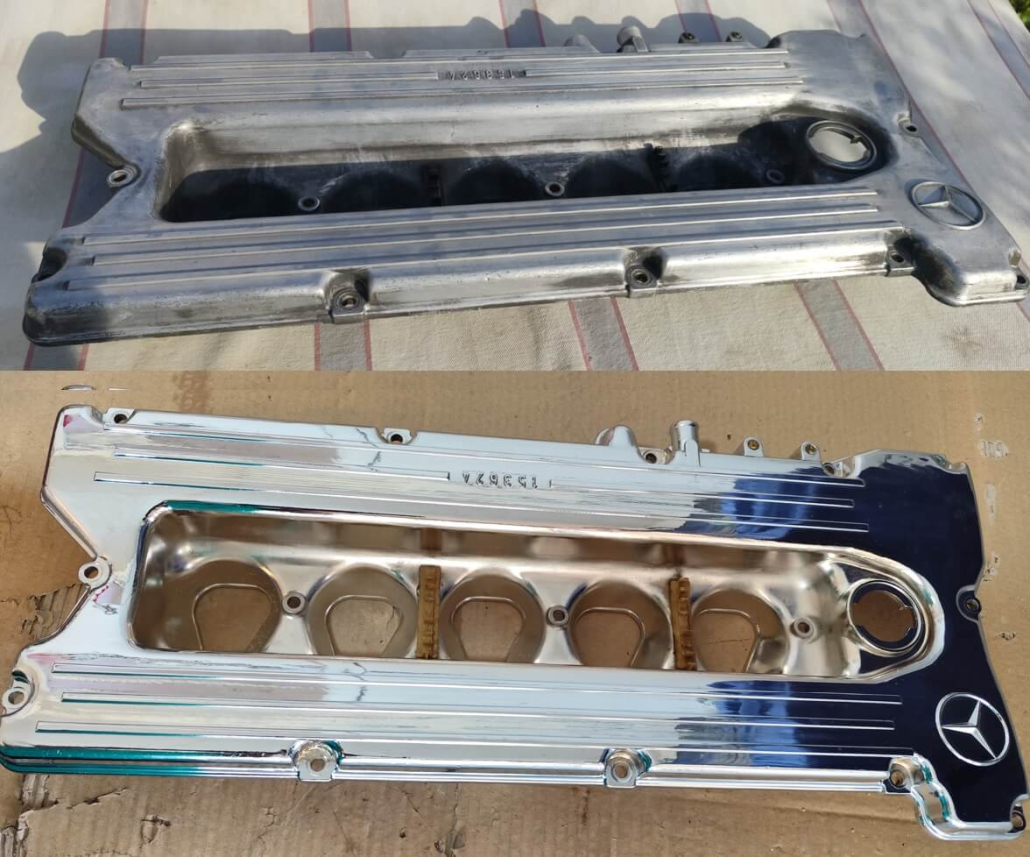
- آلومینیوم و آلیاژهای سبک: فلزی نرم با نقطه ذوب پایین که چرخ ساینده را سریعا مسدود (Clogging) میکند. در پرداخت آلومینیوم از صابونهای چرب، روانکارهای پایه تالو، و نمدها با دور پایینتر استفاده میشود تا از بروز عیب پوست پرتقالی ممانعت به عمل آید.
- برنج و مس: آلیاژهایی با چگالی و رسانایی بالا که پتانسیل اکسیداسیون سریع دارند. برای صیقل قطعات برنجی تزئینی و شیرآلات، واکس قهوهای تریپولی و سپس صابون آبی به کار گرفته شده و بلافاصله شستشوی چربیگیر انجام میپذیرد.
- فولادهای ابزاری و قالبهای سختکاریشده (HRC ۵۰ تا ۶۲): کویتههای قالب فولادی پس از اسپارک نیازمند سنگزنی الماسه، چوبهای پرداخت چری و خمیرهای الماس با ابعاد ذرات ۱ الی ۳ میکرومتر هستند تا خطایی در زوایای رهاسازی رخ ندهد.
تجهیزات، ابزارآلات و مواد مصرفی در کارگاه پرداختکاری شیراز
رسیدن به پرداخت یکنواخت و بدون موجهای انحرافی روی آلیاژهای گوناگون، نیازمند تجهیزات دوار صنعتی با سرعت محیطی متغیر و انتخاب دقیق ترکیبات ساینده است. واحد فینیشینگ در شیراز مجهز به ایستگاههای چندمنظوره پرداخت و پولیشینگ است:
- دستگاههای پرداختکاری موشکی صنعتی (Polishing Lathes): الکتروموتورهای پرقدرت دو سر شفت با سرعت دورانی قابل تنظیم بین ۱۴۰۰ الی ۲۸۰۰ دور بر دقیقه، با شفتهای بالانس دینامیکی جهت جلوگیری از هرگونه لرزش مکانیکی روی سطح قطعات حساس.
- گیلانسهای چندلایه کتان، لی و پشمی: چرخهای پارچهای دوختهشده با تراکمهای گوناگون که به عنوان پایه حامل واکسهای ساینده عمل کرده و وظیفه حذف ریزخراشها و صیقل نهایی را عهدهدار هستند.
- نمدها و فرچههای کنفی (Sisal Buffs): صفحات متراکم کنف طبیعی با قابلیت بالا بردن اصطکاک حرارتی برای زبریگیری اولیه و صاف کردن مقاطع خشن جوشکاری و برش لیزر.
- واکسها و صابونهای پولیش تخصصی: شامل واکس قرمز و سیاه برای سنبادهگیری اولیه، واکس سفید و آبی برای درخشش عمومی فلزات، و صابون سبز اکسید کروم (Green Chrome Rouge) برای بازتاب آینهای کامل استیل و برنج.
- دستگاههای سمباده نواری مداوم (Belt Grinders): با عرضها و گریدهای مختلف زبری (P80 تا P2000) برای پرداخت تخت صفحات، مقاطع جعبهای و بازوهای مکانیکی بدون ایجاد تغییر ابعادی.
- ماشینآلات ویبروپولیش (Vibratory Finishing): محفظههای ارتعاشی بیضوی به همراه مدیای سرامیکی، پلاستیکی و بیلههای فولادی جهت پلیسهگیری خودکار و پولیش همگن تیراژهای انبوه بدون دخالت دست.
مقایسه فنی کلاسهای گوناگون فینیشینگ سطح در صنایع
برای انتخاب مسیر بهینه در پرداخت قطعات، استانداردهای بینالمللی ASTM و DIN سطوح متفاوتی از زبری را با توجه به حوزه کاربرد تعریف نمودهاند. جدول زیر مشخصات فنی، روش اجرا و کاربری هر یک از این کلاسها را در خطوط خدمات رنگین پوشش شیراز نشان میدهد:
| کلاس پرداخت | زبری سطح (Ra) | تجهیزات و مواد بهکاررفته | ظاهر و بازتاب نور | کاربردهای صنعتی |
|---|---|---|---|---|
| پلیسهگیری و زبریگیری خشن (Coarse) | ۱.۲ الی ۳.۲ میکرومتر | سنباده نواری P80 تا P180 + نمد زبر | مات با خطوط جهتدار مشخص | آمادهسازی پیش از رنگ پودری و اتصال سازهای |
| پرداخت خطی مات و ساتین (Satin / No. ۴) | ۰.۴ الی ۰.۸ میکرومتر | اسکاچ صنعتی، گیلانس فیبری و واکس خنثی | نیمهبراق با خطوط مخملی یکنواخت | سینک و مخازن دارویی، دکوراسیون و تجهیزات هتل |
| پولیش براق استاندارد (Bright / No. ۷) | ۰.۱۵ الی ۰.۳ میکرومتر | گیلانس کتان و لی + واکس سفید و آبی | بسیار درخشان با بازتاب نسبی تصویر | اتصالات بهداشتی، شیرآلات لوکس و قطعات خودرو |
| پولیش فوقآینهای (Super Mirror / No. ۸) | ۰.۰۲ الی ۰.۰۸ میکرومتر | گیلانس پشمی نرم + صابون سبز کروم و خمیر الماس | آینهای عمیق فاقد هرگونه خط میکروسکوپی | قالبهای لنز و تزریق پلاستیک، شفت پیستون و اتاق تمیز |
مراحل گامبهگام فرآیند پرداختکاری در صنایع مختلف
در مجتمع صنعتی رنگین پوشش، دستورالعمل فرآیند بر اساس آلیاژ و مشخصات متالورژیکی قطعه طرحریزی میگردد:
۱. بررسی اولیه، عیبیابی و پلیسهگیری متالورژیکی
در گام نخست، سطح قطعات از منظر وجود سوختگیهای جوش، برآمدگیهای اکسیدی ناشی از برش پلاسما یا لیزر، و اثر ابزارهای برادهبرداری ارزیابی میشود. پلیسههای خشن به کمک سنگهای انگشتی و چرخهای سنباده با دانه زیرکونیا حذف میگردند تا توزیع تنش سطحی یکنواخت شود.
۲. سنبادهزنی ترتیبی پیشرونده (Progressive Abrasive Grinding)
اصلیترین قاعده متالورژیکی در سمبادهکاری، توالی اصولی گریدها بدون رد کردن شمارههای میانی است. معمولا سنبادهزنی با گرید P120 آغاز شده و به ترتیب با P240، P400، P800، P1200 و نهایتا P2000 ادامه مییابد. در هر مرحله، جهت سمبادهکاری زاویهای حدود ۴۵ تا ۹۰ درجه نسبت به مرحله پیشین تغییر میکند تا اپراتور مطمئن شود خراشهای مرحله قبل به طور کامل ریشهکن شدهاند.
۳. چربیگیری و پاکسازی شیمیایی سطحی
حرارت تولیدشده ناشی از اصطکاک سنباده باعث چسبیدن روغنهای صنعتی و ذرات کربنی ساینده به حفرات میکروسکوپی سطح میشود. با غوطهوری قطعات در وانهای شستشوی قلیایی گرم به همراه اولتراسونیک، آلودگیها کاملا حل شده و سطح بدون هیچ مانعی وارد مرحله براقکاری میگردد.
۴. گیلانسکاری نهایی و صیقل آینهای
در این فاز، قطعه تحت اثر گیلانسهای دوختهشده نرم کتان با سرعت محیطی ۲۵ الی ۳۰ متر بر ثانیه و به کارگیری صابون سبز پولیشینگ هدایت میشود. این فاز نه تنها ناهمواریها را محو میکند، بلکه باعث جاری شدن مومانسی لایه بیشکل بیدلبی (Beilby Layer) بر سطح فلز گردیده و درخششی بلورین و آینهای ایجاد مینماید.
پرداخت قطعات خاص صنعتی: لولهها، شفتها و قالبهای تزریق
قطعات هندسی پیچیده نیازمند ماشینآلات و رویکردهای مهندسی منحصربهفرد هستند که در ادامه دو مورد اصلی بررسی میشود:
پولیش سنترلس لولهها و اتصالات استوانهای
لولههای مورد مصرف در خطوط فرآوری لبنیات، صنایع پتروشیمی فارس و تجهیزات آزمایشگاهی، باید سطحی عاری از هرگونه شیار در مقطع طولی داشته باشند. در کارگاه شیراز، اجرای خدمات پولیش لوله به وسیله دستگاههای پرداخت سنترلس پیشرفته انجام میپذیرد. لوله حین چرخش و پیشروی پیوسته، تحت سایش هدایتشده نمدهای استوانهای قرار گرفته و خطای عدم انطباق تلرانس قطری به کمتر از ±۰.۰۰۵ میلیمتر محدود میشود.
پولیش قالبهای تزریق پلاستیک و سنبه ماتریس
در فرآیند تزریق پلیمرها، هر نوع خش میکروسکوپی در دیواره کویته قالب منجر به قفل شدن قطعه، کدر شدن پلاستیک شفاف و کاهش سرعت خروج کار میشود. در بخش تخصصی پولیش قالب با بهرهگیری از اولتراسونیک لپینگ (Ultrasonic Lapping) و خمیرهای الماسه با دانه ۱ میکرومتر، تمام شیارها و زوایای منفی رفع شده و عمر بهرهبرداری مفید قالبهای فولادی گرمکار و ابزار به شدت افزایش مییابد.
همافزایی پرداختکاری و پوششدهی گالوانیک در شیراز
یکی از برتریهای کارخانهای رنگین پوشش، تلفیق همزمان کارگاه پولیشینگ با خطوط فرآوری پیشرفته آبکاری شیراز است. در فرآیندهای الکتروشیمیایی، یونهای فلزی تمایل دارند روی نوک قلههای میکرومتری متمرکز شوند؛ در نتیجه اگر سطح به خوبی صیقل نخورده باشد، پوشش آبکاری دچار زبری مضاعف، تخلخلهای باز و پوسته شدن موضعی خواهد شد.
با پرداختکاری حرفهای قطعات پیش از ورود به وانهای پوششدهی، مقاومت به سایش و چسبندگی متالورژیکی لایهها تضمین میگردد. این هماهنگی میان پولیش و آبکاری به ویژه در پروژههای آب کروم کاری شیراز برای میلکرومها و سیلندرهای هیدرولیک، اجرای لایههای لوکس و مقاوم آبکاری شیرآلات در شیراز، و پرداخت پایهای برای نشست لاکهای پلیمری در آبکاری فورتیک در شیراز نقشی بنیادی ایفا میکند.
خطاهای رایج در پرداختکاری غیرحرفهای و راهکارهای پیشگیری مهندسی
عدم رعایت پارامترهای برادهبرداری در فینیشینگ دستی میتواند خسارات غیرقابل جبرانی به تلرانس ابعادی قطعه وارد سازد. جدول زیر مهمترین آسیبهای پرداخت سنتی و پروتکلهای پیشگیرانه رنگین پوشش را تشریح میکند:
| نوع خطا یا عیب سطحی | علت ریشهای وقوع خطا | اثر مخرب بر عملکرد قطعه | راهکار مهندسی پیشگیرانه |
|---|---|---|---|
| سوختگی حرارتی سطح (Thermal Burn) | فشار بیشازحد دست و دور موتور نامتناسب | تغییر فاز متالورژیکی و افت سختی سطحی | استفاده از گیلانس با تهویه هوایی و روانکار خنککننده |
| پوست پرتقالی شدن (Orange Peel) | فشار بیش از حد بر آلیاژهای نرم مثل آلومینیوم | ایجاد اعوجاج نوری و ناهمواری در بازتاب | کاهش فشار تماسی و پولیش با سایندههای رزینی نرم |
| خراشهای تصادفی پنهان (Pits & Scratches) | آلودگی گیلانس با ذرات ساینده خشن مراحل قبل | تمرکز تنش و شکست لایههای آبکاری بعدی | تفکیک کامل اتاقهای سنبادهزنی خشن از پولیش آینهای |
| افت ابعادی لبهها (Edge Rounding) | زاویه تماس اشتباه نمد پرداخت با گوشههای تیز | از دست رفتن آببندی و گپ مجاز مونتاژ | استفاده از ساپورترهای لبه و فیکسچرهای نگهدارنده |
ظرفیتهای تولیدی و ساخت سفارشی قطعات در مجموعه رنگین پوشش
به عنوان یک زنجیره کامل صنعتی در استان فارس، خدمات ما به مرحله پرداخت متوقف نمیشود. بخش ماشینکاری مجتمع، توانمندی تولید کامل ادوات صنعتی از مرحله طراحی و برادهبرداری تا پولیش نهایی را در اختیار دارد. مشتریان صنعتی ما میتوانند صفر تا صد پروژههای ساخت قطعات پیچیده را در فرآیندهای ساخت قطعات فلزی سفارشی و اجرای خطوط فرآوری مادر خدمات پرداختکاری و عملیات گسترده خدمات تخصصی آبکاری سفارشگذاری نمایند.
جهت آشنایی با پیشینه فعالیت، گواهینامههای کیفیت و پروژههای اجراشده در صنایع نفت، گاز و پتروشیمی فارس، صفحه درباره شرکت رنگین پوشش را مطالعه نموده و به منظور هماهنگی ارسال نمونه و ثبت سفارش با واحد پشتیبانی در صفحه تماس با کارشناسان کارخانه ارتباط برقرار فرمایید.
ثبت سفارش پرداختکاری، پولیش و آبکاری در شیراز
پذیرش سفارشهای تکتک قالبها و قطعات تکی تا تیراژهای صنعتی انبوه با تضمین انطباق ابعادی، تست زبری سطح با دستگاه رافنسمتر کالیبره و تحویل فوری در شهر شیراز و استان فارس.