رنگ الکترواستاتیک
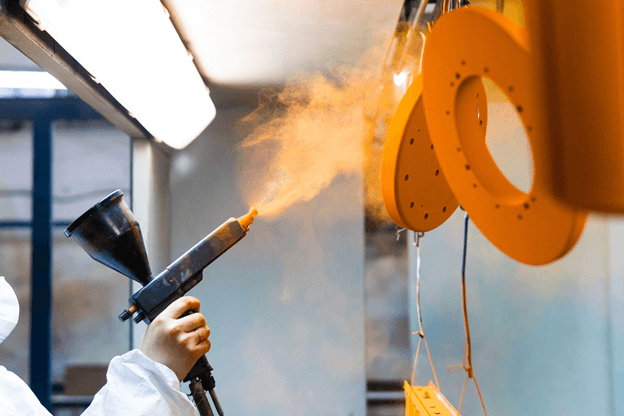
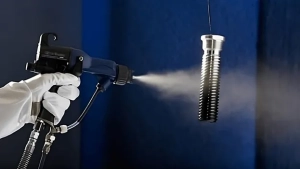
رنگ الکترواستاتیک (Electrostatic Powder Coating) پیشرفتهترین فناوری پوششدهی سطوح فلزی در مهندسی متالورژی مدرن است که بر پایه برهمکنش بارهای الکتریکی غیرهمنام و ذوب حرارتی پودرهای پلیمری عمل میکند. در این شیوه پوششدهی صنعتی، برخلاف رنگهای سنتی مایع، هیچگونه حلال فرار یا ترکیبات شیمیایی آلی سمی (VOC) مصرف نمیشود. رنگ به شکل ذرات پودری ریز و یکنواخت توسط گان مخصوص باردار شده و به سمت قطعه کار هدایت میگردد. از آنجا که قطعه به زمین (Earth) متصل است، نیروی جاذبه قوی الکترواستاتیک تمامی ذرات معلق را با راندمانی خیرهکننده حتی به پیچیدهترین زوایا، شیارها و حفرههای قطعه جذب میکند. پس از پاشش، قطعه وارد کوره پخت صنعتی با کنترل دقیق دما و زمان شده و لایهای پلیمری، یکنواخت، کاملاً نفوذناپذیر و فوقالعاده مقاوم در برابر سایش، ضربه و عوامل خورنده محیطی ایجاد مینماید.
در مجموعه صنعتی رنگین پوشش شیراز، فرآیند اجرای رنگ الکترواستاتیک با اتکا به خطوط تماممکانیزه پیشتصفیه شیمیایی، تجهیزات پاشش دیجیتال و کورههای پخت با خطای دمایی کمتر از ۲ درجه سانتیگراد انجام میپذیرد. بهرهگیری از پودرهای رزینی درجهیک و کنترل مستمر ضخامت، سبب شده تا این پوشش بالاترین میزان مقاومت سالت اسپری و چسبندگی مکانیکی را در شرایط آبوهوایی متغیر از خود به نمایش بگذارد.

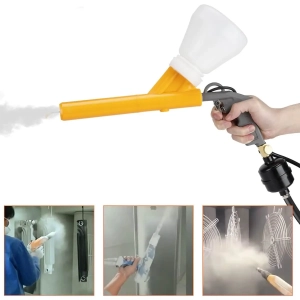
شکل ۱: سامانه پاشش تفنگی باردارکننده پودر رنگ الکترواستاتیک صنعتی با تنظیم الکترونیکی ولتاژ


فیزیک و سازوکار باردارسازی در تفنگهای پاشش الکترواستاتیک (کرونا در برابر تریبو)
مبنای عملکرد رنگکاری الکترواستاتیک قانون جاذبه بارهای الکتریکی کولن است. برای باردار کردن ذرات پودر رزین، دو فناوری اصلی در صنایع متداول است که شناخت تفاوتهای مهندسی آنها برای دستیابی به پوششی بینقص الزامی است:
۱. سیستم شارژ تخلیه الکتریکی کرونا (Corona Charging)
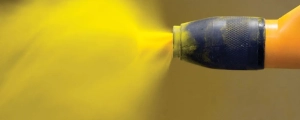
در روش متداول کرونا، یک الکترود سوزنی بسیار ظریف در نوک نازل تفنگ پاشش مستقر است. این الکترود با اتصال به یک ژنراتور ولتاژ بالا، پتانسیلی معادل ۳۰ تا ۱۰۰ کیلوولت (kV) با جریان میکروآمپری ایجاد میکند. این پتانسیل الکتریکی شدید باعث یونیزاسیون مولکولهای هوای فشرده خروجی شده و میدانی موسوم به تخلیه کرونا میسازد. ذرات پودر رنگ هنگام خروج از نازل، با یونهای منفی هوا برخورد کرده و باردار میشوند. مزیت شاخص این متد، سرعت پاشش بسیار بالا، انعطافپذیری فوقالعاده در استفاده از انواع مختلف پودرهای رزینی و دستیابی سریع به ضخامتهای مطلوب فیلم رنگ است. با این حال، در قطعاتی با زوایای تند و گوشههای عمیق داخلی، ممکن است پدیده قفس فارادی (Faraday Cage Effect) رخ دهد که برای مهار آن، تنظیم تخصصی ولتاژ و فاصله نازل در کارگاه امری حیاتی است.
۲. سیستم سایش دینامیکی تریبواستاتیک (Tribo Charging)
در سیستم تریبو، هیچ منبع ولتاژ بالا یا الکترود سوزنی وجود ندارد؛ بلکه باردار شدن ذرات بر پایه اثر مالشی الکترواستاتیک (Triboelectric Effect) صورت میگیرد. لوله داخلی تفنگ از تفلون مرغوب (PTFE) ساخته شده است. هنگامی که ذرات پودر با سرعت کنترلشده از میان مجاری تفلونی عبور میکنند، به علت اصطکاک شدید، الکترونهای خود را به جداره تفلون واگذار کرده و دارای بار مثبت خالص میشوند. از آنجا که هیچ میدان الکتریکی خارجی در اطراف قطعه وجود ندارد، اثر قفس فارادی به صفر میرسد و ذرات به آسانی به عمیقترین درزها، منافذ مشبک و نقاط کور نفوذ میکنند. این روش گزینهای فوقالعاده برای سازههای پیچیده ساختمانی و باکسهای صنعتی به شمار میرود.
مشاوره فنی و استعلام سفارش رنگ الکترواستاتیک در شیراز
مجتمع صنعتی رنگین پوشش با تجهیز به کورههای باکسی و کانوایری استاندارد، آماده اجرای تخصصی رنگ پودری الکترواستاتیک بر روی انواع قطعات صنعتی، خودرویی، ساختمانی و ترافیکی با تضمین ضخامت یکنواخت و آزمون کراسکات میباشد.
پاسخگویی کارشناسی همهروزه از ساعت ۸:۰۰ الی ۱۸:۰۰ | شیراز، شهرک صنعتی بزرگ
دستهبندی تخصصی رزینهای رنگ پودری الکترواستاتیک بر پایه خواص مکانیکی و شیمیایی
خواص فیزیکی، چسبندگی و پایداری لایه نهایی رنگ وابستگی مستقیمی به فرمولاسیون شیمیایی رزین پایه دارد. برای پروژههای گوناگون صنعتی و عمرانی، انتخاب نوع رزین رنگ پودری باید متناسب با شرایط بهرهبرداری سازه صورت پذیرد:
۱. رنگهای پودری اپوکسی (Epoxy Coatings)
رزینهای اپوکسی با پیوندهای اتصالی متقاطع خود، برترین مقاومت را در برابر حلالهای شیمیایی، اسیدها، قلیاها، سوختها و آبشور ارائه میدهند. این رنگها دارای چسبندگی خارقالعاده و مقاومت سایشی بینظیری هستند. مهمترین حوزه کاربرد اپوکسی، لولههای انتقال نفت و گاز، میلگردهای تقویت بتن، اجزای داخلی موتورها و تجهیزاتی است که در محیطهای خورنده شیمیایی کار میکنند. نقطه ضعف اپوکسی، تخریب پیوندهای شیمیایی آن در برابر اشعه فرابنفش (UV) خورشید است که باعث گچی شدن (Chalking) لایه بیرونی میشود؛ از این رو صرفاً برای کاربردهای سرپوشیده (Indoor) توصیه میگردد.
۲. رنگهای پودری پلیاستر مقاوم در برابر UV (Polyester TGIC / Primid)
پلیاسترها به طور اختصاصی برای مصارف فضای باز (Outdoor) سنتز شدهاند. مقاومت شگفتانگیز این پلیمرها در برابر نور آفتاب، رطوبت باران، تغییرات حرارتی فصول و گازهای آلاینده جوی مانع از تغییر رنگ یا پوسته شدن سطح میشود. در معماری نوین، کلیه پروفیلهای آلومینیومی در و پنجره، نمای کامپوزیت ساختمانها، نردههای محوطه، دکلهای مخابراتی و مبلمان پارکی با سیستم رنگ پلیاستر پوشش داده میشوند. برای استعلام هزینهها میتوانید بخش استعلام قیمت رنگ پودری الکترواستاتیک را بررسی نمایید.
۳. پوششهای هیبریدی اپوکسی-پلیاستر (Hybrid Systems)
رنگهای هیبرید از ترکیب موزون رزینهای اپوکسی و پلیاستر تولید میشوند تا خواص هر دو ماده به طور همزمان حاصل شود. این سیستمها چسبندگی عالی و مقاومت مکانیکی بالای اپوکسی را به همراه پایداری حرارتی و ممانعت از زردگرایی پلیاستر در اختیار مهندسان قرار میدهند. قیمت اقتصادیتر این دسته، آن را به پرمصرفترین پوشش در صنایع لوازم خانگی (بدنه یخچال، ماشین لباسشویی، هود و اجاقگاز)، قفسهبندیهای فلزی فروشگاهی و تابلوهای توزیع برق تبدیل کرده است.
۴. رنگهای پلییورتان (Polyurethane Powder)
این پوششها سطحی استثنایی با صافی بینظیر و خواص مکانیکی بسیار بالا ایجاد میکنند. مقاومت عالی در برابر سایش فیزیکی، خراشیدگی، روغنهای هیدرولیک و ضربات ناگهانی، رنگهای پلییورتان را به انتخاب نخست در تجهیزات متحرک صنعتی، قطعات لوکس دکوراتیو و قطعات بیرونی خودرو تبدیل نموده است.
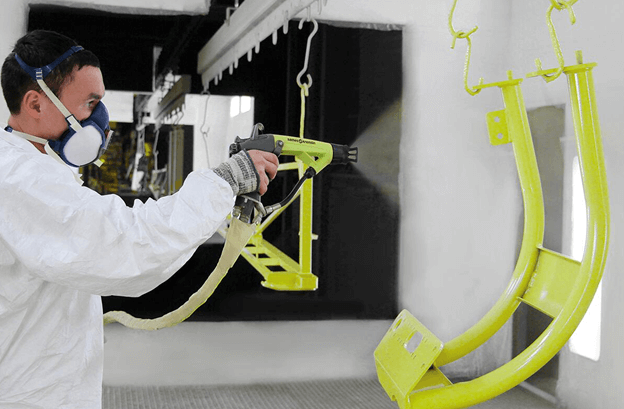
شکل ۲: قطعات صنعتی پوششدادهشده با سیستم الکترواستاتیک و تست یکنواختی فام رنگ

مراحل ۶گانه پیشتصفیه شیمیایی: ضامن چسبندگی ابدی رنگ بر روی فلز
هیچ رنگ الکترواستاتیکی، هرچند با بالاترین کیفیت متریال، روی سطحی که به درستی آمادهسازی نشده باشد دوام نخواهد آورد. بیش از ۸۰ درصد علل تاولزدگی یا ریزش موضعی رنگ، به ضعف مرحله آمادهسازی سطح بازمیگردد. در فرآیند اجرای استاندارد، قطعات باید مراحل پیوسته زیر را طی کنند:
- چربیزدایی گرم (Hot Alkaline Degreasing): قطعات در وانهای قلیایی با دمای ۶۰ تا ۷۰ درجه سانتیگراد غوطهور میشوند تا تمامی روغنهای کشش، گریسهای محافظ نورد و آلودگیهای آلی هیدروکربنی به طور کامل امولسیون شده و از سطح جدا گردند.
- شستوشوی آبشیرین (Rinsing Stage): شستوشوی دو مرحلهای با آب دیونیزه برای پاکسازی بقایای مواد قلیایی و پیشگیری از تشکیل رسوب بر روی سطوح.
- اکسیدزدایی و اسیدشویی (Pickling): در صورتی که قطعات فولادی دارای زنگزدگی، فلسهای سیاه نورد (Mill Scale) یا لکههای جوشکاری باشند، با محلولهای کنترلشده اسیدی غوطهور شده و سطح فلز کاملاً تمیز و فعال میگردد. همچنین برای تسطیح زبریهای ناخواسته، اجرای مرحله زیرسازی و پرداختکاری فلزات نقشی تعیینکننده ایفا میکند.
- فسفاتهکاری روی و آهن (Phosphating Conversion Coating): برای قطعات فولادی و آهنی، غوطهوری در وان فسفاته لایهای از کریستالهای نامحلول فسفات روی یا آهن با وزن مشخص بر روی فلز ایجاد میکند. این لایه نه تنها چسبندگی رنگ را به صورت پیوند مولکولی ارتقا میدهد، بلکه مقاومت در برابر گسترش خوردگی در زیر فیلم رنگ را تا چند برابر افزایش میدهد.
- کروماتهکاری آلومینیوم (Chromatizing / Alochrom): قطعات آلومینیومی به جای فسفاته، وارد وان کروماته زرد یا سبز میشوند تا لایه غیراکتیو اکسید روی آنها تثبیت شده و آماده جذب پودر گردد.
- خشککن حرارتی (Moisture Drying Oven): خروج کامل قطعات از وانها و ورود به کوره خشککن با دمای ۱۰۰ تا ۱۲۰ درجه سانتیگراد به منظور تبخیر آخرین قطرات رطوبت از درون شکافها و تخلخلهای سطح فلز.
فناوری پخت در کوره و مهندسی دمای قطعه (PMT)
پس از پاشش یکنواخت ذرات پودر در کابین مخصوص، قطعات به سمت کوره هدایت میشوند. واژه فرآیند پخت و اجرای رنگ کوره ای بیانگر زنجیرهای از واکنشهای شیمیایی پیچیده ترموست (Thermosetting) است. برخلاف تصور عمومی، معیار اصلی پخت، دمای هوای درون کوره نیست؛ بلکه «دمای فلز قطعه» (Peak Metal Temperature – PMT) ملاک سنجش است.
در جریان پخت، پودر سه فاز دگرگونی را تجربه میکند: نخست، در دمای حدود ۱۰۰ تا ۱۲۰ درجه سانتیگراد ذرات پودر ذوب شده و به شکل مایعی ویسکوز درمیآیند. در فاز دوم، ذرات ذوبشده با کشش سطحی روان شده و تمامی ناهمواریهای میکروسکوپی سطح فلز را پوشش میدهند (Flowing Stage). در فاز سوم، با رسیدن به دمای واکنش (معمولاً ۱۸۰ تا ۲۰۰ درجه سانتیگراد)، زنجیرههای پلیمری با پیوندهای اتصالی متقاطع به یکدیگر قفل شده و پلیمر سه بعدی سخت و مقاومی را شکل میدهند. برای درک تفاوتهای ساختاری این سازوکار، مقاله مبانی و سازوکار رنگ کوره ای چیست اطلاعات بنیادی بسیار ارزشمندی ارائه میدهد.
شکل ۳: مانیتورینگ دقیق دمای قطعه در خط پخت کانوایری رنگین پوشش شیراز
جدول مقایسهای: رنگ الکترواستاتیک پودری در برابر رنگ مایع سنتی و آنادایزینگ
برای مهندسان صنایع و مجریان پروژههای عمرانی، انتخاب شیوه نهایی پوششدهی همواره با تحلیل شاخصهای فنی و اقتصادی همراه است. جدول زیر مقایسهای شفاف و مهندسی میان سیستم رنگ الکترواستاتیک، رنگ سنتی مایع حلالی و فرآیندهای الکتروشیمیایی نظیر آنادایز را نشان میدهد:
| شاخص مهندسی | رنگ پودری الکترواستاتیک | رنگ سنتی مایع (حلالی) | آنادایزینگ آلومینیوم |
|---|---|---|---|
| ضخامت استاندارد لایه (میکرون) | ۶۰ تا ۱۲۰ میکرون در یک مرحله پاشش | ۲۰ تا ۴۰ میکرون (نیازمند چند لایه آستر و رویه) | ۱۰ تا ۳۰ میکرون لایه اکسیدی متخلخل |
| مقاومت در برابر ضربه و خمش | فوقالعاده عالی (انعطافپذیری بدون پوسته شدن) | ضعیف تا متوسط (شکنندگی در ضربات ناگهانی) | مقاوم در برابر خراش، اما حساس به ضربات برشی |
| پوششدهی لبهها و درزها | یکنواخت و کامل بدون شره کردن رنگ | نازک شدن در لبهها و تجمع رنگ در فرورفتگیها | کاملاً یکنواخت (تبدیل سطحی مولکولی) |
| آلایندگی و ایمنی زیستمحیطی | فاقد حلال و VOC، بازیافت ۹۸٪ پودر مازاد | آلایندگی شدید هوا، اشتعالپذیری بالا | پسابهای اسیدی نیازمند تصفیه صنعتی |
| تنوع بافت و جلوههای بصری | مات، براق، سنبادهای، چرمی، چکشی و متالیک | تنوع رنگی بالا اما محدودیت شدید در ایجاد بافت فیزیکی | شیدهای متالیک طلایی، شامپاینی و برنزی |
| سازگاری با جنس متریال | کلیه فلزات رسانای حرارت (آهن، فولاد، آلومینیوم، چدن) | طیف وسیعی از فلزات و غیرفلزات | منحصراً آلومینیوم و آلیاژهای خاص آن |
برای درک کامل ویژگیهای پوشش آلومینیومی، میتوانید به بررسی تخصصی و مقایسه رنگ پودری با آنادایز رنگی مراجعه فرمایید. همچنین در صنایعی که نیازمند لایههای گالوانیزه یا فلزی پایه هستند، پوششهای تلفیقی با خدمات آبکاری بالاترین استاندارد حفاظتی را تضمین مینمایند.
کاربردهای کلیدی و صنایع مصرفکننده رنگ الکترواستاتیک
به دلیل مقاومت خوردگی و سختی سطحی بالا، رنگهای پودری در گستره وسیعی از صنایع سنگین و سبک به کار گرفته میشوند:
۱. صنایع خودروسازی و تیونینگ تخصصی
رینگهای آلومینیومی و فولادی خودروها در تماس مداوم با گرمای ناشی از ترمز، گرد لنت، سنگریزههای جاده و مواد شوینده کارواش قرار دارند. استفاده از پوشش و رنگ کوره ای خودرو سطحی صیقلی، غیرقابلنفوذ و ضدخراش ایجاد میکند که درخشندگی خود را در سختترین مسیرهای جادهای حفظ مینماید.
۲. تجهیزات آشپزخانه، لوازم خانگی و دکوراسیون فلزی
کابینتهای فلزی اداری، بیمارستانی و مسکونی به دلیل شستوشوی مداوم با مواد شوینده و احتمال بالای پوسیدگی در محیطهای مرطوب، نیازمند رنگآمیزی صنعتی هستند. اجرای رنگ کابینت فلزی کوره ای با بافتهای چرمی و سنبادهای، علاوه بر پوشش دادن خطوط جوشکاری، مقاومت ضدزنگ دائمی به ارمغان میآورد.
۳. ساخت جعبههای الکترونیکی و تابلوهای برق صنعتی
محفظههای تجهیزات الکترونیکی باید هم از نظر ایمنی اپراتور عایق دیالکتریک باشند و هم از مدارهای حساس در برابر نفوذ رطوبت و گردوغبار پاسداری کنند. در مجموعه رنگین پوشش، فرآیند پوششدهی ساخت جعبه قطعات الکترونیکی با پودرهای اپوکسی-پلیاستر تاییدشده انجام شده و تست مقاومت الکتریکی را با موفقیت پشت سر میگذارد.
۴. قطعهسازی صنعتی و سازههای سبک و سنگین
واحدهای تولیدکننده قطعات با ابعاد مینیاتوری یا تیراژهای انبوه نیازمند رنگآمیزی بدون عیب و نقص در لبهها هستند. فرآیند رنگآمیزی در ساخت قطعات فلزی کوچک و پروژههای سفارشی در واحد ساخت قطعات فلزی سفارشی بر اساس نقشههای فنی مهندسی انجام میگیرد.
صنعتگران محترم در استان فارس میتوانند جهت بازدید از خط تولید یا برونسپاری سفارشهای کارگاهی خود، به مرکز تخصصی خدمات کارگاهی رنگ کوره ای در شیراز مراجعه فرمایند.
شکل ۴: خروجی براق و یکنواخت رنگ الکترواستاتیک بر روی قطعات فلزی پس از خروج از کوره