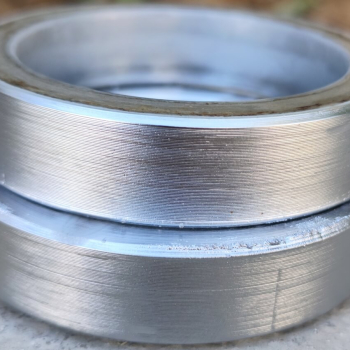
آبکاری کروم سخت
پوشش کروم سخت صنعتی (Hard Chrome Plating) چیست؟
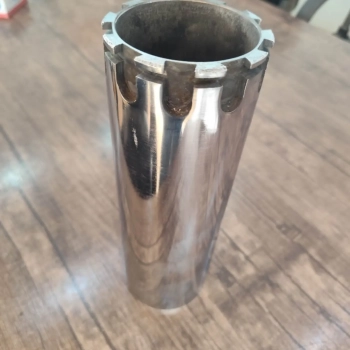
آبکاری کروم سخت (که در اصطلاح مهندسی متالورژی به Industrial Hard Chrome یا Functional Chromium Plating شناخته میشود)، یک فرآیند رسوبنشانی الکترولیتی پیشرفته از محلول اسید کرومیک است که لایهای از فلز خالص کروم با شبکه بلوری متراکم و بسیار سخت را بر روی سطح فلزات پایه (نظیر فولادهای کربنی، فولادهای آلیاژی MO40 و VCN، استیلهای زنگنزن، چدن و مس) ایجاد میکند. بر خلاف کروم تزئینی که ضخامتی کمتر از ۲ میکرون داشته و صرفاً جنبه زیبایی دارد، پوشش هارد کروم با ضخامتهای مهندسی از ۲۰ میکرون تا بیش از ۵۰۰ میکرون (۰.۵ میلیمتر) با هدف افزایش مقاومت سایشی، کاهش ضریب اصطکاک، پایداری در برابر دمای بالا و بازیابی ابعادی قطعات مستهلک اعمال میگردد.
مجموعه مهندسی رنگین پوشش شیراز با در اختیار داشتن خطوط وانهای آبکاری کروم سخت با ژنراتورهای رکتیفایر تثبیتشده دیجیتال، سیستم کنترل دمای اتوماتیک و یونیتهای فیلتراسیون کاتدی، خدمات تخصصی هارد کروم قطعات سنگین صنعتی، سیلندرهای هیدرولیک، شفتهای دوار، قالبهای تزریق پلاستیک و سمبهماتریسهای کشش را مطابق با استانداردهای بینالمللی ASTM B177، AMS 2406 و ISO 6158 در استان فارس و منطقه جنوب کشور ارائه میدهد.


پوشش کروم سخت به دلیل ساختار کریستالی خاص خود، دارای ریزسختی خیرهکننده در بازه ۸۵۰ تا ۱۱۵۰ ویکرز (معادل ۶۵ تا ۷۲ راکول سی) و ضریب اصطکاک لغزشی بسیار پایین (حدود ۰.۱ در برابر فولاد) است. جهت مشاوره تخصصی در زمینه متالورژی پوشش، بازیابی شفتهای لنگ یا خراشیده و محاسبه ضخامت رسوب کروم، با تیم فنی رنگین پوشش تماس حاصل فرمایید. همچنین برای قطعات با پیچیدگی هندسی داخلی بدون نیاز به جریان الکتریکی، مطالعه خدمات آبکاری نیکل الکترولس پیشنهاد میگردد.
مراحل گامبهگام فرآیند آبکاری کروم سخت صنعتی در رنگین پوشش
اجرای صحیح آبکاری کروم سخت نیازمند رعایت الزامات مهندسی دقیق سطحی است تا از پوستهشدن، حبابزدگی و ترکهای کششی جلوگیری شود:
| مرحله | عنوان عملیات | شرح فنی مهندسی و پارامترهای اجرایی | استاندارد مرجع |
|---|---|---|---|
| ۱ | بررسی ابعادی و سنگزنی اولیه | میکرومترسنجی شفت یا قطعه، اندازهگیری میزان ساییدگی، بیضیشدگی و سنگزنی مغناطیسی یا استوانهای برای حذف خط و خشهای عمیق و رسیدن به تلرانس یکنواخت زیرلایه. | ASTM B177 |
| ۲ | چربیگیری گرم و الکترولیتی | شستشو در حمام قلیایی التراسونیک در دمای ۶۰ تا ۷۰ درجه سانتیگراد و چربیگیری الکترولیتی آندی جهت زدودن کامل اکسیدها، روغنهای برشی و آلودگیهای هیدروکربوری. | ISO 27831 |
| ۳ | ماسکگذاری و عایقبندی سطوح | پوشاندن نواحی رزوه، خار، جای بلبرینگ و سطوحی که نباید کروم شوند با استفاده از چسبهای تخصصی نسوز ضد اسید و مومهای پلیوینیل کلراید (Stop-off Lacquer). | کارگاهی مهندسی |
| ۴ | حکاکی اسیدی آندی (Reverse Etch) | اعمال جریان معکوس در محلول اسید کرومیک به مدت ۳۰ تا ۹۰ ثانیه جهت باز شدن منافذ میکروسکوپی سطح فولاد و ایجاد چسبندگی متالورژیکی فوقالعاده قوی بین کروم و زیرلایه. | AMS 2406 |
| ۵ | الکتروپلایتینگ کروم سخت | غوطهوری در وان الکترولیت با ترکیب ۲۵۰ گرم بر لیتر کرومیک اسید و ۲.۵ گرم بر لیتر کاتالیزور اسید سولفوریک در دمای ۵۲ تا ۵۸ درجه سانتیگراد و چگالی جریان ۳۰ الی ۵۰ آمپر بر دسیمتر مربع. | ASTM B177M |
| ۶ | هیدروژنزدایی کوره (De-embrittlement) | برای فولادهای کششی سختکاری شده (با سختی بیش از ۴۰ HRC)، قرارگیری قطعه در کوره با دمای ۱۹۰ الی ۲۰۰ درجه سانتیگراد به مدت ۴ تا ۸ ساعت جهت دفع تردی هیدروژنی. | ASTM B851 |
| ۷ | سنگزنی نهایی و پولیش آینهای | سنگزنی دقیق شفت تا دستیابی به قطر نهایی با تلرانس صدممیلیمتری (h6/f7) و پرداخت سطح با نمد و خمیر پولیش الماسه جهت رسیدن به صافی سطح Ra ≤ ۰.۲ μm. | ISO 1302 |
مشخصات متالورژیکی و مقایسه کروم میکروترکدار با کروم بدون ترک
کیفیت لایه کروم سخت حاصل کنترل دقیق الکتروشیمیایی و ترمودینامیکی حمام است. بر خلاف پوششهای تزئینی، ساختار کریستالی کروم سخت به دو شکل مهندسی در رنگین پوشش تولید میگردد:
- کروم سخت میکروترکدار (Micro-cracked Chrome – استاندارد هیدرولیک): دارای تراکم ۳۰۰ الی ۱۰۰۰ میکروترک کنترلشده در هر سانتیمتر مربع ناشی از آزادسازی هیدروژن حین الکترولیز. این میکروترکها به عنوان مخازن میکرونی فیلم روغن هیدرولیک عمل کرده، اصطکاک لغزشی را به کمتر از ۰.۰۸ رسانده و از داغ شدن و سایش پکینگها جلوگیری میکنند.
- کروم سخت بدون ترک (Crack-Free Chrome – استاندارد صنایع نفت و شیمیایی): با افزایش دمای وان به ۶۵ الی ۷۰ درجه سانتیگراد و تنظیم کاتالیزور، لایهای کاملاً متراکم و فاقد شبکه ترک رسوب داده میشود که نفوذناپذیری بینظیری در برابر اسیدها، نمکها و گاز خورنده H2S در شیرآلات سرچاهی ایجاد میکند.
- سختی و مقاومت حرارتی: سختی لایه بین ۶۸ تا ۷۲ راکول سی (۸۵۰ تا ۱۱۵۰ ویکرز) بوده و تا دمای ۴۰۰ درجه سانتیگراد هیچگونه افت سختی در آن رخ نمیدهد.
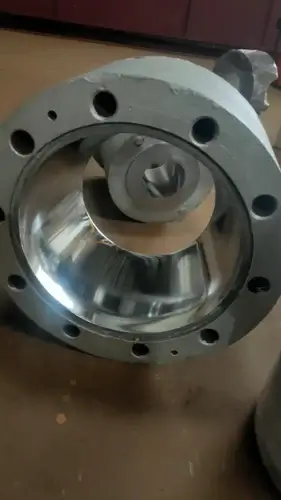
تصویر ۱: پوشش هارد کروم یکنواخت بر روی شفت سیلندر جک هیدرولیک راهسازی در کارگاه رنگین پوشش شیراز
ماتریس سازگاری متالورژیکی گریدهای فولاد در آبکاری کروم سخت
هر یک از آلیاژهای فلزی به کار رفته در ماشینآلات صنعتی، واکنشهای فیزیکی و شیمیایی متفاوتی در وان هارد کروم نشان میدهند:
| گرید فولاد / آلیاژ | استاندارد DIN | کاربرد قطعه | چالش مهندسی و الزامات اجرایی |
|---|---|---|---|
| فولاد کربنی CK45 | 1.1191 | شفت جکهای هیدرولیک، راد سیلندر، پیستون | چسبندگی متالورژیکی عالی؛ در صورت سختکاری سطحی القایی (اینداکشن)، نیازمند تنشزدایی پیش از آبکاری. |
| فولاد آلیاژی MO40 | 1.7225 (42CrMo4) | شفتهای پرپیچش، میللنگها و غلتکهای تحت بار | حساسیت بالا به تردی هیدروژنی؛ الزام به پخت کوره هیدروژنزدایی در ۱۹۰ درجه سانتیگراد بلافاصله پس از آبکاری (ASTM B851). |
| فولاد آلیاژی VCN150 / VCN200 | 1.6582 / 1.6587 | شفتهای سنگین معدنی و دندههای گیربکس صنعتی | وجود نیکل و کروم در زیرلایه نیازمند اچ معکوس آندی با چگالی جریان بالاتر جهت باز شدن کامل دانههای سطحی. |
| لولههای سیلندری St52-۳ | DIN 2391 / EN 10305 | سیلندرها و لاینرهای داخلی هیدرولیک | پوششدهی سطوح داخلی نیازمند طراحی آند کمکی سربی-قلعی سنترال جهت دستیابی به ضخامت یکنواخت در تمام طول لوله. |
| استنلس استیل ۳۰۴ و ۳۱۶ | 1.4301 / 1.4401 | شفت پمپهای صنایع پتروشیمی و اسیدی | لایه اکسید کروم طبیعی باید با حمام اسیدشویی کلریدریک یا استریک فعال شود تا از پوسته شدن کروم سخت ممانعت گردد. |
پروتکل مهندسی سلب الکتروشیمیایی و بازسازی شفتهای مستهلک (Reverse De-chroming)
بزرگترین نگرانی سرپرستان فنی و کارفرمایان در بازسازی جکهای هیدرولیک، تراشکاری بیش از حد و لاغر شدن شفت مادر است. در رنگین پوشش، فرآیند احیا بدون کاهش حتی ۱ صدم میلیمتر از قطر شفت فولادی اجرا میشود:
- ۱. اندازهگیری و لنگیسنجی: بررسی بیضیشدگی، تابخوردگی و ثبت عمیقترین خطوط سایش با میکرومتر و ساعت اندیکاتور.
- ۲. سلب الکتروشیمیایی معکوس (Reverse De-chroming): غوطهوری شفت در وان سلب آندی؛ لایه کروم قدیمی آسیبدیده با جریان معکوس در چند دقیقه کاملاً حل میشود، بدون اینکه به گوشت فولادی شفت آسیبی برسد.
- ۳. ترمیم گودیهای عمیق: شیارهای بسیار عمیق ناشی از ضربه، با جوشکاری دقیق میکرو TIG یا متالایزینگ پر شده و یکدست میگردند.
- ۴. پیشسنگزنی و کرومکاری افزایشی (Over-Plating): شفت پس از سنگزنی مقدماتی، به ضخامتی بیش از سایز نامی (تا ۳۰۰ الی ۵۰۰ میکرون) آبکاری میشود.
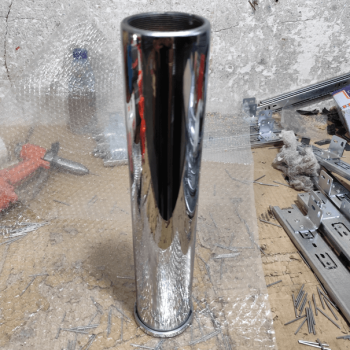
- ۵. سنگزنی استوانهای سنگمحور نهایی: شفت با دستگاه سنگ دقیق تا رسیدن به تلرانس مهندسی کارخانه (h6 یا f7) سنگ خورده و با نمد الماسه پولیش آینهای با صافی سطح Ra ≤ ۰.۲ μm تحویل میگردد.
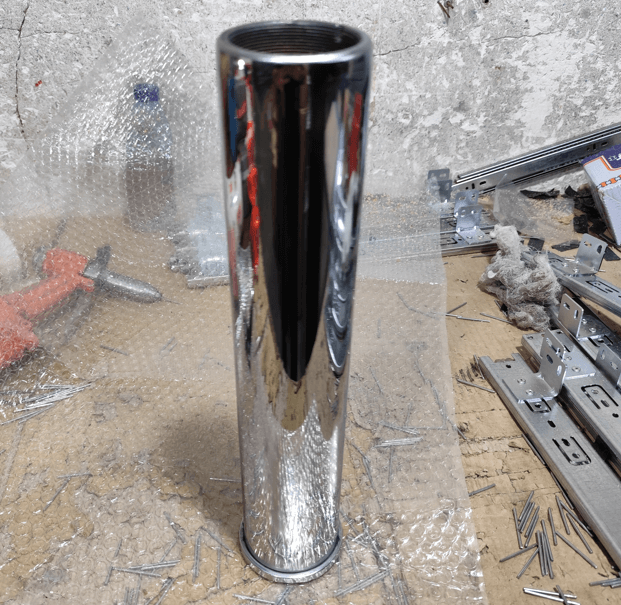
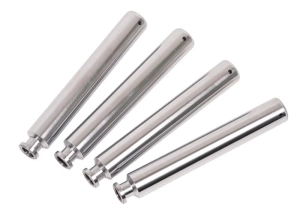
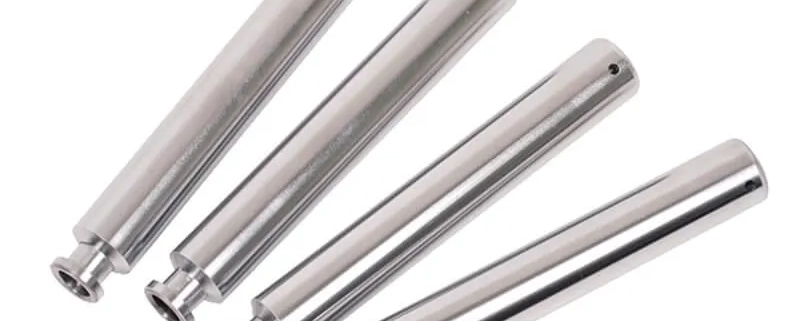
تصویر ۲: شافت کروم سخت صنعتی بازسازیشده با تلرانس دقیق ابعادی و پرداخت آینهای
کنترل کیفیت، عیبیابی و آزمونهای استاندارد کروم سخت
در واحد تضمین کیفیت رنگین پوشش، هر قطعه پس از پوششدهی تحت آزمونهای سختگیرانه متالورژی ارزیابی میگردد:
- تست چسبندگی (Adhesion Testing): بر اساس استاندارد ASTM B571 به روشهای Bend Test و چکشخواری بدون ایجاد هیچگونه ورآمدگی یا پوسته شدن لایه.
- آزمون ضخامتسنجی: بهرهگیری از تجهیزات ضخامتسنجی جریان گردابی (Eddy Current) و مغناطیسی با دقت ۱ میکرون در نقاط مختلف قطعه.
- تست ریزسختی (Microhardness): اندازهگیری دورهای سختی به روش ویکرز (Vickers) با استفاده از ایندنتر الماسه تحت بار ۱۰۰ گرم.
- تست مقاومت به مه نمکی (Salt Spray): مطابق ASTM B117 جهت سنجش مقاومت قطعات در محیطهای خورنده دریایی و پتروشیمی تا بیش از ۲۵۰ ساعت بدون زنگزدگی.
مقایسه فنی: کروم سخت در برابر نیکل الکترولس و پاشش حرارتی (HVOF)
| مشخصه مهندسی | کروم سخت (Hard Chrome) | نیکل الکترولس (ENP) | متالایزینگ حرارتی (HVOF) |
|---|---|---|---|
| سختی سطحی | ۶۸ – ۷۲ HRC (فوقالعاده عالی) | ۴۸ – ۶۸ HRC (پس از عملیات حرارتی) | ۶۰ – ۷۰ HRC |
| یکنواختی ضخامت در سوراخها | نیازمند آند کمکی داخلی | ۱۰۰٪ یکنواخت بدون نیاز به آند | خط دید مستقیم (ضعیف در حفرات) |
| ضریب اصطکاک لغزشی | ۰.۱ (کمترین اصطکاک) | ۰.۲۵ | ۰.۳۵ |
| قابلیت سنگزنی و پرداخت | عالی و آینهای (Ra < ۰.۱) | خوب ولی سختتر در پرداخت | سخت، نیازمند سنگ الماسه خاص |
| مقرونبهصرفه بودن بازسازی | بسیار بالا در شفت و سیلندر | متوسط به بالا | هزینه تجهیزات بسیار سنگین |
مزیت انحصاری وانهای عمودی در شیراز و ممانعت از تاببرداشتن شفتها
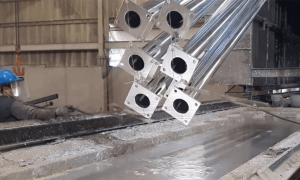
یکی از معضلات رایج در کارگاههای سنتی، استفاده از وانهای افقی برای شفتهای طویل (بیش از ۱.۵ تا ۴ متر) است. وزن سنگین شفت در وان افقی منجر به شکم دادن و کمانش الاستیک (Deflection / Sagging) میشود که نتیجه آن، نامتقارن شدن ضخامت پوشش کروم در بالا و پایین و لنگی در سنگزنی است.
مجموعه رنگین پوشش شیراز مجهز به حوضچههای عمودی عمیق و جرثقیل سقفی است. غوطهوری عمودی شفتها مزایای زیر را فراهم میآورد:
- توزیع ۱۰۰٪ متقارن و یکنواخت چگالی جریان در تمام پیرامون دایرهای شفت.
- عدم نیاز به تراشکاری یا سنگزنی نامتقارن و حفظ تلرانس محوری شفت.
- خروج طبیعی و مستقیم حبابهای گاز هیدروژن به سمت بالا و به صفر رسیدن حفرات گازی (Pitting).
جدول عیبیابی تخصصی خطاهای هارد کروم و عملیات سنگزنی
| نقص در پوشش هارد کروم | علت ریشهای کارگاهی | راهکار مهندسی پیشگیرانه در رنگین پوشش |
|---|---|---|
| پوسته شدن لایه (Peeling / Flaking) | اچ معکوس آندی ناکافی یا وجود اکسید و چربی روی فولاد | افزایش زمان اچ معکوس در اسید کرومیک به ۶۰ ثانیه و کنترل چربیگیری گرم |
| زبری و نودولهای سر شفت (Nodules) | چگالی جریان موضعی بیش از حد در لبهها و وجود ذرات شناور کاتالیزور | استفاده از رینگهای محافظتی (Thief Rings) در انتهای شفت و فیلتراسیون کاتدی مداوم |
| ترکهای سوختگی سنگزنی (Grinding Checks) | پیشروی بیش از حد سریع سنگ یا خنککاری ناکافی با مایع صابون آب | استفاده از سنگهای اکسید آلومینیوم با بافت نرم، کاهش عمق برادهبرداری به ۵ میکرون در هر پاس و خنککاری سیلابی |
| حفرات سوزنی هیدروژنی (Pitting) | حبس حبابهای هیدروژن روی سطح کاتد در وانهای افقی راکد | غوطهوری عمودی شفت و استفاده از سیستم پمپاژ چرخشی یکنواخت الکترولیت |
پرسشهای متداول مشتریان در خصوص آبکاری کروم سخت
۱. تفاوت کروم سخت با کروم دکوراتیو (معمولی) چیست؟
آبکاری کروم معمولی ضخامتی در حد ۰.۳ میکرون داشته و روی لایه نیکل براق صرفاً برای زیبایی اعمال میشود. کروم سخت مستقیماً روی فولاد با ضخامت ۲۰ تا ۵۰۰ میکرون اعمال شده و هدف آن سختی ۷۰ راکول، مقاومت سایشی شدید و بازسازی قطعات مکانیکی است.
۲. حداکثر ضخامت قابل رسوب کروم سخت چقدر است؟
امکان فنی اعمال تا ۱ میلیمتر وجود دارد، اما ضخامت اقتصادی استاندارد بین ۵۰ تا ۲۵۰ میکرون است. در بازسازی شفتهای مستهلک، تا ۵۰۰ میکرون رسوب داده شده و سپس سنگزنی دقیق میگردد.
۳. قیمت خدمات هارد کروم چگونه محاسبه میشود؟
بر اساس مساحت سطح ($dm^۲$)، ضخامت لایه رسوبی، وضعیت سایش اولیه، عملیات سنگزنی قبل و بعد و نیاز به هیدروژنزدایی تعیین میشود. ارسال نقشه یا ابعاد دقیق، سریعترین روش دریافت پیشفاکتور است.
جهت سفارش ماشینکاری دقیق، به صفحه خدمات قطعه سازی در شیراز مراجعه فرمایید یا با مهندسین رنگین پوشش تماس بگیرید.