آبکاری پیچ و مهره
مهندسی پوششدهی و حفاظت سطحی اتصالات رزوهای (Fastener Plating & Surface Treatment)
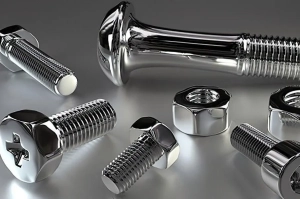
پیچ و مهرهها و استادبولتها به عنوان پرکاربردترین اتصالات مکانیکی در سازههای فولادی، خطوط لوله نفت، گاز و پتروشیمی، تجهیزات معدنی، خودروسازی و ماشینآلات صنعتی، پیوسته تحت تنشهای کششی، برشی و خستگی همراه با عوامل خورنده اتمسفری و شیمیایی قرار دارند. فرآیند آبکاری پیچ و مهره (Bolt & Nut Plating) صرفاً یک پوشش ظاهری نیست؛ بلکه فرآیندی کاملاً متالورژیکی است که اهداف چندگانهای شامل پیشگیری از خوردگی اکسیداسیون، تثبیت ضریب اصطکاک رزوه در هنگام گشتاوربستن (Torque-Tension Relationship)، جلوگیری از قفلشدگی و سایش چسبان رزوهها (Anti-Galling) و حفظ استحکام کششی اتصال را دنبال مینماید.
انتخاب پوشش مناسب برای اتصالدهندههای فولادی بر مبنای گرید استحکامی پیچ (کلاسهای ۴.۶، ۵.۸، ۸.۸، ۱۰.۹ و ۱۲.۹ یا گریدهای آستنیتی B7، B8 و L7) و اتمسفر کاری صورت میگیرد. هر روش آبکاری رفتارهای متفاوتی در برابر نفوذ اتمهای هیدروژن، تغییرات ابعادی گام رزوه و مقاومت سایشی از خود نشان میدهد:
- پیچهای فولادی گرید سبک و متوسط (کلاسهای ۴.۶ تا ۸.۸): آبکاری گالوانیزه سرد الکترولیتی به روش بارل (گردان) همراه با پسیواسیون کروماته به عنوان متداولترین و اقتصادیترین راهکار مقاومت به خوردگی عمومی به کار میرود.
- پیچهای پر استحکام سازهای و پتروشیمی (کلاسهای ۱۰.۹ و ۱۲.۹ و گرید ASTM A193 B7): به دلیل خطر بحرانی شکنندگی هیدروژنی (Hydrogen Embrittlement)، نیازمند پروتکلهای دقیق گاززدایی حرارتی پس از الکتروپلیتینگ یا استفاده از پوششهای غیراستاتیک نظیر داکرومات هستند.
- اتصالات محیطهای فوق خورنده، دریایی و صنایع دقیق: تلفیق پوششهای چندلایه نیکل-کروم یا کادمیوم ماتریس مقاومت به مه نمکی و آببندی شیمیایی فوقالعادهای را در برابر گازهای ترش و اتمسفر ساحلی فراهم میآورد.
خدمات تخصصی آبکاری پیچ، مهره و اتصالات صنعتی
کارگاه مهندسی سطح رنگین پوشش شیراز با در اختیار داشتن خطوط بارل گردان اتوماتیک، خطوط پوششدهی آویز، کورههای استاندارد هیدروژنزدایی و تجهیزات تست ضخامتسنجی پوشش، آماده اجرای تخصصی انواع پوششهای گالوانیزه سرد، نیکل-کروم، کروماته و محافظتی بر روی انواع پیچ، مهره، واشر و انکربولتهای صنعتی در جنوب کشور است.
جهت بررسی پروژههای همپوشان و دسترسی به خدمات مادر کارگاهی، میتوانید بخشهای دستهبندی آبکاری و مرجع جامع خدمات آبکاری را مطالعه فرمایید.
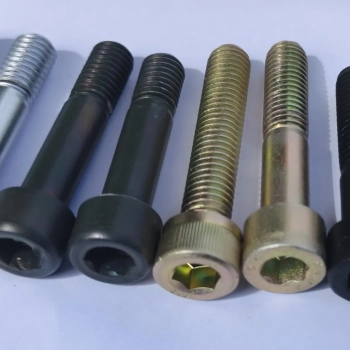
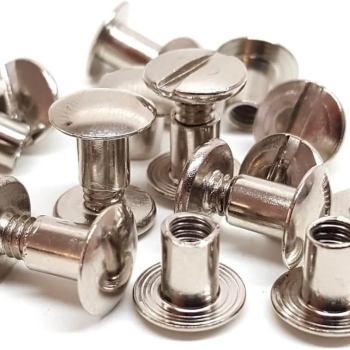
روشهای متداول آبکاری پیچ و مهره و مقایسه فنی پوششها
به منظور انتخاب دقیق نوع پوشش متناسب با شرایط بهرهبرداری سازه، شناخت مشخصات مکانیکی و متالورژیکی هر فرآیند الزامی است. استانداردهای مرجع بینالمللی نظیر ASTM B633، ASTM A153، ISO ۴۰۴۲ و DIN ۵۰۹۶۱ ضوابط معینی برای ضخامت پوشش، چسبندگی و آزمون سالت اسپری تعیین کردهاند:
- آبکاری الکتروگالوانیزه (گالوانیزه سرد – Zinc Electroplating): اعمال لایهای از روی خالص به ضخامت ۵ تا ۲۵ میکرومتر در وانهای سیانیدی، اسیدی یا قلیایی بدون سیانید. این پوشش به صورت فداشونده از فولاد زیرین محافظت کرده و تغییر محسوسی در قطر گام رزوه ایجاد نمیکند.
- گالوانیزه گرم غوطهوری (Hot-Dip Galvanizing): غوطهوری پیچ و مهره در حمام مذاب روی در دمای حدود ۴۵۰ الی ۴۶۰ درجه سانتیگراد (۸۶۰ درجه فارنهایت)؛ پس از خروج از وان مذاب، سبدهای مشبک حاوی اتصالات بلافاصله درون دستگاه سانتریفیوژ دور بالا دوران داده میشوند تا قطرات روی مذاب اضافی با نیروی گریز از مرکز تخلیه شده و مانع انباشتگی روی در رزوهها گردد. به دلیل ضخامت ۴۵ تا ۸۵ میکرومتری، مهرهها پیش از آبکاری نیازمند اورسایز و اندرکات استاندارد هستند.
- آبکاری چندلایه نیکل و کروم: ایجاد زیرلایه نیکل نیمهبراق و براق به همراه کروم نهایی؛ مناسب برای پیچهای تزئینی، اتصالات صنایع غذایی و تجهیزات با سایش لغزشی بالا که به ظاهری آینهای و جلای لوکس نیاز دارند.
- پوشش فلیک روی-آلومینیوم (داکرومات – Dacromet): فرآیند غیرالکترولیتی غوطهوری-چرخش و پخت در کوره (Dip-Spin-Bake) که بدون استفاده از اسیدشویی اجرا شده و خطر شکنندگی هیدروژنی در پیچهای پر استحکام را کاملاً به صفر میرساند.
- آبکاری کادمیوم (Cadmium Plating): پوشش ویژه صنایع دفاعی و هوافضا با خاصیت روانکاری ذاتی فوقالعاده و مقاومت بینظیر در محیطهای مه نمکی ساحلی.
| نوع پوشش / آبکاری | استاندارد مرجع | ضخامت معمول (μm) | مقاومت سالت اسپری (ساعت تا زنگ قرمز) | ریسک شکنندگی هیدروژنی | تأثیر بر گام و انطباق رزوه | کاربردهای شاخص صنعتی |
|---|---|---|---|---|---|---|
| گالوانیزه سرد (زینک سفید/آبی) | ASTM B633 Fe/Zn 8 | ۸ تا ۱۲ | ۷۲ تا ۱۲۰ ساعت | متوسط (نیازمند بیکینگ در کلاس > ۸.۸) | ناچیز (بدون نیاز به تغییر مهره) | لوازم خانگی، تابلو برق، قطعات خودرویی داخلی |
| گالوانیزه سرد (پسیواسیون زرد) | ASTM B633 Fe/Zn 12 Type II | ۱۲ تا ۱۵ | ۱۴۴ تا ۲۴۰ ساعت | متوسط (پخت هیدروژنزدایی الزامی) | بسیار کم (در بازه تلرانس 6g/6H) | ماشینآلات صنعتی، شاسی خودرو، ادوات کشاورزی |
| گالوانیزه گرم غوطهوری | ASTM A153 / ISO 10684 | ۴۵ تا ۸۵ | ۵۰۰ تا ۱۰۰۰+ ساعت | پایین (ولی تنش حرارتی در دمای ۴۵۰°C) | زیاد (نیاز به مهره اورسایز اندرکات) | دکلهای انتقال نیرو، گاردریل، سازههای فلزی فضای باز |
| پوشش داکرومات (روی-آلومینیوم) | ASTM F1136 / ISO 10683 | ۵ تا ۱۵ | ۵۰۰ تا ۱۵۰۰ ساعت | صفر مطلق (بدون هیچگونه اسیدشویی) | بسیار اندک و یکنواخت در رزوهها | پیچهای رده ۱۰.۹ و ۱۲.۹، سازههای پلسازی، صنایع نفت و گاز |
| آبکاری نیکل-کروم تزئینی/صنعتی | ISO 1456 / ASTM B456 | ۱۵ تا ۳۰ | ۲۰۰ تا ۴۰۰ ساعت | متوسط به بالا | یکنواخت و صیقلی | شیرآلات، موتور سیکلت، ابزارآلات جراحی و مبلمان فلزی |
| آبکاری کادمیوم زرد/سفید | AMS-QQ-P-416 | ۸ تا ۲۵ | ۵۰۰ تا ۱۰۰۰ ساعت | بالا (نیاز به هیدروژنزدایی ۱۲ ساعته) | بسیار دقیق با گشتاور بستن عالی | اتصالات حساس هواپیما، صنایع نظامی، سکوهای نفتی دریایی |
آگاهی از الزامات فنی پوششها ارتباط مستقیمی با خدمات مادر کارگاه در حوزه آبکاری گالوانیزه و فناوری پیشرفته آبکاری گالوانیزه سرد دارد که ضامن حفظ مشخصات ابعادی رزوههاست.
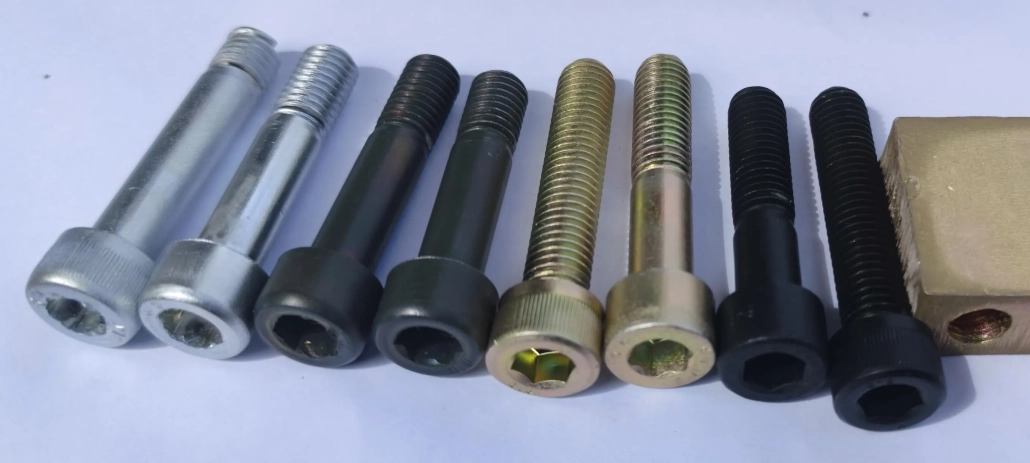
فرآیند گالوانیزه سرد، کروماته و پروتکل بحرانی هیدروژنزدایی (Hydrogen De-embrittlement)
آبکاری الکترولیتی روی (گالوانیزه سرد) به دلیل ماهیت لایه نشانی اتمی در الکترولیتهای مایع، اقتصادیترین و پرتیراژترین شیوه محافظت پیچ و مهرههاست. با این وجود، مراحل آمادهسازی شیمیایی و الکترولیز چالشهای متالورژیکی ویژهای به همراه دارند که نادیده گرفتن آنها میتواند به شکست ناگهانی و فاجعهبار سازهها منجر شود:
مراحل فرآیندی آبکاری بارل (گردان) پیچ و مهره
در کارگاه رنگین پوشش شیراز، پیچ و مهرهها به صورت فلهای درون بارلهای پلیپروپیلنی مشبک قرار گرفته و مراحل زیر را سپری میکنند:
- چربیگیری قلیایی گرم (Hot Alkaline Degreasing): زدودن کامل روغنهای فورج سرد، برادهبرداری و کشش مفتول در دمای ۶۰ تا ۷۰ درجه سانتیگراد.
- اسیدشویی کنترلشده (Inhibited Acid Pickling): غوطهوری در اسید کلریدریک رقیق با مهارکنندههای خوردگی (Corrosion Inhibitors) جهت حذف زنگزدگی بدون هجوم به ساختار کریستالی فولاد.
- پوششدهی در وان اسیدی/قلیایی: اعمال جریان الکتریکی DC کنترلشده و ترسیب روی خالص به ضخامت ۱۰ الی ۱۵ میکرومتر بر روی تاج و ریشه رزوهها به صورت یکنواخت.
- پسیواسیون با نمکهای کروماته (Chromate Conversion Coating): غوطهوری در محلولهای کروماته جهت ایجاد لایه پسیو روی؛ شامل کروماته آبی-سفید، کروماته زرد هفترنگ رنگینکمانی و کروماته مشکی ماتریس مقاومتی. اطلاعات تکمیلی در صفحه پوشش کروماته زرد و خدمات تخصصی آبکاری کروماته ارائه شده است.
شکنندگی هیدروژنی و پخت حرارتی (Baking Protocol) مطابق استاندارد ASTM B850
حین اسیدشویی و واکنشهای کاتدی در آبکاری، اتمهای هیدروژن تکاتمی (H+) آزاد شده و به راحتی درون شبکه بلوری فولاد نفوذ میکنند. در پیچهای پر استحکام با سختی بیش از ۳۱ راکول سی (پیچهای گرید ۱۰.۹، ۱۲.۹ و استادبولتهای A193 B7)، این هیدروژنهای محبوس در زیر بار کششی اولیه به سمت مناطق تمرکز تنش (ریشه رزوه و گل پیچ) مهاجرت کرده و باعث شکست ترد تاخیری (Delayed Brittle Fracture) قطعه حتی ساعتها یا روزها پس از نصب میشوند.
پروتکل استاندارد رنگین پوشش شیراز برای رفع این پدیده: پیچهای پر استحکام بلافاصله پس از خروج از وان آبکاری (حداکثر ظرف کمتر از ۴ ساعت) به کورههای الکتریکی با گردش هوای گرم منتقل شده و تحت دمای ۲۰۰ الی ۲۲۰ درجه سانتیگراد به مدت ۴ تا ۲۴ ساعت عملیات پخت هیدروژنزدایی (Baking) را سپری میکنند تا اتمهای هیدروژن پیش از آنکه لایه پسیواسیون سد نفوذ آنها شود، به صورت گاز از ساختار فولاد خارج گردند.
برای قطعات پایهای از جنس آهن و فولاد ساختمانی، بهرهگیری از متدهای مرجع در آبکاری آهن و دسترسی محلی به کارگاههای تخصصی آبکاری گالوانیزه در شیراز تضمینکننده تحویل سریع و استاندارد است.

محاسبات ضخامت پوشش، تداخل رزوهها و عیبیابی خرابی اتصالات
یکی از خطاهای رایج در سفارش آبکاری اتصالات رزوهای، بیتوجهی به رابطه هندسی ضخامت پوشش و قطر گام پیچ است. در رزوههای متریک با زاویه دنده ۶۰ درجه، هر میکرومتر ضخامت لایه نشانی روی سطح جانبی دندانه، قطر گام پیچ را به میزان ۴ برابر ضخامت لایه افزایش میدهد (Pitch Diameter Increase = ۴ × Coating Thickness). بنابراین یک لایه آبکاری با ضخامت ۱۵ میکرومتر، قطر گام پیچ را ۶۰ میکرومتر (۰.۰۶ میلیمتر) تغییر میدهد. این افزایش ابعادی در صورتی که در هنگام ماشینکاری اولیه یا ساخت دندانه مد نظر قرار نگیرد، سبب سفت شدن، گیرپاژ یا بسته نشدن مهره خواهد شد.
| نوع نقص / شکست مکانیکی | علایم ظاهری در اتصال | علل ریشهای متالورژیکی و اجرایی | اثر بر گشتاور و پیشبار اتصال | راهکار اصلاحی و استاندارد پیشگیری |
|---|---|---|---|---|
| شکست ترد هیدروژنی (HE Failure) | برش ناگهانی گل پیچ یا ریشه دنده بدون تغییر شکل مومسان | نفوذ هیدروژن حین اسیدشویی/آبکاری در پیچهای کلاس ۱۰.۹ و بالاتر، عدم بیکینگ | افت کامل نیروی کلمپینگ و فروریزش اتصال زیر بار کاری | عملیات پخت حرارتی ASTM B850 در دمای ۲۰۰°C یا انتخاب پوشش داکرومات |
| تداخل و گریپاژ دندانه (Galling) | سفت شدن نارس مهره و قفلشدگی پیش از رسیدن به نشیمنگاه | ضخامت بالای لایه پوشش، عدم اندرکات مهره در گالوانیزه گرم، زبری بالای لایه | افزایش کاذب گشتاور بدون دستیابی به پیشبار و کشش اسمی پیچ | کنترل ضخامت لایه آبکاری در حد تلرانس کلاس 6g/6H، استفاده از پوششهای روانساز |
| پوسته شدن لایه (Flaking & Peeling) | ورقهورقه شدن و ریزش روکش آبکاری هنگام بسته شدن با آچار | چربیگیری ناقص، آلودگی کربنی سطح فولاد، عدم اسیدشویی فعالساز | تغییر پیشبینیناپذیر ضریب اصطکاک (K-factor) و تجمع ذرات در رزوه | چربیگیری الکترولیتی، اسیدشویی کنترلشده با املاح فعالساز متالورژیکی |
| شوره و زنگ سفید زودرس (White Rust) | ایجاد پودر سفید گچی روی سطوح پیچ و مهره در انبار | خشکنشدن کامل قطعات پس از پسیواسیون، رطوبت محبوس در بستهبندی، کروماته ضعیف | آسیب به لایه روی قبل از نصب و افت مقاومت در برابر زنگ قرمز | پسیواسیون مرغوب، آبکشی با آب داغ و هوای فشرده و روغنکاری محافظ موقت |
| خوردگی گالوانیک بینابینی (Galvanic Attack) | پوسیدگی شدید بدنه قطعه آلومینیومی در تماس با پیچ فولادی | اختلاف پتانسیل الکتروشیمیایی بالا میان فلز اتصالدهنده و سازه، انتخاب نادرست روکش | لق شدن اتصال و تخریب نشیمنگاه سازه اصلی | استفاده از پوششهای سازگار روی-نیکل، کادمیوم یا واشرهای عایق الکتریکی |
بهینهسازی شرایط سطحی فلزات در قطعات مهندسی و پیچهای خاص صنعتی، نیازمند تسلط بر متدهای پوششدهی در بخشهای آبکاری نیکل کروم، فرآیند دقیق آبکاری نیکل و همچنین پوشش یکنواخت آبکاری نیکل الکترولس بر رزوههای داخلی است.
کنترل کیفیت، آزمونهای استاندارد و پرسشهای متداول آبکاری پیچ و مهره
اطمینان از کارایی اتصالات در سازههای مهندسی مستلزم بازرسیهای چندمرحلهای در آزمایشگاه کنترل کیفی است. مطابق با الزامات استاندارد ISO ۱۰۶۸۴ و ASTM B117، آزمونهای زیر بر روی نمونههای برداشتهشده از هر بچ آبکاری انجام میگیرد:
- تست سالت اسپری (Salt Spray Test – ASTM B117): قرارگیری اتصالات در اتاقک مه نمکی با محلول ۵٪ کلرید سدیم در دمای ۳۵ درجه سانتیگراد جهت اندازهگیری ساعات مقاومت تا ظهور اولین شوره سفید (خوردگی روی) و زنگ قرمز (خوردگی فولاد پایه).
- آزمون ضخامتسنجی پوشش (Coating Thickness Measurement): تعیین ضخامت لایه بر روی تاج و ساقه پیچ با تجهیزات XRF (فلورسانس اشعه ایکس) یا روشهای مغناطیسی/جریان گردابی (Eddy Current).
- تست چسبندگی پوشش (Adhesion Test): اطمینان از عدم ورقه شدن لایه فلزی تحت تنشهای برشی آچارکشی مطابق استاندارد ASTM B571.
- آزمون تداخل رزوهها با گیجهای برو/نرو (Go / No-Go Gauges): بررسی دقیق عبور روان مهره بر روی پیچ آبکاریشده بدون لقی اضافی یا قفلشدگی دندانهها.
پرسشهای متداول صنعتگران درباره آبکاری پیچ و مهره
۱. تفاوت گالوانیزه سرد و گرم در آبکاری پیچ و مهره چیست و کدامیک مناسبتر است؟
گالوانیزه سرد دارای ضخامت کم (۸ تا ۱۵ میکرومتر)، ظاهر صیقلی، عدم تغییر ابعادی در رزوهها و هزینه اقتصادی است و برای محیطهای معمولی و قطعات داخل کابین مناسب است. گالوانیزه گرم دارای ضخامت بالا (۴۵ تا ۸۵ میکرومتر) و مقاومت خوردگی فوقالعاده در فضای باز است، اما به دلیل ضخامت بالا نیازمند مهرههای اندرکات بوده و رزوههای ریز زیر M10 را مسدود مینماید.
۲. چرا پیچهای رده ۱۰.۹ و ۱۲.۹ را نباید بدون پخت حرارتی هیدروژنزدایی آبکاری کرد؟
فولادهای با استحکام بالا به شدت مستعد جذب اتمهای هیدروژن آزادشده در وان آبکاری هستند. در صورت عدم انجام عملیات پخت در دمای ۲۰۰ درجه بلافاصله پس از آبکاری، پیچها تحت بار پیشتنیدگی دچار شکست ترد ناگهانی (شکنندگی هیدروژنی) میشوند.
۳. آیا آبکاری پیچ و مهره بر گشتاور بستن (Torque) اتصال تأثیر میگذارد؟
بله، نوع پوشش مستقیماً ضریب اصطکاک (K-factor) را تغییر میدهد. به عنوان مثال، پیچهای داکرومات یا کادمیوم دارای ضریب اصطکاک پایینتر و روانتری نسبت به گالوانیزه سرد هستند و در نتیجه با گشتاور بستن کمتری به نیروی پیشبار کششی اسمی دست مییابند.
۴. بهترین پوشش برای پیچ و مهرههای استراکچر فلزی در مناطق مرطوب ساحلی چیست؟
برای سازههای سنگین بیرونی، گالوانیزه گرم استانداردترین روش است. برای اتصالات پر استحکام مهندسی در صنایع نفت و گاز، پوششهای پیشرفته زینک-آلومینیوم داکرومات و پوششهای سرامیک فلورپلیمری (تفلون/زایلان) برترین مقاومت را در برابر اسپری نمک فراهم میکنند.
۵. حداقل تیراژ قابل سفارش برای آبکاری پیچ و مهره در کارگاه رنگین پوشش چقدر است؟
با توجه به بهرهمندی از بارلهای سایزهای مختلف، امکان آبکاری محمولههای آزمایشگاهی از چند کیلوگرم تا تیراژهای صنعتی چندین تنی در روز فراهم میباشد.
۶. ضخامت آبکاری پیچها چگونه کنترل میشود تا رزوه به راحتی در مهره بچرخد؟
با تنظیم دقیق چگالی جریان جریان، زمان غوطهوری در بارل و فرمولاسیون براقکنندهها، ضخامت لایه در محدوده استاندارد ۵ تا ۱۰ میکرومتر تثبیت شده و تمام قطعات با گیج برو/نرو بازرسی ابعادی میشوند.
سفارش آبکاری پیچ و مهره و پوششهای صنعتی مقاوم
جهت بررسی فنی قطعات، محاسبه ضخامت لایه متناسب با کلاس رزوهها و استعلام قیمت پوششدهی انواع اتصالات سازهای و صنعتی، با مهندسان متالورژی رنگین پوشش شیراز تماس حاصل فرمایید. آماده همکاری با کارخانجات ماشینسازی، تولیدکنندگان اتصالات و پیمانکاران پروژههای صنعتی سراسر کشور هستیم.
جهت ارتقای یکپارچگی خطوط تولید سازههای صنعتی، پیشنهاد میشود از خدمات وابسته در حوزههای آبکاری صنعتی، فرآیندهای مهندسی سطح در آبکاری فلزات، توانمندیهای منطقهای در آبکاری شیراز، راهکارهای کارگاهی آبکاری فلزات در شیراز و پروژههای تولید انبوه در قطعه سازی بازدید فرمایید.