پولیش قالب
پولیش و پرداختکاری فوق دقیق قالبهای صنعتی (Mold Polishing & Mirror Finishing)
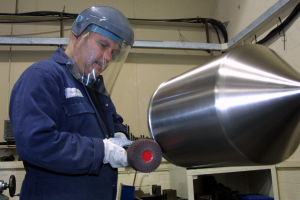
در فرآیند مهندسی ساخت قالبهای صنعتی، کیفیت نهایی قطعات پلاستیکی، لاستیکی و فلزی دایکاست مستقیماً بازتابی از صافی سطح، تلرانسهای هندسی و تمیزی متالورژیکی کویتی و کور قالب است. پولیش قالب (Mold Polishing) فراتر از یک پرداخت ظاهری، مرحلهای حساس از مهندسی ساخت است که بر کاهش اصطکاک جدایش قطعه (Demolding Force)، رفع عیوب گیرکردن قطعه در کویتی، کاهش زمان سیکل تزریق (Cycle Time)، بهبود رفتار رئولوژیکی جریان مذاب پلیمری و حذف لایه بازذوب اسپارک (EDM White Layer) تمرکز دارد.
پولیشپذیری سطوح فولادی مستقیماً به خلوص میکروسکوپی و ساختار متالورژیکی فولاد ابزار وابسته است. انتخاب گرید فولاد در کارگاههای قالبسازی پیشرفته، حد نهایی زبری سطح قابل دستیابی را تعیین میکند:
- فولادهای زنگنزن مارتنزیتی گرید ESR (نظیر DIN ۱.۲۰۸۳ و Stavax ESR): این آلیاژها با روش بازذوب تحت سرباره الکتریکی تصفیه شده و به دلیل عاری بودن از ناخالصیهای غیرفلزی (آخالها)، قابلیت دستیابی به سوپرپولیش آینهای گرید SPI A-۱ با زبری سطح Ra کمتر از ۰.۰۱ میکرومتر را فراهم میکنند.
- فولادهای ابزار پیشسختشده (DIN ۱.۲۳۱۱ و ۱.۲۷۳۸): با محدوده سختی ۳۰ تا ۳۴ راکول سی، انتخابی استاندارد برای قالبهای عریض بدنه و قطعات خودرویی هستند و با پولیش چندمرحلهای به گرید SPI B-۱ دست مییابند تا اعوجاج نوری قطعه تزریقی برطرف گردد.
- فولادهای گرمکار دایکاست (DIN ۱.۲۳۴۴ / H13): مورد استفاده در قالبهای تزریق تحت فشار آلومینیوم و منیزیم؛ پرداخت صیقلی سنبهها و کشوییها تمرکز تنشهای سیکلی حرارتی را خنثی کرده و مانع بروز ترکهای خستگی حرارتی (Heat Checking) میشود.
مشاوره فنی و اجرای پولیش آینهای قالبهای صنعتی
کارگاه صنعتی رنگین پوشش شیراز با بهرهگیری از تجهیزات التراسونیک فرکانس بالا، سیستمهای لپینگ مکانیکی، خمیرهای الماسه تخصصی و دانش متالورژی سطح، آماده اجرای پولیش فوق دقیق انواع سنبه و ماتریس قالبهای تزریق پلاستیک، بطری پت، بادی و دایکاست همراه با پوششهای مقاوم به سایش است.
جهت بررسی پروژههای همپوشان و دسترسی به خدمات مادر کارگاهی، میتوانید بخشهای دستهبندی پرداخت کاری و مرجع جامع خدمات پرداختکاری را مطالعه فرمایید.
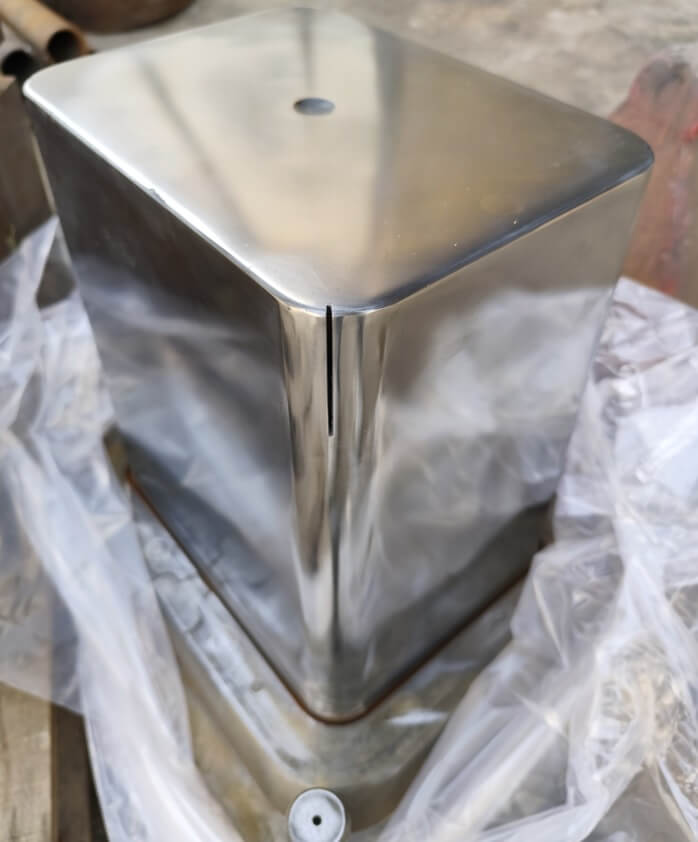
استانداردهای بینالمللی پرداخت سطح قالب (استاندارد انجمن صنایع پلاستیک SPI)
تعیین دقیق درجه پرداخت کویتی قالب، پیشنیاز مهندسی در نقشههای ساخت قالبهای صنعتی است. استاندارد انجمن صنایع پلاستیک آمریکا (SPI – Society of the Plastics Industry) سطوح پرداخت را به چهار رده اصلی A، B، C و D و دوازده گرید عملیاتی طبقهبندی نموده است. هر رده متناسب با نوع پلیمر مصرفی، شفافیت نوری و شرایط خروج قطعه تدوین شده است:
- کلاس A (پرداخت فوق براق و سوپرآینهای با الماسه): با خمیرهای الماسه میکرونی اجرا شده و برای قطعات نوری، لنز خودرو، طلقهای شفاف پلیکربنات (PC) و ظروف شفاف دارویی الزامی است. این گرید اصطکاک سطحی را به حداقل مطلق میرساند.
- کلاس B (پرداخت نیمهبراق با سمباده نرم): پرداخت با سمبادههای سیلیسیم کاربید ۶۰۰ تا ۳۲۰ برای قطعات ظاهری ماتریس با پرداخت یکنواخت و حذف کامل رد ماشینکاری CNC و خطوط فرز.
- کلاس C (پرداخت مات با سنگ سمباده): پرداخت نهایی با سنگهای گریت ۶۰۰ تا ۳۲۰ که سطحی مات و تمیز ایجاد کرده و در قطعات صنعتی غیرنوری کاربرد دارد.
- کلاس D (پرداخت تکسچر با ساچمهزنی و سندبلاست): ایجاد بافت یکدست با شاتبلاست، اکسید آلومینیوم و دانههای شیشه برای قطعاتی که نیاز به بافتزنی پوسته و جلوگیری از انعکاس نور دارند.
| کلاس SPI | زبری سطح (Ra) | ماده و ابزار ساینده نهایی | نوع جلای سطحی | کاربردهای صنعتی قطعه نهایی |
|---|---|---|---|---|
| SPI A-1 | ۰.۰۱۲ تا ۰.۰۲۵ μm | خمیر الماسه گرید ۳ میکرون | سوپرآینهای بدون خراش نوری | عدسیهای اپتیک، لنز خودرو، تجهیزات پزشکی حساس |
| SPI A-2 | ۰.۰۲۵ تا ۰.۰۵ μm | خمیر الماسه گرید ۶ میکرون | آینهای شفاف استاندارد | طلقهای شفاف کریستالی، شیشههای ساعت، قالب بطری PET |
| SPI A-3 | ۰.۰۵ تا ۰.۱ μm | خمیر الماسه گرید ۱۵ میکرون | آینهای براق عمومی | قطعات لوازم خانگی براق، بدنههای ABS، قطعات دکوراتیو |
| SPI B-1 | ۰.۰۵ تا ۰.۱ μm | سمباده گریت ۶۰۰ | نیمهبراق یکنواخت خطی | سپر و داشبورد خودرو، بدنههای پلیمری مهندسی |
| SPI B-2 | ۰.۱ تا ۰.۲ μm | سمباده گریت ۴۰۰ | نیمهبراق با خطوط ظریف | پنلهای داخلی خودرو، قطعات الکترونیک مصرفی |
| SPI B-3 | ۰.۲ تا ۰.۳ μm | سمباده گریت ۳۲۰ | بافت سنبادهای بدون رد ماشینکاری | جعبههای بستهبندی، سطلهای صنعتی، اسباببازیها |
| SPI C-1 | ۰.۳۵ تا ۰.۴ μm | سنگ سمباده ۶۰۰ | مات ریز سنگخورده | محفظههای داخلی، اتصالات لولهکشی، پایههای صندلی |
| SPI C-2 | ۰.۴۵ تا ۰.۵۵ μm | سنگ سمباده ۴۰۰ | مات متوسط کارگاهی | قطعات زیر کاپوت خودرو، پالتها و سبدهای میوه |
| SPI C-3 | ۰.۶ تا ۰.۸ μm | سنگ سمباده ۳۲۰ | مات خشن اولیه | کفشکهای قالب، صفحات پران، قطعات پنهان صنعتی |
| SPI D-1 | ۰.۹ تا ۱.۱ μm | سندبلاست شیشهای ریز | تکسچر ریز دانهدار دودی | دستگیره لوازم برقی، کلیدها، فریم مانیتور |
| SPI D-2 | ۱.۴ تا ۱.۸ μm | سندبلاست اکسید آلومینیوم ۲۴۰ | بافت مات متوسط ضدخش | محفظه ابزارآلات برقی، ابزار باغبانی، تجهیزات اداری |
| SPI D-3 | ۴.۵ تا ۵.۵ μm | سندبلاست اکسید آلومینیوم ۸۰ | بافت زبر مات برجسته | دستگیرههای ضدلغزش، قطعات ماشینآلات سنگین |
در فرآیندهای تولید قطعات صنعتی در منطقه جنوب کشور، تلفیق پولیش قالب با پروژههای ساخت و تکوین در بخشهای ساخت قطعات فلزی سفارشی، توانمندی بالایی در مونتاژ و نگهداری قالبهای خطوط تولید پتروشیمی و خودروسازی پدید آورده است.
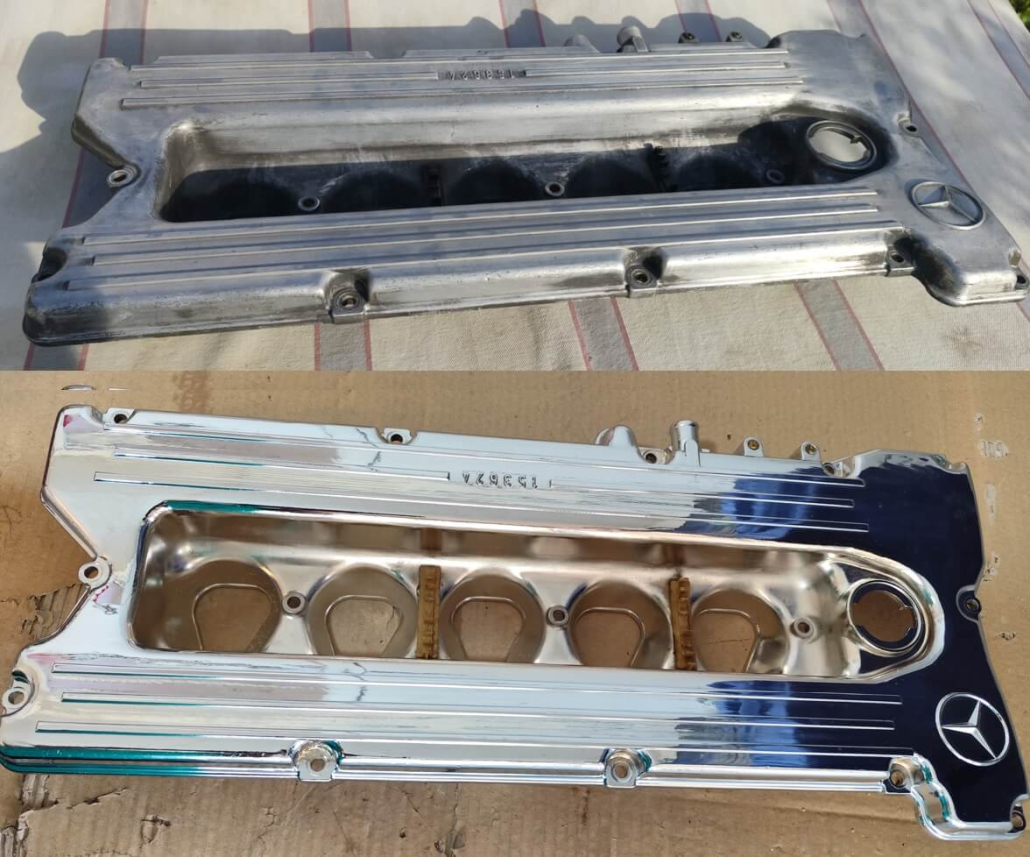
مراحل گامبهگام پولیش مهندسی قالب از حذف لایه اسپارک تا جلای سوپرآینهای
پولیش قالب یک توالی دقیق و زنجیرهای است که هر مرحله آن خطوط مرحله پیشین را امحا میکند. تلاش برای پرش از یک شماره ساینده به شمارهای بسیار بالاتر، منجر به محبوس شدن شیارهای عمیق زیر لایه سطحی براق میشود؛ نقصی که پس از تولید چند صد قطعه، با تاری موضعی یا گیر کردن قطعه در کویتی خود را نشان میدهد:
گام اول: برادهبرداری اولیه و حذف لایه اسپارک (White Layer Removal)
پس از فرآیند اسپارککاری (EDM) یا وایرکات، لایهای بسیار سخت، شکننده و پر از ریزترک ناشی از انجماد مجدد مذاب موسوم به «لایه سفید» یا Recast Layer روی سطح فولاد باقی میماند. این لایه در صورت عدم حذف کامل، حین کارکرد قالب پوسته کرده و به قطعه میچسبد. در کارگاه رنگین پوشش، با سنگهای سرامیکی اکسید آلومینیوم و سوهانهای زاویهدار گریت ۱۵۰ تا ۳۲۰ همراه با روانسازهای سنتتیک، این لایه به طور کامل و با حفظ تلرانسهای هندسی زدوده میشود.
گام دوم: تسطیح خطی با سنگزنی التراسونیک (Ultrasonic Lapping)
برای شیارهای عمیق، گوشههای تنگ و خطوط جدایش قالب (Parting Lines)، دستگاههای التراسونیک با ارتعاش ۲۰ تا ۴۰ کیلوهرتز به کار گرفته میشوند. پرابهای سرامیکی در این فرکانس با کورس ارتعاشی میکرونی حرکت کرده و بدون ایجاد تغییر در ابعاد دهانهها، خطوط فرزکاری CNC را در زوایای منفی و گوشهها کاملاً صاف میکنند.
گام سوم: سنبادهزنی تر با روغن صنعتی (Wet Sanding)
سنبادههای سیلیسیم کاربید ضدآب از گریت ۴۰۰ تا ۱۲۰۰ به ترتیب استفاده میشوند. در هر شماره، جهت سایش با زاویه ۴۵ تا ۹۰ درجه نسبت به مرحله پیشین تغییر مییابد. تغییر جهت زاویه حرکت دست یا ابزار پنوماتیک به پولیشکار این امکان را میدهد که با چشم مسلح، محو شدن کامل شیارهای پیشین را بررسی و تایید نماید.
گام چهارم: پولیش اولیه و میانی با خمیر الماسه میکرونی
استفاده از خمیرهای الماسه پلیکریستال همراه با نمد، چوبهای فرمدار نرم و لَپهای برنجی انجام میپذیرد. خمیر الماسه گریت ۱۵ میکرون (خمیر خاکستری/آبی) برای رفع اثر سنبه ۱۲۰۰ و سپس خمیر ۶ میکرون (زرد) و ۳ میکرون (سبز) جهت دستیابی به درخشش آینهای عمیق روی سطح کویتی متالورژیکی به کار میرود.
گام پنجم: پرداخت نهایی سوپرآینهای (Super-Mirror Polishing)
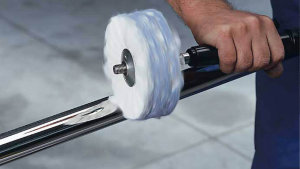
در نهایت با استفاده از نمد پشمی مرغوب، روغنهای روانکننده نانو و خمیر الماسه ۱ یا ۰.۲۵ میکرون (خمیر سفید)، سطح ماتریس به شفافیت اپتیکال مطلق میرسد. در این گام هیچ فشاری به سطح وارد نمیشود تا پدیده پوست پرتقالی رخ ندهد.
تخصص اجرایی در زمینه سنبه و محورهای استوانهای قالبها ارتباط نزدیکی با تکنیکهای صنعتی ارائهشده در بخش پولیش لوله و خدمات کارگاهی پرداخت کاری شیراز دارد که مرجع قالبسازان و صنعتگران استان فارس است.
عیوب رایج در پولیش قالب و روشهای پیشگیری مهندسی (Troubleshooting Mold Polishing)
پولیش قالبهای تزریق پلاستیک و دایکاست نیازمند درک دقیق رفتار تغییرشکل پلاستیک فلزات در مقیاس میکرونی است. فشار نامناسب، پولیش بیش از حد یا انتخاب نادرست سایندهها میتواند باعث بروز عیوب سطحی غیرقابل جبران شود:
- پوست پرتقالی شدن سطح (Orange Peel): ناهمواریهای موجدار میکرونی شبیه پوست مرکبات که ناشی از اعمال فشار بیش از حد اپراتور، پولیش بیش از زمان استاندارد (Over-polishing) و تنشهای حرارتی موضعی است. ساختار دانهای فولاد در اثر کارسختی سطحی بیرون زده و شفافیت نوری را از بین میبرد.
- پیتینگ و حفرههای میکرونی (Pitting / Pinholes): بیرون پریدن ناخالصیهای سرباره، اکسیدها و ترکیبات غیرفلزی در حین پولیش با خمیر الماسه که به شکل نقطههای سیاه و ریز نمایان میشود. استفاده از فولادهای مرغوب ESR و کنترل سرعت دوران نمد مانع این عارضه است.
- گرد شدن لبهها و پخی ناخواسته (Edge Rounding / Roll-off): شسته شدن لبههای تیز در خطوط انطباق قالب (Parting Line) و زوایای آببندی که مستقیماً باعث ایجاد پلیسه (Flash) در قطعات تزریقی میشود. استفاده از سنگهای تخت با تکیهگاههای سخت و پرهیز از پدهای نرم در لبهها از آن پیشگیری میکند.
| عنوان نقص سطحی | ظاهر نقص در قطعه و قالب | علل ریشهای مهندسی و مکانیکی | پروتکل پیشگیری و اصلاح کارگاهی |
|---|---|---|---|
| پوست پرتقالی (Orange Peel) | موجهای ریز سطحی و اعوجاج بازتاب نور | فشار بیش از حد بر نمد، زمان طولانی پولیش، ساختار دانهای نامتعادل فولاد | کاهش فشار ابزار، تنشزدایی قالب، برداشت سطحی مجدد با سنگ گریت ۶۰۰ |
| حفرهزایی میکرونی (Pitting) | نقاط سوزنی و سوراخهای ریز تیره | کنده شدن ناخالصیهای غیرفلزی (آخالها)، آلودگی خمیر الماسه | بکارگیری فولادهای تصفیه شده ESR، نظافت التراسونیک مابین مراحل |
| گرد شدن خط جدایش (Roll-off) | تشکیل پلیسه پلاستیک در درز قالب | استفاده از پدهای منعطف در نزدیکی لبهها، پولیش عمود بر لبه | استفاده از سنگهای سخت تخت، پولیش موازی با امتداد خط جدایش |
| شیارهای پنهان خطی (Scratches) | خطوط موازی عمیق زیر لایه براق | پرش شتابزده از سنباده زبر به نرم، نشست برادههای ساینده قبلی | رعایت زاویه ۹۰ درجه در هر گام، شستشوی کامل با حلالهای چربیگیر |
| ترکهای حرارتی (Micro-cracking) | ترکهای تار عنکبوتی در دایکاست | عدم حذف لایه سفید اسپارک (White Layer)، تنشهای باقیمانده | سنگزنی التراسونیک لایه اسپارک تا عمق ۰.۰۳ میلیمتر، پولیش تنشزدا |
بهینهسازی شرایط سطحی فلزات در قطعات مهندسی مشابه، نیازمند تسلط بر فناوریهای تخصصی است که در مقالات و خدمات پرداختکاری استیل و روشهای کلاسیک پرداختکاری فلزات تشریح گردیده است.
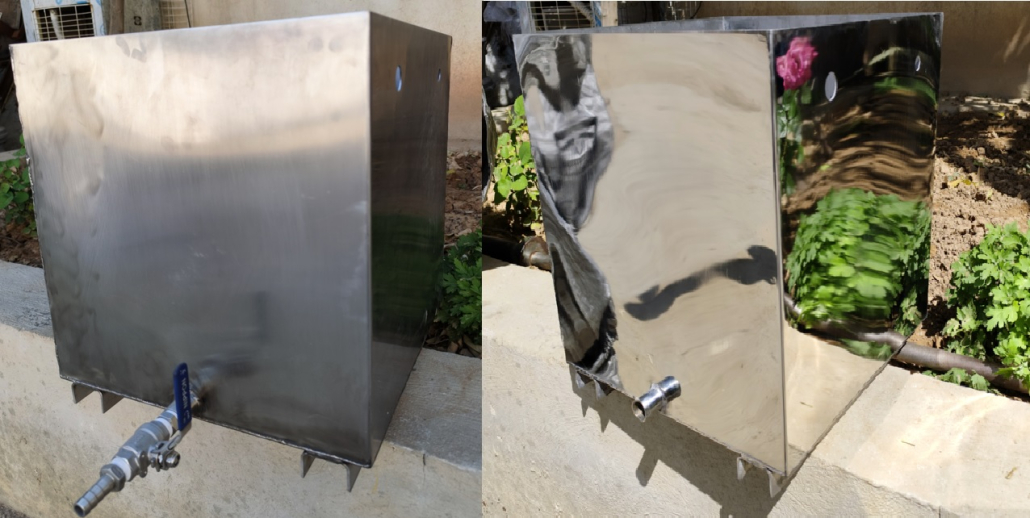
همافزایی پولیش قالب با پوششهای آبکاری مهندسی (کروم سخت و نیکل)
در بسیاری از قالبهای صنعتی با تیراژ بالا یا فرآیندهای تولید همراه با پلیمرهای ساینده (مانند پلیآمید پرشده با الیاف شیشه GF) و پلیمرهای خورنده شیمیایی (مانند PVC با آزادسازی اسید کلریدریک)، پولیش مکانیکی به تنهایی پاسخگوی استهلاک شدید نیست. در چنین شرایطی، تلفیق پولیش سوپرآینهای با آبکاریهای مهندسی عملکرد فوقالعادهای رقم میزند:
- آبکاری کروم سخت آینهای قالب: ایجاد لایهای به ضخامت ۱۰ تا ۵۰ میکرون از کروم با سختی ۶۵ تا ۷۰ راکول سی (۹۵۰ تا ۱۱۰۰ ویکرز). از آنجا که پوشش کروم سخت توپوگرافی دقیق سطح زیرین را بازتاب میدهد، قالب قبل از آبکاری تا گرید SPI A-۲ پولیش میشود و پس از آبکاری با یک مرحله «فلش پولیش» نهایی به بالاترین درجه نوری میرسد. این همپوشانی به تفصیل در راهنماهای آبکاری کروم سخت صنعتی و کاربرد آبکاری کروم سخت شرح داده شده است.
- آبکاری پوششهای چندلایه نیکل و کروم: در شرایطی که محافظت در برابر گازهای خورنده پلیمری در کنار ظاهر براق مد نظر باشد، بهرهگیری از تکنیکهای آبکاری نیکل کروم و روشهای پایه در آبکاری کروم مقاومت به اکسیداسیون را به شکل چشمگیری افزایش میدهد.
- حفاظت چندگانه سطوح فلزی در کارگاه: به عنوان یک مجری تخصصی پوشش فلزی، خطوط پوششدهی رنگین پوشش تضمینکننده پیوند متالورژیکی بینقص میان بستر فولاد پولیششده و پوششهای محافظ بر پایه استانداردهای بینالمللی آبکاری فلزات است.
پرسشهای متداول مهندسی در خصوص پولیش و پرداخت قالب
۱. آیا پولیش آینهای باعث تغییر ابعاد یا از بین رفتن تلرانس کویتی قالب میشود؟
در صورتی که فرآیند توسط متخصص و با ابزار دقیق صورت گیرد، برادهبرداری در مراحل نهایی با خمیر الماسه در حد ۰.۰۰۱ تا ۰.۰۰۳ میلیمتر (۱ تا ۳ میکرون) است که کاملاً درون بازه تلرانس ساخت قالب قرار داشته و هیچ تغییری در ابعاد قطعه تزریقی به وجود نمیآورد.
۲. مدت زمان مورد نیاز برای اجرای پولیش کامل یک قالب صنعتی چقدر است؟
زمان اجرا وابسته به ابعاد کویتی، هندسه سطوح منحنی، زبری اولیه ناشی از اسپارک و کلاس مورد تقاضا (کلاس A یا B) است. برای قالبهای تککویتی معمولی بین ۲۴ تا ۴۸ ساعت و برای قالبهای چندکویتی یا ماتریسهای پیچیده چند روز کاری زمان نیاز است.
۳. چرا نباید از روش الکتروپولیش شیمیایی برای قالبهای تزریق پلاستیک استفاده کرد؟
الکتروپولیش در تمام سطوح فلزی چگالی جریان متفاوتی ایجاد کرده و به شدت لبههای تیز جدایش و زوایای آببندی را گرد و دفرمه میکند. از بین رفتن این زوایا منجر به پدیده پلیسهزدن قالب میشود؛ بنابراین پولیش مکانیکی چندمرحلهای با خمیر الماسه تنها روش استاندارد و دقیق است.
۴. تفاوت پولیش کویتی (Cavity) با پولیش سنبه (Core) در قالبهای تزریقی چیست؟
کویتی قطعه نیازمند پرداخت نوری و براق (کلاس A یا B) جهت زیبایی ظاهری قطعه است. در مقابل، سنبه قالب معمولاً با گریتهای متوسط (کلاس B یا C) در راستای جهت خروج قطعه پولیش میشود تا ضمن تسهیل پران، ایجاد خلأ نکند و قطعه هنگام باز شدن قالب روی سنبه باقی نماند.
۵. آیا خطوط عمیق و ضربهدیدگیهای قدیمی کویتی قابل ترمیم و پولیش است؟
بله، در شیارهای کمعمق با پولیش موضعی سطح یکدست میشود. در ضربهدیدگیهای عمیق، ابتدا ناحیه آسیبدیده با جوشکاری میکرو لیزری (Laser Micro Welding) توسط سیمجوش همپایه فولاد پر شده و سپس فرآیند سنگزنی التراسونیک و پولیش الماسه اجرا میگردد تا هیچ اثری از محل جوش باقی نماند.
۶. چگونه از زنگزدگی و اکسید شدن کویتی پولیششده در انبار قالبسازی جلوگیری کنیم؟
قالبهای پولیششده بلافاصله پس از شستشوی اولتراسونیک با اسپریهای محافظ مومپایه یا روغنهای نانو ضدخوردگی پوشش داده شده و با وکیوم نایلونی عایق رطوبت تحویل داده میشوند تا در شرایط کارخانجات تزریق دچار کدری نگردند.
سفارش پولیش قالب و پوششهای مقاوم به سایش
جهت بررسی فنی قطعات قالب، ارزیابی زبریسنجی سطح و استعلام قیمت پولیش تخصصی سنبه و ماتریس، با دفتر فنی رنگین پوشش تماس حاصل فرمایید. صنعتگران و قالبسازان شیراز و سراسر کشور میتوانند از مشاوره تخصصی مهندسان متالورژی ما بهرهمند شوند.
همچنین برای بررسی پوششهای سیلندری و قطعات هیدرولیک مرتبط با ماشینآلات تزریق، پیشنهاد میگردد صفحات تخصصی آبکاری کروم سخت سیلندر و خدمات کارگاهی آب کروم کاری شیراز را ملاحظه فرمایید.