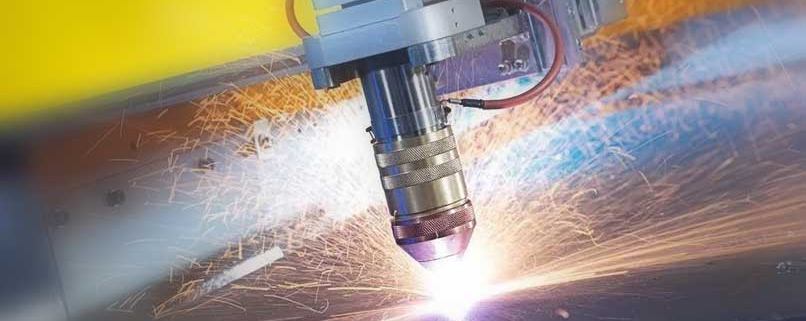
برش لیزر آلومینیوم
فناوری پیشرفته برش لیزر آلومینیوم با سورس فایبر و گاز نیتروژن در شیراز
فرآیند برش لیزر آلومینیوم یکی از تخصصیترین و حساسترین شاخههای برشکاری حرارتی در مهندسی ساخت و تولید نوین است. آلومینیوم و آلیاژهای متنوع آن به دلیل دارا بودن ویژگیهایی نظیر وزن سبک، نسبت استحکام به وزن استثنایی، رسانایی حرارتی بسیار بالا و مقاومت طبیعی در برابر خوردگی اتمسفری، فلز پایه و استراتژیک در صنایع هوانوردی، خودروسازی، سازههای معماری مدرن، تجهیزات الکترونیک و ساخت محفظههای دقیق به شمار میروند. با این حال، برشکاری حرارتی ورقهای آلومینیوم به دلیل ضریب بازتاب نوری فوقالعاده بالا در برابر طول موج پرتو لیزر و ضریب انتقال حرارت چند برابری در مقایسه با فولاد کربنی، همواره چالشهای متالورژیکی و فنی عمدهای از قبیل ایجاد پلیسه سخت (Dross)، سوختگی موضعی لبهها و برگشت مخرب پرتو به درون هد دستگاه به همراه دارد.
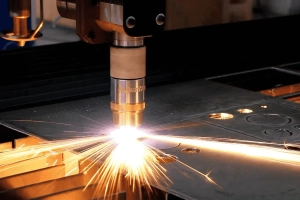
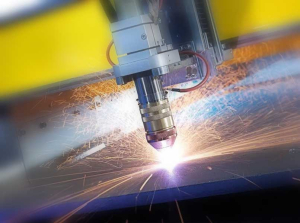
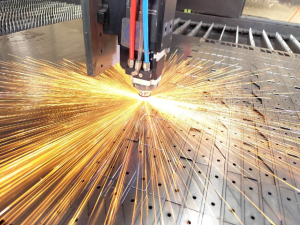
مرکز تخصصی رنگین پوشش شیراز با بهرهگیری از پیشرفتهترین سورسهای لیزر فایبر توان بالا (مجهز به عایقهای اپتیکی ضدانعکاس Back-Reflection Isolator) و بهرهگیری از گاز کمکی نیتروژن با خلوص گرید ۵ (۹۹.۹۹۹٪) در فشارهای بالا تا ۲۴ بار، فرآیند برش لیزر ورقهای آلومینیوم را از ضخامتهای بسیار نازک ۰.۵ میلیمتر تا ضخامتهای سنگین ۲۰ میلیمتر با دقت ابعادی میکرومتری، بدون کوچکترین پلیسه، بدون اکسیداسیون سطحی لبهها و با سطح برشی کاملاً صیقلی اجرا مینماید. این استاندارد بالای اجرایی، قطعات را بلافاصله پس از برش برای فرآیندهای تکمیلی حساس مانند جوشکاری TIG، آبکاری آنادایزینگ سخت یا خمکاری CNC آماده میسازد.
خدمات تخصصی برش لیزری قطعات آلومینیومی در رنگین پوشش شیراز
مجتمع صنعتی رنگین پوشش شیراز با تلفیق ماشینآلات لیزر فایبر ابعاد بزرگ (میز کارگیر ۲ در ۶ متر)، توان پرتو تا ۱۲ کیلووات و خطوط تکمیلی یکپارچه، امکان برش انواع آلیاژهای صنعتی آلومینیوم، سوراخکاریهای ظریف مینیاتوری، برش اشکال پیچیده هندسی و تحویل سریع قطعات در تیراژهای نمونه و انبوه را برای کارخانجات استان فارس و سراسر کشور فراهم آورده است.
جهت بررسی قابلیتهای کارگاهی و دیگر خطوط برش فلزی مجموعه، میتوانید صفحات مرجع خدمات برش آلومینیوم، مرکز جامع برش لیزر شیراز و بخش اختصاصی برش لیزر فلزات در شیراز را مطالعه فرمایید.

متالورژی برش آلیاژهای مختلف آلومینیوم و واکنش فیزیکی به پرتو لیزر
آلومینیوم دارای گروههای آلیاژی گوناگونی است که بر اساس عناصر آلیاژی اصلی (مانند مس، منیزیم، سیلیسیم، منگنز و روی) و عملیات حرارتی به سریهای استاندارد ۱۰۰۰ تا ۷۰۰۰ تقسیمبندی میشوند. رفتار متالورژیکی هر گروه در مواجهه با پرتو لیزر و مذابریزی حاصل از گاز کمکی نیتروژن تفاوتهای بنیادی با یکدیگر دارد:
- آلومینیوم سری ۱۰۰۰ (خلوص تجاری بالای ۹۹٪ نظیر ۱۰۵۰ و ۱۰۶۰): این گروه نرمترین و انعطافپذیرترین نوع آلومینیوم است. به دلیل نقطه ذوب نسبتاً پایین (حدود ۶۶۰ درجه سانتیگراد) و بالاترین میزان هدایت حرارتی و بازتاب نوری، به بیشترین چگالی توان فوتونی در نقطه کانونی نیاز دارد. در برش این ورقها، کنترل دقیق سرعت پیشروی ضروری است تا از ذوب بیش از حد لبهها و ایجاد لبههای گرد جلوگیری گردد. این آلیاژ در تولید قطعات ظروف و ورقهای منعطف کاربرد وسیعی دارد که توانمندیهای آن در بخش خدمات تولید کالاهای آشپزخانه با برند اوستا متجلی است.
- آلومینیوم سری ۳۰۰۰ (آلیاژ منگنزدار مانند ۳۰۰۳): دارای استحکام متوسط و مقاومت به خوردگی عالی. رفتار برشی آن بسیار پایدارتر از سری ۱۰۰۰ بوده و کیفیت دیواره برش به دلیل دامنه انجماد یکنواختتر، کیفیتی کاملاً صاف و براق را نشان میدهد.
- آلومینیوم سری ۵۰۰۰ (آلیاژ منیزیمدار از جمله ۵۰۵۲ و ۵۰۸۳): پرکاربردترین آلیاژ در صنایع دریایی، مخازن سوخت و سازههای شهری. وجود عنصر منیزیم باعث کاهش بازتاب نوری پرتو لیزر و افزایش جذب انرژی میشود؛ در نتیجه سری ۵۰۰۰ از نظر کیفیت لبه، یکی از بهترین و صیقلیترین خروجیهای برش لیزر فایبر را ایجاد میکند. پروژههای شهری و دکوراتیو بر پایه این آلیاژ در صفحه تولید المان های شهری به سفارش شهرداری ها مستند شده است.
- آلومینیوم سری ۶۰۰۰ (آلیاژ منیزیم و سیلیسیم نظیر ۶۰۶۱ و ۶۰۶۳): پرمصرفترین آلیاژ مهندسی در صنایع شاسیسازی، پروفیلها و قطعات ماشینکاری. با قابلیت عملیات حرارتی T6، برش لیزری این آلیاژ دقت هندسی خارقالعادهای ارائه میدهد. لبههای برشخورده ۶۰۶۱ بدون هرگونه اعوجاج، مستقیماً برای فرآیندهای آندایزینگ و پرداخت آماده هستند که جزئیات پوشش آن در بخش آبکاری آنادایز تشریح گردیده است.
- آلومینیوم سری ۷۰۰۰ (آلیاژهای با استحکام فوقالعاده بالا نظیر ۷۰۷۵ هوانوردی): آلیاژ روی و منیزیم با استحکامی معادل فولادهای ساختمانی. در برشکاری لیزری ۷۰۷۵، به دلیل حساسیت بالای آلیاژ به ترکهای حرارتی ناشی از تنش پسماند در ناحیه متأثر از حرارت (HAZ)، اعمال تنظیمات پالس دقیق و گاز نیتروژن فوقپرفشار برای تخلیه آنی مذاب حیاتی است. این قطعات در صنایع هوایی و پروازی استان فارس کاربرد دارند که در بخشهای تجهیزات پروازی و تولید موتورهای سبک پروازی نظیر پاراموتور و بخش جامع تولید تجهیزات و هواپیمای پاراموتور به کار گرفته میشوند.
مقایسه تخصصی تکنولوژیهای برش ورق آلومینیوم: لیزر فایبر، واترجت، پلاسما و فرز CNC
برای تولید قطعات صنعتی آلومینیومی روشهای متعددی در مهندسی مکانیک مطرح هستند. هر یک از این فرآیندها مزایا، محدودیتها و هزینههای عملیاتی منحصر بهفردی دارند. لیزر فایبر با سورسهای مدرن به عنوان اقتصادیترین، دقیقترین و سریعترین فرآیند برای ضخامتهای نازک تا متوسط شناخته میشود، در حالی که واترجت برای ضخامتهای بسیار ضخیم بدون گرما و فرز CNC برای قطعات سهبعدی به کار میروند:
| معیار فنی و اقتصادی | برش لیزر فایبر (نیتروژن) | واترجت (Waterjet) | پلاسمای دقیق (HD Plasma) | فرزکاری CNC روتر |
|---|---|---|---|---|
| تلرانس ابعادی (دقت هندسی) | ±۰.۰۳ الی ±۰.۰۵ میلیمتر | ±۰.۰۸ الی ±۰.۱۵ میلیمتر | ±۰.۴ الی ±۰.۸ میلیمتر | ±۰.۰۵ الی ±۰.۱ میلیمتر |
| سرعت برشکاری در ضخامت ۳ میلیمتر | ۱۲ الی ۲۵ متر بر دقیقه | ۰.۶ الی ۱.۲ متر بر دقیقه | ۳ الی ۵ متر بر دقیقه | ۱ الی ۲ متر بر دقیقه |
| پهنای شکاف برش (Kerf Width) | ۰.۱۵ الی ۰.۳ میلیمتر (حداقل دورریز) | ۰.۸ الی ۱.۲ میلیمتر | ۱.۵ الی ۳.۰ میلیمتر | ۳.۰ الی ۶.۰ میلیمتر (قطر ابزار) |
| ناحیه متأثر از حرارت (HAZ) | بسیار باریک (کمتر از ۰.۰۸ میلیمتر) | کاملاً صفر (برش سرد) | بسیار وسیع (۰.۸ تا ۱.۵ میلیمتر) | صفر حرارتی (تنش مکانیکی) |
| کیفیت لبه و میزان پلیسه (Dross) | کاملاً بدون پلیسه با نیتروژن پرفشار | بدون پلیسه همراه با زبری سطحی | پلیسه سنگین و زاویهدار | تمیز، وابسته به تیزی ابزار |
| هزینه تمامشده قطعه در تیراژ | بسیار اقتصادی و رقابتی | بالا (هزینه گارنت و استهلاک) | متوسط با هزینه سنگین پرداخت | بالا (شکستگی مکرر ابزار) |
جهت بررسی پروژههای همخانواده در حوزه فولاد و استنلس استیل، میتوانید از صفحات تخصصی برش لیزر استیل، خط تولید برش لیزر آهن و خدمات گسترده کشوری برش لیزر ایران دیدن فرمایید.
دینامیک گاز کمکی نیتروژن پرفشار و راهکارهای حذف پلیسه (Dross-Free Cutting)
در فرآیند برش لیزر فولادهای ساختمانی، گاز اکسیژن به عنوان گاز کمکی فعال مورد استفاده قرار میگیرد که با ایجاد یک واکنش گرمازای شدید (Exothermic Reaction)، انرژی مضاعفی برای سوزاندن و برش فلز فراهم میسازد. اما در مورد آلومینیوم، استفاده از اکسیژن فاجعهبار است؛ زیرا آلومینیوم در حضور اکسیژن خالص به سرعت اکسید شده و لایهای متراکم و نسوز از اکسید آلومینیوم (Alumina – Al2O3) با دمای ذوب بیش از ۲۰۵۰ درجه سانتیگراد تشکیل میدهد. این لایه اکسیدی مانع از نفوذ پرتو لیزر شده، لبهها را به شدت سیاه و سوخته کرده و پلیسههای ضخیم و غیرقابل زدودن در زیر ورق ایجاد میکند.
به همین دلیل، استاندارد طلایی و اجباری در مهندسی برش آلومینیوم، استفاده از گاز نیتروژن فوقپرفشار و بیاثر (High-Pressure Nitrogen Fusion Cutting) است. گاز نیتروژن در این مکانیزم سه وظیفه حیاتی بر عهده دارد:
- تخلیه هیدرودینامیکی مذاب با سرعت مافوق صوت: پرتو لیزر فایبر با تمرکز انرژی، فلز آلومینیوم را در کسری از میلیثانیه به مذاب تبدیل میکند. گاز نیتروژن با فشاری بین ۱۶ تا ۲۴ بار و از طریق نازلهای دوبل با طراحی آیرودینامیک ویژه، مذاب آلومینیوم را پیش از آنکه فرصت چسبیدن به لبه زیرین قطعه را پیدا کند با شتاب از شیار برش به بیرون پرتاب مینماید.
- حفاظت کامل در برابر اکسیداسیون سطحی: نیتروژن با خلوص ۹۹.۹۹۹٪ محیطی کاملاً خنثی پیرامون منطقه مذاب ایجاد میکند. نتیجه این فرآیند، دیواره برشی درخشان، نقرهایفام و ۱۰۰٪ عاری از لایه اکسیدی است که قابلیت اتصال بینقص در جوشکاری آرگون را تضمین مینماید.
- خنککاری سریع ناحیه مجاور برش (HAZ): دمش پرفشار گاز نیتروژن حرارت ناشی از تابش پرتو را بلافاصله دفع کرده و از تاب برداشتن، موج افتادن یا تغییر ساختار بلوری در ورقهای نازک و متوسط جلوگیری به عمل میآورد.
قطعات برشخورده با این استاندارد متالورژیکی، برای ساخت انواع قطعات صنعتی در خطوط ساخت قطعات فلزی و خدمات شمارهگذاری سریال در مرکز حکاکی و برش لیزر شیراز ارسال میگردند.
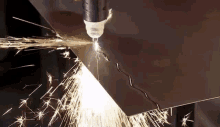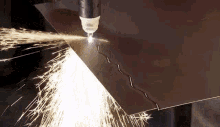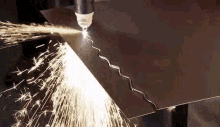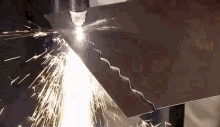
چالش فیزیکی بازتاب نوری آلومینیوم و حفاظت از اپتیک با سورس فایبر
برخلاف فولاد و چدن، آلومینیوم صیقلی در حالت جامد تا بیش از ۹۰٪ از فوتونهای تابیده شده در طول موج لیزر را بازتاب میدهد. در سیستمهای سنتی لیزر گازی CO2 (با طول موج ۱۰.۶ میکرومتر)، بخش عمده انرژی پرتو از سطح آلومینیوم منعکس میشد و مقدار جذب انرژی ناچیز بود که باعث آسیب مکرر به آینهها و تیوب لیزر میگردید. به همین علت در گذشته برش آلومینیوم با لیزر به عنوان یکی از ناممکنترین یا پرریسکترین فرآیندهای کارگاهی تلقی میشد.
با ظهور لیزرهای فایبر نوین با طول موج ۱.۰۷ میکرومتر (۱۰۷۰ نانومتر)، نرخ جذب پرتو در آلومینیوم بیش از ۳ تا ۵ برابر افزایش یافت. با این وجود، در لحظه شروع سوراخکاری (Piercing) تا پیش از رسیدن سطح فلز به نقطه ذوب، خطر بازتاب مستقیم پرتو به سمت هد و فیبر نوری دستگاه وجود دارد. در ماشینآلات پیشرفته مجتمع رنگین پوشش، تدابیر فناورانه زیر برای غلبه بر این چالش به کار گرفته شده است:
- عایقهای اپتیکی ایزولاتور (Optical Isolator): سورسهای لیزر مجهز به سنسورهای فتودیود حساس به بازتاب معکوس هستند که انرژی منعکسشده را منحرف و در خنککننده جذب میکنند تا آسیبی به هسته کوارتز فیبر وارد نیاید.
- تکنیک سوراخکاری مرحلهای با فرکانس متغیر (Frequency-Modulated Pierce): پیش از آغاز برش، فرآیند سوراخکاری با شلیک پالسهای میکروثانیهای توان بالا همراه با دمش شدید گاز آغاز میشود تا در کسری از ثانیه حوضچه مذاب تشکیل شده و ضریب بازتاب سطح فوراً به صفر میل کند.
- تنظیم منفی موقعیت کانونی (Negative Focal Position): در برش آلومینیوم برخلاف فولاد کربنی، نقطه تمرکز پرتو لیزر در عمق ورق (حدود یکسوم ضخامت از سطح زیرین) تنظیم میشود تا بیشترین چگالی انرژی در خروجی شکاف متمرکز شده و پلیسه به حداقل برسد.
این زیرساخت اپتیکی، برشکاری مقاطع لولهای و پروفیلهای آلومینیومی و استنلس را نیز میسر ساخته که گزارش آن در بخش برش لوله استیل درج شده است.
جدول راهنمای مهندسی پارامترهای برش لیزر آلومینیوم با سورس فایبر و نیتروژن
دستیابی به برش با بالاترین کیفیت متالورژیکی مستلزم تنظیم دقیق همزمان توان لیزر، فشار گاز نیتروژن، قطر و هندسه نازل، موقعیت کانون نوری و سرعت حرکت کلگی است. جدول زیر مقادیر استاندارد و عملیاتی کارخانه رنگین پوشش شیراز را برای ضخامتهای مختلف آلیاژ آلومینیوم ۶۰۶۱ و ۵۰۵۲ نشان میدهد:
| ضخامت ورق (mm) | توان پیشنهادی سورس (kW) | نوع و فشار گاز کمکی (bar) | قطر دهانه نازل (mm) | موقعیت کانون پرتو (Focal Point) | سرعت برشکاری (m/min) | زبری دیواره برش Ra (µm) |
|---|---|---|---|---|---|---|
| ۱.۰ میلیمتر | 2.0 – 3.0 | نیتروژن ۱۴ الی ۱۶ بار | 1.5 Double | -۰.۵ میلیمتر | 25.0 – 35.0 | Ra 0.8 – 1.2 |
| ۲.۰ میلیمتر | 3.0 – 4.0 | نیتروژن ۱۶ الی ۱۸ بار | 2.0 Double | -۱.۰ میلیمتر | 14.0 – 18.0 | Ra 1.2 – 1.6 |
| ۳.۰ میلیمتر | 4.0 – 6.0 | نیتروژن ۱۸ الی ۲۰ بار | 2.5 Double | -۱.۵ میلیمتر | 9.0 – 12.0 | Ra 1.4 – 1.8 |
| ۵.۰ میلیمتر | 6.0 – 8.0 | نیتروژن ۲۰ الی ۲۲ بار | 3.0 Double | -۲.۵ میلیمتر | 4.5 – 6.5 | Ra 1.8 – 2.4 |
| ۸.۰ میلیمتر | 8.0 – 10.0 | نیتروژن ۲۲ بار | 3.5 Double | -۴.۰ میلیمتر | 2.2 – 3.2 | Ra 2.2 – 3.0 |
| ۱۰ الی ۱۶ میلیمتر | 10.0 – 12.0 | نیتروژن ۲۴ بار پرفشار | 4.0 – 5.0 High-Flow | -۶.۰ الی -۸.۰ میلیمتر | 1.0 – 1.8 | Ra 2.8 – 3.8 |
پس از برشکاری، قطعات آلومینیومی بسته به محیط کاربری خود وارد فرآیندهای شیمیایی حفاظت سطحی نظیر آبکاری آلوداین (کروماته آلومینیوم طبق استاندارد MIL-DTL-۵۵۴۱) یا پوشش حفاظتی زرد و سبز در بخش آبکاری کروماته میگردند.
کاربردهای گسترده برش لیزری آلومینیوم در صنایع شیراز و جنوب کشور
ویژگیهای مکانیکی منحصربهفرد آلومینیوم همراه با دقت و ظرافت بالای برش لیزر فایبر، این فناوری را به هسته مرکزی ساخت مجموعههای صنعتی در صنایع زیر بدل نموده است:
- صنایع هوافضا، هوانوردی و پرندههای سبک: برش لیزری فریمها، پایههای موتور، شاسیهای سبک و ملحقات ایرودینامیک با آلیاژهای ۶۰۶۱ و ۷۰۷۵ هوانوردی که در مجتمع رنگین پوشش شیراز در ساخت ادوات تخصصی هوایی به کار گرفته میشوند.
- تولید محفظهها و رکهای صنایع مخابرات و الکترونیک: تولید پنلهای جلو، هیتسینکها، کیسهای سرور و جعبههای شیلدینگ الکترومغناطیسی با کمترین اعوجاج ابعادی، آماده جهت نصب پایهها و پیچجوشها.
- صنایع نمای ساختمانی مدرن و دکوراسیون معماری: تولید پنلهای مشبک آلومینیومی (CNC Punched/Laser Panels)، نماهای دوپوسته مدرن و سقفهای کاذب دکوراتیو با مقاومت فوقالعاده در برابر شرایط جوی خلیج فارس.
- تجهیزات پزشکی و ارتوپدی: ساخت بدنه ارگونومیک تجهیزات بیمارستانی، قطعات آلومینیومی سبک و ویلچرهای تخصصی نیازمند لبههای صاف بدون کوچکترین تیزی یا آسیب پوستی.
- صنعت خودروسازی و شاسیهای مسابقهای: ساخت سینیهای محافظ زیر موتور، بستهای سبک آلومینیومی و سازههای تقویت بدنه با مقاومت در برابر لرزش و ضربه. قطعات پس از برشکاری قابلیت رنگآمیزی با پوششهای مقاوم را در خط تخصصی رنگ کوره ای خودرو و تولید کابینهای فلزی صنعتی در بخش رنگ کابینت فلزی کوره ای دارا هستند.
چرا مجتمع صنعتی رنگین پوشش شیراز انتخابی مطمئن در برش لیزر آلومینیوم است؟
در صنایعی که کوچکترین عدم انطباق ابعادی یا وجود پلیسه بر روی لبهها به معنای مردود شدن کل قطعه در خط مونتاژ است، نمیتوان سفارشات برش لیزر آلومینیوم را به کارگاههای غیرمجهز سپرد. مزایای همکاری مستقیم با رنگین پوشش شیراز عبارتند از:
- تجهیز به سورسهای فایبر پرقدرت با محافظت کامل اپتیکی: بهرهگیری از ژنراتورهای نوری مجهز به ایزولاتورهای دوبل ضدانعکاس که امکان برش پایدار ضخامتهای بالا را بدون توقف و افت کیفیت فراهم میکند.
- تأمین دائمی گاز نیتروژن مایع (Cryogenic Nitrogen): استفاده از تانکهای نیتروژن مایع و خط لولهکشی فشار بالا با خلوص گرید صنعتی ۵ که تضمینکننده لبههای کاملاً سفید، براق و بدون پلیسه در تمام طول شیفت کاری است.
- زنجیره کامل فرآیندهای پس از برش در یک کارخانه: پس از اتمام برش، قطعات بدون نیاز به حملونقل برونکارگاهی بلافاصله میتوانند وارد مراحل خمکاری دقیق CNC، جوشکاری، پرداختکاری در مرکز پرداختکاری فلزات، آبکاریهای ضدخوردگی در کارگاه آبکاری فلزات یا پوششدهی پودری در خط رنگ الکترواستاتیک شوند.
- سیستم کنترل کیفیت و اندازهگیری دقیق ابعادی: بازرسی کلیه ابعاد و تلرانسهای هندسی با ابزارهای کالیبرهشده دیجیتال و کولیسهای دقیق پیش از بستهبندی نهایی.
سفارش آنلاین و مشاوره مهندسی برش لیزر آلومینیوم
جهت بررسی فنی فایلهای CAD (فرمتهای DWG و DXF)، استعلام قیمت لحظهای و برنامهریزی تولید قطعات آلومینیومی خود، هماکنون با کارشناسان مهندسی ما در ارتباط باشید.
پرسشهای کلیدی مهندسی در برش لیزر آلومینیوم
۱. حداکثر ضخامت قابل برش ورق آلومینیوم با لیزر فایبر چقدر است؟
با بهرهگیری از سورسهای فایبر توان بالا تا ۱۲ کیلووات و استفاده از گاز نیتروژن پرفشار (۲۴ بار)، امکان برش باکیفیت و بدون پلیسه ورقهای آلومینیوم تا ضخامت ۲۰ میلیمتر فراهم است. برای ضخامتهای بالای ۲۰ میلیمتر فرآیند واترجت به عنوان روش مکمل اقتصادیتر توصیه میشود.
۲. چرا پس از برش لیزری آلومینیوم لبهها سفید و براق میمانند؟
استفاده از گاز کمکی نیتروژن خالص (۹۹.۹۹۹٪) مانع از هرگونه اکسیداسیون حرارتی مذاب آلومینیوم با هوای محیط میشود. گاز خنثی نیتروژن مذاب را فوراً بیرون رانده و باعث تشکیل سطحی نقرهای، تمیز و کاملاً درخشان روی لبهها میگردد.
۳. آیا برش لیزر باعث تاب برداشتن و اعوجاج در ورقهای نازک آلومینیوم میشود؟
خیر؛ به دلیل سرعت بسیار بالای برش لیزرهای فایبر (تا ۳۵ متر بر دقیقه در ورقهای ۱ میلیمتر) و اثر خنککنندگی گاز نیتروژن پرفشار، منطقه متأثر از حرارت (HAZ) بسیار باریک (کمتر از ۰.۰۸ میلیمتر) بوده و قطعه هیچگونه تغییر فرم یا پیچیدگی حرارتی پیدا نمیکند.
۴. چه فرمتهای فایلی برای ثبت سفارش برش لیزری قابل پذیرش است؟
فایلهای برداری دوبعدی با مقیاس ۱:۱ در فرمتهای استاندارد DXF و DWG ایدهآل هستند. همچنین نقشههای فنی با فرمتهای STEP یا PDF برای بررسی تلرانسها و الزامات خمکاری قابل دریافت و بررسی میباشند.
جهت بهرهمندی از خدمات مهندسی و پوششدهی سطح در استان فارس، میتوانید از بخشهای تخصصی قطعه سازی در شیراز، کارگاه خدمات آبکاری، مرکز خدمات پرداختکاری و بخش تخصصی برش لیزر فلزات بازدید فرمایید.