آبکاری کروم سخت صنعتی
اصول الکتروشیمیایی و مبانی مهندسی آبکاری کروم سخت صنعتی (Hard Chromium Plating)
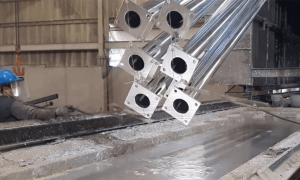
فرآیند آبکاری کروم سخت صنعتی که در استاندارد بینالمللی ASTM B177 به عنوان رسوب الکتروشیمیایی مهندسی کروم بر پایه زیرلایههای فلزی تعریف شده است، با اعمال چگالی جریان مستقیم بالا در حمام الکترولیت اسید کرومیک ($CrO_3$) و کاتالیزور اسید سولفوریک ($H_2SO_4$) صورت میگیرد. تفاوت بنیادین این فرآیند با آبکاریهای تزیینی در نسبت کاتالیزور (معمولاً ۱۰۰:۱)، دمای حمام (۵۰ الی ۵۵ درجه سانتیگراد)، چگالی جریان کاتدی (۳۰ الی ۶۰ آمپر بر دسیمتر مربع) و ضخامت رسوب نهایی (از ۲۵ میکرون تا فراتر از ۱۰۰۰ میکرون) نهفته است.
در این فرآیند، اتمهای کروم با راندمان جریان الکتریکی حدود ۱۲ الی ۱۵ درصد به صورت شبکهای بسیار متراکم از ساختار بلوری مکعبی مرکزپر (BCC) بر سطح زیرلایه رسوب میکنند. این ساختار بلوری ویژه، سختی سطحی فراتر از ۶۸ تا ۷۲ راکول سی (۸۵۰ تا ۱۱۵۰ ویکرز HV) ایجاد کرده و ضریب اصطکاک لغزشی خشک را به کمتر از ۰.۱۵ میرساند. این خواص فیزیکی موجب شده تا در خطوط تولید مجتمع صنعتی رنگین پوشش شیراز، خدمات هارد کروم به عنوان خط مقدم مهندسی سطح در کنار خدمات آبکاری صنعتی و تولید قطعات سنگین به کار گرفته شود.

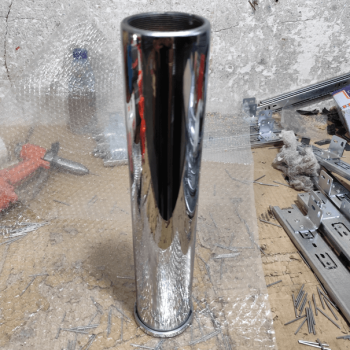
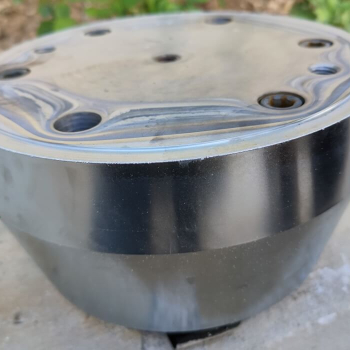
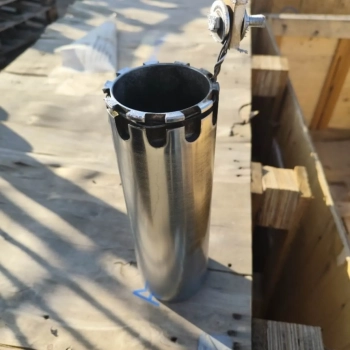
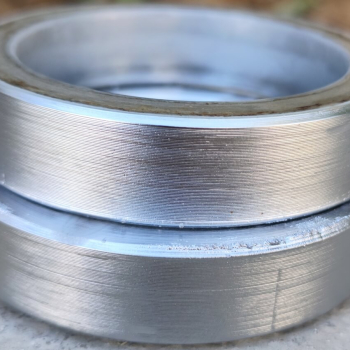
مراحل مهندسی آمادهسازی، لایهنشانی و پرداخت هارد کروم
کیفیت نهایی و مقاومت به سایش لایه کروم سخت صنعتی، مستقیماً تابع دقت در اجرای ۶ مرحله اساسی است:
- بازرسی ابعادی و زبریسنجی اولیه: اندازهگیری قطر، توازی، هممحوری (Runout) و زبری سطح پایه با استفاده از میکرومترهای دقیق و زبریسنج دیجیتال کالیبره.
- چربیزدایی گرم و امواج فراصوت (Ultrasonic Degreasing): غوطهوری در حمامهای چربیگیر قلیایی داغ مجهز به ترانسدیوسرهای التراسونیک با فرکانس ۲۸ کیلوهرتز جهت زدودن کامل گریسها، روغنهای صنعتی سوخته و رسوبات هیدروکربنی از ریزمنافذ فلز.
- ماسکگذاری ایزوله و شیلدبندی میدان الکتریکی: پوششدهی مناطقی که نباید آبکاری شوند (مانند رزوهها، سوراخهای پین و جاخارهای انطباقی) با نوارهای مقاوم به اسید، مومهای حرارتی و عایقهای پلیمری، همراه با تعبیه دزدگیرهای جریان (Thieves & Shields) جهت جلوگیری از تجمع بار و سوختگی گوشهها.
- اچینگ الکتروشیمیایی آندی (Anodic Etch): اعمال جریان الکتریکی معکوس در وان اسید به مدت ۱۵ الی ۶۰ ثانیه جهت حذف لایه میکرونی اکسید سطحی، باز کردن ساختار بلوری زیرلایه و فعالسازی پیوند متالورژیکی اتمی پیش از شروع رسوبدهی.
- لایهنشانی الکترولیز با کنترل هوشمند پارامترها: اعمال شیب تدریجی آمپراژ (Current Ramping) تا رسیدن به دانسیته جریان نامی، تثبیت دمای الکترولیت روی ۵۲ درجه سانتیگراد و کنترل نرخ رسوب بین ۲۵ تا ۳۰ میکرون در ساعت.
- سنگزنی استوانهای دقیق و سوپرفینیشینگ: انتقال قطعه به واحد سنگزنی استوانهای CNC جهت سنگزنی خشن و پرداخت نهایی با چرخهای CBN و سنبادههای الماسی تا رسیدن به تلورانس ابعادی h6 و صافی سطح آینهای Ra کمتر از ۰.۱ میکرون؛ فرآیندی که مکمل خدمات پرداختکاری دقیق است.
بررسی ابعاد عملکردی این روش در مقایسه با سایر پوششها در مقاله تحلیلی مزایای آبکاری کروم سخت مدون شده است.
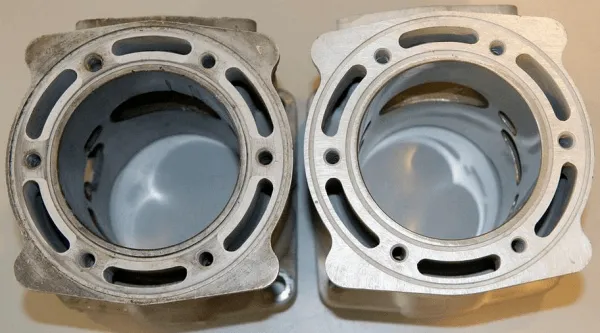
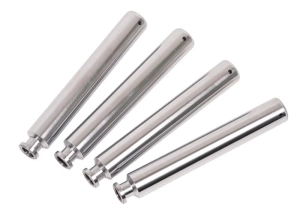
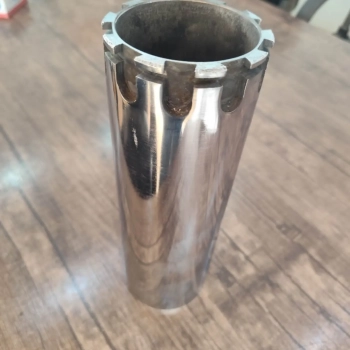
سیلندر پس از آبکاری کروم سخت صنعتی
عیبیابی تخصصی متالورژیکی فرآیند آبکاری کروم سخت صنعتی، علل ریشهای و راهکارهای اصلاحی
در خطوط تولید پیوسته کروم سخت، بروز هرگونه انحراف ظاهری یا مکانیکی نشانه عدم تعادل در پارامترهای حمام یا آمادهسازی سطح است:
| عیب مشاهدهشده در پوشش | علت احتمالی متالورژیکی و الکتروشیمیایی | پیامد عملکردی روی قطعه صنعتی | راهکار مهندسی و اقدام اصلاحی در خط آبکاری |
|---|---|---|---|
| پوشش مات، کدر یا خاکستریرنگ | دمای بسیار پایین حمام یا چگالی جریان بیش از حد در نسبت کاتالیزور معین | کاهش سختی سطحی، ایجاد زبری میکروسکوپی و افزایش ضریب اصطکاک | افزایش دمای الکترولیت به محدوده ۵۰ الی ۵۵ درجه یا کاهش جریان کاتدی تا رسیدن به محدوده درخشان فرمولاسیون |
| سوختگی و ایجاد گرههای زبر (Nodules & Burrs) در لبهها | تمرکز شدید خطوط میدان الکتریکی در لبههای تیز و عدم استفاده از فیکسچرهای مناسب | ترکخوردگی تحت بار و آسیب دیدن کاسهنمدها حین مونتاژ | تعبیه دزدگیرهای جریان (Thief Rings) در لبههای قطعه، گرد کردن گوشههای تیز با پخزنی و اصلاح فواصل آند تا کاتد |
| پوسته شدن، تورق یا تاولزدگی (Flaking / Blistering) | چربیزدایی ناقص، وجود اکسید سطحی، یا قطع لحظهای جریان در حین فرآیند | کندگی فاجعهبار لایه تحت بارهای تماسی و توقف خط تولید | اصلاح زمان و غلظت چربیگیری گرم التراسونیک، افزایش زمان اچینگ آندی معکوس و پایدارسازی اتصالات الکتریکی رک |
| ترکهای خطی درشت و انقباضی (Macro-cracking) | تنشهای کششی داخلی بیش از حد در لایههای ضخیم به دلیل دمای نامناسب | نفوذ سیال خورنده به فلز پایه و شکست ناشی از خوردگی خستگی | کنترل دمای وان در دمای ۵۵ درجه، پایش غلظت یونهای کروم سه ظرفیتی و اجرای پخت تنشزدایی هیدروژنزدایی پس از آبکاری |
| توزیع نامتوازن ضخامت (Conicity & Ovality) | فاصله غیریکنواخت آندها از سطح قطعه در شفتهای بلند یا سیلندرهای توخالی | سنگزنی نامتوازن و افزایش زمان ماشینکاری نهایی | طراحی آندهای کمکی منطبق با فرم هندسی قطعه (Conforming Anodes) و دوران پیوسته قطعه در طول فرآیند آبکاری |
مشاوره فنی متالورژی و استعلام خدمات کروم سخت صنعتی در شیراز
مجتمع رنگین پوشش شیراز با بهرهگیری از حوضچههای عمودی و افقی آبکاری، آندهای سربی-قلعی کمکی، رکهای مهندسی توزیع جریان و تجهیزات تست میکروسختی و زبریسنجی دیجیتال، آماده اجرای تخصصی پوششهای هارد کروم و بازسازی شفتهای صنعتی در جنوب کشور است.
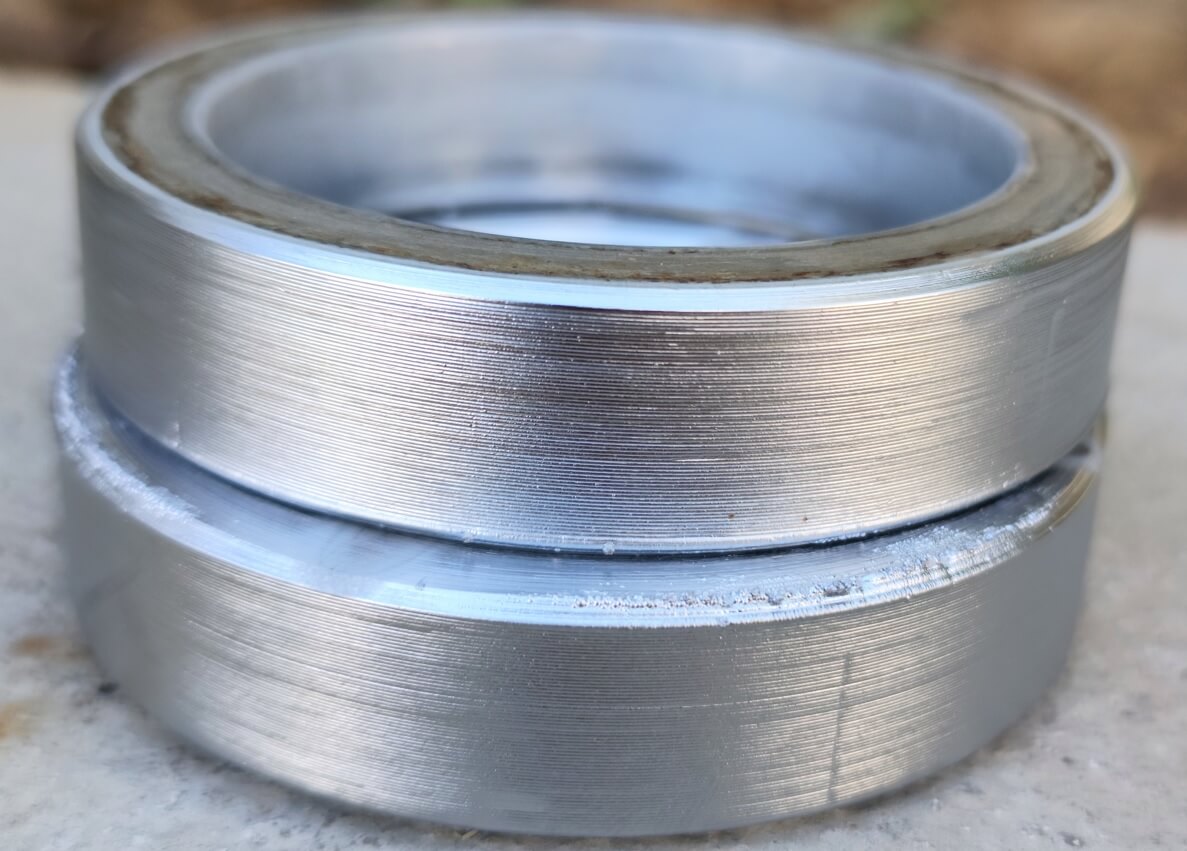
پارامترهای کلیدی شیمی و کنترل الکترولیز در حمامهای هارد کروم صنعتی
مدیریت دقیق حمام الکترولیت اسید کرومیک، ضامن سختی فراتر از ۶۸ راکول و عدم ایجاد ریزتخلخل در ساختار است. چهار پارامتر بنیادی در کنترل کیفیت شیمیایی وان عبارتند از:
- غلظت اسید کرومیک ($CrO_3$): محدوده استاندارد غلظت اسید کرومیک بین ۲۲۵ الی ۲۷۵ گرم بر لیتر است. غلظتهای پایینتر رسانایی محلول را کاهش داده و غلظتهای بالاتر راندمان جریان کاتدی را تضعیف مینمایند. پایش هفتگی دانسیته الکترولیت با بومه سنج و تیتراسیون شیمیایی الزامی است.
- نسبت کاتالیزور سولفات به اسید کرومیک ($CrO_3 : SO_4^{۲-}$): حیاتیترین شاخص حمام، نسبت وزنی اسید کرومیک به اسید سولفوریک آزاد است که باید دقیقاً در نسبت ۱۰۰:۱ (بازه ۹۵:۱ تا ۱۰۵:۱) تثبیت شود. افزایش یون سولفات باعث ایجاد پوششهای شیریرنگ و کاهش سختی میشود، در حالی که کمبود آن رسوبدهی را متوقف ساخته یا لایههای سوخته و قهوهای ایجاد میکند.
- تعادل کروم سه ظرفیتی ($Cr^{۳+}$) و یون آهن ($Fe$): تجمع بیش از حد یونهای $Cr^{۳+}$ (فراتر از ۶ تا ۸ گرم بر لیتر) یا ناخالصیهای آهن ناشی از اچینگ قطعات، هدایت الکتریکی وان را مهار میکند. برای اصلاح این نسبت، از فرآیند احیای الکتروشیمیایی با آندهای سربی مساحتبالا در چگالی جریان آندی کنترلشده استفاده میگردد.
- رابطه متقابل دما و چگالی جریان: برای دستیابی به پوششهای درخشان با سختی حداکثری (۹۰۰ الی ۱۱۰۰ HV)، چگالی جریان کاتدی باید متناسب با دما انتخاب شود؛ به عنوان مثال در دمای ۵۲ درجه سانتیگراد، چگالی جریان بهینه بین ۴۰ الی ۵۰ آمپر بر دسیمتر مربع است.
کاربردهای گسترده این لایههای مهندسی در تجهیزات دوار و قالبها در صفحه کاربرد آبکاری کروم سخت مورد واکاوی قرار گرفته است.

انتخاب پارامترهای آبکاری کروم سخت صنعتی بر اساس نوع قطعه و شرایط بارگذاری
ضخامت پوشش و رژیم عملیاتی سنگزنی پس از آبکاری باید دقیقاً متناسب با تنشهای کاری انتخاب گردد:
| رده قطعات صنعتی | ضخامت نامی کروم (میکرون) | سختی سطح (HV / HRC) | شرایط محیطی و مکانیزم سایش | استاندارد فرآیندی مرجع |
|---|---|---|---|---|
| میلههای پیستون جکهای هیدرولیک و پنوماتیک | ۳۰ الی ۶۰ میکرون | ۹۵۰ تا ۱۰۵۰ HV (۶۸ HRC) | حرکت رفتوبرگشتی پیوسته، سایش اصطکاکی با پکینگ و گردوغبار محیطی | ASTM B650 Class 1 |
| قالبهای تزریق پلاستیک، لاستیک و دایکست | ۱۰ الی ۳۰ میکرون | ۹۰۰ تا ۱۰۵۰ HV | سایش سایشی الیاف شیشه، گازهای خورنده پلیمری و رهایش قطعه | ASTM B177 |
| غلتکهای چاپ، نورد فولاد و کاغذسازی | ۵۰ الی ۱۵۰ میکرون | ۱۰۰۰ تا ۱۱۰۰ HV (۷۰ HRC) | بارهای فشاری خطی سنگین، سایش چسبان و نیاز به سطح آینهای Ra < ۰.۰۵ | ISO 6158 |
| شیرآلات صنعتی، پمپهای اسید و لجن پتروشیمی | ۷۵ الی ۲۰۰ میکرون | ۹۵۰ تا ۱۱۰۰ HV | خوردگی شیمیایی گاز ترش H2S، CO2 مرطوب و ذرات ساینده شنی | NACE MR0175 / ASTM B177 |
| بازسازی و اورهال شفتهای ساییدهشده توربین و موتور | ۱۵۰ الی ۵۰۰+ میکرون | ۸۵۰ تا ۹۵۰ HV | جبران لایههای فرسوده ابعادی و سنگزنی مجدد به قطر تلورانسی h6 | MIL-STD-1501 |
سفارش بازسازی ابعادی شفتها و سیلندرهای هیدرولیک در شیراز
متخصصان متالورژی رنگین پوشش شیراز با بهرهگیری از ماشینآلات سنگزنی استوانهای دقیق و حوضچههای تخصصی لایهنشانی هارد کروم، آماده احیای ابعادی قطعات مستهلک با ضمانت تلورانس و سختی هستند.

پروتکل آمادهسازی متالورژیکی و فعالسازی سطح برای انواع فلزات پایه
چسبندگی اتمی کروم سخت مستلزم اجرای پیشفرآیندهای شیمیایی اختصاصی متناسب با نوع آلیاژ فلز پایه است:
| نوع فلز پایه | پروتکل چربیگیری و اسیدشویی | فرآیند فعالسازی الکتروشیمیایی (Etching) | ملاحظات بحرانی متالورژیکی |
|---|---|---|---|
| فولادهای ساده کربنی و کمآلیاژ (مانند CK45 و VCN150) | چربیگیری گرم قلیایی در ۶۰ درجه و غوطهوری اسید کلریدریک ۱۰٪ | اچینگ آندی در وان اسید کرومیک با جریان ۲۰ تا ۳۰ A/dm² به مدت ۳۰ الی ۴۵ ثانیه | جلوگیری از اسیدشویی طولانی جهت منع ایجاد حفرههای هیدروژنی در سطح فولاد |
| فولادهای پرمقاومت و عملیاتحرارتیشده (بالای ۳۸ HRC) | چربیگیری الکترولیتی بدون حمله اسیدی شیمیایی | اچینگ آندی ملایم در وان کروم با جریان ۱۵ A/dm² | اجرای الزامی تنشزدایی پیش از آبکاری (Pre-Bake) و پخت هیدروژنزدایی پس از آبکاری (ASTM B850) |
| چدنهای خاکستری و داکتیل (Cast Iron) | شستشوی مکانیکی و چربیزدایی آلتراسونیک با شوینده خنثی | اچینگ آندی بسیار کوتاه (۵ الی ۱۰ ثانیه) در اسید سولفوریک رقیق | مهار رسوب گرافیت آزاد در سطح که مانع از چسبندگی متالورژیکی کروم میشود |
| فولادهای زنگنزن استنلس استیل (سری ۳۰۰ و ۴۰۰) | چربیگیری قلیایی گرم و اسیدشویی در مخلوط اسید نیتریک و هیدروفلوئوریک | فعالسازی در وان نیکل استرایک (Wood’s Nickel Strike) یا اچ آندی با جریان بالا | شکستن سریع لایه پسیو اکسید کروم طبیعی بدون صدمه زدن به همگنی سطح |
| آلیاژهای مس و برنز فسفردار | چربیگیری قلیایی ملایم و غوطهوری در اسید سولفوریک ۵٪ | اچ کاتدی و سپس آندی سریع در حمام اسید کرومیک رقیق | جلوگیری از انحلال مس در الکترولیت کرومیک و آلوده شدن حمام با کاتیونهای مس |
فرآیندهای آمادهسازی سیلندرهای دقیق در بخش آبکاری کروم سخت سیلندر و تکنیکهای ماشینکاری دقیق در خدمات قطعه سازی، ادوات خودرویی در ساخت قطعات خودرو، سازههای استیل در ساخت قطعات استیل، قطعات پتروشیمی در طراحی و ساخت قطعات پتروشیمی و برشهای متریال در خدمات برش آلومینیوم به عنوان زنجیره خدمات یکپارچه پشتیبانی میگردند.
پرسشهای متداول مهندسی پیرامون آبکاری کروم سخت صنعتی (FAQ)
۱. نسبت کاتالیزور در حمام کروم سخت صنعتی چگونه کنترل میشود و انحراف آن چه اثری دارد؟
نسبت وزنی اسید کرومیک به اسید سولفوریک آزاد باید دقیقاً در محدوده ۱۰۰:۱ حفظ شود. تیتراسیون و آزمایشهای سانتریفیوژ باریم سولفات برای سنجش هفتگی به کار میروند. اگر نسبت کمتر از ۸۰:۱ شود (سولفات زیاد)، پوشش مات شده و راندمان سقوط میکند؛ اگر نسبت بالای ۱۲۰:۱ رود (کمبود سولفات)، پوشش سوخته شده و رسوب در گوشهها تشکیل نمیشود.
۲. عملیات حرارتی هیدروژنزدایی (De-Embrittlement) در چه شرایطی الزامی است؟
برای فولادهایی با سختی فراتر از ۳۸ HRC یا استحکام کششی بالاتر از ۱۰۰۰ مگاپاسکال، عملیات پخت مطابق ASTM B850 بلافاصله ظرف ۳ ساعت پس از آبکاری در دمای ۱۹۰ تا ۲۱۰ درجه سانتیگراد به مدت حداقل ۲۳ ساعت الزامی است تا هیدروژن محبوس در شبکه کریستالی تخلیه شده و از شکست ترد قطعه جلوگیری به عمل آید.
۳. تلورانس ابعادی و زبری سطح پس از سنگزنی استوانهای چقدر خواهد بود؟
با استفاده از سنگهای سمبادهای دقیق و روانکارهای صنعتی با فشار بالا، تلورانس قطر خارجی به رده کیفی h6 (انحراف کمتر از ۵ میکرون) و زبری سطح به Ra کمتر از ۰.۱ الی ۰.۲ میکرون (کیفیت آینهای صیقلی) میرسد که کمترین اصطکاک را با آببندهای الاستومری برقرار میسازد.
۴. چه استانداردهایی برای کنترل ضخامت و چسبندگی کروم سخت به کار میروند؟
ضخامت لایه بر اساس استاندارد ASTM B499 با پروبهای مغناطیسی جریان گردابی اندازهگیری میشود؛ چسبندگی بر اساس ASTM B571 با آزمونهای خمش و شوک حرارتی ارزیابی میگردد و شبکه ریزترکها طبق ASTM B650 بررسی میشود. علاقهمندان به مبانی آزمایشگاهی میتوانند مقاله آموزش آبکاری کروم سخت را مطالعه نمایند.