آبکاری آنادایز
آنادایزینگ آلومینیوم (Anodizing) چیست و چه کاربردهایی دارد؟
آنادایزینگ (Anodizing) یا اکسیداسیون آندی آلومینیوم، یکی از پیشرفتهترین و کارآمدترین فرآیندهای مهندسی سطح در صنایع مدرن است که طی آن، لایه اکسید طبیعی و فوقالعاده نازک روی سطح آلومینیوم به یک لایه اکسیدی سرامیکی ضخیم، متراکم، سخت و یکپارچه از جنس آلومینا (Al2O3) تبدیل میشود. بر خلاف سایر روشهای پوششدهی مانند رنگهای مایع، پودری الکترواستاتیک یا آبکاری فلزات، لایه آنادایز بخشی از ساختار کریستالی خود فلز پایه بوده و هیچگاه دچار پوستهشدن، ورقهورقه شدن یا جداشدگی فیزیکی نمیگردد. این پوشش به دلیل ساختار لانه زنبوری میکرونی خود، خواص کمنظیری شامل مقاومت فوقالعاده در برابر خوردگی اتمسفری و دریایی، مقاومت سایشی، عایقبندی الکتریکی دیالکتریک و قابلیت رنگپذیری در طیفهای گوناگون مات و براق ایجاد میکند.
مجموعه مهندسی رنگین پوشش شیراز با بهرهگیری از خطوط پیشرفته وانهای اسید سولفوریک و کرومیک مجهز به چیلرهای تراکمی هوشمند، رکتیفایرهای پالسی دقیق و سیستمهای تثبیت دما، خدمات تخصصی آنادایز معمولی و هارد آنادایزینگ (Hardcoat Anodizing) را مطابق با استانداردهای سختگیرانه بینالمللی و نظامی از جمله MIL-A-8625 (Type I, II, III)، ASTM B580 و ISO 7599 در استان فارس، شیراز و سراسر جنوب کشور ارائه مینماید.
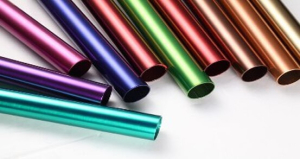
راهنمای تخصصی فرآیندها: صفحه حاضر به معرفی جامع فرآیند مهندسی آبکاری آنادایز آلومینیوم (سولفوریک اسید و هارد آنادایز صنعتی) اختصاص دارد. چنانچه هدف پروژه شما ایجاد جلوههای رنگی دکوراتیو (طلایی، مشکی، آبی، قرمز، شامپاینی و برنز) بر روی آلومینیوم است، به صفحه خدمات آنادایز رنگی مراجعه فرمایید. همچنین برای پوششدهی قطعات فولادی و غیرآلومینیومی، مطالعه آبکاری نیکل الکترولس پیشنهاد میگردد.
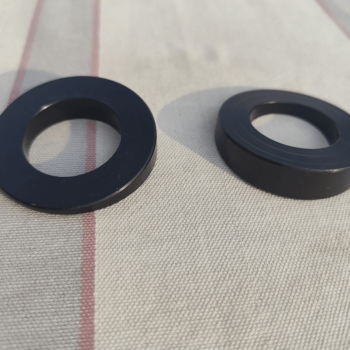
دستهبندی و استانداردهای تخصصی آنادایزینگ آلومینیوم (MIL-A-۸۶۲۵ و ISO ۷۵۹۹)
در استانداردهای بینالمللی هوافضا و صنایع نظامی (نظیر MIL-A-۸۶۲۵ و DEF-STAN ۰۳-۲۵)، فرآیند آندایزینگ بر مبنای نوع الکترولیت مصرفی و خواص عملکردی به ۳ تیپ اصلی تقسیم میگردد:
| تیپ آنادایز (Type) | نوع حمام الکترولیت | ضخامت لایه (µm) | سختی و مقاومت سایشی | کاربردهای اصلی صنعتی |
|---|---|---|---|---|
| Type I (اسید کرومیک) | اسید کرومیک ۳ تا ۵ درصد | ۰.۵ تا ۵ میکرون | متوسط (مقاومت عالی به خستگی فلز) | قطعات حساس هوافضا با تلرانس صدممیلیمتری و قطعات پرچکاریشده |
| Type II (اسید سولفوریک دکوراتیو) | اسید سولفوریک ۱۵ تا ۱۸ درصد (۲۰°C) | ۱۰ تا ۲۵ میکرون | سختی حدود ۲۵۰ تا ۳۵۰ ویکرز | پروفیلهای ساختمانی، قطعات الکترونیکی، فریمهای دکوراتیو و رنگپذیر |
| Type III (هارد آنادایز صنعتی) | اسید سولفوریک در دمای زیر صفر (-۲ تا ۴°C) | ۲۵ تا ۷۵+ میکرون | بسیار بالا: ۶۰ تا ۶۸ راکول سی (HV ۵۰۰-۶۰۰) | پیستونها، سیلندرهای پنوماتیک، چرخدندههای آلومینیومی و قطعات دفاعی |
مراحل گامبهگام پیشتیمار و آمادهسازی سطح آلومینیوم
کیفیت لایه اکسید آلومینیوم مستقیماً تابع تمیزی و یکنواختی فیزیکی-شیمیایی سطح اولیه است:
- ۱. چربیگیری گرم غیراچ (Non-Etch Alkaline Cleaner): شستشو در حمام قلیایی حاوی سیلیکاتها و سورفکتانتها در دمای ۵۵ تا ۶۵ درجه سانتیگراد جهت زدودن روغنهای ماشینکاری CNC، گریس و برادههای فلزی بدون آسیب به زیرلایه.
- ۲. اچینگ قلیایی ماتکننده (Alkaline Caustic Etch): غوطهوری در محلول هیدروکسید سدیم (سود سوزآور ۵۰ تا ۷۰ گرم بر لیتر) در دمای ۵۰ درجه سانتیگراد به منظور حذف خطوط سنباده و اکستروژن و ایجاد جلوه مات یکنواخت مخملی.
- ۳. دودهزدایی و اسیدشویی اسمات (De-smutting / Deoxidizing): پس از خروج از حمام قلیایی، عناصر آلیاژی حلنشده (نظیر مس، آهن و منگنز) به صورت دوده سیاه روی سطح باقی میمانند. قطعه در وان اسید نیتریک ۲۰ تا ۳۰ درصد به مدت ۱ تا ۲ دقیقه غوطهور شده تا دوده کاملاً حل شده و سطحی درخشان و فعال برای وان آنادایز مهیا گردد.
ماتریس رفتار آنادایزینگ آلیاژهای مختلف آلومینیوم (سری ۱۰۰۰ تا ۷۰۰۰ و ریختگی)
| گروه آلیاژی آلومینیوم | آلیاژهای متداول | قابلیت آنادایزینگ | کیفیت سطح و پاسخ به فرآیند |
|---|---|---|---|
| سری ۱۰۰۰ (خالص تجاری) | 1050, 1100 | بسیار عالی (A+) | ایجاد لایه اکسیدی کاملاً شفاف، بدون تیرگی و بازتاب نوری فوقالعاده آینهای. |
| سری ۲۰۰۰ (آلیاژ آلومینیوم-مس) | 2024, 2017 | ضعیف تا متوسط | مس بالا مانع از تشکیل لایه متراکم شده و مستعد سوختگی است؛ نیازمند کاهش ولتاژ و خنککاری شدید. |
| سری ۵۰۰۰ (آلومینیوم-منیزیم) | 5052, 5083 | فوقالعاده عالی (A) | ایدهآل برای محیطهای دریایی و صنایع کشتیسازی؛ لایه متراکم، شفاف و بسیار مقاوم به شوره نمک. |
| سری ۶۰۰۰ (آلومینیوم-منیزیم-سیلیسیم) | 6061, 6063 | بهترین آلیاژ مهندسی (A+) | استاندارد طلایی قطعهسازی و آنادایز؛ کیفیت سطح عالی، همگنی بینقص و قابلیت جذب رنگ استثنایی. |
| سری ۷۰۰۰ (آلومینیوم-روی، هوافضا) | 7075, 7050 | بسیار عالی برای هارد آنادایز | در هارد آنادایز فام زیتونی یا برنزی طبیعی به خود میگیرد؛ سختی مکانیکی فوقالعاده بالا. |
| آلیاژهای ریختهگری (سیلیسیم بالا) | A380, A356, دایکاست | محدود و تخصصی | سیلیسیم حلنشده باعث ایجاد لکههای خاکستری تیره میشود؛ در رنگین پوشش با اسیدشویی هیدروفلوئوریک اصلاح میگردد. |
پارامترهای شیمیایی وان آنادایز و مکانیزم رشد نانوساختار لانه زنبوری
تشکیل لایه آندایز حاصل تعادل میان رشد لایه متراکم مانع (Barrier Layer) در کف و انحلال شیمیایی اسیدی در راس نانوحفرات است. در خطوط مهندسی رنگین پوشش، این پارامترها با دقت بسیار بالا کنترل میشوند:
- غلظت اسید سولفوریک: ۱۶۵ تا ۲۰۰ گرم بر لیتر ($H_2SO_4$)؛ پایش مداوم با تیتراسیون اسید و باز.
- آلومینیوم محلول در وان: نگهداری در بازه بهینه ۵ الی ۱۵ گرم بر لیتر جهت جلوگیری از سوختگی لبههای تیز قطعات.
- چگالی جریان: ۱.۲ الی ۱.۸ آمپر بر دسیمتر مربع با ولتاژ ۱۵ تا ۲۲ ولت در سیستمهای رکتیفایر تثبیتشده.
- کنترل دما: دمای وان بین ۱۸ الی ۲۱ درجه سانتیگراد توسط چیلرهای تراکمی جهت جلوگیری از پودریشدن لایه اکسید.
فرآیند هارد آنادایز صنعتی (Type III Hard Anodize)
هارد آنادایز برای قطعاتی به کار میرود که نیازمند مقاومت سایشی و سختی همرده با فولادهای ابزاری سختکاریشده هستند. در این فرآیند:
- دمای الکترولیت اسید سولفوریک به بازه ۲- الی ۴+ درجه سانتیگراد کاهش مییابد تا نرخ انحلال شیمیایی متوقف شود.
- چگالی جریان تا بازه ۲.۵ الی ۳.۵ آمپر بر دسیمتر مربع افزایش یافته و ولتاژ تا ۷۵ ولت بالا میرود.
- ضخامت پوشش به بازه ۴۰ الی ۷۵ میکرون میرسد و سختی لایه به بیش از ۵۰۰ تا ۶۵۰ ویکرز (۶۲ تا ۶۸ راکول سی) بالغ میگردد که مقاومت به سایش خارقالعادهای در سیلندرهای هیدرولیک و پنوماتیک ایجاد میکند.
عملیات سیلینگ هیدروترمال و آزمونهای کنترل کیفی استاندارد
پس از تشکیل نانوحفرات، عملیات آببندی در وان **آب دیونیزه جوش (۹۸ الی ۱۰۰ درجه سانتیگراد)** انجام میشود. هیدراتاسیون آلومینا به بوهمیت ($AlO(OH)$) منافذ را بسته و مقاومت به خوردگی را تثبیت میکند. کیفیت لایه نهایی با روشهای زیر کنترل میشود:
- ضخامتسنجی جریان گردابی (Eddy Current طبق ASTM B244): سنجش غیرمخرب ضخامت بر حسب میکرون با دقت ۱ میکرومتر.
- آزمون کیفیت سیلینگ (Dye Stain Test طبق ASTM B136): چکاندن قطره رنگ آبی اسیدی روی سطح؛ عدم باقی ماندن رد رنگ اثباتکننده بسته بودن کامل حفرات است.
- آزمون مه نمکی (Salt Spray Test طبق ASTM B117): تحمل بیش از ۳۳۶ ساعت در اتمسفر نمکی ۵٪ بدون زنگزدگی.
- تست سایش تبر (Taber Abrasion طبق ASTM D4060): اندازهگیری نرخ کاهش وزن لایه در هارد آنادایز تحت چرخهای ساینده استاندارد.
پرسشهای متداول مشتریان درباره آبکاری آنادایز آلومینیوم
۱. تفاوت آنادایز مات مخملی با آنادایز براق چیست؟
در آنادایز مات، قطعات ابتدا تحت شاتبلاست ریز یا اچ قلیایی قرار میگیرند تا خطوط برش محو شود؛ در آنادایز براق، قطعه با نمد و واکس پولیش آینهای شده و سپس آنادایز شفاف میگردد.
۲. آیا آنادایز عایق الکتریکی است؟
بله؛ اکسید آلومینیوم عایق الکتریکی قوی با ولتاژ شکست بیش از ۱۰۰۰ ولت است. در قطعات نیازمند اتصال ارت، نواحی مورد نظر پیش از فرآیند ماسکگذاری میشوند.
۳. حداکثر ابعاد قطعات قابل آنادایز در شیراز چقدر است؟
مجموعه رنگین پوشش مجهز به وانهای طویل و رکتیفایرهای پرقدرت است که امکان پوششدهی پروفیلها و قطعات صنعتی تا طول بیش از ۳ متر را فراهم میسازد.