کاربرد آبکاری کروم سخت
کاربرد آبکاری کروم سخت در صنایع سنگین، ماشینسازی و بازسازی قطعات
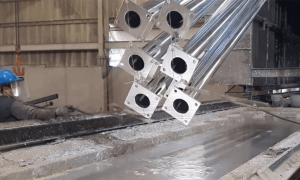
در مهندسی سطح و متالورژی صنعتی، آبکاری کروم سخت (Industrial Hard Chrome Plating) که در اصطلاح فنی به عنوان «هارد کروم» نیز شناخته میشود، یکی از کلیدیترین و کارآمدترین روشهای ارتقای خواص فیزیکی و مکانیکی قطعات صنعتی است. بر خلاف پوششهای کروم تزیینی که لایهای بسیار نازک (کمتر از ۱ میکرون) صرفاً جهت درخشندگی بر روی لایه نیکل ایجاد میکنند، کروم سخت به صورت لایههای ضخیم متالورژیکی (از ۱۰ میکرون تا بیش از ۵۰۰ میکرون) مستقیماً بر روی فلز پایه رسوب داده میشود. هدف بنیادین از این فرآیند، ایجاد سطحی با سختی استثنایی، مقاومت خارقالعاده در برابر سایش اصطکاکی، ضریب اصطکاک لغزشی بسیار پایین، مقاومت حرارتی پایدار و حفاظت کاتدی در برابر خوردگیهای شیمیایی است.
امروزه در سراسر خطوط تولید صنعتی از ماشینآلات راهسازی و صنایع هیدرولیک گرفته تا پالایشگاههای نفت، صنایع پتروشیمی، قالبسازی دقیق، خطوط نورد فولاد و ادوات هوانوردی، قطعات بدون بهرهگیری از پوشش کروم سخت قادر به تحمل بارگذاریهای مداوم و شرایط سخت سایشی نخواهند بود. در مجتمع صنعتی رنگین پوشش شیراز، خدمات مهندسی خدمات آبکاری صنعتی و اجرای لایههای هارد کروم با پایبندی به مراجع بینالمللی نظیر ASTM B177، ASTM B650 و استانداردهای بازرسی دقیق ارائه میگردد تا قطعات جدید بالاترین بازدهی را داشته و قطعات فرسوده با دقتی میکرونی به چرخه تولید بازگردند.
جدول جامع کاربردهای آبکاری کروم سخت در صنایع استراتژیک
دامنه نفوذ و کاربرد کروم سخت بر اساس نوع مکانیزم سایش، شرایط بارگذاری و محیط عملیاتی در صنایع گوناگون مطابق جدول زیر دستهبندی میگردد:
| بخش صنعت | قطعات و تجهیزات تحت پوشش | ضخامت بهینه کروم (میکرون) | سختی سطح (HV / HRC) | کارکرد کلیدی و مکانیزم حفاظتی |
|---|---|---|---|---|
| هیدرولیک و پنوماتیک | شفت جکهای هیدرولیک، پیستونها، لولههای سیلندری دقیق | ۲۵ الی ۶۰ میکرون | ۹۰۰ تا ۱۰۰۰ HV (۶۷ HRC) | جلوگیری از خط و خش سطحی، کاهش اصطکاک با کاسهنمدها و دفع خوردگی ناشی از روغن هیدرولیک |
| قالبسازی و فرمدهی | قالبهای تزریق پلاستیک، سنبه و ماتریس فرم، قالبهای دایکست و شیشه | ۱۰ الی ۳۵ میکرون | ۹۵۰ تا ۱۰۵۰ HV (۶۸ HRC) | تسهیل در رهایش قطعه پلیمری (Release Agent)، مهار سایش الیاف شیشه و گازهای خورنده پلیمری |
| ماشینسازی و خطوط نورد | غلتکهای تقویم لاستیک، غلتکهای چاپ، ماردون و اکسترودرهای پلیمری | ۵۰ الی ۱۵۰ میکرون | ۹۰۰ تا ۱۰۵۰ HV | صافی سطح آینهای فوقالعاده، مقاومت در برابر لهیدگی غلتشی و جلوگیری از انتقال عیوب به محصول نهایی |
| نفت، گاز و پتروشیمی | پلاگ ولو، استم و سیت شیرآلات، شفت پمپهای چندمرحلهای، میلههای پیستون کمپرسور | ۵۰ الی ۲۰۰ میکرون | ۹۵۰ تا ۱۱۰۰ HV (۷۰ HRC) | مقاومت در برابر هیدروژن سولفید (H2S)، کربن دیاکسید مرطوب و ذرات ساینده شنی حین حفاری |
| هوافضا و صنایع ریلی | استرات ارابه فرود، سیلندرهای سطوح پرواز، محور چرخ و ترمز واگن | ۴۰ الی ۱۲۵ میکرون | ۹۰۰ تا ۱۰۵۰ HV | تحمل شوکهای شدید ضربهای نشستن هواپیما، مهار خستگی و مقاومت کامل در برابر اسپری نمکهای ساحلی |
| بازسازی و اورهال (MRO) | شفتهای صنعتی ساییدهشده، نشیمنگاههای بلبرینگ، ژورنال روتورها | ۱۰۰ الی ۵۰۰+ میکرون | ۸۵۰ تا ۹۵۰ HV | جبران لایههای فرسایشیافته، رسوب لایه ضخیم اورسایز و سنگزنی دقیق به تلورانس استاندارد کارخانه |
مشاوره فنی و استعلام خدمات آبکاری کروم سخت در شیراز
مجتمع رنگین پوشش شیراز با برخورداری از حوضچههای عمیق آبکاری الکتروشیمیایی، تجهیزات پایش دانسیته جریان، کورههای تنشزدایی و کارگاه مجهز سنگزنی استوانهای، آماده اجرای سفارشهای هارد کروم و بازسازی ابعادی انواع شفتها، غلتکها و قالبهای صنعتی میباشد.

مشخصات متالورژیکی و خواص فیزیکی کروم سخت مهندسی
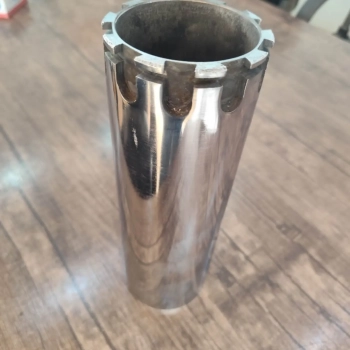
محبوبیت بیبدیل کروم سخت در صنعت ناشی از پیوند منحصربهفرد ویژگیهای فیزیکی، ترمودینامیکی و مکانیکی آن است. این لایه فلزی دارای ساختار بلوری مکعبی با وجوه مرکزپر (BCC) بسیار فشرده است که انرژی آزاد سطحی پایینی ایجاد میکند. برای درک علمی مزایای آبکاری کروم سخت در قیاس با سایر پوششهای آبکاری یا سختکاری حرارتی، پارامترهای زیر حائز اهمیت بنیادین هستند:
- سختی سطحی فوقالعاده بالا: سختی پوشش کروم سخت رسوبدادهشده بین ۶۵ الی ۷۰ راکول سی (HRC) معادل ۸۵۰ تا ۱۱۰۰ ویکرز (HV) متغیر است. این میزان سختی حتی از اغلب فولادهای ابزاری سختشده و آلیاژهای نیتریدهشده بالاتر بوده و مقاومت بینظیری در برابر کندگی و خراشیدگی ایجاد میکند.
- ضریب اصطکاک فوقالعاده پایین: ضریب اصطکاک کروم سخت در لغزش روی فولاد در حدود ۰.۱۵ (در حالت خشک) و کمتر از ۰.۰۸ (در حضور روانکارهای صنعتی) است. این خاصیت سبب کاهش چشمگیر افت انرژی، جلوگیری از گریپاژ (Galling) و عدم ایجاد حرارت موضعی در سرعتهای دورانی بالا میشود.
- شبکه ریزترکهای کنترلشده (Micro-Crack Density): در فرآیند استاندارد رسوبدهی کروم سخت، ایجاد شبکهای میکروسکوپی از ترکها (۳۰۰ تا ۸۰۰ ترک در هر سانتیمتر طولی بر اساس استاندارد ASTM B650) یک عیب به شمار نمیرود؛ بلکه امتیازی حیاتی است که تنشهای کششی درونی پوشش را آزاد ساخته و به عنوان میکروکانالهای نگهدارنده لایه روغن روانکار عمل میکند.
- پایداری حرارتی و نقطه ذوب بالا: کروم با نقطه ذوب بیش از ۱۸۵۰ درجه سانتیگراد، تا دماهای حدود ۴۰۰ الی ۴۵۰ درجه سانتیگراد سختی و خواص ضدسایش خود را بدون افت ساختاری حفظ میکند که برای کاربردهای مجاور گازهای داغ در توربینها و موتورها ایدهآل است.
جهت بررسی جنبههای صنعتی پیشرفته این پوشش در محیطهای صنعتی خشن، مقاله تحلیلی آبکاری کروم سخت صنعتی اطلاعات جامعی در اختیار مهندسان مکانیک قرار میدهد.
کاربرد کروم سخت در صنایع هیدرولیک، جکها و سیلندرها
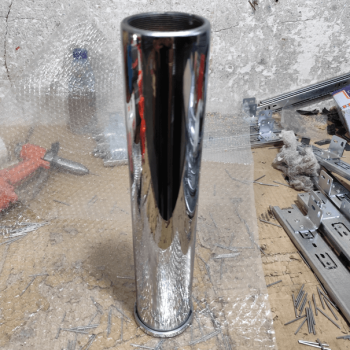
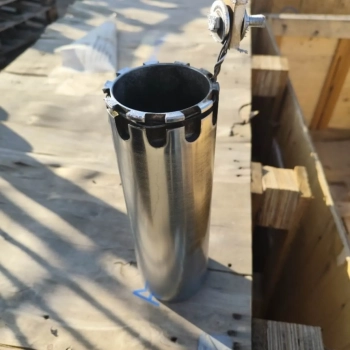
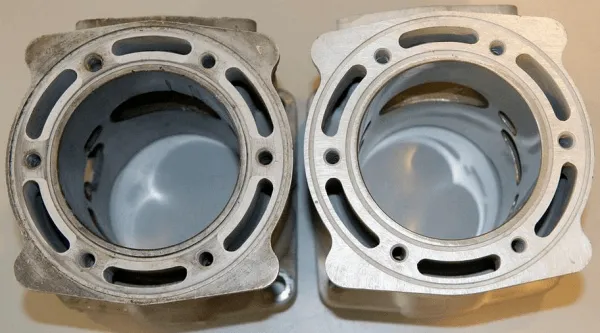
صنایع هیدرولیک و پنوماتیک بزرگترین مصرفکننده خدمات کروم سخت در سراسر جهان به شمار میروند. میلههای پیستون (Piston Rods) و لولههای سیلندر در ماشینآلات راهسازی (مانند لودرها، بیلهای مکانیکی و بولدوزرها)، پرسهای هیدرولیک کارخانجات و جکهای هیدرولیکی لیفتراکها مدام در معرض تماس رفتوبرگشتی، بارهای جانبی و گردوغبار و ذرات معلق ساینده قرار دارند. در صورت فقدان لایه محافظ کروم سخت، سطح میله در اولین ساعات کاری دچار خطافتادگی شده و در پی آن پکینگها و کاسهنمدهای آببندی پاره میشوند که به افت فشار هیدرولیک و نشت خطرناک روغن منجر میگردد.
به منظور تضمین آببندی کامل، ضخامت کروم در این قطعات معمولاً بین ۳۰ الی ۶۰ میکرون تنظیم شده و پس از آبکاری با سنگزنی استوانهای به زبری سطح Ra کمتر از ۰.۲ میکرون میرسد. در مجتمع رنگین پوشش شیراز، خطوط اختصاصی پوششدهی برای قطعات هیدرولیک فعال است که مشخصات تفصیلی آن در بخش آبکاری کروم سخت سیلندر به صورت موشکافانه شرح داده شده است. همچنین توانمندیهای منطقهای کارگاه ما در جنوب کشور از طریق صفحه کروم سخت شیراز قابل دسترسی است.
کاربرد کروم سخت در صنایع قالبسازی و سنبه و ماتریس
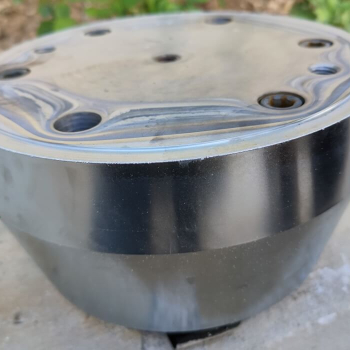
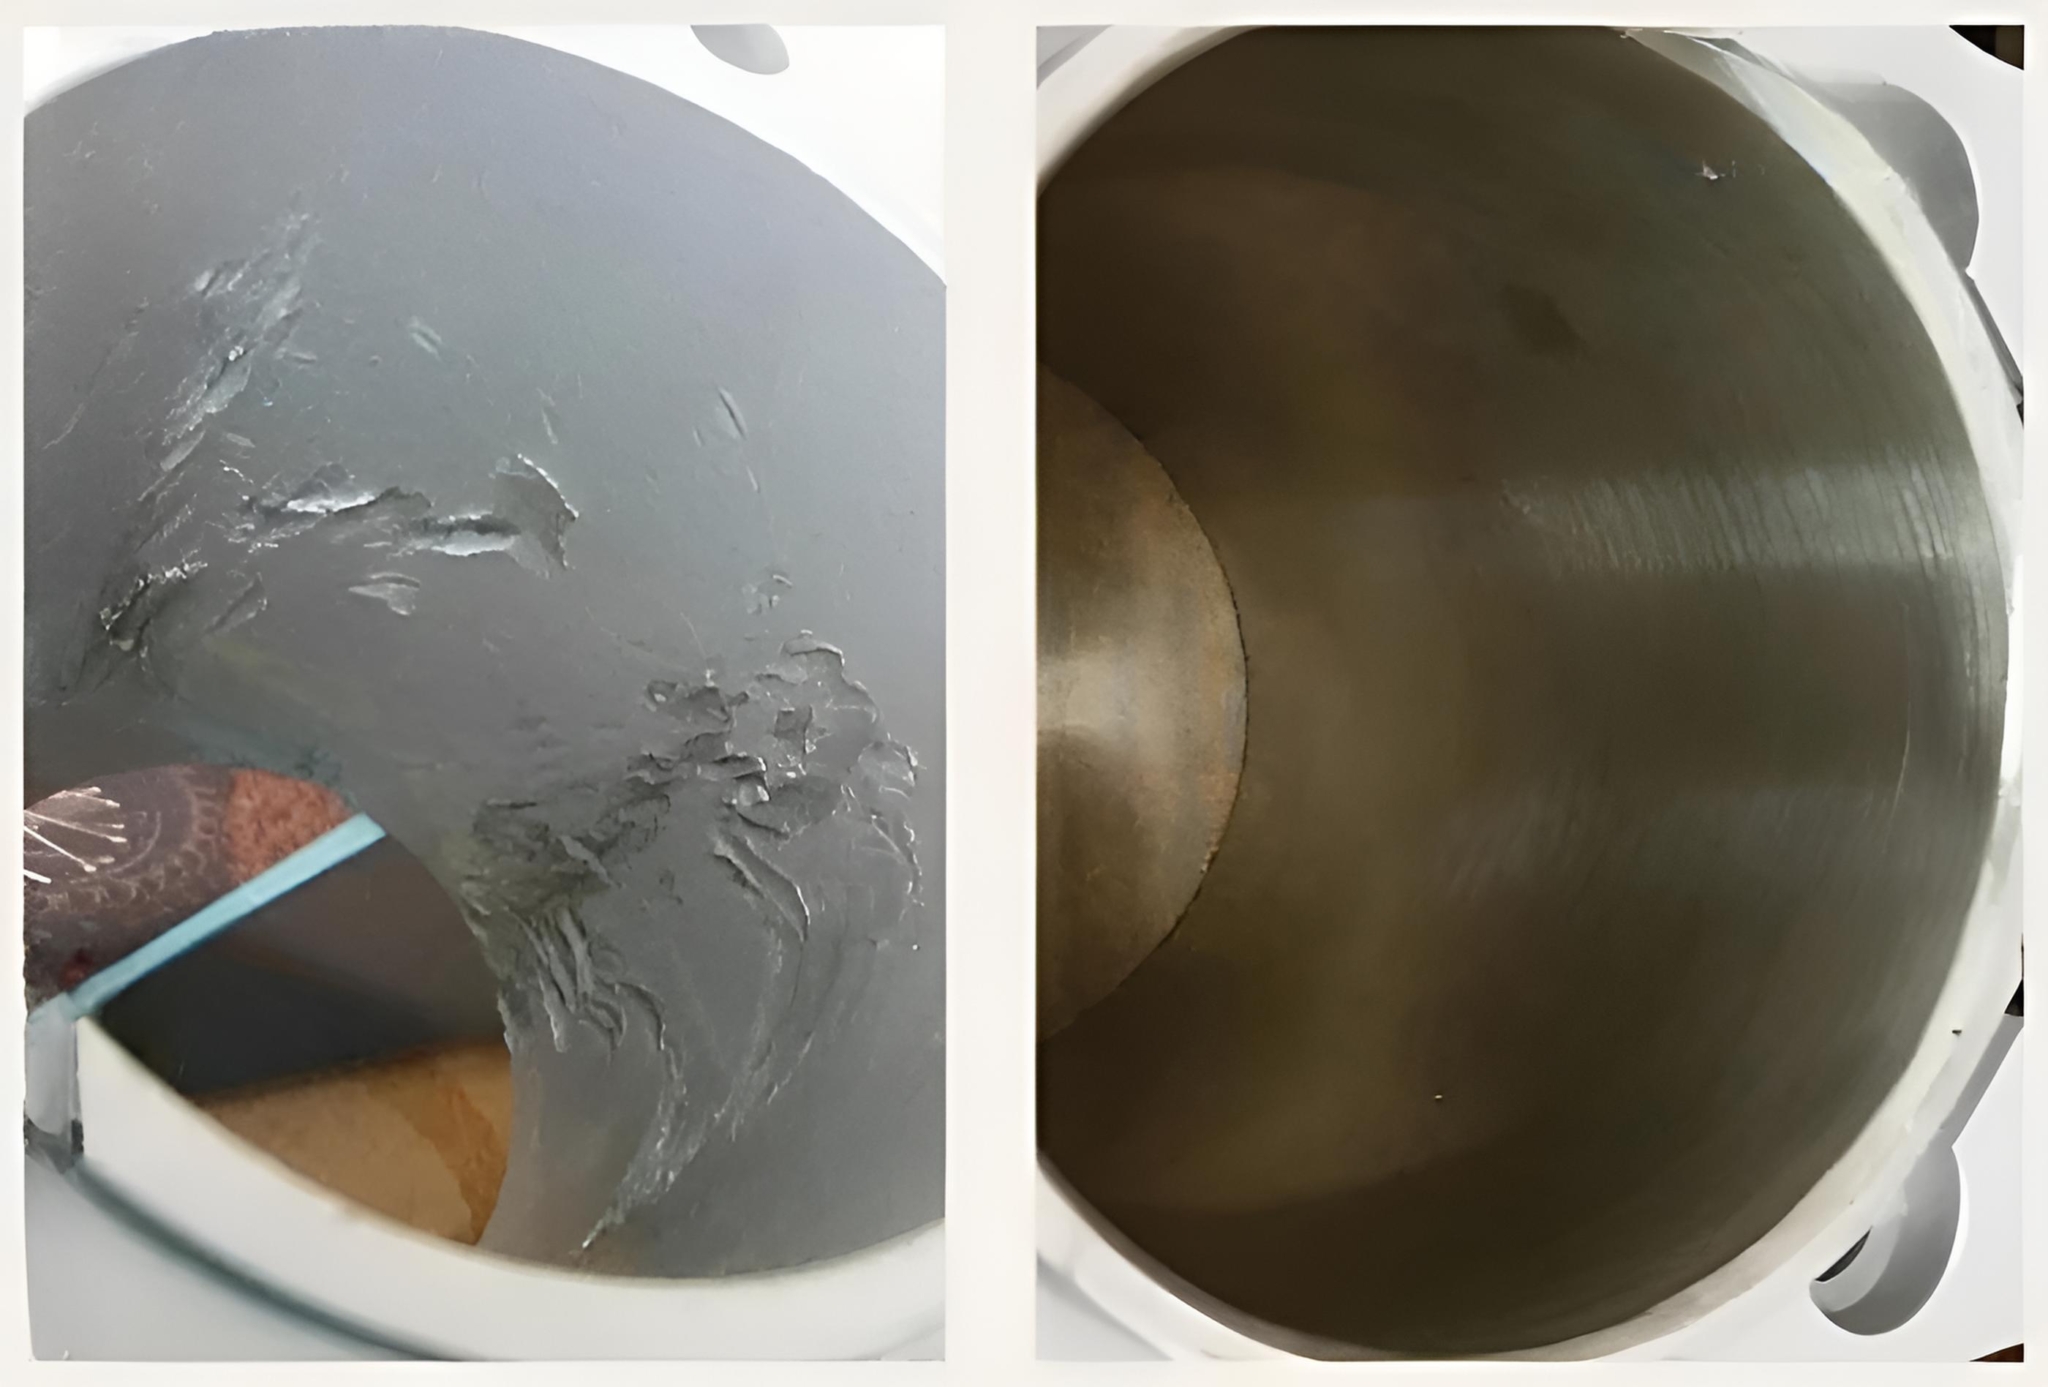
صنعت قالبسازی از دیگر ارکان حیاتی وابسته به هارد کروم است. در فرآیندهای قالبگیری تزریقی پلاستیک (Injection Molding)، فومسازی، اکستروژن و قالبهای فشردهسازی لاستیک، قالبها تحت فشارهای تزریق چند صد باری و تماس با مواد مذاب حاوی روانکنندهها و فیلرهای تقویتکننده نظیر الیاف شیشه (Glass Fiber) یا کربنات کلسیم قرار میگیرند. این فیلرها شدیداً ساینده بوده و سطوح فولادی قالب را در زمان کوتاهی فرسایش میدهند. علاوه بر آن، گازهای اسیدی متصاعدشده از پلیمرهایی نظیر PVC (گاز هیدروکلریک اسید) فولاد قالب را دچار خوردگی حفرهای میکند.
پوششدهی ۱۰ الی ۳۰ میکرون کروم سخت بر روی حفرههای قالب (Cavity) مزایای چندگانهای به همراه دارد:
- بهبود رهایش قطعه پلیمری (Easy Mold Release): کاهش انرژی چسبندگی و ضریب اصطکاک کروم سبب میشود قطعه تزریقشده بدون نیاز به اسپری سیلیکون یا واکس رهاساز، به سهولت و با کیفیت سطحی بینقص از قالب جدا شود.
- حفظ تلورانسهای ابعادی دقیق: لایه کروم سخت مانع از خوردگی لبههای تیز و پلیسهزدن قطعات تولیدی در تیراژهای میلیونی میگردد.
- مقاومت در برابر حملات اسیدی: کروم سخت لایهای نفوذناپذیر در برابر ترکیبات اسیدی ناشی از سوختن پلیمرها ایجاد مینماید.
مشخصات فنی پوشش کروم سخت در انواع قالبهای صنعتی و تلورانسهای ابعادی
بر اساس ساختار قطعه پلیمری و شرایط قالبگیری، الزامات فنی به شرح جدول زیر تدوین میگردد:
| نوع قالب صنعتی | آلیاژ فولاد پایه | ضخامت کروم سخت (میکرون) | سختی سطح (HV) | دستآورد عملیاتی و افزایش طول عمر |
|---|---|---|---|---|
| قالب تزریق پلاستیک دقیق (قطعات صیقلی) | فولادهای گرمکار ۱.۲۰۸۳ و ۱.۲۳۱۱ | ۱۰ الی ۲۰ میکرون | ۹۵۰ تا ۱۰۵۰ HV | رسیدن به شفافیت نوری قطعات، افزایش ۵ برابری عمر حفره و عدم نیاز به روانساز |
| قالبهای قطعات تقویتشده با الیاف شیشه | فولاد ابزار ۱.۲۳۴۴ یا ۱.۲۳۷۹ | ۲۵ الی ۴۵ میکرون | ۱۰۰۰ تا ۱۱۰۰ HV | خنثیسازی کامل سایش خراشان شدید ذرات شیشه و جلوگیری از تغییر فرم خطوط جدایش |
| قالبهای تولید بطری و ظروف شیشهای | چدنهای آلیاژی و فولاد مقاوم حرارتی | ۳۰ الی ۶۰ میکرون | ۹۰۰ تا ۱۰۰۰ HV | مقاومت در برابر شوک حرارتی ناشی از مذاب شیشه ۱۱۰۰ درجه و مهار اکسیداسیون سطحی |
| قالبهای اکستروژن و لاستیکسازی | فولادهای آلیاژی سختشده ۴۱۴۰ و ۴۳۴۰ | ۱۵ الی ۳۰ میکرون | ۹۰۰ تا ۹۵۰ HV | مقاومت در برابر ترکیبات گوگردی لاستیک پختنشده و جلوگیری از چسبیدن دوده و الاستومر |
| سنبه و ماتریسهای فرمدهی و پرس فلزات | فولادهای تندبر HSS و SPK | ۲۰ الی ۴۰ میکرون | ۱۰۰۰ تا ۱۱۰۰ HV | جلوگیری از جوش سرد (Cold Welding) فلزات تحت پرس و کاهش چشمگیر سایش لبههای برشی |
کاربرد کروم سخت در غلتکهای صنعتی، ماردونها و خطوط نورد
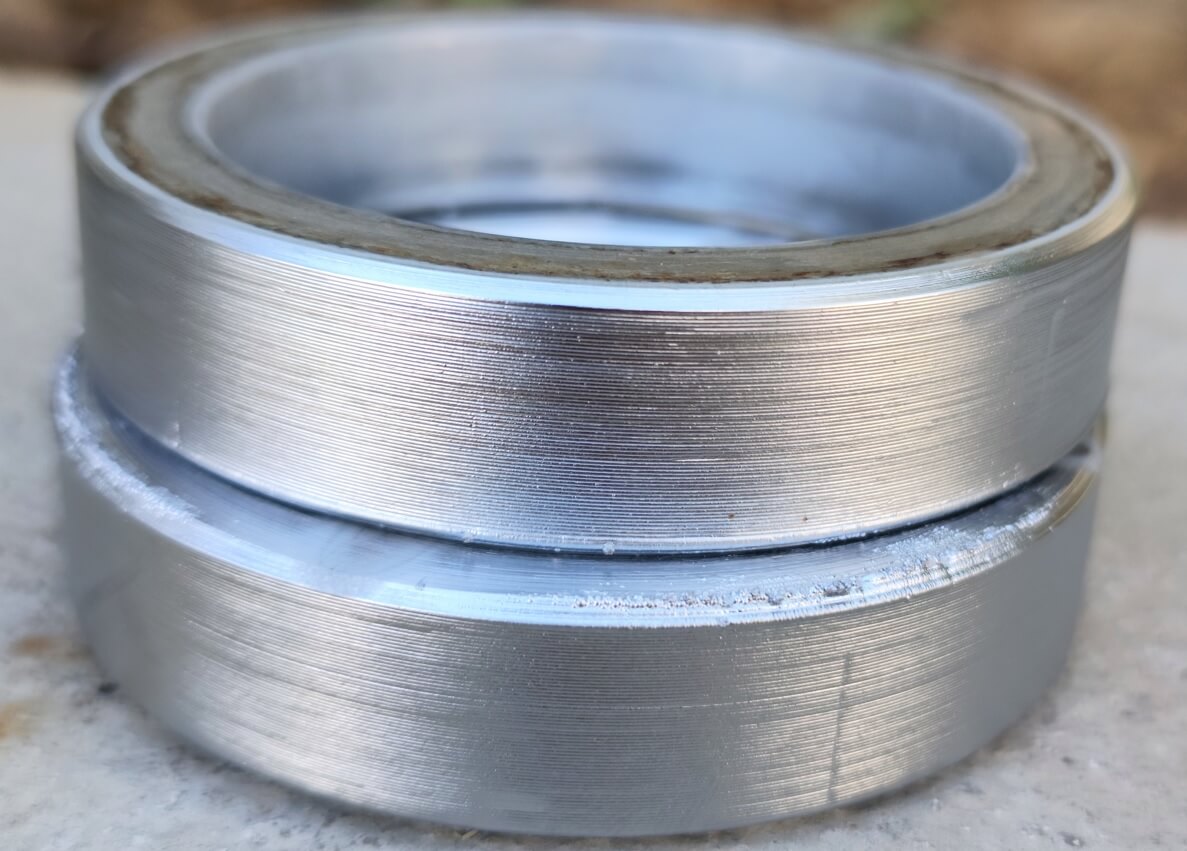
در خطوط تولید پیوسته نظیر صنایع چاپ، صنایع سلولزی و کاغذسازی، خطوط تقویم و نورد تایر و ورقهای پلاستیکی، غلتکهای صنعتی (Industrial Rollers) به صورت شبانهروزی تحت بارهای فشاری سنگین در حال چرخش هستند. هرگونه بینظمی در زبری سطح، سایش موضعی یا لکه زنگزدگی بر روی غلتک مستقیماً بر روی کیفیت ظاهری و ضخامت محصول خروجی اثر گذاشته و باعث خسارات هنگفت میگردد.
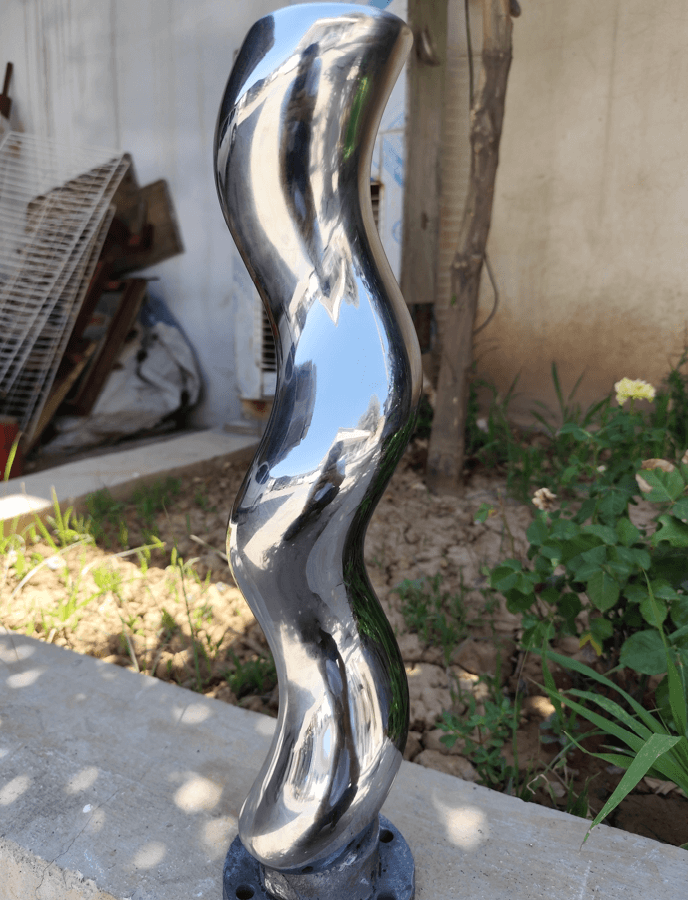
آبکاری کروم سخت بر روی این غلتکها با ضخامتهای ۵۰ الی ۱۵۰ میکرون انجام میشود و سپس به کمک ماشینهای سنگزنی استوانهای پیشرفته، عملیات سوپرفینیشینگ با سنبادههای الماسی اجرا میگردد تا سطح به حالت آینهای کامل (Mirror Finish با Ra < ۰.۰۵ میکرون) درآید. این فرآیند مکمل خدمات تخصصی در واحد خدمات پرداختکاری دقیق است. همچنین ماردونها و سیلندرهای اکسترودر پلیمری که با ترکیبات مذاب پلاستیک تحت فشار در تماس هستند، با لایهای از هارد کروم ضدسایش مقاومسازی میگردند.
کاربرد هارد کروم در صنایع نفت، گاز، پتروشیمی و تأسیسات دریایی
صنایع بالادستی و پاییندستی نفت و گاز از سختترین و خورندهترین محیطهای کاری برای تجهیزات متالورژیکی به شمار میروند. حضور گازهای اسیدی خورنده نظیر سولفید هیدروژن ($H_2S$)، دیاکسید کربن مرطوب ($CO_2$)، کلریدهای معدنی آب دریا و ذرات ساینده ماسه در سیال استخراجی، فولادهای معمولی را در کوتاهمدت دچار خوردگی اتمسفری و سایش حفرهای شدید مینماید.
کروم سخت به عنوان سدی فیزیکی و شیمیایی بر روی اجزای حساس زیر نشانده میشود:
- شیرآلات صنعتی نفت و گاز (Industrial Valves): گویها (Ball)، درگاهها (Gate)، دیسکها و استم شیرهای اطمینان که جهت آببندی نشتناپذیر تا فشارهای کاری ۱۰ هزار PSI نیازمند پوششی صاف، فوقسخت و ضدخوردگی هستند. مباحث ساخت این ادوات در صفحه طراحی و ساخت قطعات پتروشیمی تشریح شده است.
- پمپهای تزریق آب شور و گل حفاری (Mud Pumps): میلهها و بوشهای پیستون که در تماس مداوم با گلهای غلیظ حفاری قرار دارند.
- کمپرسورهای گاز ترش: پیستونها و شفتهای دوار با دور بالا که کروم سخت از سایش چسبان و خوردگی خستگی آنها ممانعت مینماید.
برای قطعاتی که پایه آنها از متریال ضدزنگ است، بخشهای تخصصی ساخت قطعات استیل و ماشینکاریهای فلزی در ساخت قطعات صنعتی به عنوان حلقههای مکمل خط تولید به شمار میروند.

بازسازی ابعادی (Dimensional Salvaging) و احیای قطعات مستهلک
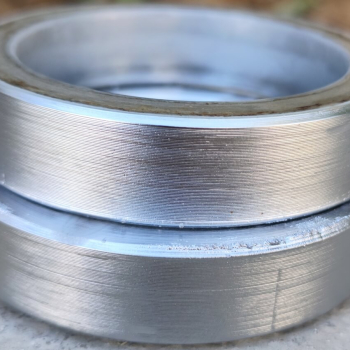
یکی از برجستهترین و پرسودترین کاربردهای اقتصادی آبکاری کروم سخت، بازسازی و احیای ابعادی قطعات صنعتی گرانقیمت است. در بسیاری از خطوط تولید، شفتهای حجیم، نشیمنگاههای بلبرینگ، ژورنالهای توربین یا رولیکهای کشنده پس از سالها کارکرد دچار سایش چند دهم میلیمتری میشوند. خرید مجدد یا ساخت این قطعات مستلزم هزینههای سنگین دهها میلیون تومانی و ماهها معطلی برای واردات است.
آبکاری کروم سخت این فرصت منحصربهفرد را ایجاد میکند که لایه فلزی مستحکم به ضخامت لازم (حتی تا ۱ میلیمتر در فرآیندهای بازسازی چندمرحلهای) بر روی سطح سائیده رسوب داده شود. سپس قطعه بر روی ماشینهای سنگزنی دقیق بسته شده و با برادهبرداری کنترلشده، دقیقاً به قطر نامی و تلورانس استاندارد نقشه کارخانه (h6 یا g6) بازگردانده میشود. این تکنیک نهتنها هزینه را تا ۷۰ درصد در مقایسه با خرید قطعه جدید کاهش میدهد، بلکه به دلیل سختی برتر کروم سخت نسبت به فولاد اولیه، طول عمر کارکرد قطعه بازسازیشده را تا دو برابر افزایش میدهد.
فرآیندهای مشابهی برای سازندگان قطعات خودرو در بخش ساخت قطعات خودرو و قطعهسازان عمومی در خدمات قطعه سازی اجرا میگردد. همچنین برای ادوات حساس پروازی، استانداردهای سختگیرانه در صفحه آبکاری کروم قطعات هواپیما تشریح شده است.

استانداردهای کنترل کیفیت و آزمونهای ارزیابی کروم سخت
دستیابی به پوشش کروم سخت بینقص مستلزم رعایت دستورالعملهای بینالمللی و اجرای بازرسیهای کیفی گامبهگام است:
- استاندارد فرآیندی ASTM B177: دستورالعمل جامع آمادهسازی، فعالسازی الکتروشیمیایی و اعمال پوشش کروم سخت مهندسی بر روی فولادها.
- آزمون چسبندگی متالورژیکی (ASTM B571): تستهای خمش، سوهانکاری معکوس یا شوک حرارتی برای اطمینان از پیوند اتمی لایه با فلز پایه بدون هرگونه ورقهشدن یا پوستهپوسته شدن.
- آزمون ضخامتسنجی پوشش (ASTM B499 / ASTM B568): اندازهگیری ضخامت موثر با استفاده از پروبهای مغناطیسی جریان گردابی (Eddy Current) و طیفسنجی فلوئورسانس اشعه ایکس (XRF).
- آزمون میکروسختیسنجی ویکرز (ASTM E384): اندازهگیری دقیق سختی سطح با اعمال نیروی ۱۰۰ گرم تا ۱ کیلوگرم جهت حصول اطمینان از سختی فراتر از ۸۵۰ HV.
- تست مقاومت به مهنمکی (ASTM B117): ارزیابی رفتار پوشش در محفظه اسپری نمک پیوسته ۵٪ به منظور تأیید دوام طولانیمدت در شرایط خورنده اتمسفری.
دانشجویان و صنعتگران علاقهمند به فراگیری پارامترهای حمام الکترولیت و فرمولاسیون میتوانند راهنمای گامبهگام را در مقاله آموزش آبکاری کروم سخت دنبال کنند.
مراحل مهندسی اجرای آبکاری کروم سخت در رنگین پوشش شیراز
برای دستیابی به چسبندگی پایدار و سطحی همگن، اجرای سلسلهمراتب دقیق زیر در فرآیند تولید الزامی است:
- بررسی اولیه و بازرسی ابعادی: سنجش سلامت متالورژیکی زیرلایه، اندازهگیری میزان سایش با میکرومترهای کالیبره و عیبیابی ترکهای اولیه.
- چربیزدایی عمیق گرم و آلتراسونیک: غوطهوری در وانهای چربیگیر قلیایی به همراه امواج مافوق صوت جهت حذف هرگونه آلودگی، روغنهای سوخته و دوده از ریزمنافذ فلز.
- ماسکگذاری ایزوله (Masking): حفاظت بخشهایی از قطعه که نباید آبکاری شوند به وسیله مومهای تخصصی ضداسید، نوارهای پیویسی صنعتی و غلافهای پلیمری مقاوم به اسید کرومیک.
- اچینگ الکتروشیمیایی آندی (Anodic Etch): اعمال جریان معکوس در حمام اسید به منظور زدودن اکسیدهای سطحی و فعالسازی انرژی سطحی بلورهای فولاد جهت برقراری پیوند متالورژیکی قوی.
- رسوبدهی در وان الکترولیت با کاتالیزورهای بهینه: کنترل پیوسته نسبت اسید کرومیک به اسید سولفوریک (معمولاً ۱۰۰:۱) در دمای دقیق ۵۰ تا ۵۵ درجه سانتیگراد و تنظیم چگالی جریان کاتدی بین ۳۰ تا ۵۰ آمپر بر دسیمتر مربع.
- تنشزدایی حرارتی هیدروژنزدایی (De-Embrittlement): قرار دادن قطعات پرمقاومت در کوره پخت به مدت چند ساعت پس از آبکاری جهت خروج هیدروژن نفوذی و جلوگیری از شکست ترد قطعه.
خدمات برش دقیق پیش از عملیات ماشینکاری نیز در بخش خدمات برش آلومینیوم و ورقهای مهندسی به صنعتگران محترم ارائه میشود.
سفارش تخصصی آبکاری هارد کروم و بازسازی شفت در شیراز
اگر در صنایع خود با سایش زودرس سیلندرها، مستهلک شدن قالبهای تزریق یا آسیب شفتهای سنگین مواجه هستید، مهندسان ما در رنگین پوشش آماده بررسی متالورژیکی و ارائه خدمات تضمینی هستند.

پرسشهای متداول مهندسی پیرامون کاربرد آبکاری کروم سخت (FAQ)
۱. تفاوت کاربردی کروم سخت با آبکاری کروم تزیینی چیست؟
کروم تزیینی ضخامتی بسیار اندک (۰.۲ تا ۰.۸ میکرون) دارد و صرفاً روی لایهای از نیکل براق جهت زیبایی اعمال میشود؛ در حالی که کروم سخت با ضخامتهای بالا (۱۰ تا ۵۰۰ میکرون) مستقیماً روی فولاد رسوب کرده و هدف آن مقاومت به سایش شدید، سختی فراتر از ۶۵ راکول و تحمل بارهای سنگین صنعتی است.
۲. حداقل و حداکثر ضخامت کروم سخت در چه محدودهای تعیین میشود؟
برای قطعات دقیق و قالبهای تزریق پلاستیک، ضخامت معمولاً بین ۱۰ الی ۲۵ میکرون (بدون نیاز به سنگزنی مجدد) انتخاب میشود. برای جکها و سیلندرهای هیدرولیک ضخامت ۳۰ الی ۶۰ میکرون استاندارد است؛ در حالی که برای بازسازی شفتهای ساییدهشده، ضخامت میتواند از ۱۰۰ تا ۵۰۰ میکرون (به همراه سنگزنی به ابعاد نامی) افزایش یابد.
۳. آیا کروم سخت روی آلیاژهای آلومینیوم و برنز نیز قابل اجراست؟
بله، کروم سخت بر روی فولادهای کربنی، فولادهای ابزار، استیلهای زنگنزن، آلیاژهای مس و برنز، چدن و حتی آلومینیوم قابل اعمال است. البته در آلومینیوم به دلیل لایه اکسید طبیعی، اجرای پیشلایههای شیمیایی مانند غوطهوری در زینکات و نیکل الکترولس جهت حصول چسبندگی صددرصدی الزامی است.
۴. چرا شبکه ریزترکها در آبکاری کروم سخت یک مزیت محسوب میشود؟
ریزترکهای میکروسکوپی (Micro-cracks) که در هر سانتیمتر طولی بین ۳۰۰ تا ۸۰۰ عدد هستند، تنشهای کششی داخلی ناشی از ساختار کریستالی را کاهش داده و از پوسته شدن لایه جلوگیری میکنند. همچنین این ترکهای ریز به عنوان میکروکانالهای نگهدارنده فیلم روغن عمل کرده و روانکاری قطعات متحرک مانند پیستونها را بهبود میبخشند.
۵. آیا کروم سخت در تماس با اسیدها مقاوم است؟
کروم سخت در برابر اغلب اسیدهای آلی، اسید نیتریک و گازهای صنعتی مقاومت فوقالعادهای دارد، اما در برابر اسید هیدروکلریک (جوهر نمک) و اسید سولفوریک با غلظتهای خاص مستعد حلشدن است؛ بنابراین در محیطهای حاوی اسید کلریدریک باید از پوششهای مقاومتر نظیر نیکل الکترولس یا آلیاژهای خاص استفاده شود.
کروم سخت ضامن بهرهوری و کاهش هزینههای استهلاک صنعتی
آبکاری کروم سخت نه فقط یک فرآیند پوششدهی، بلکه یک استراتژی اقتصادی برای صنایع سنگین جهت مقابله با هزینههای کمرشکن تعویض قطعات مستهلک و توقف خطوط تولید است. مجتمع رنگین پوشش شیراز با اتکا به دانش متالورژی مهندسی، وانهای مدرن آبکاری، مانیتورینگ آنلاین پارامترهای الکترولیز و واحد سنگزنی و پرداختکاری دقیق، بالاترین استاندارد کیفی را در زمینه اجرای لایههای هارد کروم و بازسازی قطعات صنعتی در جنوب کشور تضمین مینماید.
برای اطلاع از بقیه خدمات ما کلیک کنید.
جهت مطالعه مطلب آموزش آبکاری کروم سخت کلیک کنید.
جهت مطالعه مطلب آبکاری کروم سخت سیلندر کلیک کنید.
جهت مطالعه مطلب آبکاری کروم سخت کلیک کنید.
جهت مطالعه مطلب مزایای آبکاری کروم سخت کلیک کنید.