آبکاری قطعات خودرو
الزامات متالورژیکی و استانداردهای مهندسی سطح در صنایع خودروسازی
پوششدهی الکتروشیمیایی و ترسیب فیزیکی در زنجیره تولید و بازسازی خودرو، فراتر از جنبههای بصری، راهکاری کلیدی برای مهار خوردگی ناشی از رطوبت، نمکپاشیهای جادهای زمستانه، شوکهای حرارتی موتور و سایش اصطکاکی در قطعات متحرک به شمار میرود. خودرو به عنوان سامانهای متشکل از آلیاژهای ناهمگن (فولادهای پرکربن، چدن، برنج، زاماک و آلومینیوم)، نیازمند سازگاری متالورژیکی پوشش با فلز پایه است تا از تشکیل پیلهای گالوانیکی مخرب ممانعت گردد. اجرای استانداردهای بینالمللی در صنعت خودروسازی بر پایه مشخصات فنی پژو-سیتروئن (PSA)، رنو-نیسان و جنرال موتورز (GMW) تعریف شده و در مجموعههای صنعتی آبکاری با آزمونهای دورهای تست ضخامت و مقاومت به خوردگی پایش میگردد.
در ساخت و بازسازی مجموعههای خودرویی، ترکیب فرآیندهای مهندسی سطح به همراه تکنولوژیهای پخت کانوایری نظیر رنگ کوره ای خودرو عمر مفید اجزای زیربندی و سیستم تعلیق را تا چندین برابر در برابر سایش آسفالت و سنگریزه تضمین مینماید. دستیابی به چسبندگی متالورژیکی پایدار در کلیه قطعات از اصول پایهای خدمات آبکاری صنعتی بوده و وابسته به فرآیندهای چربیزدایی گرم، فعالسازی اسیدی و ترسیب دقیق زیرلایههای واسط است.
توزیع یکنواخت چگالی جریان در قطعات خودرویی با هندسه غیرمتقارن، نیازمند طراحی فیکسچرهای تخصصی و شیلدهای پلیمری است تا از ضخیمشدن بیش از حد پوشش در لبههای خارجی و ایجاد رسوب اسفنجی جلوگیری شود. حفظ ضخامت در محدوده مجاز نقشههای مهندسی (تلورانس کمتر از ۳ میکرومتر در محلهای انطباق یاتاقانها و رزوهها) متضمن آببندی هیدرولیکی و مونتاژ بدون نقص قطعات در خطوط کارخانهای است.


دستهبندی مهندسی پوششهای صنعتی در قطعات خودرو
پوششدهی اجزای خودرو بر اساس شرایط کارکردی، تنشهای مکانیکی و موقعیت نصب در بدنه یا قوای محرکه به سه شاخه اصلی طبقهبندی میشود:
- پوششهای تزئینی و دکوراتیو (Decorative Plating): این پوششها روی قطعات خارجی و داخل کابین که در دید مستقیم سرنشینان قرار دارند اعمال میشوند؛ نظیر جلوپنجره، دستگیره دربها، لوگو و آرمهای خودرو، زههای جانبی و تریم داشبورد. هدف محوری در این بخش، ایجاد بازتاب نوری آینهای، شفافیت یکنواخت، مقاومت به خطوخشهای سطحی و پایداری در برابر عرق دست و شویندههای کارواش است که غالباً از طریق سیستمهای مس-نیکل-کروم یا لایهنشانی کاتافورتیک تأمین میشود.
- پوششهای فداشونده و ضدخوردگی شاسی (Protective Plating): قطعاتی که در زیر اتاق خودرو و مجاورت مستقیم با پاشش آب گلآلود، سنگریزه و نمکهای یخزدایی جاده قرار دارند؛ شامل اتصالات پیچ و مهره، فنرهای تعلیق، بازوهای هدایت، براکتهای اکسل و سینی زیر موتور. در این بخش از آبکاری گالوانیزه روی و آلیاژهای روی-نیکل با پسیواسیونهای ضخیم جهت مهار کامل زنگزدگی قرمز استفاده میگردد.
- پوششهای عملکردی و مکانیکی پیشرانه (Functional Plating): اجزای دوار و پرفشار نظیر ساق سوپاپ، میللنگ، رینگ پیستون، میلکمکفنر و شفت هیدرولیک فرمان که نیازمند سختی سطحی فراتر از ۹۰۰ ویکرز، ضریب اصطکاک پایین و مقاومت استثنایی در برابر خستگی تریبولوژیکی هستند. در این حوزه، آبکاری کروم سخت صنعتی و نیکل الکترولس پرفسفر استانداردهای طلایی صنعت خودروسازی را برآورده میسازند.
پوششهای تبدیلی و پسیواسیون نانوکروماته بر قطعات سبک آلومینیومی خودرو
افزایش کاربرد آلیاژهای سبک آلومینیوم در بلوک سیلندر، سرسیلندر، رادیاتورها و پوسته گیربکس، نیازمند متدهای حفاظتی ضدخوردگی بدون افزایش وزن است. پوششهای تبدیلی کروماته زرد و سبز سازگار با استانداردهای زیستمحیطی خودرویی با ایجاد فیلمهای نانومتری اکسید کروم بر روی آلومینیوم، علاوه بر جلوگیری از پدیده خوردگی گالوانیک در تماس با پیچهای فولادی، بستر اتصال میکرونی ایدهآلی برای چسبندگی رنگهای صنعتی فراهم میآورند.
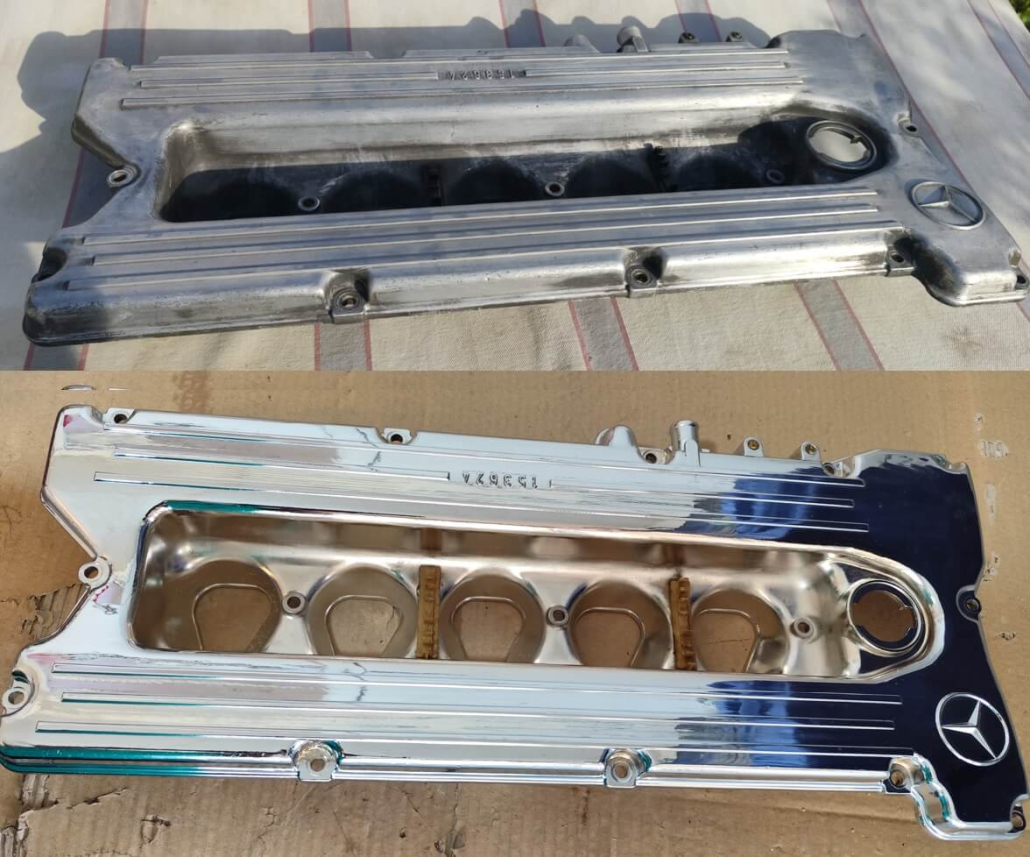
فرآیند مهندسی آبکاری نیکل کروم بر قطعات بیرونی و تزئینی خودرو
سامانه چندلایه آبکاری نیکل کروم متداولترین روش جهت ایجاد براقیت لوکس نقرهای و پایداری بلندمدت بر روی قطعات خودرو است. در فرآیند استاندارد خودروسازی مطابق با استاندارد ASTM B456، لایهنشانی از سه مرحله تکمیلی تشکیل میشود:
- لایه واسط مس اسیدی (ضخامت ۱۰ الی ۱۵ میکرومتر): تسطیح خطوط میکرونی سنبادهکاری و خطوخشهای ریختهگری اولیه، پرکردن خلل و فرج و دفع تنشهای ناشی از انقباض و انبساط حرارتی میان فلز پایه و لایههای سخت فوقانی.
- لایه نیکل نیمهبراق و براق (سیستم بی-نیکل با ضخامت ۱۵ الی ۲۵ میکرومتر): در سیستمهای پیشرفته خودرویی از دو لایه نیکل مجزا استفاده میشود؛ لایه اول نیکل نیمهبراق فاقد گوگرد و لایه دوم نیکل براق حاوی گوگرد است. اختلاف پتانسیل الکتروشیمیایی کنترلشده میان این دو لایه (در حدود ۱۰۰ تا ۱۲۰ میلیولت) سبب میشود که در صورت نفوذ رطوبت، خوردگی به صورت جانبی گسترش یافته و از پیشروی عمقی به سمت فلز پایه جلوگیری به عمل آید.
- میکروفیلم نهایی کروم تزئینی (ضخامت ۰.۳ الی ۰.۸ میکرومتر): رسوب کروم سخت با ساختار میکروترکدار (Micro-cracked Chromium) با چگالی بیش از ۳۰۰ ترک در هر سانتیمتر طولی، که تنشهای درونی پوشش را آزاد کرده و بالاترین مقاومت در برابر کدرشدگی و هوازدگی را فراهم میآورد.
کنترل کیفیت لایههای دوگانه نیکل در آزمایشگاههای خودروسازی بر مبنای آزمون استپ (STEP Test – استاندارد ASTM B764) ارزیابی میگردد. در این متد پتانسیل الکتروشیمیایی و ضخامت دقیق لایه نیکل نیمهبراق و براق به طور همزمان ثبت میشود تا اطمینان حاصل گردد که اختلاف پتانسیل دقیقاً در بازه ۱۰۰ الی ۱۲۵ میلیولت تثبیت شده و مکانیزم خوردگی فداشونده کنترلشده، بقای فلز پایه را تا سالها تضمین نماید.
در بازسازی قطعات نایاب کلاسیک و تیونینگ چرخ، امکان هماهنگی پوششهای بدنه با فرآیند تخصصی کروم کردن رینگ فراهم است تا یکدستی بصری کاملی میان بدنه و چرخهای خودرو حاصل گردد. متقاضیان بازسازی میتوانند جهت برآورد مالی پروژههای چرخ، به بررسی قیمت آبکاری رینگ اسپرت پرداخته و جزئیات تکنیکال هزینه آبکاری رینگ و الگوهای کلاسیک آبکاری رینگ را مشاهده نمایند.

آبکاری گالوانیزه قطعات شاسی و سیستم تعلیق؛ حفاظت کاتدی فداشونده
پیچ و مهرههای چرخ، بستهای لولههای سوخترسانی، اهرمهای ترمز دستی و اتصالات طبقها و فنرهای زیربندی خودرو مستقیماً در معرض گلولای و املاح خورنده قرار دارند. بهرهگیری از خطوط تماماتوماتیک باروانی و گردان آبکاری گالوانیزه در شیراز راهکاری صنعتی برای اعمال لایه روی با ضخامت ۸ الی ۲۰ میکرومتر بر پایه استاندارد ISO ۲۰۸۱ است.
برای قطعات خودرویی حساس، پسیواسیونهای نوین بر پایه کروم سهظرفیتی ضخیم (Thick-Film Passivation) با فامهای زرد رنگینکمانی یا زیتونی مقاومت در برابر آزمون مهنمکی خنثی را تا فراتر از ۴۰۰ ساعت بدون تشکیل شوره سفید و ۱۰۰۰ ساعت بدون زنگزدگی آهن افزایش میدهند. در پیچهای با گرید استحکامی بالای ۱۰.۹، عملیات تنشزدایی و هیدروژنزدایی حرارتی مطابق استاندارد خودروسازی جهت جلوگیری از شکست ترد پیچها به صورت الزامی اجرا میگردد.
کنترل ضریب اصطکاک رزوهها در پیچهای چرخ و سیستم تعلیق پس از گالوانیزه اهمیت حیاتی دارد. افزودن مواد روانساز معدنی و آلی (Torque-Tension Sealers) به حمام شستشوی نهایی سبب تثبیت ضریب اصطکاک در بازه ۰.۱۲ تا ۰.۱۵ میگردد؛ امری که از بازشدن خودبهخودی پیچ بر اثر لرزشهای خودرو یا بریدن آن حین اعمال گشتاور آچارکشی جلوگیری میکند.
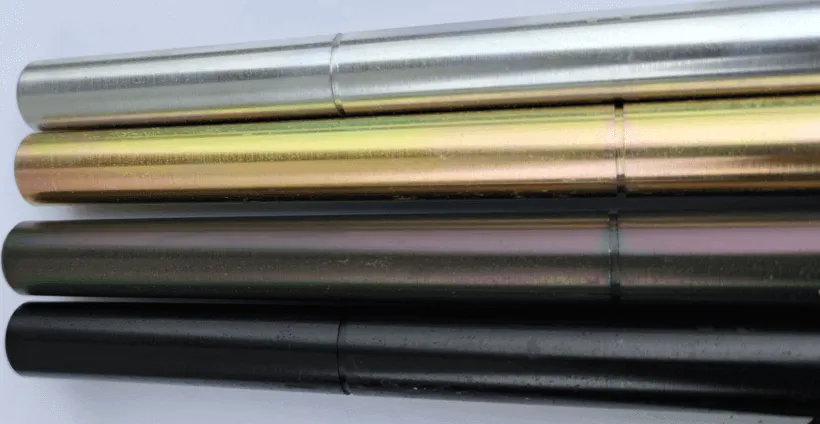
آبکاری کروم سخت قطعات موتور و قوای محرکه؛ زره تریبولوژیکی ضدسایش
در بخشهای دینامیکی موتور و جعبهدنده که در شرایط اصطکاک مرزی، فشارهای هیدرولیکی متناوب و روانکاری متغیر کار میکنند، لایهنشانی کروم سخت مهندسی پاسخی قطعی به استهلاک قطعه است. ساقههای پیستون کمکفنر (Shock Absorber Rods)، میلسوپاپها، گژنپینها و شفتهای جعبهفرمان با پوشش هارد کروم به ضخامت ۲۰ الی ۵۰ میکرومتر پوشش داده میشوند.
این لایه با دستیابی به سختی میکرونی ۹۵۰ تا ۱۱۰۰ ویکرز (معادل ۶۸ راکول سی) و زبری سطحی صیقلی کمتر از ۰.۲ میکرومتر، سایش آببندهای پلیمری (کاسهنمدها) را به صفر نزدیک کرده و از فرار روغنهای تحت فشار هیدرولیک جلوگیری میکند. همانند استانداردهای فوقسنگین هارد کروم سخت در صنایع نفت و گاز، در بخشهای دوار خودرو نیز استفاده از حمامهای کاتالیزوری فلوئوریدی با راندمان بالا متضمن ساختار کریستالی فشرده و فاقد تخلخل است.
پس از تکمیل لایهنشانی کروم سخت، مرحله پرداختکاری تکمیلی سوپرفینیشینگ با سنگهای ساینده الماسی زبری سطح را به کمتر از ۰.۰۵ میکرومتر میرساند. این درجه از صیقلی بودن، اصطکاک دینامیکی را در سرعتهای بالای حرکت پیستون به حداقل رسانده و از گرمشدن موضعی روغن و تخریب زودرس ادوات آببندی در شرایط سخت جادهای ممانعت به عمل میآورد.
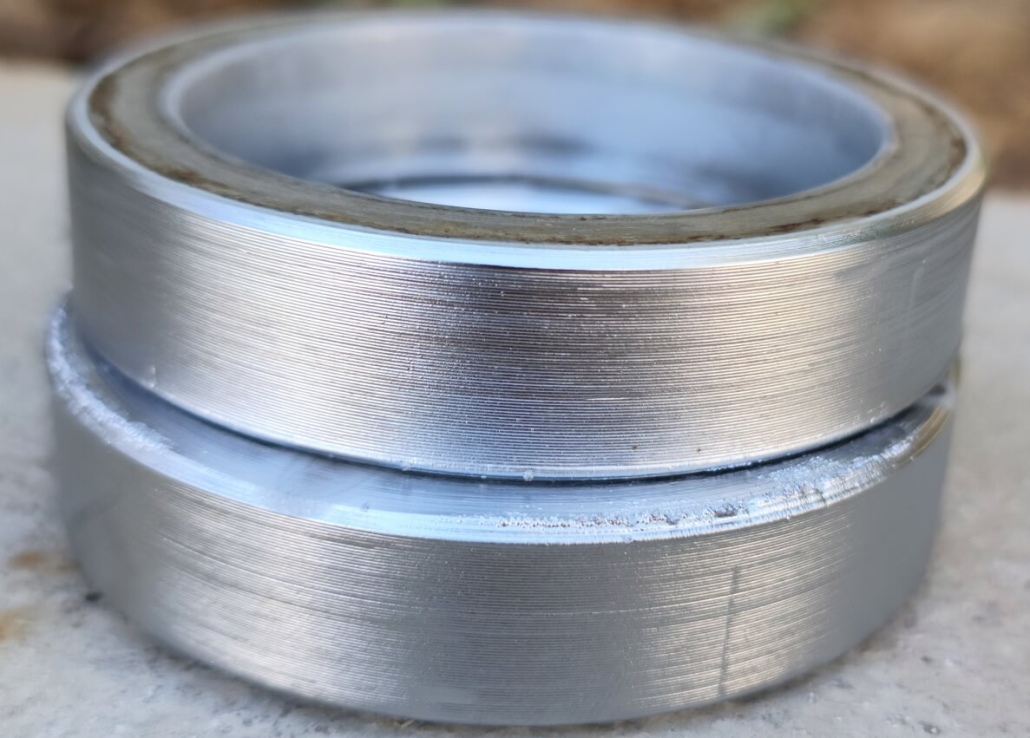
آبکاری الکتروفورتیک و پوششهای دکوراتیو کاتافورتیک قطعات خودرو
پوششهای الکتروفورتیک (Cathodic Electrodeposition Lacquer) که در صنعت خودرو تحت عنوان پوششهای فورتیک و ایکوت قطعات شناخته میشوند، ترکیبی همافزا از جریان الکتریکی مستقیم و رزینهای شفاف پلیاورتان نانوپلیمری هستند. در پروژههای سفارشیسازی خودرو، با افزودن پیگمنتهای آلی فوقبراق به وان آبکاری، امکان خلق طیفهای چشمنوازی نظیر طلایی شامپاینی، رزگلد، مشکی پیانویی ترنسپرنت، دودی کرومی و هفترنگ بر روی قطعات فلزی فراهم میگردد.
فیلم پلیمری پختهشده در کوره (دمای ۱۶۰ درجه سانتیگراد) لایهای یکپارچه، بدون حباب و عایق الکتریکی با ضخامت ۱۵ تا ۲۰ میکرون پدید میآورد که سطح قطعات آلومینیومی و برنجی را در برابر اشعه فرابنفش نور خورشید و سایش اصطکاکی مقاوم میسازد. این متدولوژی صنعتی به عنوان بخشی از خطوط پیشرفته قطعه سازی در شیراز و جنوب کشور پیادهسازی شده و امکان تلفیق با فرآیندهای عمومی آبکاری قطعات را به وجود میآورد.
بهرهگیری از فیلتراسیونهای غشایی اولترافیلتراسیون (UF Permeate) در وانهای شستشوی کاتافورتیک راندمان بازیافت لاک پلیمری را به بالاتر از ۹۸ درصد میرساند. این مکانیزم علاوه بر حذف آلودگیهای زیستمحیطی، موجب پوششدهی بینقص منافذ میکرونی و رزوههای قطعات تیونینگ خودرو بدون پرشدگی یا ضخامت ناهمگون میگردد.


فناوری آبکاری بر روی پلاستیکهای مهندسی خودرو (Plating on Plastics – POP)
با هدف کاهش وزن کلی بدنه و بهینهسازی مصرف سوخت، خودروسازان بخش عمده قطعات تزئینی بیرونی (جلوپنجره، آینههای جانبی، دستگیرهها و زهوارها) را از پلیمرهای مهندسی آکریلونیتریل بوتادین استایرن (ABS) و آلیاژهای پلیکربنات-ایبیاس (PC-ABS) تولید میکنند. رسوبنشانی فلز روی این زیرلایههای پلیمری نارسانا نیازمند فرآیند متالایزینگ شیمیایی چندمرحلهای است:
- حکاکی شیمیایی (Chemical Etching): غوطهوری در حمام اسید کرومیک-اسید سولفوریک در دمای ۶۵ درجه سانتیگراد جهت انحلال ذرات لاستیکی پلیبوتادین در ماتریس پلاستیک و ایجاد حفرات میکرونی دندانهدار برای قفل مکانیکی ذرات فلز.
- خنثیسازی و حساسسازی (Neutralization & Activation): شستشو با بیوسولفیت سدیم جهت احیای کروم ششظرفیتی باقیمانده و سپس نشاندن یونهای کلرید پالادیوم-قلع در حفرات میکرونی سطح.
- شتابدهی و احیای فلزی (Acceleration): فعالسازی هستههای فلزی پالادیوم آزاد بر روی سطح پلیمر.
- لایهنشانی اتوکاتالیتیک نیکل یا مس الکترولس (Electroless Deposition): رسوب فیلم رسانای پیوسته به ضخامت ۰.۲ الی ۰.۵ میکرون بدون نیاز به جریان برق خارجی، که قطعه پلاستیکی را کاملاً رسانای جریان الکتریسیته میسازد.
- آبکاری الکترولیتی مس، نیکل و کروم: انتقال قطعه رساناشده به وانهای الکترولیتی مس براق، بی-نیکل و نهایتاً کروم سخت تزئینی جهت تکمیل پوشش آینهای فلزی.
کنترل عیب تردی هیدروژنی در فولادهای فوقاستحکام خودرویی (ASTM B850)
در قطعات فوقاستحکام خودرویی با سختی بالاتر از ۳۵ راکول سی (مانند پیچهای سرسیلندر گرید ۱۰.۹ و ۱۲.۹، میلتعادل و اتصالات سیستم ترمز)، نفوذ اتمهای هیدروژن حین اسیدشویی و آبکاری روی یا کروم خطری بسیار بحرانی است. تجمع گاز هیدروژن در مرزدانهها تنش درونی عظیمی ایجاد نموده و موجب شکست ناگهانی قطعه حین حرکت خودرو در جاده میگردد. بر اساس دستورالعمل خودروسازی، این قطعات بلافاصله و در بازه زمانی کمتر از ۴ ساعت پس از خروج از وان آبکاری، وارد کورههای عملیات حرارتی هیدروژنزدایی (Hydrogen De-embrittlement Baking) با دمای ۱۹۰ الی ۲۱۰ درجه سانتیگراد به مدت حداقل ۸ الی ۲۴ ساعت میشوند تا اتمهای هیدروژن دیفیوز شده و بدون آسیب به ساختار فولاد خارج گردند.
پروتکل بازسازی و لایهبرداری قطعات خودروهای کلاسیک و آنتیک
بازسازی سپرهای فولادی سنگین، زهوارهای برنجی و قالپاقهای خودروهای کلاسیک نیازمند متدولوژی معکوس لایهبرداری بدون آسیب به ضخامت فلز اصلی است. ابتدا لایههای رنگ قدیمی و کروم فرسوده در حمامهای آندی قلیایی به صورت الکترولیتی سلب (Stripping) میشوند. سپس قطعات دچار خوردگی موضعی، تحت عملیات لحیمکاری نقره یا پرکردن مس ضخیم قرار میگیرند تا گودیها تسطیح گردند. پس از پرداختکاری چرخنمدی و رساندن زبری سطح به آینه کامل، مراحل سهگانه مس براق، نیکل ضخیم ضدخوردگی و کروم با سختی بالا پیادهسازی میشود تا قطعه اصالت و دوامی حتی فراتر از خط تولید اولیه کارخانه بازیابد.
مقایسه تحلیلی پوششهای مهندسی در صنایع خودروسازی
جدول زیر مشخصات متالورژیکی، سختی، ضخامت استاندارد و آزمونهای خوردگی پوششهای پرکاربرد خودرو را مطابق با الزامات استانداردهای بینالمللی تحلیل مینماید:
| نوع سیستم پوشش خودرویی | محدوده ضخامت بهینه (میکرومتر) | سختی سطحی (Vickers HV) | مقاومت به سالت اسپری (ASTM B117) | قطعات و کاربری اصلی در خودرو |
|---|---|---|---|---|
| آبکاری گالوانیزه روی با پسیواسیون زرد | ۸ الی ۱۵ میکرومتر | ۱۲۰ الی ۱۶۰ HV | ۲۵۰ الی ۴۰۰ ساعت تا زنگ قرمز | پیچ و مهره، براکتهای شاسی، اتصالات لوله ترمز |
| آبکاری آلیاژی روی-نیکل (۱۲-۱۵٪ نیکل) | ۶ الی ۱۲ میکرومتر | ۲۵۰ الی ۳۵۰ HV | ۱,۰۰۰ الی ۱,۵۰۰ ساعت تا زنگ قرمز | کالیپر ترمز، اتصالات بحرانی زیربندی، فلنجها |
| سیستم دوبلکس مس-نیکل-کروم تزئینی | ۱۵ مس + ۲۰ نیکل + ۰.۵ کروم | ۸۰۰ الی ۹۰۰ HV | ۴۸ الی ۹۶ ساعت آزمون تسریعشده CASS | جلوپنجره، دستگیره بیرونی، آرم و لوگو، زهها |
| آبکاری کروم سخت صنعتی | ۲۵ الی ۱۰۰ میکرومتر | ۹۵۰ الی ۱,۱۰۰ HV | ۵۰۰ الی ۸۰۰ ساعت | میله کمکفنر، ساق سوپاپ، میللنگ، پیستون |
| آبکاری نیکل الکترولس پرفسفر (ENP) | ۱۵ الی ۳۰ میکرومتر | ۵۰۰ HV (پس از عملیات: ۱,۰۰۰ HV) | ۸۰۰ الی ۱,۲۰۰ ساعت | پمپ هیدرولیک، سوزن انژکتور، توربوشارژر |
| پوشش الکتروفورتیک پلیمری (فورتیک) | ۱۵ الی ۲۵ میکرومتر | سختی مدادی 3H تا 4H | ۵۰۰ ساعت هوازدگی و UV | رینگهای اسپرت، تریم داخلی داشبورد، دستگیره |
پوششدهی تخصصی قطعات خودرو و مجموعههای صنعتی در شیراز
مجموعه رنگینپوشش شیراز با بهرهگیری از وانهای تماماتوماتیک گردان و باروانی، کوره پخت کنترلشده و سیستم هیدروژنزدایی مطابق استانداردهای خودروسازی، آماده پذیرش سفارشهای خطوط تولید، لوازم یدکی و قطعات تیونینگ میباشد.
مشاوره فنی و استعلام خط تولید: ۰۹۱۲۶۷۶۳۵۰۱آزمونهای استاندارد آزمایشگاهی کنترل کیفیت پوششهای خودروسازی
تأیید کیفی پوشش قطعات خودرو بر مبنای پروتکلهای آزمون سختگیرانه خودروسازان جهانی ارزیابی میگردد:
| عنوان آزمون آزمایشگاهی | استاندارد مرجع بینالمللی | شرایط اجرای تست در محیط بسته | معیار پذیرش کیفی خودروسازی |
|---|---|---|---|
| آزمون مهنمکی مس-اسید استیک (CASS Test) | ASTM B368 / ISO 9227 CASS | اسپری محلول نمک ۵٪ با کلرید مس و اسید استیک در دمای ۵۰ درجه | حداقل ۴۸ ساعت بدون هرگونه تاول، لکه یا حفره نفوذی |
| آزمون مهنمکی خنثی اتمسفری (NSS) | ASTM B117 / ISO 9227 NSS | محلول آبنمک ۵٪ خنثی در دمای ۳۵ درجه سانتیگراد | ۹۶ ساعت تا زنگ سفید و فراتر از ۴۰۰ ساعت تا زنگ قرمز آهن |
| آزمون شوک حرارتی چسبندگی (Thermal Shock) | ASTM B571 | حرارتدهی قطعه تا ۱۵۰ الی ۲۵۰ درجه و غوطهوری ناگهانی در آب سرد | عدم پوسته شدن، جدایش و تشکیل تاول در لایه پوشش |
| آزمون چسبندگی خراش متقاطع (Cross-Hatch) | ASTM D3359 / ISO 2409 | برشهای شطرنجی شبکه ۲ میلیمتری و تست چسب نواری فشاری | کسب رتبه 5B (عدم کنده شدن حتی یک لبه یا تقاطع) |
| آزمون ضخامتسنجی غیرمخرب اشعه ایکس (XRF) | ASTM B568 / ISO 3497 | تابش اشعه ایکس فلورسانس و طیفسنجی فوتوالکترون | انطباق دقیق با تلورانس نقشههای فنی قطعهسازی |
پوششدهی مقاوم و بازسازی قطعات خودرو در مجتمع رنگینپوشش
جهت استعلام قیمت، دریافت نمونه کار صنعتی، ارسال تیراژهای کارخانهای یا بازسازی قطعات مستعمل و کلاسیک با کارشناسان متالورژی ما در تماس باشید.
تماس با کارشناس ارشد پوششدهی: ۰۹۱۲۶۷۶۳۵۰۱پرسشهای متداول مهندسی پیرامون آبکاری قطعات خودرو
تفاوت اصلی آبکاری نیکل-کروم سنتی با پوششهای اسپری فانتاکروم بر روی قطعات خودرو چیست؟
آبکاری نیکل-کروم یک پیوند متالورژیکی و الکتروشیمیایی اتمبهاتم درون وانهای الکترولیت است که سختی بسیار بالا (بیش از ۸۰۰ ویکرز)، مقاومت استثنایی در برابر ضربه و چسبندگی دائمی ایجاد میکند. در مقابل، فرآیند فانتاکروم در واقع پاشش نیترات نقره شیمیایی روی یک لایه پرایمر رنگی است که با یک لاک شفاف کیلر محافظت میشود. هرچند فانتاکروم برای سطوح پیچیده یا قطعات دکوراتیو غیرفلزی جلوه آینهای سریعی ایجاد میکند، اما به هیچ عنوان مقاومت سایشی، چسبندگی ضربهای و دوام جوی آبکاری الکتریکی نیکل-کروم کارخانهای را در برابر نمک جاده و شویندههای خودرویی دارا نیست.
چرا پوشش آلیاژی روی-نیکل (Zinc-Nickel) در خودروسازی مدرن جایگزین گالوانیزه معمولی شده است؟
پوشش روی-نیکل با ترکیب ۱۲ الی ۱۵ درصد نیکل، مقاومت به خوردگی را در مقایسه با گالوانیزه خالص تا پنج برابر ارتقا میدهد (تحمل بیش از ۱۰۰۰ ساعت آزمون مهنمکی خنثی بدون زنگ قرمز). علاوه بر این، پوشش روی-نیکل در دماهای کاری بالای موتور و سیستم ترمز (تا ۲۰۰ درجه سانتیگراد) پایداری حرارتی خود را حفظ کرده و پسیواسیون آن دچار ترکهای ساختاری نمیشود؛ در حالی که گالوانیزه معمولی در دمای بالای ۱۰۰ درجه پسیواسیون خود را از دست داده و سریعاً دچار شوره سفید میگردد.
چگونه میتوان از پوسته شدن آبکاری روی قطعات پلاستیکی (ABS) خودرو جلوگیری کرد؟
پوسته شدن لایه فلز روی پلاستیک ناشی از عدم حکاکی شیمیایی (Etching) مناسب ماتریس پلیمر است. پلیمر ABS حاوی ذرات لاستیکی پلیبوتادین است که باید در اسید کرومیک حل شده و حفرات میکرونی دندانهدار تشکیل دهند. اگر زمان اسیدشویی کم باشد یا دمای وان زیر ۶۰ درجه تنظیم شود، چسبندگی مکانیکی قفل نمیشود. همچنین رعایت اختلاف ضخامت و اعمال یک لایه مس اسیدی انعطافپذیر با ضخامت حداقل ۱۵ میکرومتر برای جذب تنشهای انبساط حرارتی پلیمر در سرما و گرما ضروری است.
فرآیند هیدروژنزدایی (De-embrittlement) در پیچهای چرخ و تعلیق خودرو چیست؟
هنگام اسیدشویی و آبکاری قطعات فولادی سختشده، اتمهای هیدروژن وارد فضاهای خالی شبکه بلوری فولاد میشوند. با اعمال گشتاور و بارگذاری دینامیکی خودرو، این اتمها به نواحی تمرکز تنش مهاجرت کرده و باعث شکست ناگهانی پیچ بدون تغییر فرم پلاستیک میگردند. طبق استاندارد خودروسازی، کلیه قطعات با استحکام کششی بالای ۱۰۰۰ مگاپاسکال باید ظرف حداکثر ۴ ساعت پس از آبکاری، به مدت ۸ الی ۲۴ ساعت در کوره با دمای ۲۰۰ درجه سانتیگراد پخته شوند تا اتمهای هیدروژن تخلیه گردند.
آیا قطعات آلومینیومی موتور نظیر پیستون و سیلندر قابل آبکاری هستند؟
بله، قطعات آلومینیومی ابتدا تحت عملیات غوطهوری زینکات قلیایی (Zincate Treatment) قرار میگیرند تا لایه اکسید طبیعی آلومینیوم حذف شده و یک فیلم نازک روی بر سطح بنشیند. سپس لایهنشانی نیکل الکترولس (ENP) به همراه ذرات روانکننده نانوکامپوزیت سیلیکون کاربید (SiC) یا تفلون PTFE روی پیستونها و جداره سیلندر اعمال میشود که مقاومت به سایش و گیرپاژ رینگها را در شرایط کاهش سطح روغن موتور به طور چشمگیری تضمین مینماید.