آبکاری کروم قطعات هواپیما
خدمات مهندسی آبکاری کروم سخت در صنایع هوانوردی و هوافضا
در مهندسی هوافضا و صنایع هوایی، پوششدهی سطحی قطعات پروازی فراتر از یک لایه محافظ ساده، ضامن مستقیم ایمنی پرواز و تابآوری سازهای در بحرانیترین شرایط عملیاتی است. قطعات کلیدی هواپیما در هر چرخه پرواز، برخاست و نشست (Takeoff & Landing) با شدیدترین تنشهای مکانیکی دینامیکی، سایشهای تماسی اصطکاکی، تغییرات دمایی ناگهانی از منفی ۶۰ درجه سانتیگراد در ارتفاعات تا چندصد درجه در مجاورت موتورها، و هجوم رطوبت خورنده و ذرات کلریدی باندهای ساحلی مواجه میشوند. در این میان، آبکاری کروم قطعات هواپیما بهویژه اعمال لایههای تخصصی کروم سخت هوانوردی (Aviation Hard Chrome Plating) به عنوان مطمئنترین و آزمودهشدهترین راهکار متالورژیکی جهان جهت دفع سایشهای سنگین، افزایش چشمگیر سختی میکرونی و بازگرداندن قطعات باارزش به تلورانسهای ابعادی استاندارد کارخانه شناخته میشود.
مجتمع صنعتی رنگین پوشش شیراز به عنوان یکی از مراکز پیشرو در ارائه خدمات خدمات آبکاری صنعتی و قطعهسازی پیشرفته در جنوب کشور، فرآیندهای پوششدهی سخت را برای انواع تجهیزات پروازی و ادوات حساس مکانیکی مطابق با الزامات سختگیرانه استانداردهای هوافضا به اجرا درمیآورد. بر خلاف پوششهای معمولی، کرومکاری هوایی مستلزم انطباق کامل با مراجع مرجع بینالمللی از جمله SAE AMS ۲۴۶۰، AMS ۲۴۰۶، استاندارد نظامی MIL-STD-۱۵۰۱ و سیستم مدیریت کیفیت ISO ۹۰۰۱ است تا از بروز کوچکترین عیوب میکروسکوپی یا پدیدههای مخربی نظیر تردی هیدروژنی در فولادهای فوق مستحکم جلوگیری شود.
متالورژی پوشش کروم سخت؛ ویژگیهای فیزیکی و ساختار کریستالی
کروم سخت به دلیل ساختار بلوری مکعبی مرکزپر (BCC) و انرژی آزاد سطحی پایین، مجموعهای استثنایی از خواص تریبولوژیکی را در اختیار طراحان سازههای هوایی قرار میدهد. لایه کروم سخت هوانوردی، بدون نیاز به لایههای میانی یا زیرلایههای متداول در آبکاریهای تزیینی، مستقیماً بر روی سطوح آلیاژهای پایه نشانده میشود تا انتقال بار و تنش میان پوشش و زیرلایه با بالاترین پیوند متالورژیکی صورت پذیرد. برای درک علمی مزایای آبکاری کروم سخت در مقیاس هوانوردی، پارامترهای اساسی زیر در حمامهای آبکاری کنترل میشوند:
- سختی میکرونی فوقالعاده بالا: سختی پوشش رسوبدادهشده بین ۸۵۰ تا ۱۱۰۰ ویکرز (HV ۰.۱) معادل ۶۵ الی ۷۰ راکول سی (HRC) تنظیم میگردد که مقاومت به خراش، کندگی و سایش سایشی (Abrasive Wear) را به اوج میرساند.
- ضریب اصطکاک لغزشی بسیار پایین: ضریب اصطکاک کروم سخت در تماس با فولاد و آلیاژهای برنزی در حدود ۰.۱۲ الی ۰.۱۵ (در شرایط خشک) و کمتر از ۰.۰۸ (در حضور روانکار) است که تلفات گرمایی و اتلاف انرژی در سیستمهای محرک هوایی را به حداقل میرساند.
- شبکه ریزترکهای مهندسیشده (Controlled Micro-cracks): در فرآیند رسوبدهی کروم سخت، ایجاد دانسیته کنترلشدهای از ریزترکها (بین ۳۰۰ تا ۸۰۰ ترک در هر سانتیمتر طولی بر اساس ASTM B650) الزامی است. این شبکه نهتنها از گسترش تنشهای کششی داخلی پوشش جلوگیری میکند، بلکه بستری ایدهآل برای نگهداری فیلمهای روغن روانکاری و دوام درزگیرها فراهم میآورد.
- مقاومت به خوردگی شیمیایی و اکسیداسیون: تشکیل خودبهخودی لایه نازک و پایدار اکسید کروم (Cr2O3) بر سطح پوشش، مانع از نفوذ رطوبت، نمکهای جوی و سیالات هیدرولیکی خورنده مانند Skydrol به لایههای زیرین میگردد.
تکنیکهای الکتروشیمیایی مدرن مانند اعمال چگالی جریان کنترلشده و پالسهای معکوس دورهای (Periodic Reverse Plating)، موجب تشکیل پوششی متراکم و همگن روی سطوح پیچیده میگردد که عملکرد آن در صفحات تخصصی کاربرد آبکاری کروم سخت به تفصیل تشریح شده است.
جدول مشخصات فنی، ضخامت و استانداردهای آبکاری کروم در قطعات پروازی
در صنایع هوانوردی، ضخامت پوشش و الزامات عملیاتی بر اساس نوع قطعه، بارگذاری مکانیکی و شرایط محیطی مطابق جدول زیر طراحی و اجرا میگردد:
| نوع قطعه پروازی | استاندارد مهندسی | جنس آلیاژ پایه | ضخامت پوشش کروم (میکرون) | سختی سطح (HV / HRC) | کارکرد عملیاتی و مزیت کلیدی |
|---|---|---|---|---|---|
| استرات و جکهای ارابه فرود (Landing Gear Shock Struts) | AMS 2406 / AMS-QQ-C-320 | فولادهای پرمقاومت 4340M و 300M | ۷۵ تا ۱۲۵ میکرون | ۹۵۰ تا ۱۰۵۰ HV (۶۸ HRC) | جلوگیری از سایش آببندها و مقاومت در برابر ضربات سنگین نشستن هواپیما |
| سیلندرها و پیستونهای هیدرولیک سطوح پرواز (Actuators) | AMS 2460 Type 2 | فولاد زنگنزن ۱۵-5PH یا ۱۷-4PH | ۳۵ تا ۶۰ میکرون | ۸۵۰ تا ۹۵۰ HV (۶۶ HRC) | ضد سایش لغزشی مداوم و مقاوم کامل در برابر سیالات هیدرولیکی سنتتیک اسیدپایه |
| شفتها و محورهای روتور کمپرسور موتور | MIL-STD-1501 / AMS 2438 | اینکونل ۷۱۸ و فولادهای گرمکار | ۲۵ تا ۵۰ میکرون | ۹۵۰ تا ۱۱۰۰ HV (۷۰ HRC) | حفظ بالانس دینامیکی دوربالا و حفظ خواص تریبولوژیکی تا دمای ۴۰۰ درجه سانتیگراد |
| ریلها و غلتکهای هدایت فلپ و اسلت (Flap & Slat Tracks) | AMS 2406 Class 1 | فولاد مارایجینگ (Maraging Steel) | ۵۰ تا ۸۰ میکرون | ۹۰۰ تا ۱۰۰۰ HV (۶۷ HRC) | تحمل بارهای تماسی موضعی شدید و جلوگیری از خستگی ناشی از سایش غلتشی |
| پینهای اتصال بال و سازه اصلی (Hinge Pins) | AMS 2460 Type 1 | فولادهای کمآلیاژ سختشونده | ۳۰ تا ۵۰ میکرون | ۸۵۰ تا ۹۰۰ HV (۶۵ HRC) | مهار پدیده فرتینگ (Fretting Corrosion) و تسهیل دمونتاژ در چرخههای بازرسی دورهای |
مشاوره فنی و استعلام خدمات آبکاری قطعات هوانوردی در شیراز
مجتمع رنگین پوشش شیراز با اتکا به وانهای مجهز کروم سخت، تجهیزات پیشرفته آنالیز متالورژیکی و کوره عملیات حرارتی هیدروژنزدایی تحت خلاء، آماده اجرای پوششهای مهندسی بر روی قطعات حساس هوانوردی و صنایع دفاعی است. جهت ارزیابی نقشههای فنی و استعلام زمانبندی با کارشناسان ما تماس بگیرید.
مدیریت تردی هیدروژنی (Hydrogen Embrittlement) و الزامات ایمنی بحرانی
یکی از حساسترین و خطرناکترین چالشها در آبکاری قطعات هوایی ساختهشده از فولادهای با استحکام کششی بالا (بیش از ۱۰۰۰ مگاپاسکال یا سختی بالای ۳۸ HRC)، پدیده تردی هیدروژنی است. در طول فرآیند الکترولیز کروم در حمام اسید کرومیک، واکنش فرعی آزادسازی گاز هیدروژن در کاتد رخ میدهد. اتمهای هیدروژن آزاد به سرعت به داخل شبکه کریستالی فولاد پایه نفوذ کرده و در مرزدانهها و مناطق تمرکز تنش تجمع مییابند. در صورتی که این اتمها خنثی نشوند، قطعه میتواند تحت تنشهای استاتیکی حین پرواز بدون هیچ هشدار قبلی دچار شکست ترد و ناگهانی فاجعهبار شود.
پروتکلهای رفع تنش و پخت هیدروژنزدایی (De-Embrittlement Baking)
برای مقابله با این پدیده، استانداردهای بینالمللی هوافضا از جمله ASTM B850، SAE AMS ۲۷۵۹/۹ و MIL-STD-۱۵۰۱ دستورالعملهای سختگیرانهای تدوین کردهاند که در خطوط پوششدهی رنگین پوشش شیراز مو به مو اجرا میشوند:
- تنشزدایی پیش از آبکاری (Pre-Plate Stress Relief): تمامی قطعاتی که تحت ماشینکاری سنگین، سنگزنی یا عملیات حرارتی قرار گرفتهاند، پیش از ورود به وان آبکاری باید به مدت حداقل ۳ الی ۵ ساعت در دمای ۱۹۰ تا ۲۰۰ درجه سانتیگراد پخته شوند تا تنشهای پسماند سطحی تخلیه گردند.
- عملیات شاتپینینگ (Shot Peening) مطابق AMS ۲۴۳۰: پیش از آبکاری، سطح قطعات تحت ضربات کنترلشده گویهای فولادی قرار میگیرد تا تنشهای فشاری پسماند (Compressive Residual Stresses) ایجاد شود. این لایه فشرده، افت استحکام خستگی ناشی از رسوب کروم را خنثی کرده و عمر خستگی قطعات چرخشی و ضربهپذیر را تضمین مینماید.
- پخت هیدروژنزدایی پس از آبکاری (Post-Plate Baking): قطعات حداکثر ظرف مدت ۳ تا ۴ ساعت پس از خروج از حمام آبکاری باید وارد کوره با گردش هوای داغ شوند و بسته به استحکام کششی آلیاژ، به مدت ۲۳ تا ۲۴ ساعت در دمای ۱۹۰ الی ۲۱۰ درجه سانتیگراد نگهداری شوند تا اتمهای هیدروژن نفوذی فرصت خروج از شبکه بلوری فولاد را پیدا کنند.
این دقت متالورژیکی همان دلیلی است که خدمات آبکاری کروم سخت صنعتی را از پوششدهیهای کارگاهی معمولی متمایز میسازد و ضامن امنیت کامل تجهیزات در آسمان است.
پروتکل استانداردهای بینالمللی و آزمونهای کنترل کیفیت کروم هوانوردی
تمامی فرآیندهای پوششدهی در مقیاس هوافضا باید با روشهای آزمون مدون و آزمونهای غیرمخرب (NDT) ارزیابی و مستندسازی شوند:
| کد استاندارد مرجع | عنوان و نهاد صادرکننده | پارامتر تحت آزمون | روش ارزیابی و آزمونهای غیرمخرب (NDT) | معیار پذیرش کیفی |
|---|---|---|---|---|
| AMS 2460 | SAE International Aerospace Specification | سختی، یکنواختی رسوب و چگالی ترکها | میکروسختیسنجی ویکرز (ASTM E384) و میکروسکوپ نوری متالورژی | سختی حداقل ۸۵۰ HV و چگالی ترک ۳۰۰ تا ۸۰۰ عدد در سانتیمتر |
| ASTM B850 / AMS 2759 | استاندارد فرآیندی رفع تردی هیدروژنی | خروج اتمهای هیدروژن پس از آبکاری | عملیات حرارتی پخت در اتمسفر کنترلشده و آزمون کشش پایدار (ASTM F519) | تحمل بار پایدار کششی به مدت ۲۰۰ ساعت بدون وقوع شکست یا ترک در نمونههای شاهد |
| ASTM B499 / ASTM B568 | آزمون ضخامتسنجی پوششهای فلزی | ضخامت موثر لایه کروم سخت | ضخامتسنجی جریان گردابی (Eddy Current) و آنالیز فلوئورسانس اشعه ایکس (XRF) | انطباق کامل با نقشه مهندسی و انحراف حداکثر کمتر از ±۲ میکرون |
| ASTM B571 | استاندارد کیفی چسبندگی پوشش فلزی | استحکام اتصال متالورژیکی به زیرلایه | آزمون شوک حرارتی (Thermal Shock) و تست خمش معکوس سنبه | عدم مشاهده هرگونه تورق، پوستهپوسته شدن یا تاول در فصل مشترک لایه |
| ASTM B117 | تست مقاومت در برابر مهنمکی (Salt Spray) | رفتار در برابر خوردگی کاتدی و جوی | محفظه اسپری نمک پیوسته ۵٪ محلول NaCl در دمای ۳۵ درجه سانتیگراد | دوام بیش از ۱۰۰۰ ساعت بدون ایجاد حفرههای زنگ قرمز یا نفوذ به فلز پایه |
| ASTM E1444 / ASTM E1417 | بازرسی عیوب سطحی با ذرات مغناطیسی و نافذ | شناسایی ریزترکهای طولی و ریزتخلخلها | بازرسی با ذرات مغناطیسی فلورسنت (MPI) و مایعات نافذ رنگی (FPI) | عدم مشاهده هرگونه نشانه خطی، ترکهای خستگی یا ناپیوستگی در ساختار |
مراحل مهندسی آمادهسازی سطح و لایهنشانی در کارگاه رنگین پوشش
رسیدن به چسبندگی متالورژیکی ۱۰۰ درصدی در قطعات هواپیما مستلزم رعایت ترتیب مراحل تمیزکاری و آمادهسازی شیمیایی فوقالعاده دقیق است. هرگونه آلودگی چربی، اثر انگشت، اکسید سطحی یا تنش حرارتی ناشی از ماشینکاری میتواند موجب ایجاد تاول یا ورقه شدن لایه در فشارهای هیدرولیکی هزاران PSI گردد. مراحل عملیاتی در کارگاه ما عبارتند از:
- بازرسی ابعادی و غیرمخرب ورودی: قطعه به وسیله میکرومترهای لیزری کالیبرهشده بازرسی شده و آزمون ذرات مغناطیسی (MPI) برای اطمینان از سلامت زیرلایه پیش از هر اقدامی انجام میگیرد. این مرحله مکمل پروژههای دقیق در بخش خدمات قطعه سازی دقیق است.
- چربیزدایی حرارتی و آلتراسونیک: غوطهوری در حمامهای چربیگیر قلیایی داغ مجهز به امواج فراصوت (Ultrasonic) با فرکانس ۲۸ تا ۴۰ کیلوهرتز جهت زدودن بقایای روغنهای صنعتی از منافذ میکروسکوپی فلز.
- ماسکگذاری دقیق (Precision Masking): مناطقی از قطعه که نباید آبکاری شوند (مانند رزوهها، سوراخهای پین و هزارخارها) با استفاده از لاکهای مقاوم به اسید کرومیک، نوارهای پلیاستری عایق و فیکسچرهای تفلونی به دقت پوشانده میشوند.
- اچینگ الکتروشیمیایی آندی (Anodic Etching): جهت فعالسازی سطح و برطرف کردن لایه پسیو طبیعی آلیاژ، قطعه به مدت چند ثانیه تا یک دقیقه در وان اسید کرومیک به عنوان آند قرار میگیرد تا سطح نانومتری فلز حکاکی شده و ساختار بلوری برای اتصال اتمی با کروم آماده شود.
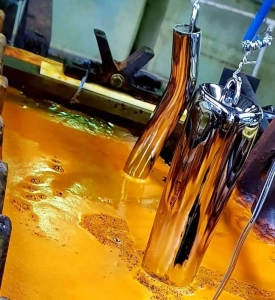
- آبکاری در وانهای مجهز به کنترل خودکار: غوطهوری در الکترولیت اسید کرومیک و اسید سولفوریک با نسبت کاتالیزوری دقیق ۱۰۰:۱ در دمای ۵۰ الی ۵۵ درجه سانتیگراد با پایش هوشمند چگالی جریان بین ۳۰ تا ۴۵ آمپر بر دسیمتر مربع تا ضخامت مورد نظر مطابق فرمولهای رسوبدهی حاصل شود.
علاقهمندان به مبانی علمی این فرآیندها میتوانند مباحث آموزشی گامبهگام را در مقاله تخصصی آموزش آبکاری کروم سخت مطالعه فرمایند.
بازسازی ابعادی (Dimensional Restoration) و سنگزنی دقیق قطعات پروازی
در مراکز اورهال و نگهداری هواپیما (MRO – Maintenance, Repair and Overhaul)، خرید یا ساخت مجدد قطعاتی مانند پیستونهای غولپیکر ارابه فرود یا استوانههای اصلی هیدرولیک هزینههای دهها هزار دلاری و زمان انتظار طولانی به همراه دارد. آبکاری کروم سخت این امکان بینظیر را فراهم میکند که قطعات ساییدهشده یا خوردهشده، با اعمال پوشش ضخیمتر (اورسایز) و سپس سنگزنی مجدد، با کسر کوچکی از هزینه خرید نو به چرخه عملیاتی بازگردند.
مجموعه رنگین پوشش شیراز مجهز به سنگزنهای استوانهای (Cylindrical Grinding) دقیق و خدمات سنگزنی سنترلس است که پس از عملیات آبکاری، قطعه را تا رسیدن به تلورانسهای هندسی h6 و زبری سطح فوقالعاده صیقلی Ra کمتر از ۰.۱ میکرون ماشینکاری مینماید. برای کسب اطلاعات تکمیلی پیرامون تکنیکهای سنگزنی و پرداخت، بخش خدمات پرداختکاری صنعتی را مشاهده کنید. همچنین برای پروژههای سنگین در جنوب کشور، قابلیتهای تخصصی ما در صفحه کروم سخت شیراز گردآوری شده است.
نیاز به بازسازی و سنگزنی ابعادی قطعات هیدرولیک هوایی دارید؟
متخصصان متالورژی رنگین پوشش شیراز با اتکا به فرآیندهای لایهنشانی کروم سخت و سنگزنی دقیق CNC، قطعات فرسوده را با حفظ کامل هممحوری و استانداردهای بازرسی ابعادی بازسازی مینمایند. برای دریافت مشاوره متالورژی با ما در تماس باشید.

مقایسه آبکاری کروم سخت با فناوریهای جایگزین (HVOF و PVD) در هوانوردی
در سالهای اخیر به دلیل مقررات زیستمحیطی سختگیرانه نظیر REACH در اروپا و استانداردهای OSHA پیرامون انتشار بخارات کروم ششظرفیتی، صنعت هوانوردی تحقیقات گستردهای را برای بررسی فناوریهای جایگزین انجام داده است. از جمله این روشها میتوان به پاشش حرارتی سرعتبالا (HVOF) با پوششهای کاربید تنگستن (WC-Co-Cr) و رسوب فیزیکی بخار (PVD) اشاره نمود. با این حال، کروم سخت همچنان در بخشهای وسیعی از صنایع هوایی موقعیت بیرقیب خود را حفظ کرده است:
- پوششدهی حفرههای داخلی و هندسههای پیچیده: در فرآیند HVOF پاشش ذرات به صورت خط دید (Line-of-Sight) انجام میشود؛ بنابراین امکان پوششدهی سطوح داخلی لولههای باریک، حفرههای کور و جداره سیلندرهای هیدرولیک با نسبت طول به قطر بالا وجود ندارد. در مقابل، فرآیند الکتروشیمیایی کروم سخت با استفاده از آندهای کمکی کمحجم، پوششی یکنواخت و بدون نقص در تمامی سطوح داخلی پدید میآورد.
- چسبندگی متالورژیکی در مقایسه با پیوند مکانیکی: پوشش کروم سخت دارای پیوند اتمی با زیرلایه است، در حالی که لایههای پاشش حرارتی پیوند مکانیکی دارند و در صورت بروز تنشهای برشی موضعی شدید، مستعد جدایش و تورق هستند.
- صرفه اقتصادی در اورهال: هزینه تجهیزات، پودرهای نانو و فرآیند اجرای کروم سخت در مقایسه با فناوریهای خلاء یا پاشش پلاسمایی بسیار اقتصادیتر بوده و زمان بازگشت به چرخه پرواز (Turnaround Time) را به طور محسوس کاهش میدهد.
در کارگاههای تولیدی ما علاوه بر آلیاژهای هوایی، فرآیندهای متعددی در زمینه ساخت قطعات صنعتی، ساخت ادوات هیدرولیکی خودرویی در بخش ساخت قطعات خودرو، و برشهای تخصصی در بخش خدمات برش آلومینیوم به صورت یکپارچه پشتیبانی میشوند.
پرسشهای متداول فنی پیرامون آبکاری کروم قطعات هواپیما (FAQ)
۱. تفاوت اصلی آبکاری کروم قطعات هواپیما با آبکاری کروم سخت معمولی چیست؟
تفاوت در رعایت الزامات مراجع هوافضا (مانند AMS ۲۴۶۰ و AMS ۲۴۰۶)، اجرای الزامی عملیات شاتپینینگ پیش از آبکاری برای حفظ استحکام خستگی، انجام عملیات پخت حرارتی ۲۴ ساعته جهت رفع کامل تردی هیدروژنی، و صدور شناسنامه کنترل کیفیت با تستهای غیرمخرب (NDT) شامل MPI و ضخامتسنجی دقیق است.
۲. خطر تردی هیدروژنی در چه قطعاتی بیشتر است و چگونه ارزیابی میشود؟
این خطر در فولادهای پرمقاومت با استحکام کششی بالاتر از ۱۰۰۰ مگاپاسکال (مانند آلیاژهای 4340M و 300M به کار رفته در ارابه فرود و شفتها) به اوج میرسد. این پدیده مطابق استاندارد ASTM F519 با نمونههای تست کشش پایدار شاهد در کوره و نگهداری ۲۰۰ ساعته تحت بار استاتیکی بدون وقوع شکست کنترل و تضمین میگردد.
۳. حداکثر ضخامت کروم قابل رسوبدهی در بازسازی قطعات هوایی چقدر است؟
اگرچه از نظر تئوری میتوان لایههایی تا چندصد میکرون ایجاد کرد، اما در قطعات پروازی برای جلوگیری از افزایش تنشهای کششی پسماند، معمولاً ضخامت کروم سخت بین ۲۵ الی ۱۵۰ میکرون محدود میشود. در موارد سایش عمیقتر، از روشهای لایهنشانی ترکیبی یا رسوب چندمرحلهای با تنشزدایی میانی استفاده میگردد.
۴. آیا قطعات آلومینیومی و تیتانیومی پروازی نیز قابلیت آبکاری کروم دارند؟
بله، اما نیازمند لایههای واسط مهندسی هستند. قطعات آلومینیومی پیش از کرومکاری نیازمند غوطهوری زینکات (Zincate) و پوشش نیکل الکترولس هستند؛ همچنین آلیاژهای تیتانیوم مستلزم اچینگ شیمیایی اختصاصی در حمامهای هیدروفلوئوریک هستند تا لایه اکسید پسیو برداشته شده و چسبندگی متالورژیکی برقرار گردد.
۵. زبری سطح قطعه پس از اجرای آبکاری و سنگزنی چقدر خواهد بود؟
پس از اتمام فرآیند سنگزنی دقیق استوانهای و سوپرفینیشینگ با سنبادههای الماسی، صافی سطح به Ra کمتر از ۰.۱ الی ۰.۰۵ میکرون (سطح آینهای مهندسی) میرسد که کمترین اصطکاک را با پکینگها و کاسهنمدهای هیدرولیک تضمین مینماید.
تضمین کیفیت در مجموعه رنگین پوشش شیراز
آبکاری کروم قطعات هواپیما یکی از ارکان غیرقابل جایگزین در قابلیت اطمینان ناوگانهای هوایی کشوری و ادوات دفاعی است. مجتمع رنگین پوشش شیراز با بهرهگیری از تجهیزات الکتروشیمیایی مدرن، سیستمهای مانیتورینگ آنلاین پارامترهای حمام، رعایت مو به موی استانداردهای AMS و ASTM، و ارائه گواهیهای معتبر آزمونهای غیرمخرب، بالاترین سطح کیفیت را در پوششدهی سخت و بازسازی ابعادی به صنعتگران کشور ارائه میدهد.