آبکاری کروم سخت سیلندر
اصول مهندسی متالورژی و تریبولوژی در پوششدهی کروم سخت سیلندرهای صنعتی و هیدرولیک
فرآیند آبکاری کروم سخت سیلندر (Hydraulic Cylinder Hard Chrome Plating) که تحت استانداردهای بینالمللی ASTM B177، ASTM B650 و ISO ۶۱۵۸ به عنوان فرآیند پوششدهی مهندسی سطح سیلندرها و شفتهای دوار تعریف میگردد، برای مقاومت در برابر سایشهای تریبولوژیکی، فشارهای کاری بالای ۴۰۰ بار و محیطهای شیمیایی تهاجمی اجرا میشود. سیلندرهای هیدرولیک، پنوماتیک و بوشهای موتور در سیکلهای رفتوبرگشتی مداوم تحت سایش سایشی، سایش خراشان ناشی از ذرات ساینده میکرونی و تخریب آببندهای الاستومری (Seals & Packings) قرار دارند.
اعمال لایه پوششی کروم سخت با ساختار بلوری مکعبی متراکم (BCC)، سختی سطحی فراتر از ۶۸ تا ۷۲ راکول سی (۸۵۰ الی ۱۱۵۰ ویکرز HV) و ضریب اصطکاک لغزشی خشک کمتر از ۰.۱ ایجاد میکند. در خطوط مهندسی سطح مجتمع رنگین پوشش شیراز، خدمات لایهنشانی سیلندرها به همراه آبکاری کروم سخت صنعتی و همگام با خدمات تخصصی آبکاری برای سیلندرهای سنگین صنایع نفت، پتروشیمی، راهسازی و فولاد به کار گرفته میشود.
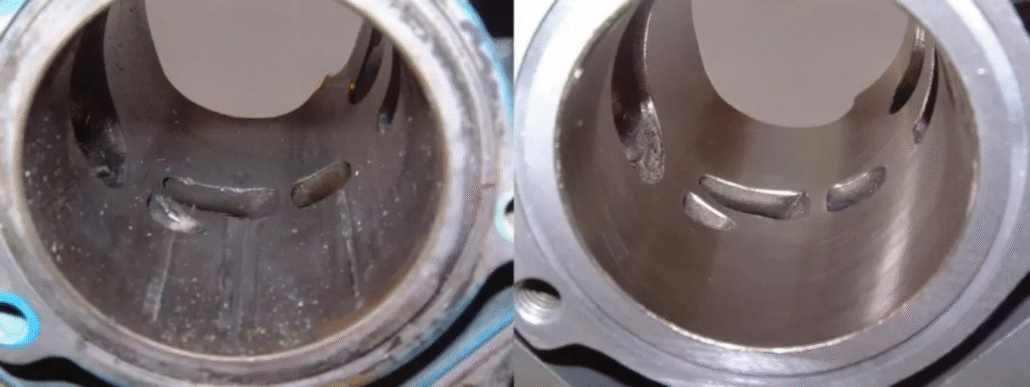
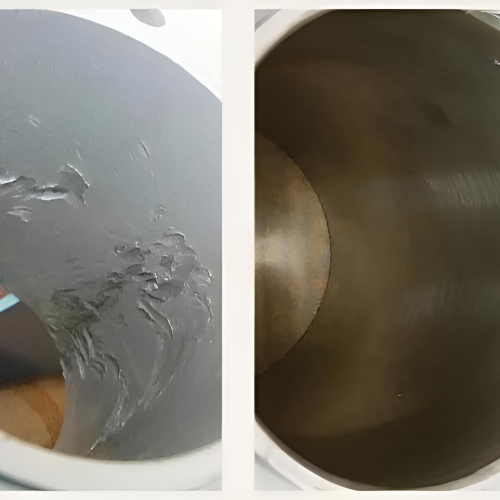
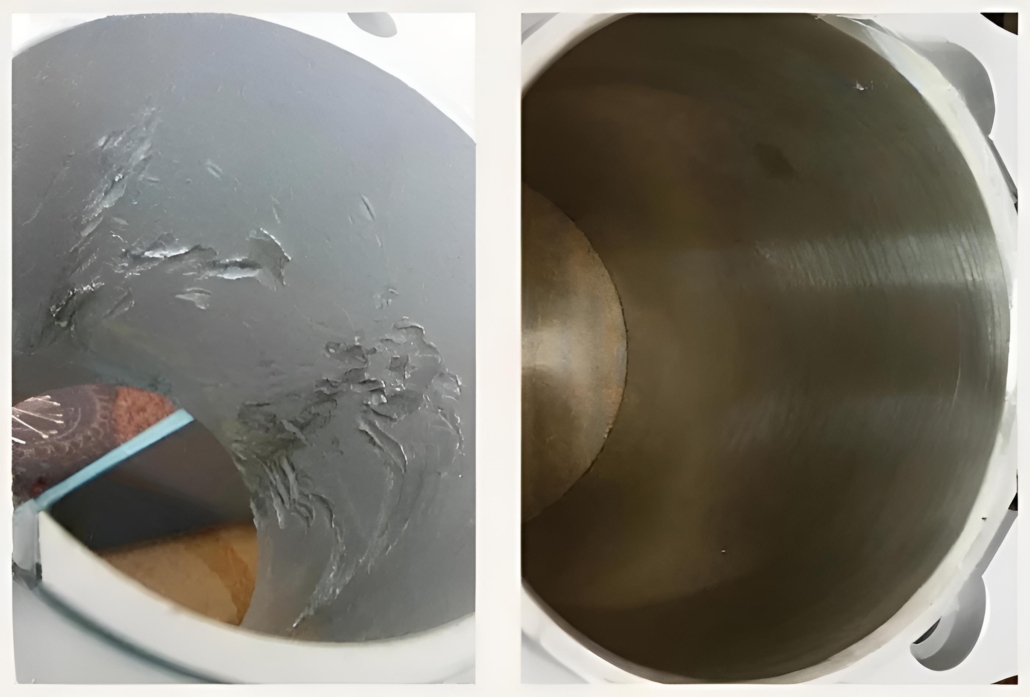
سیلندر پس از آبکاری کروم سخت
سیلندر قبل از آبکاری کروم سخت
فرآیند مهندسی ۶ مرحلهای لایهنشانی، سلب لایه قدیمی و بازسازی سیلندرها
بازسازی ابعادی و دستیابی به تلورانس دقیق انطباقی f7/h6 در پوششدهی سیلندر مستلزم اجرای زنجیرهای از مراحل متالورژیکی و الکتروشیمیایی کنترلشده است. در ادامه، جزئیات گامهای آمادهسازی و پوششدهی در جدول استاندارد تشریح شده است:
| مرحله عملیاتی | شرح فرآیند مهندسی | نکات فنی و الزامات کنترل کیفیت | شرایط محلول و الکترولیت | تجهیزات و ابزار اندازهگیری |
|---|---|---|---|---|
| ۱. بازرسی متالورژیکی و زبریسنجی اولیه | بررسی عمق خطوخشها، میزان لنگی (Runout)، دوپهنشدگی و ترکهای خستگی سطح سیلندر | تعیین میزان برادهبرداری لازم جهت رسیدن به سطح سالم متالورژیکی بدون از دست رفتن ضخامت گوشت سیلندر | محیط آزمایشگاهی در دمای ۲۰ درجه سانتیگراد | ساعت اندیکاتور، میکرومتر دیجیتال داخلسنج و دستگاه زبریسنج کالیبره |
| ۲. سلب الکتروشیمیایی معکوس (Reverse Stripping) | حذف کامل لایه کروم سخت آسیبدیده یا فرسوده قدیمی بدون آسیب به فولاد پایه سیلندر | اعمال جریان آندی در وان هیدروکسید سدیم جهت انحلال انتخابی کروم و توقف جریان بلافاصله پس از رسیدن به سطح فولاد | محلول سدیم هیدروکسید ۵۰-۸۰ g/L در ولتاژ ۴ تا ۶ ولت، دمای ۴۰-۵۰ درجه | رکهای تیتانیومی و یکسوکننده جریان مستقیم ترانسدار |
| ۳. چربیگیری قلیایی و شستشوی اولتراسونیک | زدودن کامل روغنهای هیدرولیک سوخته، واکسها و ذرات کربنی از ریزحفرههای فلز پایه | امواج مافوق صوت با فرکانس ۲۸ کیلوهرتز تمام چربیهای حبسشده در شیارهای آببندی را متلاشی میکنند | حمام قلیایی داغ، pH > ۱۲، دمای ۶۰ تا ۷۰ درجه به مدت ۱۵ دقیقه | وان استنلس استیل ۳۱۶ مجهز به مبدلهای اولتراسونیک پیزوالکتریک |
| ۴. ماسکگذاری و فیکسچربندی شیلدهای میدان | پوششدهی مناطق خارج از محدوده سیلندر (رزوهها، پورتهای روغن و نشیمن بلبرینگها) | جلوگیری از تجمع چگالی جریان در لبههای تیز و تشکیل گرههای کروم با استفاده از دزدگیر جریان (Thieves) | عایق در برابر محلولهای اسید کرومیک خورنده قوی | نوارهای پلیمری ضداسید، لاکهای ترموست و صفحات شیلد سربی |
| ۵. فعالسازی و اچینگ آندی معکوس | حذف لایه نانومتری اکسید آهن و باز کردن مرزدانههای ساختار کریستالی فولاد پیش از شروع رسوب | ایجاد پیوند اتمی متالورژیکی مستقیم بین اتمهای کروم و شبکه کریستالی فولاد به منظور تضمین چسبندگی فراتر از ۲۰۰ مگاپاسکال | حمام اسید کرومیک، جریان معکوس آندی ۲۰-۳۰ A/dm² به مدت ۳۰ الی ۶۰ ثانیه | کلید تغییر قطبیت جریان (Polarity Reversing Switch) اتوماتیک |
| ۶. لایهنشانی هارد کروم و سنگزنی نهایی | اعمال جریان مستقیم کاتدی با چگالی جریان کنترلشده و سپس سنگزنی استوانهای دقیق CNC | کنترل سرعت رسوب بین ۲۵ تا ۳۵ میکرون در ساعت و سپس سنگزنی با چرخهای CBN تا رسیدن به صافی سطح Ra < ۰.۱ میکرون | نسبت اسید کرومیک به سولفات ۱۰۰:۱، دمای ۵۲ الی ۵۵ درجه تثبیتشده | دستگاه سنگزنی استوانهای CNC و پولیش نهایی آینهای سوپرفینیش |
سفارش تخصصی بازسازی و آبکاری کروم سخت سیلندرهای هیدرولیک در شیراز
مجتمع صنعتی رنگین پوشش شیراز با تجهیزات حوضچههای عمیق عمودی، فیکسچرهای آند داخلی، سنگزنی استوانهای سنگین و کالیبراسیون میکرومتری، آماده اجرای آبکاری انواع سیلندرهای هیدرولیک، پنوماتیک و غلتکهای صنعتی در جنوب کشور است.
پارامترهای الکتروشیمیایی و ترمودینامیکی حاکم بر لایهنشانی سیلندر
رفتار متالورژیکی پوشش کروم سخت روی سیلندرها شدیداً تحت تأثیر توازن میان دمای الکترولیت، چگالی جریان و کاتالیزورهای حمام است. هرگونه عدم تعادل منجر به افت سختی یا ایجاد شبکه ریزترکهای نامناسب میگردد. مشخصات این فرآیند را میتوان با مزایای آبکاری کروم سخت در بهینهسازی استهلاک مکانیکی مقایسه کرد.
تحلیل پارامترهای کلیدی وان آبکاری سیلندر: دما، دانسیته جریان و شیمی حمام
برای ایجاد پوششی فاقد ریزتخلخل با سختی حداقل ۹۵۰ ویکرز، کنترل سه متغیر حیاتی زیر در حین لایهنشانی سیلندرها الزامی است:
- مدیریت دمای حمام (Operating Temperature): دمای بهینه وان کروم سخت ۵۲ الی ۵۵ درجه سانتیگراد است. اگر دما به زیر ۵۰ درجه افت کند، پوشش شیری و کدر با تنشهای کششی داخلی بیش از حد تشکیل میشود؛ در حالی که افزایش دما به بالای ۵۸ درجه، راندمان کاتدی را به شدت تضعیف کرده و لایهای نرم با سختی کمتر از ۸۰۰ HV ایجاد مینماید. سیستمهای کویل تیتانیومی سرمایش و گرمایش خودکار ضامن ثبات این دما در محدوده ±۱ درجه هستند.
- چگالی جریان کاتدی (Cathodic Current Density): چگالی جریان استاندارد برای سیلندرها بین ۳۵ تا ۵۰ آمپر بر دسیمتر مربع ($A/dm^۲$) تنظیم میگردد. در این محدوده جریان، سرعت رسوبدهی حدود ۲۵ تا ۳۰ میکرون در ساعت است. برای شفتهای بلند، اعمال شیب جریان پلکانی (Ramping) در دقایق آغازین مانع از ایجاد شوک حرارتی و جدایش متالورژیکی پوشش میشود.
- نسبت کاتالیزوری اسید کرومیک به سولفات ($CrO_3 : SO_4^{۲-}$): غلظت اسید کرومیک حمام معمولاً در بازه ۲۵۰ گرم بر لیتر حفظ شده و اسید سولفوریک دقیقاً در نسبت ۱۰۰:۱ به آن اضافه میشود. در فرمولاسیونهای نسل جدید HEEF (راندمان جریان ۲۵٪)، از کاتالیزورهای ارگانیک بدون یون فلوئور استفاده میشود تا نرخ خوردگی زیرلایه فولادی در مناطق با چگالی جریان پایین مهار گردد.
طیف کاربردهای گسترده سیلندرها در صنایع سنگین در مقاله کاربرد آبکاری کروم سخت به تفصیل بیان شده است.
مشخصات فنی و شرایط لایهنشانی کروم سخت بر اساس رده کاربری سیلندر
ضخامت پوشش، نرخ رسوب و الزامات پرداخت بر اساس نوع سیال و فشار کاری سیلندر تعیین میگردد:
| نوع سیلندر و کاربرد صنعتی | ضخامت بهینه کروم (میکرون) | چگالی جریان (A/dm²) | سختی هدف (HV / HRC) | صافی سطح نهایی (Ra) | استاندارد فرآیندی مرجع |
|---|---|---|---|---|---|
| سیلندرهای هیدرولیک ماشینآلات سنگین معدنی و راهسازی | ۵۰ الی ۱۵۰ میکرون | ۴۰ الی ۵۰ A/dm² | ۱۰۰۰ تا ۱۱۰۰ HV (۶۹ HRC) | Ra < 0.15 µm | ISO 6158 Class B |
| سیلندرهای پنوماتیک و جکهای بادی اتوماسیون صنعتی | ۲۰ الی ۴۰ میکرون | ۳۰ الی ۴۰ A/dm² | ۹۰۰ تا ۱۰۰۰ HV | Ra < 0.10 µm | ASTM B650 Class 1 |
| بوش و پیستونهای موتورهای دیزل دریایی و احتراقی | ۱۰۰ الی ۲۵۰ میکرون | ۴۵ الی ۵۵ A/dm² | ۹۵۰ تا ۱۰۵۰ HV | شبکه متخلخل جهت حفظ روغن | ASTM B177 Porous Chrome |
| سیلندرهای تلسکوپی جرثقیلها و بالابرهای هیدرولیک | ۴۰ الی ۸۰ میکرون | ۳۵ الی ۴۵ A/dm² | ۱۰۰۰ تا ۱۰۵۰ HV | Ra < 0.12 µm | MIL-STD-1501 |
| شیرآلات کنترل جریان و پیستون پمپهای لجن پتروشیمی | ۱۰۰ الی ۳۰۰+ میکرون | ۴۰ الی ۵۰ A/dm² | ۱۰۵۰ تا ۱۱۵۰ HV | Ra < ۰.۰۸ µm (آینهای) | NACE MR0175 / ASTM B650 |
بازسازی ابعادی و کرومکاری انواع میلجک و سیلندر در شیراز
اگر سیلندر هیدرولیک یا شفت صنعتی شما دچار خوردگی، خطافتادگی یا نشتی روغن شده است، متخصصان رنگین پوشش شیراز با بازیابی لایه کروم سخت تا ضخامتهای مهندسی ۵۰۰+ میکرون، بدون نیاز به تعویض پرهزینه، قطعه را به شرایط اولیه کارخانه بازمیگردانند.
فناوری لایهنشانی داخل سیلندر (Bore Plating) با آندهای کمکی منطبق و کنترل زبری
آبکاری دیواره داخلی سیلندرها (Internal Plating) از پیچیدهترین چالشهای مهندسی الکتروشیمیایی است. به دلیل خاصیت فیزیکی اثر قفس فارادی، خطوط میدان الکتریکی به طور طبیعی تمایل دارند روی لبههای خارجی متمرکز شوند و دیوارههای درونی بدون پوشش باقی میمانند. برای غلبه بر این پدیده، مهندسان مجتمع رنگین پوشش شیراز از تکنولوژیهای پیشرفته زیر بهره میگیرند:
- آندهای منطبق داخلی (Internal Conforming Anodes): استفاده از آندهای سربی-قلعی (Pb-Sn ۷%) یا آندهای تیتانیومی با روکش اکسید ایریدیم و پلاتین که دقیقاً در محور مرکزی سیلندر فیکسچربندی میشوند. فاصله شعاعی میان آند و کاتد در سراسر طول قطعه کاملاً یکنواخت نگهداشته میشود تا انحراف ضخامت به کمتر از ۳ الی ۵ درصد برسد.
- گردش اجباری الکترولیت با دبی بالا (High-Flow Electrolyte Circulation): در حین آبکاری داخل لوله، گاز هیدروژن ناشی از راندمان جریان کم کروم در محفظه داخلی تجمع مییابد. ایجاد جریان گردشی اجباری اسید با پمپهای ضدخوردگی PVDF، حبابهای گاز را تخلیه کرده و از سوختگی یا حفرهدار شدن (Pitting) پوشش داخلی جلوگیری مینماید.
- سنگزنی دقیق و پولیش سوپرفینیشینگ: پس از آبکاری، سیلندر در واحد ماشینکاری دقیق با سنگهای الماسه و هونینگ عمودی پرداخت میشود. دستیابی به زبری سطح $Ra \leq ۰.۱ \ \mu m$ و $Rz \leq ۰.۸ \ \mu m$ حیاتی است؛ زیرا زبری بالاتر پکینگهای پلیمری را مستهلک ساخته و زبری بیش از حد کم نیز مانع از به دام افتادن فیلم روغن هیدرولیک و ایجاد سایش چسبان خشک میگردد. این مرحله مکمل خدمات پرداختکاری صنعتی است.
تکنیکهای قطعهسازی پیشرفته در خدمات قطعه سازی، تجهیزات دقیق پروازی در آبکاری کروم قطعات هواپیما، ادوات پتروشیمی در ساخت قطعات صنایع پتروشیمی، قطعات فولادی در ساخت قطعات استیل و قطعات سفارشی در ساخت قطعات صنعتی به عنوان حلقههای متصل این زنجیره تولیدی عرضه میگردند.
عیبیابی متالورژیکی و کنترل کیفیت پوشش کروم سخت سیلندر
در جریان آزمونهای دورهای و بازرسیهای کنترل کیفیت، پایش عیوب ابعادی و مکانیکی سیلندر بر مبنای جدول زیر پیگیری میگردد:
| عیب مشاهدهشده روی سیلندر | ریشه متالورژیکی و الکتروشیمیایی | آسیب عملیاتی بر عملکرد جک | اقدام اصلاحی و پیشگیرانه در کارگاه |
|---|---|---|---|
| پوسته شدن لایه کروم (Flaking / Peeling) | چربیگیری ناقص، آلودگی روغن در شیارها، یا زمان ناکافی اچ آندی معکوس | کندگی سریع لایه تحت فشار روغن و ورود برادههای سخت به سیستم هیدرولیک | اجرای شستشوی اولتراسونیک، افزایش زمان اچ معکوس به ۴۵ ثانیه و پایش هدایت الکتریکی اتصالات رک |
| دوپهنشدگی و مخروطی شدن قطر (Ovality & Taper) | انحراف هممحوری آند داخلی یا عدم دوران یکنواخت قطعه در حین فرآیند آبکاری | نشتی روغن از پشت کاسهنمدها به دلیل عدم انطباق گردی تلورانس | استفاده از جیگ و فیکسچرهای سنترکننده آند و برقراری مکانیزم دوران پیوسته قطعه حین لایهنشانی |
| حفرههای سوزنی و تخلخل (Pitting Defects) | حبس حبابهای هیدروژن روی سطح یا وجود آخالهای کربنی در متریال لوله فولادی | ایجاد مسیر نشتی فشار سیال و آغاز خوردگی زیرلایهای گالوانیک | افزایش دبی گردش الکترولیت، بهبود هواپمپی وان و بازرسی کیفیت شمش اولیه طبق استاندارد ASTM A519 |
| زبری بیش از حد و ایجاد خارهای برآمده (Nodules) | وجود لجن و ذرات معلق آهن در کف حمام یا چگالی جریان نقطهای بیش از حد | پاره شدن پکینگها و پلییورتانهای پیستون ظرف چند ساعت نخست کارکرد | فیلتراسیون مداوم حمام با کارتریجهای ۵ میکرون مقاوم به اسید و اصلاح فاصله آند تا سطح |
| ترکهای انقباضی درشت (Macro-cracks) | تنشهای حرارتی ناشی از سنگزنی با نرخ پیشروی خشن یا دمای بیش از ۵۸ درجه وان | گسترش ترک خستگی و شکست ترد شفت تحت بارهای خمشی ضربهای | سنگزنی نرم با روانکار فشاربالا، تثبیت دمای ۵۲ درجه و پخت تنشزدایی مطابق ASTM B850 |
فرآیندهای برش متریال اولیه سیلندرها در خدمات برش آلومینیوم و فلزات و ساخت قطعات در ساخت قطعات خودرو به صورت پشتیبان در خطوط تولید پیادهسازی میشوند.
پرسشهای متداول مهندسی پیرامون آبکاری کروم سخت سیلندر (FAQ)
۱. تفاوت آبکاری کروم سخت سیلندر با لولههای سیلندری فابریک کارخانهای چیست؟
لولههای فابریک معمولاً دارای ضخامت استاندارد ۱۵ الی ۲۰ میکرون کروم هستند که برای شرایط عمومی هیدرولیک طراحی شده است. در فرآیند بازسازی و پوششدهی مجدد کارگاهی، ضخامت لایه بر اساس عمق سایش تا ۵۰ الی ۳۰۰ میکرون قابل افزایش است تا لقیها کاملاً جبران شده و مقاومت به سایش و پایداری در برابر سیالات حاوی گوگرد تا چند برابر ارتقا یابد.
۲. عملیات سنگزنی بعد از آبکاری تا چه تلورانس ابعادی و صافی سطحی انجام میشود؟
سیلندرها پس از آبکاری به ماشینهای سنگزنی استوانهای دقیق CNC منتقل میشوند. ابعاد نهایی به تلورانس دقیق انطباقی f7 برای شفتها و H8 برای داخل پوسته سیلندر میرسد. زبری سطح نهایی نیز به محدوده استاندارد $Ra = ۰.۱ \ \mu m$ صیقل داده میشود که ضامن حرکت روان جک و عدم فرسایش آببندهاست.
۳. آزمون سالت اسپری (Salt Spray) برای سنجش مقاومت به خوردگی سیلندر چگونه ارزیابی میشود؟
مطابق با استاندارد بینالمللی ASTM B117 و ISO ۹۲۲۷، سیلندرها در اتاقک مهنمکی با محلول ۵٪ کلرید سدیم در دمای ۳۵ درجه سانتیگراد قرار میگیرند. پوششهای استاندارد مهندسی رنگین پوشش قادرند بیش از ۱۲۰ تا ۵۰۰ ساعت مقاومت بدون ایجاد نقاط زنگزدگی (Corrosion Spot) از خود نشان دهند که ضامن عملکرد در اقلیمهای شرجی و صنایع پتروشیمی است. مبانی علمی این آزمونها در مقاله آموزش آبکاری کروم سخت شرح داده شده است.
۴. آیا بازسازی شفتها و سیلندرهای مستهلک از نظر اقتصادی توجیه دارد؟
بله، هزینه سلب لایه قدیمی، لایهنشانی مجدد کروم سخت مهندسی و سنگزنی ابعادی معمولاً تنها ۲۰ الی ۳۵ درصد هزینه خرید یا ساخت یک سیلندر هیدرولیک جدید است. علاوه بر صرفهجویی اقتصادی ۶۵ تا ۸۰ درصدی، زمان خواب خطوط صنعتی نیز به حداقل ممکن کاهش مییابد.