آبکاری کروم
معرفی خدمات تخصصی آبکاری کروم براق، تزئینی و نیکل-کروم در رنگین پوشش
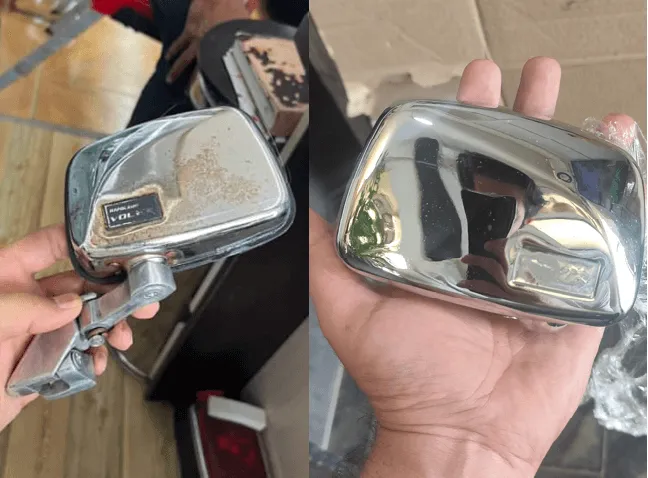
آبکاری کروم (Chrome Plating / Decorative Chrome) یکی از درخشانترین، زیباترین و بادوامترین فرآیندهای مهندسی سطح در صنایع خودروسازی، موتورسیکلتسازی، تولید شیرآلات بهداشتی ساختمانی، لوازم خانگی، دستگیره و یراقآلات، و ادوات روشنایی و دکوراتیو است. این فرآیند بر خلاف تصور عامه، تنها یک لایه ساده نیست؛ بلکه یک سیستم چندلایه مهندسیشده متالورژیکی (سیستم مس-نیکل-کروم) است که در آن لایههای زیرین وظیفه محافظت از خوردگی و تسطیح سطح را بر عهده دارند و لایه نهایی کروم با ضخامت میکرونی، بازتاب نوری آینهای آبیرنگ، مقاومت به خراشیدگی و پایداری در برابر اکسیداسیون و کدر شدن را تضمین مینماید.
چنانچه قطعه شما صنعتی و سنگین است (نظیر شفتهای فولادی، جکها و سیلندرهای هیدرولیک، غلطکهای کارخانجات یا قالبهای تزریق و فورج) و نیازمند سختی فوقالعاده بالا (۶۸ راکول سی) و ضخامتهای ضخیم صنعتی (۲۰ تا ۵۰۰ میکرون) است، لطفاً به صفحه اختصاصی خدمات آبکاری کروم سخت مراجعه فرمایید. این صفحه منحصراً به آبکاری کروم براق، تزئینی، رینگ اسپرت، قطعات پلیمری و شیرآلات اختصاص دارد.
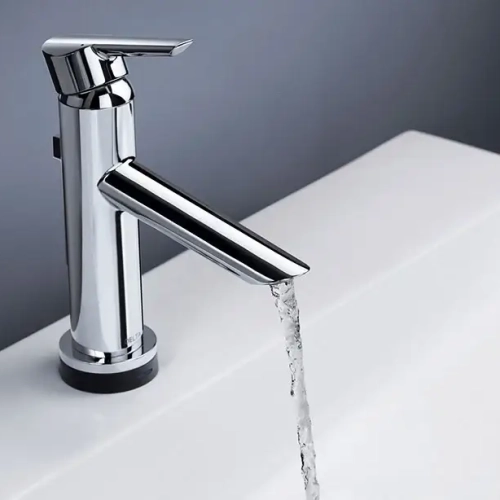
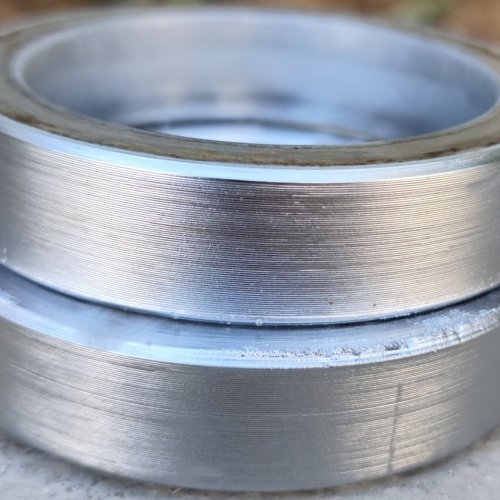

متالورژی سیستم سه لایه مس – نیکل – کروم (Cu-Ni-Cr Triplex System)
تقریبا رایج ترین خطا در کارگاههای آبکاری سنتی، اعمال مستقیم کروم بر روی فلز پایه است. کروم تزئینی به دلیل تنشهای درونی، ضخامتی بسیار نازک (۰.۲۵ تا ۰.۸ میکرون) داشته و دارای شبکه میکروترک است. قرارگیری مستقیم آن روی فولاد یا زاماک، سبب نفوذ سریع رطوبت و زنگزدگی زودرس میشود. در رنگین پوشش شیراز، این فرآیند طبق استانداردهای ASTM B456 و ISO 1456 در سه مرحله مهندسی اجرا میگردد:
- ۱. مس اسیدی براق (Bright Acid Copper): با ضخامت ۱۰ تا ۲۵ میکرومتر جهت تسطیح میکرونی (Leveling)، پر کردن حفرات سنباده و ایجاد انعطافپذیری در برابر ضربه.
- ۲. نیکل دوبلکس (Duplex Nickel): شامل نیکل نیمهبراق بدون گوگرد (۱۵ تا ۲۰ میکرون) و نیکل براق حاوی گوگرد (۵ تا ۱۰ میکرون). اختلاف پتانسیل الکتروشیمیایی ۱۰۰ میلیولتی میان این دو لایه، خوردگی را به صورت افقی خنثی کرده و مانع از نفوذ آن به فلز پایه میشود (حفاظت کاتدی فداشونده).
- ۳. کروم براق میکروترک (Bright Chrome): لایه نهایی ۰.۳ تا ۰.۵ میکرونی با درخشش آینهای و انعکاس نور نقرهای-آبی جهت جلوگیری از کدر شدن نیکل و افزایش دوام سایشی.
الزامات پوششدهی تخصصی بر روی آلیاژهای حساس: زاماک، برنج و استیل
| آلیاژ پایه | کاربرد | ریسک متالورژیکی | دستورالعمل پیشتیمار در رنگین پوشش |
|---|---|---|---|
| زاماک (Zamak ۳ & ۵) | دستگیره، یراقآلات، آرم تزئینی | انحلال سریع در اسید و تاولزدگی | چربیگیری ملایم، اکتیواسیون در اسید فلوئوریک رقیق، اعمال لایه ضربهای مس سیانیدی قلیایی (Strike) به ضخامت ۶ میکرون پیش از مس اسیدی |
| برنج (Cu-Zn) | شیرآلات بهداشتی لوکس، اکسسوری | آلودگی با واکس سوخته پرداختکاری | پرداختکاری نمدی و گیلانس کتان، چربیگیری الکترولیتی آندی، اعمال مستقیم نیکل دوبلکس و کروم نهایی |
| فولاد کربنی و آهن | پایههای مبلمان، شاسی و اتصالات | خوردگی سریع و خطوط سنباده | اسیدشویی، مسکاری براق تسطیحکننده، نیکلدهی ۲۰ میکرون و آب کروم نهایی |
| استنلس استیل | قطعات دکوراتیو دریایی و تجهیزات | لایه پسیو اکسید کروم طبیعی | اکتیواسیون در حمام اسید کلریدریک یا وودز نیکل استریک (Woods Nickel) پیش از کرومکاری |
مقایسه کروم سه ظرفیتی (Cr+۳) با کروم شش ظرفیتی سنتی (Cr+۶)
مجموعه رنگین پوشش در راستای انطباق با استانداردهای بهداشتی RoHS و REACH اروپا، فناوری کروم سه ظرفیتی (Trivalent Chrome) را برای قطعات در تماس با انسان مستقر نموده است:
- سلامت و بهداشت شیرآلات: حذف کامل ترکیبات سمی هگزاوالنت در شیرآلات خانگی و ظروف بهداشتی.
- قدرت پرتاب عالی (Throwing Power): پوششدهی کامل رزوهها و گوشههای مقعر بدون ایجاد لکه زرد یا سوختگی لبهها.
- تنوع رنگی دکوراتیو: دستیابی به فامهای مدرن نقرهای آینهای، دودی و کروم تیره (Dark Chrome).
جدول ضخامت استاندارد سیستم مس-نیکل-کروم بر اساس ASTM B456
| کلاس خدمت (Service Condition) | محیط کاری | مس (µm) | نیکل دوبلکس (µm) | کروم نهایی (µm) | ساعت مقاومت CASS (ASTM B368) |
|---|---|---|---|---|---|
| SC ۱ (سبک خانگی) | محیط بسته و خشک | ۵ – ۱۰ | ۱۰ | ۰.۲۵ | ۸ ساعت |
| SC ۲ (متوسط داخلی) | سرویس بهداشتی و آشپزخانه | ۱۰ – ۱۵ | ۱۵ – ۲۰ | ۰.۳۰ | ۱۶ ساعت |
| SC ۳ (سخت بیرونی) | رینگ اسپرت و بدنه بیرونی خودرو | ۱۵ – ۲۰ | ۲۵ – ۳۰ | ۰.۳۵ | ۲۴ تا ۴۸ ساعت |
| SC ۴ (فوقسخت محیط مرطوب) | تجهیزات دریایی و پاشش نمک | ۲۰ – ۲۵ | ۳۵ – ۴۰ | ۰.۵۰ (میکروترک) | بیش از ۶۶ ساعت (تضمینی) |
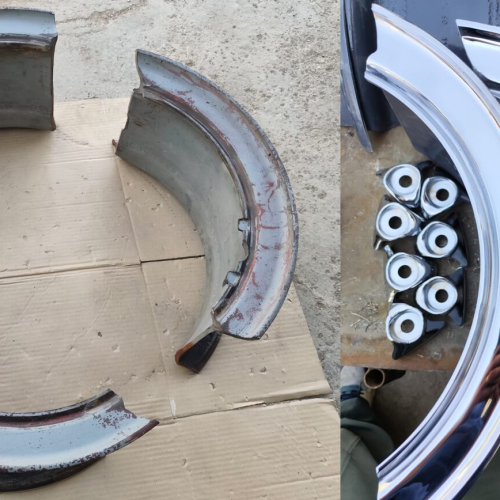
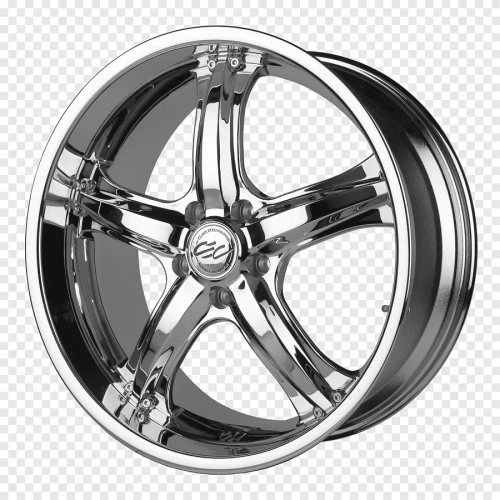
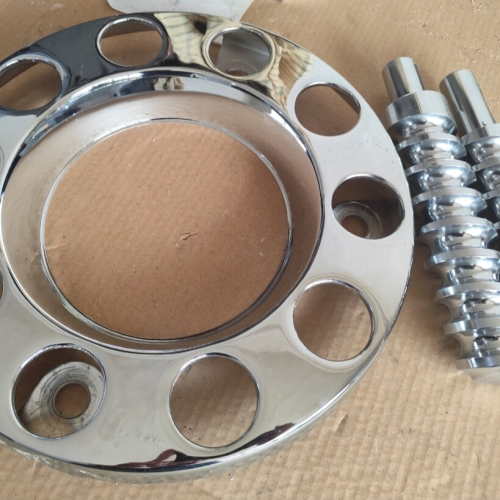
آبکاری کروم بر روی قطعات پلاستیکی و پلیمری (Plating on Plastics – POP)
امروزه بخش عمدهای از آرمهای خودرو، جلوپنجرهها، قاب آینهها، دستگیرههای درب خودرو، شیرآلات مدرن اهرمی و تجهیزات لوازم خانگی از پلیمرهای مهندسی به ویژه ABS (Acrylonitrile Butadiene Styrene) و ترکیب PC-ABS تولید میشوند تا وزن خودرو کاهش یافته و هزینههای تولید بهینهسازی شود. پلاستیکها نارسانا هستند و برای اینکه بتوان آنها را آبکاری الکتروشیمیایی کرد، یک فرآیند پیچیده آمادهسازی نانو در کارگاه رنگین پوشش شیراز پیادهسازی میشود:
- ۱. مرحله اچ شیمیایی (Chemical Etching): غوطهوری در حمام اسید کرومیک و اسید سولفوریک در دمای ۶۵ درجه سانتیگراد. در این فرآیند، ذرات فاز لاستیکی پلیبوتادین از سطح شبکه ABS حل شده و حفرات میکروسکوپی غارمانندی به قطر کسری از میکرون ایجاد میگردد که اتصال مکانیکی (Mechanical Interlocking) لایههای فلزی را تضمین مینماید.
- ۲. خنثیسازی و کاتالیزور پالادیوم (Activation / Seeding): پس از شستشو، قطعه وارد حمام هیدروسولفیت جهت احیای کروم ششظرفیتی شده و سپس در الکترولیت کلوئیدی کلرید قلع-کلرید پالادیوم ($Pd/Sn$) غوطهور میشود تا خوشههای اتمی پالادیوم فلزی به عنوان هستههای کاتالیزور در حفرات میکرونی رسوب کنند.
- ۳. نیکل یا مس الکترولس (Electroless Plating): رسوب یک لایه فوقالعاده نازک و پیوسته از نیکل شیمیایی بدون جریان برق به ضخامت ۰.۲ تا ۰.۵ میکرومتر که سطح پلیمر نارسانا را به یک هادی الکتریکی کامل تبدیل میکند.
- ۴. ورود به خط آبکاری الکترولیتی مس، نیکل و کروم: پس از رسانا شدن سطح، قطعات وارد خط اصلی آبکاری اتوماتیک شده و لایههای مس، نیکل براق و کروم نهایی با چسبندگی فوقالعاده بالا منطبق با استاندارد خودروسازی ASTM B553 و آزمون چرخههای حرارتی شدید (-۴۰ تا +۸۵ درجه سانتیگراد) پوشش داده میشوند.
فناوری نوین کروم سهظرفیتی (Trivalent Cr3+) در برابر کروم ششظرفیتی سنتی (Hexavalent Cr6+)
صنایع مدرن اروپا و استانداردهای زیستمحیطی بینالمللی (RoHS و REACH) در حال گذر از حمامهای سمی اسید کرومیک ششظرفیتی به سمت حمامهای پایدار کروم سهظرفیتی ($Cr^{۳+}$) هستند. در مجموعه صنعتی رنگین پوشش شیراز، خطوط الکترولیتی کروم سهظرفیتی پیادهسازی شدهاند که مزایای برجستهای نسبت به متدهای قدیمی دارند:
- قدرت پرتاب استثنایی در حفرات و زوایای پیچیده: در کروم ششظرفیتی، قدرت پرتاب (Throwing Power) بسیار ضعیف است و در فرورفتگیهای قطعه یا نواحی با چگالی جریان پایین، لایه کروم تشکیل نشده و عیب «سفیدک» یا «سوختگی زرد» به وجود میآید. کروم سهظرفیتی با قدرت پوششدهی فوقالعاده، حتی عمیقترین شیارها را کاملاً یکدست میپوشاند.
- تنوع رنگی جذاب (کروم مشکی و دودی – Smoked & Black Chrome): با افزودن ترکیبات کمپلکسساز آلی به حمام کروم سهظرفیتی، امکان تولید پوششهای مدرن کروم دودی، زغالی و مشکی براق برای تیونینگ خودروهای لوکس و تجهیزات معماری خاص مهیا گردیده است.
- ایمنی پرسنل و حذف کامل ترکیبات سرطانزا: کاهش ۱۰۰ برابری سمیت هوابرد و پسابهای صنعتی که تصفیه فاضلاب را بسیار سادهتر و همگام با محیط زیست میسازد.

آبکاری کروم رینگ اسپرت آلومینیومی و قطعات تیونینگ
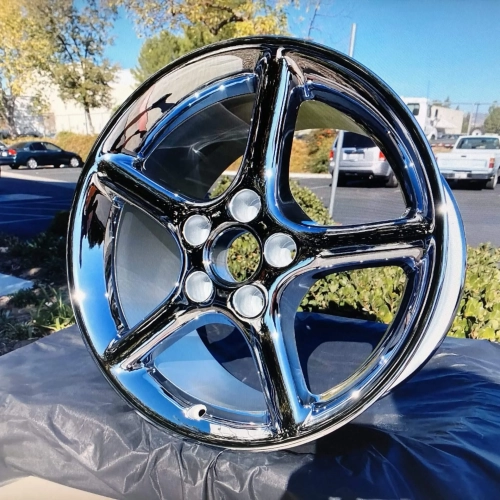
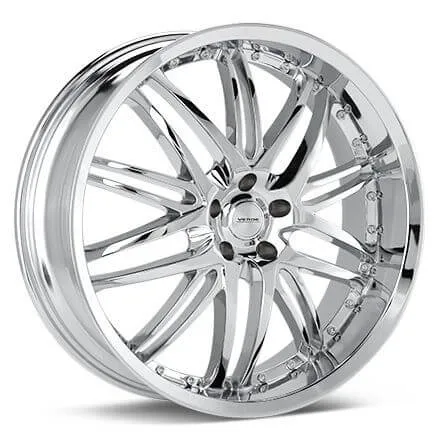
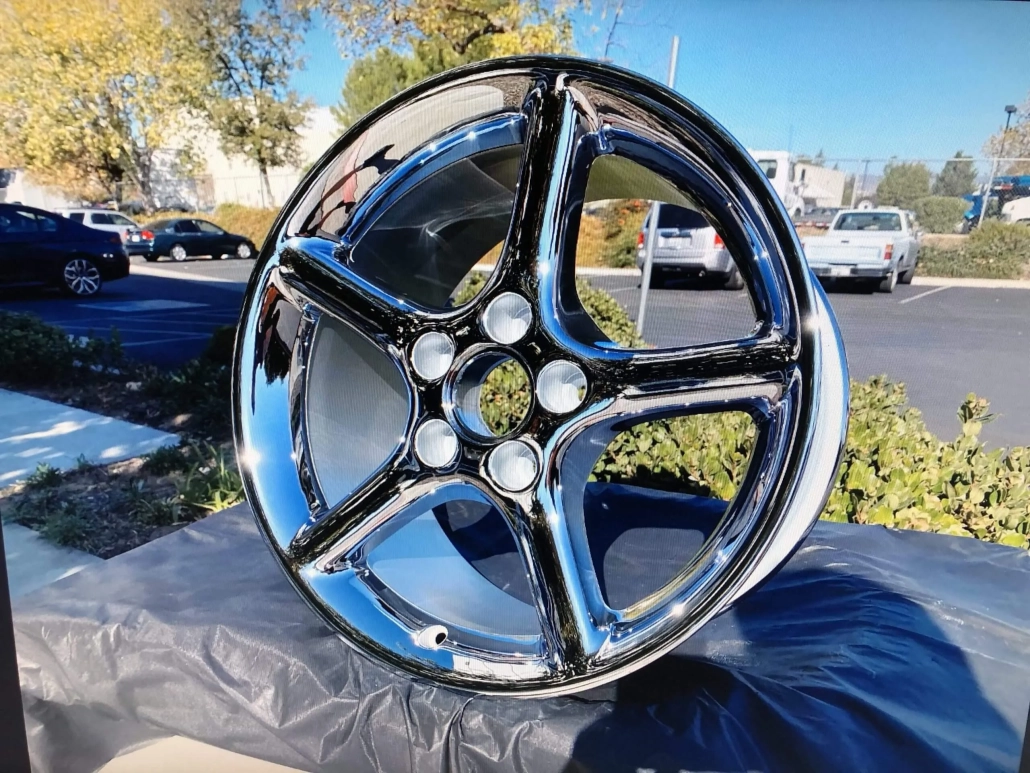
رینگهای خودرو به دلیل مجاورت مداوم با گرد لنت داغ، نمکهای جاده و شستشوی کارواش، حساسترین حوزه کرومکاری هستند. رینگهای آلومینیومی آلیاژ A356 در واحد تخصصی رنگین پوشش با چرخه سنبادهزنی دقیق، پولیش کتان، دو مرحله غوطهوری زینکات نانو، مسکاری اسیدی ۳۰ میکرونی و نیکل دوبلکس پوشش داده شده و با کروم براق نهایی محافظت میشوند. البته در بعضی موارد آبکاری کروم سخت بر روی برخی رینگ ها قابل انجام است که پس از اتمام عملیات جهت درخشش سطح عملیات پرداختکاری بر روی رینگ انجام می پذیرد.
فرآیند سلبزدایی و بازسازی کروم کهنه و قطعات فرسوده (De-chroming & Stripping)
برای احیای رینگهای آسیبدیده، قطعات خودروهای کلاسیک و شیرآلات کهنه، کروم قدیمی بدون آسیب به فلز پایه زدوده میشود:
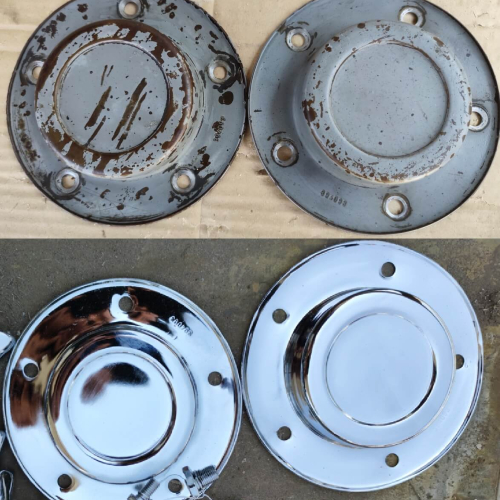
- سلب الکتروشیمیایی آندی (Anodic Stripping in NaOH): قطعه در وان هیدروکسید سدیم ۱۰ تا ۱۵ درصد به عنوان آند با ولتاژ ۶ ولت قرار میگیرد. لایه کروم ظرف ۳ تا ۵ دقیقه بدون کوچکترین خوردگی در لایه نیکل یا فلز پایه حل میشود.
- سلب لایه نیکل آسیبدیده: در صورت خرابی زیرلایه، در وان تخصصی سلب نیکل پاکسازی شده تا به فلز خالص برسد.
- پرداختکاری و پوششدهی نو: تابگیری، رفع خطوط عمیق، پرداخت آینهای و اجرای مجدد سیستم کامل مس-نیکل-کروم صفر کیلومتر.
ماتریس جامع عیبیابی و پیشگیری از خطاهای متداول در آبکاری کروم
| نقص ظاهری در قطعه کرومشده | علت ریشهای در فرآیند یا شیمی حمام | اقدام اصلاحی تخصصی رنگین پوشش |
|---|---|---|
| پوستهشدن و ورقه شدن لایه (Peeling) | چربی زیرلایه، اکسیداسیون نیکل پیش از وان کروم، یا قطعی جریان | چربیگیری الکترولیتی آندی، فعالسازی در اسید سولفوریک ۵٪ پیش از کروم و کنترل اتصالات |
| لکههای ابری، مات یا زرد در زوایا | کمبود چگالی جریان در نواحی مقعر یا عدم تعادل نسبت کرومیک به سولفات | استفاده از آندهای کمکی سربی فرمدادهشده، تنظیم نسبت کاتالیزور روی ۱۰۰:۱ و دمای وان در ۴۵ درجه |
| سوختگی و زبری لبهها (Burning / Nodules) | چگالی جریان بیش از حد بالا در لبههای تیز یا دمای سرد حمام | کاهش ولتاژ، استفاده از سیمهای کاتد دزدی (Thief Wires) و فیلتراسیون مداوم کاتدی |
| حفرات سوزنی ریز (Pitting Defects) | چسبیدن حبابهای گاز هیدروژن روی سطح یا تخلخل در مس | افزودن مواد مرطوبکننده ضدفوم کاهنده کشش سطحی و تلاطم یکنواخت هوا (Air Agitation) |
جدول فرمول قیمتگذاری و فاکتورهای سفارش آب کروم کاری
| نوع قطعه و جنس پایه | فرآیند پیشپرداخت و پوشش | شاخص محاسبه هزینه | عوامل اصلی نوسان قیمت |
|---|---|---|---|
| شیرآلات برنجی و یراقآلات | سنبادهزنی، پرداخت آینهای، نیکل ۱۵µm + کروم | قیمت به ازای هر قطعه / دست | پیچیدگی منحنیها و قطعات رزوهدار |
| رینگ اسپرت خودرو (۱۳ تا ۲۲ اینچ) | سلب رنگ، زینکات، مس ۳۰µm + نیکل + کروم | قیمت به ازای هر حلقه بر اساس سایز اینچ | تاب رینگ، خط و خش عمیق لبه، جوشکاری آرگون |
| قطعات پلیمری خودرو (ABS) | اچینگ، پالادیوم، نیکل الکترولس + کروم | محاسبه بر حسب دسیمترمربع ($dm^۲$) سطح | توریهای ریز و نیاز به ماسکگذاری |
| پایههای مبلمان و قطعات آهنی | چربیگیری، مس تسطیحکننده، نیکل + کروم | محاسبه بر حسب متراژ یا وزن (کیلوگرم) | میزان زنگزدگی اولیه و تیراژ تولیدی |
پرسشهای متداول مشتریان درباره خدمات آبکاری کروم
۱. تفاوت آبکاری کروم واقعی با «رنگ کروم» یا «اسپری کروم» چیست؟
رنگ کروم یک فرآیند نقاشی شیمیایی بر پایه اسپری نیترات نقره و رزین شفاف رویه است که دوام سایشی پایینی دارد و پس از مدتی در برابر تابش آفتاب و شستشو زرد و کدر میشود. در مقابل، آبکاری کروم الکترولیتی یک فرآیند متالورژیکی اتمی در وان آبکاری است که در آن فلز کروم خالص با پیوند الکتروشیمیایی بر سطح مینشیند، پوسته نمیشود، سختی سطحی بالایی دارد و مادامالعمر درخشندگی خود را حفظ مینماید.
۲. چرا پس از مدتی روی برخی قطعات آبکاریشده کرومی، زنگزدگیهای نقطهای ظاهر میشود؟
این پدیده به دلیل ناکافی بودن ضخامت لایه میانی نیکل یا حذف مرحله لایهنشانی مس رخ میدهد. لایه کروم به دلیل داشتن میکروترکهای طبیعی، نیازمند یک زیرپوشش متراکم و بدون منفذ از نیکل براق است. در مجموعه رنگین پوشش با پایش مداوم ضخامت نیکل با تستهای اشعه ایکس و سالت اسپری CASS تا ۹۶ ساعت، عدم بروز کوچکترین زنگزدگی تضمین میشود.
۳. آیا قطعات استیل، آلومینیوم و پلاستیک همگی در یک خط آبکاری کروم میشوند؟
خیر؛ اگرچه وان نهایی کروم مشترک است، اما خطوط پیشآمادهسازی کاملاً تفکیکشده هستند: پلاستیک نیازمند اچ و کاتالیزور پالادیوم است، آلومینیوم نیازمند فرآیند دابل زینکات است و فولاد نیازمند چربیگیری الکترولیتی و اسیدشویی مهارشده است. عدم رعایت این تمایز باعث آلودگی متقابل حمامها و ورقه شدن پوشش میگردد.
۴. زمان تحویل سفارشات آبکاری کروم در کارگاه رنگین پوشش شیراز چقدر است؟
سفارشات قطعات خرد و تزئینی خودرو ظرف ۳ تا ۴ روز کاری، و تیراژهای عمده صنعتی و خطوط تولید شیرآلات بر اساس زمانبندی قراردادهای دورهای با بستهبندی ایمن تحویل مشتریان محترم در سراسر استان فارس و جنوب کشور میگردد.
مشاوره فنی و ثبت سفارش آبکاری کروم
مجموعه صنعتی رنگین پوشش شیراز با بهرهگیری از خطوط تماماتوماتیک وانهای آبکاری، سیستمهای همزن هوای فیلترشده، رکتیفایرهای پالسی بدون ریپل و آزمایشگاه کالیبره پایش الکترولیت، آماده ارائه خدمات آبکاری کروم براق، مس-نیکل-کروم تزئینی و کرومکاری قطعات خودرویی و شیرآلات در تیراژهای انبوه و تکقطعه است. کارشناسان فنی ما آماده پاسخگویی به سوالات متالورژیکی و برآورد هزینه پروژههای شما هستند.
نیاز به مشاوره تخصصی در انتخاب نوع پوشش دارید؟
برای استعلام قیمت، دریافت نمونه آبکاری یا اعزام کارشناس جهت بازدید از خطوط صنعتی، با دفتر مرکزی رنگین پوشش شیراز تماس حاصل فرمایید:
تلفن مشاوره مهندسی:
۰۹۱۲۶۷۶۳۵۰۱ – ۰۹۱۷۳۱۳۱۲۷۱
جهت مطالعه مطلب آب کروم کاری شیراز یا آبکاری کروم در شیراز کلیک کنید.