ساخت قطعات استیل
ساخت قطعات استیل (Stainless Steel Fabrication) در صنایع پیشرفته فرآیندی، داروسازی، بیوتکنولوژی، تجهیزات پزشکی، فرآوری مواد غذایی و نفت، گاز و پتروشیمی، به دلیل الزامات سختگیرانه مقاومت در برابر خوردگی، پایداری ساختار متالورژیکی در دماهای کاری بالا و ویژگیهای بهداشتی غیرقابلجایگزین، از حساسترین شاخههای ساخت و تولید مهندسی به شمار میرود. فولادهای زنگنزن به واسطه حضور حداقل ۱۰.۵ درصد عنصر کروم، قادرند در مجاورت اکسیژن لایهای نامرئی، یکپارچه، خودترمیمشونده و متراکم از اکسید کروم (Cr2O3) به ضخامت چند نانومتر بر روی سطح تشکیل دهند که اصطلاحاً لایه غیرفعال یا پسیو (Passive Layer) نامیده میشود. با این حال، دستیابی به قطعاتی با دقت ابعادی صدم میلیمتر و سطوحی با زبری بهینه، نیازمند کنترل علمی پدیدههای پیچیده متالورژیکی نظیر کارسختی (Work Hardening)، هدایت حرارتی ضعیف و تمایل به چسبندگی و سایش لبه ابزار است. گروه صنعتی رنگین پوشش شیراز با بهرهگیری از ماشینآلات فرز و تراش CNC چندمحوره، خطوط برش لیزر فایبر با گاز کمکی نیتروژن خلوص بالا، پرسبرکهای سنکرو و تجهیزات پیشرفته پرداختکاری و پسیواسیون شیمیایی، چرخه کامل تولید قطعات استنلس استیل را از نقشه مهندسی تا قطعه نهایی مطابق استانداردهای بینالمللی ASTM، ASME و DIN پیادهسازی مینماید.
مشاوره فنی، تحلیل متالورژی و استعلام ساخت قطعات استنلس استیل
جهت بررسی نقشههای ساخت، تلرانسهای هندسی GD&T، انتخاب گرید آلیاژی متناسب با اسیدیته محیط کاری و استعلام زمانبندی تولید سری و نمونه با مهندسان متالورژی و مکانیک کارخانه در شیراز تماس حاصل فرمایید.
متالورژی گریدهای استنلس استیل و معیارهای انتخاب آلیاژ
تولید موفق قطعات استنلس استیل مستلزم شناخت عمیق از رفتار ساختارهای بلوری فازهای مختلف استیل است. فولادهای زنگنزن بر پایه ساختار میکروسکوپی به چهار خانواده اصلی تقسیم میشوند:
- استیلهای آستنیتی (سری ۳۰۰): دارای شبکه بلوری مکعبی وجوه مرکزدار (FCC) با بیشترین میزان مصرف در ساخت قطعات صنعتی. گرید ۳۰۴ با ۱۸٪ کروم و ۸٪ نیکل گرید استاندارد عمومی است، در حالی که گرید ۳۱۶ به دلیل افزودن ۲ تا ۳ درصد عنصر مولیبدن (Mo)، مقاومت استثنایی در برابر اسیدهای سولفوریک، استیک و خوردگی حفرهای ناشی از یونهای کلرید در آب دریا و صنایع غذایی از خود نشان میدهد. گریدهای با کربن پایین نظیر ۳۰۴L و ۳۱۶L برای پیشگیری از تشکیل کاربید کروم حین جوشکاری به کار میروند. گرید نسوز ۳۱۰S نیز به واسطه ۲۵٪ کروم و ۲۰٪ نیکل تا دمای ۱۱۵۰ درجه سانتیگراد پایداری اکسیداسیون دارد.
- استیلهای مارتنزیتی (سری ۴۰۰ سختشونده): آلیاژهایی نظیر ۴۱۰ و ۴۲۰ با کربن بالاتر که قابلیت عملیات حرارتی کوئنچ و تمپر را دارا بوده و به سختیهای بالای ۵۰ تا ۵۵ راکول سی دست مییابند. این مقاطع در ساخت شفتهای ضدسایش، تیغههای برش، سوپاپها و ابزار جراحی پزشکی کاربرد دارند.
- استیلهای فریتی: مانند گرید ۴۳۰ با ساختار بلوری BCC، خاصیت مغناطیسی (بگیر) و قیمت مناسبتر به دلیل عدم حضور نیکل، مناسب برای قطعات تزئینی، اگزوز خودرو و پنلهای ساختمانی.
- استیلهای داپلکس (Duplex): ساختار ترکیبی ۵۰٪ آستنیت و ۵۰٪ فریت مانند آلیاژهای ۲۲۰۵ و ۲۵۰۷ (سوپر داپلکس) که استحکام مکانیکی تسلیم را تا دو برابر استیلهای سری ۳۰۰ افزایش داده و فاکتور مقاومت به حفرهزایی (PREN) بالای ۳۵ تا ۴۲ را برای محیطهای خشن پتروشیمی جنوب فراهم میسازند.
هماهنگی این ویژگیهای متالورژیکی با استانداردهای کارگاهی در مجموعه قطعه سازی رنگین پوشش شیراز تضمین میکند که متریال اولیه با سرتیفیکیت معتبر آنالیز عنصری (کوانتومتری) وارد خط تولید شود.




مراحل مهندسی ساخت و ماشینکاری قطعات استنلس استیل
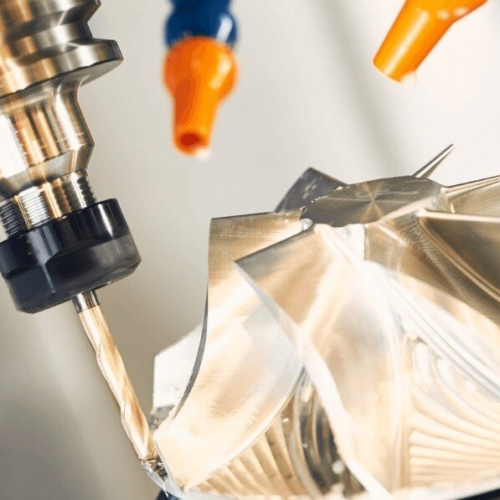
تولید قطعات استیل چالشهای ساخت متعددی را به دنبال دارد. استنلس استیلها دارای هدایت حرارتی پایینی (حدود یکسوم فولاد کربنی) هستند؛ بنابراین گرمای ناشی از برادهبرداری به سرعت در لبه ابزار جمع شده و میتواند سبب ذوب موضعی ابزار و چسبندگی براده شود. فرآیند تولید در کارخانه رنگین پوشش از مراحل زیر عبور میکند:
۱. برشکاری دقیق با لیزر فایبر و گاز نیتروژن با فشار بالا
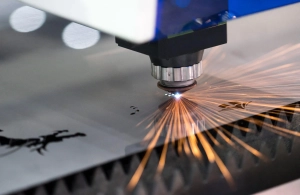
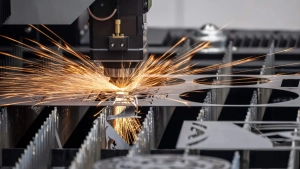
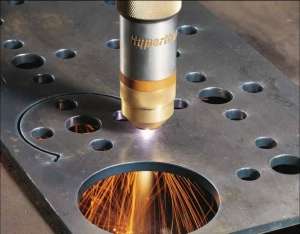
برشکاری ورقهای استنلس استیل هرگز نباید با گاز اکسیژن انجام پذیرد، زیرا اکسیژن منجر به تشکیل لایه اکسید آهن سوخته، سیاه و متخلخل در لبه برش میشود که مقاومت به خوردگی را کاملاً نابود میسازد. در این مجموعه، فرآیند برش لیزر استیل منحصراً با استفاده از گاز کمکی نیتروژن خلوص ۹۹.۹۹۹٪ با فشار کاری بین ۱۵ تا ۲۵ بار صورت میگیرد. فشار گاز نیتروژن مذاب فلز را فوراً از شیار برش به بیرون پرتاب کرده و لبههایی کاملاً نقرهای، بدون پلیسه، عمود و بدون کوچکترین اثر اکسیداسیون حرارتی ایجاد مینماید. برای مقاطع استوانهای، اسپیسرها و سازههای لولهای نیز خطوط اختصاصی برش لوله استیل با سیستم روتاری ۴ محوره زوایای برش، شیارزنی و فاقزنی را با دقت ۰.۰۵ میلیمتر اجرا میکنند.
۲. ماشینکاری و تراشکاری CNC با مهار پدیده کارسختی (Work Hardening)
استیلهای آستنیتی نظیر ۳۰۴ و ۳۱۶ شدیداً مستعد کارسختی هستند. چنانچه ابزار برشی در حین تراشکاری یا فرزکاری حتی برای لحظهای کوتاه بر روی سطح کار بمالد یا پیشروی متوقف شود، لایه سطحی بلافاصله سخت شده و در پاس بعدی موجب شکستن سریع تیغچه اینسرت میگردد. در تراشکاری استیل در این کارگاه، از ابزارهای تنگستن کارباید پوششدادهشده با لایههای نانوکریستالی PVD TiAlN یا AlCrN با زاویه براده مثبت و لبه برنده کاملاً تیز استفاده میشود. سرعت برشی (Vc) به طور دقیق بین ۸۰ تا ۱۶۰ متر بر دقیقه متناسب با گرید آلیاژ تنظیم شده و نرخ پیشروی برادهبرداری پیوسته و بدون مکث اعمال میگردد. همچنین سیستم مایع خنککننده پرفشار با امولسیون روغن صابون با پایه سنتتیک مستقیماً به نقطه تماس لبه ابزار و براده تزریق میشود تا گرما از ناحیه برش دفع گردد.
۳. جوشکاری تیگ پالسی (TIG) و کنترل دمای بینپاسی جهت جلوگیری از سنسیتایزاسیون
یکی از خطاهای متداول در جوشکاری استیل، پدیده حساسسازی یا سنسیتایزاسیون (Sensitization) است. اگر استیل برای مدت طولانی در بازه دمایی ۴۵۰ تا ۸۵۰ درجه سانتیگراد باقی بماند، اتمهای کربن با اتمهای کروم ترکیب شده و کاربید کروم (Cr23C6) در مرزدانهها رسوب میکند. این امر باعث فقر کروم در نواحی مجاور مرزدانه به زیر ۱۰.۵ درصد شده و قطعه از همان نقاط دچار خوردگی بیندانهای فاجعهبار میشود. در مجموعه رنگین پوشش، جوشکاری استیل منحصراً به روش TIG (GTAW) با جریان پالسی، گاز محافظ آرگون ۹۹.۹۹۹٪ و استفاده از گاز پشتیبان ریشه جوش (Backing Gas) انجام میشود تا اکسیداسیون ریشه مهار شود. دمای بینپاسی (Interpass Temperature) همواره زیر ۱۵۰ درجه سانتیگراد کنترل شده و از فیلرمتالهای با کربن فوقالعاده پایین (نظیر ER308L و ER316L) استفاده میگردد.
۴. اسیدشویی و پسیواسیون شیمیایی بر مبنای استاندارد ASTM A967
عملیات جوشکاری و ماشینکاری ذرات آهن آزاد، سوختگیهای حرارتی و آلودگیهای متفرقه را بر روی سطح استیل بر جای میگذارند که میتوانند هستهزایی زنگزدگی را رقم بزنند. در این مرحله قطعات ابتدا اسیدشویی (Pickling) شده تا لایههای اکسیدی ناشی از حرارت جوش زدوده شوند. سپس در وانهای حاوی اسید نیتریک یا اسید سیتریک تحت استاندارد ASTM A967 فرآیند پسیواسیون (Passivation) اجرا میشود. این حمام شیمیایی کلیه ذرات آهن غیرمحلول را در خود حل کرده و فرصت را برای تشکیل یک لایه فوقالعاده غنی و فشرده از اکسید کروم بر روی سطح مهیا میسازد. صحت پسیواسیون با آزمونهای بینالمللی Ferroxyl و آزمون رطوبت نسبی ۱۰۰٪ بر اساس ASTM A380 بازرسی و تضمین میگردد.
۵. پرداختکاری، خشزنی و پولیش مکانیکی تا مرحله آینهای (Mirror Polish)
برای قطعات مورد مصرف در خطوط لبنیات، صنایع دارویی و داروسازی بیولوژیک، سطوح داخلی مخازن، لولهها و قطعات پمپ نباید کوچکترین تخلخل یا خط و خشی برای رشد باکتریها داشته باشند. خدمات پرداختکاری استیل در این کارخانه با سنبادههای دانهبندی چندمرحلهای (از گریت ۱۲۰ تا ۲۰۰۰)، گیلانسهای نمدی پشمی و صابونهای پولیش سبز کرومیوم انجام میگردد. در قطعات خاص خطوط سیالاتی، خدمات تخصصی پولیش لوله و در قطعات تزریقی حساس پولیش قالب زبری سطح را به کمتر از Ra ۰.۲ میکرومتر (سطح آینهای شماره ۸ سوپر میرور) میرساند.
جدول مقایسه فرآیندهای مهندسی ساخت و تکمیل قطعات استنلس استیل
| فرآیند ساخت و تولید | تجهیزات و پارامترهای فنی | دقت ابعادی و زبری سطح (Ra) | مزیت متالورژیکی و کنترل عیوب | استاندارد مرجع کیفی |
|---|---|---|---|---|
| برش لیزر فایبر با نیتروژن | لیزر فایبر با گاز کمکی N2 با خلوص ۹۹.۹۹۹٪ و فشار ۲۰ بار | تلرانس ۰.۰۵± میلیمتر / شیار برش بدون لبه سوخته | حفظ صددرصدی لایه پسیو و عدم اکسیداسیون کروم لبه | ISO 9013 Class 1 |
| تراشکاری و فرزکاری CNC | ابزارهای کارباید TiAlN با پیشروی پیوسته و خنککار پرفشار | تلرانس انطباقی H7 و زبری Ra ۰.۸ تا ۱.۶ میکرومتر | مهار کارسختی موضعی و عدم ایجاد تنش پسماند کششی | ISO 2768-m / DIN 7168 |
| جوشکاری TIG پالسی صنعتی | اینورتر پالسی آرگون با گاز بکینگ محافظ ریشه | نفوذ کامل جوش بدون اعوجاج زاویهای | جلوگیری از رسوب کاربید کروم در دمای بینپاسی زیر ۱۵۰ درجه | ASME Sec IX / AWS D1.6 |
| اسیدشویی و پسیواسیون | وانهای اسید نیتریک و سیتریک تحت پایش غلظت و دما | حذف ذرات آهن آزاد بدون تغییر ابعادی قطعه | تشکیل لایه متراکم اکسید کروم با نسبت Cr/Fe بالای ۱.۵ | ASTM A967 / ASTM A380 |
| پرداختکاری و پولیش آینهای | گیلانس نمدی با خمیر پولیش اکسید کروم سبز و الکتروپولیش | زبری سطح فوقبراق Ra کمتر از ۰.۲ میکرومتر | حذف کامل حفرات میکروسکوپی و جلوگیری از تجمع بیوفیلمها | ASME BPE / DIN 11850 |
جدول مقایسه گریدهای رایج استنلس استیل در ساخت قطعات صنعتی
| گرید آلیاژ (AISI) | ترکیب عناصر کلیدی (درصد وزنی) | ساختار بلوری و سختی | مقاومت به محیط خورنده | کاربرد تخصصی در ساخت قطعات |
|---|---|---|---|---|
| استیل ۳۰۴ / ۳۰۴L | ۱۸٪ Cr، ۸٪ Ni، کربن کمتر از ۰.۰۳٪ | آستنیتی (نگیر) / ۸۸ HRB | بسیار خوب در آب شیرین، رطوبت جوی و مواد غذایی | مخازن فرآوری لبنیات، تجهیزات آشپزخانه صنعتی، کاورها و لولهکشی عمومی |
| استیل ۳۱۶ / ۳۱۶L | ۱۶٪ Cr، ۱۰٪ Ni، ۲.۵٪ Mo | آستنیتی (نگیر) / ۹۰ HRB | فوقالعاده در برابر کلرید، نمک، اسید استیک و آب دریا | پروانهها و ایمپلر پمپهای اسید، تجهیزات داروسازی کلینروم، پتروشیمی و صنایع دریایی |
| استیل ۳۱۰S (نسوز) | ۲۵٪ Cr، ۲۰٪ Ni، سیلیسیم ۱.۵٪ | آستنیتی پایدار / ۹۵ HRB | مقاوم به اکسیداسیون مداوم تا ۱۱۵۰ درجه سانتیگراد | نازلهای مشعل، قطعات کوره، بسکتهای عملیات حرارتی و مبدلهای حرارتی گاز داغ |
| استیل ۴۲۰ (بگیر سختشونده) | ۱۳٪ Cr، کربن ۰.۳ تا ۰.۴٪ | مارتنزیتی / ۵۰ تا ۵۵ HRC پس از کوئنچ | متوسط در برابر اتمسفر مرطوب و اسیدهای ملایم | شفتهای پمپ دوار، تیغههای خردکن صنعتی، پینهای اتصالات و رولرهای ضدسایش |
| استیل داپلکس ۲۲۰۵ | ۲۲٪ Cr، ۵٪ Ni، ۳٪ Mo، نیتروژن ۰.۱۸٪ | دوفازی آستنیت-فریت / ۳۲ HRC | مقاومت استثنایی در برابر ترکخوردگی تحت تنش کلریدی (SCC) | تجهیزات دکلهای حفاری دریایی، شیرآلات سرچاهی نفت و گاز ترش و سانتریفیوژها |
حوزههای کاربرد و انواع قطعات استیل سفارشی ساخت در شیراز
تجهیزات استنلس استیل به دلیل خواص چندمنظوره مکانیکی و بیولوژیکی در طیف وسیعی از صنایع کشور در استان فارس و مناطق جنوبی به کار گرفته میشوند:
۱. صنایع نفت، گاز، پتروشیمی و خطوط فرآیندی جنوب
محیطهای پالایشگاهی عسلویه و پارس جنوبی سرشار از ترکیبات گوگردی خورنده و گازهای ترش (H2S) هستند. ساخت تیوبشیتهای مبدلهای حرارتی، رینگهای آببندی، قطعات فلنج و نشیمنگاه ولوها از استیلهای ۳۱۶L و سوپر داپلکس مانع از خستگی زودرس ناشی از خوردگی تنشی میشود. در شفتهای دوار دوربالا نیز اعمال پوشش هارد کروم سخت در صنایع نفت و گاز اصطکاک را در کاسهنمدها به حداقل میرساند.
۲. تجهیزات خطوط داروسازی، بیوتکنولوژی و کلینروم
اتاقهای تمیز داروسازی نیازمند قطعاتی هستند که کلیه الزامات استاندارد بهداشتی ASME BPE را رعایت کنند. محفظههای فرمانتور، استیررهای مغناطیسی، نازلهای پرکننده سرنگ و قطعات سیستمهای فیلتراسیون با استفاده از استیل الکتروپولیششده با زبری زیر ۰.۴ میکرومتر بدون درز جوش متخلخل تولید میگردند. در پروژههای اتوماسیون این کارخانجات نیز استفاده از ساخت جعبه قطعات الکترونیکی استیل حفاظت مطلوبی در برابر نفوذ رطوبت فرآیندهای شستشوی CIP/SIP فراهم میآورد.
۳. صنایع غذایی، لبنی، تقطیر و فرآوری نوشیدنی
اسید لاکتیک شیر، اسید سیتریک مرکبات و شویندههای سوزآور در کارخانجات مواد غذایی به سرعت فولاد معمولی را پوسیده میکنند. ساخت پروانههای پمپ بهداشتی، تیغههای میکسر و همزنهای صنعتی، نازلهای اسپری و بدنه درپوشها با استیل ۳۰۴ و ۳۱۶ ماندگاری طعم و عدم انتقال یونهای فلزی به محصول را تضمین مینماید. برای بخش آبکاری و روکش شیرآلات استنلس استیل بهداشتی نیز خدمات آبکاری شیرآلات در شیراز راهکارهای آبکاری پوششهای ماندگار را مهیا میسازد.
۴. قطعات دکوراتیو لوکس معماری، نما و المانهای روشنایی
در طراحی داخلی مدرن و پروژههای هتلسازی، اتصالات شیشهگیر اسپایدری، پایههای پلههای اکسپوز، لوسترهای مدرن تالارها و پایههای مبلمان از استیلهای پرداختشده میرور یا خشدار بهره میبرند. در مواردی که فامهای لوکس طلایی، رزگلد و دودی مدنظر باشد، خدمات تخصصی آبکاری استیل شیراز با متد پیشرفته لایهنشانی فلزات گرانبها و پوششهای مقاوم اجرا میگردد. همچنین برآورد دقیق بهای تمامشده قطعات لوستر از طریق هزینه آبکاری لوستر در دسترس کارفرمایان است.
تمامی این فرآیندها در خطوط یکپارچه کارگاه آبکاری فلزات و بخشهای اختصاصی سخت پوشش کاری کارخانه تحت استانداردهای نوین بینالمللی ارزیابی میشوند.
سفارش ساخت قطعات استیل با بالاترین کیفیت در شیراز
مجموعه تولیدی رنگین پوشش شیراز مجهز به پیشرفتهترین تجهیزات ماشینکاری CNC، برش لیزر فایبر با نیتروژن و خطوط پولیش صنعتی در کیلومتر ۳ جاده شیراز-فسا آماده پذیرش سفارشهای ساخت قطعات استیل صنایع استان فارس و سراسر کشور میباشد.
پاسخ به سوالات متداول مهندسی درباره ساخت قطعات استیل
۱. تفاوت کاربردی استیل ۳۰۴ و استیل ۳۱۶ در ساخت قطعات چیست و کدام انتخاب بهتری است؟
استیل ۳۰۴ حاوی ۱۸٪ کروم و ۸٪ نیکل بوده و برای کاربردهای عمومی بهداشتی، تجهیزات آشپزخانه و اتمسفر معمولی ایدهآل و ارزانتر است. اما استیل ۳۱۶ علاوه بر کروم و نیکل، حاوی ۲ تا ۳ درصد مولیبدن است که مقاومت به خوردگی در برابر اسیدها، نمکها و به ویژه یون کلرید (محیطهای دریایی و نمکی) را چندین برابر میسازد. در محیطهای اسیدی و خطوط تولید مواد شوینده همواره گرید ۳۱۶ توصیه میشود.
۲. چرا پس از جوشکاری استیل حتماً باید عملیات اسیدشویی و پسیواسیون انجام شود؟
حرارت جوشکاری در محدوده مجاور خط جوش لایه اکسید کروم سطحی را تخریب کرده و تهنشینی کاربیدهای کروم موجب فقر موضعی کروم میشود. همچنین ذرات کربن و آهن محیط بر سطح مینشینند. اسیدشویی این لایه سوخته و آلوده را حذف کرده و پسیواسیون با اکسیداسیون کنترلشده اسیدی، لایه مقاوم اکسید کروم را مجدداً با ضخامت یکدست و خواص ضدخوردگی کامل احیا مینماید.
۳. دلیل اهمیت استفاده از گاز نیتروژن در برش لیزری قطعات استیل چیست؟
اگر در برش استیل از گاز اکسیژن استفاده شود، یک لایه اکسید سیاه و شکننده روی لبههای برش ایجاد میشود که مقاومت به زنگزدگی را در لبهها از بین میبرد و عملیات جوشکاری بعدی را متخلخل میسازد. گاز نیتروژن با خلوص بالا گاز بیاثر است و بدون هیچگونه واکنش شیمیایی، فلز مذاب را با فشار بالا بیرون میراند و لبهای نقرهای، براق و آماده جوش تحویل میدهد.
۴. چگونه پدیده کارسختی در ماشینکاری CNC قطعات استیل کنترل میشود؟
کنترل کارسختی با ۳ اصل مهندسی محقق میشود: اول، استفاده از اینسرتهای کارباید با لبه برنده تیز و زاویه براده مثبت؛ دوم، تنظیم نرخ پیشروی برادهبرداری پیوسته به طوری که نوک ابزار همواره زیر لایه کارسختشده پاس قبلی حرکت کند؛ سوم، پرهیز مطلق از مالش ابزار بر روی قطعه و استفاده همزمان از مایع خنککننده پرفشار جهت جلوگیری از افزایش حرارت در ناحیه برش.
۵. چه استانداردهایی برای کنترل کیفیت قطعات استنلس استیل اعمال میشود؟
کنترل ابعادی با استاندارد ISO ۲۷۶۸ انجام میشود. آزمون مایعات نافذ (PT) بر اساس ASME Sec V برای بررسی ترکهای سطحی، تست کوانتومتری جهت انطباق عناصر با استاندارد ASTM A276، آزمون پسیواسیون با تست Ferroxyl طبق ASTM A380 و سنجش زبری سطح با زبریسنج دیجیتال مطابق الزامات استاندارد دارویی ASME BPE اجرا میگردد.