برش لیزر آهن
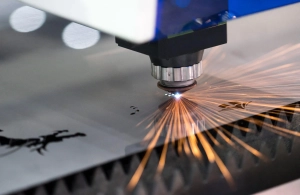
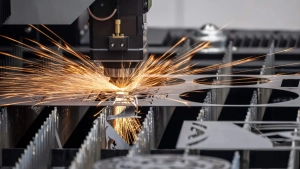
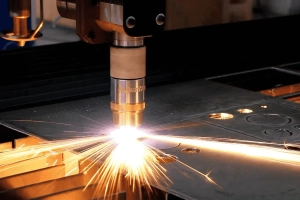
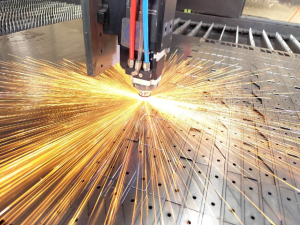
فناوری برش لیزر آهن و فولادهای کربنی ستون فقرات تولید در صنایع ماشینسازی، ساختمانی، نفت و گاز، تجهیزات کشاورزی و سازههای مهندسی است. در مقایسه با روشهای سنتی برش مکانیکی نظیر گیوتین، اره نواری یا برش پلاسما، برش لیزر فایبر با تابش پرتو نوری متمرکز با چگالی انرژی فراتر از یک مگاوات بر سانتیمتر مربع، مقاطع فولادی را با ظرافت میکرومتری و کیفیتی استثنایی برش میدهد. این دقت مانع از ایجاد هرگونه لبه دندانهدار، تغییر شکل الاستیک ناشی از فشار مکانیکی تیغه یا تنشهای حرارتی مخرب میشود. ورقهای فولادی از ضخامتهای نازک ۰.۵ میلیمتر تا صفحات سنگین و ضخیم ۳۰ میلیمتری را میتوان با کمترین عرض شیار برش (Kerf) و تلرانس باورنکردنی ±۰.۰۳ میلیمتر به قطعات مهندسی پیچیده بدل ساخت.
مجتمع صنعتی رنگین پوشش شیراز با در اختیار داشتن پیشرفتهترین سورسهای لیزر فایبر صنعتی توان بالا (تا ۱۲ کیلووات)، هدایت اپتیکی هوشمند با فوکوس اتوماتیک و میزهای کارگیر ۲ در ۶ متر، قطب تخصصی خدمات برش ورقهای آهن در جنوب کشور و سراسر ایران به شمار میآید. ما با رعایت بالاترین استانداردهای تلرانس ابعادی بر اساس ISO ۹۰۱۳، سفارشهای تکی و تیراژ بالای کارخانجات را با زمانبندی دقیق و قیمت کاملاً رقابتی تولید مینماییم.
سفارش مستقیم خدمات برش لیزر آهن با دستگاههای فایبر توان بالا
مجتمع صنعتی رنگین پوشش با تلفیق دپارتمان برش لیزر آهن، خطوط خمکاری چند محوره CNC، جوشکاری صنعتی، سالنهای تخصصی پوششدهی رنگ الکترواستاتیک و کارگاههای آبکاری، زنجیره کامل تولید تا تحویل نهایی قطعه را زیر یک سقف ارائه میدهد.
جهت بررسی راهکارهای مکمل برشی در دپارتمانهای موازی، میتوانید صفحات مرجع برش لیزر فلزات، مرکز تخصصی برش لیزر شیراز، دپارتمان منطقهای برش لیزر فلزات در شیراز و شبکه خدمات ملی برش لیزر ایران را مطالعه فرمایید.
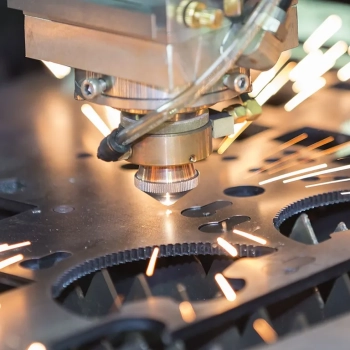
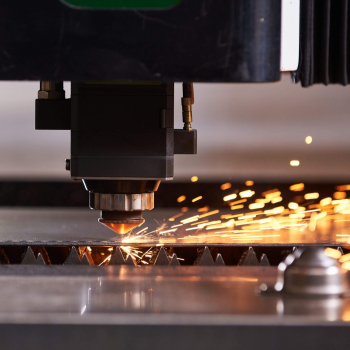
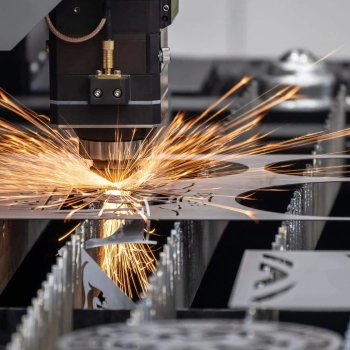

بررسی متالورژیکی گریدهای فولاد کربنی در فرآیند برش لیزر
موفقیت در فرآیند برش لیزری ورقهای آهنی صرفاً به توان نوری دستگاه محدود نمیشود، بلکه شناخت شیمیایی و فازهای متالورژیکی آلیاژ تعیینکننده اصلی کیفیت سطح و سلامت لبه قطعه است. در مجتمع رنگین پوشش، رفتار حرارتی و ساختار دانهبندی گریدهای متداول فولاد به دقت ارزیابی میگردد:
- فولاد ساختمانی معمولی (St37-۲ / S235JR): با درصد کربن کمینه (کمتر از ۰.۱۷٪)، این ورق شکلپذیری عالی و قابلیت جوشکاری فوقالعادهای دارد. در برش لیزری با گاز اکسیژن، واکنش گرمازا به نرمی پیش میرود و دستیابی به سرعتهای برش بسیار بالا بدون هیچگونه ترک میکروسکوپی در حاشیه برش تضمین میشود.
- فولاد سازهای مستحکم (St52-۳ / S355J2): به دلیل دارا بودن عناصر منگنز و سیلیسیم بالاتر، استحکام کششی و تسلیم بیشتری دارد. در برش لیزر این ورق، تنظیم دقیق فشار گاز کمکی و فرکانس پالس لیزر مانع از سوختگی گوشههای تیز (Corner Burning) و ایجاد سرباره سخت در زیر قطعه کار میگردد.
- فولادهای کربن متوسط و قابل عملیات حرارتی (Ck45 / ۱.۱۱۹۱): به دلیل درصد کربن حدود ۰.۴۵٪، تمایل بالایی به سختیپذیری موضعی و ایجاد فاز مارتنزیت شکننده در منطقه متأثر از حرارت (HAZ) دارند. کارشناسان ما با کنترل انرژی خطی ورودی (Heat Input) و بهینهسازی سرعت هد، تنش پسماند را مهار کرده و امکان ماشینکاری بعدی بدون فرسایش زودهنگام ابزار را فراهم میآورند.
- ورقهای مخزنی و دیگ بخار (A516 Gr.۷۰): ورقهای با چقرمگی ضربهای بالا که در صنایع نفت و پتروشیمی کاربرد دارند. برش این ورقها با لیزر فایبر نیازمند پایداری کامل فوکوس در تمام عمق ورق است تا عمود بودن دیواره در تمام طول ضخامت حفظ شود.
- ورقهای روغنی (DC01 / ST12) و گالوانیزه: صفحات نازک با کیفیت سطحی صیقلی که با استفاده از گاز نیتروژن پرفشار برش داده میشوند تا لبهها بدون ذرهای اکسیداسیون و آماده رنگآمیزی مستقیم در سالن مرکزی رنگ کوره ای و خطوط صنعتی رنگ کوره ای در شیراز تحویل گردند.
کیفیت سطحی ورق نیز نقشی حیاتی ایفا میکند؛ وجود پوسته اکسیدی ضخیم نورد گرم (Mill Scale)، زنگزدگی یا چربیهای موضعی میتواند منجر به بازتاب پرتو، پرتاب جرقه به نازل و ناهمواری در خطوط برش (Striation Marks) شود. رنگین پوشش پیش از بارگذاری شیتها، فرآیند آمادهسازی و بازرسی سطحی دقیق را به اجرا میگذارد.
فیزیک عملکرد لیزر فایبر در برش آهن: برش واکنشی، گازهای کمکی و استراتژیهای سوراخکاری
در ماشینهای برش لیزر فایبر، پرتو نوری با طول موج ۱.۰۷ میکرومتر توسط دیودهای نیمههادی تولید و از طریق فیبر شیشهای تقویتکننده به سر هد برش منتقل میشود. این پرتو نوری به واسطه یک عدسی همگراکننده در نقطهای به قطر کمتر از ۰.۱۵ میلیمتر روی صفحه فولادی متمرکز میگردد. در این نقطه کانونی، چگالی توان به حدی بالا میرود که فولاد در کسری از میلیثانیه به نقطه ذوب و تبخیر میرسد. در این مرحله، انتخاب گاز کمکی مسیر متالورژیکی فرآیند را تعیین مینماید:
- برش واکنشی با گاز اکسیژن (Oxygen Reactive Cutting): این روش استاندارد طلایی برای برش ورقهای آهن ضخیم (از ۳ تا ۳۰ میلیمتر) است. اکسیژن با آهن مذاب واکنش گرمازا (Exothermic Reaction) ایجاد میکند که حدود ۶۰٪ از انرژی حرارتی کل فرآیند را تولید مینماید. فشار اکسیژن باید با دقت بسیار بالا (بین ۰.۶ تا ۲.۵ بار) متناسب با ضخامت تنظیم شود تا از سوختگی لبه و شیار نامتقارن جلوگیری گردد.
- برش همجوشی بدون اکسید با گاز نیتروژن (Nitrogen Fusion Cutting): برای قطعاتی که پس از برش وارد خطوط رنگپودری، گالوانیزه یا الکترولس نیکل میشوند، از گاز نیتروژن فوقپرفشار (۱۴ تا ۲۲ بار) استفاده میشود. نیتروژن به عنوان گازی خنثی، مذاب را با فشار مکانیکی خالص به بیرون پرتاب کرده و اجازه واکنش با اکسیژن هوا را نمیدهد. دیواره برش کاملاً نقرهای، براق و عاری از هرگونه لایه اکسید آهن ترد خواهد بود.
- برش اقتصادی با هوای فشرده (Compressed Air Cutting): هوای فشرده پالایششده و فاقد رطوبت و روغن، گزینهای بسیار سریع و مقرونبهصرفه برای شیتهای آهن تا ضخامت ۳ میلیمتر است.
یکی از حساسترین مراحل در برش صفحات ضخیم آهن، مرحله سوراخکاری اولیه (Piercing) است. سوراخکاری ناگهانی و انفجاری در ورقهای ضخیم میتواند منجر به پرتاب مذاب، آسیب به نازل و سوختگی نقطه شروع شود. در کارخانه رنگین پوشش از تکنیک سوراخکاری چند مرحلهای هوشمند (Multi-stage Progressive Piercing) همراه با فرکانس متغیر و سنسورهای سنجش پلاسما استفاده میشود تا روزنه نفوذ با کمترین اعوجاج موضعی و کاملاً تمیز باز شود.
جهت بررسی پروژههای همخانواده در حوزه فلزات ضدزنگ و آلیاژهای پیشرفته، به صفحات تخصصی برش لیزر استیل، فناوری سبکسازی در برش لیزر آلومینیوم و خدمات کارگاهی خدمات برش آلومینیوم مراجعه نمایید.
جدول مشخصات فنی، ضخامت، توان لیزر، گاز کمکی و تلرانس برش ورق آهن
پارامترهای بهینه فرآیند برش لیزر فایبر در مجتمع رنگین پوشش شیراز بر اساس ضخامت ورقهای فولاد ساختمانی و آلیاژی به شرح جدول زیر تنظیم میگردد:
| ضخامت ورق آهن (mm) | توان پیشنهادی لیزر (kW) | نوع و فشار گاز کمکی | سرعت برش (m/min) | عرض شیار برش Kerf (mm) | تلرانس ابعادی (mm) |
|---|---|---|---|---|---|
| 0.5 – 1.5 mm | 1.5 – 3.0 kW | نیتروژن ۱۶ بار / هوای فشرده | 20 – 35 m/min | 0.12 – 0.16 mm | ±۰.۰۲ الی ±۰.۰۳ |
| 2.0 – 4.0 mm | 3.0 – 4.0 kW | اکسیژن ۱.۲ بار / نیتروژن ۱۸ بار | 8.0 – 16.0 m/min | 0.18 – 0.25 mm | ±۰.۰۳ الی ±۰.۰۴ |
| 5.0 – 10.0 mm | 4.0 – 6.0 kW | اکسیژن خلوص بالا ۰.۸ الی ۱.۰ بار | 2.5 – 6.0 m/min | 0.28 – 0.38 mm | ±۰.۰۴ الی ±۰.۰۶ |
| 12.0 – 20.0 mm | 6.0 – 10.0 kW | اکسیژن کنترلشده ۰.۶ بار | 1.2 – 2.8 m/min | 0.40 – 0.60 mm | ±۰.۰۵ الی ±۰.۰۸ |
| 22.0 – 30.0 mm | 10.0 – 12.0 kW | اکسیژن فوقخالص با نازل دوبل | 0.6 – 1.2 m/min | 0.65 – 0.90 mm | ±۰.۰۸ الی ±۰.۱۲ |
مقایسه فنی و اقتصادی برش لیزر آهن با سایر روشهای برشکاری ورقهای فولادی
برای درک مزیتهای منحصربهفرد برش لیزر فایبر در صنایع قطعهسازی و ماشینسازی، جدول تطبیقی زیر پارامترهای کلیدی را در مقایسه با روشهای سنتی بررسی مینماید:
| معیار ارزیابی | برش لیزر فایبر CNC | برش پلاسما HD | برش هواگاز (Oxy-Fuel) | پرس پانچ مکانیکی / گیوتین |
|---|---|---|---|---|
| دقت ابعادی (تلرانس نهایی) | ±۰.۰۳ الی ±۰.۰۶ میلیمتر | ±۰.۶ الی ±۱.۲ میلیمتر | ±۱.۵ الی ±۲.۵ میلیمتر | ±۰.۲ الی ±۰.۵ میلیمتر |
| زاویه پخ دیواره (Taper) | عمود کامل (کمتر از ۰.۵ درجه) | پخدار (۲ الی ۴ درجه) | انحراف شدید (۳ الی ۶ درجه) | ناحیه شکست و لبه محدب برشی |
| ناحیه متأثر از حرارت (HAZ) | بسیار باریک (کمتر از ۰.۱ میلیمتر) | گسترده (۱.۵ الی ۲.۵ میلیمتر) | بسیار عمیق (۳ الی ۶ میلیمتر) | فاقد اثر حرارتی، دارای تنش مکانیکی شدید |
| پلیسه و سرباره لبه (Dross) | عاری از پلیسه (آماده جوش و مونتاژ) | سرباره چسبنده زیر ورق | پوسته اکسیدی ضخیم | پلیسه لبه تیز ناشی از کشش تیغه |
| انعطاف در برش خطوط پیچیده | نامحدود با فایل CAD بدون هزینه قالب | محدود به کانتورهای ساده | فقط خطوط مستقیم و اشکال بزرگ | نیازمند قالبهای گرانقیمت سمبه-ماتریس |
برش مقاطع توخالی و لولهای آهن نیز از طریق تکنولوژی روتاری انجام میشود که جزئیات مهندسی آن در صفحه مرجع برش لوله استیل ارائه شده است.
زنجیره کامل ارزش ساخت و پوشش فلزات در مجتمع رنگین پوشش شیراز
یکی از بزرگترین چالشهای مدیران تولید و پیمانکاران صنعتی، پراکندگی مراحل ساخت میان کارگاههای متعدد (برشکاری در یک کارگاه، خمکاری در نقطهای دیگر و پوششدهی در کارخانهای دورتر) است. این فرآیند علاوه بر هزینههای گزاف جابهجایی، ریسک آسیب به قطعات و اتلاف زمان، مسئولیت کنترل کیفیت را لوث میکند. مجتمع صنعتی رنگین پوشش شیراز واقع در شهرک صنعتی بزرگ شیراز، کلیه این خدمات را در یک مجموعه یکپارچه گردهم آورده است:
- خمکاری دقیق CNC و فرمدهی: پرسبریکهای چند محوره هیدرولیکی با دقت زاویهای صدم درجه برای شکلدهی شیتهای آهن بریدهشده، بدون ایجاد ترک در لبههای خم.
- جوشکاری مهندسی آرگون و CO2: مونتاژ و جوشکاری دقیق قطعات با فیکسچرهای استاندارد جهت جلوگیری از اعوجاج در خط تولید واحد ساخت قطعات فلزی، دپارتمان قطعه سازی در شیراز، کارگاه تخصصی ساخت قطعات استیل و بخش ساخت قطعات فلزی کوچک.
- خطوط پیشرفته رنگ الکترواستاتیک کورهای: شستشوی چربیگیری گرم، فسفاته روی مقاوم در برابر خوردگی، پاشش رنگ پودری الکترواستاتیک و پخت در کورههای کانوایری در سالن رنگ الکترواستاتیک، خط تخصصی رنگ کوره ای و دپارتمان استانی رنگ کوره ای در شیراز.
- خدمات آبکاری و محافظت سطح: شامل وانهای بزرگ گالوانیزه، خط تخصصی آبکاری نیکل الکترولس جهت مقاومت سایشی و ضدزنگ فوقالعاده، کارگاه آبکاری فلزات، خط گالوانیزه و فسفاته آبکاری پیچ و مهره، خدمات مادر خدمات آبکاری، پوششهای مقاوم بهداشتی آبکاری شیرآلات در شیراز و روکشهای دکوراتیو آبکاری فورتیک در شیراز.
- تجهیزات صنعتی و هوانوردی: ساخت سازههای هوانوردی سبک در بخش پاراموتور و تولید سازههای شهری در واحد تولید المان های شهری به سفارش شهرداری ها و مرکز حکاکی و برش لیزر شیراز.
- پرداختکاری و صیقل سطحی: آمادهسازی سطوح فولادی پیش از پوشش در سالن مرکزی خدمات پرداختکاری و واحد تخصصی پولیش قالب.

پرسشهای متداول مهندسی پیرامون خدمات برش لیزر آهن
۱. چه تفاوتی میان برش ورق آهن با گاز اکسیژن و نیتروژن وجود دارد؟
گاز اکسیژن با آهن مذاب واکنش اکسیداسیون گرمازا انجام داده و سرعت و عمق برش ورقهای ضخیم را به شدت افزایش میدهد، اما لایه نازکی از اکسید آهن تیره روی دیواره باقی میگذارد. در مقابل، گاز نیتروژن با فشار بالا مذاب را بدون واکنش شیمیایی تخلیه میکند؛ در نتیجه لبه برش کاملاً صیقلی، براق و عاری از اکسید بوده و رنگ یا آبکاری بدون نیاز به اسیدشویی مستقیم به آن میچسبد.
۲. حداقل قطر سوراخ قابل برش در ورقهای ضخیم آهن چقدر است؟
در برش لیزر با گاز اکسیژن، به عنوان یک اصل مهندسی حداقل قطر سوراخ برابر با ضخامت ورق است (به عنوان مثال در ورق ۱۰ میلیمتر، سوراخ با قطر حداقل ۱۰ میلیمتر). با این حال، با سورسهای توان بالای فایبر و تکنولوژی پالس فرکانسی بالا در کارخانه رنگین پوشش، امکان ایجاد سوراخهایی با قطر تا ۰.۶ برابر ضخامت نیز در ورقهای خاص فراهم شده است.
۳. حداکثر ضخامت و ابعاد ورق آهن قابل برش در رنگین پوشش چقدر است؟
دستگاههای لیزر فایبر مجهز به سورسهای تا ۱۲ کیلووات این مجموعه قادرند ورقهای فولاد کربنی St37 و St52 را تا ضخامت ۳۰ میلیمتر با کیفیت صنعتی برش دهند. ابعاد میز کارگیر دستگاهها تا ۲ در ۶ متر بوده و شیتهای بزرگ صنعتی را پوشش میدهد.
۴. فایلهای طراحی و نقشهها با چه فرمتهایی قابل پذیرش هستند؟
بهترین فرمتهای برداری جهت ورود به نرمافزارهای چیدمان هوشمند (Nesting) فایلهای استانداردی نظیر DXF و DWG هستند که مقیاس ابعادی آنها ۱:۱ باشد. همچنین فایلهای سهبعدی مانند STEP یا نقشههای مهندسی PDF برای بررسیهای تکمیلی قابل پذیرش میباشند.
۵. آیا تابیدگی ورق یا زنگزدگی سطحی روی کیفیت برش لیزر آهن تأثیر دارد؟
بله؛ وجود تابیدگی شدید میتواند هد دستگاه را دچار برخورد یا تغییر فاصله فوکوس کند و زنگزدگی ضخیم مانع از جذب یکنواخت پرتو و پرتاب نامنظم مذاب میشود. در رنگین پوشش با تجهیز دستگاهها به سیستم کنترل ارتفاع خازنی خودکار (BCS100) و سنسورهای ضدبرخورد، فاصله نازل تا ورق به صورت لحظهای با دقت ۰.۰۱ میلیمتر تثبیت شده و شیتهای دارای اکسیداسیون سطحی پیش از برش تحت آمادهسازی و شاتپالس اولیه قرار میگیرند.
سفارش تلفنی و آنلاین برش لیزری ورق آهن
جهت بررسی نقشههای صنعتی، دریافت مشاوره در انتخاب گرید ورق، محاسبه ضایعات چیدمان و استعلام فوری قیمت، هماکنون با دپارتمان مهندسی فروش رنگین پوشش تماس بگیرید.