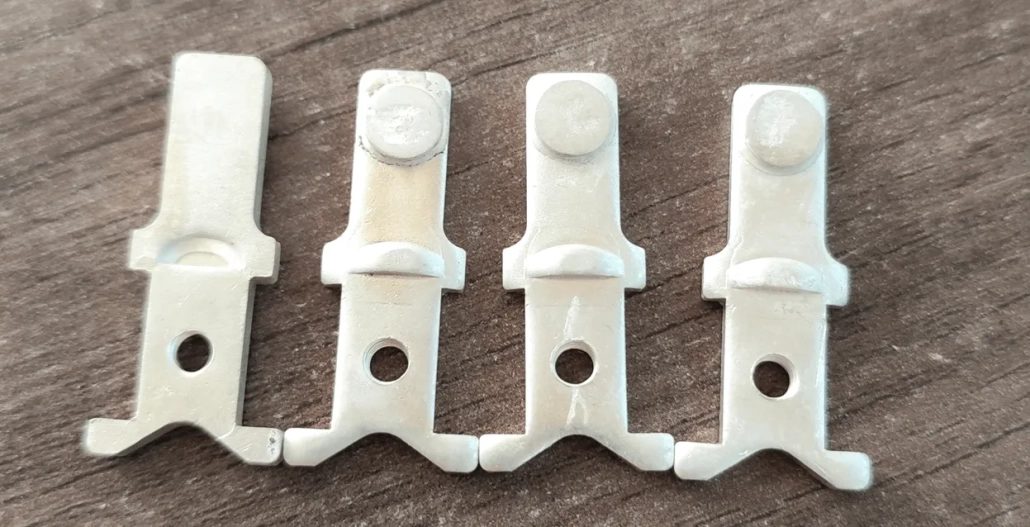
آبکاری نقره روی مس
آبکاری نقره روی مس (Silver Plating on Copper) پیشرفتهترین فرآیند پوششدهی الکتروشیمیایی در مهندسی برق قدرت، صنایع مخابرات رادیویی (RF)، تجهیزات کلیدزنی فشار قوی و قطعات حساس رسانا است. فلز مس با رسانایی الکتریکی ۱۰۰٪ استاندارد IACS بستر اصلی هدایت جریان الکتریکی در تمام زیرساختهای مهندسی به شمار میرود؛ اما در شرایط بهرهبرداری طولانیمدت، افزایش دما و قرارگیری در معرض اکسیژن و رطوبت اتمسفر، اکسیدهای مس (CuO و Cu2O) بر سطح آن جوانه میزنند. این لایههای اکسیدی نارسانا بوده و مقاومت تماسی میکرواهمی اتصالات را به شکل تصاعدی بالا برده و زمینه اتلاف توان الکتریکی، گرمایش موضعی شدید (Hot Spots) و خطرات تخریب فیزیکی مفاصل جریان بالا را به وجود میآورند.
پوششدهی الکترولیتی نقره خالص بر بستر مس، به دلیل رسانایی الکتریکی خارقالعاده نقره (۱۰۶ تا ۱۰۸ درصد IACS) و بالاترین رسانایی حرارتی در میان تمامی عناصر (۴۲۹ وات بر متر کلوین)، مقاومت تماسی اتصال را به مقادیر کمتر از ۲ میکرو اهم کاهش میدهد. نقره تحت استانداردهای مهندسی نظیر ASTM B700 و MIL-DTL-45613 علاوه بر کاهش تلفات اهمی، خاصیت روانکاری ذاتی به اتصالات کشویی بخشیده و از قفلشدگی یا جوشخوردگی سرد در کلیدهای قدرت جلوگیری میکند. اجرای موفقیتآمیز این پوشش در خطوط تخصصی خدمات آبکاری صنعتی مستلزم مهار پدیده رسوب غوطهوری جابجایی خودبهخودی، کنترل ضخامت میکرونی و اجرای لایههای سد نفوذ نیکل است.
ترمودینامیک و الکتروشیمی رسوب نقره بر مس؛ ضرورت حیاتی حمام استرایک (Silver Strike)
بررسی متالورژیکی فرآیند نشان میدهد که اجرای آبکاری مستقیم نقره بر مس در وانهای معمولی با یک چالش الکتروشیمیایی بنیادین روبهرو است: اختلاف شدید پتانسیل اکسایش-کاهش استاندارد بین مس و نقره. پتانسیل احیای یون نقره برابر با مثبت ۰.۷۹۹ ولت و پتانسیل احیای یون مس برابر با مثبت ۰.۳۴۲ ولت است. این اختلاف پتانسیل فراتر از ۰.۴۵ ولت، سبب میشود که به محض ورود قطعه مسی به وان حاوی یونهای آزاد نقره، واکنش ناخواسته رسوب غوطهوری جابجایی خودبهخودی (Immersion Displacement Deposition) رخ دهد:
Cu + 2Ag+ → Cu2+ + 2Ag ↓ (واکنش رسوب خودبهخودی بدون اعمال جریان خارجی)
در این واکنش، اتمهای مس حل شده و لایهای از نقره اسفنجی، غیرمتراکم، کدر و با چسبندگی فوقالعاده ضعیف (شبیه پودر سیاه یا خاکستری) روی سطح مینشیند. اگر بر روی این لایه ناپایدار آبکاری ادامه یابد، کل لایه نقره در آزمونهای خمش، شوک حرارتی یا سفت کردن پیچ شینهها ورقهورقه شده و فرو میریزد. برای خنثیسازی این نقص، از حمام واسطه استرایک نقره (Silver Strike Bath) استفاده میشود که ویژگیهای مهندسی زیر را داراست:
- غلظت بسیار پایین نقره فلزی: حمام استرایک تنها حاوی ۱.۵ تا ۳.۵ گرم بر لیتر نقره (به صورت سیانید نقره یا دیسیانوآرژنتات) است. این غلظت کم، موجودی یونهای آزاد نقره در فاز محلول را به شدت محدود میسازد.
- غلظت بسیار بالای سیانید آزاد: وجود ۶۰ تا ۱۰۰ گرم بر لیتر سیانید پتاسیم آزاد (KCN) یا سیانید سدیم (NaCN) سبب پایداری فوقالعاده کمپلکس آنیونی [Ag(CN)2]– میشود. این کمپلکسشدگی شدید، پتانسیل رسوب نقره را به شدت به سمت مقادیر منفی (تا منفی ۰.۳۱ ولت) سوق میدهد و اختلاف پتانسیل محرک واکنش جابجایی خودبهخودی را کاملاً خنثی میکند.
- اعمال چگالی جریان بالا (Current Strike): قطعه مسی با اعمال چگالی جریان لحظهای ۳ تا ۶ آمپر بر دسیمتر مربع به مدت ۱۵ تا ۳۰ ثانیه وارد وان استرایک میشود. این شوک جریانی کاتدی، نرخ جوانهزنی کریستالی را به حداکثر رسانده و لایهای اتمی، بسیار فشرده و با پیوند متالورژیکی مستقیم و ناگسستنی بر بستر مس پدید میآورد که زیرساخت ایدهآلی برای ورود به وان اصلی آبکاری به شمار میرود.
پروتکل آمادهسازی سطح مس پیش از ورود به حمام استرایک نقره
برای دستیابی به چسبندگی بینقص، سطح قطعه مس باید تحت زنجیرهای از مراحل آمادهسازی شیمیایی و الکتروشیمیایی قرار گیرد:
- ۱. چربیگیری غوطهوری گرم (Hot Alkaline Soak): شینهها یا قطعات مسی در محلول قلیایی حاوی هیدروکسید سدیم، کربنات و سورفکتانتها در دمای ۶۰ تا ۷۰ درجه سانتیگراد غوطهور میشوند تا روغنهای نورد، گریس و گریسهای صنعتی حل شوند.
- ۲. چربیگیری الکترولیتی معکوس (Electro-cleaning): قطعه به عنوان کاتد یا آند متناوب در حمام الکتروشیمیایی با جریان ۵ تا ۱۰ آمپر بر دسیمتر مربع قرار میگیرد. حبابهای هیدروژن یا اکسیژن تولیدشده در سطح قطعه، ذرات میکروسکوپی چربی باقیمانده را به صورت مکانیکی از روی مس جدا میکنند.
- ۳. میکرو اچ اسیدی (Micro-Etch): غوطهوری در محلول اسید سولفوریک رقیق همراه با پراکسید هیدروژن یا پرسولفات سدیم (Sodium Persulfate) به مدت ۳۰ تا ۶۰ ثانیه. این فرآیند لایه نازک اکسید مس را حذف کرده و با برداشت حدود ۱ میکرون از مس سطحی، ساختاری میکرومتخلخل و زبر در مقیاس نانو پدید میآورد که لنگرگاه مکانیکی فوقالعادهای برای پیوند اتمهای نقره است.
- ۴. فعالسازی و خنثیسازی (Acid Activation): شستشو در اسید سولفوریک ۵ درصد جهت حذف باقیماندههای نمکهای مس و ورود مستقیم به وان استرایک بدون ورود آب شهری. چنین استانداردهایی مکمل فرآیندهای تخصصی در آبکاری صنعتی قطعات مهندسی محسوب میشود.
شیمی و فرمولاسیون وان اصلی آبکاری نقره؛ سیستمهای سیانیدی در برابر سامانههای عاری از سیانید
پس از عبور از مرحله استرایک و آبکشی کنترلی، قطعه وارد وان اصلی آبکاری نقره میشود. فرمولاسیونهای صنعتی به دو شاخه کلی تفکیک میشوند:
- الکترولیتهای پایه سیانیدی (Cyanide-Based Electrolytes): با وجود الزامات سختگیرانه زیستمحیطی، همچنان استاندارد طلایی و بیرقیب در صنایع نظامی، مخابراتی و برق قدرت هستند. این حمامها حاوی ۳۰ تا ۴۵ گرم بر لیتر نقره فلزی، ۴۰ تا ۷۰ گرم بر لیتر سیانید پتاسیم آزاد و مقادیر کنترلشده کربنات پتاسیم جهت پایداری بافری هستند. مزیت برجسته این سیستم، قدرت پرتاب و نفوذ فوقالعاده در سوراخهای ریز و گوشههای داخلی، کریستالیزاسیون کاملاً یکنواخت و راندمان جریان کاتدی نزدیک به ۱۰۰٪ در چگالیهای ۰.۵ تا ۲.۵ آمپر بر دسیمتر مربع است. این سامانهها در خطوط پیشرفته کارگاه آبکاری فلزات رنگین پوشش با سیستمهای فیلتراسیون مداوم کربن فعال پایش میشوند.
- الکترولیتهای عاری از سیانید (Non-Cyanide Silver Plating): بر پایه نمکهای سوکسینیمید، متان سولفونات (MSA) یا کمپلکسهای تیوسولفات فرموله میشوند. این وانها خطر سمیت حاد سیانید را رفع کرده و تصفیه پساب سادهتری دارند. با این حال، پایداری حمام در برابر تجزیه نوری و اکسیداسیون کمتر از وانهای سیانیدی بوده و دستیابی به پوششهای ضخیم بالای ۲۰ میکرون با ساختار دانه ریز نیازمند افزودنیهای سنتزی پیشرفته است.
پدیده نفوذ مس به نقره و نقش سد متالورژیکی لایه نیکل (Nickel Underplate)
در کاربردهایی که شینهها یا کنتاکتها در دماهای کاری بالاتر از ۸۰ تا ۱۰۰ درجه سانتیگراد کار میکنند، پدیده نفوذ حالت جامد مرزدانهای (Intergranular Solid-State Diffusion) رخ میدهد. اتمهای مس از بستر زیرین از میان مرزدانههای ستونی نقره به سمت سطح خارجی نفوذ میکنند. با رسیدن مس به سطح تماس، در مجاورت اتمسفر هوا اکسید شده و قشر کدر و نارسانا از اکسید مس تشکیل میدهد که مقاومت تماسی نقره را بی اثر میسازد.
راهکار مهندسی الزامشده در استاندارد ASTM B700، اعمال یک لایه سد نفوذ از جنس نیکل الکترولیتی (یا نیکل الکترولس) با ضخامت ۲ تا ۵ میکرون بر روی مس، پیش از اعمال استرایک و آبکاری نقره است. نیکل نرخ نفوذ اتمی مس را تا بیش از ۹۵ درصد مهار میکند و علاوه بر آن، با ایجاد زیرلایه سختتر، مقاومت به سایش مکانیکی نقره را در برابر کشیدگی تیغههای کلیدها به شدت ارتقا میدهد. چنین تلفیقی مشابه الزامات مهار نفوذ در فرآیند آبکاری قلع روی مس برای جلوگیری از تشکیل فازهای ترد بینفلزی است.
| رده استاندارد (ASTM B700) | خلوص پوشش (درصد نقره) | سختی متالورژیکی (Vickers) | مقاومت تماسی الکتریکی | رفتار در سایش و کلیدزنی | کاربرد اصلی در صنعت |
|---|---|---|---|---|---|
| نوع ۱ – گرید A (نقره مات خالص) | حداقل ۹۹.۹٪ | ۶۰ تا ۹۰ HV | کمتر از ۱.۵ میکرو اهم | اتصالات ثابت (تغییر شکل الاستیک عالی) | شینههای اصلی تابلو برق، باسداکتها و اتصالات همپوشان |
| نوع ۱ – گرید C (نقره براق خالص) | حداقل ۹۹.۹٪ | ۱۰۰ تا ۱۳۰ HV | کمتر از ۲.۰ میکرو اهم | مقاومت اصطکاکی مناسب با براقیت پایدار | کانکتورهای نظامی، پینهای سوکتی و ادوات مخابراتی RF |
| نوع ۲ (نقره سخت آلیاژی) | ۹۹.۰ تا ۹۹.۵٪ (آلیاژ Sb/Cu) | ۱۴۰ تا ۲۰۰ HV | حدود ۲.۵ تا ۳.۵ میکرو اهم | مقاومت به سایش فوقالعاده در سیکلهای مکرر | تیغههای سکسیونرها، کنتاکتهای کشویی کلیدهای هوایی ACB |
| نوع ۳ (نقره عیار مهندسی) | حداقل ۹۰.۰٪ | ۱۱۰ تا ۱۶۰ HV | حدود ۴.۰ تا ۵.۰ میکرو اهم | مقاومت مکانیکی و سختی بالا | پایههای نیمههادیها و قطعات مکانیکی پوششدار |
استعلام قیمت و خدمات مهندسی آبکاری نقره شینه مس و کنتاکتهای قدرت
خطوط صنعتی رنگین پوشش شیراز مجهز به وانهای تخصصی استرایک، حمامهای نقره مات و سخت و تجهیزات ضخامتسنجی فلورسانس اشعه ایکس (XRF) جهت پروژههای تابلوسازی فشار متوسط و قوی، مخابرات و صنایع دفاعی کشور.
محاسبات سینتیکی و قانون الکترولیز فارادی در محاسبه ضخامت رسوب نقره
کنترل دقیق ضخامت پوشش نقره بر اساس قانون اول و دوم الکترولیز فارادی انجام میشود. نقره به عنوان فلزی تکظرفیتی با وزن اتمی ۱۰۷.۸۷ گرم بر مول و چگالی ۱۰.۴۹ گرم بر سانتیمتر مکعب رسوب میکند. با فرض راندمان جریان کاتدی ۱۰۰٪ در وانهای سیانیدی، به ازای هر ۱ آمپر ساعت (A.h) جریان عبوری، مقدار ۴.۰۲۴ گرم نقره فلزی بر سطح کاتد مینشیند.
معادله مهندسی تعیین زمان آبکاری بر حسب ضخامت هدف به صورت زیر بیان میشود:
زمان فرآیند (دقیقه) = [ضخامت لایه (میکرون) × چگالی نقره (۱۰.۴۹)] / [۰.۶۷۰۵ × چگالی جریان (آمپر بر دسیمتر مربع) × راندمان کاتدی]
در چگالی جریان کاری استاندارد ۱ آمپر بر دسیمتر مربع، نرخ رشد پوشش نقره برابر با ۰.۶۴ میکرون در هر دقیقه است. بنابراین برای دستیابی به ضخامت استاندارد ۱۰ میکرون روی شینههای صنعتی، زمان فرآیند حدود ۱۵.۶ دقیقه تنظیم میشود؛ این محاسبات دقیق ضامن صرفهجویی اقتصادی در مصرف نقره و دستیابی به ضخامت یکنواخت است.
رفتار الکتریکی و متالورژیکی لایه سولفید نقره (Tarnish / Silver Sulfide) در اتصالات مس
یکی از ابهامات پرتکرار در میان مهندسان برق و طراحان تابلو، تیره شدن سطح نقره در مجاورت هوای آزاد و گازهای گوگردی ناشی از آلودگیهای صنعتی (مانند سولفید هیدروژن H2S و دیاکسید گوگرد SO2) است. این تیرگی ناشی از اکسید شدن نقره نیست؛ بلکه نتیجه تشکیل لایه نانومتری سولفید نقره (Ag2S) است.
تفاوت بنیادین متالورژیکی میان سولفید نقره و اکسید مس در این است که:
- اکسید مس عایق دیالکتریک سخت و متراکمی است که حتی تحت گشتاورهای مکانیکی بالا شکسته نشده و مقاومت تماس را به شدت بالا میبرد.
- اما سولفید نقره مادهای بسیار نرم با ساختار نیمههادی است. ولتاژ شکست دیالکتریک این فیلم بسیار ناچیز بوده و به محض اعمال کوچکترین جریان یا فشار مکانیکی پیچ شینهها، لایه سولفید به سادگی متلاشی شده و تماس فلز به فلز مستقیم بازسازی میگردد؛ بنابراین افت ولتاژ در مفاصل شینه نقرهاندود حتی پس از تیره شدن در حد صفر باقی میماند.
- برای کاربردهای تزیینی یا شرایطی که تمیزی ظاهری اولویت دارد، قطعات پس از آبکاری تحت فرآیند پاسیواسیون ضد تیرگی (Anti-Tarnish Passivation) قرار میگیرند. این فرآیند با غوطهوری در فیلمهای نانومتری تیولهای آلی خودآرا (SAM) یا محلولهای کروماته تخصصی، مقاومت به سیاه شدن را بدون تاثیر منفی بر رسانایی الکتریکی تضمین میکند. این محافظت در تولید ادوات ظریف نظیر ساخت جعبه قطعات الکترونیکی نقشی کلیدی در افزایش ماندگاری دارد.
آبکاری نقره شینههای مسی تابلوهای برق (Busbars)؛ مفاصل اورلپ و اثر پوستی (Skin Effect)
در ایستگاههای انتقال برق، پستهای فشار قوی، اینورترهای توان و تابلوهای MV/HV، شینههای مسی وظیفه انتقال جریانهای هزاران آمپری را بر عهده دارند. مفاصل اتصال شینهها (Overlap Joints) حساسترین گلوگاههای اتلاف انرژی هستند. هنگامی که شینهها با نقره پوشش داده میشوند، به دلیل خاصیت چکشخواری و نرمی فوقالعاده نقره خالص (Malleability)، با سفت شدن پیچهای فولادی تحت گشتاور مهندسی، نقره در فرورفتگیهای میکروسکوپی مس فشرده شده و مساحت موثر تماس را به بیش از ۹۰ درصد مساحت هندسی میرساند.
علاوه بر این، در سیستمهای جریان متناوب با فرکانسهای کاری بالا یا امواج مخابراتی، به دلیل پدیده اثر پوستی (Skin Effect) چگالی جریان به سمت لایه سطحی هادی رانده میشود. با قرار گرفتن لایه متراکم نقره با رسانایی بالاتر از مس در خارجیترین قشر هادی، مقاومت ظاهری کابل یا شینه در برابر جریانهای متناوب کاهش یافته و تلفات ناشی از امپدانس موجی به حداقل میرسد. در پروژههای صنعتی، اتصالات تجهیزات شینهکشی همواره در کنار سیستمهای ایمنی مانند آبکاری گالوانیزه سازهها و قطعات مکانیکی سنگین ارزیابی میشوند.
| محیط و نوع تجهیز | ضخامت استاندارد نقره (میکرون) | لایه میانی سد نفوذ | تستهای پذیرش کیفی | الزامات ویژه عملکردی |
|---|---|---|---|---|
| مفاصل شینههای مسی ثابت (اتصالات پیچی) | ۵ تا ۱۰ میکرون | نیکل ۱.۵ تا ۳ میکرون (پیشنهادی) | مقاومت میکرواهمی و چسبندگی ASTM B571 | کاهش مقاومت تماسی به زیر ۲ میکرو اهم |
| کنتاکتهای متحرک و کشویی کلیدها (ACB/VCB) | ۱۵ تا ۲۵ میکرون | نیکل سخت ۳ تا ۵ میکرون (الزامی) | سختی ویکرز و تست سایش رفت و برگشتی | جلوگیری از جوش سرد در جریانهای اتصال کوتاه |
| اتصالات مخابراتی RF، هادیهای موجبر و فیلترها | ۳ تا ۸ میکرون | استرایک مس یا نیکل فاقد خاصیت مغناطیسی | زبری سطح Ra زیر ۰.۲ میکرون و تست تضعیف RF | هدایت سطحی ماکزیمم و کاهش افت بازگشتی سیگنال |
| پایهها و لیدفریمهای قطعات نیمههادی | ۲ تا ۵ میکرون | نیکل الکترولس یا سلفامات ۲ میکرون | تست لحیمپذیری J-STD-۰۰۲ و وایر باندیگ | قابلیت وایرباندینگ آلتراسونیک با سیمهای آلومینیوم و طلا |
پوشش موضعی در برابر پوشش کامل شینهها؛ بهینهسازی اقتصادی پروژههای مهندسی
با توجه به ارزش اقتصادی بالای شمش نقره در بازارهای جهانی، در طراحی خطوط صنعتی تابلوسازی، دو استراتژی پوششدهی مورد ارزیابی قرار میگیرد:
- آبکاری موضعی نقاط اتصال (Selective / Spot Silver Plating): در این رویکرد، تنها نواحی اورلپ، محل اتصال شینهها به کلیدها، بریکرها و محل سوراخکاریها در وان غوطهور شده یا با استفاده از سلولهای گزینشی پوششدهی میشوند. این روش هزینه متریال مصرفی نقره را تا ۶۰ درصد کاهش میدهد و در عین حال عملکرد الکتریکی نقطه عبور جریان را به شکل ۱۰۰ درصدی تضمین میکند.
- آبکاری کامل شینه (Full Dip Plating): در محیطهای با خورندگی بالا (مانند مناطق ساحلی جنوب، جزایر، و تأسیسات پتروشیمی با غلظت بالای گازهای سولفیدی)، کل طول شینه مس آبکاری میشود تا مس از هرگونه تماس با اتمسفر محافظت گردد. این خدمات در قالب خطوط مجزای آبکاری نقره در شیراز با امکان پوششدهی شینههای چند متری در ابعاد صنعتی در دسترس پیمانکاران قرار دارد. همچنین برای مقایسه اقتصادی با سایر فلزات گرانبها، مباحث مربوط به آبکاری طلا در شیراز و روشهای ترکیبی نظیر آبکاری فورتیک در شیراز برای اتصالات با چرخههای قطع و وصل مداوم و میکروولتاژها در اختیار طراحان است.
پروتکلهای تست و آزمونهای کنترل کیفی آزمایشگاهی طبق ASTM B700 و IEC ۶۲۲۷۱
تضمین انطباق پوشش نقره با الزامات استانداردهای بینالمللی از طریق مجموعهای از آزمونهای دقیق آزمایشگاهی صورت میپذیرد:
- آزمون ضخامتسنجی غیرمخرب با فلورسانس اشعه ایکس (XRF): طبق ASTM B568 که ضخامت لایه نقره و لایه زیرلایه نیکل را بدون نیاز به تخریب قطعه و با تفکیک ضخامتهای موضعی اندازهگیری مینماید.
- آزمون چسبندگی با شوک حرارتی (Thermal Shock Adhesion Test): قطعه به مدت ۳۰ دقیقه در دمای ۲۰۰ تا ۲۵۰ درجه سانتیگراد حرارت داده شده و بلافاصله در آب سرد غوطهور میشود؛ هرگونه تاول، ورقهشدن یا پوستهاندازی به معنای نقص در فرآیند استرایک اولیه است.
- آزمون اندازهگیری مقاومت تماسی میکرواهمی (Micro-Ohm Contact Resistance Measurement): با استفاده از میکرو اهممترهای چهار سیمه (روش کلوین) تحت جریان نامی ۱۰۰ آمپر، مقاومت اتصال بررسی شده و باید کمتر از ۲ میکرو اهم ثبت گردد.
- آزمون تحمل ولتاژ ضربه صاعقه و فرکانس قدرت طبق IEC ۶۲۲۷۱-۲۰۰: در شینههای تابلوهای فشار متوسط (MV)، شینهها تحت آزمونهای ولتاژ ضربه صاعقه (Lightning Impulse Test) تا ۹۵ کیلوولت و آزمون ولتاژ با فرکانس قدرت (Power Frequency Withstand) تا ۳۸ کیلوولت تست میشوند تا سلامت کامل عایقی و عدم ایجاد تخلیه جزئی (Partial Discharge) در لبههای شینههای نقرهاندود اثبات شود. این بررسیها در هماهنگی با خدمات ساخت قطعات فلزی و تستهای متالورژی انجام میپذیرد.
- آزمون مقاومت به خوردگی گازهای گوگردی و پاشش نمک: سنجش مقاومت در محفظه حاوی گاز H2S طبق استانداردهای IEC و تست نمک خنثی طبق ASTM B117 جهت بررسی سلامت پوشش در اتمسفرهای خورنده صنعتی که مکمل خدمات آبکاری فلزات صنعتی است.
عیبیابی تخصصی خطوط آبکاری نقره روی مس
کنترل پارامترهای حمام مانع از بروز نواقص عملکردی در تولیدات انبوه شینهها و قطعات حساس میشود:
- پوستهشدن و جدا شدن موضعی نقره: ریشه در آلودگی وان استرایک به مس (بیش از ۱۰ گرم بر لیتر)، کمبود سیانید آزاد در استرایک، یا عدم اجرای اسیدشویی میکرو پیش از فرآیند دارد؛ پایش غلظت سیانید آزاد و تصفیه وان استرایک این اشکال را برطرف میسازد.
- ایجاد دانههای زبر و برجستگی در لبهها: ناشی از جریاندهی بیش از حد مجاز، عدم تلاطم مکانیکی کاتد، یا وجود ذرات معلق آندی نقره در وان است؛ فیلتراسیون پیوسته با فیلترهای ۱ میکرون و استفاده از کیسههای آندی نخی دوجداره مشکل را برطرف میکند.
- کدر شدن یا تیره شدن پوشش در وان براق: ناشی از تجمع بیش از حد کربنات پتاسیم (بالای ۱۰۰ گرم بر لیتر) در وانهای سیانیدی است که با فرآیند سرمایش انجمادی یا افزودن هیدروکسید باریم ته نشین و خارج میگردد. این تکنیکها در کنار تجربیات ارائهشده در دانشنامه آبکاری نقره Silver Plating و استانداردهای کلینیکال آبکاری در شیراز تضمینکننده خروجی بینقص خطوط صنعتی است.
ثبت سفارش صنعتی آبکاری نقره روی مس با استانداردهای ASTM B700 در شیراز
شرکت رنگین پوشش شیراز، آماده همکاری با تابلوسازان برق صنعتی، صنایع مخابرات، خودروسازی و قطعهسازان کشور جهت اجرای آبکاری نقره موضعی و سراسری شینهها و کنتاکتها با صدور شناسنامه کیفیت متالورژی.