ساخت قطعات فلزی سفارشی
طراحی مهندسی، مهندسی معکوس و ساخت تخصصی انواع قطعات فلزی صنعتی در کارخانه رنگینپوشش شیراز
فرآیند ساخت قطعات فلزی سفارشی (Custom Metal Fabrication) ستون فقرات خودکفایی و پایداری خطوط تولید در صنایع پیشرفته کشور محسوب میشود. در محیطهای صنعتی مدرن نظیر پتروشیمیها، پالایشگاههای نفت و گاز، کارخانجات سیمان، صنایع خودروسازی، خطوط بستهبندی دارویی و صنایع ریلی، دستیابی سریع به قطعات یدکی با ابعاد غیراستاندارد یا تجهیزات تحریمی و وارداتی چالشی حیاتی است. عدم دسترسی به قطعه جایگزین در زمان خرابیهای ناگهانی منجر به توقف خطوط تولید (Downtime) و خسارات مالی سنگین میگردد. کارخانه رنگینپوشش شیراز واقع در کیلومتر ۳ جاده شیراز-فسا (شهرک صنعتی بزرگ شیراز) با در اختیار داشتن زنجیره کامل مهندسی معکوس، اسکن سهبعدی اپتیکی، مدلسازی CAD/CAM، برش لیزر فایبر، تراشکاری و فرزکاری CNC چند محوره، پرسکاری و سالنهای اختصاصی آبکاری و رنگ کورهای، مرجع بومیسازی و ساخت انواع قطعات فلزی تکنسخهای تا تیراژهای انبوه بر اساس سختگیرانهترین استانداردهای بینالمللی است.
تولید موفق یک قطعه فلزی سفارشی مستلزم تسلط عمیق بر رفتار متالورژیکی آلیاژها، انتخاب بهینهترین مسیر فرآیندی و پیشبینی تنشهای پسماند حرارتی و مکانیکی حین ساخت است. برخلاف محصولات تیراژی روتین، در قطعات سفارشی هر سفارش ویژگیهای منحصربهفردی از حیث تلرانسهای انطباقی، شرایط بارگذاری دینامیکی، مقاومت به سایش و الزامات محیطی (دماهای کاری زیر صفر یا بالای ۵۰۰ درجه سانتیگراد، محیطهای اسیدی و بخارات کلریدی) داراست. یکپارچگی خطوط مادر تولید در کارخانه رنگینپوشش از بخشهای اولیه قطعه سازی و توانمندیهای محلی در حوزه قطعه سازی در شیراز، بستری امن را برای صنایع سراسر استان فارس و مناطق نفتخیز جنوب کشور مهیا کرده است.
سفارش ساخت، بومیسازی و مهندسی معکوس قطعات فلزی خاص
کارخانه رنگینپوشش با تجهیز به دستگاههای پیشرفته CNC، وایرکات، برش لیزری و آزمایشگاه متالورژی در شیراز، سفارشهای ساخت قطعات سفارشی تکنسخهای و تیراژ بالا را با تضمین ۱۰۰٪ انطباق هندسی و آزمونهای غیرمخرب میپذیرد.




مراحل گامبهگام مهندسی معکوس و ساخت قطعات فلزی سفارشی
تولید قطعات سفارشی در کارخانه رنگینپوشش از یک گردش کار مهندسی استاندارد و دقیق پیروی میکند که متضمن حذف خطاهای ابعادی، کاهش بهای تمامشده و تضمین طول عمر عملیاتی قطعه است:
۱. دمونتاژ، تمیزکاری و آنالیز متالورژیکی کوانتومتری
در بسیاری از سفارشها، نقشه آمادهای از قطعه وجود ندارد و صرفاً یک نمونه مستهلک، شکسته یا وارداتی در اختیار کارفرماست. در نخستین گام، قطعه کار از آلودگیهای روغنی، رسوبات و زنگزدگی پاکسازی شده و با آزمون کوانتومتری (OES)، درصد دقیق عناصر آلیاژی (کربن، کروم، نیکل، مولیبدن، وانادیوم، منگنز) استخراج میشود. همچنین با سنجش سختی به روشهای راکول سی و ویکرز، نوع عملیات حرارتی قبلی (سختکاری سطحی، کوئنچ و تمپر یا کربورایزینگ) شناسایی میگردد.
۲. اسکن نوری سهبعدی و بازآفرینی مدل CAD در نرمافزارهای سالیدورکس و کتیا
با بهکارگیری دستگاههای اسکن نوری سهبعدی با رزولوشن میکرونی، ابر نقاط (Point Cloud) از سطوح پیچیده، منحنیهای ارویل و رزوههای قطعه برداشته میشود. تیم مهندسی مکانیک کارخانه با انتقال این اطلاعات به نرمافزارهای SolidWorks و CATIA، مدل سهبعدی پارامتریک قطعه را بازسازی کرده و تلرانسهای انطباقی ISO را بر روی نقشههای ساخت دوبعدی درج مینمایند. در این مرحله، امکان اعمال تغییرات بهینهسازی (Design for Manufacturability) جهت رفع نقاط تمرکز تنش نمونه اصلی فراهم میگردد.
۳. فرآیندهای برادهبرداری سنگین و دقیق با ماشینآلات CNC چند محوره
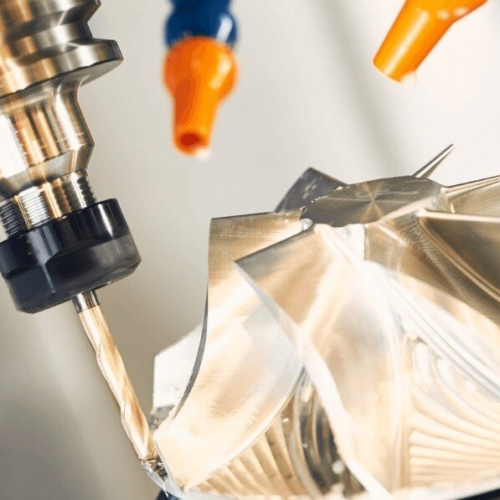
بر اساس هندسه نهایی، بلوکهای خام فولادی، آلومینیومی یا سوپرآلیاژها وارد سالن ماشینکاری میشوند. دستگاههای تراش CNC سنگین برای محورها، فلنجها و بوشهای قطور، و فرزکاری CNC سه تا پنج محوره برای ایمپلرها، بدنه ولوها و قالبها به کار گرفته میشوند. در قطعات با تلرانسهای میکرونی نظیر پینهای دقیق و شفتهای نازک، فرآیند با بهرهگیری از تجهیزات مدرن در بخش ساخت قطعات فلزی کوچک و ماشینکاری تخصصی استنلس استیل در سالن ساخت قطعات استیل پیگیری میشود.
۴. چالشهای فیکسچرینگ قطعات نامتقارن و ماشینکاری چندوجهی
یکی از بزرگترین موانع در ساخت قطعات سفارشی، تثبیت محکم و بدون تغییر شکل قطعات دارای سطوح منحنی، جدارنازک یا نامتقارن است. استفاده از روبندهای سنتی موجب فرورفتگی، انحراف محور یا ارتعاش قطعه در دورهای بالا میشود. مهندسان رنگینپوشش با طراحی و ماشینکاری فکهای نرم آلومینیومی (Soft Jaws) متناسب با فرم دقیق قطعهکار، و بهرهگیری از فیکسچرهای مدولار پیندار و میزهای مغناطیسی و خلأ، لرزشهای برادهبرداری را مهار کرده و امکان برادهبرداری پیوسته در تلرانسهای زیر ۰.۰۱ میلیمتر را فراهم میآورند.
۵. برشکاری لیزری و فرمدهی شیتمتال با پرسبرکهای CNC هیدرولیک
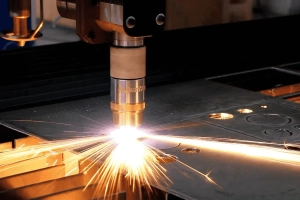
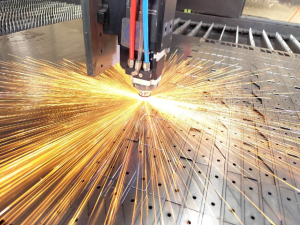
در قطعات ورقی و پوستهای، استفاده از دستگاههای مدرن در واحد برش لیزری با هد فایبر توانبالا، امکان ایجاد برشهای فوقدقیق بدون ناحیه متأثر از حرارت (HAZ) را تا ضخامتهای بالای ۲۰ میلیمتر فراهم میآورد. سپس ورقها در دستگاههای پرسبرک سنکرو چند محوره با جبرانساز اتوماتیک خمش فرمدهی شده و در پروژههای پیچیده خودرویی نظیر ساخت قطعات خودرو و المانهای شهری در بخش تولید المان های شهری به سفارش شهرداری ها مونتاژ میشوند.
۶. جوشکاری تخصصی آرگون (TIG) و عملیات تنشزدایی پس از جوشکاری (PWHT)
در مجموعهسازی قطعات سفارشی مركب، اتصالات جوشکاری با فرآیندهای TIG و پالسمیگ تحت پوشش گاز آرگون خلوص ۹۹.۹۹۹٪ انجام میپذیرد تا از نفوذ نیتروژن و اکسیژن اتمسفری جلوگیری شود. سپس جهت آزادسازی تنشهای پسماند ناشی از ذوب متمرکز که موجب پیچیدگی قطعه در طول زمان میشود، قطعات جوشکاریشده وارد کورههای عملیات حرارتی شده و تحت رژیم دمایی تنشزدایی (Stress Relief Annealing) در دمای ۵۸۰ تا ۶۲۰ درجه سانتیگراد پخته و به آرامی در کوره خنک میشوند.
تنوع آلیاژها و سوپرآلیاژهای مهندسی در ساخت قطعات سفارشی
کارخانه رنگینپوشش شیراز به دلیل در اختیار داشتن کورههای عملیات حرارتی اتمسفر کنترل و تجهیزات برادهبرداری پیشرفته، قادر به پردازش گستره وسیعی از آلیاژهای فلزی به شرح زیر است:
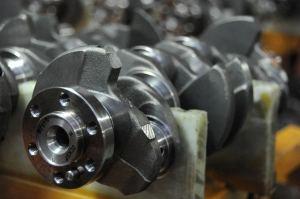
- فولادهای آلیاژی عملیات حرارتیپذیر (VCN150, VCN200, MO40): فولادهای کروم-مولیبدن دار نظیر MO40 (AISI ۴۱۴۰) به دلیل چقرمگی ضربهای و سختیپذیری عمقی، انتخاب اصلی شفتهای تحت گشتاور، چرخدندهها و میللنگهای سنگین هستند. در پروژههای سختتر، VCN200 با درصد نیکل بالاتر جهت مهار بارهای خستگی شدید به کار میرود.
- فولادهای ابزاری سردکار و گرمکار (SPK ۱.۲۰۸۰, ۱.۲۳۷۹, ۱.۲۳۴۴): برای سنبه و ماتریسهای برش، قالبهای اکستروژن و تیغههای قیچی صنعتی که نیازمند مقاومت فوقالعاده در برابر سایش چسبان و تغییر فرم حرارتی هستند.
- سوپرآلیاژهای پایهنیکل و کبالت (Inconel ۶۲۵/۷۱۸, Monel, Hastelloy): مناسب برای ساخت روتورهای توربین گاز، ولوهای چاههای گاز ترش و مبدلهای اسیدسولفوریک که در دماهای کاری بالای ۶۰۰ درجه سانتیگراد کار میکنند.
- آلیاژهای مس و برنزهای پایه آلومینیوم (Aluminum Bronze): دارای خاصیت خود روانکاری و مقاومت بینظیر به آبشور دریا که به عنوان بوشهای یاتاقانی و پروانههای قایقها استفاده میشوند.
جدول مقایسه روشهای تولید قطعات فلزی سفارشی و شاخصهای فنی
| فرآیند ساخت سفارشی | دقت ابعادی (تلرانس) | کیفیت سطح (Ra) | تیراژ بهینه اقتصادی | آلیاژهای هدف | مزیت رقابتی در رنگینپوشش |
|---|---|---|---|---|---|
| تراشکاری سنگین و دقیق CNC | ±۰.۰۱ میلیمتر | ۰.۴ الی ۰.۸ میکرومتر | تکنسخه تا ۵۰۰ عدد | فولاد آلیاژی، استیل ۳۱۶، فسفر برنز | ماشینکاری تا قطر ۸۰۰ میلیمتر و طول ۳ متر |
| فرزکاری ۳ و ۵ محوره CNC | ±۰.۰۰۸ میلیمتر | ۰.۲ الی ۰.۶ میکرومتر | نمونهسازی تا ۲۰۰ عدد | آلومینیوم هوافضایی، اینکونل، تیتانیوم | مدلسازی سطوح منحنی با خطای کمتر از ۵ میکرون |
| برش لیزر فایبر توانبالا | ±۰.۰۵ میلیمتر | ۱.۲ الی ۲.۵ میکرومتر | ۱ عدد تا تیراژ نامحدود | ورق آهن St37/St52، استیل، آلومینیوم | میز کار ۶ در ۲ متر با گاز نیتروژن بدون اکسید |
| وایرکات دقیق EDM چهار محوره | ±۰.۰۰۲ میلیمتر | ۰.۱ الی ۰.۳ میکرومتر | قطعات قالب و حساس | کارباید تنگستن، فولاد سخت ۶۴ راکول | برش زوایای مخروطی پیچیده تا ۳۰ درجه |
| خمکاری سنکرو پرسبرک CNC | ±۰.۲ درجه زاویه | بدون اثر فرورفتگی | محدود تا انبوه | ورقهای فولادی تا ضخامت ۱۵ میلیمتر | سیستم بمبینگ هیدرولیکی برای لبههای طویل ۴ متری |
جدول پوششهای تکمیلی و مهندسی سطح قطعات فلزی سفارشی
| پوشش مهندسی سطح | سختی سطح / ضخامت | مقاومت سالت اسپری (ساعت) | کاربرد تخصصی قطعه | استاندارد مرجع کنترل کیفیت |
|---|---|---|---|---|
| آبکاری کروم سخت صنعتی (Hard Chrome) | ۶۵ الی ۷۰ راکول سی (۳۰ تا ۳۰۰ میکرون) | بالای ۱,۰۰۰ ساعت | شفتها، راد جکهای هیدرولیک، رولرهای نورد | ASTM B177 / ISO 6158 |
| هارد آنادایزینگ آلومینیوم (Hard Anodize) | ۴۵۰ الی ۵۵۰ ویکرز (۴۰ تا ۷۰ میکرون) | ۵۰۰ ساعت | پیستونها، شیرهای پنوماتیک، سنسورهای دریایی | MIL-A-8625 Type III |
| گالوانیزه گرم و سرد با کروماته | ۱۰ الی ۸۰ میکرون | ۲۵۰ الی ۷۰۰ ساعت | سازه فلزی، پیچ و مهره سنگین، پایههای صنعتی | ASTM A123 / ASTM B633 |
| رنگ پودری الکترواستاتیک کورهای | ۶۰ الی ۱۲۰ میکرون | ۷۰۰ الی ۱,۲۰۰ ساعت | کابینتهای صنعتی، کاور ماشینآلات، سازههای باز | Qualicoat Class 1 & 2 |
کاربردهای استراتژیک قطعات فلزی سفارشی در صنایع مادر کشور
تنوع قطعات تولیدشده در کارخانه رنگینپوشش شیراز طیف گستردهای از بخشهای اقتصادی و زیربنایی را پوشش میدهد:
- صنایع نفت، گاز، پالایش و پتروشیمی جنوب: ساخت قطعات یدکی پمپهای رفت و برگشتی، مکانیکال سیلها، شفتهای توربوکمپرسور، بوشهای ضدسایش، فلنجهای فشارقوی کلاس ۱۵۰۰ تا ۲۵۰۰ و روتورهای پمپهای انتقال فرآوردههای نفتی در عسلویه، کنگان و ماهشهر.
- صنایع سیمان، فولاد و معادن: بازسازی و ساخت غلطکهای نورد، چرخدندههای سنگین آسیابها، لاینرهای ضدسایش هاپرها و فکهای سنگشکن از فولادهای منگنزی و هاردوکس.
- صنایع خودروسازی و ماشینآلات سنگین: تولید قالبهای فرمدهی قطعات بدنه، اتصالات سیستم تعلیق، بازوهای هیدرولیک و قطعات موتور در تیراژهای محدود پروژهای.
- تجهیزات پزشکی و صنایع دارویی: ساخت مخازن و اتصالات استنلس استیل ۳۱۶L با فینیشینگ الکتروپولیش و زبری سطح آینهای Ra زیر ۰.۲ میکرومتر مطابق استاندارد FDA.
آزمونهای غیرمخرب (NDT) و فرآیندهای کنترل کیفی در ساخت قطعات سفارشی
یکی از تفاوتهای اصلی کارگاههای غیرتخصصی با کارخانجات استاندارد صنعتی، توانایی راستیآزمایی کیفیت در حین تولید و پیش از تحویل به کارفرماست. کلیه قطعات فلزی سفارشی تولیدشده در کارخانه رنگینپوشش شیراز مشمول چکلیستهای بازرسی مهندسی زیر میگردند:
۱. بازرسی ابعادی سهبعدی با دستگاه CMM و اندازهگیری اپتیکی
برای قطعات پیچیده با هندسههای دارای لقی انطباقی، از دستگاه اندازهگیری مختصات سهبعدی (CMM) با دقت ۱ میکرومتر استفاده میشود. تمامی تلرانسهای هندسی و موقعیتی (GD&T) نظیر هممحوری، تعامد، تختی و گردی با مدل CAD مطابقت داده شده و گزارش بازرسی رسمی (Inspection Sheet) همراه با قطعه به کارفرما تحویل میگردد.
۲. تستهای متالورژیکی و آزمونهای غیرمخرب (NDT)
جهت اطمینان از سلامت ساختار فلز پس از ماشینکاری و عملیات حرارتی، تستهای ذرات مغناطیسی (MT) و مایعات نافذ (PT) برای کشف ترکهای ریز میکرونی سطحی انجام میشود. در قطعات ضخیم و تحت فشار بالا نیز تست التراسونیک (UT) برای رد وجود حفرات انقباضی و آخالهای داخلی صورت میپذیرد.
۳. مهندسی پوششدهی و محافظت پایدار قطعات سفارشی
پس از اتمام فرآیندهای مکانیکی، قطعات با توجه به محیط نصب نهایی وارد سالنهای پوشش سطحی کارخانه میشوند. برای قطعات فولادی ضدسایش در بخش آبکاری کروم سخت، مقاومت ضدسایش و ضریب اصطکاک پایین ایجاد میگردد. همچنین برای مهار زنگزدگی قطعات آهنی و فلزی، خطوط اختصاصی آبکاری آهن و فرآیندهای گالوانیزاسیون کاتدی در آبکاری گالوانیزه فعال هستند. به علاوه، جهت شناخت خواص فیزیکی لایههای پودری و استعلام فرآیند در شیراز میتوانید صفحات راهنمای رنگ کوره ای چیست و خدمات اجرایی رنگ کوره ای در شیراز را به همراه پکیج تخصصی آبکاری فلزات در شیراز و پوششهای آلومینیومی در آنادایز و هارد آنادایز قطعات آلومینیومی مورد ارزیابی قرار دهید.
پرسشهای متداول مشتریان در خصوص ساخت قطعات فلزی سفارشی (FAQ)
حداقل تیراژ سفارش برای ساخت قطعات فلزی سفارشی در کارخانه رنگینپوشش چقدر است؟
هیچ محدودیتی در حداقل سفارش وجود ندارد؛ کارخانه مجهز به لاین اختصاصی نمونهسازی (Prototyping) است و سفارشهای تکعددی مهندسی معکوس برای کارخانجات با همان دقت و استانداردهای تیراژ انبوه تولید میگردد.
آیا از روی قطعه شکسته یا ناقص نیز امکان ساخت قطعه جدید وجود دارد؟
بله؛ در صورت شکستگی یا سایش شدید، کارشناسان مهندسی معکوس با تطبیق قطعات متناظر دستگاه، اندازهگیری نشیمنگاهها، بازآفرینی سطوح و شبیهسازی بارگذاری، نقشه اصلی قبل از شکست را تدوین کرده و قطعهای با خواص مکانیکی برابر یا برتر میسازند.
چگونه از تطابق کامل آلیاژ قطعه تولیدی با آلیاژ قطعه خارجی اطمینان حاصل میشود؟
کلیه متریالهای ورودی پیش از شروع تراشکاری با دستگاه کوانتومتری در آزمایشگاه متالورژی آزمون شده و سرتیفیکیت آنالیز شیمیایی و مکانیکی معتبر بر اساس کدهای استاندارد AISI، DIN و EN ضمیمه محموله ارسالی میگردد.
زمان تحویل سفارشهای ساخت قطعات سفارشی چقدر است؟
بسته به پیچیدگی قطعه، لزوم تهیه متریالهای خاص و عملیات حرارتی، زمان ساخت قطعات نمونه تکنسخهای معمولاً بین ۴ تا ۷ روز کاری و تیراژهای صنعتی متناسب با جدول زمانبندی توافقی در کمترین زمان ممکن تحویل داده میشود.
آیا امکان ارسال قطعه به سراسر ایران وجود دارد؟
بله؛ با توجه به استقرار کارخانه در جوار گمرک و کریدور حملونقل جنوب، کلیه قطعات پس از بستهبندی ایمن صنعتی و وکیوم ضد رطوبت به کلیه شهرهای ایران از جمله عسلویه، ماهشهر، کنگان، تهران، اصفهان، بوشهر و بندرعباس ارسال میشوند.
چگونه میتوان برای ساخت قطعه استعلام قیمت و پیشفاکتور دریافت کرد؟
کافی است تصویر، نمونه فیزیکی، ابعاد حدودی یا فایلهای CAD قطعه مورد نظر خود را از طریق پیامرسانها یا تماس با کارشناسان فنی کارخانه ارسال نمایید تا در کوتاهترین زمان، پیشنهاد قیمت رسمی به همراه برآورد فرآیندی صادر گردد.
مشاوره فنی ساخت و عقد قرارداد پروژههای صنعتی در شیراز
مهندسان کارخانه رنگینپوشش شیراز آماده ارائه مشاورههای حضوری و آنلاین در محل کارخانه یا پروژههای شما جهت بهینهسازی ساخت، افزایش عمر کاری و تضمین کیفیت قطعات سفارشی هستند.