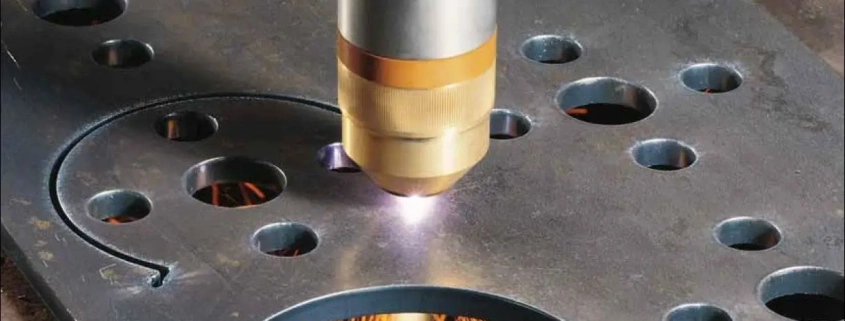
برش لیزر ایران
مرکز خدمات سراسری برش لیزر فایبر انواع ورقهای فلزی در ایران
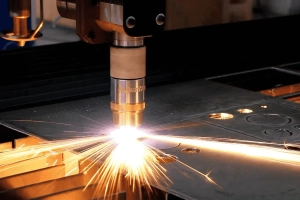
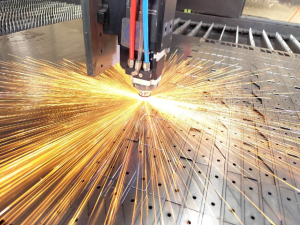
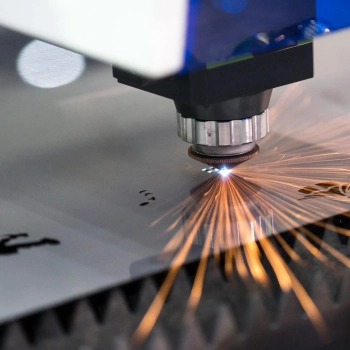
در نقشه صنعتی و تولیدی کشور، خدمات برش لیزر ایران به عنوان پیشران اصلی مدرنیزاسیون صنایع قطعهسازی، ماشینسازی، نفت و گاز، سازههای مهندسی و معماری شناخته میشود. با گذار صنعت از تجهیزات سنتی و مکانیکی برادهبرداری به سمت سیستمهای اپتوالکترونیک پرقدرت، دقت شکلدهی ورقهای فلزی از مرتبه میلیمتر به میکرومتر ارتقا یافته است. تمرکز پرتو لیزر فایبر پیوسته (CW Fiber Laser) با چگالی انرژی متمرکز بر روی سطح فلز، امکان برشکاری پیچیدهترین الگوهای هندسی، سوراخکاریهای مینیاتوری و ساخت قطعات مونتاژی دقیق را در انواع ورقهای فولاد ساختمانی، استنلس استیل، آلومینیوم آلیاژی، برنج و مس بدون نیاز به ساخت قالبهای گرانقیمت سنتی فراهم آورده است.
مجتمع صنعتی رنگین پوشش به عنوان یکی از مجهزترین قطبهای لیزر صنعتی جنوب کشور، با بهرهگیری از ماشینآلات لیزر فایبر توان بالا تا ۱۲ کیلووات و میزهای کارگیر ۲ در ۶ متر، آماده ارائه خدمات پیمانکاری برش لیزری به کلیه صنایع، شرکتهای دانشبنیان، کارخانجات تولیدی و پیمانکاران عمرانی در سراسر استانهای ایران با سیستم تضمین کیفیت بر پایه استاندارد DIN EN ISO ۹۰۱۳ میباشد.
خدمات جامع برش لیزری قطعات و ورقهای فلزی در سراسر ایران
مجتمع تولیدی رنگین پوشش با تلفیق دپارتمان برش لیزر فایبر ورقهای تخت، خطوط برش روتاری مقاطع لوله و پروفیل، خدمات تکمیلی خمکاری CNC، جوشکاری تخصصی، سالنهای پرداختکاری و وانهای آبکاری و رنگ کورهای، زنجیره کاملی از تولید قطعه را با ارسال ایمن و سریع به سراسر ایران ارائه مینماید.
جهت بررسی راهکارهای منطقهای و شاخههای تخصصی برش، میتوانید از صفحات مرجع دپارتمان جامع برش لیزر فلزات، مرکز برش لیزر شیراز و بخش اختصاصی برش لیزر فلزات در شیراز دیدن فرمایید.

جایگاه فناوری برش لیزر در زنجیره تأمین و خودکفایی صنعتی ایران
در دهههای گذشته، اتکای صنایع کشور به روشهای برش مکانیکی یا واردات قطعات پیشساخته، علاوه بر زمانبر بودن فرآیندها، هزینه تمامشده محصولات نهایی را به شدت افزایش میداد. با ورود تکنولوژی لیزرهای فایبر نوین به خطوط تولید کارخانجات پیشرو در ایران، مزایای زیرساختی متعددی پدیدار گشت:
- حذف فرآیند ساخت سنبه و ماتریس: در فرآیندهای پرسکاری سنتی، طراحی و ساخت قالبهای برشی ماهها زمان برده و نیازمند صرف سرمایه اولیه سنگین بود. با برش لیزر، فاصله تبدیل نقشه CAD در فرمتهای DWG یا DXF به قطعه فیزیکی به چند دقیقه کاهش مییابد.
- انعطافپذیری نامحدود در اصلاح طراحی (Rapid Prototyping): طراحان صنعتی میتوانند بدون نگرانی از هزینه تعویض ابزار، تغییرات هندسی، محل قرارگیری سوراخها و بهینهسازیهای سازهای را در کسری از ثانیه روی فایل نرمافزاری اعمال کرده و تولید را استارت بزنند.
- کاهش دورریز متریال در ابعاد ملی: چیدمان هوشمند کامپیوتری (Nesting) تلفات ورقهای گرانقیمت استنلس استیل و آلیاژهای آلومینیوم را از ۳۵٪ در روشهای سنتی به کمتر از ۵٪ تا ۸٪ کاهش داده است.
این مزایا امکان توسعه قطعات تخصصی برای صنایع خانگی و لوازم آشپزخانه را نیز میسر ساخته است؛ نمونه شاخص آن در بخش خدمات تولید کالاهای آشپزخانه با برند اوستا پیادهسازی شده است.
مقایسه فنی و اقتصادی برش لیزر با پرس پانچ CNC
دستگاههای پانچ CNC (Turret Punch) به عنوان یکی از رقبای متداول در کارخانجات تولیدی مطرح هستند. پانچ CNC برای ورقهای بسیار نازک (کمتر از ۱.۵ میلیمتر) و طرحهای تکراری سوراخکاری مشبک سرعت مطلوبی دارد؛ اما در مواجهه با خطوط منحنی، قطعات ضخیم و طرحهای پیچیده با محدودیتهای شدید فنی مواجه است:
- کیفیت لبه و پدیده دندانهموشی (Nibbling Marks): در پانچ CNC، ایجاد خطوط منحنی یا زوایای خاص از طریق ضربات مکرر ابزار دایرهای یا مستطیلی شکل صورت میگیرد که روی لبهها اثر پلهای یا دندانهموشی به جای میگذارد و نیاز به پرداختکاری ثانویه دارد. در نقطه مقابل، پرتو لیزر مسیری کاملاً پیوسته، صاف و آینهای ایجاد میکند.
- عدم اعمال نیروی مکانیکی و تنش پسماند: پانچ با ضربات شدید مکانیکی ورق را فشرده و برش میدهد که در صفحات بزرگ باعث ایجاد موج و تابیدگی الاستیک میشود. لیزر به عنوان یک فرآیند حرارتی بدون تماس (Non-Contact Thermal Process)، هیچ نیروی فیزیکی به قطعه وارد نکرده و صافی سطح ورق را ۱۰۰٪ حفظ مینماید.
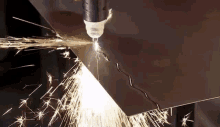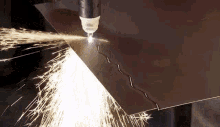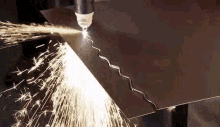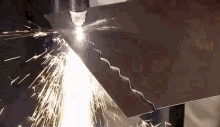
- محدودیت ضخامت ورق: پانچ برای ضخامتهای بالای ۳ میلیمتر فولاد یا استیل استهلاک ابزار وحشتناکی دارد، در حالی که لیزر فایبر توان بالای رنگین پوشش شیتهای ضخیم تا ۳۰ میلیمتر را به آسانی برش میدهد. جزئیات این قابلیت در صفحات تخصصی برش لیزر آهن و برش لیزر استیل قابل مشاهده است.
برش لیزر در برابر گیوتین و قیچیهای مکانیکی و هیدرولیک
قیچیهای صنعتی و گیوتینها ابزار سنتی کارگاههای آهنگری و ورقکاری محسوب میشوند. اگرچه گیوتین برای برشهای ساده راستگوشه در نوارهای بزرگ سریع است، اما در تولید قطعات صنعتی مدرن نارساییهای عمیقی نشان میدهد:
- پیچیدگی هندسی نامحدود: گیوتین منحصراً خطوط مستقیم بین دو لبه را برش میدهد؛ در حالی که لیزر قادر است هر طرح پیچیده دوبعدی، دایرهها، سوراخهای کونیک، خارها و چفتوبستهای درهمتنیده را با دقت میکرومتری پیادهسازی کند.
- حذف تغییر شکل پلاستیک لبهها: برش با گیوتین به دلیل مکانیزم قیچیشدن، همواره مقداری فشردگی و پخ در لبه بالایی و پلیسه در لبه پایینی ایجاد میکند. پرتو لیزر با تبخیر و ذوب متمرکز، دیوارهای کاملاً قائمه با زاویه ۹۰ درجه تولید میکند.
- دقت تکرارپذیری ابعادی: تنظیم گجهای مکانیکی پشت گیوتین خطای تجمعی بین ۰.۵ تا ۲ میلیمتر ایجاد میکند، در حالی که درایوهای سروو و انکودرهای دستگاههای لیزر رنگین پوشش تکرارپذیری با خطای ناچیز کمتر از ±۰.۰۲ میلیمتر را تضمین مینمایند.
این درجه از دقت، ساخت قطعات ظریف را در دپارتمان ساخت قطعات فلزی و خدمات نشانهگذاری بارکد و شماره سریال در بخش حکاکی و برش لیزر شیراز تضمین مینماید.
ارزیابی ماتریسی و مقایسه جامع فناوریهای برشکاری در صنعت فلزی ایران
برای درک جامع جایگاه فناوریهای مختلف در صنعت ایران، جدول زیر ۵ روش رایج برشکاری شیتهای فلزی را بر اساس شاخصهای تلرانس، سرعت، محدودیت هندسی، ایجاد پلیسه و ناحیه متأثر از حرارت با یکدیگر مقایسه میکند:
| روش برشکاری صنعتی | تلرانس ابعادی (mm) | سرعت برشکاری | پیچیدگی هندسی طرح | پلیسه و لایه اکسیدی | ناحیه متأثر از حرارت (HAZ) | صرفهجویی در تیراژ تولید |
|---|---|---|---|---|---|---|
| برش لیزر فایبر نوین | ±۰.۰۲ الی ±۰.۰۵ | بسیار سریع (تا ۳۵ m/min) | نامحدود (هر فرم و کانتور) | فاقد پلیسه با گاز نیتروژن | بسیار باریک (کمتر از ۰.۰۸ mm) | بسیار بالا (بدون هزینه قالب) |
| پانچ و پرس CNC | ±۰.۱ الی ±۰.۲ | سریع در سوراخهای ساده | محدود به فرم قالب سنبه | دارای لبه دندانهموشی | صفر (تنش پسماند مکانیکی) | متوسط (هزینه سنگین ابزار) |
| گیوتین مکانیکی و هیدرولیک | ±۰.۵ الی ±۱.۵ | بسیار سریع در خطوط راست | فقط خط مستقیم و ۴ گوش | لبه فشرده با زاویه پخ | صفر (کشش مکانیکی لبه) | اقتصادی فقط برای نواربری |
| برش پلاسما HD | ±۰.۴ الی ±۰.۸ | متوسط (۳ الی ۶ m/min) | متوسط (ضعیف در شعاع کم) | پلیسه زیاد و سرباره اکسید | بزرگ (۱.۰ الی ۲.۵ mm) | متوسط با هزینه سنگین سنگزنی |
| برش واترجت (آب و گارنت) | ±۰.۰۸ الی ±۰.۱۵ | کند (۰.۵ الی ۱.۲ m/min) | بالا (بدون تنش حرارتی) | بدون پلیسه با زبری سطحی | صفر (برش سرد هیدرولیکی) | گرانقیمت به دلیل هزینه مواد ساینده |
دامنه ضخامت، ابعاد کارگیر و استانداردهای برش فلزات در سراسر ایران
مجتمع رنگین پوشش با در اختیار داشتن سیستمهای مدرن میز متحرک پالتچنجر اتوماتیک و لیزر فایبر توان بالا، خدمات خود را طبق جدول فنی زیر به کارفرمایان و پیمانکاران سراسر کشور ارائه میدهد:
| متریال هدف | گریدهای پرمصرف استاندارد | حداکثر ضخامت قابل برش (mm) | گاز کمکی فرآیند | کاربردهای اصلی در صنایع کشور |
|---|---|---|---|---|
| فولادهای ساختمانی و کربنی | ST37-2, ST52-3, A516 Gr70 | 0.5 – 30.0 mm | اکسیژن خالص O2 / نیتروژن پرفشار | سازه، مخازن تحت فشار، ماشینسازی سنگین |
| استنلس استیل نسوز و ضدزنگ | 304, 304L, 316, 316L, 321, 310 | 0.4 – 20.0 mm | نیتروژن با خلوص ۹۹.۹۹۹٪ | پتروشیمی، غذایی، دارویی و تجهیزات شیمیایی |
| آلیاژهای آلومینیوم | 1050, 3105, 5052, 6061-T6, 7075 | 0.5 – 20.0 mm | نیتروژن پرفشار ۲۴ بار خنثی | هواپیمایی، پرندههای سبک، نمای دکوراتیو مدرن |
| ورقهای گالوانیزه و قلعاندود | DX51D+Z, DX52D | 0.5 – 6.0 mm | نیتروژن / هوای خشک فیلترشده | کانالهای تهویه، بدنه تابلو برق و کیس فلزی |
| فلزات غیرآهنی بازتابنده (مس و برنج) | Cu-DHP, Cu-ETP, CuZn37 | 0.5 – 10.0 mm | نیتروژن با سورس محافظتشده | شینههای ترانسفورماتور و اتصالات الکتریکی |
علاوه بر شیتهای تخت، خطوط تخصصی برش و چاکزنی لولهها و پروفیلهای فولادی و استیل در صفحه برش لوله استیل و فناوری اختصاصی آلیاژهای سبک در برش لیزر آلومینیوم و هاب خدمات برش آلومینیوم مستند گردیده است.
اشتباهات رایج در سفارشدهی خدمات برش لیزر و دستورالعملهای کنترل کیفیت
برای حصول اطمینان از خروجی بینقص قطعات صنعتی و جلوگیری از خسارتهای مالی در تیراژهای بالا، دپارتمان QC رنگین پوشش شیراز رعایت موارد زیر را به مهندسان طراح توصیه مینماید:
- عدم انطباق قطر سوراخ با ضخامت ورق (قانون ۱:۱): در برش لیزر صنعتی، قطر سوراخهای دایرهای نباید از ضخامت ورق کمتر باشد (به عنوان مثال در ورق ۱۰ میلیمتر، قطر سوراخ حداقل باید ۱۰ میلیمتر باشد). تلاش برای ایجاد سوراخهای با قطر کمتر از ضخامت، به دلیل تجمع حرارت موضعی منجر به مخروطی شدن سوراخ و ریزش مذاب نامنظم میگردد.
- رعایت فاصله ایمن بین قطعات مجاور (Part Clearance): در طراحی نقشه باید فاصله لبه به لبه قطعات حداقل برابر با ضخامت ورق در نظر گرفته شود تا از انتقال حرارت و اعوجاج در خطوط برش همجوار ممانعت به عمل آید.
- تطابق فرمت فایل با نرمافزارهای CNC: فایلهای ارسالی باید به صورت برداری دوبعدی تمیز (بدون خطوط روی هم افتاده Overlapping Lines و کانتورهای باز) در مقیاس ۱:۱ با فرمتهای استاندارد DXF یا DWG خروجی گرفته شوند.
- انتخاب گاز متناسب با فرآیندهای پس از برش: اگر قطعه پس از برش قرار است تحت رنگ الکترواستاتیک یا آبکاری قرار گیرد، برش با گاز نیتروژن ارجحیت دارد؛ زیرا لبه بدون اکسیداسیون، چسبندگی پوشش را تا چندین برابر افزایش میدهد.
فرآیندهای رنگآمیزی پودری و کورهای بلافاصله در سالنهای مجهز رنگ الکترواستاتیک، خط تخصصی رنگ کوره ای خودرو و تولیدات صنعتی رنگ کابینت فلزی کوره ای اجرا میگردند.

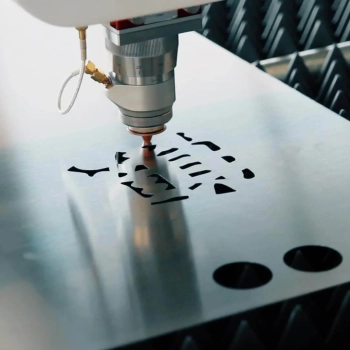
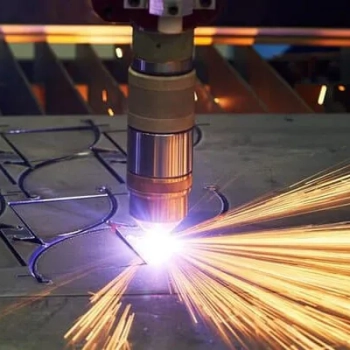
پرسشهای متداول مشتریان در سفارشهای کشوری برش لیزر
۱. حداقل و حداکثر ضخامت ورقهای فلزی قابل برش با لیزر در این مرکز چقدر است؟
با توجه به تجهیز خطوط تولید به لیزر فایبر تا ۱۲ کیلووات، ورقهای فولاد کربنی از ۰.۵ تا ۳۰ میلیمتر، استنلس استیل از ۰.۴ تا ۲۰ میلیمتر و آلومینیوم از ۰.۵ تا ۲۰ میلیمتر با تلرانس دقیق قابل برشکاری صنعتی میباشند.
۲. نحوه ثبت سفارش و ارسال قطعات به سایر استانهای کشور چگونه است؟
کارفرمایان محترم میتوانند فایلهای نقشه خود را از طریق وبسایت یا پیامرسانها ارسال نمایند. پس از بررسی فنی توسط واحد طراحی و تأیید پیشفاکتور، قطعات برشخورده با بستهبندی ایمن صنعتی و پالتبندی چوبی از طریق باربریهای مجاز سراسری تحویل میگردند.
۳. آیا خدمات تکمیلی مانند خمکاری، آبکاری و رنگآمیزی نیز در همین مرکز ارائه میشود؟
بله؛ رنگین پوشش یک مجتمع صنعتی جامع است که کلیه فرآیندهای تکمیلی شامل خمکاری دقیق CNC، جوشکاری تخصصی، پرداختکاری و پولیش، آبکاریهای ضدخوردگی و رنگ پودری الکترواستاتیک را در یک مکان پوشش میدهد.
چرا مجتمع صنعتی رنگین پوشش، انتخابی مطمئن برای پروژههای صنعتی سراسر کشور است؟
مجتمع رنگین پوشش با سابقه درخشان در صنایع دقیق و پیمانکاری پروژههای دفاعی، هوایی و پتروشیمی، استانداردهای کمنظیری در صنعت برش فلزات به ثبت رسانده است:
- میزهای کارگیر بزرگ ۲ در ۶ متر: امکان برش صفحات شاسی بزرگ و شیتهای ضخیم صنعتی بدون نیاز به چندتکه کردن نقشه.
- پوشش زنجیره ساخت قطعات هوانوردی و پروازی: ارائه آلیاژهای سبک و بااستحکام در حوزههای فوقپیشرفته هوایی شامل دستهبندی تجهیزات پروازی و تولید فریمهای پروازی در بخش پاراموتور و سازههای شهری در پروژه تولید المان های شهری به سفارش شهرداری ها.
- شبکه کارگاههای تخصصی آبکاری و پرداختکاری متمرکز: شامل سالن بزرگ کارگاه آبکاری فلزات، مرکز پوششهای ضدخوردگی آبکاری فلزات، حفاظت شیتهای پایه در آبکاری آهن، پوششهای محافظ آبکاری گالوانیزه سرد، لاین براق آبکاری نیکل کروم، و پوششهای ضدسایش مهندسی آبکاری نیکل الکترولس.
- خدمات پولیش و پرداخت سطحی: آمادهسازی لبهها و سطوح در خطوط تخصصی پرداخت کاری شیراز، صیقلکاری استوانهای در پولیش لوله و پولیش آینهای سنبه و ماتریس در پولیش قالب.
سفارش و همکاری صنعتی در سطح کشور
جهت بررسی نقشههای صنعتی، دریافت مشاوره پیرامون متریال و آلیاژها، استعلام قیمت لحظهای و ثبت سفارش سراسری، هماکنون با کارشناسان فنی کارخانه در ارتباط باشید.
جهت بررسی ظرفیتهای مجموعهسازی قطعات، از دپارتمان مرکزی قطعه سازی در شیراز، خدمات گسترده خدمات آبکاری و مرکز جامع خدمات پرداختکاری نیز بازدید فرمایید.