برش لیزر فلزات در شیراز
مرکز تخصصی خدمات برش لیزر فایبر انواع فلزات در شهرک صنعتی بزرگ شیراز
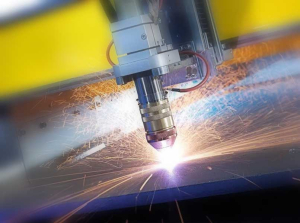
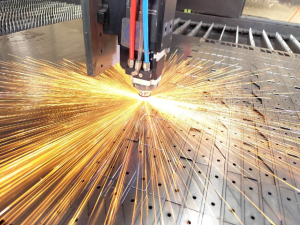
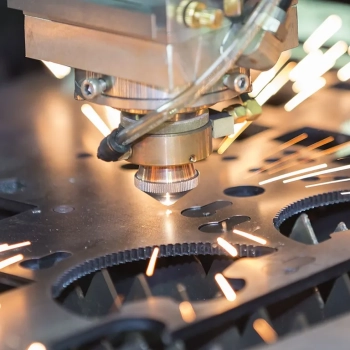
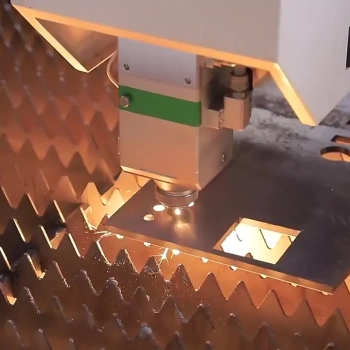
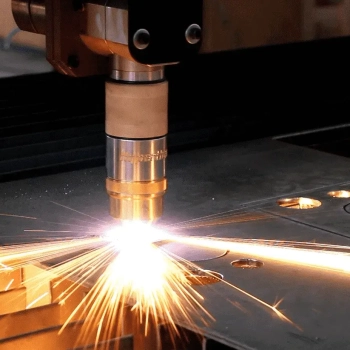
توسعه پرشتاب قطبهای صنعتی و کارخانجات تولیدی در استان فارس و منطقه جنوب کشور، تقاضا برای روشهای شکلدهی و برادهبرداری با دقتهای میکرومتری را به بالاترین سطح رسانده است. در میان فرآیندهای نوین ورقکاری و ساخت سازههای دقیق، برش لیزر فلزات در شیراز به عنوان محوریترین تکنولوژی تولید بدون براده، جایگزین کامل روشهای سنتی مانند گیوتین، پرسکاری، پلاسما و برادهبرداری مکانیکی شده است. تمرکز پرتو لیزر فایبر با چگالی توان فوتونی فوقالعاده بالا بر روی سطح فلز، امکان برشکاری انواع ورقهای فولاد کربنی (سیاه و روغنی)، استنلس استیل، آلومینیوم آلیاژی، برنج، مس و ورقهای گالوانیزه را با حداقل عرض شکاف برش (Kerf)، بدون کوچکترین تنش پسماند مکانیکی یا تاببرداشتگی ورق فراهم میسازد.
مجتمع صنعتی رنگین پوشش شیراز مستقر در شهرک صنعتی بزرگ شیراز، مجهز به نسل جدید دستگاههای برش لیزر فایبر صنعتی با ابعاد میز کارگیر بزرگ (۲ در ۶ متر) و توان ژنراتور پرتو تا ۱۲ کیلووات است. این زیرساخت پیشرفته امکان برش ورقهای ضخیم فولادی تا ۳۰ میلیمتر، استنلس استیل تا ۲۰ میلیمتر و آلیاژهای حساس آلومینیوم تا ۲۰ میلیمتر را با تلرانس هندسی کمتر از ±۰.۰۳ میلیمتر و کیفیت سطحی در سطح استانداردهای جهانی DIN EN ISO ۹۰۱۳ در شیراز به انجام میرساند.
خدمات جامع برش لیزری قطعات صنعتی در رنگین پوشش شیراز
مجتمع صنعتی رنگین پوشش شیراز با تلفیق خطوط برش لیزر فایبر پرقدرت، برش روتاری مقاطع لوله و پروفیل، و زنجیره کامل خدمات تکمیلی خمکاری CNC، جوشکاری و خطوط تخصصی پوششدهی سطحی، آماده پذیرش سفارشات پیمانکاری صنایع پتروشیمی، تجهیزات پالایشگاهی، خودروسازی، ادوات کشاورزی و سازندگان پروژههای ساختمانی استان فارس و سراسر کشور میباشد.
جهت بررسی شاخههای تخصصی برش و متریالهای گوناگون، میتوانید از صفحات مرجع مرکز جامع برش لیزر شیراز، دپارتمان برش لیزر فلزات و خدمات گسترده در سطح کشور برش لیزر ایران دیدن فرمایید.

مقایسه عملکرد و بازدهی برش لیزر فایبر با سایر روشهای شکلدهی فلزات
انتخاب تکنولوژی برشکاری در فرآیند تولید صنعتی نقشی تعیینکننده بر کیفیت محصول نهایی، سرعت تحویل سفارشات و بهینهسازی هزینههای تولید دارد. در سالیان گذشته روشهایی مانند برش پلاسما، برش واترجت، برش هواگاز (Oxy-Fuel) و استفاده از پانچ و گیوتین متداول بودهاند. با این حال، تحلیلهای دقیق مهندسی نشان میدهد که فناوری لیزر فایبر به دلایل تلرانس ابعادی دقیقتر، کیفیت دیواره صیقلی، عدم نیاز به تعویض قالب و مصرف بهینه انرژی، بهترین گزینه اقتصادی و فنی برای ورقهای فلزی نازک تا ضخیم است:
| شاخص ارزیابی فنی و متالورژیکی | برش لیزر فایبر صنعتی | برش پلاسما HD | برش هواگاز (Oxy-Fuel) | برش واترجت (Waterjet) |
|---|---|---|---|---|
| تلرانس ابعادی (دقت نهایی قطعه) | ±۰.۰۲ الی ±۰.۰۵ میلیمتر | ±۰.۵ الی ±۱.۰ میلیمتر | ±۱.۰ الی ±۲.۰ میلیمتر | ±۰.۰۸ الی ±۰.۱۵ میلیمتر |
| پهنای شکاف برش (Kerf Width) | ۰.۱ الی ۰.۳ میلیمتر | ۱.۵ الی ۲.۵ میلیمتر | ۲.۵ الی ۴.۰ میلیمتر | ۰.۸ الی ۱.۲ میلیمتر |
| کیفیت عمود بودن لبه (عدم پخخوردگی) | زاویه انحراف کمتر از ۰.۵ درجه | زاویه انحراف ۲ الی ۴ درجه | زاویه انحراف ۳ الی ۶ درجه | زاویه انحراف کمتر از ۱ درجه |
| ناحیه متأثر از حرارت (HAZ) | بسیار باریک (کمتر از ۰.۱ میلیمتر) | بزرگ (۱.۰ الی ۲.۵ میلیمتر) | بسیار وسیع (۳ الی ۵ میلیمتر) | کاملاً صفر (برش مکانیکی سرد) |
| ایجاد پلیسه زیر لبه (Dross) | صفر (آماده برای مونتاژ و رنگ) | پلیسه زیاد و چسبنده | سرباره ضخیم اکسیدی | فاقد پلیسه، نیازمند شستشوی گل |
| سرعت انجام سفارشات در تیراژ | بسیار بالا (تا ۴۰ متر در دقیقه) | متوسط | کند (وابسته به پیشگرمایش) | بسیار کند |
جهت آگاهی از فرآیندهای برشی متریالهای کربنی و آلیاژی ویژه، بخشهای تخصصی برش لیزر آهن، خط ویژه برش لیزر استیل و صفحه متالورژی سبک برش لیزر آلومینیوم را مطالعه فرمایید.
مبانی فیزیکی و فوتونیک سورسهای لیزر فایبر در برش فلزات صنعتی
تکنولوژی لیزر فایبر بر پایه دمش دیودهای نیمههادی به درون هسته فیبر نوری آغشته به عناصر خاکی کمیاب مانند ایتربیوم (Yb-doped fiber) عمل میکند. طول موج نور خروجی این سورسها دقیقاً ۱.۰۶۴ الی ۱.۰۷ میکرومتر است. این طول موج بسیار کوتاه در مقایسه با لیزرهای گازی نسل قبل، ضریب جذب فوتونی توسط فلزات را بین ۳ تا ۱۰ برابر افزایش داده و چگالی انرژی در نقطه کانونی را به مقادیر نجومی بیش از چندین مگاوات بر سانتیمتر مربع میرساند. پارامترهای کلیدی هد نوری و سیستم پرتو عبارتند از:
- حاصلضرب پارامتر پرتو (Beam Parameter Product – BPP): شاخص تعیینکننده کیفیت و واگرایی پرتو نوری. هرچه BPP کمتر باشد، فوکوس پرتو تیزتر بوده و امکان سوراخکاریهای بسیار ریز و مینیاتوری در صفحات ضخیم فلزی بدون ایجاد مخروطی شدن (Tapering) فراهم میگردد.
- کلگی برش مجهز به اتوفوکوس دینامیک (Auto-Focus Cutting Head): سیستم کنترل تطبیقی با موتورهای سروو که در کسری از ثانیه فاصله کانونی را بر اساس نوع فلز و ضخامت ورق تنظیم کرده و نقطه تمرکز پرتو را در موقعیت بهینه (سطح، بالای ورق یا عمق ورق) حفظ میکند.
- حسگر ارتفاع خازنی بدون تماس (Capacitive Height Sensor): با سنجش فرکانس رزونانس، فاصله نازل تا ورق را در مقدار ثابت ۰.۵ تا ۱.۵ میلیمتر کنترل نموده و حتی در صورت وجود اعوجاج جزئی یا موج در شیتهای فلزی بزرگ، از برخورد نازل با قطعه جلوگیری به عمل میآورد.
قطعات برشخورده با این دقت فوتونیک، پایهای مستحکم برای مجموعهسازی صنعتی در واحد ساخت قطعات فلزی و خدمات نشانهگذاری و رهگیری دائمی در بخش حکاکی و برش لیزر شیراز تشکیل میدهند.
کاربردهای استراتژیک برش لیزر فلزات در صنایع شیراز و استان فارس
شیراز به عنوان مرکز اداری، دانشگاهی و صنعتی جنوب کشور، میزبان زنجیرهای گسترده از صنایع بالادستی و پاییندستی است که هر یک نیازهای منحصربهفردی در زمینه قطعهسازی فلزی دارند. خدمات متمرکز برش لیزر در مجموعه رنگین پوشش شیراز، پاسخگوی تخصصی صنایع زیر است:
- صنایع نفت، گاز، پالایشگاه و پتروشیمی جنوب: ساخت فلنجهای اختصاصی، رینگهای آببندی، صفحات حائل مبدلهای حرارتی (Baffle Plates)، قطعات داخلی برجهای تقطیر و توریهای استنلس استیل ۳۱۶ و اینکونل بدون اعوجاج حرارتی.
- ادوات و ماشینآلات کشاورزی استان فارس: برش ورقهای ضدسایش هاردوکس (Hardox) و منگنزدار برای ساخت پرههای تیلر، تیغههای کمباین، شاسی تریلرهای کشاورزی و قطعات مقاوم به سایش مکانیکی.
- صنایع هوایی، هوانوردی و پرندههای فوقسبک: ساخت فریمهای حساس آلومینیوم آلیاژی و استیل برای تجهیزات پروازی که مستقیماً در دپارتمانهای تجهیزات پروازی و تولید شاسی سبک در بخش پاراموتور به کار گرفته میشوند.
- صنایع تابلوسازی برق، رکهای مخابراتی و محفظههای الکترونیک: تولید دربها، بدنه رکها و محفظههای شیلد با شکافهای تهویه ظریف (Louvers) بدون پلیسه، آماده جهت پوششدهی الکترواستاتیک.
- معماری نوین، دکوراسیون و نماهای شهری: طراحی و برش صفحات دکوراتیو ساختمانی، نردههای لوکس CNC، نماهای فلزی مدرن و المانهای شهری که بخشی از نمونههای آن در پروژه تولید المان های شهری به سفارش شهرداری ها اجرا شده است.
جدول مشخصات فنی، ضخامتهای قابل برش و گازهای کمکی در کارگاه شیراز
مرکز صنعتی رنگین پوشش شیراز با اتکا به منابع لیزر پرقدرت فایبر، تنوع کمنظیری از فلزات آهنی و غیرآهنی را پوشش میدهد. جدول زیر مشخصات متریال، حداکثر ضخامت عملیاتی، گاز کمکی و تلرانس قابل دستیابی را ارائه مینماید:
| نوع فلز و گرید آلیاژی | دامنه ضخامت استاندارد (mm) | نوع گاز کمکی فرآیند | تلرانس ابعادی (mm) | کیفیت لبه و وضعیت اکسیداسیون |
|---|---|---|---|---|
| فولاد کربنی ساختمانی (ST37 / ST52) | 0.5 – 30.0 mm | اکسیژن خالص O2 / نیتروژن N2 | ±۰.۰۳ الی ±۰.۰۸ | لبه عمود، اکسید نازک با اکسیژن / کاملاً سفید با نیتروژن |
| استنلس استیل (۳۰۴، ۳۱۶، ۳۲۱، ۴۳۰) | 0.4 – 20.0 mm | نیتروژن پرفشار (۱۶ الی ۲۴ بار) | ±۰.۰۲ الی ±۰.۰۵ | نقرهای براق، ۱۰۰٪ عاری از اکسید و آماده جوش آرگون |
| آلومینیوم و آلیاژها (۱۰۵۰، ۵۰۵۲، ۶۰۶۱) | 0.5 – 20.0 mm | نیتروژن با خلوص ۹۹.۹۹۹٪ | ±۰.۰۳ الی ±۰.۰۶ | کاملاً بدون پلیسه، دیواره صیقلی، بدون سوختگی موضعی |
| ورقهای گالوانیزه فابریک | 0.5 – 6.0 mm | نیتروژن پرفشار صنعتی | ±۰.۰۲ الی ±۰.۰۴ | حفظ پوشش زینک در حاشیه برش، بدون زنگزدگی لبه |
| برنج و مس (آلیاژهای با بازتاب بالا) | 0.5 – 10.0 mm | نیتروژن / هوای خشک فشرده | ±۰.۰۳ الی ±۰.۰۵ | برش پایدار تحت حفاظت سیستم ایزولاتور اپتیکی |
علاوه بر صفحات تخت، خطوط برش روتاری مجموعه امکان برش و چاکزنی لولهها و پروفیلهای فولادی و استیل را نیز فراهم میسازد که جزئیات آن در صفحه برش لوله استیل درج شده است.
ترمودینامیک گازهای کمکی در برش لیزر: اکسیژن، نیتروژن و هوای فشرده خشک
گاز کمکی نه تنها وظیفه خارج ساختن مذاب فلز از درون شیار برش را بر عهده دارد، بلکه خواص شیمیایی و متالورژیکی لبه قطعه را مستقیماً کنترل میکند. در کارگاه لیزر رنگین پوشش شیراز، انتخاب گاز با دقت مهندسی صورت میگیرد:
- گاز اکسیژن (Oxygen Cutting): ویژه فولادهای کربنی با ضخامتهای متوسط و بالا (بیش از ۴ میلیمتر). اکسیژن با واکنش اکسیداسیون گرمازا انرژی حرارتی اضافی به مذاب تزریق کرده و سرعت نفوذ پرتو را چند برابر میسازد. با این حال لبه برشخورده دارای یک لایه میکرونی اکسید آهن است که در صورت نیاز به رنگآمیزی پودری یا آبکاری، باید در مراحل تکمیلی چربیگیری و اسیدشویی شود.
- گاز نیتروژن پرفشار (Nitrogen Clean Cut): استاندارد الزامی برای استنلس استیل، آلومینیوم و ورقهای گالوانیزه. گاز خنثی نیتروژن بدون واکنش شیمیایی، مذاب فلز را به صورت هیدرودینامیکی پرتاب کرده و دیوارهای نقرهای و بدون اکسید به جای میگذارد. قطعات بلافاصله بدون نیاز به برادهبرداری آماده جوشکاری هستند.
- هوای فشرده بدون رطوبت و روغن (Air Cutting): اقتصادیترین راهکار برای برش ورقهای فولادی نازک و گالوانیزه زیر ۲.۵ میلیمتر با ترکیبی از ۷۸٪ نیتروژن و ۲۱٪ اکسیژن که هزینه تمامشده را تا ۵۰٪ کاهش میدهد.
در صورت نیاز به پوششدهی قطعات پس از برشکاری، قطعات مستقیماً وارد وانهای شیمیایی در بخش کارگاه آبکاری فلزات یا خطوط محافظتی تخصصی آبکاری گالوانیزه در شیراز میگردند.
بهینهسازی مصرف متریال و چیدمان هوشمند با نرمافزارهای پیشرفته CAD/CAM Nesting
یکی از اصلیترین فاکتورهای تعیینکننده در کاهش هزینه تمامشده قطعات صنعتی، درصد دورریز ورق (Scrap Rate) است. دپارتمان مهندسی رنگین پوشش شیراز با بهرهگیری از نرمافزارهای تخصصی نستینگ هوشمند نظیر CypCut، TubePro و نرمافزارهای بهینهساز چیدمان، فایلهای برداری مشتریان را با بالاترین راندمان هندسی چیدمان میکند:
- تکنیک برش با خط مشترک (Common Line Cutting): با استفاده از این قابلیت، دو قطعه مجاور تنها با یک گذر پرتو لیزر برش داده میشوند که علاوه بر صرفهجویی محسوس در زمان تولید، مصرف گاز کمکی و استهلاک نازل را تا ۲۵٪ کاهش میدهد.
- میکرواتصال و جلوگیری از برگشت قطعه (Micro-Joint & Fly Cutting): ایجاد اتصالهای میکرومتری ظریف برای جلوگیری از پرش قطعات بریدهشده به سمت نازل لیزر، همراه با برش پروازی سریع برای سوراخکاریهای متوالی شبکهای.
- برنامهریزی سوراخکاری چندمرحلهای بدون سرباره (Intelligent Piercing): فرآیند پانچ پالسمحور برای ورقهای ضخیم فولادی که از پاشش مذاب بر روی سطح صیقلی قطعه کار کاملاً جلوگیری به عمل میآورد.
خروجی این برنامهریزی دیجیتال در ساخت قطعات شاسی خودروها و سازههای شهری استفاده میشود که متناسب با سفارشات در بخشهای رنگ کوره ای خودرو و تولید کابینتهای فلزی مستحکم در بخش رنگ کابینت فلزی کوره ای آمادهسازی میگردد.
عوامل اثرگذار بر قیمتگذاری و استعلام تعرفه برش لیزر فلزات در شیراز
تعرفه خدمات برش لیزر فلزات در شیراز بر پایه ترکیبی از پارامترهای فنی و متالورژیکی محاسبه میشود. درک این عوامل به مشتریان و شرکتهای سازنده کمک میکند تا نقشههای خود را به گونهای طراحی کنند که حداقل هزینه تمامشده را به همراه داشته باشد:
- جنس و ضخامت ورق: سرعت برشکاری با افزایش ضخامت به صورت لگاریتمی کاهش مییابد. به عنوان مثال، برش ورق ۱ میلیمتر استیل میتواند با سرعت بالای ۳۰ متر در دقیقه انجام شود، در حالی که برش ورق ۱۵ میلیمتر استیل به دلیل نیاز به توان ماکزیمم و دمش شدید نیتروژن با سرعتی حدود ۱ تا ۱.۵ متر در دقیقه انجام میگیرد.
- تعداد سوراخکاریها و نقطه شروع برش (Pierce Count): هر عملیات سوراخکاری اولیه مستلزم توقف کلگی، تنظیم کانون، شلیک پالسهای پرتوان و سپس آغاز حرکت است. کاهش تعداد کانتورهای بسته داخلی، زمان کلی اجرای برنامه را به شدت کاهش میدهد.
- نوع و مصرف گاز کمکی: برش با گاز نیتروژن پرفشار نسبت به اکسیژن گرانتر است، اما کیفیت صیقلی لبه و حذف هزینههای فرزکاری و پلیسهزدایی دستی این اختلاف قیمت را کاملاً جبران مینماید.
- طول خطوط برش (طول کانتور) و متراژ سفارش: سفارشات با تیراژ بالا مشمول تخفیفهای ویژه تیراژ انبوه در کارخانه رنگین پوشش شیراز میشوند.
پس از برشکاری، قطعات جهت صیقلکاری و از بین بردن خطوط میکرونی دیواره میتوانند وارد سالن پرداختکاری شده و در بخشهای پرداخت کاری شیراز، کارگاه تخصصی پولیش لوله و مرکز دقیق پولیش قالب آینهای گردند.


مزایای رقابتی همکاری با مجتمع صنعتی رنگین پوشش شیراز
رنگین پوشش شیراز صرفاً یک کارگاه برش لیزری ساده نیست؛ بلکه یک مجتمع تولیدی کامل با توانایی پوشش صفر تا صد زنجیره ساخت قطعات فلزی در جنوب کشور است. با برونسپاری پروژههای خود به این مرکز، از مزایای زیر بهرهمند میشوید:
- حذف هزینههای واسطهگری و حمل و نقل چندباره: تمام مراحل برش لیزر، خمکاری CNC، جوشکاری آرگون، پرداختکاری، آبکاری و رنگ کورهای زیر یک سقف و در یک مجموعه متمرکز انجام میشود.
- دقت ابعادی تضمینشده با ابزارهای کالیبرهشده: بازرسی مداوم با ابزارهای دیجیتال، ضخامتسنجها و کولیسهای دقیق برای اطمینان از انطباق ۱۰۰٪ با نقشه مهندسی.
- پوشش سطحی و آبکاری فلزات در همان مجموعه: ارجاع مستقیم قطعات به کارگاههای بومی شامل خطوط آبکاری فلزات در شیراز، دپارتمان آبکاری شیراز، خدمات آب کروم کاری شیراز، پوششهای محافظ نقره در آبکاری نقره در شیراز و پوششهای لوکس در بخش آبکاری طلا در شیراز.
- پوششدهی رنگ پودری الکترواستاتیک کوره: امکان رنگآمیزی قطعات در خط اتوماتیک کانوایر سالن رنگ الکترواستاتیک بلافاصله پس از اتمام برشکاری.
سفارش مستقیم خدمات برش لیزر فلزات در شیراز
جهت ارسال فایلهای نقشهکشی (DWG و DXF)، بررسی تلرانسهای قطعات صنعتی، استعلام قیمت بهروز و هماهنگی بازدید از کارخانه واقع در شهرک صنعتی بزرگ شیراز، با ما تماس حاصل فرمایید.
جهت بررسی پروژههای ساخت و سازههای پیشرفته، از دپارتمان جامع قطعه سازی در شیراز، خدمات تکمیلی خدمات آبکاری و مرکز تخصصی خدمات پرداختکاری نیز بازدید فرمایید.