آبکاری شیراز
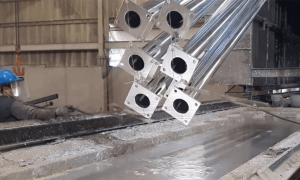
خدمات آبکاری در شیراز و منطقه ویژه صنعتی استان فارس، به عنوان قطب محوری پوششدهی فلزات و خدمات مهندسی سطح در جنوب کشور شناخته میشود. مجموعه صنعتی رنگین پوشش شیراز با بهرهگیری از خطوط اتوماتیک و نیمهاتوماتیک وانهای آبکاری، رکتیفایرهای پالسی دقیق فرکانس بالا، و سیستمهای پایش مداوم شیمیایی حمامها، جامعترین زنجیره فرآیندهای پوششدهی سطحی را برای صنایع نفت، گاز، پتروشیمی، هوافضا، نیروگاهی، صنایع دفاعی و خودروسازی مهیا کرده است. فرآیندهای اجرایی شامل آبکاری کروم سخت صنعتی، آنادایزینگ سخت و رنگی آلومینیوم، آبکاری نیکل الکترولس (ENP)، گالوانیزه سرد و گرم با پاسیواسیون نانو، آبکاری نقره بر روی شینههای مسی، آبکاری طلا و فورتیک کاتافورتیک دکوراتیو و صنعتی بر اساس استانداردهای جهانی ASTM، ISO و MIL-STD انجام میپذیرد.
ما در رنگین پوشش شیراز علاوه بر آبکاری نیکل کروم، تمامی روشهای پوششدهی موردنیاز صنایع مختلف را ارائه میدهیم تا شما بتوانید بهترین گزینه را متناسب با نیاز خود انتخاب کنید. اگر به دنبال پوششهای مقاوم، بادوام و باکیفیت بالا هستید، ما آمادهایم تا نیازهای شما را در سریعترین زمان ممکن و با بهترین قیمت برآورده کنیم.


خطوط تخصصی آبکاری در مجتمع صنعتی رنگین پوشش شیراز
در این کارگاه مجهز در شهرک صنعتی بزرگ شیراز، تفکیک دقیق فرآیندها جهت جلوگیری از آلودگی متقابل (Cross-Contamination) وانها صورت گرفته است:
- خط تخصصی کروم سخت شفت و سیلندر: مجهز به وانهای عمودی با عمق تا ۳ متر و رکتیفایرهای ۱۰،۰۰۰ آمپر ریپلپایین، فیلتراسیون مداوم اسید کرومیک، و سیستم کنترل دمای خودکار ±۱°C جهت دستیابی به سختی ۶۵ تا ۷۰ راکول سی (HRC) و ضخامت پوشش تا ۵۰۰ میکرون بدون ترک خوردگی.
- خط آنادایزینگ سخت (Hard Anodizing Type III): چیلرهای زیر صفر درجه سانتیگراد (-۲°C تا +۲°C) با تزریق هوای فشرده و رکتیفایر پالسی سوپر ریورس جهت تولید لایههای اکسید آلومینیوم با سختی بیش از ۵۰۰ ویکرز و مقاومت سایشی فوقالعاده برای قطعات حساس هوانوردی و پنوماتیک.
- خط نیکل الکترولس با فسفر بالا (High Phosphorus ENP): فرآیند شیمیایی خودکاتالیزوری بدون جریان برق با میزان فسفر بین ۱۰ تا ۱۲ درصد وزنی، جهت پوششدهی یکنواخت ۱۰۰٪ سطوح داخلی و خارجی حفرهها و رزوهها با مقاومت در برابر اسیدهای ترش و گاز H2S در پالایشگاهها.
- خطوط آبکاری مس و نقره فشار قوی: ویژه تابلوهای برق، باسبارهای مسی و کنتاکتورهای قدرت پستهای انتقال برق جهت به حداقل رساندن مقاومت تماسی و جلوگیری از قوس الکتریکی.
- خطوط پوشش الکتروفورتیک (فورتیک) و طلا: ترکیب آبکاری طلا و پوشش کاتافورتیک نانو اکریلیک شفاف پخت کوره جهت تثبیت درخشندگی و مقاومت به سایش و عرق دست در قطعات دکوراتیو و لوستر.
جدول ظرفیت وانها و استانداردهای کیفی آبکاری در شیراز
| نوع پوشش / آبکاری | حداکثر ابعاد قطعه کار (mm) | محدوده ضخامت پوشش (µm) | استاندارد مرجع بینالمللی | کاربرد اصلی در صنایع شیراز و جنوب |
|---|---|---|---|---|
| کروم سخت صنعتی | طول تا ۲۸۰۰ / قطر تا ۵۰۰ | ۲۰ تا ۵۰۰ | ASTM B177 / MIL-STD-1501 | سیلندرهای هیدرولیک، غلطکها و قالبهای صنعتی |
| آنادایزینگ سخت آلومینیوم | طول تا ۲۲۰۰ / عمق ۱۲۰۰ | ۲۵ تا ۸۰ | MIL-A-8625 Type III Class 1/2 | تجهیزات پتروشیمی، هوافضا و قطعات روباتیک |
| نیکل الکترولس (High-P) | طول ۱۸۰۰ / عرض ۹۰۰ | ۱۰ تا ۷۵ | ASTM B733 / ISO 4527 | شیرآلات سرچاهی نفت، پمپها و قطعات پیچیده |
| نقره روی مس و برنج | طول ۲۵۰۰ (شینه مسی) | ۵ تا ۳۰ | ASTM B700 / DIN 40046 | باسبارهای تابلو برق، کنتاکتهای سوئیچگیر |
| فورتیک و طلایی دکوراتیو | طول تا ۱۵۰۰ | ۵ تا ۱۵ (لاک کاتافورتیک) | ISO 10289 / ASTM B117 | قطعات روشنایی، لوستر، شیرآلات لوکس و دستگیره |
| گالوانیزه سرد پاسیو زرد/آبی | وانهای بارل و سبدی گردان | ۸ تا ۲۵ | ASTM B633 Type II/III | پیچ و مهره، بستهای سوله و قطعات خودرویی |
آزمایشگاه کنترل کیفیت و آزمونهای صحهگذاری در رنگین پوشش شیراز
تمامی سفارشات خروجی از خطوط آبکاری شیراز تحت الزامات دقیق سیستم مدیریت کیفیت ISO ۹۰۰۱:۲۰۱۵ بازرسی و آزمون میشوند:
- سنجش ضخامت لایه پوشش (Thickness Measurement): با استفاده از تجهیزات پرتابل و رومیزی جریان گردابی (Eddy Current)، ضخامتسنج مغناطیسی و متدهای کولومتریک منطبق بر ASTM B499 و ASTM B244.
- آزمون چسبندگی پوشش (Adhesion Test): انجام تستهای شوک حرارتی (Thermal Shock)، خمش ۹۰ درجه و سوهانکاری منطبق بر استاندارد ASTM B571 جهت اطمینان از عدم ورقه شدن (Peeling).
- آزمون مه نمکی سالت اسپری (Salt Spray Test): کابین تست خوردگی مه نمکی ۵٪ اسیدی و خنثی طبق استاندارد ASTM B117 تا ۲۰۰۰ ساعت برای صحهگذاری پروژههای نفت و گاز.
- کنترل سختیسنجی میکروویکرز (Microhardness Test): سنجش سختی لایههای نازک تحت بار ۱۰۰ تا ۵۰۰ گرم طبق ASTM E384.
پرسشهای متداول مشتریان آبکاری در شیراز و استان فارس
۱. زمان تحویل سفارشات آبکاری صنعتی و نمونهها در شهرک صنعتی شیراز چقدر است؟
به دلیل فعال بودن مداوم وانها و فرآیندهای الکترولیتی، نمونهسازیهای آزمایشگاهی ظرف ۲۴ تا ۴۸ ساعت کاری تحویل میگردد و تیراژهای صنعتی بر اساس برنامهریزی تولید بین ۳ تا ۵ روز کاری به مشتریان تحویل داده میشود.
۲. آیا مجموعه رنگین پوشش قطعات را قبل از آبکاری پرداخت و سنگزنی میکند؟
بله؛ واحد پرداختکاری و سنگزنی سیلندر و پولیش مغناطیسی در همان سایت مستقر است و شفتها و قالبها پیش از ورود به وان آبکاری، سنگزنی دقیق و پرداخت آینهای (Mirror Polish) میشوند و پس از کرومکاری نیز در صورت نیاز سنگزنی نهایی (Finishing Grind) صورت میپذیرد.
۳. نحوه ارسال و دریافت قطعات برای مشتریان خارج از شیراز (استانهای همجوار بوشهر، خوزستان، هرمزگان) چگونه است؟
با توجه به موقعیت استراتژیک شهرک صنعتی بزرگ شیراز، ارسال و تحویل قطعات روزانه از طریق باربریهای مجاز، تیپاکس و خطوط ترانزیت جنوب به سراسر عسلویه، بندرعباس، اهواز و بوشهر با بستهبندی پالت چوبی و نایلون حبابدار صنعتی پشتیبانی میشود.
فرآیندهای آمادهسازی شیمیایی و مکانیکی پیش از آبکاری در شیراز
بیش از ۷۰ درصد از عیوب متداول در آبکاری فلزات شامل پوسته شدن (Peeling)، تاول زدن (Blistering) و عدم یکنواختی پوشش، ناشی از مراحل ناکافی یا نادرست پیشعملیات (Pre-treatment) سطحی است. در کارگاه مرکزی رنگین پوشش شیراز، زنجیره کامل آمادهسازی برای انواع متریالهای پایه بر اساس پروتکلهای متالورژیکی به صورت زیر اجرا میگردد:
- ۱. چربیگیری گرم غوطهوری (Hot Soak Degreasing): استفاده از ترکیبات قلیایی بافرشده سیلیکاتی و فسفاتی به همراه سورفکتانتهای زیستتخریبپذیر در دمای ۶۰ تا ۷۵ درجه سانتیگراد جهت امولسیون کردن کامل روغنهای کشش، گریسهای صنعتی و واکسهای پرداختکاری بدون آسیب به فلز زمینه.
- ۲. چربیگیری الکترولیتی آندی و کاتدی (Electro-degreasing): غوطهوری در حمام قلیایی با اعمال جریان الکتریکی مستقیم (DC). در فرآیند آندی با آزادسازی حبابهای اکسیژن میکرومتری بر سطح قطعه، کوچکترین ذرات چربی باقیمانده از حفرات میکروسکوپی کنده شده و خطر تردی هیدروژنی (Hydrogen Embrittlement) در فولادهای پرکربن به صفر میرسد.
- ۳. اسیدشویی و زنگزدایی فعالساز (Acid Pickling & Activation): شستشو در حمامهای اسید کلریدریک (HCl) یا اسید سولفوریک مهارشده (Inhibited Acid) جهت زدودن کامل پوستههای اکسیدی، زنگآهن و لایههای غیرفعال سطحی با حداقل فرسایش فلز پایه.
- ۴. فعالسازی ویژه آلیاژهای غیرآهنی: برای قطعات آلومینیومی، فرآیند اچینگ قلیایی (Alkaline Etch)، رسوبزدایی اسیدی (Deoxidizing) و فرآیند حیاتی دو مرحلهای غوطهوری زینکات (Double Zincate) پیادهسازی میشود تا لایهای از روی خالص جهت پیوند با لایههای بعدی ایجاد شود.
پروتکلهای تنشزدایی و هیدروژنزدایی حرارتی (Bake-Out Process)
در آبکاری قطعات فولادی با استحکام بالا (فولادهای با سختی بالای ۳۵ راکول سی و قطعات فنری خودرو و هواپیما)، نفوذ اتمهای هیدروژن در حین اسیدشویی و آبکاری میتواند به شکست ترد فاجعهبار تحت بار مکانیکی منجر شود (Hydrogen Embrittlement). طبق الزامات سختگیرانه استاندارد ASTM B850 و MIL-STD-1501، کلیه قطعات حساس صنعتی در رنگین پوشش شیراز بلافاصله پس از خروج از وان آبکاری (حداکثر ظرف مدت ۲ ساعت) وارد کورههای حرارتی با هوای گردشی شده و تحت دمای ۱۹۰ تا ۲۲۰ درجه سانتیگراد به مدت ۴ تا ۲۴ ساعت عملیات پخت و هیدروژنزدایی را سپری میکنند تا قابلیت اطمینان ۱۰۰٪ مکانیکی حاصل شود.
راهنمای مهندسی انتخاب پوشش متناسب با شرایط خورنده محیطی
| محیط کاری قطعه | عوامل خورنده و فرساینده | پوشش آبکاری پیشنهادی | مکانیزم حفاظت سطحی |
|---|---|---|---|
| صنایع نفت، گاز و پتروشیمی (مناطق پارس جنوبی و عسلویه) | گاز ترش H2S، یون کلرید آب دریا، سایش ذرات ماسه | نیکل الکترولس پرفسفر (ENP) با ضخامت ۵۰ میکرون یا کروم سخت دوگانه | مقاومت به اسید و ایجاد سد متالورژیکی غیرقابل نفوذ |
| شفتها و سیلندرهای هیدرولیک صنعتی و راهسازی | سایش شدید مکانیکی، فشار جکها تا ۳۵۰ بار و رطوبت محیطی | کروم سخت صنعتی با ضخامت ۳۰ تا ۱۰۰ میکرون و سنگزنی Ra < ۰.۲ | سختی بالای ۶۸ راکول سی و ضریب اصطکاک بسیار پایین |
| تجهیزات الکتریکی، تابلو برقها و باسبارها | تنش الکتریکی پیوسته، خطر اکسیداسیون مس و داغ شدن اتصال | آبکاری نقره ۵ تا ۲۰ میکرون با پوشش پاسیواسیون ضد کدرشدگی | حداکثر رسانایی الکتریکی و کاهش مقاومت تماسی |
| قطعات هوانوردی، روباتیک و اپتیک آلومینیومی | سایش سایشی، تغییرات شدید دما و نیاز به سبکی وزن | آنادایزینگ سخت آلومینیوم (Hard Anodize Type III) با ضخامت ۵۰ میکرون | تبدیل سطح به سرامیک اکسید آلومینیوم با سختی ۵۰۰ ویکرز |
| سازه، پیچ و مهره و اتصالات ساختمانی و سولهسازی | رطوبت باران، اتمسفر باز و نمکهای محیطی | گالوانیزه سرد یا گرم با پاسیواسیون کروماته سه ظرفیتی نانو | حفاظت فداشونده کاتدی (Cathodic Sacrificial Protection) |
تجهیزات مدرن اندازهگیری و گواهینامههای رسمی در شیراز
کارگاه تخصصی رنگین پوشش شیراز مجهز به ایستگاههای بازرسی کالیبرهشده است: ۱. دستگاه تست چسبندگی با روش کراس کات و شوک برودتی-حرارتی: منطبق بر استاندارد ASTM B571. ۲. کابین مه نمکی اتوماتیک (Salt Spray Cabinet): قابلیت سنجش مقاومت به خوردگی پیوسته تا بیش از ۲۰۰۰ ساعت بر اساس ASTM B117. ۳. ضخامتسنجهای الکترومغناطیسی و ادی کارنت (Eddy Current): با دقت ۰.۱ میکرومتر و قابلیت اندازهگیری ضخامت پوشش روی زیرلایههای آهنی و غیرآهنی.
تصفیه پسابهای صنعتی و رعایت استانداردهای زیستمحیطی آبکاری در شیراز
تعهد به حفظ محیط زیست و پایبندی به استانداردهای سختگیرانه سازمان حفاظت محیط زیست، از اصول بنیادین کارگاه مرکزی رنگین پوشش شیراز در شهرک صنعتی است. این مجموعه مجهز به تصفیهخانه فیزیکوشیمیایی چندمرحلهای پیشرفته برای خنثیسازی کامل پسابهای خطوط آبکاری است:
- سیستم سیانیدزدایی قلیایی دو مرحلهای (Alkaline Chlorination): پسابهای حاوی یونهای سیانید حاصل از آبکاری نقره و طلا ابتدا در pH بالای ۱۰.۵ با هیپوکلریت سدیم به سیانات ($CNO^-$) تبدیل شده و سپس در pH خنثی به گاز بیخطر نیتروژن و دیاکسید کربن تجزیه کامل میشوند.
- احیای کروم ششظرفیتی به کروم سهظرفیتی: پساب اسید کرومیک حاصل از وانهای کروم سخت ابتدا در محیط اسیدی (pH حدود ۲) با استفاده از متابیسولفیت سدیم به یون بیخطر کروم سهظرفیتی ($Cr^{۳+}$) احیا شده و سپس با افزودن شیر آهک یا سود سوزآور به صورت هیدروکسید کروم رسوب داده و فیلترپرس میشود.
- حذف فلزات سنگین با سیستم فلوکولاسیون و انعقاد: یونهای نیکل، مس و روی با تزریق پلیالکترولیتهای باردار منعقد شده و لجن صنعتی حاصل طبق ضوابط پسماندهای ویژه به مراکز بازیافت معتبر منتقل میگردد.
تجهیزات مدرن آزمایشگاهی و کنترل حمامهای آبکاری در کارگاه شیراز
برای اطمینان از یکنواختی ضخامت و پایداری خواص فیزیکی و شیمیایی پوششها، آزمایشگاه کنترل کیفی مستقر در کارگاه شیراز به صورت شیفتهای منظم موارد زیر را کنترل مینماید: ۱. سلول هال (Hull Cell Testing): برای ارزیابی چگالی جریان بهینه، میزان مواد براقکننده و ناخالصیهای فلزی در حمامهای آبکاری. ۲. سنجش کشش سطحی و ویسکوزیته الکترولیتها: جهت کاهش پدیده کشش سطحی مایع بر قطعات و کاهش اتلاف مواد شیمیایی در هنگام خروج قطعات از وان. ۳. صدور شناسنامه فنی و برگه آنالیز پوشش (Certificate of Analysis): کلیه قطعات خروجی برای صنایع نفت، گاز، پتروشیمی و صنایع هوانوردی همراه با شناسنامه معتبر شامل ضخامت میانگین، سختی و نتایج آزمون چسبندگی ارائه میشوند.