آبکاری فورتیک ( الکتروفورتیک)
تفکیک نیت و خدمات تکمیلی: این صفحه مرجع جامع مهندسی آبکاری الکتروفورتیک (E-Coating) در کلیه طیفهای رنگی (شامپاینی، دودی، رزگلد، مشکی و شفاف) است. چنانچه منحصراً به دنبال خدمات تخصصی فام طلایی برای شیرآلات و دستگیره هستید، لطفاً به صفحه آبکاری فورتیک طلایی مراجعه نمایید. همچنین برای پوشش کروم آینهای به صفحه خدمات آبکاری کروم مراجعه فرمایید.
خدمات آبکاری فورتیک (Electrophoretic Coating)
آبکاری فورتیک که در ادبیات مهندسی مواد به نامهای الکتروفورتیک، ایکوتینگ (E-Coating) یا الکترودپوزیشن (Electrophoretic Deposition – EPD) شناخته میشود، پیشرفتهترین متد صنعتی اعمال لایههای رزینی و نانوکامپوزیتی محافظ بر روی فلزات رسانای الکتریکی است. در این فرآیند، قطعات غوطهور در یک حمام کلوئیدی با اعمال پتانسیل الکتریکی مستقیم (DC)، لایهای کاملاً یکدست و با ضخامت کنترلشده ۱۰ الی ۲۵ میکرون از پلیمرهای اکریلیک، پلیاورتان یا اپوکسی را به خود جذب میکنند.
ویژگی منحصربهفرد فورتیک کاتدی، قابلیت پوششدهی ۱۰۰٪ حفرات کور، شیارهای رزوه و لبههای پنهان است که در روشهای رنگپاشی دستی یا الکترواستاتیک پودری غیرقابل دسترسی هستند. در کارخانه رنگین پوشش شیراز، خطوط فورتیک با سیستمهای فیلتراسیون اولترافیلتراسیون چرخه بسته و کورههای کانوکشن پخت هوای داغ تجهیز گردیده تا بالاترین درجه چسبندگی، سختی و ثبات نوری رنگ حاصل شود.


مراحل گامبهگام و فرمولاسیون الکتروفورتیک در کارگاه رنگین پوشش
دستیابی به پوشش فورتیک با دوام ده ساله، نیازمند کنترل دقیق پارامترهای هدایت الکتریکی، خلوص حمام و چربیزدایی است:
| مرحله | عنوان فرآیند | شرح پارامترهای فنی و کنترل کیفی |
|---|---|---|
| ۱ | پرداخت و پولیش مکانیکی اولیه | سنبادهکاری و گیلانسکاری قطعه با صابونهای پولیش جهت دستیابی به سطحی آینهای و عاری از هرگونه خط ابزار؛ زیرا لایه فورتیک شفاف بوده و کیفیت زیرلایه مستقیماً بازتاب مییابد. |
| ۲ | چربیگیری اولتراسونیک و الکترولیتی | حذف کامل گریس و ترکیبات واکس پولیش با امواج فراصوت (Ultrasonic) در دمای ۶۵ درجه سانتیگراد و شستشوی قلیایی بدون اثرگذاری منفی بر متریال. |
| ۳ | آبکاری نیکل یا مس زیرلایه (Nickel Base) | برای قطعات آهنی، زاماک یا آلومینیومی، اعمال یک لایه نیکل براق الکترولیتی با ضخامت ۱۰ الی ۱۵ میکرون الزامی است تا بازتاب نوری درخشان ایجاد کرده و سد خوردگی اولیه تشکیل شود. |
| ۴ | شستشو در آب دیونایز (DI Rinsing) | شستشو در ۳ مرحله متوالی با آب بدون املاح با هدایت الکتریکی (Conductivity) کمتر از ۵ میکروزیمنس بر سانتیمتر برای جلوگیری از آلودگی رزین فورتیک. |
| ۵ | غوطهوری در وان الکتروفورتیک (E-Coat) | اعمال پتانسیل الکتریکی ۵۰ الی ۱۰۰ ولت به مدت ۴۵ تا ۹۰ ثانیه در حمام با دمای ۲۴ الی ۲۸ درجه و pH کنترلشده ۷.۸ تا ۸.۴ جهت رسوب لایه نانوپلیمری به ضخامت ۱۵ تا ۳۰ میکرون. |
| ۶ | پخت حرارتی در کوره کانوکشن هوای داغ | انتقال قطعه به کوره با دمای پایدار ۱۶۵ درجه سانتیگراد به مدت ۲۵ دقیقه جهت خروج پیوندهای فرار، اتصال عرضی زنجیرههای رزین و تشکیل فیلم نهایی ضد خش. |
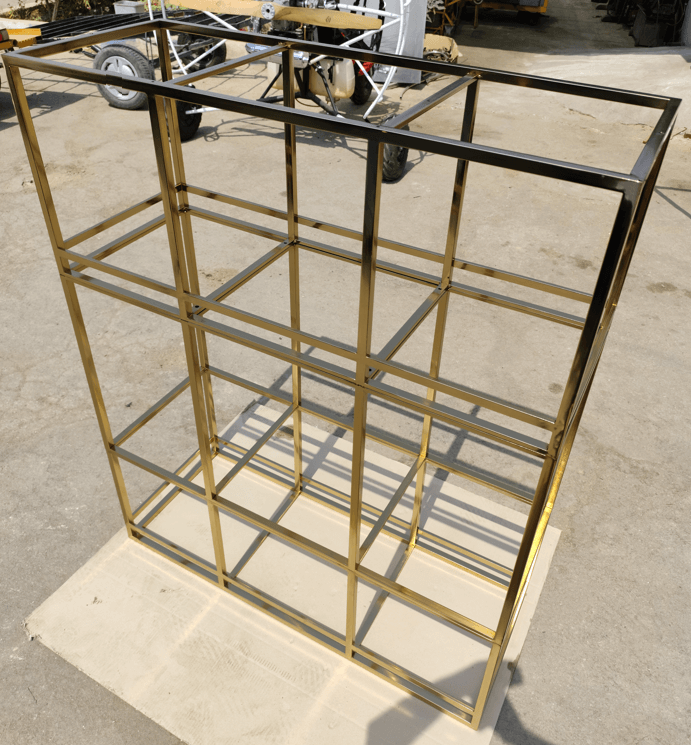
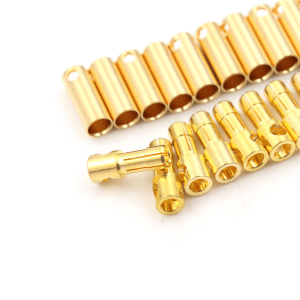
تصویر ۱: پوشش فورتیک طلایی کوره ای با درخشندگی آینهای و ماندگاری رنگ در برابر سایش در کارگاه رنگین پوشش شیراز
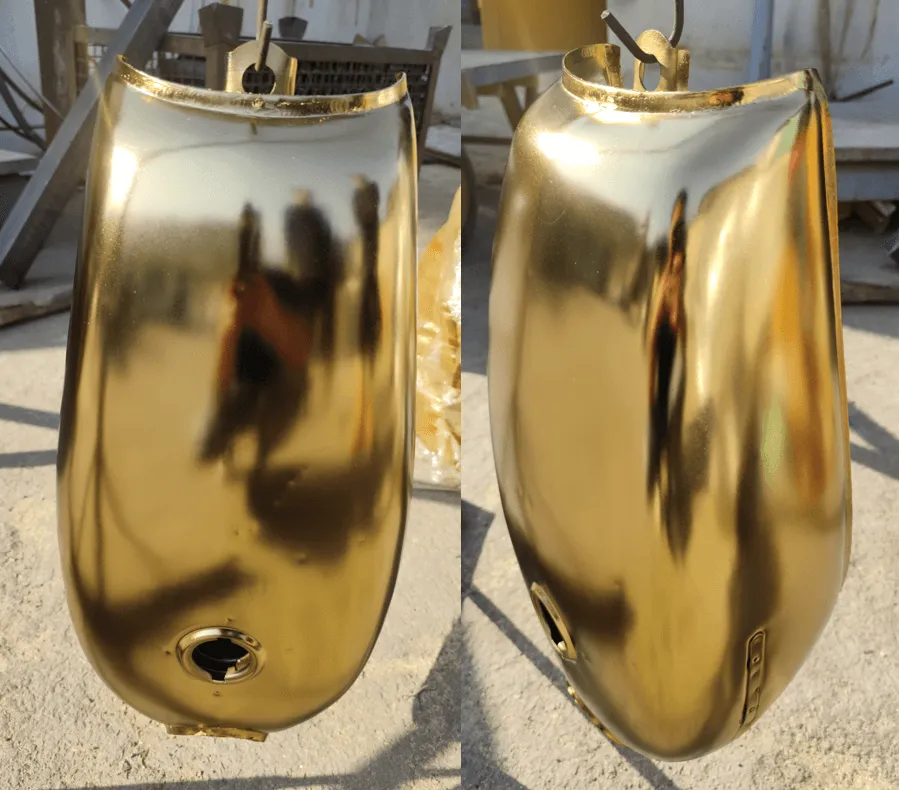
مزایای برجسته پوشش لاک الکتروفورتیک کورهای نسبت به روشهای سنتی
چرا صنایع لوسترسازی، یراقآلات و دکوراتیو ساختمانی فورتیک را به آبکاری طلا یا PVD ترجیح میدهند؟
- پوششدهی ۱۰۰٪ یکنواخت نقاط کور (Throwing Power استثنایی): در روشهای اسپری رنگ یا پوششدهی PVD، سطوح پشت کار و داخل شیارها پوشش ضعیفی میگیرند. در فرآیند فورتیک، جریان الکتریکی تا زمانی که کل سطح با لایهای با مقاومت الکتریکی یکسان عایق نشود قطع نمیگردد؛ بنابراین حتی سوراخهای رزوه و پیچیدهترین انحناها دارای ضخامت یکسان خواهند بود.
- مقاومت فوقالعاده در برابر اثر انگشت و لکه (Anti-Fingerprint): به دلیل ساختار پلیمری آبگریز، اثر چربی انگشتان دست و قطرات آب بر روی سطوح فورتیک باقی نمیماند و با یک دستمال نمدار به سادگی پاک میشود.
- ثبات رنگ دائمی و عدم سیاهشدگی: بر خلاف برنج یا مس خام که در مجاورت هوا و رطوبت اکسید و سیاه میشوند، فیلم شفاف یا رنگی فورتیک مانع از نفوذ اکسیژن و رطوبت شده و رنگ درخشان اولیه را بیش از ۱۰ سال حفظ میکند.
- مقاومت به عرق دست و مواد شوینده خانگی: گذراندن موفقیتآمیز آزمونهای مقاومت در برابر الکل، شویندههای رقیق و عرق اسیدی دست (Artificial Sweat Test).
- صرفه اقتصادی چشمگیر: هزینهای به مراتب کمتر از آبکاری طلای واقعی و پوششهای خلاء PVD با ظاهری کاملاً مشابه و چشمنواز.
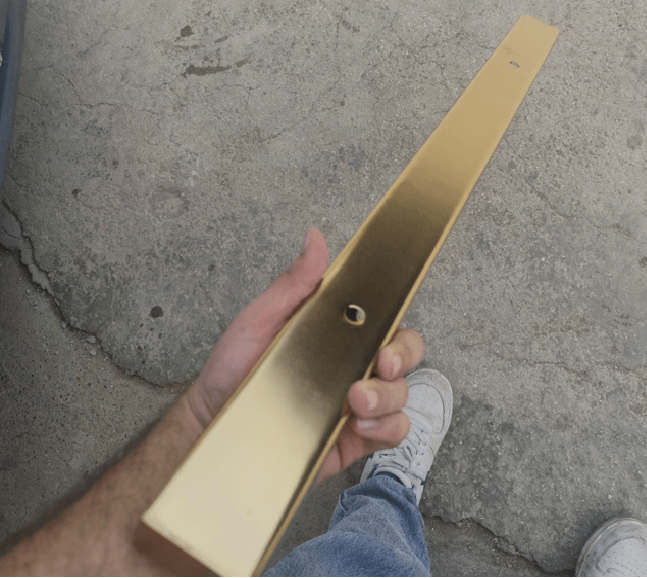
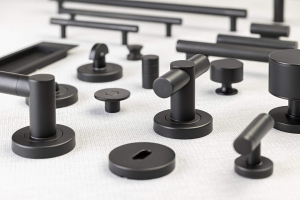
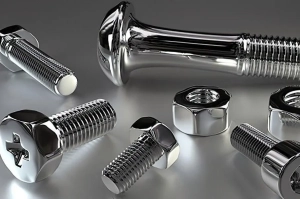
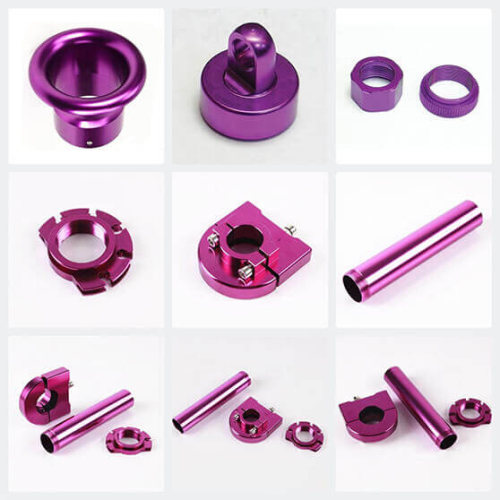
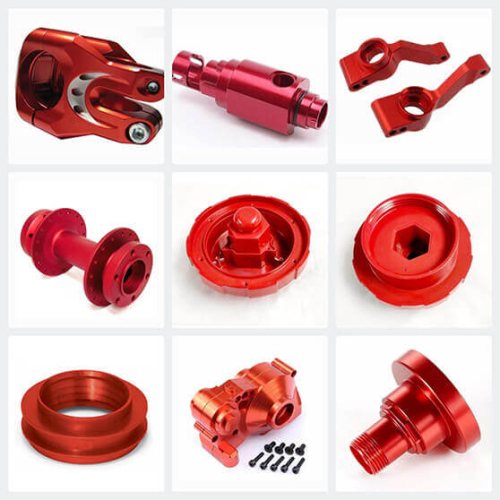
تصویر ۲: یراقآلات و پایههای دکوراتیو پوششدهی شده با لاک الکتروفورتیک رزین مقاوم به خوردگی
طیف شیدهای رنگی فورتیک کورهای و کاربردهای صنعتی
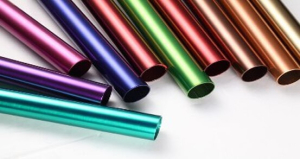
با بهرهگیری از نانوپیگمنتهای آلی و معدنی پایدار در برابر حرارت و نور خورشید، طیف وسیعی از فامهای دکوراتیو در خطوط رنگین پوشش شیراز قابل اجراست:
| طیف رنگی فورتیک | پایه متالورژیکی زیرلایه | کاربردهای اصلی | ویژگی بصری و عملکردی |
|---|---|---|---|
| فورتیک شامپاینی (Champagne) | نیکل براق یا برنج صیقلی | شیرآلات مدرن، اکسسوری لوکس، پایههای مبل | فام ملایم و مدرن میان نقرهای و طلایی، بسیار لوکس |
| فورتیک رزگلد (Rose Gold / مسی) | نیکل براق یا مس براق اسیدی | دستگیره کابینت، چراغهای دکوراتیو، آرم خودرو | رنگ مسی-صورتی گرم با درخشش آینهای و پوشش ضدلک |
| فورتیک دودی و مشکی (Black Chrome) | کروم براق یا نیکل دوبلکس | شیرآلات مدرن حمام، قطعات تیونینگ خودرو، فریم درب | مشکی مات ابریشمی یا براق پیانویی با مقاومت سایشی بالا |
| فورتیک هفترنگ / رنگینکمانی (Rainbow) | نیکل براق آینهای | قطعات خاص تیونینگ، اگزوز، دستههای خاص یراق | ایجاد تداخل امواج نوری و طیف رنگینکمانی با تغییر زاویه دید |
| فورتیک شفاف محافظ (Clear E-Coat) | برنج صیقلی، مس خالص، نقره | لوسترهای برنزی، ظروف نقرهنما، اتصالات الکتریکی | حفظ ۱۰۰٪ رنگ طبیعی فلز و ممانعت از سیاهشدن و اکسیداسیون |
مقایسه مهندسی: فورتیک کاتدی (CED) در برابر فورتیک آندی (AED)
در صنعت الکتروفورتیک دو رویکرد فرآیندی وجود دارد:
- الکتروفورتیک کاتدی (Cathodic E-Coating – CED): در این سیستم، قطعه کار کاتد (-) است و آندها از جنس استیل زنگنزن یا تیتانیوم پلاتینهشده میباشند. مزیت حیاتی روش کاتدی این است که فلز قطعه کار به هیچ وجه در حین عبور جریان الکتریکی دچار انحلال یا اکسیداسیون نمیشود؛ بنابراین لایه پلیمری با حداکثر چسبندگی، بالاترین مقاومت به مه نمکی و بدون ایجاد لکههای اکسیدی تشکیل میگردد. در رنگین پوشش شیراز منحصراً از سیستم کاتدی پیشرفته استفاده میشود.
- الکتروفورتیک آندی (Anodic E-Coating – AED): در روشهای سنتی آندی، قطعه کار قطب مثبت (+) است که سبب آزاد شدن مقداری یون فلزی از سطح قطعه به داخل لایه لاک و کدر شدن پوشش یا کاهش مقاومت در برابر خوردگی میگردد.
پروتکل پخت حرارتی کوره و آزمونهای استاندارد تضمین کیفیت
پوشش الکتروفورتیک پس از خروج از حمام و شستشو با سیستم اولترافیلتراسیون (UF)، نیازمند حرارتدهی در کوره همرفتی هوای گرم است. در محدوده دمایی ۱۶۰ تا ۱۸۰ درجه سانتیگراد به مدت ۲۵ دقیقه، پیوندهای عرضی مولکولی میان مونومرهای اکریلیک-پلیاورتان تشکیل شده و فیلم مایع به لایهای صلب، شفاف و ضدسایش تبدیل میشود.
واحد کنترل کیفیت رنگین پوشش شیراز، قطعات تولیدی را با استانداردهای زیر ارزیابی و تضمین مینماید:
- آزمون چسبندگی Cross-Hatch (استاندارد ASTM D3359): ارزیابی چسبندگی ۱۰۰٪ بدون کوچکترین پوسته شدن لایه در لبههای برشخورده.
- آزمون مه نمکی سالت اسپری (استاندارد ASTM B117): مقاومت بیش از ۲۰۰ ساعت در اتمسفر خورنده نمکی بدون تاول یا زنگزدگی.
- آزمون مقاومت به حلال متیل اتیل کتون (MEK Rub Test – ASTM D5402): بیش از ۱۰۰ بار سایش با حلال بدون برداشتن یا نرمشدن لاک.
- آزمون عرق دست مصنوعی (ISO ۳۱۶۰-۲): تضمین عدم سیاهشدن یراقآلات در تماس با اسید لاکتیک و عرق دست.
پرسشهای متداول مشتریان در خصوص خدمات آبکاری فورتیک
۱. آیا پوشش فورتیک در مقابل نور خورشید و UV دچار تغییر رنگ میشود؟
خیر؛ رزینهای مورد استفاده در رنگین پوشش از نوع اکریلیک-پلیاورتان حاوی پایدارکنندههای نوری آمین فضایی (HALS) هستند که تا بیش از ۱۰ سال در برابر اشعه ماوراءبنفش خورشید مقاوم بوده و دچار زردی یا شکنندگی نمیشوند.
۲. حداقل و حداکثر ضخامت لایه لاک فورتیک چقدر است؟
ضخامت استاندارد بین ۱۰ تا ۲۵ میکرومتر است. این ضخامت به دلیل خاصیت خودتنظیمشوندگی الکتریکی (Self-limiting) در تمام سطوح مسطح، لبهها و حفرات کاملاً یکدست است و هیچگونه اضافه ضخامتی روی رزوه پیچها ایجاد نمیکند.
۳. چه فلزاتی قابلیت پوششدهی فورتیک دارند؟
تمامی فلزات هادی جریان الکتریسیته شامل برنج، زاماک، فولاد، مس، آلومینیوم و حتی قطعات پلاستیکی دارای لایه نیکل شیمیایی به راحتی با فورتیک پوشش داده میشوند.