آبکاری کروم زینتی

آبکاری قطعات


اصول الکتروشیمیایی و ترمودینامیک لایه‌نشانی در مهندسی سطح قطعات

فرآیند پوشش‌دهی و آبکاری قطعات صنعتی بر مبنای احیای کاتدی یون‌های فلزی در محلول‌های الکترولیتی تحت تأثیر پتانسیل الکتریکی خارجی تعریف می‌شود. اجرای استانداردهای بین‌المللی در خطوط آبکاری صنعتی نیازمند تثبیت متغیرهای حمام شامل غلظت نمک‌های فلزی، دمای فرآیند، اسیدیته (pH) و به‌کارگیری مواد فعال سطحی و براق‌کننده‌ها است تا بلورهای رسوب به صورت متراکم و بدون حفرات میکرونی رشد یابند.

پروتکل آماده‌سازی متالورژیکی زیرلایه قبل از غوطه‌وری در وان

کیفیت پیوند متالورژیکی بین پوشش و فلز پایه منوط به اجرای دقیق مراحل پیش‌درمان است: ۱) چربی‌زدایی التراسونیک در حلال‌های گرم جهت حذف واکس و ذرات پولیش، ۲) چربی‌زدایی الکترولیتی قلیایی (آندی یا کاتدی) برای کندن کامل فیلم‌های نازک چربی به کمک حباب‌های اکسیژن و هیدروژن، ۳) اسیدشویی فعال‌کننده (Acid Pickling) با اسید هیدروکلریک یا سولفوریک جهت انحلال اکسیدهای سطحی، و ۴) شستشوهای چندمرحله‌ای با آب دیونیزه جهت ممانعت از انتقال یون‌های مزاحم به وان آبکاری اصلی.

آبکاری گالوانیزه سرد قطعات؛ حفاظت فداشونده با روی الکترولیتی

پوشش‌دهی فلز روی (Zinc Electroplating) که در اصطلاح صنعتی به عنوان آبکاری گالوانیزه سرد شناخته می‌شود، پرکاربردترین روش حفاظت کاتدی برای پیچ و مهره‌ها، براکت‌های فلزی و ورق‌های شاسی است. در صورت خراش سطحی، لایه روی خود را فدای آهن زیرلایه می‌نماید. در خطوط مدرن آبکاری گالوانیزه در شیراز، حمام‌های کلریدی اسیدی یا سیانیدی/قلیایی با اعمال دانسیته جریان ۱ الی ۳ آمپر بر دسی‌مترمربع پوششی درخشان و یکدست با ضخامت ۸ الی ۱۵ میکرون مطابق با استاندارد ASTM B633 پدید می‌آورند.

پارامترهای کلیدی وان: غلظت روی فلزی ۳۰ تا ۴۵ گرم بر لیتر، کلرید پتاسیم ۲۰۰ تا ۲۳۰ گرم بر لیتر، اسید بوریک ۲۵ تا ۳۰ گرم بر لیتر، دامنه pH بین ۴.۸ تا ۵.۴ و دمای کاری ۲۲ الی ۲۸ درجه سانتی‌گراد. پس از آبکاری، قطعات جهت جلوگیری از شوره سفید، بلافاصله تحت عملیات پسیواسیون کروماته قرار می‌گیرند.

آبکاری نیکل کروم قطعات؛ تلفیق چقرمگی و براقیت آینه‌ای

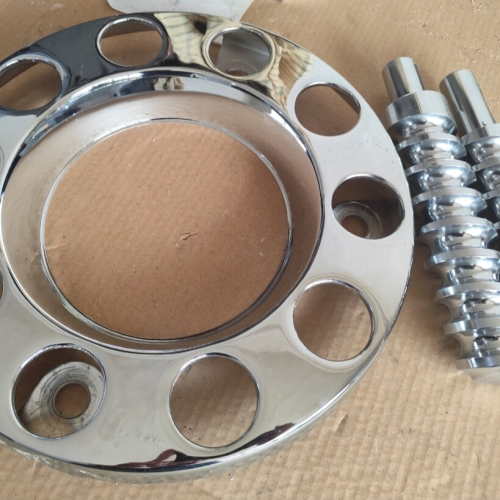
سیستم دوبلکس آبکاری نیکل کروم استانداردی بی‌بدیل در صنایع شیرآلات بهداشتی، قطعات تریم خودرو و اتصالات لوکس دکوراتیو محسوب می‌شود. در این سیستم ابتدا یک لایه نیکل براق با ضخامت ۱۰ الی ۲۵ میکرومتر جهت هموارسازی خطوط پرداختکاری و ایجاد سد ضدخوردگی اعمال می‌شود، سپس یک میکروفیلم فوق‌العاده متراکم از کروم شش‌ظرفیتی با ضخامت ۰.۳ تا ۰.۸ میکرون بر روی آن رسوب داده می‌شود.

پوشش نهایی کروم به دلیل سختی بسیار بالا (۷۵۰ الی ۹۰۰ ویکرز HV) و پسیواسیون اکسیدی سریع در هوا، مقاومت خارق‌العاده‌ای در برابر خط‌وخش، تیرگی و لکه‌های آبی بر جای می‌گذارد و الزامات سخت‌گیرانه استاندارد ASTM B456 و آزمون سالت اسپری مس-استیک اسید (CASS Test) را ارضا می‌کند.

آنادایزینگ و هارد آنادایز قطعات آلومینیومی؛ ایجاد قشر محافظ اکسیدی

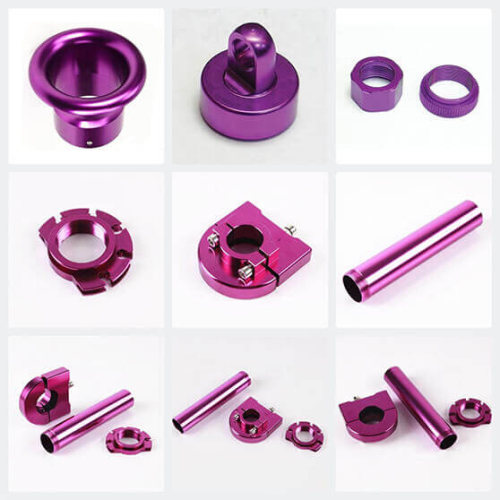
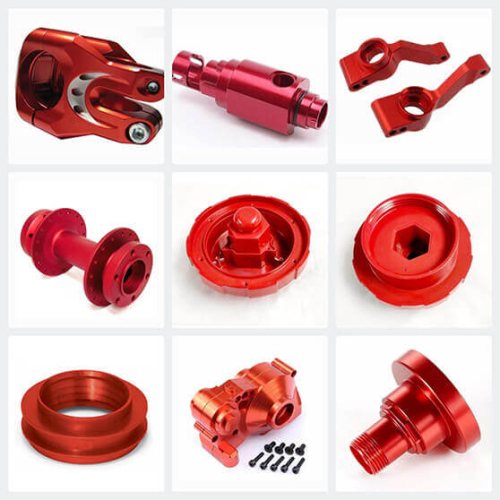
برخلاف فرآیندهای سنتی رسوب فلز خارجی، فرآیند آنادایز و هارد آنادایز قطعات آلومینیومی یک تبدیل الکتروشیمیایی است که در آن قطعه به قطب آند متصل شده و در حمام اسید سولفوریک، سطح آن به آلومینای متخلخل شش‌وجهی (Al2O3) تبدیل می‌گردد. مطابق با استاندارد نظامی MIL-A-۸۶۲۵، آنادایزینگ معمولی (Type II) ضخامتی بین ۱۰ تا ۲۵ میکرون برای کاربردهای دکوراتیو و رنگ‌پذیری با شیدهای متنوع ایجاد می‌کند.

در نقطه مقابل، هارد آنادایزینگ صنعتی (Type III) در دمای نزدیک به صفر درجه سانتی‌گراد (منفی ۲ تا مثبت ۴ درجه سانتی‌گراد) و با اعمال ولتاژهای بالا تا ۷۵ ولت اجرا می‌شود که فیلمی با ضخامت ۴۰ الی ۸۰ میکرون و سختی خارق‌العاده ۵۰۰ تا ۶۵۰ ویکرز (معادل ۶۰ راکول سی) پدید می‌آورد؛ لایه‌ای که در برابر سایش پیستون‌ها، جک‌های هیدرولیک و قطعات هوافضایی نفوذناپذیر است.

آبکاری فورتیک (الکتروفورتیک)؛ لایه‌نشانی نانوپلیمری کاتدی

سامانه نوین آبکاری فورتیک که در مهندسی مواد با عنوان لایه‌نشانی کاتافورتیک یا آبکاری الکتروفورتیک شناخته می‌شود، ترکیبی از جریان الکتریکی مستقیم و رنگ‌های پلیمری اکریلیک یا پلی‌یورتان کاتیونی بر پایه آب است. ذرات نانوپلیمر باردار تحت میدان الکتریکی به سوی قطعه شتاب گرفته و در کلیه منافذ میکرونی و زوایای پنهان رسوب می‌کنند.

پس از رسوب‌نشانی، قطعه در کوره با دمای ۱۶۰ درجه سانتی‌گراد پخته می‌شود تا فیلمی فوق‌العاده شفاف، براق و ضدخش با ضخامت ۱۵ الی ۲۵ میکرومتر پدید آید. این لایه مقاومت به عرق دست، شوینده‌ها و اکسیداسیون قطعات برنجی، لوستر، اتصالات مبلمان و دستگیره‌ها را تا چندین برابر افزایش می‌دهد.

آبکاری نیکل الکترولس (ENP)؛ پوشش‌دهی اتوکاتالیتیک با تلورانس ابعادی دقیق

پوشش‌دهی نیکل الکترولس (Electroless Nickel Plating) فرآیندی کاملاً شیمیایی و فاقد جریان برق است که طی آن یون‌های نیکل با عامل احیاکننده هیپوفسفیت سدیم بر روی سطح کاتالیزوری قطعه واکنش داده و آلیاژی از نیکل-فسفر (Ni-P) را رسوب می‌دهند. بارزترین ویژگی مهندسی این متد، یکنواختی ۱۰۰ درصدی ضخامت لایه حتی در پیچیده‌ترین مجاری داخلی، سوراخ‌های بن‌بست و دنده‌های رزوه‌شده است که در روش‌های الکترولیتی به دلیل توزیع غیریکنواخت خطوط جریان غیرممکن است.

پوشش‌های الکترولس با درصد فسفر بالا (High-Phosphorus: ۱۰ الی ۱۳ درصد فسفر) ساختاری کاملاً آمورف و فاقد مرزدانه تشکیل داده که مقاومت استثنایی در برابر اسیدهای معدنی و سولفید هیدروژن (H2S) در شیرآلات پالایشگاهی ایجاد می‌کند. با عملیات حرارتی در دمای ۴۰۰ درجه سانتی‌گراد، با تشکیل فاز اینترمتالیک Ni3P سختی پوشش از ۵۰۰ به بیش از ۱۰۰۰ ویکرز (برابر با کروم سخت) افزایش می‌یابد.

آبکاری هارد کروم قطعات؛ زره متالورژیکی مقاوم به سایش و فرسایش

در کاربردهای سنگین مکانیکی که قطعات تحت بارگذاری سایشی شدید و محیط‌های خورنده قرار دارند، پوشش هارد کروم سخت در صنایع نفت و گاز استاندارد طلایی قطعه‌سازی است. رسوب الکترولیتی کروم سخت مستقیماً از محلول‌های اسید کرومیک (CrO3) و کاتالیزور اسید سولفوریک در دمای ۵۰ تا ۵۵ درجه سانتی‌گراد و چگالی جریان بالا (۳۰ الی ۶۰ آمپر بر دسی‌مترمربع) انجام می‌پذیرد.

ضخامت پوشش‌های صنعتی هارد کروم معمولاً بین ۵۰ الی ۵۰۰ میکرومتر متغیر بوده و با برخورداری از سختی بین ۹۰۰ تا ۱۱۵۰ ویکرز HV و ضریب اصطکاک بسیار پایین (۰.۱۵ روی فولاد)، مقاومت شفت‌های توربین، غلطک‌های نورد، ماردون‌های تزریق پلاستیک و پیستون‌های هیدرولیک را تا چند صد درصد ارتقا می‌بخشد.

آبکاری طلا بر روی قطعات دقیق؛ پایداری اکسیداسیون و هدایت الکتریکی فوق‌العاده

پوشش‌های طلای صنعتی بر پایه استانداردهای فضایی و نظامی (MIL-G-۴۵۲۰۴) به عنوان سدی نفوذناپذیر در برابر اکسیداسیون و مقاومت تماسی فوق‌العاده ناچیز در بردهای مخابراتی، سوکت‌های فرکانس بالا و کنتاکتورهای حساس به کار گرفته می‌شوند. در خدمات آبکاری طلا، بسته به کاربرد، از سیستم‌های طلای نرم ۲۴ عیار برای سیم‌بندی‌های حرارتی (Wire Bonding) یا طلای سخت آلیاژی (حاوی کبالت یا نیکل با عیار ۲۳.۵) برای افزایش مقاومت به سایش اصطکاکی در کانکتورها استفاده می‌شود.

برای جلوگیری از پدیده نفوذ اتمی فلز پایه (مس یا برنج) به داخل لایه طلا در دماهای کاری، اعمال یک لایه سدکننده نیکل سولفامات یا نیکل براق با ضخامت حداقل ۳ الی ۵ میکرون الزامی است.

آبکاری نقره قطعات؛ بیشترین رسانایی الکتریکی و حرارتی در مهندسی برق

فلز نقره دارای بالاترین ضریب هدایت الکتریکی (۶۳ × ۱۰۶ زیمنس بر متر) و هدایت حرارتی در میان تمامی عناصر است. فرآیند تخصصی آبکاری نقره مطابق با استاندارد بین‌المللی ASTM B700 برای شینه‌های فشار قوی مسی، کلمپ‌های خطوط توزیع برق، موج‌برهای مخابراتی راداری و اتصالات سوئیچ‌گیرها الزامی است.

ضخامت پوشش‌های نقره صنعتی معمولاً بین ۱۰ الی ۳۵ میکرومتر تنظیم می‌شود. برای غلبه بر عیب ذاتی نقره در کدر شدن بر اثر گازهای گوگردی هوا (H2S)، از پوشش‌های نهایی پسیواسیون ارگانیک یا کروماته جهت حفظ درخشندگی و رسانایی سطحی استفاده می‌گردد.

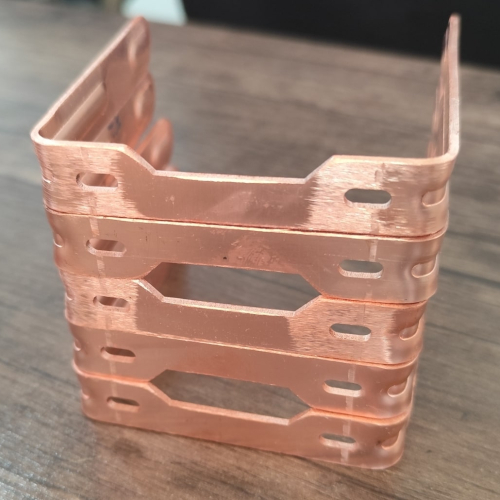
آبکاری مس قطعات؛ لایه زیرین الاستیک و سد نفوذپذیری بین‌فلزی

مس به عنوان یکی از پایه‌ای‌ترین فلزات در زنجیره آبکاری چندلایه، نقشی کلیدی در پل‌زدن متالورژیکی میان زیرلایه‌های فعال (نظیر زاماک، آلومینیوم و چدن) و پوشش‌های بعدی (نیکل و کروم) ایفا می‌کند. فرآیند لایه‌نشانی مس معمولاً با یک لایه استرایک نازک سیانیدی یا پیروفسفاتی جهت ایجاد چسبندگی اولیه آغاز شده و سپس با حمام‌های اسیدسولفاتی براق با توانایی تسطیح خطوط زبری پرداختکاری (Leveling Power) تکمیل می‌گردد.

چقرمگی و انعطاف‌پذیری بالای مس تنش‌های پسماند ناشی از شوک‌های حرارتی را دفع نموده و مانع از پوسته شدن لایه‌های شکننده‌تر فوقانی می‌شود.

آبکاری قلع بر روی قطعات؛ لحیم‌پذیری عالی و مقاومت در تماس با مواد غذایی

پوشش قلع به دلیل غیرسمی بودن، نرمی متالورژیکی و حفظ قابلیت لحیم‌کاری حتی پس از نگهداری طولانی در انبار، یکی از مهم‌ترین خدمات پوشش‌دهی در صنایع الکترونیک، مخابرات و صنایع غذایی است. در پروژه‌های اتصالات فشار قوی تابلو برق، اجرای تخصصی آبکاری قلع روی مس با استاندارد ASTM B545 از اکسیداسیون مس جلوگیری نموده و اتصال الکتریکی مطمئنی با مقاومت گذر اندک برقرار می‌سازد.

پوشش‌های قلع به دو صورت مات (Matte) جهت جلوگیری از تشکیل ویسکرهای قلع (Tin Whiskers) در الکترونیک دقیق و براق (Bright) با افزودنی‌های آلی برای مصارف ترمینال‌ها و اتصالات عمومی اجرا می‌گردند.

آبکاری نیکل الکترولیتی؛ سد فیزیکی ضداکسایش با حمام‌های واتس و سولفامات

پوشش‌های الکترولیتی در فرآیند آبکاری نیکل سنگ‌بنای مقاومت در برابر محیط‌های مرطوب و اسیدی صنعتی هستند. حمام‌های کلاسیک واتس (Watts Bath) با ترکیب سولفات نیکل، کلرید نیکل و بافر اسید بوریک، فیلم‌هایی نیمه‌براق یا براق با سختی ۳۰۰ تا ۴۵۰ ویکرز تولید می‌کنند که بستر پایه برای نشاندن کروم، طلا یا رنگ‌های کاتافورتیک به شمار می‌روند.

در ساخت قطعات ابزار دقیق و الکتروفورمینگ، بهره‌گیری از حمام‌های نیکل سولفامات به دلیل ایجاد تنش‌های کششی پسماند نزدیک به صفر، مانع از تابیدگی و تغییر فرم قطعات ظریف می‌گردد.

بلک اکساید و سیاهکاری قطعات فولادی؛ حفاظت سطحی با تلورانس ابعادی صفر

سیاه‌کاری شیمیایی گرم یا بلک اکساید (Black Oxide) یک واکنش تبدیل شیمیایی سطحی مطابق با استاندارد نظامی MIL-DTL-۱۳۹۲۴ است که طی آن آهن سطحی قطعات فولادی در حمام‌های به شدت قلیایی نیترات/نیتریت در دمای ۱۴۰ الی ۱۴۵ درجه سانتی‌گراد به اکسید فریک-فرو مگنتیت (Fe3O4) تبدیل می‌شود. ویژگی منحصر‌به‌فرد این روش در صنایع قطعه‌سازی نظامی، قالب‌سازی و ماشین‌کاری دقیق، تغییر ابعادی کاملاً صفر (کمتر از ۱ میکرومتر) است که تلورانس‌های تداخل انطباقی را دگرگون نمی‌کند.

مگنتیت با جذب روغن‌های محافظ و واکس‌های آب‌گریز، سطحی به رنگ مشکی مات عمیق با مقاومت در برابر خوردگی اتمسفری، ضدبازتاب نوری و ضدسایش موضعی به وجود می‌آورد.

آلوداین و کروماته‌کاری سطوح آلومینیومی؛ پیوند میکرونی ضدخوردگی و رسانا

عملیات تبدیل شیمیایی آلومینیوم که در صنایع هوافضا و مخابرات تحت نام‌های تجاری آلوداین (Alodine) یا بوندرایت شناخته می‌شود، مطابق با الزامات استاندارد MIL-DTL-۵۵۴۱ اجرا می‌گردد. در این متد با غوطه‌وری آلیاژهای سبک در اسیدهای کرومیک و فعال‌سازهای فلوئوریدی، یک ژل هیدراته کمپلکس کروم بر روی آلومینیوم تشکیل می‌شود که با متدهایی چون پوشش کروماته زرد (Class 1A جهت مقاومت حداکثری به خوردگی) شناخته می‌شود.

برخلاف آنادایزینگ که فیلمی نارسانا ایجاد می‌کند، کروماته‌های شفاف (Class ۳) رسانایی الکتریکی عالی برای شیلدینگ امواج الکترومغناطیسی (EMI/RFI) و اتصالات زمین بر جای می‌گذارند و بهترین زیرلایه برای چسبندگی رنگ‌های پودری الکترواستاتیک هستند.

آلوداین

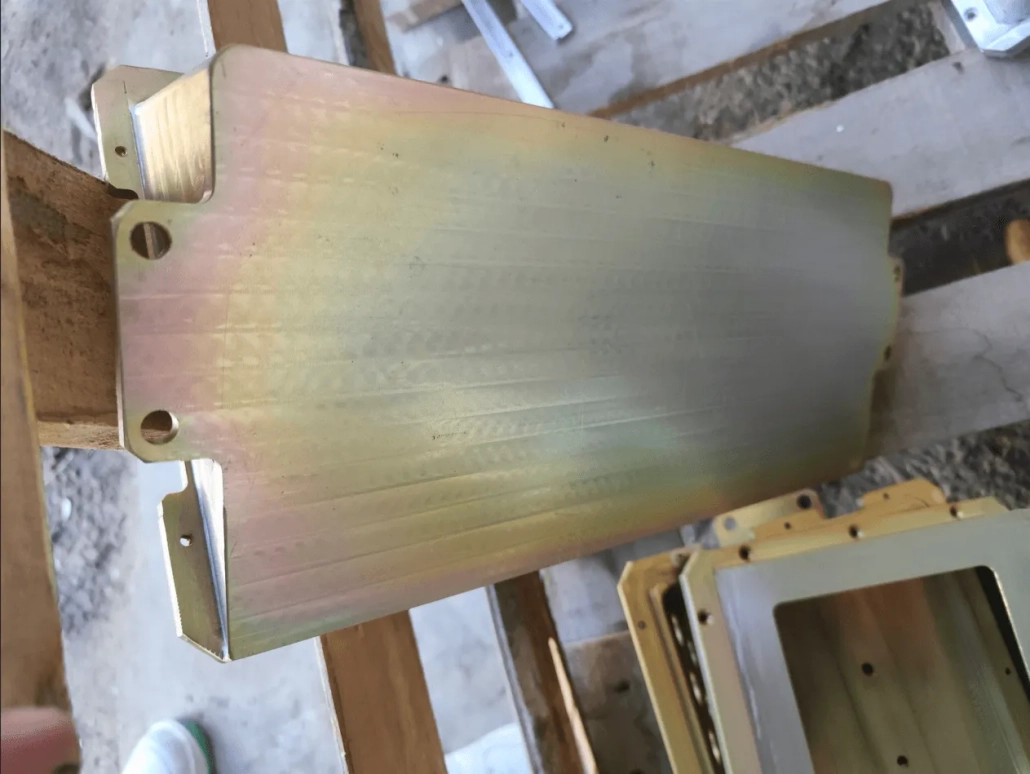
کروماته و پسیواسیون قطعات گالوانیزه؛ طیف محافظتی در برابر شوره و زنگ سفید

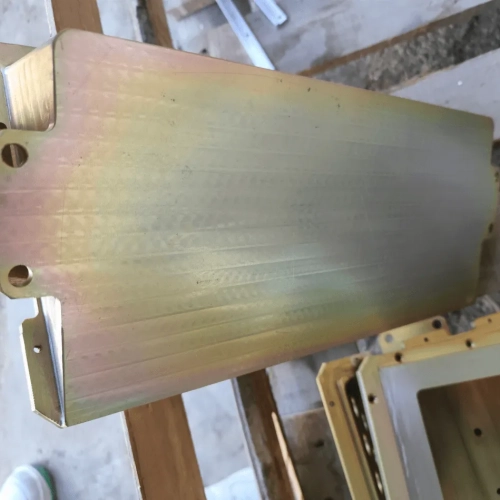
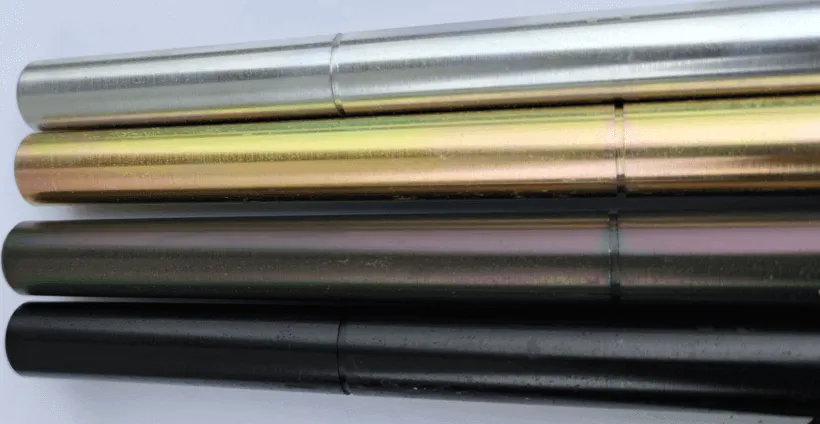
پوشش‌های روی و آلیاژهای روی-نیکل پس از آبکاری به شدت در معرض هوای آزاد مستعد تشکیل نمک‌های هیدروکسید کربنات روی (شوره یا زنگ سفید) هستند. با بررسی تخصصی طیف رنگ های کروماته، فرآیندهای پسیواسیون بر پایه ترکیبات کروم سه‌ظرفیتی سازگار با محیط‌زیست (RoHS Compliant) در فام‌های آبی-نقره‌ای، زرد رنگین‌کمانی، زیتونی و مشکی اجرا می‌شوند.

مکانیزم لایه پسیو به صورت خودترمیمی (Self-healing) عمل می‌کند؛ به گونه‌ای که با ایجاد خراش‌های ریز، یون‌های مهارکننده به محل آسیب مهاجرت کرده و از تماس مستقیم الکترولیت خورنده با لایه روی جلوگیری به عمل می‌آورند تا ساعات مقاومت به سالت اسپری به بالاتر از ۵۰۰ ساعت ارتقا یابد.

گالوانیزه رنگی

مشخصات فنی و متالورژیکی فرآیندهای آبکاری در صنایع پیشرفته

انتخاب نوع پوشش مهندسی سطح بر روی قطعات فلزی بر اساس فاکتورهای سختی مکانیکی، مقاومت به سایش، ضریب هدایت الکتریکی و شرایط محیطی اسیدی یا نمکی انجام می‌گیرد. جدول زیر مشخصات استانداردهای بین‌المللی پوشش‌های صنعتی را مقایسه می‌کند:

نوع فرآیند آبکاری ضخامت بهینه (میکرومتر) سختی میکرونی (Vickers HV) مقاومت به مه‌نمکی (ASTM B117) استاندارد مرجع بین‌المللی
گالوانیزه سرد + پسیواسیون زرد ۸ الی ۱۵ میکرومتر ۱۰۰ الی ۱۵۰ HV ۱۵۰ الی ۳۵۰ ساعت تا زنگ سفید ASTM B633 / ISO 2081
نیکل الکترولیتی براق (واتس) ۱۵ الی ۲۵ میکرومتر ۳۰۰ الی ۴۵۰ HV ۲۰۰ الی ۴۰۰ ساعت ASTM B689 / ISO 1458
سیستم دوبلکس نیکل-کروم تزئینی ۱۵ میکرومتر نیکل + ۰.۵ میکرومتر کروم ۸۰۰ الی ۹۰۰ HV ۵۰۰ الی ۸۰۰ ساعت (تست CASS) ASTM B456 / ISO 1456
هارد کروم سخت صنعتی ۵۰ الی ۳۰۰ میکرومتر ۹۵۰ الی ۱,۱۵۰ HV ۵۰۰ الی ۱,۲۰۰ ساعت ASTM B177 / ISO 6158
نیکل الکترولس پرفسفر (ENP) ۲۵ الی ۵۰ میکرومتر ۵۰۰ HV (پس از پخت: ۱,۰۰۰ HV) ۱,۰۰۰ الی ۱,۵۰۰ ساعت ASTM B733 / ISO 4527
هارد آنادایزینگ آلومینیوم ۴۰ الی ۶۰ میکرومتر ۵۰۰ الی ۶۵۰ HV ۱,۰۰۰ ساعت MIL-A-8625 Type III
آبکاری طلا سخت صنعتی ۰.۵ الی ۳ میکرومتر ۱۴۰ الی ۲۰۰ HV مقاوم دائمی در اتمسفر خورنده MIL-G-45204 / ASTM B488
آبکاری نقره شینه‌های مسی ۱۰ الی ۳۰ میکرومتر ۸۰ الی ۱۲۰ HV مقاومت با لایه ضدکدرشدگی ASTM B700

پوشش‌دهی تخصصی و آبکاری صنعتی قطعات در مجتمع رنگین‌پوشش شیراز

مجموعه رنگین‌پوشش با تجهیز خطوط تمام‌اتوماتیک وان‌های باروانی و گردان (بارل و رک)، مجهز به آزمایشگاه کنترل کیفیت ضخامت‌سنجی اشعه ایکس (XRF) و سالت اسپری، آماده عقد قرارداد با صنایع نفت، گاز، پتروشیمی، خودرو و تجهیزات پزشکی می‌باشد.

استعلام مشخصات فنی و ثبت سفارش: ۰۹۱۲۶۷۶۳۵۰۱

پارامترهای عملکردی و شیمی حمام‌های آبکاری قطعات

کنترل پایدار حمام الکترولیتی متضمن جلوگیری از بروز عیوبی نظیر حفرات سوزنی (Pitting)، تیرگی رسوب و سوختگی گوشه‌های قطعات است:

نام وان الکترولیتی ترکیب نمک‌های اصلی حمام چگالی جریان کاتدی (A/dm2) دمای بهینه وان (درجه سانتی‌گراد) جنس آندها
حمام گالوانیزه اسیدی کلریدی ZnCl2 + KCl + H3BO3 ۱.۵ الی ۳.۵ A/dm2 ۲۲ الی ۳۰ درجه سانتی‌گراد روی خالص گرید SHG (۹۹.۹۹۵٪)
حمام نیکل واتس براق NiSO4 + NiCl2 + H3BO3 ۳.۰ الی ۶.۰ A/dm2 ۵۰ الی ۶۰ درجه سانتی‌گراد کروی‌های نیکل گوگرددار دپولاریزه (S-Nickel)
حمام هارد کروم کاتالیزوری CrO3 + H2SO4 + H2SiF6 ۳۵ الی ۵۵ A/dm2 ۵۰ الی ۵۵ درجه سانتی‌گراد آلیاژ سرب-قلع (Pb-Sn ۷٪) نامحلول
حمام الکترولس نیکل (ENP) سولفات نیکل + هیپوفسفیت سدیم + اسیدلاکتیک فاقد جریان (واکنش احیای شیمیایی) ۸۸ الی ۹۲ درجه سانتی‌گراد فاقد آند (سیستم کاتالیزوری خودکار)
حمام هارد آنادایزینگ اسید سولفوریک ۱۵٪ + اسید اگزالیک ۱٪ ۲.۵ الی ۴.۰ A/dm2 منفی ۱ الی مثبت ۳ درجه سانتی‌گراد کاتد کاتدی سرب یا ورق آلومینیوم ۶۰۶۳

پذیرش قطعات پیچیده صنعتی و سفارش‌های تیراژ بالا در جنوب کشور

جهت دریافت مشاوره فنی انتخاب متریال پوشش، ارسال نقشه‌های مهندسی و بازدید از خطوط پوشش‌دهی شرکت رنگین‌پوشش شیراز با واحد مهندسی فروش ارتباط برقرار فرمایید.

تماس با کارشناسان فنی: ۰۹۱۲۶۷۶۳۵۰۱

پرسش‌های متداول مهندسی پیرامون فرآیندهای آبکاری قطعات

چرا در قطعات با هندسه پیچیده و حفرات عمیق، آبکاری نیکل الکترولس به آبکاری الکتریکی ترجیح داده می‌شود؟

در فرآیندهای الکترولیتی، توزیع جریان الکتریکی تابع هندسه قطعه و فاصله تا آند است؛ بر این اساس در لبه‌ها و برآمدگی‌ها چگالی جریان بالا و ضخامت پوشش زیاد، و در حفره‌های داخلی یا سوراخ‌های رزوه به دلیل پدیده قفس فارادی و افت پتانسیل چگالی جریان نزدیک به صفر بوده و پوششی تشکیل نمی‌شود. در مقابل، فرآیند نیکل الکترولس (ENP) بر مبنای احیای کاتالیزوری شیمیایی بدون نیاز به اعمال میدان الکتریکی عمل می‌کند و در هر نقطه‌ای که محلول بتواند به سطح فلز نفوذ کند، پوشش با تلورانس یکنواختی قطعی (ضخامت کاملاً برابر در سطوح داخلی و خارجی) رسوب می‌نماید.

پدیده تردی هیدروژنی (Hydrogen Embrittlement) در فولادهای سخت‌شده چیست و چگونه رفع می‌شود؟

در طول مراحل اسیدشویی و آبکاری‌های الکتریکی (به ویژه گالوانیزه و کروم سخت)، اتم‌های هیدروژن ناشی از احیای آب آزاد شده و در حفرات کریستالی و مرزدانه‌های فولادهای با استحکام بالا (بیشتر از ۳۵ راکول سی (HRC > ۳۵)) نفوذ می‌کنند. این اتم‌ها با تشکیل مولکول هیدروژن و ایجاد تنش‌های شدید درونی، سبب شکست ناگهانی و فاجعه‌بار قطعه تحت بارگذاری کششی می‌گردند. برای خنثی‌سازی این نقص، بر اساس استاندارد ASTM B850 قطعات باید حداکثر ظرف ۴ ساعت پس از آبکاری تحت فرآیند هیدروژن‌زدایی حرارتی (Baking / De-embrittlement) در دمای ۱۹۰ الی ۲۲۰ درجه سانتی‌گراد به مدت ۴ تا ۲۴ ساعت قرار گیرند تا هیدروژن محبوس به طور کامل به بیرون دیفیوز کند.

تفاوت اصلی عملکردی میان آنادایزینگ معمولی (Type II) و هارد آنادایزینگ (Type III) در چیست؟

آنادایز معمولی در دمای ۲۰ الی ۲۲ درجه سانتی‌گراد با ضخامت ۱۰ تا ۲۵ میکرومتر اجرا می‌شود و ساختار اکسید حاصله متخلخل‌تر بوده و بیشتر با هدف زیبایی، رنگ‌پذیری و مقاومت در برابر سایش ملایم کاربرد دارد. اما هارد آنادایزینگ در دمای انجماد (منفی ۲ تا مثبت ۲ درجه سانتی‌گراد) با چگالی جریان بالاتر و ولتاژهای تا ۱۰۰ ولت اجرا می‌شود که سرعت انحلال مجدد اکسید را مهار کرده و دیواره سلول‌های هگزاگونال را فوق‌العاده چگال می‌سازد. ضخامت در هارد آنادایز به ۵۰ تا ۱۰۰ میکرومتر و سختی به فراتر از ۶۰۰ ویکرز می‌رسد که برای قطعات تحت سایش شدید صنعتی ایده‌آل است.

علت استفاده از لایه استرایک مس یا نیکل قبل از آبکاری نهایی روی زاماک یا آلومینیوم چیست؟

فلزاتی نظیر روی (در آلیاژ زاماک) و آلومینیوم به دلیل پتانسیل الکتروشیمیایی بسیار منفی، در حمام‌های اسیدی سریعاً دچار خوردگی غوطه‌وری و رسوب ناپیوسته می‌شوند. برای تثبیت متالورژیکی، ابتدا یک لایه بسیار نازک و متراکم تحت عنوان استرایک مس سیانیدی (Copper Strike) یا فرآیند روی‌دار کردن قلیایی (Zincate Treatment) روی آلومینیوم اعمال می‌شود تا فلز پایه کاملاً پوشانده شده و زمینه مناسب جهت نشاندن لایه‌های بعدی بدون خطر پوسته شدن و جدایش فراهم آید.

چه استانداردهایی برای تست چسبندگی و تست مقاومت به خوردگی پوشش‌های آبکاری معتبر هستند؟

برای ارزیابی چسبندگی پوشش، آزمون خمش سنبه مخروطی و آزمون شوک حرارتی بر اساس استاندارد ASTM B571 اجرا می‌شود که در آن قطعه تا دمای ۲۵۰ درجه حرارت دیده و به ناگهان در آب سرد کوئنچ می‌شود و نباید هیچ‌گونه تاول یا پوسته شدنی پدید آید. برای مقاومت خوردگی، آزمون مه‌نمکی خنثی (NSS) مطابق با ASTM B117 و آزمون تسریع‌شده با مس و اسید استیک (CASS Test) بر اساس ASTM B368 مرجع پذیرش کیفی قطعات آبکاری‌شده در صنایع بین‌المللی هستند.