آموزش آبکاری کروم سخت
فرآیند آبکاری کروم سخت (Hard Chromium Plating یا هارد کروم) یکی از پیشرفتهترین، حیاتیترین و تخصصیترین زیرشاخههای مهندسی سطح و الکتروشیمی صنعتی محسوب میشود. بر خلاف کروم تزئینی و نازک که صرفاً با اهداف زیباییشناختی بر روی لایههای میانی مس و نیکل اعمال میگردد، کروم سخت به شکل مستقیم بر روی فلز پایه فولادی، چدن، مس یا استنلس استیل با ضخامتهای مهندسی از چند میکرومتر تا بیش از یک میلیمتر رسوب داده میشود. هدف بنیادین از این فرآیند، ارتقای خارقالعاده مقاومت به سایش چسبان و ساینده، کاهش شدید ضریب اصطکاک دینامیکی، مقاومت به خوردگی در شرایط سخت جوی و شیمیایی و بازسازی ابعادی قطعات مستهلک و گرانقیمت صنایع نیروگاهی، نفت، گاز، پتروشیمی، قالبسازی و ماشینآلات سنگین است.
پوشش کروم سخت دارای سختی خارقالعادهای بین ۸۵۰ تا ۱۱۰۰ ویکرز (معادل ۶۵ تا ۷۰ راکول سی) است؛ این ویژگی به همراه ضریب اصطکاک سطحی پایین در تماس با فلزات دیگر و شبکه میکروترکهای ذاتی که قابلیت نگهداری فیلم روغن و روانکار را دارند، هارد کروم را به گزینهای بیبدیل در شفتهای هیدرولیک، رولرهای نورد فولاد، سیلندرهای چاپ و قالبهای اکستروژن تبدیل کرده است. در این مرجع آموزشی و راهنمای تخصصی، اصول الکتروشیمی حمام، ترکیب فرمولاسیون، نسبت حیاتی کاتالیزورها، مراحل اجرایی خط تولید، پروتکلهای تنشزدایی و رفع تردی هیدروژنی، ماتریس عیبیابی عیوب پوشش و الزامات بازرسی استانداردهای بینالمللی با دقت مهندسی تشریح میگردد.
جهت بررسی عمیقتر خوشههای مرتبط با این فناوری در مجتمع صنعتی رنگین پوشش، میتوانید به صفحات مرجع دپارتمان آبکاری کروم سخت، خدمات مادر آبکاری صنعتی و هاب بالادستی آبکاری مراجعه فرمایید. همچنین ارزیابی فنی در حوزههای کاربرد آبکاری کروم سخت و تحلیل مقایسهای در مزایای آبکاری کروم سخت دید جامعی از رفتار مکانیکی این پوشش در محیطهای خورنده و سایشی ارائه میدهد.


اصول الکتروشیمی و فرمولاسیون الکترولیت در حمام آبکاری کروم سخت
الکترودپوزیشن کروم سخت فرآیندی کاملاً متمایز از سایر آبکاریهای الکتریکی فلزات نظیر نیکل یا مس است. در وانهای متداول آبکاری، یونهای فلزی حلشده به صورت نمکهای فلزی دو ظرفیتی در الکترولیت حضور دارند، اما در آبکاری کروم سخت، منبع اصلی فلز، اسید کرومیک (انیدرید اسید کرومیک یا تریاکسید کروم با فرمول CrO3) است که در آن کروم در بالاترین حالت اکسیداسیون خود یعنی شش ظرفیتی (+Cr6) قرار دارد. واکنش احیای کروم در سطح کاتد فرآیندی چندمرحلهای و پیچیده است که طی آن یونهای کرومات و دیکرومات ابتدا به کروم سهظرفیتی (+Cr3) احیا شده و نهایتاً از طریق یک فیلم کاتدی نیمهتراوا و ناپایدار به کروم فلزی خنثی (+Cr0) تبدیل و بر سطح قطعه رسوب مینمایند.
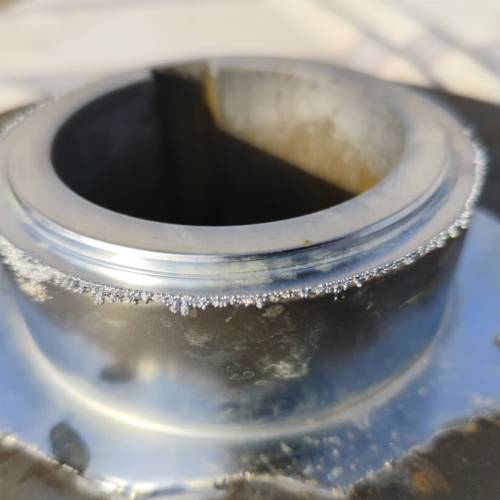
حضور یک کاتالیزور اسیدی به منظور پایداری غشای پلاریزاسیون کاتدی برای رسوب فلز کروم الزامی است. یون سولفات حاصل از افزودن اسید سولفوریک خالص (H2SO4) متداولترین کاتالیزور صنعتی در حمام استاندارد سارجنت (Sargent Bath) است. نسبت وزنی انیدرید کرومیک به یون سولفات که با نماد CrO3 / SO4 نشان داده میشود، بحرانیترین متغیر کنترلی در کارگاه آبکاری است. این نسبت در شرایط بهینه باید دقیقاً در محدوده ۱۰۰ به ۱ (با تلورانس ۹۰:۱ الی ۱۱۰:۱) حفظ گردد. چنانچه این نسبت از ۱۲۰ فراتر رود، قدرت پوششدهی حمام شدیداً کاهش یافته و پوشش به رنگ شیری، کدر و فاقد سختی تبدیل میشود؛ در مقابل، چنانچه نسبت به کمتر از ۸۰ افت کند (افزایش اسید سولفوریک)، راندمان جریان افت کرده، لکههای سوختگی قهوهای در لبههای قطعه ظاهر شده و حفرات سوزنی ناشی از انسداد گاز هیدروژن سطح را تخریب میسازند.
علاوه بر حمام کلاسیک سارجنت، نسل جدید حمامهای کروم سخت با راندمان بالا و بدون فلوراید (HEEF) با استفاده از کاتالیزورهای آلی و کاتیونهای اصلاحکننده، راندمان کاتدی را از بازه سنتی ۱۲ تا ۱۵ درصد به حدود ۲۲ تا ۲۶ درصد ارتقا دادهاند. این راندمان دوبرابری سرعت لایهنشانی را از ۲۰ میکرومتر در ساعت به ۴۵ الی ۵۵ میکرومتر در ساعت افزایش داده، مصرف برق صنعتی را تا ۴۰ درصد کاهش داده و از حمله اسیدی به نواحی کمجریان (Low Current Density Etch) جلوگیری به عمل میآورد. همچنین مدیریت میزان کروم سه ظرفیتی (+Cr3) در وان از اهمیت حیاتی برخوردار است؛ غلظت مطلوب +Cr3 بین ۲ الی ۶ گرم بر لیتر است و در صورت تجاوز آن از ۱۰ گرم بر لیتر به دلیل آلودگی آهن یا احیای کنترلنشده، مقاومت ویژه الکترولیت افزایش یافته و نیازمند اکسیداسیون آندی با استفاده از الکترودهای متخلخل سرامیکی و نسبت بالای مساحت آند به کاتد (Dummy Plating) خواهد بود.
| نوع الکترولیت | ترکیبات پایه | دمای کاری | چگالی جریان کاتدی | راندمان جریان | سختی نهایی |
|---|---|---|---|---|---|
| حمام متداول سارجنت (Standard Sargent) | CrO3: 250 g/L | H2SO4: 2.5 g/L | ۵۰ الی ۵۵ درجه سانتیگراد | ۳۰ الی ۵۰ آمپر بر دسیمترمربع | ۱۲ الی ۱۵ درصد | ۸۵۰ الی ۹۵۰ ویکرز |
| حمام راندمان بالا غیرفلورایدی (HEEF) | CrO3: ۲۵۰ g/L | کاتالیزور غیرفلورایدی اختصاصی | ۵۵ الی ۶۰ درجه سانتیگراد | ۴۰ الی ۶۵ آمپر بر دسیمترمربع | ۲۲ الی ۲۶ درصد (دوبرابر سرعت) | ۹۵۰ الی ۱۱۰۰ ویکرز |
| حمام غلیظ با هدایت بالا (High-Concentration) | CrO3: 400 g/L | H2SO4: 4.0 g/L | ۴۸ الی ۵۲ درجه سانتیگراد | ۲۵ الی ۴۰ آمپر بر دسیمترمربع | ۱۰ الی ۱۳ درصد | ۸۰۰ الی ۹۰۰ ویکرز |
| حمام میکروترک متراکم (Micro-cracked) | CrO3: ۲۲۰ g/L | کاتالیزور دوگانه سولفات و اسید آلی | ۵۲ الی ۵۸ درجه سانتیگراد | ۴۵ الی ۵۵ آمپر بر دسیمترمربع | ۱۸ الی ۲۰ درصد | ۱۰۰۰ الی ۱۱۵۰ ویکرز |
مراحل گامبهگام عملیات آبکاری کروم سخت صنعتی
دستیابی به چسبندگی اتمی فوقالعاده میان لایه کروم سخت و فلز پایه، مستلزم رعایت دقیق پروتکلهای آمادهسازی سطح و اجرای منظم گامهای متالورژیکی است. هرگونه آلودگی میکرومتری، چربی باقیمانده یا لایه اکسیدی سطحی میتواند چسبندگی کروم را مخدوش کرده و تحت بارهای مکانیکی سنگین به تاولزدگی و تورق پوشش منجر شود.
- سنگزنی و پرداخت اولیه (Pre-grinding & Polishing): اصلاح عیوب هندسی، مخروطی یا دوپهنشدگی قطعه کار، برطرف کردن خط و خشهای عمیق و رساندن زبری سطح به Ra کمتر از ۰.۴ میکرومتر پیش از ورود به حوضچههای شیمیایی.
- چربیگیری گرم و الکترولیتی (Hot Alkaline & Electro-degreasing): حذف کامل روغنها، روانکارهای ماشینکاری و ذرات چسبیده به سطح از طریق غوطهوری در حمام قلیایی داغ در دمای ۶۵ تا ۷۵ درجه سانتیگراد، همراه با چربیگیری الکترولیتی آندی جهت صابونیسازی روغنها.
- ماسکگذاری و عایقبندی نواحی غیراجرایی (Masking): پوشاندن رزوهها، جایخارها، سوراخهای پین و کلیه سطوحی که نباید کروم جذب کنند با نوارچسبهای مخصوص مقاوم به اسید کرومیک، مومهای حرارتی استاپ-آف (Stop-off Waxes) یا غلافهای تفلونی و PVC.
- طراحی فیکسچرها و آندهای تطبیقی کمکی (Conforming Anodes): برای قطعات دارای هندسههای پیچیده، لولهها یا شفتهای طویل، جهت مهار پدیده توزیع ناهمگن جریان در لبهها (Dog-boning) و تضمین یکنواختی ضخامت، آندهای سربی کمکی متناسب با کانتور قطعه و شیلدهای پلیمری مهار جریان طراحی و نصب میگردند.
- اچ معکوس آندی در حمام اسید کرومیک (Reverse Anodic Etch): یکی از حیاتیترین مراحل جهت فعالسازی اتمی سطح؛ قطعه در یک وان اختصاصی اسید کرومیک (یا خود وان آبکاری با قطبیت معکوس) به قطب مثبت (آند) متصل شده و تحت چگالی جریان ۳۰ الی ۴۵ آمپر بر دسیمترمربع به مدت ۶۰ الی ۱۲۰ ثانیه قرار میگیرد تا لایه اکسید غیرفعال و دانههای متالورژیکی فرسوده زدوده شوند و ساختار کریستالی پایه کاملاً فعال گردد.
- الکترودپوزیشن کروم سخت (Hard Chrome Electrodeposition): قطعه به قطب منفی (کاتد) متصل شده و جریان الکتریکی با اعمال تدریجی ولتاژ و ایجاد شوک جریانی اولیه (Strike Current) به میزان ۱.۵ برابر جریان کاری برقرار میشود تا فرآیند هستهزایی کریستالی سریعاً فعال گردد. سپس آمپراژ بر اساس چگالی نامی تنظیم شده و ضخامتدهی مطابق نرخ رشد محاسبهشده در دمای دقیق ۵۵ درجه سانتیگراد ادامه مییابد.
- شستشوی مرحلهای و بازیابی کروم (Rinse & Recovery): شستشو در تانکهای ساکن برای بازگرداندن الکترولیت باارزش کروم به وان اصلی و سپس شستشوی چندمرحلهای با آب پرفشار جهت جلوگیری از انتشار آلودگی اسیدی.
- عملیات حرارتی هیدروژنزدایی (Hydrogen De-embrittlement Baking): قطعات فولادی پراستحکام (با سختی بیش از ۴۰ راکول سی) بلافاصله پس از خروج از خط پوششدهی و حداکثر طی ۲ ساعت، در کورههای کانوکشنال تحت دمای ۱۹۰ الی ۲۱۰ درجه سانتیگراد به مدت ۴ الی ۲۴ ساعت قرار میگیرند تا هیدروژن اتمی نفوذکرده در شبکه کریستالی فولاد خارج شده و از شکست ترد ناگهانی جلوگیری شود.
- سنگزنی دقیق نهایی و سوپرفینیش (Precision Post-grinding & Superfinishing): قطعات آبکاریشده با اضافه ضخامت سنگزنی (معمولاً ۵۰ تا ۱۰۰ میکرومتر مازاد)، بر روی دستگاههای سنگمحور CNC با سنگهای اکسید آلومینیوم با بافت باز یا سنگهای CBN و پاشش فراوان مایع خنککننده با فشار سنگزنی ملایم پرداخت میگردند تا زبری سطح نهایی به Ra ۰.۱ الی ۰.۲ میکرومتر رسیده و ابعاد با تلورانس صدم میلیمتر تثبیت شود.
سفارش خدمات آبکاری کروم سخت و پوششدهی تخصصی در شیراز
مجتمع صنعتی رنگین پوشش شیراز با در اختیار داشتن وانهای آبکاری هارد کروم طویل تا عمق ۳ متر، ژنراتورهای رکتیفایر فرکانس بالا با کنترل دقیق ریپل و تجهیزات پیشرفته سنگزنی استوانهای، خدمات لایهنشانی هارد کروم بر روی انواع رادها و جکهای هیدرولیک، غلطکهای صنایع چاپ، بستهبندی، فولاد و قالبهای تزریق پلاستیک را با ضمانت بالاترین چسبندگی، سختی بالای ۱۰۰۰ ویکرز و گواهی بازرسی کنترل کیفیت ارائه مینماید.
جهت بررسی پروژههای تخصصی سیلندرهای هیدرولیک و قطعات نورد، به صفحات دپارتمان تخصصی آبکاری کروم سخت سیلندر، بخش پوششهای سنگین آبکاری کروم سخت صنعتی و خدمات قطب جنوب کشور در کروم سخت شیراز مراجعه فرمایید. همچنین مطالعه تکنولوژیهای حفاظت ضدسایش در بخش سخت پوشش کاری و استانداردهای سطحی در مجری تخصصی پوشش فلزی راهکارهای جامعی پیش پای مهندسان قرار میدهد.
عیبیابی تخصصی و تحلیل خرابی در فرآیند آبکاری کروم سخت (Troubleshooting)
فرآیند آبکاری هارد کروم به دلیل ماهیت الکتروشیمیایی حساس، راندمان کاتدی نسبتاً پایین و اثر شدید چگالی جریان، همواره در معرض بروز ناپیوستگیهای متالورژیکی قرار دارد. در جدول مهندسی زیر، جامعترین ماتریس عیبیابی خطوط آبکاری کروم سخت به همراه علل ریشهای شیمیایی/فیزیکی و دستورالعملهای اصلاحی گردآوری شده است:
| عیب مشاهدهشده | علت احتمالی متالورژیکی / شیمیایی | اقدام اصلاحی و عملیاتی کارگاهی |
|---|---|---|
| سوختگی و زبری لبهها (Burning & Treeing) | چگالی جریان بیش از حد بالا در لبههای تیز، کمبود نسبت کاتالیزور سولفات، دمای بسیار پایین الکترولیت | کاهش چگالی جریان، استفاده از شیلدهای پلیمری و رابرهای مهار جریان در لبهها، تنظیم دمای وان روی ۵۵ درجه سانتیگراد |
| پوسته شدن و تورق پوشش (Peeling & Flaking) | چربیگیری ناقص، زمان یا شدت ناکافی در اچ آندی معکوس، قطع و وصل لحظهای جریان الکتریکی هنگام لایهنشانی | بهبود شستشوی قلیایی، تنظیم زمان اچ آندی بین ۶۰ تا ۱۲۰ ثانیه، بررسی کابلهای برق و اتصالات باسبار جهت جلوگیری از قطعی ولتاژ |
| پوشش کدر و مات شیری (Milky / Dull Deposit) | دمای وان بسیار بالا نسبت به چگالی جریان، نسبت بیش از حد بالای کرومیک به سولفات (CrO3/SO4 > ۱۲۰)، آلودگی وان به فلزات خارجی | تنظیم سیستم خنککننده وان، آنالیز شیمیایی و افزودن دقیق اسید سولفوریک، تصفیه الکترولیتی ناخالصیها با کاتد ساختگی |
| حفرهدار شدن سوزنی (Pitting & Porosity) | چسبیدن حبابهای گاز هیدروژن آزادشده بر سطح کاتد، وجود تخلخلهای میکروسکوپی و حفرههای اولیه در فلز پایه | بهبود حرکت مکانیکی کاتد یا تلاطم هوا، افزودن عوامل مرطوبکننده ضدحباب مقاوم به اسید کرومیک، سنگزنی دقیقتر فلز پایه |
| سختی ناکافی و سایش سریع (Low Hardness) | دمای وان بیش از ۶۲ درجه سانتیگراد، آلودگی شدید به کروم سه ظرفیتی (+Cr3 بیش از ۱۰ گرم بر لیتر) یا ناخالصی آهن | کنترل دقیق چیلر وان، تصفیه الکترولیتی در وان جانبی با آندهای سربی مساحت بالا، حفظ نسبت اسید کرومیک به سولفات روی ۱۰۰:۱ |
| ترکهای حرارتی سنگزنی (Grinding Cracks) | نرخ باردهی بیش از حد سنگ سنباده، خنککاری ناکافی حین پرداخت، عدم اجرای هیدروژنزدایی پیش از سنگزنی نهایی | استفاده از سنگهای با پیوند نرم، افزایش دبی مایع خنککننده، اجرای فرآیند هیدروژنزدایی به مدت حداقل ۴ ساعت در دمای ۲۰۰ درجه سانتیگراد |
زنجیره یکپارچه خدمات مهندسی سطح در مجتمع رنگین پوشش شیراز
آبکاری کروم سخت در صنایع حساس معمولاً به تنهایی پایان کار نیست؛ قطعات نیازمند همافزایی با خطوط ماشینکاری دقیق، پوششهای محافظ پایه، آبکاریهای تبدیلی و پرداختهای پیشرفته متالورژیکی هستند. در مجموعه کارخانجات رنگین پوشش شیراز، چرخه کامل خدمات صنعتی زیر یک سقف ارائه میگردد:
- پوششهای پیشرفته نیکل الکترولس: برای قطعات با هندسههای دارای سوراخهای عمیق کور و غیرقابل دسترس برای کروم، استفاده از خطوط پوشش آبکاری نیکل الکترولس به عنوان لایه یکنواخت ضدخوردگی با فسفر بالا توصیه میشود.
- آبکاری قطعات دقیق هوانوردی و صنایع خاص: پروتکلهای استاندارد نظامی و هوایی جهت مقاومسازی شفتها و ملزومات موتور در دپارتمان آبکاری کروم قطعات هواپیما به دقت پیادهسازی میگردد.
- پوششدهی و آبکاری اتصالات و قطعات عمومی: حفاظت کاتدی در بخشهای آبکاری پیچ و مهره، گستره جامع آبکاری قطعات و لاین اختصاصی آبکاری گالوانیزه به شکل صنعتی انجام میپذیرد.
- خدمات ساخت و ماشینکاری تکمیلی: تولید صفر تا صد شفتها و قالبها در دپارتمانهای قطعه سازی در شیراز، تراشکاری دقیق ساخت قطعات استیل، خطوط مونتاژ در ساخت قطعات خودرو و قطعات مینیاتوری در ساخت قطعات فلزی کوچک تضمینکننده یکپارچگی مهندسی است.
- آبکاریهای مس و دکوراتیو: خطوط مکمل لایهنشانی در آبکاری مس، عملیات سطحی آلومینیوم در آنادایز رنگی، صیقلکاری فوقدقیق در پولیش قالب، آبکاریهای مدرن در آبکاری فورتیک طلایی و تیونینگ رینگها در کروم کردن رینگ در دسترس کارفرمایان محترم قرار دارد.
پرسشهای متداول مهندسی درباره فرآیند آبکاری کروم سخت
۱. تفاوت بنیادین کروم سخت صنعتی با کروم تزئینی و براق چیست؟
کروم تزئینی لایهای بسیار نازک (۰.۲ الی ۰.۵ میکرون) است که بر روی لایههای ضخیم مس و نیکل براق رسوب میکند و صرفاً جنبه زیبایی ظاهری و درخشش نقرهای دارد. در مقابل، کروم سخت مستقیماً بر روی فلز پایه با ضخامتهای مهندسی بالا (معمولاً ۲۰ الی ۵۰۰ میکرومتر) اعمال میشود و هدف آن دستیابی به سختی فوقالعاده ۶۵ الی ۷۰ راکول سی، مقاومت ضدسایش سنگین و کاهش ضریب اصطکاک در شرایط سخت کاری است.
۲. چرا عملیات هیدروژنزدایی (Hydrogen De-embrittlement) پس از آبکاری فولادها حیاتی است؟
به دلیل راندمان جریان کاتدی پایین در حمامهای کروم (حدود ۱۵ درصد)، بیش از ۸۰ درصد انرژی الکتریکی صرف تجزیه آب و آزادسازی هیدروژن گازی میشود. اتمهای باریک هیدروژن درون ساختار کریستالی فولادهای پرکربن و آبدیدهشده با سختی بالا نفوذ کرده و تحت تنشهای مکانیکی منجر به تردی و شکست ناگهانی فاجعهبار قطعه میگردند. حرارتدهی قطعه کار در کوره تا دمای ۱۹۰ الی ۲۱۰ درجه سانتیگراد بلافاصله پس از آبکاری، اتمهای هیدروژن را از شبکه خارج ساخته و چقرمگی فلز پایه را به طور کامل احیا مینماید.
۳. آندهای مورد استفاده در آبکاری کروم سخت چه ویژگیهایی دارند و چرا مصرف نمیشوند؟
برخلاف سایر وانها، در کروم سخت از آندهای حلنشدنی سربی شامل آلیاژ سرب-۷٪ قلع (Pb-۷%Sn) یا سرب-آنتیموان استفاده میشود. کروم مصرفی به صورت بلورهای انیدرید کرومیک مستقیماً به وان افزوده میشود. وظیفه اصلی آندهای سربی برقراری مدار جریان الکتریکی و مهمتر از آن، اکسیداسیون مجدد یونهای کروم سه ظرفیتی (+Cr3) و تبدیل آنها به کروم شش ظرفیتی (+Cr6) فعال در لایه دیاکسید سرب قهوهای رنگ تشکیلشده بر سطح آند است.
۴. ضخامت استاندارد لایه کروم سخت برای شفتهای هیدرولیک چقدر است؟
برای شفتهای نو در شرایط کاری نرمال صنعتی، ضخامت نهایی بین ۲۰ الی ۳۰ میکرومتر پس از سنگزنی کافی است. در شفتهای صنایع دریایی، معدنی و فراساحلی به دلیل شرایط شدید سایش و رطوبت نمکی، ضخامت پوشش به ۵۰ الی ۷۵ میکرومتر افزایش مییابد. در بازسازی قطعات خوردهشده یا برادهبرداریشده، ضخامت رسوب تا بیش از ۳۰۰ میکرومتر اعمال شده و سپس تا سایز اسمی ماشینکاری و سنگزنی میگردد.
۵. ساختار میکروترکها (Micro-crack Network) چه مزیتی در روانکاری سطحی ایجاد میکند؟
پوششهای کروم سخت استاندارد حاوی ۳۰۰ تا ۱۰۰۰ میکروترک در هر سانتیمتر هستند. این ترکهای میکروسکوپی که بر اثر تنشهای انقباضی درونی هنگام رسوب لایه تشکیل میشوند، به عنوان مخازن میکروسکوپی برای حبس و نگهداری فیلم روغنهای هیدرولیک و گریس عمل میکنند؛ در نتیجه در زمان استارت یا حرکتهای پرفشار پیستونها، روانکاری هیدروستاتیک پایدار مانده و از تماس فلز با فلز و سایش زودهنگام کاسهنمدها جلوگیری میگردد.
۶. استانداردهای مرجع بینالمللی در ارزیابی و بازرسی آبکاری کروم سخت کدامند؟
استانداردهای بینالمللی شاخص در پوششدهی هارد کروم عبارتند از: استاندارد ASTM B177 (راهنمای مهندسی آبکاری کروم سخت روی فولاد)، استاندارد ISO ۶۱۵۸ (پوششهای الکترولیتی کروم برای اهداف مهندسی سطوح صنعتی)، استاندارد AMS ۲۴۶۰ (مشخصات هوافضایی آبکاری کروم با الزامات فوقدقیق)، و استانداردهای نظامی MIL-STD-۱۵۰۱ و ASTM F519 برای ارزیابی پدیده تردی هیدروژنی. آزمونهای استاندارد تضمین کیفیت شامل تست سختی میکروویکرز تحت بار ۱۰۰ تا ۳۰۰ گرم طبق ASTM E384، تست چسبندگی با خمش یا ضربه طبق ASTM B571، آزمون مقاومت به خوردگی مه نمکی خنثی طبق ASTM B117 و اندازهگیری زبری سطح کانتور طبق ISO ۴۲۸۷ میباشند.
مشاوره فنی و همکاری در ساخت و بازسازی تجهیزات صنعتی
گروه صنعتی رنگین پوشش شیراز آماده همکاری با شرکتهای تولیدی، صنایع نفت و گاز، پتروشیمیها، سیمان و کارخانجات جنوب کشور در قالب قراردادهای تأمین، پوششدهی حفاظتی و بازسازی تجهیزات سنگین با تضمین انطباق متالورژیکی با استانداردهای بینالمللی ASTM و ISO میباشد.