خدمات برش آلومینیوم
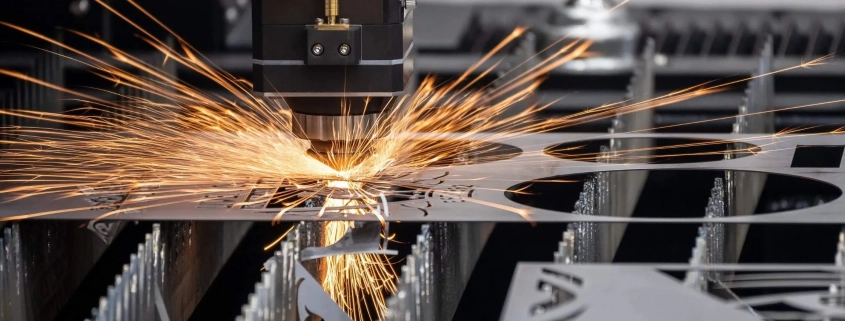
برش لیزر فایبر آلومینیوم در شیراز؛ مهندسی دقت میکرونی، لبه بدون اکسید و گاز نیتروژن پرفشار
آلومینیوم و آلیاژهای مهندسی آن به دلیل نسبت استحکام به وزن فوقالعاده، رسانایی حرارتی و الکتریکی عالی و مقاومت به خوردگی ذاتی، در صدر متریالهای مصرفی صنایع پیشرفته، هوافضا، خودروسازی، برق و الکترونیک قرار دارند. با این حال، فرآیند برادهبرداری حرارتی و برش آلومینیوم یکی از حساسترین و تخصصیترین حوزهها در صنعت ورقکاری فلزات (Sheet Metal Fabrication) به شمار میرود. وجود ویژگیهای فیزیکی خاص در این فلز، بهویژه هدایت حرارتی بسیار بالا (تقریباً سه برابر فولاد کربنی)، ضریب انبساط حرارتی قابلتوجه (۲۳.۱ میکرومتر بر متر کلوین) و بازتابش شدید امواج الکترومغناطیسی (Reflectivity بالای ۹۰ درصد در فاز جامد)، برش آلومینیوم با فناوریهای سنتی یا دستگاههای لیزر CO2 قدیمی را به چالشی پرخطر همراه با احتمال آسیب به سیستم اپتیک، اعوجاج حرارتی قطعه و تشکیل پلیسههای ضخیم تبدیل میکرد.
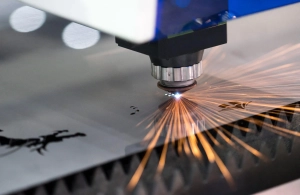
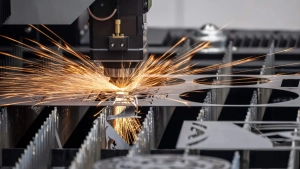
مجتمع تخصصی رنگین پوشش شیراز واقع در شهرک صنعتی بزرگ شیراز، با تجهیز خط تولید خود به پیشرفتهترین ماشینآلات برش لیزر فایبر مجهز به جداکنندههای اپتیکی پیشرفته (Optical Isolator) و بهرهگیری از گاز کمکی نیتروژن با خلوص ۹۹.۹۹۹٪ (گرید ۵ صنعتی) تحت فشار ۱۶ تا ۲۵ بار، خدمات برش لیزری انواع ورق و پلیتهای آلومینیومی را از ضخامت ۰.۵ میلیمتر تا ۲۰ میلیمتر با تلورانس ابعادی ±۰.۰۵ میلیمتر و سطحی کاملاً براق، عاری از پلیسه و بدون لایه اکسیدی ارائه میدهد. همافزایی خدمات برش با خطوط کارگاهی قطعه سازی و پوششهای سطحی نظیر آبکاری آنادایز، تولید صفر تا صد قطعات نهایی با بالاترین استانداردهای صنعتی را در سریعترین زمان ممکن میسر ساخته است.
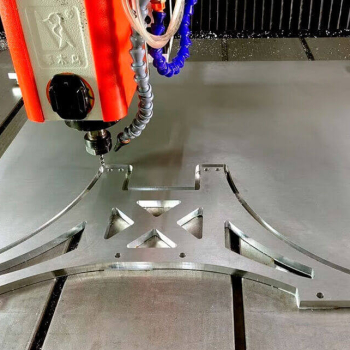
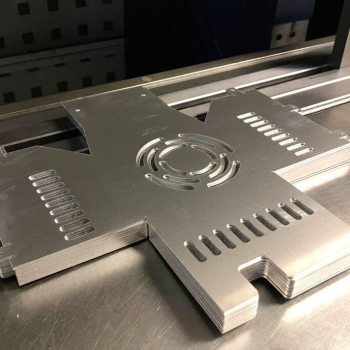
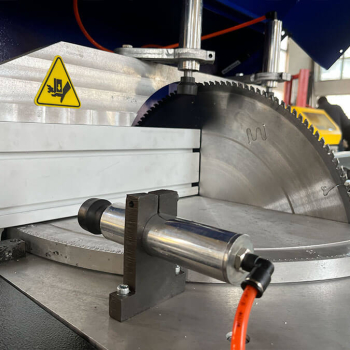
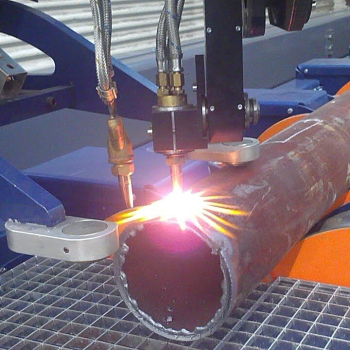
جدول مقایسه مهندسی روشهای برش آلومینیوم (لیزر فایبر، واترژت، پلاسما و اره دیسکی)
انتخاب صحیح فرآیند برش برای قطعات آلومینیومی مستقیماً بر کیفیت لبه، تلورانس هندسی، ناحیه متأثر از حرارت (HAZ) و بهای تمامشده قطعه تأثیر میگذارد. هرچند در ضخامتهای بسیار بالا (بیش از ۴۰ میلیمتر) روشهایی نظیر واترجت بدون ایجاد تنش حرارتی عمل میکنند، اما در بازه ضخامتی ۰.۵ تا ۲۰ میلیمتر، برش لیزر فایبر با گاز نیتروژن به علت سرعت فوقالعاده، حداقل ضایعات متریال (Kerf Width بسیار ناچیز) و لبههای کاملاً عمود و آماده مونتاژ، گزینهای بیرقیب است. برای پروژههای مقایسهای لولهها و سازهها نیز میتوانید خدمات تخصصی برش لوله استیل و پروفیلهای ساختاری ما را بررسی فرمایید.
| روش برشکاری | دقت ابعادی (mm) | ضخامت بهینه | ناحیه متأثر از حرارت (HAZ) | کیفیت لبه و میزان پلیسه | سرعت برش و راندمان اقتصادی |
|---|---|---|---|---|---|
| لیزر فایبر با نیتروژن (رنگین پوشش) | ± ۰.۰۵ تا ± ۰.۱ mm | ۰.۵ تا ۲۰ میلیمتر | بسیار کم و موضعی (میکرونی) | بسیار بالا، براق، عاری از پلیسه و بدون اکسیداسیون | بسیار بالا؛ اقتصادیترین روش برای تیراژ متوسط و انبوه |
| واترجت با ماده ساینده (Waterjet) | ± ۰.۱ تا ± ۰.۲ mm | ۱۰ تا ۱۰۰ میلیمتر | صفر (فرآیند کاملاً سرد) | مات شبیه سندبلاست، فاقد پلیسه، مخروطی جزئی در ضخامت بالا | سرعت بسیار پایین؛ هزینه استهلاک و مواد ساینده بالا |
| برش پلاسما با گاز آرگون/هیدروژن | ± ۰.۵ تا ± ۱.۵ mm | ۵ تا ۴۰ میلیمتر | گسترده و قابلتوجه (تغییر ساختار) | پلیسه زیاد، لبه پخدار و دندانهدار با سوختگی سطحی | سرعت متوسط؛ نیاز به ماشینکاری ثانویه لبهها |
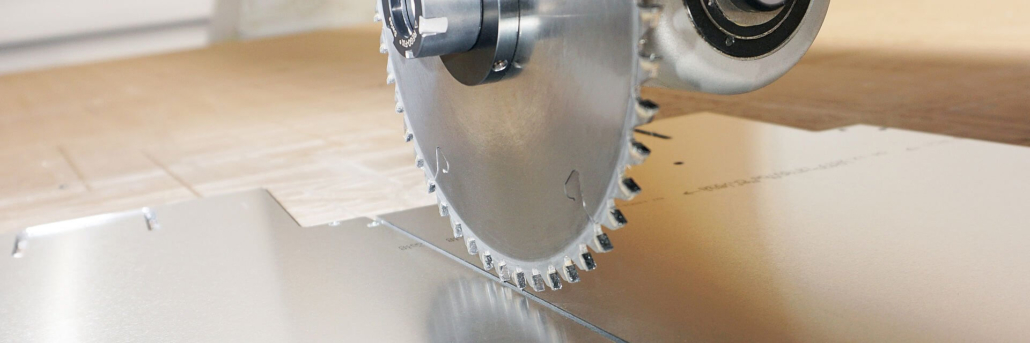
| اره دیسکی CNC (پروفیلبر) | ± ۰.۲ تا ± ۰.۵ mm | مخصوص مقاطع اکسترود و لوله | ناچیز در صورت روانکاری مناسب | صاف با پلیسههای مکانیکی در لبههای خروجی تیغه | سرعت بالا اما محدود به برشهای مستقیم و خطی |
تحلیل متالورژیکی و رفتار برش آلیاژهای آلومینیوم (سریهای ۱۰۰۰ تا ۷۰۰۰)
رفتار آلومینیوم در حین برش لیزری به شدت وابسته به عناصر آلیاژی و ساختار کریستالی آن است. تفاوت در نقطه ذوب، هدایت حرارتی و چسبندگی مذاب میان آلیاژها ایجاب میکند که اپراتورهای متخصص، پارامترهای توان پرتو، فرکانس پالس و فشار گاز نیتروژن را به صورت اختصاصی برای هر گرید تنظیم کنند:
- آلومینیوم خالص تجاری (سری ۱۰۰۰ نظیر ۱۰۵۰ و ۱۱۰۰): دارای خلوص بیش از ۹۹ درصد، بسیار نرم و چسبنده است. مذاب این آلیاژ در صورت کند بودن سرعت برش، تمایل بالایی به چسبیدن به لبه زیرین قطعه و تشکیل پلیسه دارد. با افزایش سرعت پیشروی و تمرکز حداکثری پرتو، برشی کاملاً تمیز حاصل میشود.
- آلیاژهای دریایی و مقاوم به خوردگی (سری ۵۰۰۰ نظیر ۵۰۸۳ و ۵۰۵۲): حاوی منیزیم به عنوان عنصر اصلی. این گریدها از قابلیت ماشینکاری و برش لیزری فوقالعادهای برخوردارند. حضور منیزیم سبب کاهش چسبندگی مذاب و تشکیل لبههای بسیار شفاف و صیقلی میگردد که این آلیاژها را انتخابی عالی برای مخازن تحت فشار، بدنه شناورها و سازههای شیمیایی میسازد.
- آلیاژهای سازهای و اکستروژن (سری ۶۰۰۰ نظیر ۶۰۶۱ و ۶۰۶۳): حاوی سیلیسیم و منیزیم با قابلیت عملیات حرارتی T6. این سری پرمصرفترین متریال در ساخت قطعات صنعتی و معماری است. به دلیل ویسکوزیته مناسب مذاب، برش لیزر فایبر بر روی ورقها و پروفیلهای ۶۰۶۱ بالاترین دقت تلورانسی و انطباق را به دست میدهد.
- آلیاژهای فوقاستحکام هوافضا (سری ۷۰۰۰ نظیر ۷۰۷۵): حاوی عنصر روی و مس با استحکام قابل مقایسه با فولادهای ساختمانی. چالش بحرانی در برش لیزر آلیاژ ۷۰۷۵، حساسیت به ترکخوردگی گرم (Hot Cracking) و تنشهای پسماند ناشی از شوک حرارتی است. در خط تولید رنگین پوشش، با اعمال تکنولوژی پیرسینگ پلهای (Ramped Piercing) و بهینهسازی ورود حرارت، قطعات حساس هوایی نظیر ملزومات خط آبکاری کروم قطعات هواپیما بدون کوچکترین ترک میکرونی برش میخورند.
| کد آلیاژ آلومینیوم | عناصر اصلی آلیاژی | استحکام کششی (MPa) | سختی برینل (HB) | برشپذیری لیزر | کاربردهای تخصصی |
|---|---|---|---|---|---|
| 1050 / 1100 | آلومینیوم تجاری ۹۹.۵٪ | ۷۰ – ۱۱۰ | ۲۵ – ۳۵ | خوب (نیازمند کنترل پلیسه) | تجهیزات شیمیایی، تابلو برق، رادیاتور |
| 5052 / 5083 | منیزیم (۲.۵ تا ۴.۵ درصد) | ۲۱۰ – ۳۴۰ | ۶۵ – ۸۵ | عالی (لبه کاملاً صیقلی) | مخازن، صنایع دریایی، واگنسازی |
| 6061-T6 | سیلیسیم و منیزیم | ۲۹۰ – ۳۱۰ | ۹۰ – ۹۵ | بسیار عالی و دقیق | قطعات ماشینکاری، فریمهای صنعتی |
| 7075-T6 | روی، منیزیم و مس | ۵۴۰ – ۵۸۰ | ۱۵۰ | تخصصی (کنترل ترک حرارتی) | هوافضا، ادوات دفاعی، قالبهای دقیق |
فناوری دمش گاز نیتروژن خلوص بالا (High-Pressure Nitrogen Cutting)
در برش لیزر فلزات، گاز کمکی نقشی تعیینکننده در فیزیک فرآیند ایفا میکند. در حالی که برای برش آهن از اکسیژن جهت ایجاد واکنش گرمازا (Exothermic Reaction) و افزایش سرعت استفاده میشود، استفاده از اکسیژن یا هوای فشرده معمولی برای آلومینیوم فاجعهبار است؛ زیرا دمای بالای نقطه برش بلافاصله لایهای ضخیم از اکسید آلومینیوم (Al2O3 با نقطه ذوب فراتر از ۲۰۰۰ درجه سانتیگراد) ایجاد کرده و علاوه بر سوختگی و سیاه شدن لبه، پلیسههای بسیار سخت و چسبندهای بر جای میگذارد که رنگپذیری و پوششدهی بعدی را غیرممکن میسازد.
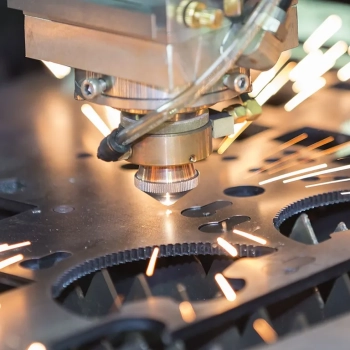
در مجموعه رنگین پوشش، فرآیند برش لیزر آلومینیوم منحصراً با گاز نیتروژن خلوص ۵ (۹۹.۹۹۹٪) تحت فشار ۱۶ تا ۲۵ بار انجام میگیرد. گاز نیتروژن یک محیط کاملاً خنثی در نقطه برخورد پرتو ایجاد کرده و ضمن خنکسازی سریع حاشیه برش، مذاب آلومینیوم را با انرژی جنبشی فوقالعاده از پایین شیار تخلیه میکند. نتیجه این متدولوژی پیشرفته:
- لبههای کاملاً نقرهای، درخشان و آینهای: عاری از هرگونه سیاهی، دوده یا لایه اکسید ترد.
- آمادهسازی مستقیم برای فرآیندهای تکمیلی: بدون نیاز به سنبادهکاری دستی یا فرزکاری، قطعات بلافاصله آماده عملیات آنادایز رنگی یا پوششهای مقاومتی در خطوط رنگ الکترواستاتیک میباشند.
- حفظ خواص مکانیکی لبه قطعه: حداقل ناحیه متأثر از حرارت (HAZ) که مانع از تضعیف استحکام و تابیدگی قطعات ظریف میگردد.
استعلام آنلاین قیمت برش لیزر آلومینیوم در شیراز
فایل نقشههای مهندسی خود را (فرمتهای DXF یا DWG) برای ما ارسال کنید تا کارشناسان کامپیوتر و تولید ما متراژ برش، بهای گاز مصرفی و زمان تحویل را در کمتر از ۱ ساعت محاسبه و پیشفاکتور رسمی صادر نمایند.
پارامترهای اپتیکی، موقعیت کانون (Focus Position) و کالیبراسیون تلورانس ابعادی
در برش آلومینیوم، به دلیل ویسکوزیته و چگالی متغیر مذاب در آلیاژهای گوناگون، تنظیم کانون پرتو لیزر حیاتیترین پارامتر کنترلی است. برخلاف فولاد کربنی که کانون پرتو غالباً در نزدیکی سطح تنظیم میشود، در برش آلومینیوم با گاز نیتروژن از کانون منفی (Negative Defocusing) بهره گرفته میشود؛ یعنی پرتو در عمق یکسوم یا نصف ضخامت ورق متمرکز میگردد تا شیار برش (Kerf) در قسمت خروجی عریضتر شده و گاز نیتروژن بتواند با حداکثر مومنتوم، مذاب را بدون ایجاد چسبندگی به لبههای زیرین خارج کند.
سیستمهای کنترل اتوماتیک ارتفاع هد (Capacitive Height Tracking) در دستگاههای رنگین پوشش فاصله نازل تا قطعه را در دامنه ثابت ۰.۵ تا ۰.۸ میلیمتر تثبیت میکنند تا از تلاطم گاز در نازل جلوگیری شود. ما در تولیدات خود استانداردهای بینالمللی ISO 9013 در طبقهبندی کیفیت برش حرارتی را رعایت مینماییم که شاخصهای آن در جدول زیر تشریح شده است:
| دامنه ضخامت ورق (mm) | تلورانس برش (mm) | زبری سطح برش (Ra – μm) | انحراف عمودی لبه (زاویه پخ) | حداقل قطر سوراخ قابل اجرا |
|---|---|---|---|---|
| ۰.۵ تا ۲.۰ میلیمتر | ± ۰.۰۵ mm | ۳.۲ تا ۶.۳ | کمتر از ۰.۵ درجه | برابر ضخامت ورق (۱.۰ mm) |
| ۲.۰ تا ۶.۰ میلیمتر | ± ۰.۰۸ mm | ۶.۳ تا ۱۲.۵ | کمتر از ۰.۸ درجه | ۱.۲ برابر ضخامت ورق |
| ۶.۰ تا ۱۲.۰ میلیمتر | ± ۰.۱۵ mm | ۱۲.۵ تا ۲۵ | کمتر از ۱.۲ درجه | ۱.۵ برابر ضخامت ورق |
| ۱۲.۰ تا ۲۰.۰ میلیمتر | ± ۰.۲۵ mm | ۲۵ تا ۵۰ | کمتر از ۱.۸ درجه | ۲.۰ برابر ضخامت ورق |
فرمول رسمی محاسبه قیمت و فاکتورهای مؤثر بر هزینه برش آلومینیوم
تعرفه خدمات برش لیزر آلومینیوم بر اساس پارامترهای مشخص و محاسبات استاندارد کامپیوتری تعیین میگردد. از آنجا که مصرف گاز نیتروژن در فشارهای بالا هزینه بالاتری نسبت به برشهای اکسیژنی آهن دارد، قیمتگذاری بر پایه متراژ دقیق مسیر حرکت پرتو و تعداد سوراخکاریها به شرح فرمول زیر برآورد میشود:
فرمول استاندارد محاسبه هزینه برش قطعه آلومینیوم:
هزینه کل قطعه = (طول کل مسیر برش به میلیمتر × ضخامت ورق × نرخ واحد برش آلومینیوم) + (تعداد پیرسینگ / سوراخکاری × نرخ هر سوراخ) + هزینه حداقل راهاندازی (در سفارشات تکی)
عوامل تعیینکننده نهایی هزینه عبارتند از:
- ضخامت ورق: در ورقهای ضخیم، سرعت برش کاهش یافته و نرخ مصرف گاز نیتروژن در هر دقیقه افزایش مییابد.
- پیچیدگی هندسی و چگالی سوراخها: هندسههای دارای کنجهای تیز فراوان و سوراخکاریهای پرتعداد زمان شتابگیری و کاهش سرعت هد دستگاه را افزایش میدهند. برای طرحهای هنری یا پنلهای دکوراتیو مشبک، خدمات حکاکی و برش لیزر شیراز با سرعت کنترلشده اجرا میگردد.
- تیراژ سفارش: در سفارشهای تیراژ بالا به دلیل چیدمان بهینه قطعات درون شیت (Nesting) و کاهش چشمگیر پرت ورق، قیمت واحد هر قطعه تا ۳۰ درصد کاهش مییابد. مجموعه ما در پروژه کشوری برش لیزر ایران به صنایع سراسر کشور خدماترسانی مینماید.
راهنمای آمادهسازی فایل نقشههای CAD (DXF و DWG) جهت کاهش هزینه و تسریع برش
برای آنکه قطعات شما با بالاترین راندمان زمانی و بدون خطای ابعادی تولید شوند، لطفاً هنگام تهیه فایلهای نقشه در نرمافزارهای اتوکد، سالیدورکز یا کتیا، اصول زیر را رعایت فرمایید:
- مقیاس و واحد فایل: نقشه حتماً با مقیاس ۱:۱ (یک به یک) و در واحد میلیمتر (Millimeters) ذخیره شود.
- پیوستگی خطوط: تمام خطوط محیطی و سوراخهای داخلی باید به صورت چندخطی بسته (Closed Polyline) باشند و از همپوشانی خطوط بر روی یکدیگر (Overlap) خودداری گردد تا پرتو لیزر دو بار از یک نقطه عبور نکند.
- حذف لایههای غیرضروری: قبل از خروجی DXF، لایههای اندازهگذاری (Dimensions)، متون راهنما، خطوط ندید، کادر نقشه و هاشورها را حذف کنید.
- حداقل قطر سوراخ و فاصله از لبه: حداقل قطر سوراخها ترجیحاً نباید کمتر از ضخامت ورق باشد؛ همچنین فاصله لبه دو قطعه مجاور در شیت بهتر است حداقل ۲ تا ۳ میلیمتر لحاظ شود.
زنجیره کامل تولید؛ از برش لیزر و خمکاری تا آنادایزینگ و رنگ کورهای
بزرگترین مزیت همکاری با مجتمع صنعتی رنگین پوشش، تجمیع کلیه حلقههای زنجیره تولید زیر یک سقف است. در حالت معمول، کارفرمایان و تولیدکنندگان ناچارند شیتهای آلومینیومی را به یک کارگاه برش لیزر بسپارند، سپس برای فرمدهی و خمکاری CNC به مجموعهای دیگر منتقل کنند، و در نهایت قطعات خمشده را برای حفاظت در برابر فرسایش به کارگاههای آبکاری یا رنگ پودری ارسال نمایند. این پراکندگی سبب آسیبدیدگی مکرر قطعات حین حملونقل، افزایش شدید هزینههای باربری و اتلاف زمان پروژه میگردد.
در مجتمع رنگین پوشش واقع در شهرک صنعتی بزرگ شیراز، قطعه آلومینیومی شما پس از برش لیزر فایبر با گاز نیتروژن، بلافاصله وارد فرآیندهای تکمیلی میشود:
- خمکاری پیشرفته CNC: فرمدهی ورقهای برش خورده با دستگاههای پرسبرک مجهز به قالبهای پلیاورتان ضدخش مخصوص آلومینیوم.
- جوشکاری آلومینیوم (TIG و MIG): اتصال دقیق قطعات با الکترودهای متناسب آلیاژ پایه در خطوط ساخت قطعات استیل و آلومینیومی.
- آنادایزینگ سخت و دکوراتیو: ایجاد فیلم اکسیدی متراکم ضدسایش در خطوط آبکاری آنادایز و اجرای طیف الوان براق در لاین آنادایز رنگی آلومینیوم.
- پوششهای محافظتی و رنگ پودری: اعمال رنگهای مقاوم پودری در خط رنگ الکترواستاتیک جهت کاربریهای ساختمانی و صنعتی نظیر ساخت قطعات خودرو.
پذیرش سفارشهای عمده و تولید انبوه قطعات آلومینیومی در سراسر کشور
کارخانجات صنعتی، شرکتهای تابلوسازی، تولیدکنندگان درب و پنجره، صنایع روشنایی و طراحان دکوراسیون میتوانند جهت بازدید از خط تولید، نمونهسازی اولیه و عقد قراردادهای تیراژ با ما در ارتباط باشند.
پرسشهای متداول مهندسی درباره خدمات برش آلومینیوم (FAQ)
حداکثر ضخامت ورق آلومینیوم قابل برش با لیزر فایبر چقدر است؟
با توان ماشینآلات لیزر فایبر مجتمع رنگین پوشش، ورقهای آلومینیوم تا ضخامت ۲۰ میلیمتر با گاز نیتروژن پرفشار و لبههای صیقلی قابل برش هستند. برای ضخامتهای بالای ۲۰ میلیمتر تا ۱۰۰ میلیمتر، فرآیند تکمیلی برش واترجت پیشنهاد میگردد.
چرا برش آلومینیوم با گاز اکسیژن یا هوای فشرده توصیه نمیشود؟
برش با هوا یا اکسیژن به دلیل واکنش شدید با آلومینیوم در دمای بالا، لبههایی کاملاً سوخته، تیره، پر از پلیسههای چسبناک و لایه اکسید ترد (Al2O3) ایجاد میکند که نیازمند سنگزنی سنگین است و مانع از چسبندگی رنگ کورهای یا اجرای باکیفیت آبکاری آنادایز میشود. به همین دلیل ما منحصراً از گاز نیتروژن خلوص ۹۹.۹۹۹٪ استفاده میکنیم.
آیا بازتابش نور آلومینیوم به دستگاه لیزر فایبر آسیب نمیزند؟
در دستگاههای لیزر CO2 قدیمی این بازتابش خطرناک بود؛ اما سورسهای مدرن لیزر فایبر ما مجهز به سیستم محافظتی جداساز اپتیکی (Optical Isolator) هستند که پرتو بازتابیده را جذب و دفع میکنند. همچنین با تنظیم زاویه بهینه پرتو و پارامترهای پیرسینگ، هیچ آسیبی به هد لیزر وارد نمیشود.
چگونه میتوان قبل از سفارش انبوه، دقت برش و کیفیت لبه را ارزیابی کرد؟
مشتریان گرامی میتوانند نمونه فایل قطعه خود را ارسال فرمایند تا تست برش اولیه بر روی ورق شاهد انجام شده و پس از اندازهگیری ابعادی با کولیسهای دیجیتال کالیبره و میکرومتر، قطعه تأییدشده مبنای تولید تیراژ قرار گیرد.
تفاوت برش آلومینیوم نرم (سری ۱۰۰۰) با آلیاژ سخت (۷۰۷۵) در چیست؟
آلومینیوم سری ۱۰۰۰ به دلیل نرمی زیاد تمایل به ذوب چسبناک دارد و نیازمند سرعتهای پیشروی بالاتر با خنککاری شدید است؛ در حالی که آلیاژ ۷۰۷۵ به دلیل عناصر روی و مس مستعد ترکهای حرارتی است و نیازمند پیرسینگ پلهای و پالسهای فرکانس بالای دقیق برای پیشگیری از تنش پسماند میباشد.



خدمات
آبکاری
کروم


