ساخت قطعات خودرو
فرآیند ساخت قطعات خودرو (Automotive Parts Manufacturing) یکی از پیچیدهترین، دقیقترین و پیشرفتهترین زنجیرههای تولید صنعتی در دنیای مهندسی مکانیک، مواد و متالورژی به شمار میرود. خودروهای مدرن از بیش از ۳۰ هزار قطعه مجزا تشکیل شدهاند که هر یک تحت بارهای دینامیکی متغیر، ارتعاشات مداوم ناشی از ناهمواری جاده، تنشهای حرارتی سیکلی و شرایط اصطکاکی و سایشی شدید به فعالیت میپردازند. از این رو، تولید قطعات خودرویی مستلزم یکپارچگی کامل میان دانش متالورژی آلیاژها، تلورانسهای ابعادی میکرومتری، ماشینکاری پیشرفته CNC چندمحوره، پرسکاری ورقهای مهندسی با قالبهای پروگرسیو، فورجینگ گرم و سرد، عملیات حرارتی ساختاری و نهایتاً پوششدهیهای سطحی ضدسایش، ضدخوردگی و خستگی است.
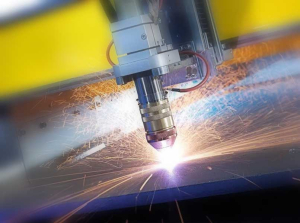
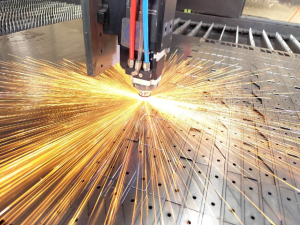
مجتمع صنعتی رنگین پوشش شیراز با اتکا به خطوط مکانیزه برش لیزر فایبر با سورسهای پرقدرت، ناوگان ماشینکاری تراش و فرز CNC چندمحوره، پرسهای هیدرولیک و ضربهای سنگین، کارگاه مجهز قالبسازی مهندسی و بزرگترین لاینهای پوششدهی و آبکاری صنعتی در جنوب کشور، طیف وسیعی از ملزومات خطوط مونتاژ خودروسازان و بازار قطعات یدکی (Aftermarket) را تولید مینماید. تولید قطعات سیستم تعلیق، مجموعههای انتقال قدرت، شفتهای محرک، بوشهای برنزی و فولادی، کاسهنمدها، اتصالات پرسی بدنه و تیونینگ و بازسازی رینگهای آلومینیومی با انطباق صددرصدی بر الزامات استانداردهای بینالمللی خودروسازی نظیر IATF ۱۶۹۴۹ و ISO ۹۰۰۱ در این کارخانه انجام میپذیرد.
جهت بررسی شبکه توانمندیهای کارگاهی در مجتمع رنگین پوشش، میتوانید به صفحات مادر قطعه سازی در شیراز، دپارتمان تخصصی ساخت قطعات استیل و خطوط تولید قطعات ابزاردقیق در ساخت قطعات فلزی کوچک مراجعه فرمایید. همچنین خدمات پیشرفته برشکاری در صفحات مرجع برش لیزر فلزات و برش لیزری و توانمندیهای هاب بالادستی در آبکاری صنعتی و آبکاری در دسترس صنعتگران قرار دارد.

روشهای مهندسی ساخت و فرآوری قطعات خودرو
تولید صنعتی قطعات خودرویی به دلیل تنوع گسترده هندسی، الزامات عملکردی ایمنی و تیراژهای پیوسته، از متدهای گوناگون شکلدهی، برادهبرداری، ریختهگری دقیق و اتصال فلزات بهره میبرد. انتخاب فرآیند بهینه بر پایه جنس آلیاژ، تلورانسهای ابعادی مورد نیاز، خواص مکانیکی تسلیم و خستگی و صرفه اقتصادی تولید تعیین میگردد:
- ماشینکاری پیشرفته CNC (تراشکاری و فرزکاری ۳ تا ۵ محوره): قطعات حساس مانند میللنگ، شاتون، میلبادامک، هوزینگ دیفرانسیل، کالیپرهای ترمز و مانیفولدها نیازمند تلورانسهای دقیقتر از ۰.۰۱ میلیمتر و زبری سطح فوقالعاده هستند. در این فرآیندها کدهای بهینهسازیشده CAM با استفاده از ابزارهای تنگستن کارباید با پوشش TiAlN بر روی استراکچرهای ماشینکاری اجرا میشوند.
- پرسکاری ورقهای فلزی و قالبهای پروگرسیو (Stamping & Progressive Dies): تولید قطعات ساختاری شاسی، دیاقها، بازوهای تعلیق، براکتهای تقویتی و پنلهای بدنه با پرسهای سنگین هیدرولیک و ضربهای تا تناژ ۱۰۰۰ تن با تکرارپذیری کامل و سرعت تولید صدها قطعه در دقیقه انجام میپذیرد.
- قالبسازی دقیق و دایکست آلومینیوم (Die Casting & Mold Making): پوسته گیربکس، سرسیلندر، براکتهای دینام و پمپهای روغن به روش ریختهگری تحت فشار با آلیاژهای سبک آلومینیوم سیلیکون نظیر A380 و آلیاژهای منیزیم تولید شده و سپس با پولیش قالب و ماشینکاری نهایی تکمیل میگردند.
- فورجینگ گرم و سرد (Forging): قطعات تحت بارهای ضربهای شدید نظیر طبقهای جلوبندی، پلوسها، هزارخاریها و چرخدندههای دیفرانسیل جهت برخورداری از خطوط جریان کریستالی پیوسته متالورژیکی و حذف کامل تخلخلهای داخلی، با قالبهای بسته فورجینگ فرمدهی حرارتی میشوند.
- عملیات حرارتی و سختکاری موضعی: سمانتاسیون (کربوراسیون گازی)، نیتراسیون پلاسما و کوئنچ-تمپر القایی فرکانس بالا بر روی سطوح دندانهها، رزوهها و ژورنالها اعمال میگردد تا سطح سخت ضدسایش توأم با مغز چقرمه مقاوم به ضربه حاصل گردد. فناوریهای نوین در حوزه سخت پوشش کاری طول عمر این مجموعهها را تا چندین برابر افزایش میدهد.
فرآیند مهندسی معکوس و نمونهسازی سریع قطعات خودرو در شیراز
یکی از چالشهای بنیادین صنایع خودروسازی، ناوگان ترابری سنگین و بازار قطعات یدکی خودروهای وارداتی در کشور، عدم دسترسی به نقشههای فنی اصلی سازنده (OEM Blueprints) و تحریم قطعات یدکی باکیفیت است. واحد تحقیق و توسعه (R&D) مجتمع رنگین پوشش شیراز، متدولوژی جامع مهندسی معکوس (Reverse Engineering) را بر مبنای استانداردهای صنعتی روز پیادهسازی نموده است:
- اسکن سهبعدی اپتیکال و لیزری (3D Optical Scanning): قطعه فابریک مستهلک یا نو با اسکنرهای دقیق نوری با رزولوشن میکرومتری اسکن شده و ابر نقاط کامل هندسی (Point Cloud) استخراج میگردد.
- مدلسازی پارامتریک CAD: ابر نقاط در نرمافزارهای تخصصی به مدلهای سالید دقیق CAD تبدیل شده و ابعاد، شیبهای قالب و فواصل مونتاژی به دقت بازطراحی میشوند.
- آنالیز متالورژیکی مواد (Quantometry & Spectroscopy): تعیین ترکیب شیمیایی دقیق آلیاژ فلز پایه، شناسایی درصد عناصر آلیاژی و تعیین عملیات حرارتی متناسب جهت انطباق با خواص سختی و تسلیم قطعه فابریک.
- شبیهسازی اجزای محدود (FEA Simulation): تحلیل توزیع تنش و شبیهسازی خستگی دینامیکی قطعه تحت بارهای جادهای در محیط نرمافزارهای مهندسی جهت اطمینان از عملکرد پیش از ساخت ابزار.
- ساخت پروتوتایپ و تست انطباق خودرویی: تولید نمونه اولیه، ماشینکاری دقیق، پوششدهی و اجرای تستهای میدانی و مونتاژی بر روی خودرو پیش از صدور مجوز تولید انبوه در لاین مجری تخصصی پوشش فلزی کارخانه.
| مجموعه خودرویی | قطعات نمونه | آلیاژ و متریال پایه | فرآیند اصلی ساخت | پوششدهی و عملیات سطحی | تلورانس ابعادی |
|---|---|---|---|---|---|
| موتور و قوای محرکه | میلبادامک، گژنپین، سوپاپ، شاتون | فولاد آلیاژی Mo40 / VCN150 | فورج گرم + فرزکاری و تراشکاری CNC | نیتراسیون گازی، پوشش فسفاته، سوپرفینیش | ±۰.۰۰۵ میلیمتر |
| سیستم تعلیق و جلوبندی | راد کمکفنر، میل موجگیر، سیبک | فولاد کربنی CK45 / St52 | برش لیزر + رولینگ رزوه + تراش CNC | آبکاری هارد کروم ضدسایش، فسفاته منگنز | ±۰.۰۱ میلیمتر |
| شاسی و قطعات ساختاری | براکتهای نگهدارنده، سینی زیر موتور، دیاق | ورق فولادی روغنی DC01 / St14 | برش لیزر CNC + پرسکاری هیدرولیک + خمکاری | رنگ الکترواستاتیک کورهای، گالوانیزه گرم | ±۰.۱ میلیمتر |
| سیستم انتقال قدرت | شفت خروجی گیربکس، دندهها، پلوس | فولادهای کربورایزینگ 16MnCr5 | هابینگ دندهها + سنگزنی پروفیل CNC | کربوراسیون گازی سطحی + کوئنچ روغنی | ±۰.۰۰۸ میلیمتر |
| اتصالات و پیچهای مهندسی | پیچهای سرسیلندر، مهرههای چرخ گرید ۱۰.۹ | فولاد Boron Steel / ۴۱۴۰ | کولد هیدینگ (فرمدهی سرد) + رزوه پیچی | آبکاری زینک فلیک ضدخوردگی نمکی، داکرومات | کلاس دقت 6g / 6H |
سفارش ساخت، قالبسازی و تولید انبوه قطعات خودرو در شیراز
مجتمع صنعتی رنگین پوشش شیراز با بهرهگیری از ناوگان ماشینکاری فرز و تراش CNC، خطوط برش لیزر پرسرعت فایبر، پرسهای هیدرولیک ضربهای و لاینهای پیوسته پوششدهی و سختپوششکاری، آمادگی کامل خود را جهت همکاری با کارخانجات خودروسازی، سازندگان ماشینآلات کشاورزی، راهسازی و تولیدکنندگان قطعات یدکی خودرو در شیراز و سراسر کشور اعلام میدارد.
نقش بنیادین پوششهای مهندسی سطح در دوام و ایمنی قطعات خودرو
یکی از حساسترین حلقههای زنجیره تأمین صنعت خودرو، عملیات تکمیلی مهندسی سطح است. قطعات مکانیکی خودرو در شرایط واقعی عملکردی با عوامل تخریب متعددی نظیر اصطکاک خشک و نیمهروانکار، ضربات جادهای، نمکهای جادهای ضد یخ، اسیدهای حاصل از احتراق سوخت و رطوبت شدید مواجه هستند. عدم پوششدهی استاندارد میتواند در کوتاهمدت به خستگی سطحی، خوردگی تنشی و شکست ناگهانی قطعات منجر گردد:
- پوشش کروم سخت در میله کمکفنرها و پمپها: میله پیستون کمکفنرها و جکهای هیدرولیک خودرو تحت اصطکاک مداوم با آببندها کار میکنند. رسوب لایه آبکاری کروم سخت یا خدمات صنعتی در کروم سخت شیراز با ضخامت ۱۵ الی ۲۵ میکرومتر و سختی بیش از ۹۰۰ ویکرز مانع از نشتی روغن و خط افتادن شفت میگردد.
- پوششهای فسفاته روی و منگنز: برای قطعات موتور، پیستونها و چرخدندهها جهت بهبود دوره آببندی اولیه (Run-in) و تشکیل یک لایه نگهدارنده روغن روانساز استفاده میشود.
- آبکاری نیکل الکترولس با فسفر بالا: برای قطعات با ساختار پیچیده مانند انژکتورها، محفظه سوخت و شیرهای کنترل ABS که پوشش کاملاً یکنواخت و بدون تخلخل در مجاری داخلی را الزامی میسازند، خطوط آبکاری نیکل الکترولس به کار گرفته میشود.
- پوششهای گالوانیزه و اتصالات صنعتی: جهت حفاظت اتصالات و قطعات زیربندی در برابر تست مه نمکی فراتر از ۱۰۰۰ ساعت، آبکاری در دپارتمانهای آبکاری گالوانیزه، پوششدهی اتصالات در آبکاری پیچ و مهره، عملیات سطحی قطعات صنعتی در آبکاری قطعات و پوششهای تبدیلی در طیف رنگ های کروماته اجرا میگردد. همچنین لایهنشانی مس رسانا در بخش آبکاری مس برای پایانههای برقی کاربرد دارد.
- پوششهای الکترواستاتیک کورهای: شاسی، رینگها و فنرهای لول خودرو با رنگهای پودری پلیاستر مقاوم به ضربه و اشعه ماوراءبنفش در دپارتمان رنگ کوره ای در شیراز رنگآمیزی میشوند.
- خدمات تیونینگ و پوشش رینگهای خودرو: جهت مقاومسازی و زیبایی رینگهای آلومینیومی و اسپرت، خدمات تخصصی در صفحات کروم کردن رینگ، استعلام هزینه در قیمت آبکاری رینگ اسپرت و هزینه آبکاری رینگ ارائه میگردد. همچنین عملیات سطحی آندایزینگ در آنادایز رنگی اجرا میشود.
| نوع آزمون کنترل کیفیت | استاندارد مرجع بینالمللی | تجهیزات و متدولوژی اندازهگیری | معیار پذیرش در خودروسازی |
|---|---|---|---|
| کنترل ابعادی سهبعدی | ISO 10360 / ASME Y14.5M | دستگاه اندازهگیری مختصات CMM بریج و پروپ نوری | انطباق ۱۰۰٪ نقشه CAD با شاخص Cpk > ۱.۶۷ |
| آزمون سختیسنجی متالورژیکی | ASTM E18 (Rockwell) / ASTM E384 (Vickers) | میکروسختیسنج دیجیتال با بار متغیر و پروفیل عمق | سختی سطحی ۵۸ الی ۶۴ راکول سی بر اساس گرید قطعه |
| تست مقاومت به خوردگی مه نمکی | ASTM B117 / ISO 9227 (NSS) | محفظه پاشش مه نمک با محلول ۵٪ NaCl در دمای ۳۵ درجه | عدم رویت زنگ قرمز تا ۹۶ ساعت (گالوانیزه) و ۱۰۰۰ ساعت (داکرومات) |
| زبریسنجی سطحی (Surface Roughness) | ISO 4287 / DIN 4768 | رافنسمتر تماسی با قلم الماسی با دقت نانومتر | Ra کمتر از ۰.۲ میکرومتر در رادها و شفتهای متحرک |
| بازرسی غیرمخرب ترکیابی (NDT) | ASTM E1444 (Magnetic Particle) / ASTM E165 | تست ذرات مغناطیسی فلورسنت (MT) و مایعات نافذ (PT) | عدم وجود هرگونه ترک انقباضی، تخلخل یا عیب زیرسطحی |
پرسشهای متداول مهندسی پیرامون ساخت و تولید قطعات خودرو
۱. استانداردهای اصلی حاکم بر زنجیره تأمین قطعهسازی خودرو کدامند؟
اصلیترین استاندارد بینالمللی مدیریت کیفیت در صنایع خودرو، استاندارد IATF ۱۶۹۴۹ است که الزامات کنترل فرآیند، مدیریت ریسک با متد FMEA، تأیید قطعه تولیدی با پروتکل PPAP (Production Part Approval Process) و آنالیز سیستم اندازهگیری MSA را الزامی میسازد. در کنار آن، استانداردهای متالورژیکی نظیر SAE J403 برای دستهبندی فولادها و ASTM برای آزمونهای مکانیکی و پوششدهی ملاک عمل قطعهسازان است.
۲. مزیت بهکارگیری فرآیند برش لیزر فایبر در مقایسه با قالبهای سنتی پانچ چیست؟
برش لیزر فایبر با سورسهای پرقدرت امکان تولید پروتوتایپها و قطعات با تیراژهای متوسط و متغیر را بدون نیاز به ساخت قالبهای گرانقیمت سنبه-ماتریس فراهم میکند. این فناوری دقت برشی در حدود ±۰.۰۲ میلیمتر، عرض شیار (کرف) بسیار باریک و لبههای کاملاً صاف و عاری از پلیسه به دست میدهد و زمان آمادهسازی خط تولید را از چند ماه به چند ساعت کاهش میدهد.
۳. چرا عملیات حرارتی تنشزدایی و هیدروژنزدایی در اتصالات ایمنی خودرو الزامی است؟
پیچها و فنرهای فولادی پرکربن و آبدیدهشده (با سختی بالای ۴۰ راکول سی) هنگام فرآیندهای اسیدشویی و آبکاری الکترولیتی گاز هیدروژن جذب مینمایند. نفوذ هیدروژن به مرزدانهها باعث بروز پدیده شکست ترد ناگهانی تحت بارهای مکانیکی بدون تغییر شکل پلاستیک قبلی میشود. عملیات پخت کانوکشنال در کوره با دمای ۲۰۰ درجه سانتیگراد بلافاصله پس از آبکاری، اتمهای هیدروژن را خارج کرده و چقرمگی ایمن قطعه را احیا میکند.
۴. حداقل تیراژ برای شروع پروژه ساخت قطعات خودرویی به روش مهندسی معکوس چقدر است؟
در مجتمع رنگین پوشش، با توجه به تنوع ماشینآلات CNC و خطوط برش لیزر فایبر، امکان ساخت قطعات به صورت نمونه اولیه و تکنسخهای جهت تست مونتاژ، نمونهسازی سریع تا تیراژهای نیمهصنعتی (صد تا چند هزار قطعه) و نهایتاً قالبسازی برای تیراژهای انبوه میلیونی با توجیه کامل اقتصادی وجود دارد.
۵. چه راهکارهایی برای کاهش وزن قطعات خودرو بدون افت استحکام مکانیکی وجود دارد؟
بهکارگیری فولادهای پیشرفته استحکام بالا (AHSS / DP Steels)، جایگزینی قطعات چدنی با آلومینیومهای مهندسی ریختهگری دایکست A380 و بهینهسازی توپولوژی و ضخامت ورقها به وسیله طراحی المان محدود (FEA) و فرآیندهای پرسکاری دقیق، اصلیترین راهکارهای سبکسازی خودروها به منظور کاهش مصرف سوخت و افزایش ایمنی تصادف هستند.
۶. تفاوت فولادهای Mo40 و VCN150 در ساخت میللنگ و شاتون خودرو چیست؟
فولاد Mo40 (معادل AISI ۴۱۴۰) به دلیل وجود کروم و مولیبدن دارای سختیپذیری مناسب و مقاومت سایشی و تسلیم بالا است و گزینهای اقتصادی در ساخت شاتون و چرخدندهها محسوب میشود. در مقابل، فولاد VCN150 (معادل ۱.۶۵۸۲ با ترکیب نیکل، کروم و مولیبدن) چقرمگی ضربهای فوقالعاده بالاتری در دماهای متغیر ارائه میدهد و تحت بارهای پیچشی و خستگی شدید در شفتهای محرک و میللنگ خودروهای سنگین عملکرد بینظیری به نمایش میگذارد.
۷. نقش آزمونهای غیرمخرب (NDT) در خط تولید قطعات ایمنی خودرو چیست؟
قطعات ایمنی ردیف اول خودرو نظیر سیبکها، سگدستها، میلفرمان و پلوسها مستقیماً با جان سرنشینان در ارتباط هستند. آزمونهای غیرمخرب مانند بازرسی ذرات مغناطیسی (MT) و تست اولتراسونیک (UT) با آشکارسازی ترکهای میکروسکوپی ناشی از عملیات آهنگری یا تنشهای فورجینگ، تضمین میکنند که قطعه معیوب وارد خط مونتاژ نگردد.
همکاری تخصصی با خودروسازان و تأمینکنندگان قطعات خودرو
گروه صنعتی رنگین پوشش شیراز با کادر مهندسی مجرب، گواهینامههای کیفی بینالمللی و زنجیره کامل از طراحی نقشه، آنالیز متالورژیکی، قالبسازی، ماشینکاری دقیق CNC تا سختپوششکاری نهایی، آماده انعقاد قراردادهای تأمین قطعات خودرویی با کارخانجات مونتاژ و شرکتهای معتبر تولید قطعات یدکی خودرو در سراسر کشور میباشد.