
طبقهبندی استاندارد بینالمللی طیفهای رنگی کروماته (ISO ۴۵۲۰ و ASTM B633)
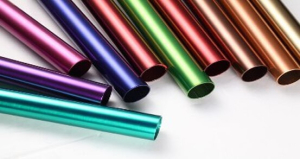
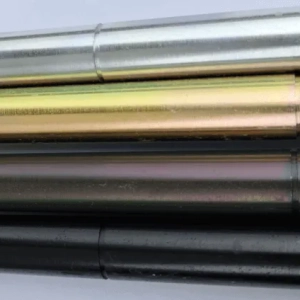
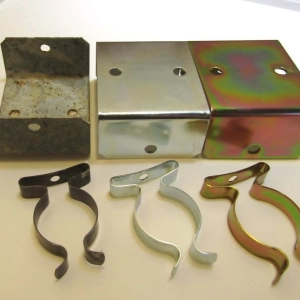
تنوع فام رنگ در پوششهای تبدیلی کروماته ناشی از ضخامت لایه، تداخل امواج نوری در ساختار ژل و حضور کاتیونهای فلزی افزوده است. استاندارد بینالمللی ISO ۴۵۲۰ و مراجع خودرویی ASTM این طیفها را در کدهای مشخص ردهبندی میکنند:
۱. کروماته زرد قوسقزح و طلایی (ISO ۴۵۲۰ Type C / Iridescent Yellow)
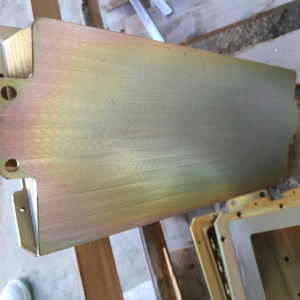
پرکاربردترین پوشش صنعتی با طیف نوری زرد طلایی متمایل به قرمز و سبز رنگینکمانی است. ضخامت این فیلم بین ۰.۲۵ تا ۰.۶ میکرون متغیر بوده و بیشترین غلظت کروم ششظرفیتی قابلحل را در خود دارد که خودترمیمی استثنایی ایجاد میکند. در آزمون مه نمکی سالت اسپری (ASTM B117)، مقاومت شوره سفید بر روی قطعات گالوانیزه بین ۱۲۰ تا ۲۰۰ ساعت و در آلیاژهای آلومینیومی هوانوردی (MIL-DTL-۵۵۴۱ Class 1A) به بیش از ۳۳۶ ساعت میرسد. این سیستم برای قطعات دقیق در واحد آبکاری آلومینیوم و مبانی پوشش آن در صفحه پوشش کروماته زرد بررسی شده است.

اجرای کروماته زرد طلایی آلوداین هوانوردی در کارگاه رنگین پوشش شیراز
۲. کروماته آبی و سفید شفاف (ISO ۴۵۲۰ Type A/B / Clear & Blue Trivalent)
برای قطعاتی که حفظ ظاهر متالیک، صیقلی و براق فلز روی یا آلومینیوم الزامی است، از کروماته آبی روشن یا سفید شفاف استفاده میشود. این نسل پوششها به طور ۱۰۰٪ بر پایه نمکهای کروم سهظرفیتی (Cr³⁺) بدون سمّیت فرموله شده و دارای تأییدیه رسمی زیستمحیطی اتحادیه اروپا (RoHS و REACH) هستند. ضخامت لایه بین ۵۰ الی ۱۵۰ نانومتر بوده و پایداری سالت اسپری آن به ۲۴ الی ۷۲ ساعت میرسد که به عنوان پوشش حفاظتی نهایی در خطوط آبکاری گالوانیزه سرد برای قطعات الکترونیک و لوازم خانگی به کار میرود.
۳. کروماته سبز زیتونی نظامی (ISO ۴۵۲۰ Type D / Olive Drab)
ضخیمترین و متراکمترین پوشش تبدیلی کروماته با ضخامت ۰.۶ تا ۱.۲ میکرون است که از ژلهای کمپلکس اکسید کروم غنی تشکیل شده است. این پوشش پایداری خیرهکننده بیش از ۲۰۰ الی ۳۵۰ ساعت در آزمون مه نمکی را ثبت نموده و فام کاملاً مات و جاذب نوری آن بدون هیچ بازتابی، سازگاری کاملی با الزامات استتار نظامی و تجهیزات پدافندی در محیطهای بسیار خورنده دریایی جنوب کشور دارد.
۴. کروماته مشکی عمیق (ISO ۴۵۲۰ Type BK / Deep Black)
با افزودن نمکهای کاتیونی کبالت، آهن یا نقره به حمام اسیدی، نانوذرات اکسید فلزی سیاه در ماتریکس ژل به دام افتاده و رنگ مشکی براق یا مات پرکلاغی پدید میآورند. در پوششهای مشکی مدرن، استفاده از یک لایه سیلر شفاف پلیمری (Sealer Topcoat) پس از فرآیند غوطهوری الزامی است تا مقاومت در برابر سایش فیزیکی ارتقا یافته و پایداری در سالت اسپری به بیش از ۱۲۰ تا ۱۸۰ ساعت ارتقا یابد.
۵. کروماته شفاف الکتریکی آلومینیوم (MIL-DTL-۵۵۴۱ Class ۳)
برای جعبههای الکترونیکی، ادوات مخابراتی، اتصالات هادی ارتینگ و محفظههای شیلدینگ امواج الکترومغناطیسی (EMI/RFI Shielding) که نیاز به مقاومت به خوردگی همزمان با هدایت الکتریکی کامل دارند، کروماته شفاف نانومتری (زیر ۸۰ نانومتر) اجرا میشود. طبق استاندارد نظامی هوانوردی MIL-DTL-۵۵۴۱ Class ۳، مقاومت تماس الکتریکی این لایه تحت فشار ۲۰۰ psi باید کمتر از ۵۰۰۰ میکرو اهم باشد، در حالی که پایداری سالت اسپری آن از ۱۶۸ ساعت فراتر میرود.
حفاظت سطحی قطعات دقیق آلومینیومی با پوشش تبدیلی کروماته
تضمین یکنواختی رنگ و تلرانس ابعادی در اتصالات پیچیده
فرق اساسی آبکاری داکرومات با آبکاری کروماته چیست؟
یکی از ابهامات متداول مهندسان و صنعتگران، تفاوت میان فناوری داکرومات (Dacromet) و آبکاری کروماته است. جدول مقایسهای زیر تفاوتهای بنیادین این دو روش پوششدهی را تبیین مینماید:
- ماهیت فرآیند: داکرومات یک پوشش زینک فلیک (Zinc Flake) غیرالکترولیتی متشکل از فلسهای بسیار ریز روی و آلومینیوم معلق در بایندر اکسید کروم است که با روش غوطهوری-سانتریفیوژ (Dip-Spin) بر روی سطح قطعه نشانده شده و در کوره با دمای ۳۰۰ تا ۳۳۰ درجه سانتیگراد پخته میشود. در مقابل، کروماتهکاری یک فرآیند تبدیل شیمیایی غوطهوری در دمای اتاق (۲۰ تا ۳۰ درجه سانتیگراد) است که لایهای از اتمهای خود فلز پایه را به ژل محافظ تبدیل مینماید.
- مسئله تردی هیدروژنی (Hydrogen Embrittlement): فرآیند داکرومات به هیچ عنوان جریان برق اسیدی نداشته و فاقد مرحله اسیدشویی هیدروژنزا است؛ بنابراین ریسک تردی هیدروژنی در پیچهای گرید ۱۰.۹ و ۱۲.۹ صفر است. اما در آبکاری کروماته روی پیچ و مهرههای فولادی پرکربن، انجام عملیات هیدروژنزدایی (Baking در دمای ۲۰۰ درجه به مدت حداقل ۴ ساعت) پیش از ورود به وان کروماته کاملاً الزامی است.
- تأثیر بر تلرانس ابعادی و رزوهها: ضخامت داکرومات بین ۵ تا ۱۵ میکرون است که میتواند موجب پرشدگی رزوههای ریز شود؛ در حالی که ضخامت کروماته کمتر از ۰.۵ میکرون بوده و تلرانس میلیمتری و میکرونی مهندسی را دستنخورده حفظ میکند.
عوامل ششگانه تأثیرگذار بر یکدستی، شفافیت و ثبات فام رنگ کروماته
بر اساس پژوهشهای تجربی تالارهای مهندسی آبکاری و استانداردهای پسیواسیون، شش فاکتور کلیدی تعیینکننده کیفیت و یکنواختی فام رنگ بر روی قطعات هستند:
- دمای محفظه خشککن (حرارت بحرانی ۶۰ درجه سانتیگراد): بزرگترین اشتباه کارگاهی، استفاده از کوره گرم با دمای بالاتر از ۶۵ درجه برای خشک کردن سریع قطعات کروماته شده است. دمای بالا آب هیدراته محبوس در ژل را تبخیر کرده، کریستالها را خرد میکند و منجر به پودریشدن سطح، تیرگی مات و افت شدید پایداری مه نمکی میگردد.
- اسیدشویی فعالسازی پیش از کروماته (Nitric Acid Pre-Dip): پس از آبکاری روی و قبل از ورود به وان کروماته، قطعه باید به مدت ۳ تا ۵ ثانیه در محلول اسید نیتریک بسیار رقیق (۰.۲ الی ۰.۵ درصد حجمی) غوطهور شود تا لایه دوده سطحی زدوده شده و فام زرد یا آبی با درخشندگی بینظیر بازتاب یابد.
- زمان دقیق غوطهوری در وان: زمان بهینه غوطهوری برای کروماته آبی ۱۵ تا ۳۰ ثانیه و برای کروماته زرد و زیتونی ۴۰ تا ۹۰ ثانیه است؛ طولانی شدن بیش از حد زمان غوطهوری باعث ضخیم شدن لایه ژلی، افت چسبندگی و پوستهشدن (Flaking) میگردد.
- تنظیم و کالیبراسیون pH حمام: اسیدیته حمام باید در محدوده باریک ۱.۵ تا ۲.۵ پایش شود. با هر واحد تغییر pH، سرعت واکنش انحلال روی دچار نوسان شدید شده و دورنگی در سطح سفارشهای تیراژ بالا پدید میآید.
- تعادل براقکنندهها در حمام آبکاری روی: انباشت مواد آلی و براقکنندههای مازاد در وان الکتروگالوانیزه مانع از برقراری تماس شیمیایی یکدست میان اتمهای روی و یونهای کرومات شده و رگههای ابری یا تیره ایجاد مینماید.
- شستشوی چندمرحلهای با آب دیونیزه (Cascading Rinse): هدایت الکتریکی آب شستشو نباید از ۳۰ میکروزیمنس فراتر رود تا ناخالصیهای کلرید و سولفات وارد وان کروماته نشوند.
جدول مهندسی مقایسه جامع مشخصات متالورژیکی طیفهای رنگی کروماته
| طیف رنگی | کد استاندارد ISO ۴۵۲۰ | پایه شیمیایی فعال | ضخامت فیلم (میکرون) | سالت اسپری ASTM B117 | هدایت الکتریکی و کاربرد اصلی |
|---|---|---|---|---|---|
| زرد قوسقزح / طلایی | Type C | ژل هیدراته کرومات روی / آلومینیوم | ۰.۲۵ الی ۰.۶۰ | ۱۲۰ تا ۲۰۰ ساعت روی / ۳۳۶ ساعت آلومینیوم | رسانایی متوسط – پرایمر رنگ و قطعات خودرویی |
| آبی و سفید شفاف | Type A / B | کروم سهظرفیتی (Cr³⁺) سازگار با RoHS | ۰.۰۵ الی ۰.۱۵ | ۲۴ الی ۷۲ ساعت | رسانایی خوب – لوازم خانگی و ادوات الکترونیک |
| سبز زیتونی نظامی | Type D | کمپلکس هیدروکسید کروم فوقمتراکم | ۰.۶۰ الی ۱.۲۰ | ۲۰۰ الی ۳۵۰+ ساعت | عایق نسبی – ادوات نظامی، تسلیحاتی و محیطهای دریایی |
| مشکی عمیق | Type BK | کرومات به همراه نمک کبالت/آهن + سیلر | ۰.۴۰ الی ۰.۸۰ | ۱۰۰ الی ۱۵۰ ساعت | ضدبازتاب نور – ابزارهای اپتیکال و تزئینی خودرو |
| شفاف رسانا (هوانوردی) | MIL Class 3 | فیلم بسیار نازک فلوروکربناتی کروم | ۰.۰۳ الی ۰.۰۸ | ۹۶ الی ۱۶۸ ساعت | حداکثر هدایت (< ۵۰۰۰ µΩ) – شیلدینگ EMI و ارتینگ |
مقایسه متالورژیکی کروماته با آنادایزینگ و رنگ الکترواستاتیک
برای مهندسان متالورژی و طراحان صنعتی، انتخاب صحیح میان کروماتهکاری و پوششهای آندی یا پلیمری یک تصمیم استراتژیک است:
- تفاوت در هدایت الکتریکی و اتصال زمین: لایههای اکسیدی ضخیم حاصل از آبکاری آنادایز و آنادایز رنگی سرامیکهای عایق آلومینا ($Al_2O_3$) با ولتاژ شکست بالا هستند و هدایت الکتریکی ندارند؛ در مقابل، لایه کروماته رسانایی سطحی فلز پایه را حفظ کرده و اتصال ارتینگ بدون افت ولتاژ را میسر میسازد.
- تغییرات ابعادی در رزوههای حساس: آنادایز سخت ضخامتی بین ۲۵ تا ۶۰ میکرون ایجاد میکند، اما کروماته ضخامتی زیر ۰.۵ میکرون داشته و انطباقات تلرانسی ظریف را تضمین مینماید.
- بسترسازی چسبندگی رنگ کورهای: ژل کروماته به عنوان پرایمر کووالانسی، چسبندگی رزینهای اپوکسی و پلیاستر را در خطوط رنگ الکترواستاتیک به بالاترین سطح استاندارد ارتقا داده و از پوسته شدن رنگ در برابر رطوبت جلوگیری مینماید.
جدول عیبیابی و پاتولوژی کارگاهی فرآیند آبکاری کروماته
| عیب مشاهدهشده | علت ریشهای در فرآیند یا حمام | اقدام اصلاحی در رنگین پوشش |
|---|---|---|
| رنگپریدگی یا تشکیل فیلم پودری و نرم | دمای خشککن بالاتر از ۶۵ درجه که باعث دهیدراته شدن و شکستن ساختار ژلی کروم میشود | کاهش دمای محفظه خشککن به ۵۰ تا ۶۰ درجه و دمش ملایم باد گرم فیلترشده |
| لکههای تیره، رگههای ابری و دورنگی | چربیگیری ناقص، آلودگی آب شستشو با املاح یا انباشت مواد آلی براقکننده در وان روی | بهبود چربیگیری گرم، اسیدشویی سریع در اسید نیتریک ۰.۵ درصد و کالیبراسیون pH حمام روی ۱.۸ تا ۲.۲ |
| عدم چسبندگی و پوستهشدن (Flaking) | زمان غوطهوری بیش از حد طولانی در وان کروماته که باعث ضخیم و ترد شدن لایه تبدیلی میگردد | تنظیم دقیق زمان غوطهوری روی ۳۰ الی ۹۰ ثانیه متناسب با آنالیز آلیاژ و کنترل غلظت اکتیواتورها |
| افت شدید مقاومت سالت اسپری | انباشت یونهای آلودگی آهن یا روی در حمام کروماته به میزان بالاتر از حد مجاز | احیا و جایگزینی بخشی از محلول حمام و پایش مستمر با تیتراسیون شیمیایی دورهای |
| سوختگی و رنگ نامطلوب در کروماته مشکی | کاهش غلظت نمکهای کمکی کبالت یا دمای نامتعادل حمام فرآیند | شارژ تقویتی نمکهای کبالت و تنظیم دمای وان در بازه ۲۲ الی ۲۶ درجه سانتیگراد |
پرسشهای متداول مشتریان و مهندسان صنایع درباره آبکاری کروماته
۱. فرق آبکاری داکرومات با آبکاری کروماته چیست؟
داکرومات یک پوشش زینک فلیک است که در دمای ۳۰۰ درجه سانتیگراد پخته شده و مقاومت سالت اسپری بالایی دارد، اما ضخامت آن بالا (تا ۱۵ میکرون) است. کروماته یک پوشش تبدیلی غوطهوری در دمای محیط با ضخامت زیر ۱ میکرون است که تلرانس ابعادی دقیق و هدایت الکتریکی قطعه را دستنخورده حفظ میکند.
۲. چرا برای پیچهای فولادی پرکربن هیدروژنزدایی قبل از کروماتهکاری الزامی است؟
عملیات هیدروژنزدایی (Baking) نیازمند دمای ۲۰۰ درجه به مدت حداقل ۴ ساعت است. اگر این کار پس از کروماتهکاری انجام شود، حرارت ۲۰۰ درجه ساختار هیدراته ژل کروماته را کاملاً نابود میکند؛ بنابراین عملیات تنشزدایی باید حتماً پس از آبکاری روی و قبل از غوطهوری در کروماته انجام گیرد.
۳. تفاوت آلوداین با آبکاری کروماته چیست؟
«آلوداین» نام تجاری پوشش تبدیلی کروماته ویژه آلیاژهای آلومینیوم (MIL-DTL-۵۵۴۱) است؛ در حالی که کروماته به طور عمومی پوششهای تبدیلی بر روی هر دو فلز روی (فولاد گالوانیزه) و آلومینیوم را شامل میشود.
۴. چه مدت زمان برای سختشدن نهایی لایه کروماته لازم است؟
فیلم ژلی کروماته بلافاصله پس از خروج از وان نرم و حساس است. پلیمریزاسیون و سختشدن کامل ساختار ژل به ۲۴ الی ۴۸ ساعت زمان نیاز دارد؛ لذا قطعات باید در این مدت با احتیاط جابهجا شوند.
۵. نحوه محاسبه قیمت و سفارش خدمات آبکاری کروماته در شیراز چگونه است؟
تعرفه بر اساس مساحت سطح، جنس سوبسترا (فولاد گالوانیزه یا آلومینیوم)، طیف رنگی انتخابی (زرد، سبز زیتونی، مشکی یا شفاف رسانا) و تیراژ محاسبه میشود. جهت دریافت استعلام قیمت با شماره ۰۹۱۲۶۷۶۳۵۰۱ تماس حاصل فرمایید.
سفارش مستقیم خدمات آبکاری کروماته در رنگین پوشش شیراز
مجموعه رنگین پوشش شیراز با سالها تجربه در ارائه خدمات پوششدهی سطحی صنایع هوایی، الکترونیک و خودروسازی جنوب کشور، آماده همکاری در اجرای انواع طیفهای کروماته بر روی قطعات دقیق و سازههاست. ما علاوه بر پوششهای تبدیلی، مجری توانمند انواع پروژههای خدمات آبکاری در شیراز، توسعه خطوط در کارگاه آبکاری فلزات، اجرای قراردادهای کلان آبکاری صنعتی و هدایت پیشرفتهترین خطوط آبکاری در استان فارس هستیم.