قیمت آبکاری رینگ اسپرت
قیمت آبکاری رینگ اسپرت یکی از کلیدیترین دغدغههای علاقهمندان به تیونینگ، بازسازی خودروهای کلاسیک و مالکان خودروهای لوکس و اسپرت است. رینگهای خودرو در مجاورت مستقیم شدیدترین تنشهای دینامیکی، شوکهای ضربهای ناشی از دستاندازهای جاده، پاشش محلولهای نمکی یخزدا و حرارت ناشی از اصطکاک لنت و دیسک ترمز (که به آسانی به دمای ۱۵۰ تا ۲۵۰ درجه سانتیگراد میرسد) قرار دارند. از این رو، استعلام هزینه آبکاری نباید صرفاً بر پایه یک رقم ریالی مقایسه شود؛ بلکه فرآیند متالورژیکی زیرسازی، نوع پوشش الکتروشیمیایی، خلوص مواد اولیه در وانها و رعایت استانداردهای جهانی پوششدهی، تعیینکننده تفاوت میان یک کار ماندگار با پوششهای غیراستاندارد است.
در مجموعه رنگین پوشش شیراز، فرآیند اجرای قیمت آبکاری رینگ اسپرت بر مبنای آبکاری الکترولیتی چندمرحلهای مخزنی (مس اسیدی پرکننده، نیکل نیمهبراق و براق، و لایه نهایی کروم محافظ) انجام میپذیرد و کاملاً متمایز از روشهای موقت نظیر اسپریهای فانتاکروم یا رنگهای کلیر معمولی است. قیمت تمامشده تابعی از آلیاژ پایه رینگ، قطر اسمی، ساختار پرهها، وضعیت لبهها و میزان آسیبهای فیزیکی سطح میباشد.
عوامل متالورژیکی و فنی مؤثر بر هزینه آبکاری رینگ خودرو
تعیین هزینه نهایی برای اجرای کروم کردن رینگ و بازسازی درخشش آن متأثر از چند فاکتور فنی است:
- سایز و ابعاد رینگ (اینچ): رینگهای با قطر بزرگتر (۱۹ تا ۲۲ اینچ در خودروهای شاسیبلند، کوپههای آلمانی و ماسلکارها) به سطح مؤثر (Surface Area) بسیار بزرگتری مجهز هستند. این امر نیاز به جریان الکتریکی (آمپراژ) بسیار بالاتر در رکتیفایرها، مصرف بیشتر فلزات خالص نیکل و مس، و وانهای غوطهوری صنعتی با حجم بالا دارد.
- آلیاژ رینگ (ریختهگری در برابر فورج): رینگهای آلومینیومی فورجشده (مانند آلیاژ ۶۰۶۱-T6) ساختار کریستالی متراکم و بدون حبابی دارند و واکنش زینکات روی آنها به شکل یکنواخت پیش میرود؛ در حالی که رینگهای ریختهگری متداول (A356) اغلب دارای حفرات میکروسکوپی و تخلخل گازی ناشی از انجماد قالب هستند که برای پر کردن آنها نیاز به ضخامت بالاتر لایه مس اسیدی و پرداختکاریهای چندباره است.
- میزان آسیب سطحی و سایش لبهها (Curb Rash): سایش لبه رینگ با جدولهای بتنی خیابان باعث لبپریدگی یا تغییر شکل هندسی لبه نشیمنگاه تایر میشود. بازسازی اصولی این نواحی پیش از آبکاری، مستلزم پر کردن با جوشکاری آرگون تخصصی آلیاژ آلومینیوم و سپس تراشکاری CNC با دقت صدم میلیمتر است.
- نوع پوشش قبلی روی رینگ: چنانچه رینگ قبلاً تحت پوشش رنگ پودری الکترواستاتیک، رنگ کورهای یا رنگهای دوجزئی قرار گرفته باشد، باید در حمامهای تخصصی حلال شیمیایی سرد استریپ شود. متأسفانه برخی کارگاهها برای سرعت کار، رینگ را مشعل گرفته یا درون کوره حرارت میدهند؛ این کار کریستالوگرافی آلومینیوم را تخریب کرده و رینگ را در مواجهه با چاله به شدت شکننده میسازد. در رنگین پوشش استریپ صرفاً شیمیایی انجام میشود.
- طراحی پرهها و پیچیدگی هندسی: رینگهایی با پرههای فشرده، توری یا طرحهای مشبک کلاسیک، در وان آبکاری پدیده «قفس فارادی» ایجاد میکنند؛ یعنی شدت میدان الکتریکی در شیارهای داخلی افت میکند. برای پوشش یکنواخت چنین رینگهایی، ساخت آندهای کمکی ویژه و کنترل دقیق جریان الزامی است که بر هزینه تأثیرگذار خواهد بود.
جدول برآورد مشخصات فنی و تعرفه پایه آبکاری رینگ اسپرت
در جدول زیر، محدوده برآورد هزینه برای انواع ردههای سایز رینگ خودرو در کنار مشخصات لایهنشانی و تلرانس زمانی ارائه گردیده است. مبالغ ذکر شده برای یک دست کامل (۴ حلقه رینگ) بدون احتساب جوشکاریهای عمیق شکستگی است:
| رده سایز رینگ | نمونه خودروهای هدف | ضخامت لایه نیکل + کروم | محدوده تعرفه ۴ حلقه (میلیون تومان) | مدت زمان اجرا |
|---|---|---|---|---|
| سایز ۱۳ تا ۱۵ اینچ | پراید، تیبا، ساینا، پژو ۲۰۶، ۲۰۷، پارس، ریو | ۲۰ الی ۳۰ میکرون | ۱۸ الی ۲۲ | ۴ الی ۶ روز کاری |
| سایز ۱۶ تا ۱۸ اینچ | دنا پلاس، تارا، مزدا ۳، سراتو، سوناتا، اپتیما، الانترا | ۲۵ الی ۳۵ میکرون | ۲۲ الی ۲۶ | ۵ الی ۷ روز کاری |
| سایز ۱۹ تا ۲۲ اینچ | بامو سری ۵ و ۷، بنز E و S، پورشه، لکسوس، سانتافه، پرادو | ۳۰ الی ۴۵ میکرون | ۲۶ الی ۳۲ | ۶ الی ۸ روز کاری |
| رینگهای دو تکه و سه تکه فورج | رینگهای مسابقهای، BBS، ووسن و OZ اورجینال پیچدار | پوشش چندگانه مهندسی مجزا | نیازمند کارشناسی حضوری | ۷ الی ۱۰ روز کاری |
همانطور که در بررسی تخصصی صفحه هزینه آبکاری رینگ تشریح شده است، حداقل نرخ پایه برای تکحلقه رینگ خودرو در حدود ۶ میلیون تومان تعیین میشود که کلیه مراحل عیبیابی، سنبادهکاری مکانیکی تا گریت ۱۲۰۰، چربیگیری گرم اولتراسونیک، زینکاتزنی و پوششدهی در وانهای اختصاصی را شامل میگردد.
محاسبه دقیق هزینه و مدت زمان اجرای آبکاری رینگ خودرو
جهت دریافت برآورد قیمت بر اساس سایز، برند خودرو و میزان آسیبدیدگی رینگ، تصویر رینگهای خود را در واتساپ ارسال فرمایید یا مستقیماً با کارشناسان متالورژی ما تماس بگیرید.
محاسبهگر هزینه آبکاری رینگ
سه پارامتر را انتخاب کنید. قیمتها برای هر رینگ هستند.
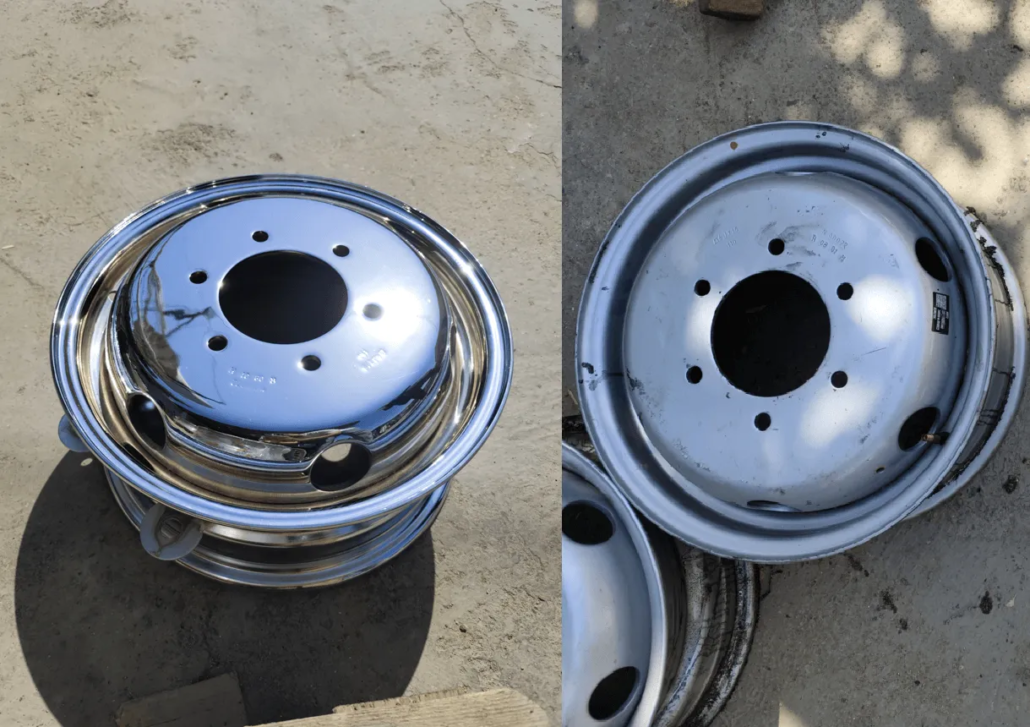

فرآیند مهندسی آبکاری رینگ آلومینیومی در رنگین پوشش شیراز
آلومینیوم فلزی شدیداً واکنشپذیر از نظر الکتروشیمیایی با پتانسیل اکسیداسیون استاندارد بسیار منفی (-۱.۶۶ ولت) است. این خاصیت سبب میشود که در کسری از ثانیه پس از برخورد با مولکولهای هوا، لایهای بسیار متراکم و میکرونی از اکسید آلومینیوم (Al₂O₃) بر سطح آن تشکیل شود. این لایه اکسیدی سرسخت مانند یک عایق دیالکتریک عمل کرده و از پیوند متالورژیکی فلزات پوششی مانند مس و نیکل با سطح قطعه جلوگیری میکند. اگر مرکزی بدون فرآیند تخصصی زینکاتزنی و فعالسازی اقدام به آبکاری کند، پوسته کردن و بلند شدن ورقهای کروم ظرف مدت کوتاهی قطعی خواهد بود. ما در رنگین پوشش شیراز، مراحل پوششدهی را منطبق با استاندارد بینالمللی ASTM B253 به شرح زیر پیادهسازی میکنیم:
- استریپ شیمیایی سرد (Cold Chemical Stripping): غوطهوری کامل رینگ در حمامهای حلال دیکلرومتان بدون کوچکترین اعمال حرارت. حفظ خواص متالورژیکی و استحکام کششی رینگ برای ایمنی سرنشینان اولویت نخست ماست.
- بازسازی عیوب و جوشکاری آرگون TIG: لبپریدگیها و سائیدگیهای لبه با سیم جوشهای آلومینیومی سازگار (نظیر ER4043 یا ER5356) ترمیم شده و سپس توسط تراشکاران ماهر با دقت میکرومتری فرمدهی میشود.
- پرداختکاری مکانیکی چندمرحلهای: سطح رینگ توسط سنبادههای نواری از زبری گریت ۸۰ تا نرمی گریت ۱۲۰۰ سنبادهزنی میشود. سپس با استفاده از گیلانسهای نخی متراکم و صابونهای پولیش درجهیک تحت خدمات تخصصی پرداختکاری فلزات و پرداخت کاری شیراز تا حصول سطح صیقلی آینهای کامل پولیش میشود.
- چربیگیری قلیایی و اسیدشویی کنترلشده: از بین بردن باقیمانده روغنها و واکسهای پرداختکاری در حمامهای قلیایی گرم با امواج فراصوت (اولتراسونیک) و خنثیسازی شیمیایی سطح.
- فرآیند لایهنشانی زینکات دوگانه (Double Zincate Immersion): غوطهوری در حمام سدیم زینکات جهت انحلال لایه اکسید طبیعی آلومینیوم و جایگزینی فوری آن با یک لایه نانومتری و متراکم از فلز روی (Zinc). پس از اسیدشویی سبک، مرحله دوم زینکات اجرا میشود تا دانهبندی کریستالی لایه روی به بالاترین فشردگی برسد.
- آبکاری مس اسیدی با ضخامت بالا (Bright Acid Copper Plating): نشاندن لایهای از مس با ضخامت ۱۵ تا ۲۵ میکرون. مس دارای بالاترین ضریب انعطافپذیری الاستیک بوده و به عنوان بالشتک جذب تنشهای مکانیکی بین آلومینیوم و لایههای سخت عمل میکند؛ علاوه بر این، خاصیت پرکنندگی تخلخلها (Micro-throwing power) سطحی فوقالعاده درخشان ایجاد میکند.
- آبکاری نیکل دوبلکس ضدخوردگی (Duplex Semi-Bright & Bright Nickel): اعمال دو لایه نیکل متوالی شامل نیکل نیمهبراق بدون گوگرد به عنوان سد نفوذناپذیر در برابر عوامل خورنده محیطی و سپس نیکل براق حاوی افزودنیهای کنترلکننده تنش کششی. این ساختار در آزمون مه نمکی اسیدی CASS تا ۴۸ ساعت کامل مقاومت مینماید.
- آبکاری کروم نهایی (Micro-Cracked Hard/Decorative Chromium): نشاندن لایه کروم نهایی در وانهای اسید کرومیک کنترلشده با کاتالیستهای فلورایدی به ضخامت ۰.۳ تا ۰.۸ میکرون. کروم بالاترین مقاومت سایشی، صیقلپذیری دائمی و تحمل حرارتی را در برابر اصطکاک لنت ترمز فراهم میآورد. ما همان استانداردی را در رینگ به کار میبندیم که در صنایع سنگین نظیر سخت پوشش کاری، کروم سخت شیراز و آبکاری کروم سخت پیادهسازی میگردد.
تجارب درخشان مجموعه در حوزه صنایع حساس همچون ساخت قطعات خودرو، کروم سخت شیفت دنده خودرو، آبکاری کروم قطعات هواپیما و مجموعههای تخصصی بخش تجهیزات پروازی، ضامن مهندسی بودن تکتک مراحل پوششدهی رینگ خودروی شما خواهد بود.
پذیرش سفارشات تخصصی رینگ از سراسر کشور در شیراز
رنگین پوشش شیراز مجهز به بزرگترین خطوط لایهنشانی وانهای گالوانیک مس، نیکل دوبلکس و کروم سخت در جنوب کشور. ارسال رینگ از طریق باربری و تحویل با بستهبندی ضدضربه فومی.
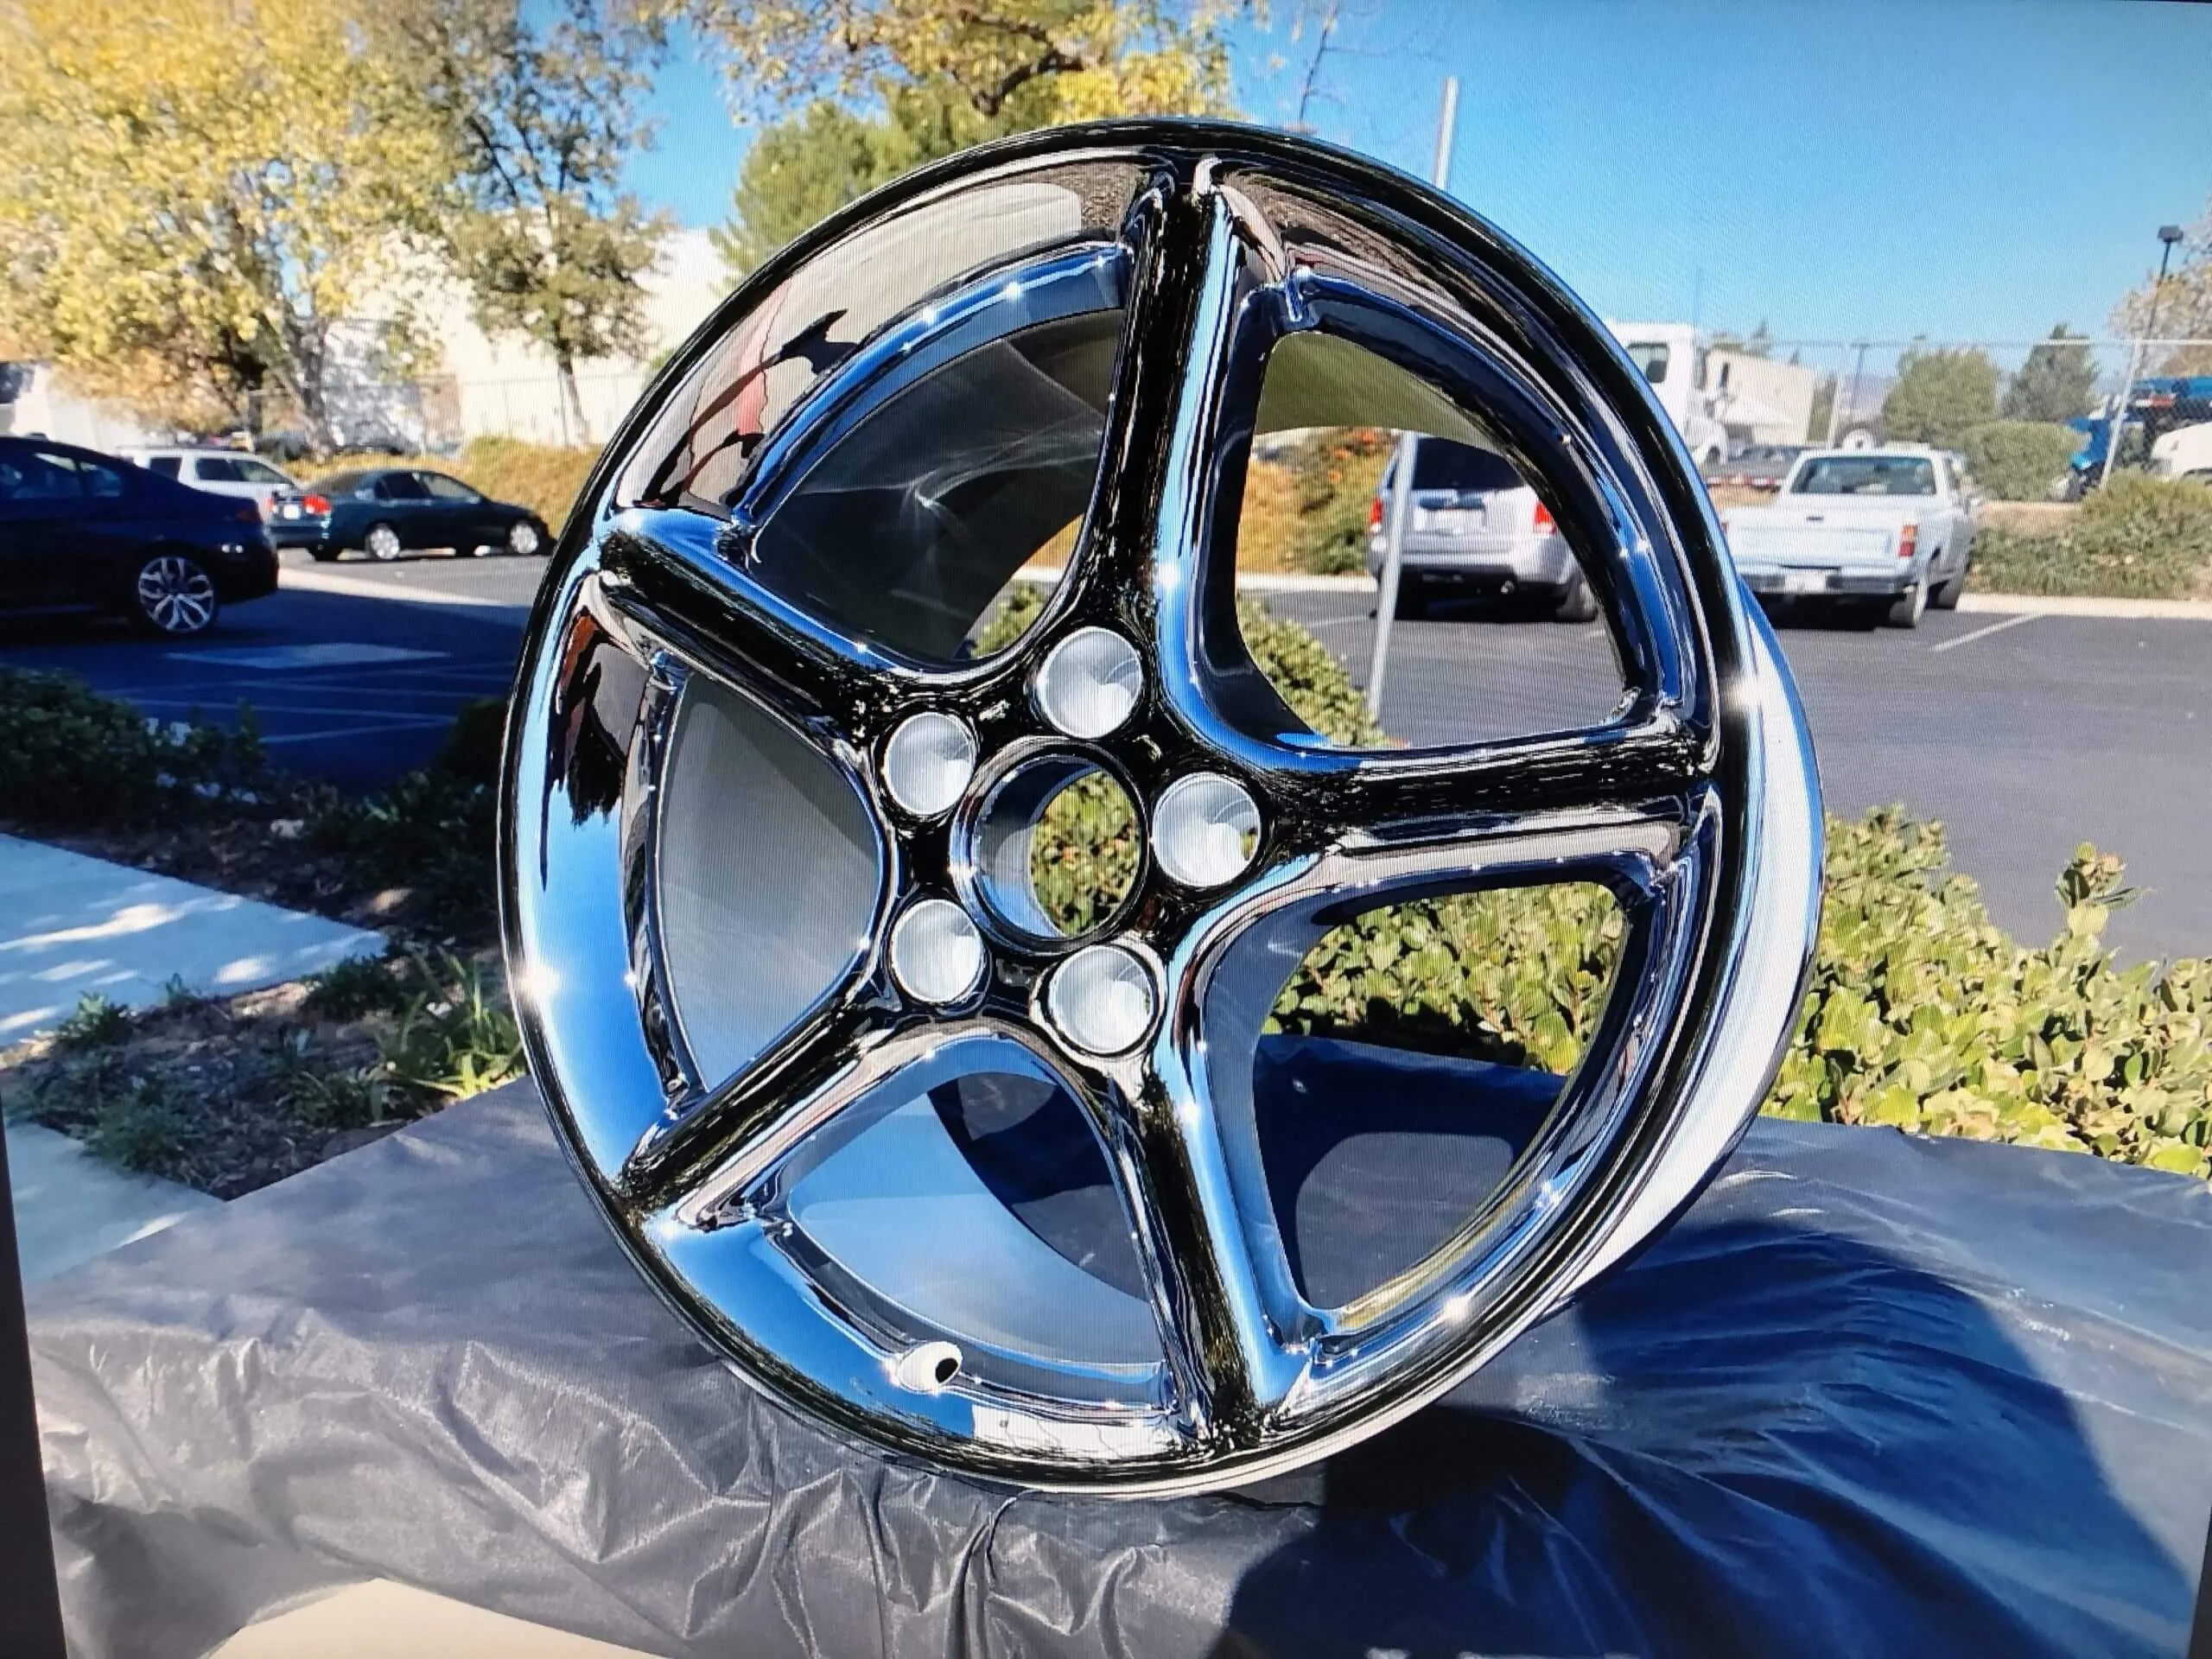
مقایسه آبکاری الکترولیتی مخزنی با روشهای موقت (فانتاکروم و رنگ پودری)
بسیاری از مشتریان هنگام ارزیابی گزینههای قیمتی با عبارات تبلیغاتی نظیر «آبکاری پاششی نانو یا فانتاکروم با یکسوم هزینه» در شبکههای اجتماعی مواجه میشوند. شناخت تفاوت علمی این روشها مانع از تحمیل هزینههای دوبارهکاری سنگین خواهد شد. در جدول زیر، مقایسه جامع پارامترهای فنی ارائه شده است:
| شاخص فنی و کاربردی | آبکاری الکترولیتی مس-نیکل-کروم (رنگین پوشش) | فانتاکروم (اسپری نقره + لایه کیلر) | رنگ پودری الکترواستاتیک (Powder Coating) |
|---|---|---|---|
| مکانیزم اتصال لایه | پیوند متالورژیکی اتمی الکترولیتی | چسبندگی فیزیکی و رزینی سطحی | پیوند پلیمری حرارتی |
| تحمل دمایی (حرارت ترمز) | بیش از ۳۵۰ درجه سانتیگراد بدون تغییر | زرد شدن و سوختگی بالای ۸۰ درجه | تا ۱۸۰ درجه سانتیگراد |
| مقاومت در برابر سنگریزه | بسیار بالا (سختی سطحی ۶۵ تا ۷۰ راکول C) | بسیار ضعیف و مستعد لبپریدگی | بسیار خوب و منعطف |
| جلوه ظاهری و درخشندگی | آینهای عمیق با بازتاب کامل و کریستالی | ظاهر شبیه به آینه اما کدر و مات پس از چند هفته | رنگ متالیک مات یا براق بدون بازتاب آینهای کروم |
| طول عمر مفید واقعی | بیش از ۵ الی ۱۰ سال با نگهداری اصولی | کمتر از ۳ تا ۶ ماه | ۳ الی ۵ سال |
برای پروژههایی که کارفرمایان خواهان رنگهای سفارشی مات، مشکی پیانویی یا خاکستری گرافیتی هستند، راهکار ما در بخش رنگ پودری و همچنین پوششهای نوین دکوراتیو نظیر آبکاری الکتروفورتیک و آبکاری فورتیک طلایی پیشنهاد میگردد. همچنین برای قطعات اکسترود شده یا پروفیلهای آلومینیومی، خدمات آنادایز و هارد آنادایز قطعات آلومینیوم مقاومت سایشی و خوردگی فوقالعادهای ارائه میدهد.
آزمونهای کنترل کیفیت و سلامت سازهای رینگ
پیش از ورود رینگ به خط آبکاری و پس از اتمام لایهنشانی، تستهای زیر در واحد کنترل کیفیت رنگین پوشش شیراز انجام میگیرد:
- بررسی سلامت ساختاری و عدم تابیدگی (Radial & Lateral Runout): رینگ بر روی دستگاه تابگیر صنعتی سوار شده و میزان لنگی محوری و شعاعی آن اندازهگیری میشود. رینگهای دارای لنگی بیش از حد مجاز، ابتدا اصلاح تاب شده و سپس وارد فرآیند پوششدهی میگردند.
- تست ترکیابی نافذ (Dye Penetrant Inspection – PT): جهت اطمینان از عدم وجود ترکهای مویی خستگی در ریشه پرهها که بر اثر افتادن در چاله ایجاد شدهاند. آبکاری روی رینگ ترکدار به منزله پنهان کردن خطری مرگبار در سرعتهای بالا است.
- ضخامتسنجی پوشش با جریان گردابی و مغناطیسی (Eddy Current Testing): ضخامت مس، نیکل و کروم در نقاط مختلف رینگ اندازهگیری میشود تا انطباق آن با استانداردهای ضخامت لایه تضمین شود.
- تست چسبندگی حرارتی و شوک دمایی (Thermal Shock Quench Test): رینگ پوششدادهشده تا ۱۵۰ درجه حرارت دیده و فوراً در آب سرد غوطهور میشود؛ در صورت هرگونه ضعف در اتصال زینکات، لایه تاول زده و قطعه مردود میشود.
- تست بالانس جادهای (Road-Force Wheel Balancing): پس از اتمام فرآیند آبکاری و مونتاژ لاستیک، یکنواختی جرم رینگ با دستگاههای دیجیتال پیشرفته مورد تست قرار میگیرد تا لرزش فرمان در سرعتهای بالای ۱۲۰ کیلومتر در ساعت رخ ندهد.
دستورالعمل نگهداری و شستوشوی رینگهای آبکاریشده کروم
برای حفظ براقیت آینهای و افزایش طول عمر آبکاری رینگهای اسپرت به بیش از ۱۰ سال، رعایت نکات زیر اکیداً توصیه میگردد:
- پرهیز از رینگشویهای اسیدی کارواش: بسیاری از شویندههای سریع کارواشها حاوی اسید هیدروفلوئوریک یا فسفریک هستند. این اسیدها به لایه سطحی کروم نفوذ کرده و موجب مات شدن و ایجاد لکههای شیری روی رینگ میشوند. همواره از شامپوهای خنثی با pH=۷ و دستمالهای مایکروفایبر لطیف استفاده کنید.
- پاکسازی منظم دوده ترمز: گرد لنتهای ترمز حاوی ذرات داغ فلزی و کربن فعال است. در صورتی که دوده ماهها روی رینگ باقی بماند، در رطوبت هوا پیل گالوانیک تشکیل داده و به لایه کروم آسیب میزند. شستوشوی دورهای رینگها مانع از ایجاد رسوب میشود.
- حفاظت در برابر نمکهای جادهای زمستان: در فصل سروا و هنگام تردد در جادههای برفی، پاشش نمک و کلرید کلسیم روی رینگها تشدید میشود. آبکشی ساده با آب ولرم پس از سفرهای بینشهری از حمله شیمیایی کلرید به درزهای پرهها پیشگیری میکند.
- استفاده از واکس محافظ پایه کارناوبا یا سرامیک رینگ: اعمال واکس یا پوشش نانوسرامیک رینگ لایهای هیدروفوبیک ایجاد کرده و چسبیدن دوده و آلودگیهای جادهای را تا ۸۰٪ کاهش میدهد.
پرسشهای متداول مشتریان درباره قیمت و اجرای آبکاری رینگ اسپرت
۱. آیا وزن لایههای آبکاری بر بالانس چرخ و شتاب خودرو تأثیر منفی میگذارد؟
خیر؛ مجموع ضخامت لایههای مس، نیکل و کروم بین ۳۰ تا ۴۵ میکرون (کمتر از ۰.۰۵ میلیمتر) بوده و وزن کل لایه روی یک رینگ حدود ۱۰۰ الی ۱۵۰ گرم است که به صورت کاملاً یکنواخت در سطح رینگ پخش میشود. پس از بستن تایر، رینگ به سادگی با وزنههای سربی استاندارد بالانس خواهد شد.
۲. آیا رینگهای تابدار یا شکسته را قبل از آبکاری میتوان تعمیر کرد؟
بله، تمامی مراحل رفع تاب، جوشکاری آرگون شکستگیهای موضعی و تراشکاری لبهها در کارگاه تخصصی ما قبل از مرحله پرداختکاری و آبکاری انجام میشود تا رینگ با بالاترین استاندارد ایمنی بازسازی گردد.
۳. مدت زمان آمادهسازی و تحویل یک دست رینگ اسپرت چقدر است؟
به دلیل وسواس فنی در آمادهسازی، استریپ شیمیایی سرد، پرداختکاری چندمرحلهای و غوطهوری در وانهای متوالی گالوانیک، میانگین زمان تحویل بین ۴ تا ۷ روز کاری متناسب با سایز و وضعیت رینگ متغیر است.
۴. تفاوت قیمت آبکاری رینگ استیل با رینگهای آلومینیومی اسپرت چیست؟
رینگهای فولادی و استیل نیازی به حمام لایهنشانی زینکات ندارند و زیرسازی آنها با اسیدشویی مستقیم انجام میشود؛ در نتیجه هزینه تمامشده آبکاری رینگهای فولادی حدود ۱۵ الی ۲۰ درصد پایینتر از رینگهای آلومینیومی است.
۵. شرایط گارانتی و تضمین کیفیت رنگین پوشش شیراز چگونه است؟
کلیه رینگهای آبکاریشده در مجموعه رنگین پوشش شیراز همراه با ضمانت کتبی عدم پوستهپوسته شدن و چسبندگی لایهها ارائه میشوند که نشاندهنده اطمینان کامل به رعایت فرآیندهای مهندسی متالورژی است.
جهت هماهنگی ارسال رینگها از سراسر استان فارس و سایر شهرهای کشور، میتوانید با دفتر مرکزی رنگین پوشش شیراز از طریق صفحه تماس با ما و شمارههای درجشده در ارتباط باشید. همچنین اگر به سایر خدمات دکوراتیو لوکس نظیر آبکاری لوستر و پوششهای مقاومتی علاقمند هستید، کارشناسان ما آماده ارائه مشاوره به شما عزیزان هستند.
مشاوره مهندسی پوششدهی و بازسازی قطعات خودرو
علاوه بر رینگهای اسپرت، کلیه خدمات آبکاری و پوششدهی مقاومتی قطعات انتقال قدرت، اکسل، لولههای هیدرولیک و تزئینات داخلی با تضمین تست چسبندگی و ضخامتسنجی ارائه میشود.