کروم کردن رینگ
کروم کاری تخصصی رینگ خودرو (Automotive Wheel Chrome Plating)
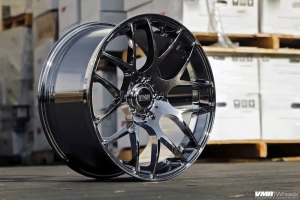
کروم کردن رینگ اوج جذابیت بصری، لوکس بودن و محافظت فیزیکوشیمیایی برای رینگهای اسپرت آلومینیومی و فولادی خودروها است. رینگهای خودرو در معرض خشنترین شرایط محیطی قرار دارند: پرتاب مداوم سنگریزه و شن در جاده، حرارت بسیار بالای ناشی از ترمزگیریهای شدید، گرد لنت ترمز خورنده (Brake Dust حاوی ذرات آهن داغ و گرافیت)، و محلولهای نمک و آب در روزهای بارانی و برفی.
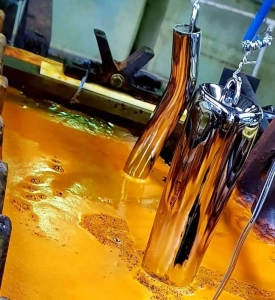
به همین دلیل، اعمال یک پوشش آبکاری سطحی ساده روی رینگ پس از چند ماه دچار پوستهشدن، کدر شدن و زنگزدگی میگردد. در مجموعه مهندسی رنگین پوشش شیراز، فرآیند کروم کاری رینگ خودرو منحصراً بر پایه آبکاری الکتروشیمیایی چندلایه مس-نیکل دوبل-کروم (Triple Chrome Plating) مطابق استاندارد جهانی خودروسازی ASTM B456 انجام میپذیرد تا انعطاف، چسبندگی پیوند متالورژیکی و جلای آینهای مادامالعمر تضمین شود.
علاوه بر روش سنتی وانهای الکترولیتی، این مجموعه مجهز به خطوط پیشرفته پوششدهی در خلأ (PVD Chrome Sputtering) و پوششهای مقاوم نانو سرامیک بوده و امکان اجرای انواع طیفهای کروم نقرهای، دودی (Black Chrome)، طلایی متالیک و هفترنگ را برای رینگ انواع خودروهای سواری، آفرود و کلاسیک از سایز ۱۳ تا ۲۴ اینچ فراهم کرده است.
همچنین مشتریان عزیز میتوانند از خدمات مرتبط نظیر هزینه آبکاری رینگ، قیمت آبکاری رینگ اسپرت و آبکاری نیکل کروم قطعات در کارگاه شیراز بهرهمند شوند.
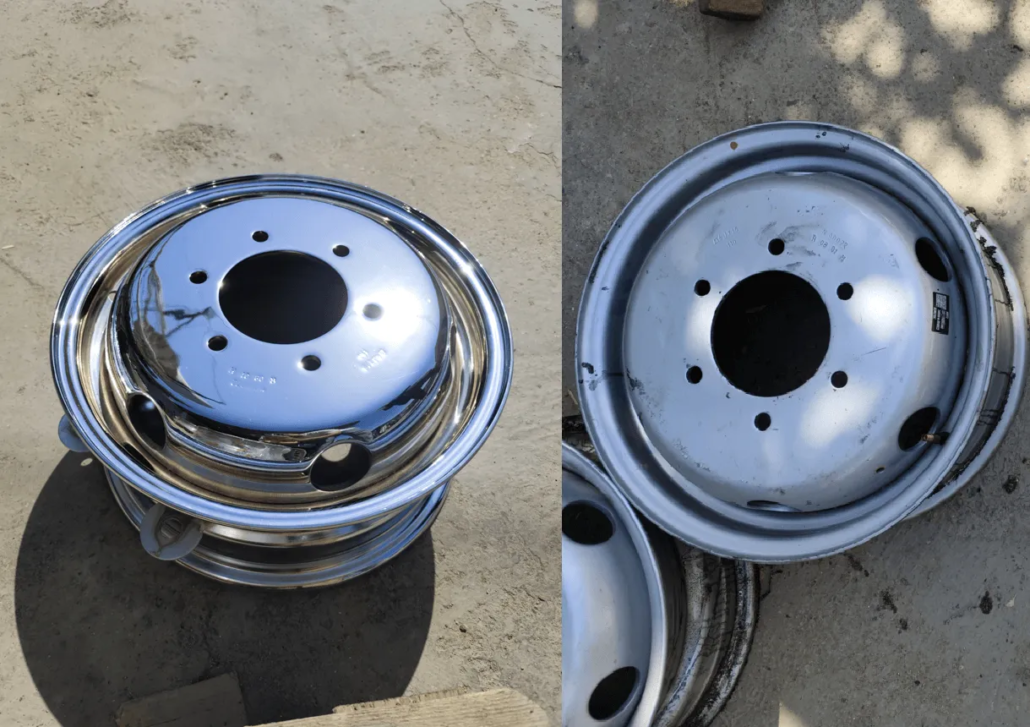
فرآیند مهندسی گامبهگام کروم کاری رینگ آلومینیومی در رنگین پوشش
آلومینیوم فلزی بسیار واکنشپذیر است که در تماس با هوا فوراً لایهای نامرئی از اکسید آلومینیوم (Al₂O₃) تشکیل میدهد. این لایه مانع چسبندگی مستقیم کروم میشود. اجرای استاندارد نیازمند فرآیند متالورژیکی تخصصی ۱۰ مرحلهای است:
- بازرسی هندسی و تابگیری هیدرولیک: پیش از آبکاری، هرگونه تابیدگی، لنگی لبه، لبپریدگی یا ترک رینگ با دستگاههای هیدرولیک و جوش تخصصی TIG آلیاژ A356 برطرف و با تراش دیسک CNC سطح آن کالیبره میگردد.
- رنگبرداری و چربیگیری التراسونیک: غوطهوری در حمامهای عاری از اسید سوزاننده جهت زدودن رنگ پودری یا لایههای آبکاری فرسوده قبلی بدون کاهش وزن و مقاومت رینگ.
- پرداختکاری و پولیش اولیه (Rough & Mirror Polishing): سنبادهزنی و پرداخت با گیلانسهای نرم و صابونهای پولیش آلمانی تا رسیدن به زبری سطح آینهای Ra کمتر از ۰.۰۵ میکرون.
- فرآیند زینکات دوبل (Double Zincate Immersion): غوطهوری رینگ در محلول زینکات قلیایی جهت جایگزینی فیلم اکسید آلومینیوم با لایهای اتمی از فلز روی (Zinc)؛ این مرحله کلید طلایی عدم پوستهشدن آبکاری رینگ در طول سالیان متمادی است.
- آبکاری استرایک مس سیانیدی و مس براق اسیدی (Copper Plating): نشاندن لایه مس به ضخامت ۱۵ الی ۲۵ میکرون. لایه مس به دلیل نرمی و انعطافپذیری، ضربات ناشی از دستاندازهای جاده را جذب کرده و اجازه ترکیدن لایههای رویی را نمیدهد.
- آبکاری نیکل نیمهبراق (Semi-Bright Nickel): لایهای به ضخامت ۱۵ میکرون عاری از گوگرد که مانع از نفوذ خوردگی الکتروشیمیایی به مس و آلومینیوم میشود.
- آبکاری نیکل براق (Bright Nickel Plating): لایهای به ضخامت ۱۰ میکرون حاوی افزودنیهای درخشانکننده کاتیونی جهت ایجاد بازتاب نوری کریستالی و صیقلی کامل.
- نشاندن لایه نهایی کروم میکروترک (Micro-Cracked Hexavalent Chromium): غوطهوری در حمام اسید کرومیک در دمای ۴۵ درجه سانتیگراد با چگالی جریان بالا؛ لایه کروم سخت و ضدسایش به ضخامت ۰.۳ تا ۰.۸ میکرون تشکیل شده که سختی سطحی رینگ را به بالای ۶۵ راکول سی رسانده و در برابر گرد لنت ترمز و سایش مقاوم میسازد.
- شستشو با آب دیونیزه و خنثیسازی: آبکشی در وانهای کسکید جهت تخلیه تمامی املاح اسیدی از منافذ پیچها.
- پخت در کوره خشککن و پوشش نانو سیلر: خشکشدن در کوره و اعمال محافظ نانو کریستال آبگریز (Hydrophobic Nano Sealant).
| لایه پوشش | ضخامت استاندارد | نقش فنی در رینگ خودرو |
|---|---|---|
| فیلم زینکات (Zincate) | ۰.۰۵ تا ۰.۱ میکرون | اتصال متالورژیکی روی به ساختار کریستالی آلومینیوم و حذف اکسید سدکننده |
| مس براق اسیدی (Copper) | ۱۵ تا ۲۵ میکرون | جذب تنشهای مکانیکی، ضربهگیری و پر کردن میکروحفرات سطحی رینگ ریختهگری |
| نیکل دوبل (Duplex Nickel) | ۲۰ تا ۳۰ میکرون | ایجاد سد نفوذناپذیر در برابر رطوبت و ممانعت از خوردگی گالوانیک با اختلاف پتانسیل ۱۲۰mV |
| کروم تزئینی (Chrome) | ۰.۳ تا ۰.۸ میکرون | درخشش آینهای نقرهای، سختی ضدخش بالای ۶۵ راکول و مقاومت در برابر گرد لنت ترمز |
فرمولاسیون حمام زینکات در کارگاه رنگین پوشش حاوی اکسید روی با خلوص آزمایشگاهی، سود سوزآور و عوامل کلاتهکننده آلی تارتارات است که دانهبندی کریستالی روی را به مقیاس نانومتری رسانده و چسبندگی مکانیکی لایههای بعدی را تحت شدیدترین پیچشهای گشتاوری چرخ تضمین میکند.
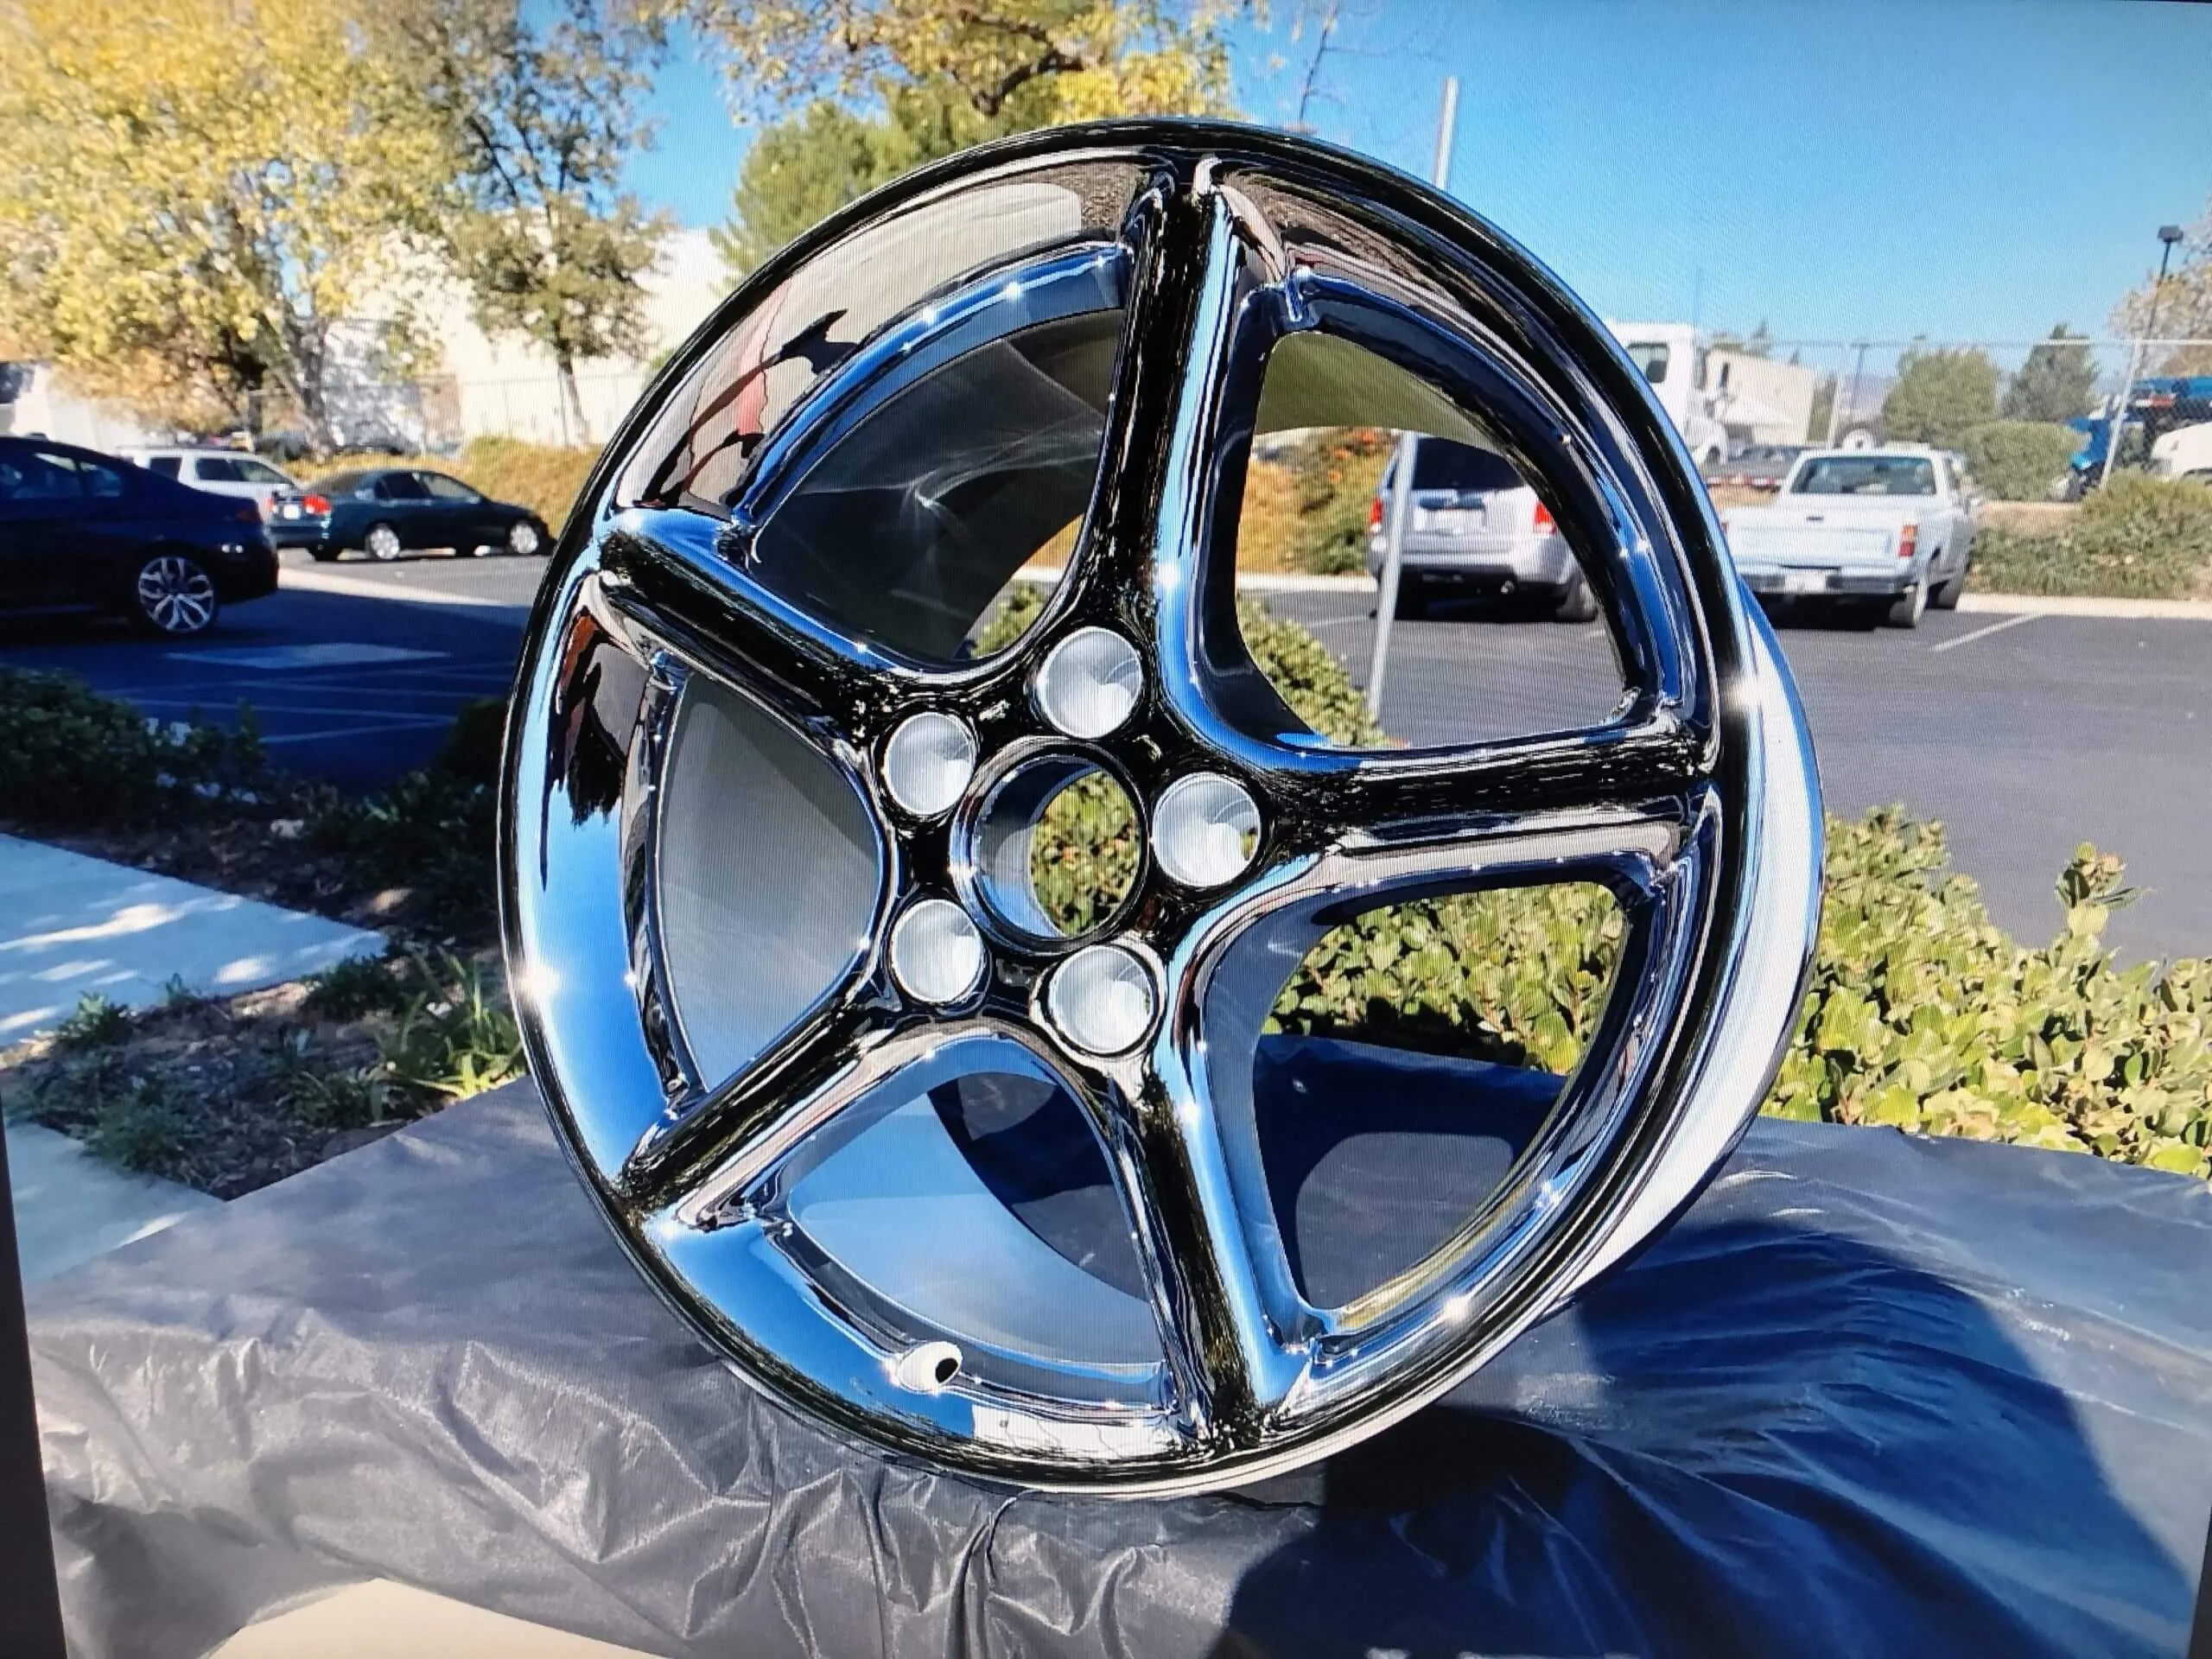
چرا کروم کردن رینگ خودرو انتخابی هوشمندانه است؟
کروم کردن رینگها نه تنها چهره اتومبیل شما را به یک خودروی سوپرلوکس و خیرهکننده تبدیل میکند، بلکه منافع فنی و اقتصادی ملموسی به همراه دارد:
- افزایش چشمگیر ارزش و پرستیژ ظاهری خودرو: بازتاب نوری عمیق کروم آینهای، رینگهای فابریک کارخانهای را به رینگهای سفارشی پر زرقوبرق تبدیل مینماید.
- شستشوی فوقالعاده آسان گرد لنت: سطح صیقلی کروم به دلیل انرژی سطحی پایین، مانع از چسبیدن دوده و ذرات لنت ترمز میشود و با آب ساده و شامپوی خنثی تمیز میگردد.
- مقاومت حرارتی بالا در ترمزهای پیاپی: برخلاف رنگهای معمولی که در اثر داغ شدن کاسه چرخ زرد و سوخته میشوند، پوشش فلزی کروم تا دمای ۳۰۰ درجه سانتیگراد کوچکترین تغییر رنگی نمیدهد.
- جلوگیری از نشتی باد تایر: کروم کردن طوقه داخلی رینگ با حذف تخلخلهای آلیاژ آلومینیوم، نشتیهای ریز باد لاستیک از محل طوقه (Bead Leak) را به صفر میرساند.
- مقاومت در آزمون استاندارد CASS (ASTM B368): نمونههای رینگ کرومشده در اتاقک مهنمکی تسریعشده با مس و اسید استیک (CASS Test) حداقل ۲۲ الی ۴۴ ساعت را بدون کوچکترین تاول یا خوردگی حفرهای سپری مینمایند که معادل بیش از ۱۰ سال کاربری در شرایط واقعی جاده است.
مقایسه روشهای مختلف کروم کردن رینگ: گالوانیک وان گرم، PVD و اسپری رنگ کروم
در بازار امروز ۳ روش کاملاً متفاوت برای دستیابی به ظاهر براق رینگ تبلیغ میشود که تفاوتهای بنیادین کیفی دارند:
| ویژگی مقایسه | آبکاری گالوانیک وان گرم (رنگین پوشش) | کروم تحت خلأ PVD | اسپری رنگ کروم (هیدروکروم) |
|---|---|---|---|
| نوع پوشش | فلز خالص مس-نیکل-کروم | لایهنشانی اتمی فلز در خلأ | رنگ شیمیایی نیترات نقره با لاک |
| مقاومت به سنگخوردگی | بسیار بالا (پیوند متالورژیکی) | خوب (نیازمند کلیرکوت مرغوب) | بسیار ضعیف (پوستهشدن سریع) |
| طول عمر مفید | بیش از ۱۰ سال | ۵ تا ۷ سال | کمتر از ۶ ماه تا ۱ سال |
| جلوه بازتاب نوری | آینه کریستالی آبیفام عمیق | براقیت فلزی عالی | کدر شدن تدریجی و زردی کلیر |
بسیاری از کارگاههای متفرقه از روشهای ارزانقیمت پاشش نیترات نقره یا رنگهای موسوم به آبکاری کروم حرارتی استفاده میکنند که در برابر سنگخوردگی و شستشوی کارواش به سرعت پوستهپوسته شده و زرد میشوند. در رنگین پوشش شیراز، رینگها منحصراً در وانهای الکترولیت گرم گالوانیک با نمکهای اصلی مرک آلمان آبکاری میشوند که لایهای ۱۰۰٪ فلزی، یکنواخت و ضدخش به وجود میآورد.
دستورالعمل نگهداری و شستشوی رینگهای کرومشده
برای حفظ درخشش روز اول رینگهای کروم، رعایت نکات زیر ضروری است:
- پرهیز کامل از مواد شوینده اسیدی در کارواش: بسیاری از کارواشها از اسیدهای قوی رینگشوی (حاوی هیدروفلوئوریک اسید) برای تمیز کردن سریع چرخها استفاده میکنند. این مواد لایه کروم را مات و کدر میکنند؛ همیشه رینگ را با شامپوی بدنه استاندارد با pH خنثی شستشو دهید.
- شستشوی رینگ در حالت خنک: هرگز رینگهای داغ را بلافاصله پس از رانندگیهای طولانی با آب سرد نشویید؛ شوک حرارتی ناگهانی در درازمدت موجب تنش در پیوند پوشش میشود.
- استفاده دورهای از واکسهای محافظ کروم: سالی دو بار رینگها را با واکسهای نانو پلیمری مخصوص کروم پولیش نمایید تا منافذ میکرونی آببندی شده و ذرات نمک بر سطح رسوب نکنند.
پرسشهای متداول مشتریان درباره کروم کردن رینگ در شیراز
۱. آیا رینگهای تابدار یا جوشخورده نیز قابلیت کرومکاری دارند؟
بله، متخصصان متالورژی رنگین پوشش ابتدا عیوب هندسی و جوشکاریهای ناهمگون رینگ را بازسازی و سنگزنی کرده و پس از رساندن به تلرانس مجاز بالانس دینامیکی، فرآیند آبکاری را اجرا مینمایند.
۲. مدت زمان تحویل سفارش چقدر است؟
به دلیل فرآیندهای حساس پرداختکاری و خواب چندساعته در وانهای مس، نیکل و کروم، اجرای یک دست کامل رینگ ۴ تایی بین ۳ تا ۵ روز کاری زمان میبرد.
۳. آیا آبکاری کروم رینگ شامل گارانتی میشود؟
بله، کلیه سفارشهای آبکاری رینگ در رنگین پوشش شیراز دارای ضمانتنامه کتبی عدم پوستهشدن، عدم تغییر رنگ و عدم زنگزدگی میباشند.
۴. آیا رینگهای دوتکه و سهتکه اسپرت (Modular Forged Wheels) قابلیت کرومکاری دارند؟
بله؛ در رینگهای چندتکه، ابتدا پرهها، طوقه (Lip) و بشکه (Barrel) با ابزارهای ترکمتر از هم دمونتاژ شده و پیچهای تیتانیومی به طور جداگانه آبکاری یا پولیش میشوند. پس از کرومکاری قطعات، رینگها با چسب سیلیکونی ضدحرارت هوانوردی آببندی و با گشتاور استاندارد کارخانه مونتاژ مجدد میگردند.
۵. آیا میتوان رینگهای کرومشده قدیمی که پوستهپوسته شدهاند را دوباره آبکاری کرد؟
کاملاً؛ ابتدا لایههای کروم و نیکل فرسوده قبلی در وانهای معکوس الکتروشیمیایی (Stripping Bath) بدون کوچکترین آسیب به فلز پایه آلومینیوم برداشته شده و سپس تمامی مراحل ۱۰ گانه آبکاری مس، نیکل دوبل و کروم از نو به صورت فابریک اجرا میشود.
۶. ضخامت کل لایههای آبکاری روی رینگ چقدر است؟
ضخامت مجموع لایههای مس، نیکل و کروم بین ۳۵ تا ۵۵ میکرون است. این ضخامت به قدری حسابشده است که استحکام حداکثری ایجاد نماید، اما هیچ تأثیری در جا افتادن مهرهها و سنتر رینگ روی توپی چرخ (Hub-Centric) نداشته باشد.
جهت استعلام قیمت روز بر اساس سایز رینگ، مشاوره رایگان و ارسال عکس رینگهای خود با کارشناسان رنگین پوشش شیراز تماس حاصل فرمایید. همچنین پیشنهاد میکنیم از خدمات مکمل ما در زمینه آبکاری قطعات خودرو، رنگ کوره ای خودرو و آبکاری کروم تزیینی بازدید فرمایید.