
بررسی تفصیلی طیفهای رنگ آبکاری گالوانیزه و خواص متالورژیکی
در استانداردهای بینالمللی پوششدهی نظیر ASTM B633 و ISO ۲۰۸۱، طیفهای رنگی پاسیواسیون بر روی سطح زینک بر حسب ضخامت فیلم، ترکیب شیمیایی حمام و مقاومت در برابر پاشش سالت اسپری طبقهبندی میشوند:
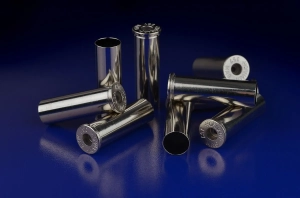
۱. گالوانیزه کروماته سفید / آبی نقرهای (Clear / Blue Bright Passivation)
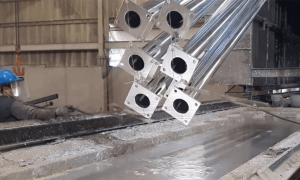
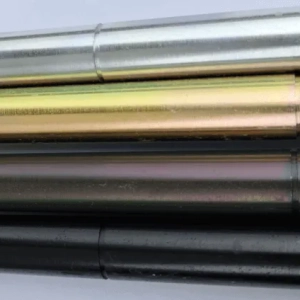
این پوشش که با نام کروماته آبی یا سفید براق نیز شناخته میشود، نازکترین لایه تبدیلی است که ضخامتی در حدود ۰.۰۵ تا ۰.۱ میکرون دارد. بازتاب نور در این لایه، فامی نقرهای با هاله متمایل به آبی درخشان ایجاد میکند. امروزه فرمولاسیونهای این حمام تماماً بر پایه ترکیبات کروم سهظرفیتی (Cr³⁺) بدون مواد سمی هگزاوالنت تولید شده و با استانداردهای سختگیرانه RoHS و REACH اروپا تطابق کامل دارند. این پوشش مقاومت به شوره سفید بین ۲۴ تا ۷۲ ساعت در مه نمکی دارد و بیشترین کاربرد آن در بدنه لوازم خانگی، اتصالات برق و یراقآلات دکوراتیو است.

نمونه قطعه گالوانیزه سرد با پوشش کروماته آبی براق در رنگین پوشش شیراز
۲. گالوانیزه کروماته زرد قوسقزح (Yellow Iridescent Chromate)
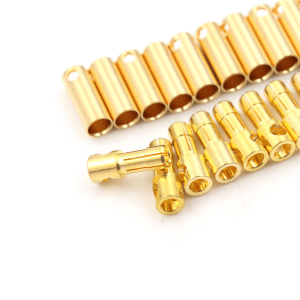
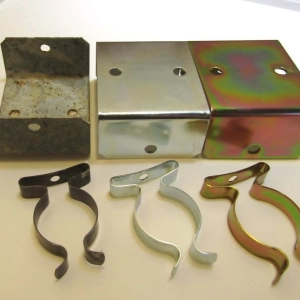
کروماته زرد هفترنگ پرکاربردترین پوشش صنعتی در صنایع ماشینسازی و خودروسازی است. ضخامت این فیلم بین ۰.۲۵ تا ۰.۵ میکرون بوده و به دلیل تداخل امواج نوری در ساختار کریستالی، انعکاسی رنگینکمانی و طلایی پدید میآورد. این پوشش حاوی مقادیر کنترلشدهای از ترکیبات ژلی است که خاصیت منحصربهفرد خودترمیمی (Self-Healing) را فراهم میسازند؛ بدین معنی که در صورت بروز خراشهای سطحی، یونهای کرومات به ناحیه آسیبدیده مهاجرت کرده و مجدداً مانع از اکسیداسیون روی میشوند. مقاومت این پوشش به شوره سفید در آزمون سالت اسپری بین ۱۲۰ الی ۲۰۰ ساعت و مقاومت به زنگزدگی سرخ آهن تا ۵۰۰ ساعت میرسد. این متد انتخابی استاندارد برای بخش آبکاری پیچ و مهره و قطعات اتصالات فولادی است و اطلاعات تفصیلی آن در صفحه پوشش کروماته زرد در دسترس است.
ظاهر رنگینکمانی کروماته زرد بر روی اتصالات گالوانیزه سرد
۳. گالوانیزه کروماته سبز زیتونی (Olive Drab Military Coating)
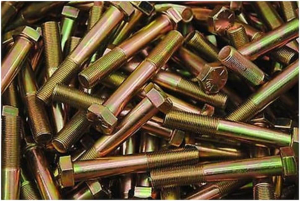
کروماته زیتونی بالاترین سطح مقاومت خوردگی را در میان تمامی پوششهای تبدیلی زینک ارائه میدهد. ضخامت این لایه به ۰.۵ الی ۱.۰ میکرون میرسد و فیلم اکسیدی تشکیلشده ساختاری بسیار متراکم و غنی از فرمهای نامحلول کروم و کاتیونهای اصلاحکننده دارد. به دلیل ظاهر مات ماتیک و تطابق کامل با رنگ استتار طبیعت و جنگل، این روش استاندارد طلایی صنایع نظامی و ادوات دفاعی است. مقاومت این پوشش در برابر شوره سفید به ۲۰۰ تا بیش از ۳۵۰ ساعت میرسد.
پوشش کروماته سبز زیتونی با مقاومت فوقالعاده در برابر سایش و محیطهای مرطوب
۴. گالوانیزه کروماته مشکی عمیق (Deep Black Zinc Passivation)
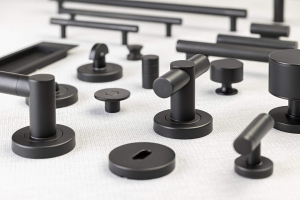
برای قطعاتی که علاوه بر محافظت کاتدی نیازمند ظاهر شیک، مدرن و ضد بازتاب نور هستند، کروماته مشکی انتخابی بیهمتاست. در این فرآیند، نمکهای فلزی واسطه نظیر آهن، کبالت یا نیکل به حمام افزوده میشوند تا اکسیدهای سیاه رنگ در عمق ساختار ژل کروماته به دام بیفتند. برای دستیابی به حداکثر مقاومت سایشی، پس از وان کروماته مشکی از سیلرهای پلیمری آلی (Top-coat Sealer) استفاده میشود تا مقاومت در برابر شوره سفید تا ۱۵۰ ساعت افزایش یابد. این طیف در فریمهای اپتیک، قطعات زیر کاپوت خودرو و شاسیهای الکترونیک کاربری فراوان دارد. همچنین بررسی تحلیلی سایر رنگها در صفحه طیف رنگ های کروماته ارائه شده است.
نمای یکدست و مخملی گالوانیزه کروماته مشکی برای قطعات صنعتی و ادوات دقیق
جدول مقایسه فنی و آزمایشگاهی طیفهای رنگ آبکاری گالوانیزه
جدول مهندسی زیر مشخصات متالورژیکی، مقاومت به سالت اسپری طبق ASTM B117 و الزامات زیستمحیطی هر یک از طیفهای پوشش روی را نشان میدهد:
| طیف رنگی پوشش | پایه شیمیایی و یون فعال | ضخامت فیلم تبدیلی (میکرون) | مقاومت به شوره سفید (ساعت) | تطابق با استاندارد RoHS | کاربرد اصلی در صنایع |
|---|---|---|---|---|---|
| سفید / آبی روشن | کروم سهظرفیتی (Cr³⁺) خالص | ۰.۰۵ تا ۰.۱۰ | ۲۴ الی ۷۲ ساعت | ۱۰۰٪ سازگار (بدون سرب و کروم شش) | لوازم خانگی، یراقآلات درب، قطعات کامپیوتر |
| زرد قوسقزح (طلایی) | ژل کرومات با قابلیت خودترمیمی | ۰.۲۵ تا ۰.۵۰ | ۱۲۰ الی ۲۰۰ ساعت | فرمولاسیونهای جدید Cr³⁺ سازگار | صنایع خودرو، پیچ و مهرههای گرید سازهای |
| سبز زیتونی (نظامی) | کمپلکس هیدروکسید کروم فشرده | ۰.۵۰ تا ۱.۰۰ | ۲۰۰ الی ۳۵۰+ ساعت | نیازمند کنترل دقیق فرمولاسیون | تجهیزات دفاعی، تجهیزات دریایی و تأسیسات بندری |
| مشکی مات و براق | کرومات همراه نمک آهن یا کبالت + سیلر | ۰.۳۰ تا ۰.۷۰ | ۱۰۰ الی ۱۵۰ ساعت | سازگار در گریدهای نوین کروم سه | پنلهای صوتی، تجهیزات اپتیکی و ادوات پزشکی |
فناوری سیستمهای دوبلکس (Duplex Systems): رنگ کوره ای روی قطعات گالوانیزه
علاوه بر پوششهای تبدیلی شیمیایی، روش دیگری برای دستیابی به گالوانیزه رنگی با ماندگاری مادامالعمر وجود دارد که در استانداردهای جهانی نظیر ASTM D6386 و ISO 12944-5 تحت عنوان سیستم دوبلکس (Duplex System) تدوین شده است. در این فرآیند، یک لایه رنگ الکترواستاتیک کوره ای یا پوشش مایع صنعتی بر روی فولاد گالوانیزهشده اعمال میگردد.
بر اساس اثر همافزایی متالورژیکی (Synergistic Effect)، طول عمر یک سیستم دوبلکس ۱.۵ الی ۲.۵ برابر مجموع طول عمر گالوانیزه به تنهایی به علاوه طول عمر رنگ به تنهایی است! لایه رنگ مانع از تماس مستقیم عوامل خورنده با فلز روی شده و فرسایش لایه روی را به تعویق میاندازد؛ از سوی دیگر، هرگاه لایه رنگ دچار خراش یا سوراخ شود، پوشش روی زیرین با حفاظت کاتدی خود از پیشروی زنگآهن و تاول زدن رنگ زیرین جلوگیری مینماید.
چرا رنگآمیزی روی گالوانیزه نیازمند تمهیدات تخصصی است؟
رنگآمیزی مستقیم بر روی روی گالوانیزه در صورت عدم رعایت اصول علمی محکوم به شکست است؛ زیرا اکسیدهای روی با رزینهای رنگ واکنش داده و صابونهای روی (Zinc Soaps) تشکیل میدهند که باعث ورقهشدن، پوسته شدن و کنده شدن کامل لایه رنگ میگردد. در کارگاههای پیشرفته کارگاه آبکاری فلزات رنگین پوشش شیراز، پیش از پاشش رنگ مراحل زیر به دقت طی میشود:
- سوئیپ بلاست سبک (Sweep Blasting): زبرسازی میکرومتری سطح با فشار کم باد و سایندههای غیرفلزی نرم در بخش سندبلاست در شیراز بدون آسیب زدن به ضخامت لایه روی.
- اعمال پرایمرهای تخصصی: بهرهگیری از واش پرایمرهای اسید فسفریک و اپوکسی پلیآمید حاوی رنگدانههای ضدخوردگی.
- پخت پودر الکترواستاتیک در کوره: هدایت قطعه به کوره پخت ۲۰۰ درجه و اعمال پلیاستر یا اپوکسی-پلیاستر که در راهنمای رنگ کوره ای چیست ساختار پلیمری آن تشریح شده است. این روش سطحی با ثبات بالاتر از حتی پوششهای آلومینیومی نظیر آنادایز رنگی در برابر اسیدهای صنعتی خلق مینماید.
جدول عیبیابی و پاتولوژی کارگاهی فرآیند گالوانیزه رنگی
دستیابی به پوششی یکدست و عاری از نقص در گرو کنترل پارامترهای حمام الکترولیت و وانهای پاسیواسیون است. جدول زیر متداولترین عیوب کارگاهی، علل ریشهای و راهکارهای رفع آنها را مدون نموده است:
| عیب مشاهدهشده در قطعه | علت ریشهای در فرآیند، اسیدیته یا شستشو | اقدام اصلاحی و راهکار کارگاهی در رنگین پوشش |
|---|---|---|
| بروز شوره سفید زودهنگام (Early White Rust) | زمان غوطهوری ناکافی در وان کروماته، خروج pH حمام پاسیواسیون از بازه ۱.۸ تا ۲.۲ یا شستشوی ناقص اسید | تنظیم زمان غوطهوری روی ۲۰ الی ۴۰ ثانیه، کالیبراسیون اسیدیته حمام و اطمینان از خشکشدن کامل قطعات با دمش باد گرم |
| پوستهشدن لایه رنگ در سیستمهای دوبلکس | وجود چربی، روغنهای نورد یا اکسیدهای ناپایدار روی سطح گالوانیزه پیش از پاشش رنگ کورهای | چربیگیری گرم قلیایی، سوئیپ بلاست سبک با فشار کمتر از ۳ بار و اعمال لایه تبدیل فسفاته روی پیش از رنگآمیزی |
| کدری، ماتی و لکههای ابروبادی در کروماته زرد | انباشت یونهای آهن (Fe²⁺) در وان کروماته به میزان بیش از ۵ گرم بر لیتر یا دمای نامناسب الکترولیت | تصفیه یا احیای حمام کروماته، بهرهگیری از اسیدشویی ملایم اسید نیتریک ۰.۵٪ پیش از وان رنگ و چرخش مداوم محلول |
| ایجاد حباب و تاول در پوشش پودری (Outgassing) | خروج گاز هیدروژن محبوس در لایه روی یا رطوبت نانوپورها طی فرآیند حرارتدهی کوره رنگ | پیشحرارتدهی (Pre-heating) قطعه در دمای ۲۰ تا ۳۰ درجه بالاتر از دمای کوره به مدت ۳۰ دقیقه و استفاده از پودرهای ضدفوران |
| دورنگی یا سیاهی غیریکنواخت در کروماته مشکی | توزیع نامتقارن چگالی جریان هنگام آبکاری روی اولیه یا ضخامت ناکافی لایه زینک (کمتر از ۸ میکرون) | افزایش ضخامت آبکاری روی به حداقل ۱۰ الی ۱۲ میکرون، استفاده از همزن مکانیکی و سیلر پایانی شفاف |
استانداردهای کنترل کیفیت و آزمونهای تضمین پوشش گالوانیزه رنگی
قطعات آبکاریشده در آزمایشگاه متالورژی شرکت رنگین پوشش بر اساس مراجع بینالمللی ارزیابی میشوند:
- آزمون مه نمکی مداوم (ASTM B117 / ISO ۹۲۲۷): قرارگیری نمونه در اتمسفر کلرید سدیم ۵ درصد در دمای ۳۵ درجه سانتیگراد جهت ثبت زمان تشکیل شوره سفید روی و زنگزدگی سرخ آهن.
- آزمون چسبندگی رنگ سیستم دوبلکس (Cross-Hatch Test – ASTM D3359): ایجاد شیارهای متقاطع شبکهای و کشش با چسب حساس به فشار؛ سطح با گرید 5B (عدم جدا شدن کوچکترین ذره رنگ) تأیید میگردد.
- اندازهگیری ضخامت پوشش (ASTM B499): سنجش ضخامت فیلم روی با دستگاههای ضخامتسنج مغناطیسی و جریان گردابی (Eddy Current).
پرسشهای متداول مشتریان و مهندسان صنایع درباره گالوانیزه رنگی
۱. تفاوت گالوانیزه رنگی با ورق گالوانیزه رنگی فابریک چیست؟
ورق گالوانیزه رنگی فابریک به صورت کلاف پیوسته در کارخانجات فولادسازی (نظیر فولاد مبارکه) با خطوط کویل کوتینگ رنگآمیزی میشود و لبههای برشخورده آن پس از سوراخکاری و خمکاری بدون پوشش باقی میمانند؛ اما خدمات گالوانیزه رنگی کارگاهی بر روی قطعات نهایی ماشینکاریشده، سازهها، رزوهها و اتصالات جوشکاریشده اعمال میگردد و ۱۰۰ درصد سطح قطعه شامل تمام لبهها و سوراخها به طور یکپارچه پوشش مییابد.
۲. کدام رنگ گالوانیزه برای محیطهای باز و مرطوب بیشترین دوام را دارد؟
در میان پوششهای تبدیلی، کروماته سبز زیتونی و کروماته زرد هفترنگ به دلیل ضخامت بالاتر فیلم و خاصیت خودترمیمی، بالاترین مقاومت را ارائه میدهند. برای شرایط فوقخورنده دریایی نیز سیستم دوبلکس (گالوانیزه + رنگ پودری پلیاستر) با دوام بالای ۳۰ سال بهترین گزینه است.
۳. آیا حرارت کوره رنگ به لایه آبکاری گالوانیزه آسیب میزند؟
خیر؛ دمای پخت کورههای رنگ پودری حدود ۱۸۰ تا ۲۰۰ درجه سانتیگراد است، در حالی که نقطه ذوب فلز روی ۴۱۹ درجه سانتیگراد است؛ بنابراین حرارت کوره آسیبی به لایه روی نمیرساند، مشروط بر آنکه هیدروژنزدایی به درستی صورت گرفته باشد تا پدیده تاولزدگی اتفاق نیفتد.
۴. آیا پوششهای کروماته روی برای سلامتی مضر هستند؟
در گذشته از کروم ششظرفیتی استفاده میشد که سمیت زیستمحیطی داشت؛ اما در خطوط نوین شرکت رنگین پوشش از پاسیواسیونهای دوستدار محیطزیست بر پایه کروم سهظرفیتی (Cr³⁺) دارای گواهینامه تطابق با استانداردهای بینالمللی RoHS استفاده میشود که کاملاً غیرسمی و ایمن هستند.
۵. تعرفه و زمان تحویل سفارشهای گالوانیزه رنگی در شیراز چگونه است؟
هزینه بر حسب کیلوگرم (برای قطعات فلهای و پیچ و مهره در بارل) یا دسیمترمربع (برای قطعات حساس آویز و شاسیها)، نوع رنگ درخواستی و نیاز به رنگآمیزی کورهای دوبلکس محاسبه میشود. به دلیل مکانیزه بودن خطوط شرکت رنگین پوشش، سفارشها در کمترین زمان ممکن همراه با برگه تأیید کنترل کیفیت تحویل میگردند.
سفارش مستقیم خدمات گالوانیزه رنگی در مجموعه رنگین پوشش شیراز
مجموعه رنگین پوشش شیراز با بهرهگیری از حمامهای بزرگ آبکاری گالوانیزه سرد، خطوط کروماته رنگی تماماتوماتیک و کوره پخت رنگ الکترواستاتیک، آماده عقد قرارداد با کارخانجات خودروسازی، سازندگان تابلوهای برق، قطعهسازان و مهندسان عمران در استان فارس و سراسر کشور است. ما همچنین ارائهدهنده مرجع خدمات آبکاری در شیراز، طراحی و اجرای پروژههای آبکاری صنعتی و توسعه خطوط در صنعت آبکاری جنوب کشور هستیم.