
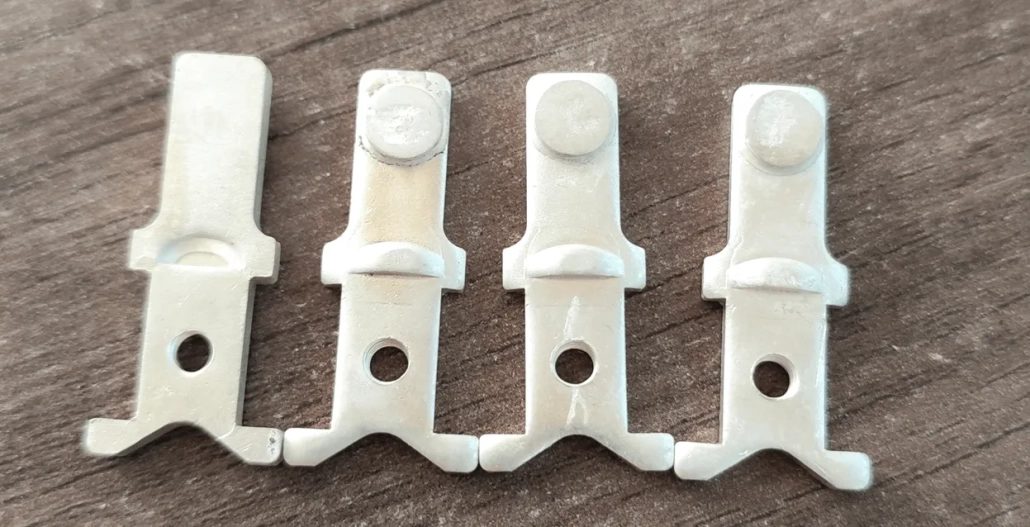
آبکاری نقره
آبکاری نقره (Silver Electroplating) یکی از بنیادیترین و کاربردیترین فرآیندهای مهندسی سطح در صنایع الکترونیک، مخابرات، تجهیزات پزشکی، سیستمهای انتقال قدرت، صنایع هوافضا و ظروف و قطعات فاخر زینتی است. نقره با نماد شیمیایی Ag و عدد اتمی ۴۷، دارای بالاترین رسانایی الکتریکی ($۶۳ imes ۱۰^۶\ ext{S/m}$)، بالاترین رسانایی حرارتی ($۴۲۹\ ext{W/m}\cdot ext{K}$) و بالاترین ضریب بازتاب نوری در طیف مرئی در میان تمامی فلزات است. علاوه بر این، خواص آنتیباکتریال و زیستسازگاری نقره، آن را به گزینهای بیبدیل در ابزارهای جراحی و دارویی تبدیل کرده است. در مجموعه صنعتی رنگین پوشش شیراز، خطوط الکترولیتی آبکاری نقره بر پایه فرمولاسیونهای پایدار سیانیدی و غیرسیانیدی دوستدار محیط زیست منطبق بر استانداردهای ASTM B700 و ISO 4521 اداره میشوند.
مبانی الکتروشیمیایی و فرمولاسیون حمامهای آبکاری نقره
فرآیند رسوبدهی الکتروشیمیایی نقره به طور سنتی در الکترولیتهای قلیایی کمپلکس سیانیدی انجام میگیرد، زیرا یون کمپلکس دیسیانوآرژنتات $[Ag(CN)_2]^-$ انرژی فعالسازی احیا را تنظیم کرده و دانهبندی کریستالی بسیار ریز، متراکم و براقی پدید میآورد:
[Ag(CN)2]- + e- → Ag0 + 2CN- (E0 = -0.31 V vs SHE)
پارامترهای کلیدی شیمی حمام نقره در رنگین پوشش:
- غلظت نقره فلزی (Ag Metal): ۳۰ تا ۴۵ گرم بر لیتر برای آبکاری بارل و رکهای غوطهوری.
- سیانید آزاد پتاسیم (Free KCN): ۵۰ تا ۷۵ گرم بر لیتر جهت انحلال مداوم آندهای نقره و حفظ رسانایی الکترولیت.
- کربنات پتاسیم ($K_2CO_3$): ۳۰ تا ۹۰ گرم بر لیتر برای بافر کردن pH در محدوده ۱۱.۵ تا ۱۲.۵.
- آندهای نقره با خلوص فوقالعاده ۹۹.۹۹٪: مجهز به کیسههای آندی نایلونی مخصوص بدون پرز جهت جلوگیری از ورود لجن آندی به الکترولیت و ممانعت از ایجاد زبری (Roughness) روی سطح قطعات.
انواع گریدهای سختی و خلوص لایه نقره طبق استاندارد ASTM B700
| گرید و نوع | خلوص فلز نقره (%) | محدوده سختی (Vickers / Knoop) | براقیت ظاهری | کاربرد صنعتی و فنی |
|---|---|---|---|---|
| Type ۱ – Code A (نقره خالص نرم) | ≥ ۹۹.۹ | ۷۰ تا ۹۰ HV | مات مهندسی (Matte) | صنایع نیمههادی، سلولهای سوختی و خورشیدی |
| Type ۲ – Code B (نقره سخت) | ≥ ۹۹.۰ | ۹۰ تا ۱۴۰ HV | نیمهبراق تا براق | کلیدهای قدرت، بریکرها و تیغههای اتصال بارسل |
| Type ۳ – Code C (نقره فوقسخت) | ≥ ۹۸.۰ (حاوی Sb یا Ni) | ۱۴۰ تا ۲۰۰ HV | کاملاً براق آینهای | کانکتورهای چرخشی، بلبرینگهای هواپیما و اسلیپرینگ |
| پوشش دکوراتیو لوکس | ≥ ۹۹.۵ | ۸۰ تا ۱۲۰ HV | براق آینهای با پاسیو نانو | سرویسهای نقره، آینهها، صنایع دستی و لوستر |
روشهای مهار پدیده مهاجرت نقره (Silver Migration) و اثر پوستی (Skin Effect)
در فرکانسهای بالا (گیگاهرتز)، جریان متناوب عمدتاً در پوسته بسیار نازک خارجی هادی جاری میشود که به آن اثر پوستی (Skin Effect) میگویند. عمق نفوذ در فرکانس ۱۰ گیگاهرتز تنها حدود ۰.۶۶ میکرون است؛ بنابراین اعمال یک لایه نقره صیقلی با ضخامت ۲ تا ۵ میکرون تلفات امواج را به حداقل رسانده و بازدهی آنتنها و موجبرها را به اوج میرساند. از سوی دیگر در بردهای الکترونیکی، در حضور رطوبت و اختلاف پتانسیل DC، نقره میتواند به صورت رشتههای دندریتی رشد کرده و اتصال کوتاه ایجاد کند (Silver Migration). استفاده از لایه زیرین نیکل و پوشش عایق سطحی کونفورمال (Conformal Coating) این چالش را در رنگین پوشش شیراز کاملاً خنثی میسازد.
پرسشهای متداول مشتریان درباره آبکاری نقره
۱. آیا آبکاری نقره روی قطعات استیل، آلومینیوم و برنج مستقیماً انجام میشود؟
خیر؛ بر روی استنلس استیل ابتدا لایه فعالساز نیکل استرایک (Wood’s Nickel Strike)، بر روی آلومینیوم فرآیند دابل زینکات و نیکل اکتیو، و بر روی مس و برنج مرحله نقره استرایک اعمال میشود تا چسبندگی طبق استاندارد ASTM B571 در بالاترین سطح تضمین گردد.
۲. نحوه نگهداری و تمیزکاری سطوح آبکاریشده با نقره چگونه است؟
برای قطعات دکوراتیو، استفاده از دستمال میکروفایبر نرم و مایع شوینده خنثی بدون مواد ساینده توصیه میشود. در قطعات صنعتی، لایههای نانو پاسیواسیون نیاز به هیچگونه نگهداری خاصی ندارند و تا سالها کیفیت رسانایی خود را حفظ میکنند.
۳. حداقل و حداکثر ضخامت قابل اعمال در آبکاری نقره چقدر است؟
محدوده استاندارد ضخامت از ۱ میکرون (برای قطعات ظریف تزئینی) تا ۱۰۰ میکرون (برای یاتاقانهای هوانوردی و صنایع خاص دفاعی) به طور دقیق و یکنواخت قابل کنترل و پیادهسازی است.
آنالیز و عیبیابی حمامهای الکترولیتی آبکاری نقره
برای پایداری کیفیت رسوب نقره در خطوط تولید پیوسته، آنالیزهای دورهای شیمیایی و فیزیکی در آزمایشگاه رنگین پوشش شیراز انجام میپذیرد:
- تیتراسیون سیانید آزاد و فلز نقره: پایش هفتگی غلظت نمکهای سیانیدی آزاد با محلول استاندارد نیترات نقره ۰.۱ نرمال با استفاده از شناساگر یدید پتاسیم جهت جلوگیری از غیرفعال شدن آندها و تیرگی رسوب کاتدی.
- کنترل تجمع کربناتها: جذب دیاکسید کربن هوا توسط الکترولیت قلیایی باعث افزایش غلظت کربنات پتاسیم ($K_2CO_3$) به مرور زمان میشود. اگر میزان کربنات از ۹۰ گرم بر لیتر فراتر رود، رسوب نقره زبر شده و دامنه چگالی جریان مجاز کاهش مییابد. تیم مهندسی با متد انجماد شیمیایی (Freezing-out) یا رسوبدهی با هیدروکسید باریم غلظت کربنات را به محدوده استاندارد بازمیگرداند.
- تصفیه با کربن فعال (Active Carbon Treatment): جهت حذف محصولات تجزیه ترکیبات آلی و براقکنندهها که میتوانند باعث ایجاد لکههای ابری (Haze) و تخلخل در پوشش نقره شوند.
ماتریس حل مشکلات و رفع عیوب در آبکاری نقره
| نقص ظاهری یا فنی | علت احتمالی در فرآیند یا حمام | اقدام اصلاحی تخصصی |
|---|---|---|
| ورقه شدن و عدم چسبندگی لایه نقره (Peeling) | عدم اجرای مرحله نقره استرایک، یا وجود چربی و اکسید | بررسی مجدد اسیدشویی و تنظیم جریان وان استرایک به مدت ۳۰ ثانیه |
| زبر و سمبادهای شدن سطح (Rough Deposit) | ورود ذرات آند به الکترولیت یا کمبود سیانید آزاد | نصب کیسه آندی دوجداره نایلونی و تنظیم سیانید آزاد به بالای ۵۰ g/L |
| تیرگی و سوختگی در لبههای قطعه (Burning) | چگالی جریان کاتدی بیش از حد بالا یا دمای پایین وان | کاهش جریان به محدوده ۰.۵ تا ۱.۵ A/dm2 و فعالسازی همزن مکانیکی کاتد |
| سیاه شدن سریع نقره پس از خروج از خط | شستشوی ناکافی در آب دیونیزه یا عدم اعمال پاسیواسیون | استفاده از سه مرحله شستشوی آبشاری و غوطهوری در وان پاسیو نانو کروماته |
مدیریت متالورژیکی آندهای نقره و بازیابی فلزات گرانبها
در فرآیند صنعتی آبکاری نقره، راندمان جریان آندی و کاتدی نزدیک به ۱۰۰٪ است؛ یعنی به همان میزان که نقره بر سطح قطعات رسوب میکند، آندهای نقره خالص در حمام حل میشوند. حفظ تعادل الکتروشیمیایی نیازمند رعایت نکات کلیدی است:
- نسبت سطح آند به کاتد (Anode-to-Cathode Area Ratio): این نسبت همواره باید در محدوده ۱:۱ تا ۲:۱ حفظ شود. کم بودن مساحت آندها باعث پدیده غیرفعال شدن (Passivation) و ایجاد لایه اکسید قهوهای روی آند شده و ولتاژ وان به شدت بالا میرود.
- سیستم بازیابی الکترولیتی نقره از پسابهای شستشو (Electrolytic Silver Recovery): در وانهای شستشوی آبشاری راکد (Drag-out Tanks)، غلظت نقره با سلولهای الکترولیتی کاتد چرخان با راندمان ۹۹.۵٪ بازیافت شده و به صورت پودر نقره خالص متالورژیکی به چرخه تولید بازمیگردد.
- تست تریبولوژی سایش پین روی دیسک (Pin-on-Disk Wear Testing): برای قطعات کنتاکتورهای متحرک صنعتی، نرخ سایش پوشش نقره سخت تحت بارهای ۲ تا ۱۰ نیوتن ارزیابی شده و پایداری ضخامت برای دورههای سرویسدهی چند ساله تأیید میگردد.
آبکاری نقره در ادوات جراحی، دندانپزشکی و صنایع بیوتکنولوژی
خاصیت الیگودینامیک (Oligodynamic Effect) یونهای نقره ($Ag^+$) که توانایی غیرفعالسازی غشای سلولی باکتریها، قارچها و ویروسها را بدون سمیت برای بافتهای انسانی دارد، کاربرد این پوشش را در ابزارهای پزشکی گسترش داده است:
- پوششدهی کاتترها، پنسها و ابزارهای لاپاراسکوپی: اعمال لایههای نازک نقره مات زیستسازگار جهت پیشگیری از تشکیل بیوفیلمهای باکتریایی مقاوم به آنتیبیوتیک در اتاقهای عمل.
- آبکاری پینها و الکترودهای الکتروفیزیولوژی: پایش سیگنالهای زیستی بسیار ضعیف قلبی و مغزی نیازمند امپدانس الکترودی فوقالعاده پایین و بدون نویز است. نقره با ایجاد اتصال الکترولیت-فلز پایدار در الکترودهای کلرید نقره (Ag/AgCl)، دقیقترین سیگنالهای تشخیصی را با کمترین نویز حرارتی ثبت مینماید.
- مقاومت در برابر فرآیندهای استریلیزاسیون مکرر: پوششهای نقره خالص در برابر چرخههای پیاپی بخار داغ اتوکلاو (دمای ۱۳۴ درجه سانتیگراد و فشار ۲.۲ بار) و گاز اتیلن اکساید بدون تغییر رنگ و پوسته شدن دوام میآورند.
آبکاری نقره بر روی قطعات آلومینیومی در صنایع مخابراتی
پوششدهی نقره بر روی آلومینیوم یکی از پیچیدهترین فرآیندهای الکتروشیمیایی است زیرا لایه اکسید طبیعی آلومینیوم مانع از چسبندگی نقره میشود و اختلاف پتانسیل گالوانیکی شدید بین آلومینیوم (-۱.۶۶ ولت) و نقره (+۰.۸۰ ولت) خطر خوردگی بینلایهای را تشدید میکند. در مجموعه تخصصی رنگین پوشش شیراز، پروتکل اجرایی شامل اچینگ اسیدی، دو مرحله رسوبدهی شیمیایی زینکات نانو، اعمال لایه واسط نیکل الکترولس پرفسفر به ضخامت ۵ میکرون، و در نهایت آبکاری نقره خالص به ضخامت ۱۰ میکرون اجرا میگردد که این زنجیره، مقاومت به چسبندگی و آزمون خمش ۱۸۰ درجه طبق استاندارد ASTM B571 را با موفقیت کامل پشت سر میگذارد.
آبکاری نقره بدون سیانید: تحول سبز در مهندسی پوششهای سطحی
با افزایش الزامات زیستمحیطی بینالمللی در صنایع الکترونیک، توسعه حمامهای آبکاری نقره بدون سیانید (Non-Cyanide Silver Plating) اهمیت دوچندانی یافته است. در این فرآیندها به جای نمکهای سمی سیانید، از ترکیبات کمپلکسساز آلی نظیر سوکسینیمید (Succinimide)، ۵،۵-دیمتیلهیدانتوئین (DMH) و تریاتانولآمین استفاده میشود:
- پایداری نوری و شیمیایی بالا: الکترولیتهای پایه هیدانتوئین در برابر نور مستقیم تجزیه نمیشوند و خطر تولید گازهای خطرناک در محیط کارگاهی را به صفر میرسانند.
- رسانایی و ساختار دانهبندی کریستالی: پوشش نقره حاصل از حمامهای نوین غیرسیانیدی، دارای خلوص بالای ۹۹.۸٪، زبری بسیار پایین و ساختار کریستالی فشرده همتراز با حمامهای استاندارد سیانیدی است که اتصال الکتریکی فوقالعادهای را در پایههای قطعات نیمههادی تضمین مینماید.
- راندمان کاتدی و قدرت پرتاب: راندمان کاتدی نزدیک به ۹۵٪ و قدرت پوششدهی در حفرات ریز و شیارهای عمیق بردهای چندلایه الکترونیکی از دیگر مزایای این فناوری در رنگین پوشش شیراز است.
پایش مداوم ضریب انعکاس نوری و درخشندگی پوشش نقره
در صنایع اپتیک، آینههای نجومی و لیزرهای صنعتی، نقره به دلیل داشتن بازتاب نوری بالای ۹۹٪ در طول موجهای ۴۵۰ تا ۱۰۰۰ نانومتر، برترین متریال پوششدهنده است. در آزمایشگاه اپتیک رنگین پوشش شیراز، ضریب بازتاب طیفسنجی (Spectral Reflectance) با استفاده از دستگاه اسپکتروفتومتر UV-Vis پایش شده و اعمال یک لایه محافظ دیالکتریک نانومتری شفاف دیاکسید سیلیکون ($SiO_2$) مانع از کدر شدن آینهها در مجاورت هوا میشود.
آزمون شوک حرارتی و تست چسبندگی نهایی نقره طبق استاندارد ASTM B571
برای اطمینان از پیوند اتمی کامل بین لایه نقره و فلزات زیرلایه (مس، برنج، فولاد یا آلومینیوم)، آزمون کوئنچ حرارتی (Thermal Quench Test) انجام میشود: قطعات کار پس از خروج از خط آبکاری، در کوره الکتریکی تحت دمای ۳۰۰ درجه سانتیگراد به مدت ۶۰ دقیقه حرارت دیده و بلافاصله در آب خنک با دمای ۱۵ درجه سانتیگراد غوطهور میشوند. در صورت عدم بروز کوچکترین تاول، پوسته شدن یا ترک میکرومتری تحت بزرگنمایی ۵۰ برابری میکروسکوپی، تاییدیه نهایی بازرسی کیفیت صادر میگردد.