

چالش اکسیداسیون آنی آلومینیوم و ضرورت فرآیند زینکات (Zincate Pretreatment)
آلومینیوم و آلیاژهای مهندسی آن (نظیر سریهای ۲۰۲۴، ۶۰۶۱، ۷۰۷۵ و آلیاژهای ریختگی دایکست) به محض قرار گرفتن در معرض هوا، در کسری از ثانیه لایهای فوقالعاده متراکم از اکسید آلومینیوم (Al₂O₃) با ضخامت ۲ تا ۱۰ نانومتر روی سطح خود تشکیل میدهند. این لایه اکسیدی نارسانا، مانع از تماس اتمی مستقیم و رسوب الکتروشیمیایی یونهای فلزی میشود. در صورتی که قطعه آلومینیومی بدون زیرسازی تخصصی وارد وان آبکاری شود، پوشش رسوبکرده هیچگونه پیوند بینفلزی پیدا نکرده و با کوچکترین ضربه یا نوسان دمایی به صورت ورقهای تاول زده و جدا میشود (Peeling).
تنها راهکار مهندسی برای غلبه بر این پدیده مطابق استاندارد بینالمللی ASTM B253، اجرای فرآیند غوطهوری زینکات (Zincate Immersion) است. در این فرآیند، پس از چربیگیری گرم و اسیدشویی ملایم (Deoxidizing)، قطعه درون محلول قلیایی حاوی روی و هیدروکسید سدیم فرو برده میشود. همزمان با حل شدن لایه اکسیدی آلومینیوم، لایهای نانومتری و بسیار یکنواخت از فلز روی (Zinc) روی سطح رسوب میکند. در کارگاه تخصصی کارگاه آبکاری فلزات رنگین پوشش، از متد زینکات دوگانه (Double Zincate) استفاده میشود؛ به این ترتیب که لایه اول روی در اسید نیتریک حل شده و لایه دوم با بلورهای فوقالعاده ریز و متراکم نشانده میشود تا بالاترین چسبندگی تضمین گردد.

تفاوت اساسی آبکاری الکترولیتی با آنادایزینگ و پوشش آلوداین
بسیاری از مخاطبان و صنعتگران تفاوت میان آبکاری، آنادایز و آلوداین را با یکدیگر اشتباه میگیرند. شناخت این تمایز ساختاری برای انتخاب صحیح روش پوششدهی بسیار ضروری است:
- آبکاری فلزی (Electroplating / Electroless): در این متد، آلومینیوم قطب منفی (کاتد) بوده یا به صورت شیمیایی کاتالیزوری پوشش داده میشود و یک فلز خارجی (مانند نیکل، مس، نقره یا کروم) روی آن مینشیند. ویژگی اصلی آن ایجاد هدایت الکتریکی فوقالعاده، قابلیت لحیمکاری، سختی سایشی بالا و درخشش آینهای است.
- آنادایزینگ آندی (Anodizing): در این روش قطعه آلومینیومی قطب مثبت (آند) در حمام اسید سولفوریک قرار میگیرد. در اینجا فلز خارجی اضافه نمیشود، بلکه خود لایه سطحی آلومینیوم به یک اکسید متخلخل سرامیکی و بسیار سخت تبدیل میشود که قابلیت رنگپذیری و مقاومت سایشی فوقالعاده دارد اما عایق کامل الکتریسیته است.
- آلوداین یا کروماته آلومینیوم (Alodine / Chromate): یک فرآیند غوطهوری شیمیایی بدون جریان برق بر پایه ترکیبات کروم ۳ ظرفیتی یا ۶ ظرفیتی است که ضخامتی زیر ۱ میکرون داشته، هدایت الکتریکی قطعه را حفظ کرده و بستر ایدهآلی برای چسبندگی رنگ فراهم میسازد.
رفتار و ملاحظات فنی آلیاژهای مختلف آلومینیوم در فرآیند آبکاری
هر گروه از آلیاژهای آلومینیوم به دلیل عناصر آلیاژی متفاوت (مس، سیلیسیم، منیزیم، روی)، رفتار متفاوتی در اسیدشویی و زینکات نشان میدهند:
- آلومینیوم تجاری خالص (سری ۱۰۰۰): دارای بالاترین چکشخواری و سهولت آبکاری است. تشکیل لایه زینکات در آن سریع و یکنواخت است.
- آلیاژهای مسدار هوانوردی (سری ۲۰۰۰ نظیر ۲۰۲۴): عنصر مس در حین اچینگ قلیایی حل نشده و به صورت لکه دوده روی سطح مینشیند. این دوده باید در اسید نیتریک غلیظ (Desmutt) کاملاً حل شود تا پیوند زینکات کامل گردد.
- آلیاژهای منیزیمدار (سری ۵۰۰۰ نظیر ۵۰۵۲ و ۵۰۸۳): منیزیم در محیطهای بازی بسیار فعال است و نیازمند کنترل دقیق غلظت وان قلیایی جهت جلوگیری از خوردگی موضعی (Pitting) است.
- آلیاژهای مهندسی اکستروژن (سری ۶۰۰۰ نظیر ۶۰۶۱ و ۶۰۶۳): پرکاربردترین گروه در صنایع ساختمانی و صنعتی شیراز؛ ترکیب سیلیسیم و منیزیم دارد و پس از اسیدشویی با نیتریک-هیدروفلوئوریک، بستری فوقالعاده برای نیکل الکترولس و آنادایزینگ پدید میآورد.
- آلیاژهای استحکام بالای رویدار (سری ۷۰۰۰ نظیر ۷۰۷۵): وجود روی در آلیاژ، پتانسیل الکتروشیمیایی را تغییر میدهد و به کارگیری زینکات دوگانه رقیق با زمان غوطهوری کوتاه را الزامی میکند.
- آلیاژهای ریختگی دایکست (مانند A380 و A356 با سیلیسیم بالای ۹٪): سیلیسیم غیرفلزی روی سطح باقی میماند. بدون شستشو در اسید حاوی فلوراید، چسبندگی پوشش صفر خواهد بود. مجموعه رنگین پوشش مجهز به فرمولاسیون اختصاصی دسمات سیلیکون برای قطعات دایکست است.
روشهای اصلی آبکاری و پوششدهی آلومینیوم در مجتمع رنگین پوشش
بسته به شرایط کاری قطعه (محیطهای خورنده دریایی، صنایع برق، هوافضا یا دکوراسیون لوکس)، فرآیندهای تخصصی زیر بر روی آلومینیوم اجرا میگردد:
۱. آبکاری نیکل الکترولس آلومینیوم (Electroless Nickel Plating – ENP)
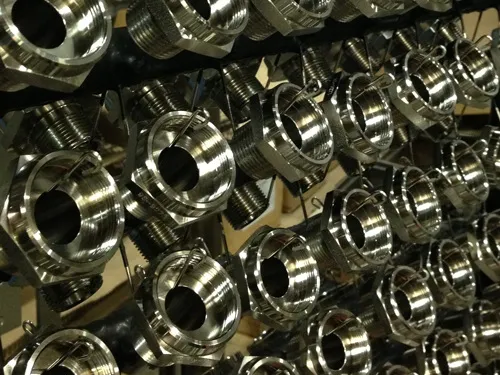
آبکاری آبکاری نیکل الکترولس بر روی آلومینیوم یکی از استراتژیکترین پوششهای صنعتی جهان مطابق با استاندارد ASTM B733 است. این فرآیند بدون نیاز به منبع جریان الکتریکی و با احیای کاتالیزوری یونهای نیکل توسط هیپوفسفیت سدیم انجام میپذیرد. ویژگی منحصربهفرد نیکل الکترولس، یکنواختی ۱۰۰ درصدی ضخامت در تمامی بخشهای هندسی پیچیده، سوراخهای کور (Blind Holes)، رزوهها و گوشههای داخلی است. با انجام عملیات حرارتی تکمیلی (Baking در دمای ۳۰۰ تا ۴۰۰ درجه سانتیگراد)، سختی این پوشش آلیاژی نیکل-فسفر به بیش از ۹۰۰ تا ۱۰۰۰ ویکرز (معادل آبکاری کروم سخت) افزایش مییابد.
۲. آبکاری نیکل-کروم براق و تزئینی روی آلومینیوم
برای دستیابی به درخشش آینهای و جلای نقرهای مقاوم، پس از زیرسازی زینکات، ابتدا یک لایه استرایک مس سیانوری یا پیروفسفات روی آلومینیوم اعمال میشود تا بستری انعطافپذیر شکل گیرد. سپس قطعه وارد وان نیکل براق شده و در گام نهایی، پوشش کروم تزئینی نشانده میشود. این تکنیک در قطعات رینگ خودرو، دستگیرهها، قطعات لوکس دکوراسیون و تجهیزات حمام کاربرد دارد و یکی از پایههای خدمات تخصصی آبکاری نیکل کروم در جنوب کشور محسوب میشود.
۳. آبکاری مس، نقره و قلع روی آلومینیوم (ویژه صنایع برق و شینهها)
در صنایع توزیع برق و ساخت تابلوهای فشار قوی و متوسط، استفاده از شینههای آلومینیومی (Busbars) به دلیل وزن سبکتر و هزینه کمتر نسبت به مس بسیار متداول است. اما اتصال مستقیم آلومینیوم به مس به دلیل تشکیل اکسید عایق و پدیده خوردگی گالوانیکی خطرناک است. اجرای خدمات آبکاری مس و سپس آبکاری نقره یا قلع روی شینههای آلومینیومی در مجتمع رنگین پوشش، مقاومت اهمی پیوندگاهها را به حداقل رسانده و از گرم شدن محل اتصالات در جریانهای آمپر بالا جلوگیری به عمل میآورد.
۴. آنادایزینگ آلومینیوم (معمولی، سخت و رنگی)
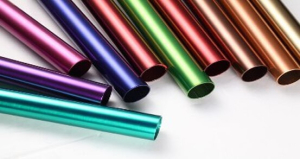
فرآیند آنادایز آلومینیوم در وانهای الکترولیتی اسید سولفوریک با دمای کنترلشده اجرا میشود. این پوشش در سه نوع عمده پیادهسازی میگردد: نوع اول بر پایه اسید کرومیک، نوع دوم آنادایز دکوراتیو با قابلیت رنگپذیری در طیفهای طلایی، مشکی، آبی و قرمز، و نوع سوم هارد آنادایز (Hard Anodizing – Type III) که در دمای زیر صفر درجه سانتیگراد اعمال شده و ضخامتی بین ۲۵ تا ۷۵ میکرون با سختی استثنایی ۶۰ راکول سی ایجاد میکند.
۵. پوشش تبدیل شیمیایی آلوداین (Alodine / Chromate Conversion)
پوشش آلوداین آلومینیوم مطابق با استاندارد نظامی MIL-DTL-۵۵۴۱ در دو تیپ آلوداین زرد (کروم ۶) و آلوداین شفاف سبز (کروم ۳ سازگار با محیط زیست و RoHS) اجرا میشود. مزیت اصلی آلوداین عدم تغییر ابعادی قطعه، حفظ رسانایی الکتریکی سطحی و ایجاد چسبندگی فوقالعاده برای رنگهای پودری و مایع است.
جدول ۱: ماتریس مقایسه مشخصات فنی، استانداردهای آزمایشگاهی و کاربردهای آبکاری آلومینیوم
جدول مهندسی زیر پارامترهای فیزیکی، ضخامت، سختی سطحی، مقاومت حرارتی و ساعت مقاومت مه نمکی ASTM B117 را در میان فرآیندهای مختلف پوششدهی آلومینیوم مقایسه میکند:
| نوع فرآیند پوششدهی | ضخامت متداول (میکرون) | سختی سطحی | هدایت الکتریکی سطحی | مقاومت سالت اسپری (ساعت) | اصلیترین کاربرد صنعتی |
|---|---|---|---|---|---|
| نیکل الکترولس (ENP) | ۱۰ الی ۵۰ میکرون | ۵۰۰ الی ۱,۰۰۰ HV (پس از پخت) | متوسط تا خوب | بیش از ۲۵۰ ساعت | قطعات دقیق هیدرولیک، هوافضا و نفت و گاز |
| نیکل-کروم تزئینی | ۱۵ تا ۲۵ مس/نیکل + ۰.۵ کروم | ۸۵۰ الی ۱,۰۰۰ HV | خوب | ۹۶ الی ۱۶۸ ساعت | رینگ خودرو، تجهیزات بهداشتی و لوکس دکوراتیو |
| هارد آنادایز (تیپ ۳) | ۲۵ الی ۷۵ میکرون | ۴۵۰ الی ۵۵۰ HV (معادل ۶۰ HRC) | عایق کامل دیالکتریک | بیش از ۳۵۰ ساعت | پیستون، سیلندرهای پنوماتیک و صنایع دفاعی |
| آنادایز معمولی و رنگی | ۵ الی ۲۵ میکرون | ۲۰۰ الی ۳۰۰ HV | عایق الکتریکی | ۷۲ الی ۱۲۰ ساعت | پروفیلهای ساختمانی، بدنه لوازم خانگی و قاب گوشی |
| آلوداین شیمیایی (کروماته) | ۰.۱ الی ۱.۰ میکرون | پوشش فیلم نازک (بدون سختی) | رسانایی عالی (حفظ کامل) | ۹۶ الی ۱۶۸ ساعت | صنایع هوافضا، شیلدهای الکترونیکی و زیرسازی رنگ |
| نقره / قلع روی آلومینیوم | ۵ الی ۱۵ میکرون | ۷۰ الی ۱۲۰ HV | فوقالعاده بالا (رسانای برتر) | ۴۸ الی ۹۶ ساعت | شینههای آلومینیومی تابلو برق، رادارها و اتصالات مخابراتی |
مراحل گامبهگام فرآیند صنعتی آبکاری آلومینیوم (استاندارد ASTM B253)
اجرای موفق آبکاری روی آلومینیوم در خطوط پیوسته آبکاری صنعتی رنگین پوشش نیازمند رعایت ترتیب عملیاتی دقیق به شرح زیر است:
- آمادهسازی مکانیکی و پرداختکاری: در صورت وجود خط و خش عمیق، قطعه در بخش پرداختکاری فلزات با نمد و گیلانس پولیش میشود تا سطحی عاری از ناهمواری حاصل گردد.
- چربیگیری حلال یا التراسونیک گرم: زدودن روغنهای ماشینکاری، گریس و واکس پرداختکاری در دمای ۵۰ تا ۶۰ درجه سانتیگراد با مواد شوینده غیرخورنده آلومینیوم.
- اچینگ ملایم قلیایی (Alkaline Etch): حل کردن لایه سطحی ناخالص در محلول هیدروکسید سدیم ملایم جهت دستیابی به ساختار میکروسکوپی فعال و ایجاد زبری مفید.
- اسیدشویی و دسمات (Desmutt / Deoxidize): خنثیسازی و حذف دوده ناشی از عناصر آلیاژی (سیلیسیم، مس، منیزیم) در حمام اسید نیتریک و هیدروفلوئوریک رقیق.
- غوطهوری در وان زینکات اول (First Zincate): اعمال لایه نانومتری روی در دمای اتاق به مدت ۳۰ تا ۶۰ ثانیه.
- استریپ اسیدی زینکات (Acid Strip): حل کردن مجدد لایه روی در محلول ۵۰٪ اسید نیتریک جهت یکنواختسازی توزیع دانهها.
- غوطهوری در وان زینکات دوم (Second Zincate): تشکیل لایه نهایی روی بسیار نازک، متراکم و آینهای با چسبندگی فوقالعاده.
- اعمال لایه استرایک میانی (Copper / Electrolytic Nickel Strike): نشاندن لایه محافظ به عنوان سد چسبندگی قوی قبل از آبکاری ضخیم.
- آبکاری نهایی: اعمال پوشش نهایی مورد نظر اعم از نیکل الکترولس، نیکل-کروم، مس، نقره یا طلا با ضخامت دقیق کنترلشده.
- عملیات حرارتی هیدروژنزدایی و پخت چسبندگی (Baking): قرار دادن قطعات در کوره پخت در دمای ۱۵۰ تا ۱۹۰ درجه سانتیگراد برای خروج گاز هیدروژن محبوس و افزایش استحکام برشی پیوند بینفلزی.
جدول ۲: ماتریس پاتولوژی و عیبیابی کارگاهی آبکاری آلومینیوم
شناخت ریشهای عیوب کارگاهی به مهندسان متالورژی امکان میدهد تا بالاترین بازدهی کیفی را در فرآیندهای تولید حفظ نمایند:
| نوع عیب در پوشش | شواهد ظاهری | علت متالورژیکی و فرآیندی | اقدام اصلاحی و پیشگیرانه |
|---|---|---|---|
| پوستهشدن و ور آمدن (Blistering / Peeling) | جدا شدن لایه نیکل یا کروم از سطح آلومینیوم | لایه زینکات ضخیم و اسفنجی، دسمات ناقص یا تاخیر انتقال بین وانها | استفاده از متد زینکات دوگانه، کاهش زمان غوطهوری و شستشوی سریعتر |
| زبری سطحی و دانهدانه شدن (Roughness) | لمس ناهمواری، برجستگیهای ماسهای و افت براقیت | ذرات معلق در وان آبکاری، فیلتراسیون ناکافی یا لجن آندی | فیلتراسیون مداوم محلول با فیلتر کارتریج ۵ میکرون و استفاده از کیسه آند |
| حفرههای سوزنی (Pinholes / Pitting) | سوراخهای بسیار ریز و نقطهای در لایه پوشش | حبس حبابهای هیدروژن روی سطح کاتد یا اچینگ بیش از حد در اسید | کنترل زمان اچینگ، هوادهی منظم حمام و افزودن مواد ضدنقطه (Wetting Agent) |
| کدر شدن و سیاهی موضعی در گوشهها | تیرگی و افت بازتاب نور در بخشهای فرورفته | چگالی جریان بسیار پایین، آلودگی وان به فلزات مس یا روی | تصفیه کاتدی وان (Dummy Plating) در جریان پایین و بهینهسازی موقعیت فیکسچرها |
| ترکخوردگی تحت تنش حرارتی (Thermal Cracking) | ترکهای مویی پس از تست شوک حرارتی یا جوشکاری | تفاوت ضریب انبساط حرارتی آلومینیوم (۲۳×۱۰⁻⁶) با نیکل (۱۳×۱۰⁻⁶) | استفاده از لایه زیرین مس نرم و چکشخوار به عنوان بالشتک الاستیک دمایی |
پرسشهای متداول درباره آبکاری و پوششدهی آلومینیوم (FAQ)
۱. آیا تمام آلیاژهای آلومینیوم به یک روش آبکاری میشوند؟
خیر. آلیاژهای کارپذیر (Wrought) سری ۶۰۰۰ و ۵۰۰۰ فرآیند زینکات استانداردی دارند؛ اما آلیاژهای حاوی سیلیسیم بالا (مانند آلومینیومهای ریختهگری دایکست سری A380 و A356) نیازمند اسیدشویی ویژه حاوی اسید هیدروفلوئوریک (HF) هستند تا دوده سیلیسیم از سطح پاک شده و چسبندگی زینکات مختل نگردد.
۲. برای قطعات با ابعاد فوقالعاده حساس و رزوهدار چه روشی پیشنهاد میشود؟
برای قطعات دقیق مکانیکی و رزوهدار، نیکل الکترولس (ENP) به دلیل تلرانس ضخامت بینظیر (یکنواختی ۱۰۰٪ در رزوهها و سوراخهای بنبست) و پوشش آلوداین شیمیایی (به دلیل عدم تغییر ابعادی) بهترین گزینههای مهندسی هستند.
۳. تفاوت اصلی هارد آنادایز با آبکاری نیکل الکترولس چیست؟
هارد آنادایز یک لایه سرامیکی اکسید آلومینیوم بسیار سخت و عایق کامل الکتریکی است، در حالی که نیکل الکترولس یک لایه فلزی آلیاژی براق با سختی معادل و هدایت الکتریکی مطلوب است که قابلیت لحیمکاری را نیز فراهم میکند.
۴. چگونه میتوان از چسبندگی متالورژیکی پوشش روی آلومینیوم اطمینان یافت؟
مطابق استاندارد ASTM B571، آزمونهای تست شوک حرارتی (Thermal Shock Test در دمای ۱۵۰ تا ۲۰۰ درجه سانتیگراد و کوئنچ در آب سرد)، تست خمش ۱۸۰ درجه و تست چسب نواری متقاطع (Cross-Hatch Tape Test) در آزمایشگاه کنترل کیفی شرکت رنگین پوشش انجام میشود تا عدم هرگونه تورق اثبات گردد.
۵. چگونه میتوان برای خدمات آبکاری و آنادایز آلومینیوم در شیراز سفارش ثبت کرد؟
کافی است با کارشناسان متالورژی مجتمع صنعتی رنگین پوشش تماس بگیرید یا نقشههای فنی و مشخصات قطعات خود را جهت بررسی آلیاژ و پیشنهاد فرآیند بهینه ارسال فرمایید.
سفارش صنعتی پوششدهی قطعات آلومینیومی در مجتمع رنگین پوشش شیراز
مجهز به خطوط فعالسازی شیمیایی آلیاژهای کارپذیر و ریختگی آلومینیوم (سریهای ۲۰۰۰، ۵۰۰۰، ۶۰۰۰ و ۷۰۰۰)، وانهای پوشش بدون برق (Electroless) و تجهیزات تست چسبندگی حرارتی. پذیرش سفارشهای پروژهای، صنعتی و هوانوردی.