آبکاری آهن
اصول مهندسی سطح، پوششدهی الکتروشیمیایی و حفاظت کاتدی مقاطع آهنی
آهن خام به دلیل پتانسیل الکتروشیمیایی منفی و تمایل ترمودینامیکی بالا به اکسیداسیون، در مجاورت اکسیژن و رطوبت اتمسفری به سرعت دچار واکنشهای اکسیداسیون-احیا شده و لایههای متخلخل هیدروکسید آهن (زنگزدگی) تشکیل میدهد. این لایهها فاقد خاصیت چسبندگی و سدکنندگی بوده و با ریزش مداوم، پیشروی خوردگی را به عمق ساختار متالورژیکی قطعه تسریع مینمایند. فرآیند مهندسی آبکاری آهن راهکاری بنیادین در متالورژی صنعتی است که طی آن، لایهای چگال، یکنواخت و پیوسته از فلزات مقاوم یا پسیوکننده نظیر روی (زینک)، نیکل، کروم، مس یا کادمیوم از طریق رسوبدهی الکترولیتی یا شیمیایی بر روی زیرلایه آهنی مستقر میشود تا خواص سطحی شامل مقاومت به خوردگی، مقاومت سایشی، رسانایی الکتریکی و فاکتورهای زیباییشناختی به بالاترین سطح ممکن ارتقا یابد.
در خطوط تخصصی کارگاه آبکاری فلزات مجتمع رنگین پوشش، انتخاب نوع پوشش متناسب با شرایط محیطی کارکرد قطعه صورت میپذیرد. برای سازههای فلزی در محیطهای باز و اقلیمهای مرطوب، لایههای محافظتی فداشونده بر پایه زینک بالاترین بازدهی اقتصادی و حفاظتی را ایجاد میکنند، در حالی که در قطعات مکانیکی دوار، سیلندرها و اتصالات هیدرولیک تحت سایش سنگین، پوششهای مانع با سختی میکرونی فوقالعاده بالا نظیر کروم سخت و نیکل الکترولس اولویت طراحی مهندسی هستند.

خدمات تخصصی آبکاری انواع قطعات آهنی و فولادی در شیراز
مجتمع رنگین پوشش مجری مستقیم خطوط پیشرفته گالوانیزه زینک، نیکل الکترولس، کروم سخت، مس و پوششهای مقاومتی بر روی انواع سازهها، شفتها، پیچ و مهره و قطعات صنعتی با آزمون مه نمکی.
تمایز علمی پوششهای فداشونده (Sacrificial) و پوششهای مانع (Barrier) بر روی آهن
درک رفتار الکتروشیمیایی لایههای رسوبدادهشده بر زیرلایه آهن، شالوده اصلی انتخاب فرآیند پوششدهی در صنایع به شمار میرود. بر اساس جدول پتانسیل استاندارد کاهش (Standard Reduction Potential)، فلزات پوششدهنده آهن به دو گروه کاملاً متمایز تقسیم میشوند:
۱. پوششهای محافظ فداشونده یا آندی (Anodic Sacrificial Coatings)
فلزاتی مانند روی (پتانسیل ۰.۷۶- ولت نسبت به الکترود هیدروژن) نسبت به آهن (پتانسیل ۰.۴۴- ولت) الکترونگاتیوتر هستند. زمانی که قطعه آهنی آبکاریشده با روی در معرض محیط الکترولیت خورنده قرار میگیرد، یک پیل گالوانیکی موضعی تشکیل میشود که در آن فلز روی نقش آند را ایفا کرده و با از دست دادن الکترون فدا میشود، در حالی که آهن زیرلایه قطب کاتد شده و کاملاً ایمن باقی میماند. بزرگترین مزیت متالورژیکی این روش این است که حتی اگر در اثر ضربه یا خراشیدگی عمیق مکانیکی، لایه پوشش دچار شکاف شده و زیرلایه آهنی نمایان گردد، حفاظت کاتدی همچنان مانع از زنگزدگی آهن در نقطه آسیبدیده خواهد شد. اجرای استاندارد آبکاری گالوانیزه سرد الکترولیتی همراه با تبدیل سطحی کروماته نمونه بارز این سیستم است.
۲. پوششهای کاتدی و سدکننده فیزیکی (Cathodic Barrier Coatings)
فلزاتی همچون نیکل (پتانسیل ۰.۲۵- ولت)، مس (پتانسیل ۰.۳۴+ ولت) و طلا (پتانسیل ۱.۵۰+ ولت) نجیبتر از آهن هستند و پتانسیل الکتروشیمیایی مثبتتری دارند. این پوششها با تشکیل یک سد متراکم و کاملاً غیرقابل نفوذ فیزیکی مانع از رسیدن عوامل اکسیدکننده به آهن میشوند. با این حال، چنانچه در این لایهها تخلخل میکروسکوپی (Pore) وجود داشته باشد یا خراشی به سطح آهن برسد، به دلیل معکوس بودن قطبیت پیل گالوانیکی، آهن به عنوان آند فدا شده و با سرعت چندین برابر در نقطه آسیب دچار خوردگی حفرهای (Pitting Corrosion) میگردد. از این رو، در پوششهایی نظیر آبکاری مس و نیکل کروم، کنترل دقیق ضخامت و به صفر رساندن تخلخل الزامی مطلق در خطوط مهندسی است.
انواع روشهای آبکاری و پوششدهی فلزات بر روی قطعات آهنی
در مهندسی سطح، پوششهای رسوبدادهشده بر قطعات آهنی بسته به الزامات مکانیکی، تریبولوژیکی و محیط کارکرد دستهبندی میشوند:
۱. آبکاری روی (گالوانیزاسیون اسیدی و سیانوری / قلیایی)
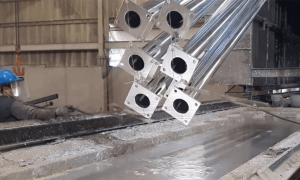
آبکاری روی پرکاربردترین روش اقتصادی در صنعت پوششدهی آهن است. قطعات آهنی پس از رسوب لایه زینک به ضخامت ۸ الی ۲۵ میکرون، بلافاصله وارد وانهای غیرفعالسازی نانو میشوند تا فرآیند پسیواسیون و آبکاری کروماته بر روی آنها اعمال گردد. فیلم تبدیلی کروماته در طیفهای سفید براق، زرد رنگینکمانی، سبز زیتونی و مشکی مقاومت اکسیداسیون اولیه روی را تا چندصد ساعت سالت اسپری افزایش میدهد. همچنین در سازههای صنعتی، ترکیب ورقهای مقاوم با سیستم گالوانیزه رنگی دوام قطعه را در اقلیمهای به شدت خورنده جنوب به حداکثر میرساند.
۲. آبکاری نیکل الکترولس (Electroless Nickel – ENP)
برخلاف آبکاری الکتریکی سنتی که توزیع ضخامت به خطوط شار جریان الکتریکی وابسته است و در نقاط فرورفته و رزوهها ضخامت کمتری مینشیند، فرآیند شیمیایی و خودکاتالیزوری آبکاری نیکل الکترولس پوششی با یکنواختی صددرصدی و انطباق ابعادی میکرونی بر روی پیچیدهترین هندسهها، کانالهای داخلی و حفرههای قطعات آهنی پدید میآورد. این آلیاژ نیکل-فسفر مقاومت سایشی و مقاومت شیمیایی فوقالعادهای در برابر گاز ترش H2S و CO2 در تأسیسات نفت و گاز پدید میآورد.
۳. آبکاری کروم سخت صنعتی (Hard Chrome Plating)
برای قطعات متحرک فولادی و آهنی که تحت نیروهای سایشی بسیار سنگین قرار دارند (نظیر میلجکهای هیدرولیک، شفتهای دوار، غلتکهای نورد و رینگهای پیستون)، نشانیدن پوشش آبکاری کروم سخت با سختی خیرهکننده بین ۶۵ تا ۷۰ راکول سی (۸۵۰ الی ۱۱۰۰ ویکرز) و ضریب اصطکاک فوقالعاده پایین بهترین انتخاب است. قبل از اعمال کروم سخت، زیرلایه آهنی باید عملیات پرداختکاری دقیق را پشت سر بگذارد.
۴. آبکاری چندلایه نیکل کروم براق و دکوراتیو
در پوششهای براق و تزئینی صنعتی، آهن ابتدا با لایهای از مس قلیایی پوششدار شده، سپس لایه نیکل نیمهبراق و نیکل براق بر آن نشسته و در نهایت پوشش فلش کروم با بازتابش آینهای اعمال میگردد. خطوط تخصصی آبکاری نیکل کروم این مجتمع پوششهایی عاری از پوستهشدگی و با انعطافپذیری بالا تولید مینمایند.
۵. آبکاری الکتروفورتیک و لاک فورتیک
برای قطعات آهنی دکوراتیو، لوسترها، یراقآلات و مقاطع با معماری پیچیده که نیازمند ماندگاری طولانیمدت رنگهای طلایی و شامپاینی بدون تغییر فام هستند، بهرهگیری از تکنولوژی آبکاری فورتیک کاتافورتیک با رزینهای شفاف پلییورتان پخت کوره محافظتی تزلزلناپذیر در برابر رطوبت دست و سایش سطحی ایجاد میکند.
پروتکلهای گامبهگام پیشدرمان و آمادهسازی سطح قطعات آهنی
بیش از ۸۰ درصد عیوب کیفی آبکاری از جمله پوسته شدن، تاول زدن و عدم چسبندگی لایه پوشش، ریشه در فرآیندهای ناقص آمادهسازی سطح دارد. در مجموعه رنگین پوشش مراحل زیر طبق استانداردهای بینالمللی متالورژی اجرا میگردد:
- آمادهسازی مکانیکی و پرداختکاری: زدودن لایههای ضخیم پلیسه، جوش و اکسید با سنبادهزنی، شاتبلاست و فرآیند دقیق پرداختکاری فلزات تا دستیابی به زبری سطح استاندارد.
- چربیگیری گرم غوطهوری (Hot Alkaline Soak Degreasing): غوطهوری در وانهای قلیایی حاوی سدیم هیدروکسید، سیلیکاتها و سورفکتانتها در دمای ۶۵ الی ۸۵ درجه سانتیگراد جهت صابونیکردن چربیهای روانکاری ماشینکاری و روغنهای محافظ صنعتی.
- چربیگیری الکترولیتی (Electro-cleaning): اعمال جریان مستقیم الکتریکی به صورت آندی یا کاتدی جهت آزادسازی حبابهای اکسیژن و هیدروژن در سطح تماس قطعه و جدایش مکانیکی ذرات چربی سرسخت میکروسکوپی.
- اسیدشویی و زنگزدایی فعال (Acid Pickling & Activation): غوطهوری در محلولهای اسید کلریدریک (HCl) مهارشده (Inhibited) یا اسید سولفوریک رقیق جهت انحلال میلاسکیل و اکسیدهای سطحی آهن بدون انحلال فلز پایه.
- شستوشوی آبشاری چندمرحلهای: بهرهگیری از آب مقطر و تصفیهشده با دستگاه RO به روش شستوشوی جریان متقابل جهت ممانعت از انتقال املاح و آلودگی به وان اصلی آبکاری.
چالش مهندسی تردی هیدروژنی (Hydrogen Embrittlement) و پروتکل هیدروژنزدایی
یکی از خطرناکترین پدیدههای فیزیکی-متالورژیکی در آبکاری قطعات آهنی و فولادی سختکاریشده (بهویژه قطعات با استحکام کششی بیش از ۱۰۰۰ مگاپاسکال یا سختی بالاتر از ۳۲ راکول سی مانند پیچهای گرید ۱۰.۹ و ۱۲.۹، خارها و فنرها)، تردی هیدروژنی است. در مراحل اسیدشویی و واکنشهای احیای الکتروشیمیایی در کاتد، اتمهای بسیار ریز هیدروژن به جای تبدیل به مولکول H2، به درون شبکه بلوری آهن نفوذ کرده و در مرزدانهها و عیوب نابجایی به دام میافتند. تجمع هیدروژن تحت تنشهای مکانیکی کششی منجر به ایجاد ترکهای تاخیری میکروسکوپی و شکست ناگهانی و فاجعهبار قطعه بدون کوچکترین تغییر شکل پلاستیک میشود.
برای خنثیسازی کامل این مخاطره، در استاندارد ASTM B850 و پروتکلهای اجرایی این مرکز، کلیه قطعات آهنی حساس بلافاصله (حداکثر تا ۴ ساعت پس از خروج از وان آبکاری) وارد کوره گردش هوای گرم شده و تحت عملیات هیدروژنزدایی (De-embrittlement Baking) در دمای ۱۹۰ الی ۲۲۰ درجه سانتیگراد به مدت ۴ الی ۲۴ ساعت قرار میگیرند تا اتمهای هیدروژن پیش از آغاز پسیواسیون از شبکه آهن تخلیه شوند.
سیستمهای دوبلکس (Duplex): همافزایی آبکاری و پوششهای پودری کورهای
در شرایط جوی به شدت متهاجم، محیطهای دریایی و صنایع پتروشیمی جنوب، هیچ پوشش تکلایهای به تنهایی قادر به حفظ طولانیمدت قطعات آهنی نیست. در این موقعیتها، پیادهسازی سیستم دوبلکس (Duplex Coating) مطرح میگردد. در این متد مهندسی، سطح آهن ابتدا با لایهای از زینک گالوانیزه و پسیواسیون پوششدار شده و سپس پوشش الکترواستاتیک بر آن پاشیده میشود. بررسی پارامترهای قیمت رنگ پودری الکترواستاتیک نشان میدهد که این همافزایی اقتصادیترین روش محافظت طولانیمدت است. رزین پختهشده رنگ کوره ای مانع از برخورد آلایندهها به لایه زینک میشود و پاشش مستقیم رنگ پودری روی گالوانیزه پسیوشده عمر مفید قطعه را تا ۳ الی ۵ برابر سیستمهای ساده افزایش میدهد.
جدول ۱: ماتریس جامع مقایسه فنی و متالورژیکی انواع پوششهای آبکاری روی آهن
جدول زیر ویژگیهای کلیدی، مکانیزم حفاظت، ضخامت پیشنهادی و مقاومت سالت اسپری متدهای اصلی پوششدهی آهن را بر اساس استانداردهای ASTM و ISO مقایسه مینماید:
| نوع فرآیند آبکاری | مکانیزم حفاظتی | ضخامت استاندارد (µm) | مقاومت سالت اسپری ASTM B117 | سختی لایه (HV) | کاربرد بارز صنعتی |
|---|---|---|---|---|---|
| گالوانیزه روی با کروماته زرد | فداشونده آندی کاتدی | ۸ الی ۱۵ میکرون | ۱۲۰ الی ۲۵۰ ساعت (تا شوره سفید) | ۸۰ الی ۱۲۰ ویکرز | پیچ و مهره، بست، شاسی خودرو، یراق ساختمانی |
| نیکل الکترولس (ENP فسفر بالا) | مانع فیزیکی بدون تخلخل | ۱۵ الی ۵۰ میکرون | ۵۰۰ الی ۱۰۰۰ ساعت | ۵۰۰ تا ۱۰۰۰ (پس از عملیات پخت) | شیرآلات نفت و گاز، رزوههای ابزاردقیق، پمپها |
| کروم سخت صنعتی | مانع تریبولوژیکی ضدسایش | ۲۰ الی ۲۵۰ میکرون | ۱۵۰ الی ۳۵۰ ساعت | ۸۵۰ الی ۱۱۰۰ ویکرز | میله جک هیدرولیک، شفت روتور، رولیک خط نورد |
| مس با فینیشینگ نیکل کروم | کاتدی سدکننده چندلایه | ۲۵ الی ۴۰ میکرون | ۲۰۰ الی ۴۰۰ ساعت | ۴۵۰ الی ۶۰۰ ویکرز | قطعات دکوراتیو، بدنه مبلمان، لوازم خانگی |
| سیستم دوبلکس (زینک + رنگ کورهای) | همافزایی کاتدی و پلیمری | ۷۰ الی ۱۲۰ میکرون | بیش از ۱۵۰۰ ساعت | انعطافپذیر و ضربهپذیر | تجهیزات صنعتی مناطق ساحلی، دکلها، تابلوهای برق |
جدول ۲: راهنمای متالورژیکی عیبیابی (Troubleshooting) عیوب رایج در آبکاری قطعات آهنی
شناسایی علت ریشهای و راهکارهای کارگاهی جهت رفع ناپیوستگیها و عیوب ظاهری در خطوط آبکاری آهن:
| عنوان عیب سطحی | شکل ظاهری عیب | علت اصلی متالورژیکی و الکتروشیمیایی | اقدام اصلاحی در خط کارگاهی |
|---|---|---|---|
| پوستهشدن و تاول لایه (Blistering) | برآمدگیهای حبابی و ورآمدن پوشش با فشار ناخن | وجود باقیمانده چربی روغن، رسوب سیلیکات یا اکسید نامرئی آهن | تقویت دمای چربیگیری گرم، تعویض محلول اسیدشویی و چک آب تمیز (Water-Break Test) |
| سوختگی و تیرگی لبهها (Burning) | پوشش زبر، تیره، کریستالی و پودری در لبههای تیز | تمرکز بالای دانسیته جریان الکتریکی (A/dm²) در نقاط تیز قطعه | کاهش آمپراژ وان، افزایش فاصله آند تا کاتد یا نصب شیلدهای کمکی جریان (Thieves) |
| سوراخ سوزنی و حفره (Pitting) | نقاط توخالی میکروسکوپی شبیه به سوراخ سوزن در سطح | چسبیدن حبابهای گاز هیدروژن آزادشده به سطح آهن حین رسوب | تزریق ماده ضدحفره (Wetting Agent)، تلاطم هوای فشرده در وان و فیلتراسیون پیوسته |
| پوشش زبر و دانهدار (Roughness) | زبری سمبادهمانند و ذرات فلزی برجسته در سطح | وجود ذرات معلق لجن آندی یا گردوغبار در الکترولیت | بهکارگیری کیسههای آندی نفوذناپذیر، تصفیه الکترولیت با پمپ فیلتر کربن فعال |
| عدم پوشش در مناطق گود (Poor Throwing) | عدم رسوب فلز در حفرهها و گوشههای داخلی هندسه قطعه | قدرت پرتاب ناکافی الکترولیت، کمبود مواد افزودنی هدایتکننده | اصلاح فرمولاسیون حمام، استفاده از آندهای کمکی کمفاصله (Auxiliary Anodes) |
آزمونهای استاندارد کنترل کیفیت در آزمایشگاه آبکاری
به منظور تضمین کارکرد بی نقص قطعات صنعتی در شرایط سخت عملیاتی، کلیه بچهای خروجی در آزمایشگاه خطوط تحت آزمونهای دقیق سهگانه قرار میگیرند:
- ضخامتسنجی غیرمخرب مغناطیسی (ASTM B499): به دلیل خاصیت فرومغناطیس آهن پایه، ضخامت لایههای غیرمغناطیسی (روی، مس، نیکل الکترولس با فسفر بالا، کروم سخت) به وسیله پروبهای جریان گردابی و مغناطیسی با دقت ۰.۱ میکرون اندازهگیری میشود.
- آزمون چسبندگی با روش کراسهچ و تنش حرارتی (ASTM D3359 / ASTM B571): اعمال خطوط شبکهای متقاطع با فاصله ۱ میلیمتر و چسباندن نوار مخصوص، یا قرار دادن قطعه در دمای ۲۰۰ درجه و کوئنچ سریع در آب سرد؛ عدم جداشدن لایه نشاندهنده پیوند اتمی ایدهآل پوشش و آهن است.
- آزمون مه نمکی تسریعشده (Salt Spray Test – ASTM B117): قرارگیری نمونهها در محفظه مه نمکی ۵ درصد با دمای ۳۵ درجه سانتیگراد جهت پایش دقیق زمان پیدایش شوره سفید روی (خوردگی پوشش) و زنگ قرمز آهن (خوردگی فلز پایه).
شما میتوانید جهت آشنایی با سبد کامل فناوریهای پوششدهی مجموعه به صفحه خدمات تخصصی آبکاری مراجعه فرمایید یا جهت هماهنگی پروژههای کلان کارخانجات با واحد کنترل کیفیت تماس حاصل فرمایید.
تحویل سریع سفارشهای تیراژ و قطعات حساس صنعتی در جنوب کشور
انجام کنترل ضخامت میکرونی با دستگاههای عیارسنجی مغناطیسی، عملیات هیدروژنزدایی در کوره و پسیواسیون کروماته بدون واسطه در کارخانه صنعتی رنگین پوشش شیراز.
پرسشهای متداول مهندسی پیرامون سفارش آبکاری قطعات آهنی
۱. برای جلوگیری از زنگزدگی آهن در فضای باز، گالوانیزه گرم بهتر است یا آبکاری گالوانیزه سرد الکتریکی؟
گالوانیزه گرم ضخامت بالایی (بین ۵۰ تا ۱۰۰ میکرون) ایجاد میکند و برای تیرآهنها و پایههای دکل بسیار عالی است اما سبب پر شدن رزوهها و اعوجاج ابعادی در قطعات ماشینکاریشده میشود. برای پیچ و مهره، اتصالات دقیق و قطعات مکانیکی، آبکاری گالوانیزه سرد الکتریکی به همراه پسیواسیون کروماته به دلیل تلرانس بسته ابعادی (۸ تا ۱۵ میکرون) و سطح صاف و بدون موج گزینهای بینقص و برتر است.
۲. آیا قطعات چدنی را نیز میتوان به روش آبکاری آهن پوششدهی کرد؟
بله، اما قطعات چدنی به دلیل وجود فاز گرافیت آزاد و تخلخلهای سطحی، رسانایی موضعی متغیری دارند و در اسیدشویی معمولی گرافیت بر سطح رسوب کرده و چسبندگی را مختل میکند. در این مجموعه، قطعات چدنی تحت اسیدشویی هیدروفلوئوریک یا پالسکرنت و چربیگیری التراسونیک فعال شده و با لایهنشانی اولیه مس یا نیکل وودز آبکاری استاندارد میشوند.
۳. دلیل اهمیت عملیات هیدروژنزدایی در پیچهای آهنی کلاس بالا چیست؟
پیچهای آهنی گرید ۸.۸، ۱۰.۹ و ۱۲.۹ و اتصالات تحت گشتاور بالا در صورت عدم هیدروژنزدایی، دچار شکست ترد تحت بارگذاری دینامیکی میشوند. پخت در کوره با دمای ۲۰۰ درجه سانتیگراد ظرف چند ساعت پس از آبکاری تضمین میکند که هیدروژن محبوس به طور کامل از ساختار قطعه خارج شود.
۴. ضخامت پوشش آبکاری چگونه بر تلرانس ابعادی ماشینکاری تأثیر میگذارد؟
پوشش آبکاری به قطر خارجی قطعات اضافه و از قطر سوراخهای داخلی کم میکند. برای نمونه، در یک پوشش ۱۰ میکرونی، قطر خارجی شفت ۲۰ میکرون افزایش مییابد. به همین دلیل در نقشههای مهندسی تلرانسهای قبل از پوششدهی باید با در نظر گرفتن رنج ضخامت لایه محاسبه گردند.
۵. آیا میتوان قطعات آهنی زنگزده قدیمی را مستقیماً آبکاری مجدد کرد؟
خیر، زنگزدگیهای عمیق ابتدا باید با روشهای شاتبلاست، اسیدشویی قوی و پرداختکاری برداشته شوند تا فلز سالم نمایان گردد. در صورت وجود حفرههای عمیق، سطح باید با لایه مس ضخیم زیرسازی و صیقلکاری شود تا زیرلایه آماده رسوب نهایی براق گردد.
۶. حداقل و حداکثر ابعاد و تناژ قطعات قابل پذیرش در خطوط آبکاری چقدر است؟
در وانهای ثابت مجموعه، امکان پوششدهی قطعات با طول تا ۴ متر و قطعات ظریف چندمیلیمتری در بارلهای گردان چرخشی (Barrel Plating) به صورت تناژ روزانه و با کیفیت یکدست فراهم میباشد.