آبکاری طلا در شیراز (صنعتی)
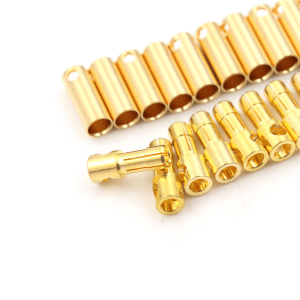
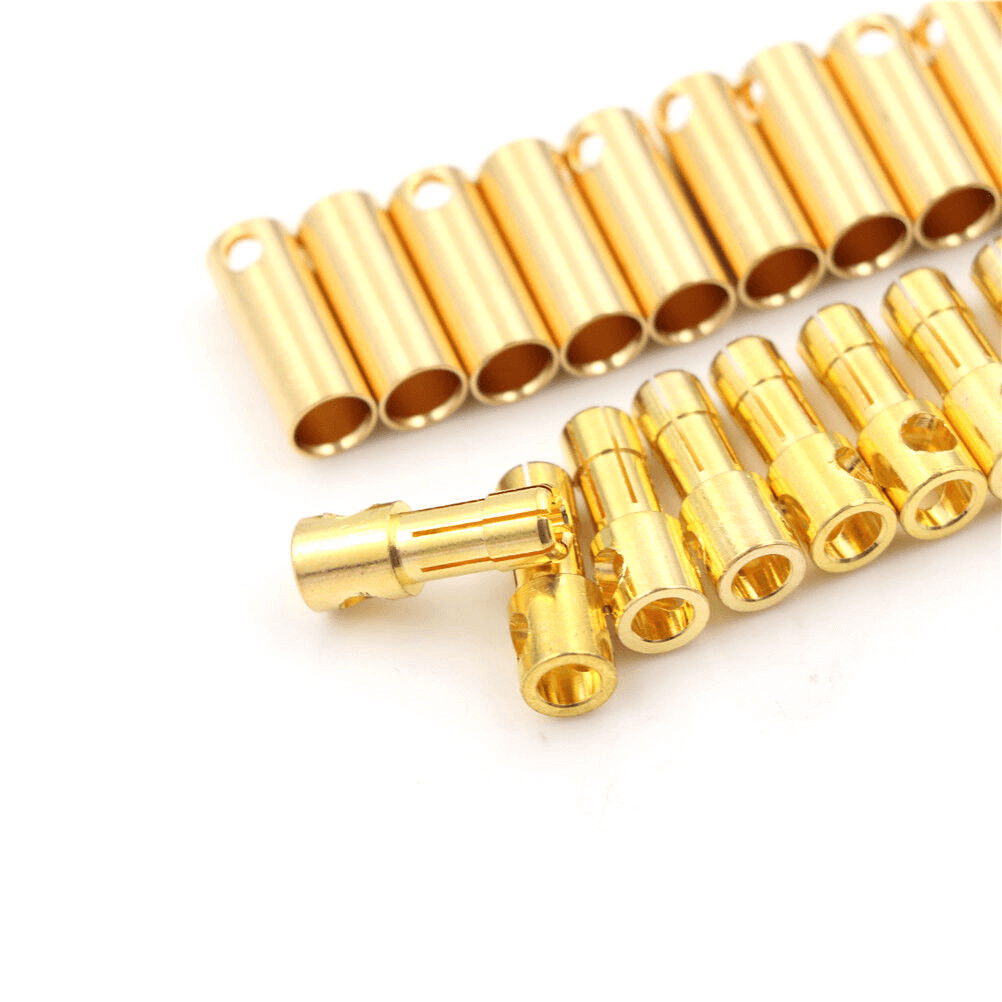
آبکاری طلا در شیراز در دو حوزه کاملاً مجزا و تخصصی انجام میشود: آبکاری طلای صنعتی و الکترونیکی ویژه پینهای حساس مخابراتی، کانکتورهای فرکانس بالا (RF Connectors)، بردهای مدار چاپی فرکانسی، موجبرها و تجهیزات آزمایشگاهی؛ و آبکاری طلای سخت و دکوراتیو ویژه قطعات لوکس معماری، شیرآلات با ماندگاری بالا، لوسترها و ادوات تشریفاتی. طلا به عنوان نجیبترین فلز جدول تناوبی با پتانسیل الکترودی استاندارد +۱.۵ ولت، مقاومت به اکسیداسیون مطلق در برابر اتمسفر و پایداری در برابر تمامی اسیدها (به جز تیزاب سلطانی) را ارائه میدهد. در مجموعه تخصصی رنگین پوشش شیراز، حمامهای طلا طبق استاندارد نظامی آمریکا MIL-G-45204 و استاندارد بینالمللی ASTM B488 بر اساس عیار دقیق ۲۴ و ۱۸ با کنترل ضخامت نانومتری و میکرومتری فرموله شدهاند.
متالورژی و دستهبندی انواع آبکاری طلا در صنایع پیشرفته
بر اساس استاندارد ASTM B488، پوششهای طلا از نظر ترکیب شیمیایی و سختی در سه نوع تفکیک میشوند:
- طلای نرم خالص ۲۴ عیار (Type I & III, Code A – ۹۹.۷% to ۹۹.۹% Gold): سختی این پوشش کمتر از ۹۰ ویکرز است. به دلیل انعطافپذیری فوقالعاده و عدم وجود فلزات آلیاژی، بهترین گزینه برای اتصال سیمهای طلا و آلومینیوم با تکنولوژی اولتراسونیک (Wire Bonding) در تراشهها و نیمههادیها، و همچنین پینهای اتصال با فشار استاتیک بدون سایش است.
- طلای سخت آلیاژی (Type II, Code B/C – Hard Gold): با افزودن مقادیر کنترلشده کبالت (Co) یا نیکل (Ni) به میزان ۰.۱ تا ۰.۳ درصد، سختی طلا تا ۱۳۰ الی ۲۰۰ ویکرز افزایش مییابد. این پوشش استاندارد طلایی برای کنتاکتهای الکتریکی سوئیچها، اسلیپرینگها و سوکتهای کامپیوتری با چرخه اتصال و انفصال بالا (مقاومت به سایش بیش از ۱۰،۰۰۰ سیکل) است.
- آبکاری طلای فلش و تزئینی (Gold Flash): لایهای با ضخامت ۰.۰۵ تا ۰.۲۵ میکرون که به عنوان پوشش رنگ نهایی با درخشندگی بالا روی زیرلایه نیکل براق یا مس براق اعمال میشود و بلافاصله با لاک کاتافورتیک پخت ۲۰۰ درجه محافظت میگردد تا دوام چند دهساله پیدا کند.
اهمیت لایه میانی نیکل استرایک (Nickel Underplate)
یکی از مهمترین خطاهای رایج در کارگاههای سنتی، اعمال مستقیم طلا روی مس یا برنج است. اتمهای مس به دلیل پدیده نفوذ حالت جامد (Solid-State Diffusion) در دمای اتاق به تدریج از شبکه بلوری طلا عبور کرده و خود را به سطح میرسانند؛ در نتیجه ظرف چند ماه سطح طلایی کدر شده و اکسید سبز یا قهوهای مس ظاهر میشود. طبق استاندارد MIL-G-۴۵۲۰۴، اعمال یک لایه میانی نیکل با ضخامت حداقل ۲.۵ تا ۵ میکرون (Underplate) به عنوان سد نفوذ دیفیوژن (Diffusion Barrier) اجباری است. این لایه علاوه بر ممانعت از مهاجرت مس، سختی زیرین را تقویت کرده و مقاومت به سایش پوشش طلا را دوچندان میکند.
جدول مشخصات فنی، گریدها و ضخامتهای استاندارد آبکاری طلا در شیراز
| کلاس ضخامت (Class) | ضخامت طلا (µm) | سختی لایه (Knoop / HV) | نوع فلز زیرلایه | کاربرد مهندسی و صنعتی |
|---|---|---|---|---|
| Class 0.25 (Flash) | ۰.۲۵ | ۱۳۰ – ۱۸۰ | نیکل براق ۳ تا ۵ میکرون | قطعات دکوراتیو لوکس با لاک نانو، بدنه ساعت و زیورآلات |
| Class 0.5 | ۰.۵۰ | ۱۴۰ – ۲۰۰ | نیکل الکترولیتی یا الکترولس | کنتاکتهای کلید برق کمبار، پینهای تست مدار |
| Class 1.0 | ۱.۰۰ | ۱۴۰ – ۲۰۰ | نیکل فسفردار | پینها و سوکتهای مخابراتی تجاری و خودرویی |
| Class 2.5 | ۲.۵۰ | ۹۰ – ۲۰۰ | نیکل سولفامات خالص | تجهیزات هوانوردی و راداری نظامی، اسلیپرینگهای حساس |
| Class 5.0 (Heavy Gold) | ۵.۰۰ | ۶۰ – ۹۰ (خالص ۲۴k) | میکرو نیکل استرایک | محیطهای شدیداً خورنده شیمیایی، وایر باندینگ حساس |
پرسشهای متداول در خصوص آبکاری طلا در شیراز
۱. تفاوت آبکاری طلا با پوشش فورتیک طلایی (الکتروفورتیک) چیست؟
در آبکاری طلا، یونهای فلزی طلای واقعی ($Au^+$ یا $Au^{۳+}$) به صورت الکتروشیمیایی بر سطح قطعه رسوب میکنند و رسانایی الکتریکی و مقاومت شیمیایی طلا حاصل میشود. در پوشش فورتیک طلایی، پس از یک لایه آبکاری پایه (نیکل یا برنج)، یک فیلم نانو رزین پلیمری آلی حاوی پیگمنت طلایی با جریان برق رسوب کرده و در کوره پخته میشود. فورتیک برای قطعات دکوراتیو بسیار مقاوم و اقتصادی است، اما برای رسانایی الکتریکی و کانکتورها منحصراً باید از آبکاری طلای واقعی استفاده شود.
۲. چگونه از اصالت و ضخامت دقیق طلای پوششدادهشده اطمینان حاصل میشود؟
مجموعه رنگین پوشش شیراز مجهز به دستگاه آنالیز غیرتخریبی فلورسانس اشعه ایکس (XRF Analyzer) است که ضخامت و عیار لایههای طلا و نیکل را با دقت نانومتری اندازهگیری کرده و گزارش مستند تست متالوگرافی همراه با قطعات به کارفرما تحویل داده میشود.
۳. چه آلیاژهایی در شیراز قابلیت آبکاری طلا دارند؟
تقریباً تمامی فلزات پایه شامل مس، برنج، برنز، فسفر برنز، فولادهای زنگنزن استیل ۳۰۴ و ۳۱۶، آلیاژ کوار (Kovar)، تنگستن-مس و حتی آلومینیوم (پس از فرآیند دابل زینکات و نیکل اکتیو) قابلیت اجرای فرآیند استاندارد آبکاری طلا را در این مجموعه دارا هستند.
مهندسی الکترولیت و پارامترهای عملیاتی وانهای آبکاری طلا
آبکاری الکتروشیمیایی طلا بر پایه محلولهای کمپلکس دیسیانوآئورات پتاسیم $K[Au(CN)_2]$ انجام میگیرد. بسته به خواص مکانیکی مورد نیاز برای قطعه، ترکیب حمام در سه دسته اصلی فرموله میشود:
- حمامهای اسیدی طلای سخت (Acid Hard Gold): با pH در محدوده ۴.۲ تا ۴.۸ و دمای ۳۰ تا ۳۸ درجه سانتیگراد با اسید سیتریک و سیترات پتاسیم بافر میشوند. افزودن مقادیر ناچیز املاح کبالت یا نیکل به میزان ۰.۱ تا ۰.۲۵ درصد، ساختار بلوری را فوقالعاده ریز کرده و سختی لایه را تا ۱۸۰ Knoop افزایش میدهد. این حمام برای پینهای اتصال مخابراتی، کانکتورهای نظامی و اسلیپرینگهای دقیق ایدهآل است.
- حمامهای خنثی طلای نرم خالص (Neutral Pure Gold): با pH حدود ۶.۵ تا ۷.۵ در دمای ۵۵ تا ۶۵ درجه سانتیگراد اداره میشوند. طلای رسوبکرده خلوص بالای ۹۹.۹۹٪ دارد و برای وایر باندینگ اولتراسونیک نیمههادیها به کار میرود.
- حمامهای طلای سولفیتی بدون سیانید (Non-Cyanide Sulfite Gold): بر پایه کمپلکس سدیم گلد سولفیت $[Au(SO_3)_2]^{۳-}$. این حمامها دارای قدرت پرتاب و پوششدهی فوقالعاده در حفرات ریز و شیارهای عمیق بوده و دوستدار محیط زیست و سلامت تکنسینها هستند.
آزمونهای اعتبارسنجی پوشش طلا طبق استاندارد MIL-G-۴۵۲۰۴
تضمین عملکرد قطعات طلاکاریشده در شرایط محیطی سخت و عملیاتی نیازمند بازرسیهای تخصصی است:
- تست تخلخل پوشش (Porosity Test): وجود حفرات میکرومتری در لایه طلا باعث نفوذ رطوبت به لایه زیرین نیکل و مس شده و خوردگی گالوانیک رخ میدهد. با استفاده از آزمون محفظه بخار اسید نیتریک غلیظ (Nitric Acid Vapor Test ASTM B735) و تست الکتروگرافی ژلاتین، عدم وجود تخلخل در ضخامتهای بالای ۱ میکرون به اثبات میرسد.
- تست چسبندگی حرارتی (Adhesion ASTM B571): قطعه آبکاری شده به مدت ۳۰ دقیقه در کوره با دمای ۳۵۰ درجه سانتیگراد قرار میگیرد. عدم تشکیل تاول و حباب، نشاندهنده پیوند اتمی کامل بین زیرلایه نیکل و لایه طلاست.
- آزمون لحیمپذیری (Solderability Testing): قطعات پایههای الکترونیکی با استفاده از فلاکس غیرخورنده و قلع ۶۳/۳۷ در دمای ۲۴۵ درجه سانتیگراد تست میشوند تا ترشوندگی کامل (Wetting) لایه طلا در مدارها تضمین گردد.
جدول راهنمای ضخامت و محاسبه قیمت آبکاری طلا در شیراز
| کد ضخامت | ضخامت لایه طلا (µm) | نوع حمام و عیار | طول عمر و مقاومت در برابر سایش | کاربری پیشنهادی |
|---|---|---|---|---|
| Flash Coat | ۰.۱ تا ۰.۲۵ | حمام سیانیدی براق ۲۴ عیار + لاک نانو | ۳ تا ۷ سال در محیط داخلی | قطعات دکوراتیو، لوستر، شیرآلات لوکس و دستگیره |
| Industrial 0.5 | ۰.۵۰ | حمام اسیدی هارد گلد (سختی ۱۶۰ HV) | بیش از ۵،۰۰۰ سیکل قطع و وصل | پینها و سوکتهای تابلوهای کنترل صنعتی |
| MIL Standard 1.0 | ۱.۰۰ | هارد گلد کبالتدار استاندارد نظامی | بیش از ۲۰،۰۰۰ سیکل کاری مداوم | سوکتهای اویونیک، ماهوارهای و رادارهای هوایی |
| MIL Heavy 2.5 | ۲.۵۰ | طلای خالص نرم ۲۴k یا سخت | مادامالعمر در اتمسفر اسیدی | تجهیزات درونچاهی نفت و گاز و صنایع دفاعی |
آبکاری طلا در صنایع ماهوارهای، راداری و خلأ بالا (High-Vacuum Space Applications)
طلا در تجهیزات هوافضا و ارتباطات ماهوارهای نقشی فراتر از یک پوشش رسانا ایفا میکند. در شرایط سخت خلأ مطلق فضا و تابش پرتوهای کیهانی:
- روانکاری جامد در خلأ (Solid Film Lubrication): در خلأ بالا به دلیل تبخیر سریع روغنها و گریسهای مایع، روانکاری معمولی غیرممکن است. طلا به دلیل ضریب اصطکاک برشی بسیار پایین و ساختار کریستالی FCC، به عنوان روانکننده جامد برای یاتاقانها و چرخدندههای مکانیزمهای بازشونده پنلهای خورشیدی ماهوارهها به کار میرود.
- کنترل حرارتی و بازتاب پرتوهای فروسرخ (Thermal Control / IR Reflection): طلا دارای ضریب بازتاب بیش از ۹۸٪ در طیف امواج فروسرخ (حرارتی) است. پوششهای طلای خالص با متد آبکاری الکترولیتی بر روی بدنه محفظههای اپتیکی و رادارها، از گرم شدن بیش از حد قطعات در برابر تابش مستقیم خورشید جلوگیری میکنند.
- تست گاززدایی در خلأ حرارتی (Thermal Vacuum Outgassing): قطعات پوششدادهشده با طلا طبق استاندارد ناسا NASA SP-R-0022A ارزیابی میشوند تا درصد افت جرم ناشی از تبخیر ناخالصیها (Total Mass Loss – TML) کمتر از ۱.۰٪ و مواد فرار میعانپذیر (CVCM) کمتر از ۰.۱٪ باشد.
آبکاری طلا بر روی فیبرهای نوری، سنسورهای کوارتز و پیزوالکتریک
یکی از پیشرفتهترین خدمات مهندسی سطح در شیراز، پوششدهی طلا بر روی زیرلایههای غیرفلزی حساس نظیر کریستالهای کوارتز سنسورهای وزنسنج نانو، آینههای تلسکوپهای اپتیکی و سرهای فیبر نوری است. در این فرآیندها ابتدا لایهای از تیتانیوم یا کروم به عنوان لایه پیونددهنده نانومتری (Adhesion Seed Layer) بر روی سرامیک یا شیشه اعمال شده و سپس لایهای از طلای خالص ۲۴ عیار با خلوص ۹۹.۹۹۹٪ جهت بازتاب نوری کامل امواج مادون قرمز یا ایجاد الکترودهای دقیق پیزوالکتریک بدون ایجاد کرنش مکانیکی رسوب داده میشود. این فرآیندها در شرایط کلینروم و تحت کنترل دقیق ذرات معلق محیطی انجام میپذیرد.
آبکاری طلای انتخابی موضعی (Selective Gold Plating) در شیراز
در بسیاری از قطعات صنعتی و الکترونیکی، تنها بخش کوچکی از قطعه (مانند نوک پین اتصال یا سطح تماس تیغه رله) نیازمند پوشش گرانبهای طلاست و پوشش دادن کل بدنه قطعه از نظر اقتصادی غیراقتصادی است. در کارگاه رنگین پوشش شیراز، با استفاده از فیکسچرهای ماسکینگ مقاوم شیمیایی، نوارچسبهای سیلیکونی ضد اسید و متد آبکاری تامپونی موضعی (Brush / Selective Plating)، لایه طلا منحصراً بر روی نقاط عملکردی حساس با ضخامت دقیق مورد نظر اعمال میشود که این امر هزینه تمامشده کارفرما را تا بیش از ۷۰ درصد کاهش میدهد.
مدیریت فلزات گرانبها و فرآیندهای بازیابی طلا در کارگاه شیراز
با توجه به ارزش اقتصادی بالای نمکهای طلا، کارگاه آبکاری رنگین پوشش شیراز مجهز به سیستمهای مداربسته آبکشی آبشاری راکد (Drag-out Cascade Rinses) است که بیش از ۹۸٪ طلای خارجشده همراه با قطعات را پیش از ورود به وان شستشوی نهایی به دام میاندازد. الکترولیتهای بازیافتی با عبور از ستونهای تبادل یونی رزینی ویژه جذب طلا و سلولهای الکترووینینگ (Electrowinning Cells) با کاتدهای اسفنجی فولادی با خلوص بالا بازیافت شده و پس از ذوب متالورژیکی به چرخه آمادهسازی حمامهای صنعتی بازمیگردند.
آزمونهای مقاومت به سایش مکانیکی پوششهای طلا (Taber Abraser Test)
در سنجش مقاومت به سایش کنتاکتهای طلای سخت، آزمون سایش تابر طبق استاندارد ASTM D4060 با چرخهای سایشی کالیبره CS-۱۰ تحت بار ۵۰۰ گرم انجام میشود. نرخ سایش برای لایههای طلای سخت کبالتدار تولیدی کارگاه شیراز کمتر از ۰.۳ میلیگرم به ازای هر ۱۰۰۰ دور سایش ثبت شده که ضامن پایداری استثنایی پوشش است.