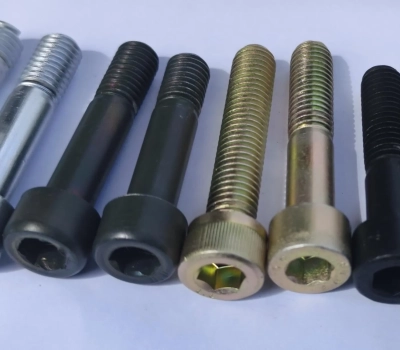

اگر به دنبال متنوع ترین پوشش ها و با کیفیت ترین خدمات پوشش فلزات در کشور هستید، شرکت رنگین پوشش شیراز با سالها تجربه و استفاده از جدیدترین فناوریهای روز دنیا آماده ارائه تخصصیترین خدمات آبکاری برای انواع فلزات و قطعات صنعتی و تزئینی است. ما با بهرهگیری از تجهیزات پیشرفته، خدمات متنوعی از جمله آبکاری نیکل کروم، آبکاری مس، آبکاری گالوانیزه سرد، آبکاری فورتیک ( الکتروفورتیک)، آبکاری نیکل، آبکاری نیکل الکترولس، آبکاری کروم، آبکاری هارد کروم (کروم سخت)، آبکاری طلا، آبکاری نقره، آبکاری قلع، کروماته، آنادایز، آلوداین، بلک اکساید و فسفاته را با بالاترین کیفیت ارائه میدهیم.
خدمات آبکاری فلزات
آبکاری فلزات: سپر نامرئی در برابر زمان و فرسایش
زمان، بهعنوان یک نیروی نامرئی، بهصورت پیوسته بر تمام موجودات و ساختارها تأثیر میگذارد. خوردگی، سایش، آلودگی و حتی عوامل محیطی، همه از دستاندازهایی هستند که با گذر زمان، مواد فلزی را تحت فشار قرار میدهند. اما انسانها، با استفاده از دانش و تجربه، روشهایی را برای مقابله با این چالشها توسعه دادهاند. آب کاری فلزات ، بهعنوان یکی از این روشها، نقش “سپر نامرئی” را در برابر زمان و فرسایش ایفا میکند.
آبکاری: اصل محافظت
طی پروسه آب کاری فلزات یک لایه نازک از مواد (معمولاً فلزات) به سطح قطعه اصلی اعمال میشود. این لایه، مانند یک سپر، قطعه را از عوامل خارجی محافظت میکند. هدف اصلی این فرآیند شامل:
- مقاومت در برابر خوردگی:
خوردگی یکی از مهم ترین دشمنان مواد فلزی است که با گذر زمان، ساختار فلزی را تضعیف میکند. آبکاری با ایجاد یک لایه محافظ، این فرآیند را کند میکند یا حتی متوقف میکند. - مقاومت در برابر سایش:
فعالیتهای مکانیکی و فشارهای مکرر میتوانند سطح فلزات را خراش بزنند. آبکاری با افزایش سختی سطح، این مشکل را کاهش میدهد. - حفاظت در برابر عوامل محیطی:
دما، رطوبت و آلودگی های هوا، همه از عواملی هستند که میتوانند سطح فلزات را تحت فشار قرار دهند. لایه های آبکاری، این عوامل را از سطح قطعه جدا میکنند.
آبکاری مس بر روی رینگ
روشهای آب کاری فلزات
آبکاری فلزات، این هنر ظریف و دقیق، ترکیبی از علم مواد و زیبایی شناسی است که به فلزات جان تازه میبخشد. در این فرآیند، لایه ای از فلز گران بها یا مقاوم بر روی سطح قطعات قرار میگیرد تا نه تنها زیبایی آن ها را دو چندان کند، بلکه مقاومتشان را در برابر خوردگی، سایش و عوامل محیطی افزایش دهد. هر روش آبکاری، مانند یک اثر هنری منحصر به فرد، با دقت و ظرافت اجرا میشود تا بهترین نتیجه حاصل شود.
روشهای آبکاری فلزات:
- آبکاری الکتریکی (الکتروپلیتینگ): این روش، مانند یک رقص ظریف یون هاست! با عبور جریان الکتریکی، یونهای فلز از آند به کاتد مهاجرت میکنند و لایهای یکنواخت و درخشان بر سطح قطعه ایجاد میکنند. این روش، ستون فقرات صنعت آبکاری است.
- آبکاری بدون الکتریسیته (الکترولس): در این روش، واکنش های شیمیایی به جای جریان الکتریکی، نقش اصلی را ایفا میکنند. این تکنیک برای سطوح پیچیده و غیررسانا، مانند پلاستیک ها، ایدهآل است.
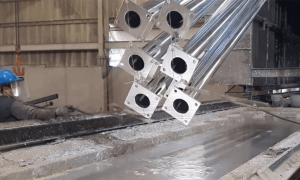
- آبکاری غوطهوری گرم (هات دیپ): قطعه در حمامی از فلز مذاب غوطه ور میشود و لایه ای محکم و مقاوم در برابر خوردگی ایجاد میکند. این روش، مانند یک زره پوش برای فلزات عمل میکند.
- آبکاری پاششی (اسپری متالایزینگ): ذرات ریز فلز مذاب با دقت بر سطح قطعه پاشیده میشوند تا پوششی یکنواخت و مقاوم ایجاد شود. این روش، مانند نقاشی با فلز است!
- آبکاری با استفاده از بخار فیزیکی (PVD): در این روش، فلز در خلأ تبخیر شده و به صورت بخار بر سطح قطعه مینشیند. این تکنیک، برای ابزار های دقیق و صنایع پیشرفته، مانند جواهرسازی و الکترونیک، کاربرد دارد.
- آبکاری با استفاده از بخار شیمیایی (CVD): در این فرآیند، واکنش های شیمیایی در فاز گازی، لایهای مقاوم و با دوام بر سطح قطعه ایجاد میکنند. این روش، مانند جادوی شیمی است!
- آبکاری فورتیک: ترکیبی از آبکاری و رنگ آمیزی که در آن دانههای رنگی با کمک جریان الکتریکی به سطح فلز میچسبند. این روش، زیبایی و مقاومت را همزمان به ارمغان میآورد.
جدول جامع روش های آبکاری فلزات

از خوردگی تا درخشش: رازهای پنهان آبکاری فلزات
۱. آماده سازی سطح: کلید موفقیت در آبکاری
- سطح قطعه باید کاملاً تمیز و عاری از هرگونه چربی، اکسید و آلودگی باشد. حتی کوچک ترین ناخالصی ها می توانند باعث ایجاد نقص در پوشش نهایی شوند.
- از روشهایی مانند سند بلاست، پولیش و شست و شو با محلول های قلیایی یا اسیدی برای آمادهسازی سطح استفاده کنید.
۲. کنترل pH محلول الکترولیت
- pH محلول الکترولیت نقش حیاتی در کیفیت آبکاری دارد. برای مثال، در آبکاری نیکل، pH باید بین ۳.۵ تا ۵.۵ نگه داشته شود تا لایه ای یکنواخت و بدون ترک ایجاد شود.
- استفاده از بافرهای شیمیایی برای ثابت نگه داشتن pH توصیه میشود.
۳. دمای مناسب محلول آبکاری
- دمای محلول الکترولیت باید به دقت کنترل شود. برای مثال، در آبکاری مس، دمای ایده آل بین ۲۰ تا ۳۰ درجه سانتی گراد است. دمای بالاتر ممکن است باعث افزایش سرعت واکنش و کاهش کیفیت پوشش شود.
۴. چگالی جریان بهینه
- چگالی جریان (Current Density) باید بر اساس نوع فلز و شکل قطعه تنظیم شود. چگالی جریان بالا ممکن است باعث سوختگی سطح و چگالی جریان پایین باعث ایجاد پوشش نازک و ناقص شود.
- برای محاسبه چگالی جریان از فرمول جریان (آمپر) / سطح قطعه (سانتیمتر مربع) استفاده کنید.
۵. استفاده از افزودنیهای شیمیایی
- افزودنی هایی مانند براق کنندهها (Brighteners)، ترکننده ها (Wetting Agents) و سطح سازها (Levelers) میتوانند کیفیت پوشش را بهبود بخشند. این مواد به کاهش تنش سطحی، افزایش درخشندگی و یکنواختی پوشش کمک میکنند.
۶. پس آبکاری: مرحلهای که نباید فراموش شود
- پس از آبکاری، قطعه باید بهدقت شسته و خشک شود تا از ایجاد لکه و خوردگی جلوگیری شود.
- استفاده از پوششهای محافظ مانند روغن یا واکس مخصوص میتواند عمر پوشش آبکاری را افزایش دهد.
۷. انتخاب صحیح فلز پایه و پوشش
- فلز پایه و پوشش باید از نظر گالوانیکی با هم سازگار باشند. برای مثال، آبکاری فولاد با کروم بدون لایه ای از نیکل یا مس میتواند باعث خوردگی سریعتر شود.
- از جدول سری گالوانیکی برای بررسی سازگاری فلزات استفاده کنید.
۸. کنترل ضخامت پوشش
- ضخامت پوشش باید بر اساس کاربرد قطعه تنظیم شود. برای مثال، در صنعت خودرو، ضخامت پوشش کروم معمولاً بین ۰.۳ تا ۱ میکرون است.
- از دستگاه های اندازه گیری ضخامت مانند الکترومغناطیس یا اشعه ایکس (XRF) استفاده کنید.
۹. جلوگیری از ایجاد حفره و تخلخل
- حفرهها و تخلخلها میتوانند باعث کاهش مقاومت پوشش شوند. برای جلوگیری از این مشکل، از فیلتراسیون مداوم محلول الکترولیت و همزدن مناسب استفاده کنید.
۱۰. استفاده از تکنیکهای پیشرفته مانند پالس پلایتینگ (Pulse Plating)
- در این روش، جریان به صورت پالسی اعمال میشود که باعث بهبود کیفیت پوشش، کاهش مصرف مواد و افزایش سرعت آبکاری میشود. این تکنیک برای فلزاتی مانند طلا و نقره بسیار مؤثر است.
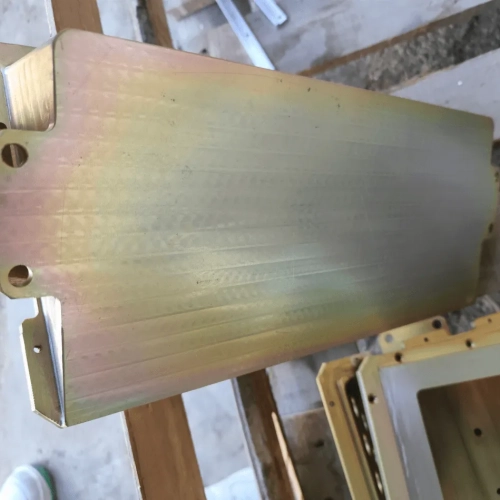

مزایای آبکاری الکتریکی فلزات
آبکاری الکتریکی فلزات به دلیل مزایای زیر بسیار رایج و محبوب است.
- محافظت در برابر خوردگی: ایجاد لایهای مقاوم که فلز پایه را از زنگزدگی و تخریب محافظت میکند.
- بهبود ظاهر سطح: افزایش درخشندگی و جذابیت ظاهری قطعات.
- افزایش سختی: تقویت مقاومت سطح در برابر سایش و خراشیدگی.
- بهبود رسانایی الکتریکی: افزایش کارایی قطعات الکترونیکی.
- افزایش ضخامت سطح: تقویت ساختار و دوام قطعات.
- مقاومت در برابر حرارت: حفاظت از قطعات در دماهای بالا
- کاهش اصطکاک: بهبود عملکرد مکانیکی قطعات متحرک.
کاربردهای صنعت آبکاری فلزات
صنعت آبکاری فلزات کاربرد وسیعی در صنایع مختلف دارد. برخی از صنایعی که بهشکل رایج از شغل آبکاری فلزات بهره میبرند شامل موارد زیر هستند:
- خودروسازی: افزایش مقاومت قطعات در برابر خوردگی و بهبود ظاهر آنها.
- الکترونیک: بهبود رسانایی و حفاظت از قطعات حساس.
- جواهرسازی: ایجاد درخشندگی و زیبایی در زیورآلات.
- صنایع پزشکی: تولید ابزارهای مقاوم و بهداشتی.
- ساختمانسازی: محافظت از سازههای فلزی در برابر زنگزدگی.
- صنایع نظامی: تقویت دوام تجهیزات و سلاحها.
- لوازم خانگی: افزایش طول عمر و جذابیت ظاهری محصولات.
- صنایع هوایی: کاهش وزن و افزایش مقاومت قطعات هواپیما.
اگر در هرکدام از این صنایع فعالیت دارید، میتوانید خدمات آبکاری مورد نیاز خود را از همین صفحه دریافت کنید.
مراحل مهندسی آبکاری فلزات
آبکاری الکتریکی فلزات در طی چند مرحله انجام میشود که در ادامه شما را با این مراحل آشنا میکنیم.
- آمادهسازی سطح: تمیزکردن قطعه با استفاده از مواد قلیایی یا اسیدی برای حذف آلودگیها، چربیها و اکسیدها.
- شستوشو: پاک سازی قطعه با آب مقطر برای از بین بردن باقیمانده مواد شیمیایی.
- حکاکی (اچینگ): ایجاد زبریهای میکروسکوپی بر روی سطح برای بهبود چسبندگی لایه آبکاری.
- فعالسازی سطح: استفاده از محلولهای خاص برای افزایش قابلیت پذیرش لایه فلزی.
- آبکاری: قراردادن قطعه در حمام الکترولیت حاوی یونهای فلز مورد نظر و اعمال جریان الکتریکی؛ در این مرحله، یونهای فلزی بر روی سطح قطعه رسوب میکنند.
- شستوشوی نهایی: حذف باقیماندههای محلول الکترولیت با آب مقطر.
- خشککردن: خشککردن قطعه با هوای فشرده یا در دمای کنترلشده.
- پرداخت نهایی: صیقلدادن سطح برای دستیابی به درخشندگی و یکنواختی مطلوب.
هزینه آبکاری یراق آلات
هزینه آبکاری یراق آلات و سایر قطعات فلزی به موارد زیر وابسته است.
- نوع فلز پوششی: انتخاب فلز (مانند نیکل، کروم، طلا).
- روش آبکاری: الکتریکی، الکترولس یا غوطهوری.
- اندازه و پیچیدگی قطعه: قطعات بزرگ یا پیچیده هزینه بیشتری دارند.
- تعداد سفارش: تعداد بالا هزینهها را کاهش میدهد.
- ضخامت پوشش: درخواست ضخامت بالاتر هزینه را افزایش میدهد.
- زمان تحویل: خدمات سریعتر میتوانند گرانتر باشند.
شما میتوانید انواع خدمات آبکاری فلز را از همین صفحه دریافت کنید. شرکت رنگین پوشش شیراز انواع مختلف آبکاریها را با کیفیت بالا و هزینه رقابتی بر روی انواع قطعات بر عهده میگیرد.
برای اطلاع از بقیه خدمات ما کلیک کنید.