آبکاری مس
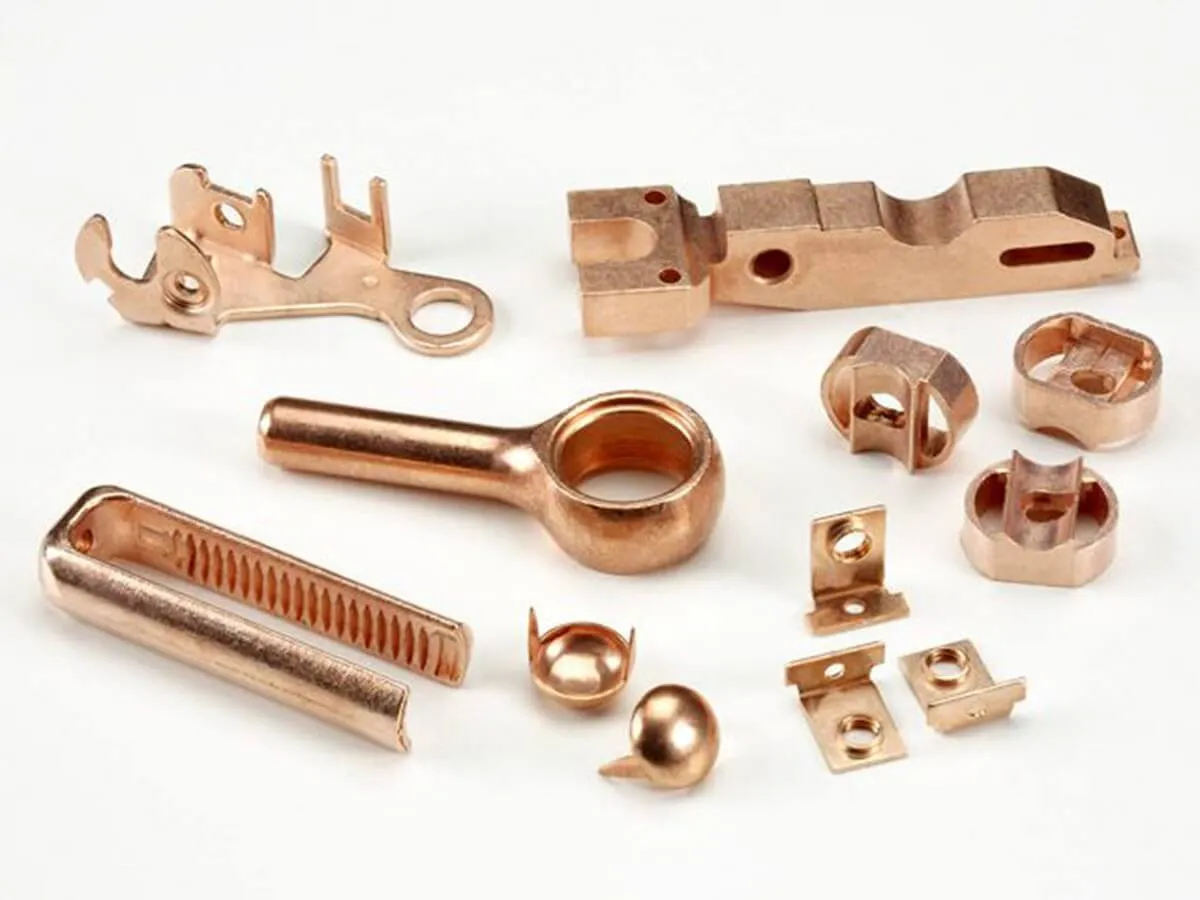
آبکاری مس (Copper Electroplating) یکی از بنیادینترین فرآیندهای الکتروشیمیایی در متالورژی مهندسی سطح است که طی آن، کاتیونهای مس حلشده در حمام الکترولیت از طریق اعمال جریان الکتریکی مستقیم بر روی سطح قطعات رسوب داده میشوند. مس به واسطه دارا بودن ساختار بلوری مکعبی وجوه پر (FCC)، شکلپذیری بینظیر، هدایت الکتریکی فوقالعاده بالا (۱۰۰٪ IACS) و خاصیت همسطحسازی (Levelling)، هم در صنایع انتقال قدرت و الکترونیک و هم به عنوان لایه آستر محافظتی ضدخوردگی نقشی بیبدیل ایفا میکند. در مجتمع صنعتی رنگین پوشش شیراز، اجرای مهندسی این پوششها در کنار سرشاخههای جامع آبکاری صنعتی و دکوراتیو ارائه میگردد تا بالاترین چسبندگی میکرومکانیکی و خواص سطحی تضمین شود.
اهمیت متالورژیکی لایه مس فراتر از یک پوشش تکلایه است؛ در اغلب چرخههای صنعتی چندلایه (مانند مس-نیکل-کروم)، لایه مس ضخیم به عنوان یک پرکننده تنشزدا (Stress Buffer) عمل میکند که عیوب میکروسکوپی سطح پایه را هموار کرده و بستر ایدهآلی برای دریافت پوششهای بعدی پدید میآورد. اجرای این فرآیند بر روی قطعات دقیق در کارگاه تخصصی آبکاری شیراز منطبق با ضوابط سختگیرانه ASTM B734 و آزمونهای چسبندگی و تست سالت اسپری انجام میگیرد.
استعلام فوری هزینه و زمان اجرای آبکاری مس در شیراز
جهت دریافت مشاوره متالورژی مهندسی سطح، انتخاب نوع حمام (اسیدی، سیانوری یا الکترولس)، تعیین ضخامت بر اساس استاندارد ASTM B734 و برآورد زمان تحویل در شهرک صنعتی بزرگ شیراز با ما تماس بگیرید.
اصول الکتروشیمیایی و ترمودینامیک رسوبدهی مس
در فرآیند آبکاری الکتریکی مس، کاتد (قطعه کار تحت پوشش) و آند (شمشهای مس اکسیژنزداییشده با فسفر OFHC) در یک محلول حاوی یونهای مس غوطهور شده و جریان الکتریکی برقرار میگردد. در حمامهای اسیدی، واکنش کاتدی با احیای کاتیونهای مس دو ظرفیتی بر اساس معادله زیر رخ میدهد:
پتانسیل استاندارد مثبت مس (+۰.۳۴ ولت نسبت به الکترود استاندارد هیدروژن) نشاندهنده نجیبتر بودن مس در مقایسه با اکثر فلزات مهندسی پایه نظیر آهن (Fe با پتانسیل -۰.۴۴ ولت)، روی (Zn با پتانسیل -۰.۷۶ ولت) و آلومینیوم (Al با پتانسیل -۱.۶۶ ولت) است. این اختلاف پتانسیل الکتروشیمیایی عامل وقوع پدیده بسیار مخرب «رسوب جابجایی تماسی» (Immersion Deposition) در وانهای اسیدی است؛ جایی که به محض ورود قطعه فولادی یا روی به وان اسیدی مس، اتمهای سطح قطعه پایه حل شده و یونهای مس حتی بدون نیاز به جریان برق خارجی، به شکلی اسفنجی، غیرچسبنده و سیاهرنگ بر سطح مینشینند. این لایه سست مانع پیوند متالورژیکی لایه اصلی با فلز پایه شده و سبب پوسته شدن کل پوشش میشود. بنابراین، در پروژههای پیشرفته آبکاری صنعتی، تفکیک دقیق نوع حمام (سیانوری به عنوان استرایک و اسیدی به عنوان لایه ضخیم) الزامی بنیادین برای دستیابی به چسبندگی متالورژیکی است.
انواع سیستمهای حمام آبکاری مس و مقایسه مهندسی آنها
بسته به هندسه قطعه کار، جنس آلیاژ پایه، ضخامت مدنظر و ضوابط زیستمحیطی، چهار خانواده اصلی از فرمولاسیونهای الکترولیت مس در صنعت به کار گرفته میشوند که مشخصات فنی آنها در جدول زیر مدلسازی شده است:
| نوع حمام مس | ترکیبات پایه الکترولیت | قدرت پرتاب (Throwing Power) | چگالی جریان (A/dm²) | راندمان کاتدی | کاربرد اصلی در صنایع |
|---|---|---|---|---|---|
| مس اسیدی سولفاتی (Acid Copper) | سولفات مس (CuSO₄·5H₂O) + اسید سولفوریک + یون کلراید + مواد براقکننده | متوسط (۳۰ تا ۵۰ درصد) | ۲ الی ۸ آمپر بر دسیمترمربع | ۹۵ الی ۱۰۰٪ | ایجاد لایههای ضخیم، همسطحسازی خشها، زیرلایه مس-نیکل-کروم، سیلندر نورد |
| مس سیانوری (Cyanide Copper) | سیانید مس (CuCN) + سیانید سدیم/پتاسیم + هیدروکسید + نمک راشل | بسیار عالی (۷۰ تا ۹۰ درصد) | ۰.۵ الی ۳ آمپر بر دسیمترمربع | ۳۰ الی ۶۰٪ (استرایک) | لایه آستر اولیه (Strike) بر روی فولاد، چدن، زاماک و اتصالات دایکاست |
| مس پیروفسفات (Pyrophosphate) | پیروفسفات مس + پیروفسفات پتاسیم + آمونیوم نیترات (pH حدود ۸.۵) | خوب و یکنواخت (۵۰ تا ۶۵ درصد) | ۱ الی ۴ آمپر بر دسیمترمربع | ۸۵ الی ۹۵٪ | بردهای مدار چاپی (PCB)، قطعات پلاستیکی متالیزهشده و مصارف فاقد سیانید |
| مس الکترولس (Electroless Copper) | سولفات مس + عامل احیاکننده (فرمالدئید) + عامل کیلیتور (EDTA) | ۱۰۰٪ ایدهآل (نفوذ مطلق) | بدون جریان خارجی (خودکاتالیزوری) | واکنش شیمیایی | فلزکاری سوراخهای بردهای الکترونیکی (Through-hole Plating) و متالایزینگ ABS |
تجهیزات صنعتی کارگاهی: سیستم همزن، تلاطم هوا و فیلتراسیون مستمر
برای پیادهسازی موفق آبکاری مس صنعتی، تانکهای با پوشش مقاوم PVC یا پلیپروپیلن (PP) به کار گرفته میشوند. کنترل پارامترهای هیدرودینامیکی محلول تأثیر مستقیمی بر درخشندگی و مهار پدیده سوختگی لبهها دارد:
- سیستم همزن و تلاطم هوا (Air Agitation): دمش هوای بدون روغن و فیلترشده از لولههای کف وان باعث یکنواختی دما، توزیع پیوسته مواد براقکننده و جدا شدن حبابهای هیدروژن از سطح کاتد میگردد. در صورت استفاده از همزن مکانیکی، سرعت حرکت رفت و برگشتی کاتد باید بین ۶ تا ۸ متر بر دقیقه تنظیم شود تا نوسانات موضعی چگالی جریان مهار گردد.
- فیلتراسیون پیوسته کارتریجی: الکترولیت مس اسیدی باید حداقل ۳ الی ۵ بار در ساعت از فیلترهای کارتریجی ۱ الی ۵ میکرون عبور داده شود. این اقدام هرگونه ذرات جامد معلق را حذف کرده و از ایجاد عیب زبری سطحی (Roughness) مشابه سمباده جلوگیری میکند.
- تنظیم چگالی جریان و ولتاژ: اعمال چگالی جریان بالاتر سرعت رسوبدهی را افزایش میدهد، اما در صورت عدم تلاطم کافی سبب رسوب زبر و دندانهدار میشود. در مقابل، چگالی جریان پایینتر پوششی نرمتر، یکدستتر و آینهای ایجاد مینماید. ولتاژ کاری معمولاً بین ۲ الی ۶ ولت DC پایدار تنظیم میشود.
زیرسازی، پیشپرداخت و فرآیندهای متالورژیکی زیرپایهها
رسیدن به پوشش مس آینهای و بدون تاول، وابستگی ۱۰۰ درصدی به فرآیندهای متالورژیکی پیش از ورود به وان اصلی دارد. هر خانواده آلیاژی نیازمند پروتکل اختصاصی است:
- آمادهسازی مکانیکی و پلیسهگیری: حذف هرگونه خطوط ماشینکاری، پلیسه و زبری میکروسکوپی از طریق خدمات صنعتی پرداختکاری فلزات با گیلانس و واکسهای سنبادهای، صافی سطح را به محدوده Ra کمتر از ۰.۲ میکرون میرساند تا شفافیت نهایی مس تضمین گردد.
- آبکاری مس روی آهن و فولاد: فولاد به دلیل تمایل به رسوب جابجایی تماسی، ابتدا در حمامهای چربیگیری گرم غوطهور شده، سپس در چربیگیری الکتریکی آندی دوده و فیلمهای روغنی آن پاکسازی میشود. پس از فعالسازی در اسید سولفوریک ۱۰٪، یک لایه مس سیانوری نازک (۱ تا ۳ میکرون) به عنوان Strike روی آن نشانده شده و سپس برای ضخامتهای بالا به وان مس اسیدی براق منتقل میگردد.
- پوشش مس روی آلومینیوم و آلیاژهای آن: اکسید طبیعی آلومینیوم (آلومینا) مانع چسبندگی مستقیم است. در چرخه استاندارد آبکاری آلومینیوم، ابتدا قطعه در سود چربیگیری شده، در اسید نیتریک دودهزدایی میشود و سپس تحت فرآیند زینکات دوگانه (Double Zincate) قرار میگیرد. لایه زینکات نازک اولیه روی، از تشکیل مجدد اکسید جلوگیری کرده و زیرپایه را برای مس سیانوری یا نیکل الکترولس آماده میکند.
- پوشش مس روی زاماک (آلیاژهای دایکاست روی): زاماک به شدت در برابر اسیدهای معدنی آسیبپذیر است. هرگونه تماس قطعات دایکاست زاماک با اسید باعث ایجاد ریزحفرههای گازی میشود. بنابراین پیش از هر کاری، لایه مس سیانوری متراکم با ضخامت حداقل ۵ تا ۸ میکرون روی آن اعمال میشود تا فلز روی کاملاً مهر و موم گردد.
پوششهای پیشرفته مس در صنایع برق، شیلدینگ EMI/RFI و دکوراتیو
مس به عنوان یکی از رساناترین عناصر طبیعت، قلب تپنده صنایع مهندسی الکتریک و سیستمهای اتصال زمین (ارتینگ) است. در تابلوهای توزیع برق فشار قوی، پوشش مس ضخیم بر روی شینههای آلومینیومی باعث کاهش وزن سازه همراه با حفظ هدایت الکتریکی فوقالعاده شینههای مسی خالص میگردد. از سوی دیگر، پوشش مس در ساخت محفظهها و فریمهای الکترونیکی به عنوان یک سد فوقالعاده مؤثر برای محافظت در برابر تداخل الکترومغناطیسی (EMI) و تداخل فرکانس رادیویی (RFI) عمل میکند.
در لولههای ترمز هیدرولیک خودرو و مبدلهای حرارتی، پوشش مس با ضریب انتقال حرارت استثنایی خود (حدود ۴۰۰ وات بر متر کلوین) اتلاف حرارت را به حداکثر رسانده و از خوردگی محیطی محافظت میکند. برای جلوگیری از تشکیل اکسید مس نیمهرسانا در شرایط مرطوب، لایههای تکمیلی مس با فلزات گرانبها یا لحیمپذیر پوشش داده میشوند. اجرای دقیق فرآیند آبکاری نقره روی مس در ساخت کنتاکتورها و باسبارها هدایت سطحی بینظیری ایجاد میکند و فرآیند صنعتی آبکاری قلع روی مس مقاومت شینهها را در برابر خوردگی اتمسفری تثبیت کرده و خاصیت لحیمکاری را تا سالها حفظ مینماید.
در بخش دکوراتیو و معماری داخلی، مس به عنوان لایه پایهای آستر برای آبکاری نیکل و کروم به کار میرود تا از زنگزدگی فلز پایه جلوگیری کرده و درخشندگی نهایی را چند برابر سازد. این سیستم پوششی چندلایه به طور گسترده در صنایع آبکاری شیرآلات ساختمانی و تولیدات پرتیراژ آبکاری لوستر و چراغهای روشنایی به کار میرود؛ همچنین پوششهای مسی با اکسیداسیون کنترلشده (آنتیککاری پتینه) و لاک نهایی کاتافورتیک در فرآیند آبکاری فورتیک پایداری رنگی خارقالعادهای به محصولات دکوری لوکس میبخشند.
پوششدهی تخصصی شینههای مسی، قطعات تابلو برق و اتصالهای الکتریکی
اجرای پوشش مس با خلوص ۹۹.۹٪ به همراه زیرسازیهای چندمرحلهای برای مهار اکسیداسیون، بهبود رسانایی الکتریکی و بهینهسازی قابلیت لحیمکاری در خطوط صنعتی رنگین پوشش شیراز.
پارامترهای عملیاتی وان مس اسیدی براق و نقش مواد افزودنی (Additives)
حمامهای مس اسیدی مدرن به دلیل سرعت رسوبدهی بسیار بالا (حدود ۱ میکرون در دقیقه در چگالی جریان ۴ آمپر بر دسیمترمربع) پرکاربردترین وان صنعتی هستند. غلظت ترکیبات اصلی به صورت زیر مهندسی میشود:
- سولفات مس (CuSO₄·5H₂O): به میزان ۲۰۰ الی ۲۵۰ گرم بر لیتر، تامینکننده کاتیونهای مس دو ظرفیتی در فاز مایع.
- اسید سولفوریک خالص (H₂SO₄): به میزان ۴۵ الی ۷۰ گرم بر لیتر، افزایشدهنده رسانایی یونی حمام و جلوگیریکننده از هیدرولیز نمک مس. نسبت سولفات مس به اسید سولفوریک نقشی محوری در قدرت پرتاب وان دارد؛ برای قطعات دارای سوراخهای عمیق، غلظت اسید افزایش و نمک مس کاهش مییابد.
- یون کلراید (Cl⁻): به میزان ۵۰ الی ۱۰۰ پیپیام (ppm). وجود مقدار معین کلر برای عملکرد صحیح مواد براقکننده و انحلال یکنواخت آند مس الزامی است. کمبود کلر سبب رسوب مات و کدر شده و مازاد آن زبری سطح و خوردگی آند را به همراه دارد.
- حاملها (Carriers / Suppressors): پلیمرهای با وزن مولکولی بالا (نظیر پلیاتیلن گلیکول PEG) که با جذب سطحی بر کاتد، مقاومت پلاریزاسیون ایجاد کرده و دانهبندی کریستالها را ریز و یکدست میسازند.
- براقکنندهها (Brighteners): ترکیبات آلی گوگرددار که با شتاببخشی انتخابی به رسوب در درهها و شیارهای میکروسکوپی، جلوهای بازتابنده و آینهای خلق میکنند.
- همسطحکنندهها (Levelers): مولکولهای کاتیونی فعال که با متوقفسازی رشد قلههای میکروسکوپی، زبری اولیه سطح را از بین برده و پدیده پرکنندگی (Micro-throwing power) را تکمیل مینمایند.
- آندهای مس فسفردار (Phosphorized Copper Anodes): استفاده از مس خالص با ۰.۰۴ الی ۰.۰۶ درصد فسفر در کیسههای پروپیلنی آند الزامی است. فسفر باعث تشکیل یک فیلم سیاه محافظ (Cu₃P) بر روی آند شده که از تشکیل مس یک ظرفیتی (Cu⁺) و لجنهای معلق در وان جلوگیری میکند.
ماتریس پاتولوژی و عیبیابی عیوب رایج آبکاری مس
کنترل فرآیند در خطوط مکانیزه آبکاری نیازمند عیبیابی بلادرنگ بر اساس جدول استاندارد زیر است:
| نوع عیب مشاهدهشده | ظاهر و نشانه متالورژیکی | ریشهیابی و علل فنی | راهکار رفع عیب در کارگاه |
|---|---|---|---|
| تاول زدن و پوسته شدن (Blistering / Peeling) | بلند شدن پوشش مس از سطح پایه پس از آزمون برش متقاطع یا حرارت | چربیگیری ناقص، رسوب جابجایی تماسی در وان اسیدی، فعالسازی ضعیف سطح فولاد یا زینکات نامناسب روی آلومینیوم | تعویض وان چربیگیر قلیایی، کنترل ضخامت استرایک سیانوری به حداقل ۲ میکرون، بازبینی زمان اسیدشویی |
| سوزنسوزن شدن و حفره ریز (Pitting) | حفرههای کروی میکروسکوپی در عمق پوشش با مرکزیت حباب گاز | چسبیدن حبابهای گاز هیدروژن به کاتد به دلیل تلاطم ناکافی هوا، آلودگیهای آلی ناشی از تجزیه براقکننده | تقویت سیستم دمش هوای بدون چربی در کف وان، تصفیه پیوسته با کربن فعال (کربنتراپی) و فیلتر کارتریجی |
| سوختگی و تیرگی در لبهها (Burning / Nodule) | سطح خشن، پودری و دندانهدار به رنگ قهوهای سوخته در لبههای تیز قطعه | دانسیته جریان بیش از حد مجاز، دمای بیش از حد پایین وان، غلظت ناکافی یونهای مس یا کمبود شدید تلاطم الکترولیت | تنظیم چگالی جریان رکتیفایر، افزایش دمای وان به محدوده ۲۴ تا ۲۸ درجه، تنظیم فواصل آند تا کاتد و استفاده از حفاظ جریان (Shield) |
| زبری سطح شبیه سمباده (Roughness) | وجود ذرات جامد چسبیده به سطح مس در جهات بالایی قطعه کار | پارگی کیسههای آند، لجن معلق مس در حمام، ذرات گرد و غبار محیطی کارگاه یا افت خلوص آندهای مس | بررسی و تعویض کیسههای آند پروپیلنی، افزایش نرخ چرخش فیلتراسیون به ۳ تا ۵ بار در ساعت، استفاده از مس OFHC فسفردار |
| کدر شدن و عدم براقیت (Haze / Low Brightness) | عدم شفافیت آینهای، مات شدن موضعی در نواحی با چگالی جریان پایین | عدم تعادل افزودنیها، مصرف شدن ماده Leveler، خارج شدن غلظت کلراید از دامنه ۵۰ تا ۱۰۰ ppm | انجام آزمون سلول هال (Hull Cell Test)، تیتر کردن دقیق اسید هیدروکلریک و شارژ افزودنیهای آلی طبق آمپرساعت کارکرد |
استانداردهای بینالمللی، کنترل کیفیت و آزمونهای آزمایشگاهی
پوششهای الکتریکی مس در مجتمع رنگین پوشش شیراز مطابق با ضوابط بینالمللی ASTM B734 ارزیابی میگردند. آزمونهای استاندارد کیفی شامل مراحل زیر است:
- ضخامتسنجی پوشش (Thickness Measurement): استفاده از پرابهای جریان گردابی (Eddy Current) و مغناطیسی کالیبرهشده، و در موارد دقیق میکروتومی و متالوگرافی مقطع شکست نوری مطابق استاندارد ASTM B487.
- آزمون چسبندگی (Adhesion Tests): انجام آزمون خمش ۱۸۰ درجه بر روی ماندرل، آزمون سوهانکاری معکوس و آزمون شوک حرارتی (حرارت دادن قطعه مساندود تا دمای ۱۵۰ الی ۲۵۰ درجه سانتیگراد و پرتاب فوری به درون آب سرد) جهت پایش عدم جداشدگی لایه.
- آزمون تخلخل (Porosity Test): بر روی زیرپایههای فولادی، با تست فروسیلات (Ferroxyl Test) انجام میگیرد؛ هرگونه منفذ میکروسکوپی در لایه مس با واکنش فروسیانید به شکل نقاط آبیرنگ پروس آشکار شده و تخلخل پوشش سنجیده میشود.
- آزمون خوردگی سالت اسپری (Salt Spray Test): مطابق با استاندارد ASTM B117 در مه نمک ۵٪ با دمای ۳۵ درجه سانتیگراد، با مقایسه پوشش در برابر روشهای حفاظتی نظیر آبکاری گالوانیزه در شیراز برای سنجش مقاومت کاتدی و آندی.
- پوششهای مکمل فلزات قیمتی: در تجهیزات پیشرفته الکترونیکی و جواهرات، لایه زیرین مس تضمینکننده دوام پوششهای لوکس آبکاری طلا و اتصالات فرکانسی آبکاری نقره است.
پرسشهای متداول فنی درباره فرآیند آبکاری مس
۱. تفاوت اصلی آبکاری مس اسیدی با مس سیانوری در چیست و چرا از هر دو در یک خط استفاده میشود؟
مس سیانوری به دلیل تشکیل کمپلکسهای پایدار سیانیدی، دارای پتانسیل رسوب بسیار منفی و قدرت پرتاب فوقالعاده بالاست و رسوب جابجایی تماسی ایجاد نمیکند، اما سمی بوده و نرخ رسوب کندی دارد؛ بنابراین به عنوان لایه استرایک اولیه نازک (۱ تا ۳ میکرون) روی فولاد و زاماک به کار میرود. در مقابل، مس اسیدی سولفاتی غیرسمی بوده و سرعت رسوب فوقالعاده بالایی دارد و خاصیت همسطحسازی و براقیت بالایی ایجاد میکند، اما نمیتوان آن را مستقیماً روی فلزات فعال نشاند. ترکیب این دو، چسبندگی و سرعت رسوب حداکثری را به همراه دارد.
۲. ضخامت استاندارد آبکاری مس برای قطعات صنعتی و دکوراتیو چقدر است؟
برای کاربردهای دکوراتیو معمولی به عنوان آستر نیکل-کروم، ضخامت مس بین ۱۰ الی ۱۵ میکرون کفایت میکند. برای قطعات خودرویی در شرایط جوی سخت، ضخامت مس تا ۲۵ الی ۳۵ میکرون افزایش مییابد. در شینههای برق صنعتی و تجهیزات ارتینگ، ضخامت پوشش مس بر روی فولاد یا آلومینیوم معمولاً بین ۵۰ الی ۲۵۰ میکرون متغیر است.
۳. چرا آبکاری مس خانگی یا کارگاهی بدون رکتیفایر صنعتی دچار پوسته شدن میشود؟
در آزمایشهای خانگی (با آب باطری یا شارژرهای ساده)، به دلیل عدم وجود لایه استرایک سیانوری یا پیروفسفات بر روی آهن، یونهای مس بلافاصله به شکل رسوب تماسی سیاه و اسفنجی (Immersion Copper) سطح آهن را میپوشانند. همچنین نبود تلاطم یکنواخت هوا و عدم افزودن بالانسشده مواد Carrier و Leveler سبب سوزنسوزن شدن و شکنندگی لایه مس میگردد؛ فرآیندی که در خطوط مکانیزه کارگاهی با شستشوی قلیایی الکتریکی، وان استرایک و رکتیفایرهای ریپلپایین کاملاً مهار میشود.
۴. چرا آندهای مس مورد استفاده در حمام مس اسیدی باید حتماً فسفردار باشند؟
آندهای مس خالص الکترولیتی تمایل دارند به شکل یون مس یک ظرفیتی (+Cu) حل شوند که این یونها در مجاورت هوا به مس دو ظرفیتی و ذرات ریز مس فلزی معلق تبدیل شده و لجن کاتدی ایجاد میکنند که منجر به زبری سطح قطعه میشود. وجود ۰.۰۴ تا ۰.۰۶ درصد فسفر در ساختار مس، فیلم نازک و چسبندهای از فسفید مس (Cu₃P) بر روی آند پدید میآورد که از تشکیل یون یک ظرفیتی جلوگیری کرده و انحلال آند را کاملاً یکدست میسازد.
۵. چه عواملی بر قیمت نهایی خدمات آبکاری مس تأثیرگذارند؟
قیمت بر مبنای مساحت کل سطح قطعه (دسیمترمربع یا مترمربع)، ضخامت مدنظر پوشش مس (میکرون)، نوع فلز پایه (آلومینیوم و استیل به دلیل زیرسازی زینکات یا وود نیکل هزینه بالاتری نسبت به مس یا برنج دارند)، میزان پرداختکاری اولیه و تیراژ سفارش محاسبه میگردد.
۶. چگونه از کدر شدن و سیاهی مس پس از اتمام فرآیند آبکاری جلوگیری میشود؟
مس در مجاورت اکسیژن و رطوبت هوا مستعد تشکیل اکسید مس (تیرگی) و کربنات مس (پتینه سبز) است. برای محافظت از سطح مس، قطعات بلافاصله پس از آبکاری در حمامهای پسیواسیون حاوی بنزوتریازول (BTA) غوطهور شده یا با لایهای نازک از رزینهای شفاف کاتافورتیک، کروماته یا لاکهای کورهای محافظت میشوند.