آبکاری نیکل الکترولس
راهنمای انتخاب هوشمند پوشش: این صفحه مرجع تخصصی آبکاری نیکل الکترولس (ENP – احیای شیمیایی اتوکاتالیتیک بدون جریان برق) است. چنانچه قطعه شما برای مصارف دکوراتیو برقی نیازمند آبکاری نیکل براق الکترولیتی است، به صفحه خدمات آبکاری نیکل مراجعه نمایید. همچنین برای شفتهای سنگین با سایش شدید مکانیکی، مطالعه خدمات آبکاری کروم سخت پیشنهاد میگردد.
پوشش نیکل الکترولس (Electroless Nickel Plating) چیست؟
آبکاری نیکل الکترولس (که در استانداردهای جهانی به اختصار ENP نامیده میشود)، یک فرآیند پیشرفته پوششدهی اتوکاتالیتیک شیمیایی است که در آن آلیاژی از نیکل و فسفر (Ni-P) بدون نیاز به اعمال جریان الکتریسیته خارجی یا آند، از طریق واکنش احیای شیمیایی نمکهای نیکل توسط احیاکننده سدیم هیپوفسفیت ($NaH_2PO_2$) بر روی سطوح کاتالیزوری رسوب میکند.
بزرگترین مزیت متالورژیکی نیکل الکترولس نسبت به تمامی روشهای آبکاری الکتریکی، یکنواختی مطلق ضخامت (Perfect Uniformity) در تمام سطوح قطعه است. در خطوط مهندسی رنگین پوشش شیراز، پوشش ENP طبق استانداردهای مرجع ASTM B733، AMS 2404 و ISO 4527 با قابلیت کنترل دقیق درصد فسفر بر روی قطعات پیچیده صنایع نفت، گاز، پتروشیمی، شیرآلات صنعتی، قالبهای تزریق و قطعات هوافضایی اجرا میشود.
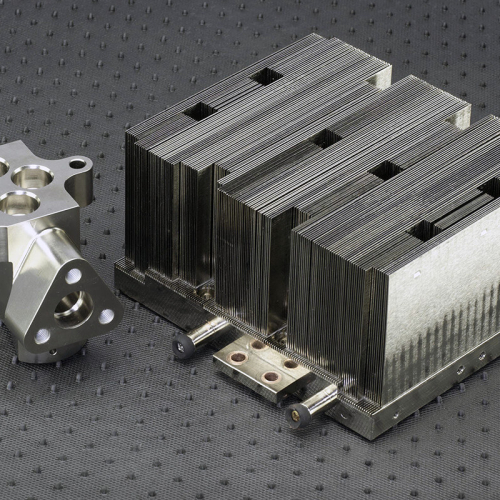
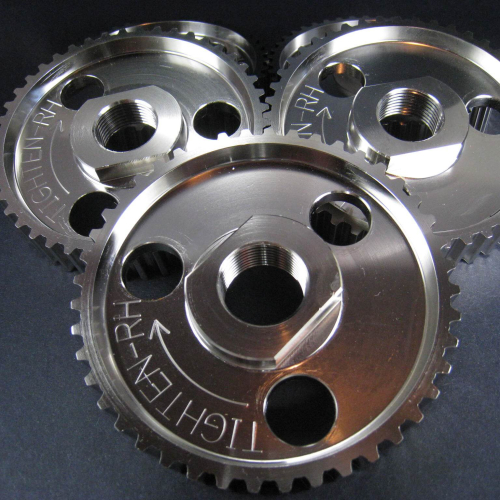
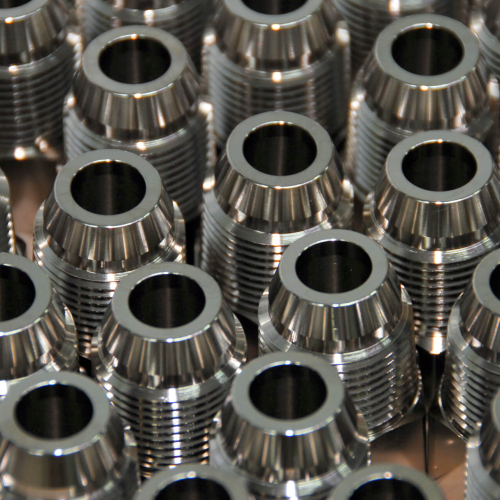
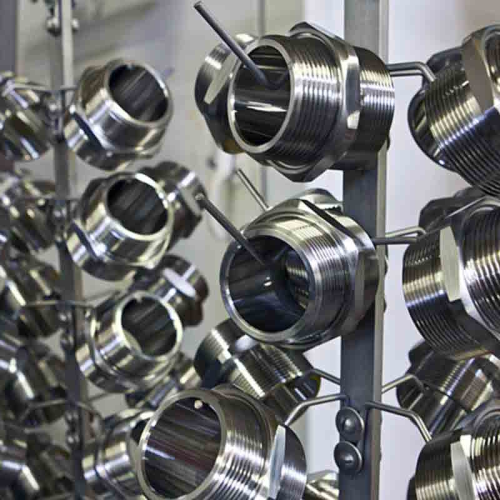
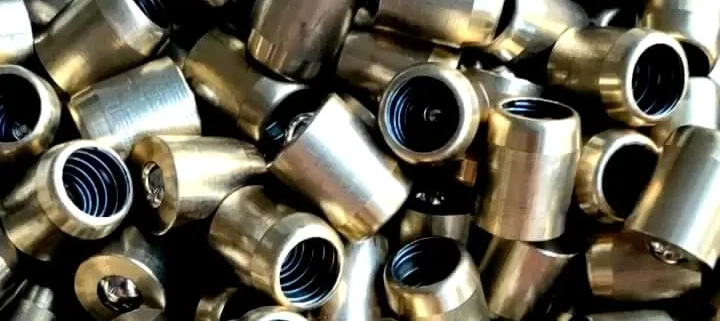
مزیت استثنایی ENP: ضخامت رسوب در عمیقترین سوراخهای رزوه، مجاری باریک داخلی و لبههای بیرونی دقیقاً یکسان است (تلرانس زیر ۲ میکرون)؛ بنابراین پس از آبکاری هیچ نیازی به ماشینکاری مجدد، قلاویزکاری یا سنگزنی نخواهد بود.
مشخصات فنی و پارامترهای فیزیکی پوشش نیکل الکترولس
| مشخصه مهندسی | مقدار عددی و استاندارد | توضیحات عملکردی |
|---|---|---|
| محدوده سختی اولیه (As-Plated) | ۴۸ الی ۵۲ HRC (۵۰۰-۵۵۰ HV) | سختی ذاتی آلیاژ نیکل-فسفر بدون پخت کوره |
| سختی پس از عملیات حرارتی | ۶۸ الی ۷۰ HRC (۹۵۰-۱۰۵۰ HV) | پخت در دمای ۴۰۰°C به مدت ۱ ساعت (همرده با کروم سخت) |
| ضریب اصطکاک لغزشی (خشک) | ۰.۳ الی ۰.۳۸ | کاهش چشمگیر سایش فلز به فلز و ممانعت از گیرپاژ |
| ساختار کریستالی (فسفر بالا) | ۱۰۰٪ آمورف (بیشکل) | فاقد مرز دانه، کاملاً غیرمغناطیسی و سد نفوذ اسید |
| مقاومت حرارتی پایدار | تا ۴۰۰ درجه سانتیگراد | بدون پوسته شدن یا افت خواص متالورژیکی |
مراحل گامبهگام اجرای آبکاری نیکل الکترولس در رنگین پوشش
رسوبنشانی شیمیایی نیازمند سطحی فوقالعاده فعال و عاری از هرگونه اکسیداسیون است:
- ۱. چربیگیری گرم و الکترولیتی: زدودن گریس، روغنهای ماشینکاری و ذرات معلق در وانهای قلیایی التراسونیک.
- ۲. اسیدشویی و اکتیواسیون سطحی (Micro-etching): غوطهوری در حمام اسید کلریدریک یا اسید سولفوریک ملایم جهت باز شدن حفرات کریستالی فلز پایه.
- ۳. فعالسازی کاتالیزوری (برای آلومینیوم و مس): آلیاژهای آلومینیوم نیازمند لایه نشانی زینکات نانو هستند و مس نیازمند استریک پالادیوم یا نیکل جهت شروع واکنش اتوکاتالیتیک است.
- ۴. غوطهوری در وان احیای شیمیایی ENP: وان با غلظت دقیق نمک سولفات نیکل و سدیم هیپوفسفیت در دمای ۸۵ تا ۹۰ درجه سانتیگراد با پایش مداوم pH در بازه ۴.۶ تا ۴.۹. نرخ رسوبدهی حدود ۱۵ الی ۲۵ میکرون در ساعت است.
- ۵. شستشوی چندمرحلهای با آب دیونیزه و خشککردن.
- ۶. عملیات حرارتی پخت (Heat Treatment): قرارگیری در کوره در دمای ۲۰۰ تا ۴۰۰ درجه سانتیگراد متناسب با الزامات پروژه (تنشزدایی هیدروژنی یا سختکاری رسوبی).
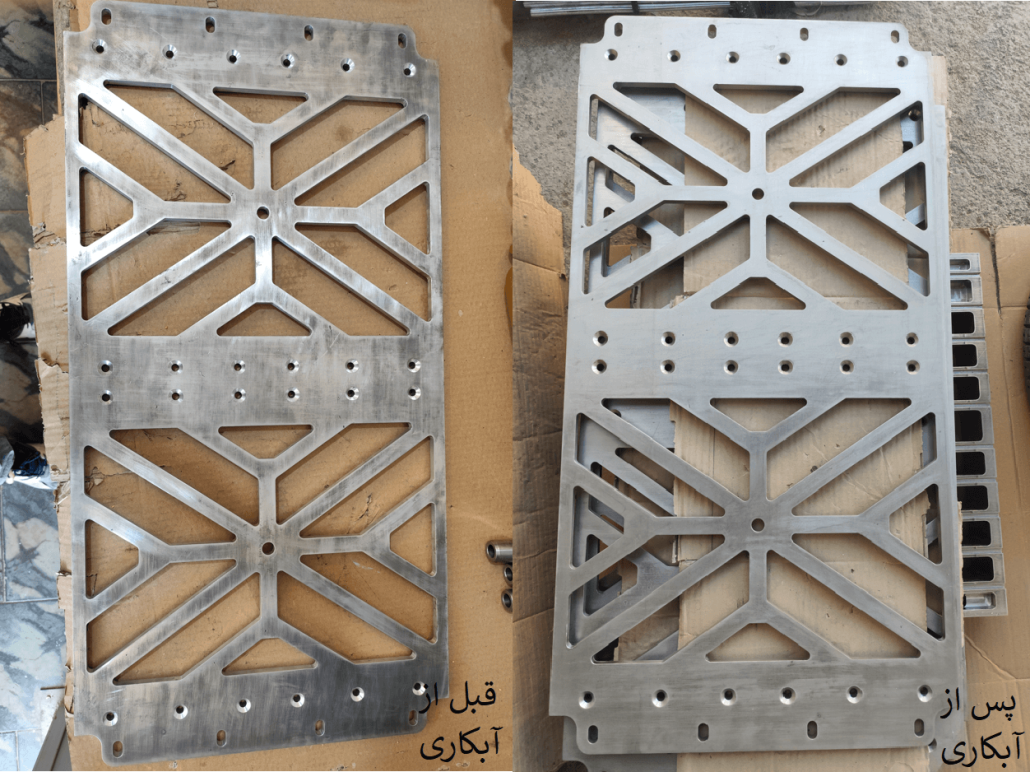
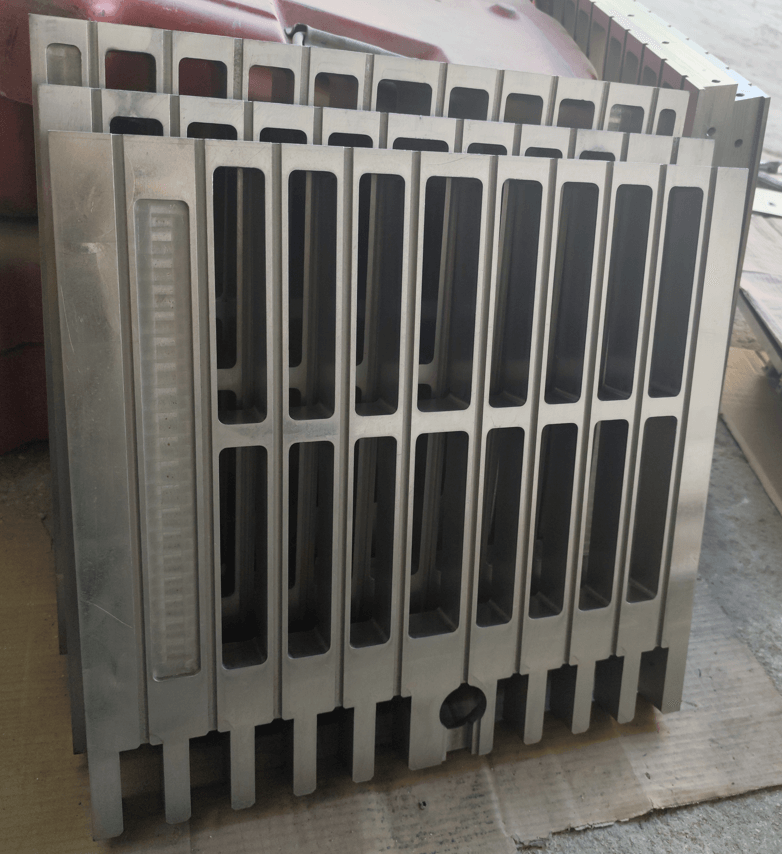
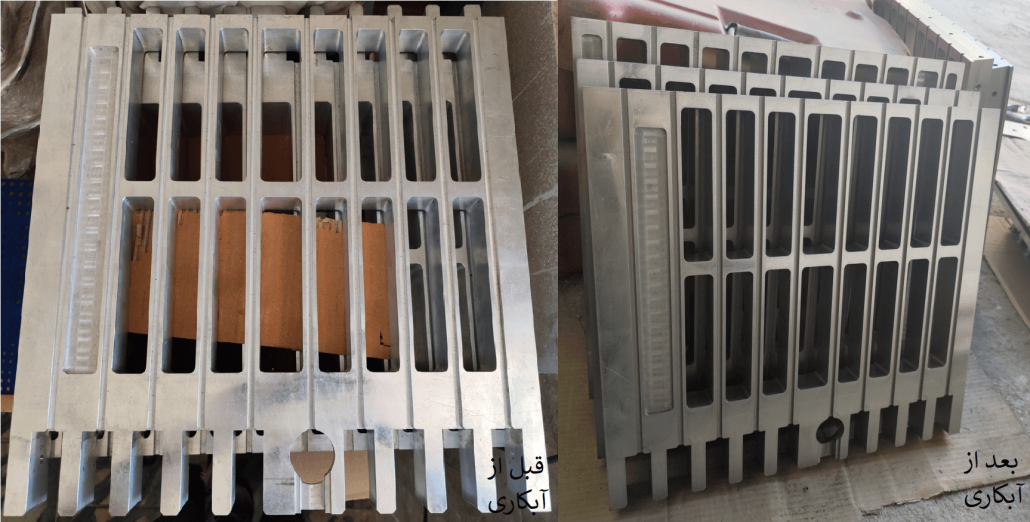
پوششدهی ۱۰۰٪ یکنواخت در قطعات با هندسه پیچیده و مجاری داخلی
در آبکاریهای الکتریکی معمول (مانند کروم یا نیکل برقی)، خطوط جریان الکتریسیته تمایل دارند در لبههای تیز و بیرونی متمرکز شوند که باعث ایجاد ضخامت اضافه ناخواسته (Dog-bone Effect) و عدم پوششدهی در حفرات و رزوهها میگردد.
در نیکل الکترولس به دلیل ماهیت احیای مایع، هر نقطهای از قطعه کار که با محلول وان تماس داشته باشد، با همان سرعت ثابت لایهنشانی میشود. این ویژگی ENP را به انتخاب بیبدیل برای موارد زیر تبدیل کرده است:
- شیرهای توپی (Ball Valves) و دروازهای صنایع نفت و گاز.
- پوسته داخلی پمپهای چندمرحلهای، ایمپلرها و نازلهای سوخت.
- قالبهای تزریق پلاستیک با شیارها و طرحهای ظریف میکرونی.
- لولهها و رزوههای انتقال سیالات پرفشار خورنده.
مقایسه فنی: نیکل الکترولس در برابر آبکاری نیکل الکترولیتی (برقی)
| ویژگی مهندسی | نیکل الکترولس (ENP) | نیکل الکترولیتی (برقی) |
|---|---|---|
| منبع انرژی فرآیند | انرژی شیمیایی احیاکننده (بدون برق) | جریان مستقیم برق (رکتیفایر) |
| یکنواختی ضخامت در رزوهها | ۱۰۰٪ همگن و بدون تلرانس ابعادی | انباشتگی شدید در لبهها و عدم پوشش حفرات |
| مقاومت به خوردگی در اسید | بسیار عالی (به دلیل ساختار آمورف و فسفر بالا) | متوسط (مستعد خوردگی بیندانهای) |
| حداکثر سختی قابل دستیابی | تا ۷۰ راکول سی (پس از پخت حرارتی) | حداکثر ۴۵ راکول سی |
| خاصیت مغناطیسی | غیرمغناطیسی در فسفر بالا (>۱۰.۵٪ P) | کاملاً فرومغناطیس |
نکته طراحی ابعادی: به دلیل دقت میکرونی یکنواختی نیکل الکترولس، مهندسان طراح نیازی به در نظر گرفتن تلرانس سنگزنی یا ماشینکاری پس از پوشش ندارند؛ قطعه پس از پوششدهی مستقیماً آماده مونتاژ نهایی در تلرانسهای حساس صدممیلیمتری است.
دستهبندی پوششهای نیکل الکترولس بر اساس درصد فسفر (استاندارد ASTM B733)
درصد فسفر موجود در پوشش آلیاژی Ni-P تعیینکننده ساختار فیزیکی و مقاومت شیمیایی آن است:
| کلاس پوشش (ASTM B733) | درصد وزنی فسفر (%P) | ساختار کریستالی | مقاومت به خوردگی و کاربرد اصلی |
|---|---|---|---|
| Low-Phosphorus (فسفر پایین) | ۱ الی ۴ درصد | میکروکریستالی | سختی اولیه بالا (۶۰ HRC)، مناسب برای سایش شدید سایشی و قابلیت لحیمکاری عالی در قطعات الکترونیکی. |
| Medium-Phosphorus (فسفر متوسط) | ۶ الی ۹ درصد | مخلوط کریستالی-آمورف | پوشش مهندسی عمومی با سرعت رسوب بالا، درخشندگی مناسب و تعادل میان مقاومت به سایش و خوردگی صنعتی. |
| High-Phosphorus (فسفر بالا) | ۱۰.۵ الی ۱۳ درصد | ۱۰۰٪ آمورف (فاقد مرزدانه) | بالاترین مقاومت در برابر اسیدهای کلریدریک، نمکهای دریایی، گازهای ترش H2S و CO2 در صنایع نفت، گاز و پتروشیمی. |
کنترل پارامترهای ترمودینامیکی وان و کیفیت پوشش
پایداری حمام اتوکاتالیتیک نیازمند کنترل خودکار پارامترهای زیر در طول فرآیند است:
- پایش اسیدیته (pH): حفظ pH دقیق در بازه ۴.۶ تا ۴.۹؛ کاهش pH باعث کاهش نرخ رسوب و افزایش فسفر، و افزایش آن سبب کاهش فسفر و خطر ناپایداری حمام میشود.
- کنترل دما: دمای حمام به صورت دیجیتال در محدوده ۸۶ تا ۹۰ درجه سانتیگراد تثبیت میگردد.
- تعداد گردش وان (Metal Turnovers – MTO): تعویض به موقع محلول وان پیش از تجمع یونهای ارتوپفسفیت جهت تضمین چسبندگی و عدم ایجاد تخلخل میکرونی.
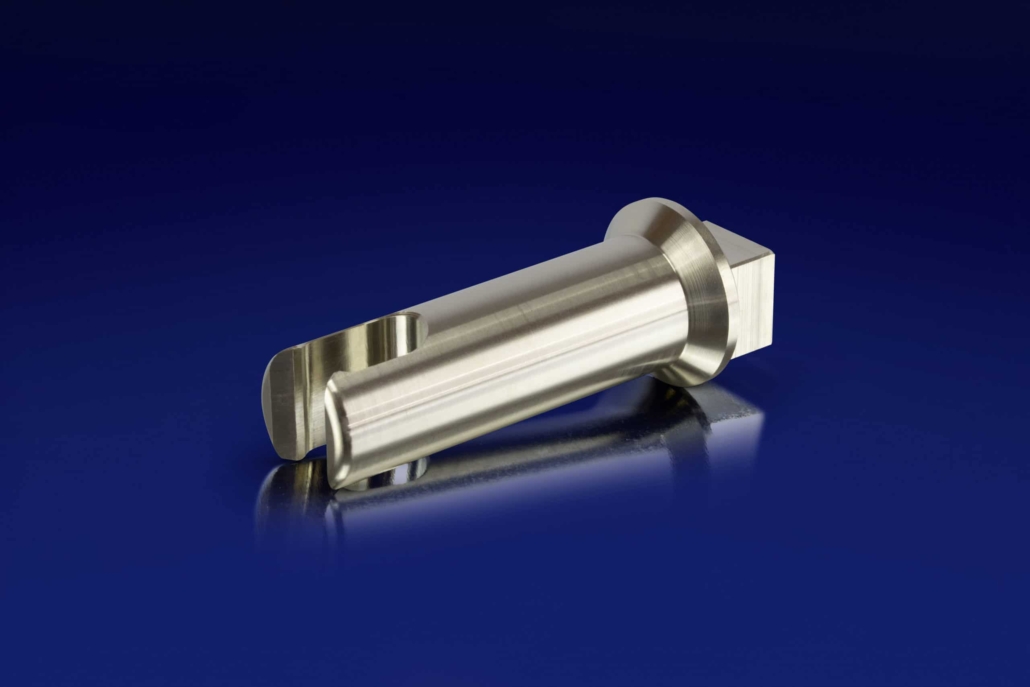
مجموعه مهندسی رنگین پوشش شیراز مجری تخصصی پوششهای **نیکل الکترولس فسفر بالا (High-P ENP)** در جنوب کشور است. این پوشش به دلیل ساختار آمورف و شیشهمانند خود، هیچگونه مرزدانهای برای نفوذ یونهای کلرید ندارد و بیش از ۱۰۰۰ ساعت آزمون سالت اسپری (ASTM B117) را بدون ایجاد لکه زنگزدگی سپری میکند.
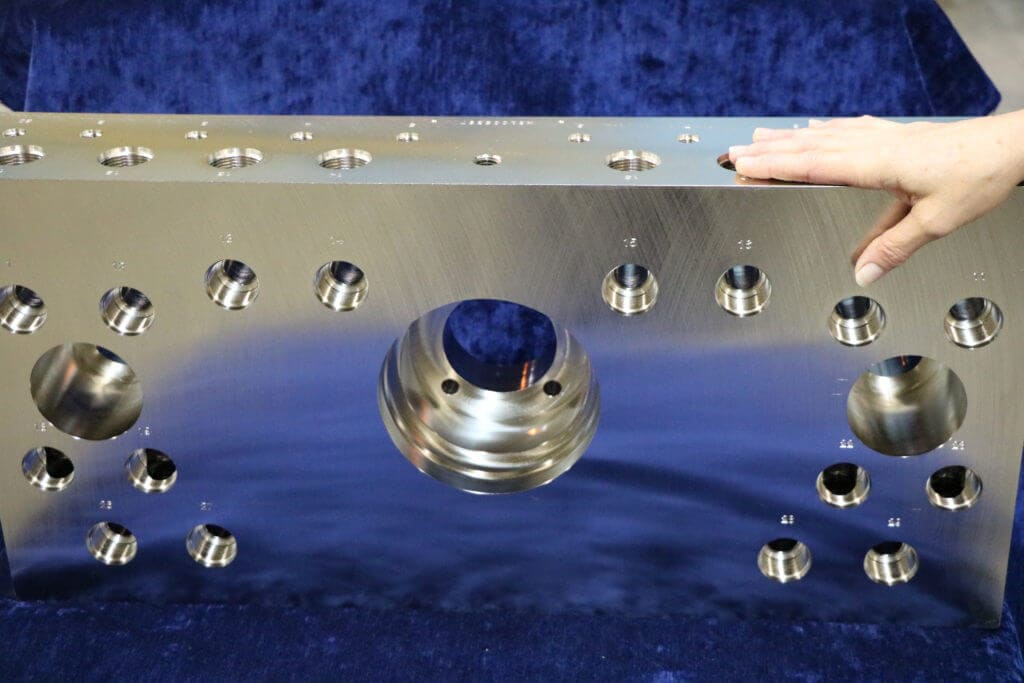
سختکاری رسوبی با عملیات حرارتی (Heat Treatment تا ۷۰ راکول سی)
یکی از توانمندیهای شگفتانگیز متالورژیکی نیکل الکترولس، قابلیت سختکاری رسوبی (Precipitation Hardening) پس از پوششدهی است:
- در حالت رسوب اولیه (As-Plated)، سختی پوشش حدود ۵۰ راکول سی (۵۰۰ ویکرز) است.
- با قرارگیری قطعه در کوره اتمسفر کنترلشده در دمای ۴۰۰ درجه سانتیگراد به مدت ۱ ساعت، فازهای بینفلزی بسیار سخت فسفید نیکل ($Ni_3P$) در زمینه نیکل رسوب میکنند.
- این تغییر فاز کریستالی، سختی لایه را به ۶۸ الی ۷۰ راکول سی (۹۵۰ تا ۱۰۵۰ HV100) ارتقا میدهد که کاملاً همتراز با آبکاری کروم سخت است، با این تفاوت که بر خلاف کروم سخت، هیچگونه میکروترکی نداشته و سطوح داخلی را نیز به طور کامل پوشش داده است.
- برای فولادهای کششی سختکاریشده، عملیات حرارتی در دمای ۱۹۰ تا ۲۲۰ درجه سانتیگراد جهت تنشزدایی و رفع تردی هیدروژنی (Hydrogen De-embrittlement) طبق ASTM B851 اجرا میگردد.
پرسشهای متداول مشتریان درباره آبکاری نیکل الکترولس
۱. چه متریالهایی قابلیت پوششدهی با نیکل الکترولس را دارند؟
تمامی فولادهای کربنی و آلیاژی (CK45, MO40, VCN)، چدن، فولادهای زنگنزن، آلیاژهای آلومینیوم (پس از زینکات)، مس، برنج و تیتانیوم به طور استاندارد با نیکل الکترولس پوشش داده میشوند.
۲. آیا نیکل الکترولس میتواند جایگزین کروم سخت شود؟
بله؛ در قطعاتی که دارای هندسه پیچیده، حفرات داخلی و نیاز همزمان به مقاومت به سایش بالا (۷۰ راکول با پخت) و مقاومت استثنایی در برابر اسید هستند، نیکل الکترولس گزینهای بسیار برتر و مطمئنتر از کروم سخت است.
۳. نحوه استعلام قیمت خدمات نیکل الکترولس در شیراز چگونه است؟
قیمت بر مبنای مساحت سطح، ضخامت لایه رسوب درخواستی (از ۱۰ تا ۱۰۰ میکرون)، تیپ فسفر و نیاز به عملیات حرارتی پخت کوره تعیین میگردد. کارشناسان فنی رنگین پوشش شیراز آماده ارائه مشاوره و صدور پیشفاکتور رسمی هستند.