رنگ کوره ای
رنگ کوره ای (Powder Coating) چیست و چگونه عمل میکند؟
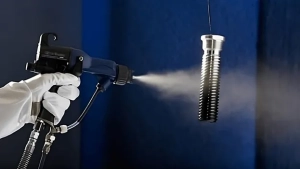
رنگ کوره ای که در ادبیات مهندسی متالورژی و سطح به عنوان رنگ پودری الکترواستاتیک (Electrostatic Powder Coating) شناخته میشود، یکی از پیشرفتهترین، بادوامترین و سازگارترین روشهای پوششدهی سطوح فلزی با محیط زیست است. بر خلاف رنگهای مایع پایه تینر و حلال که بیش از ۶۰٪ آنها به صورت ترکیبات آلی فرار (VOC) تبخیر شده و پیوندهای ضعیفی با سطح فلز برقرار میکنند، رنگ کورهای از ذرات ریز رزین پلیمری جامد، رنگدانه، اکستندرها و عوامل پخت شبکهای تشکیل شده است.
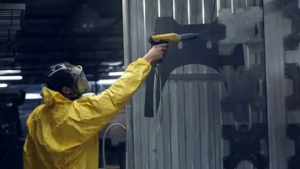
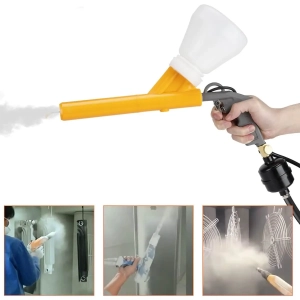
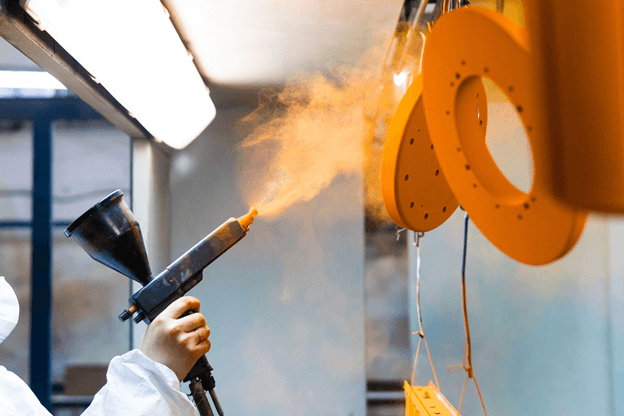
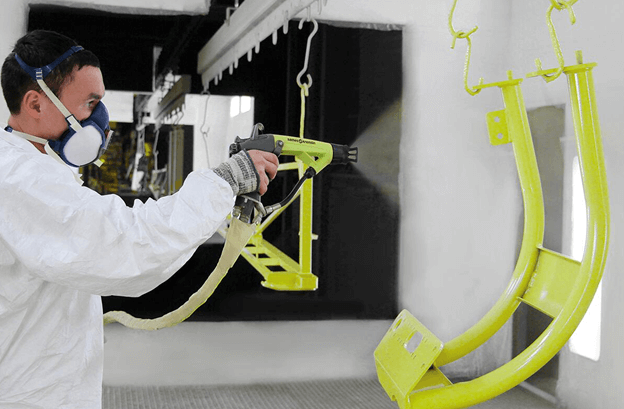
این ذرات پودری توسط گانهای باردارکننده الکترواستاتیک (Corona یا Tribo) دارای بار منفی ۵۰ الی ۱۰۰ کیلوولت شده و با هدایت میدان الکتریکی به سمت قطعه کار متصل به زمین (Ground) شلیک میشوند. به دلیل قانون جاذبه کولنی، پودر به صورت ۱۰۰٪ یکنواخت بر تمامی سطوح، گوشهها، شیارها و زوایا مینشیند. سپس قطعه وارد کوره کانوایری یا باکس حرارتی با دمای ۱۸۰ الی ۲۰۰ درجه سانتیگراد میشود تا ذرات پودر ذوب شده، جریان یابند (Flowing) و با ایجاد پیوندهای عرضی مولکولی (Cross-linking)، لایهای یکپارچه، غیرقابل نفوذ، ضدسایش و نفوذناپذیر تشکیل دهند.
مجموعه صنعتی رنگین پوشش شیراز مجهز به خطوط اتوماتیک شستشوی چندمرحلهای، کابینهای پاشش مجهز به سایکلونهای بازیابی پودر و کورههای پخت با کنترل دمای هوشمند چندنقطهای، خدمات رنگآمیزی قطعات صنعتی، خودرویی، ساختمانی و ترافیکی را با استانداردهای Qualicoat و ASTM در استان فارس ارائه مینماید.


ترمودینامیک کوره پخت رنگ؛ رمز چسبندگی پیوند مولکولی
کیفیت نهایی و سختی مکانیکی رنگ کورهای تابعی از زمان و دمای سطح فلز (Peak Metal Temperature – PMT) است، نه صرفاً دمای هوای کوره. در صورتی که قطعه پیش از رسیدن به نقطه پخت از کوره خارج شود یا برعکس در معرض حرارت بیش از حد قرار گیرد، پدیده پخت ناقص (Under-bake) یا سوختگی رنگ (Over-bake) رخ میدهد:
- مرحله ذوب و ژل شدن (Melt & Gel Phase): در دمای ۱۲۰ الی ۱۴۰ درجه سانتیگراد، دانههای پودر مایع شده و کشش سطحی رزین باعث صاف شدن سطح و تشکیل فیلم مذاب بدون درز میگردد.
- مرحله پخت شبکهای (Cross-Linking Polymerization): در دمای ۱۸۰ الی ۲۰۰ درجه سانتیگراد به مدت ۱۰ الی ۲۰ دقیقه پیوندهای کووالانسی میان رزین و هاردنر فعال شده و پلیمر گرماسخت (Thermoset) شکل میگیرد که حتی در حلالهای قوی مانند استون حل نمیشود.
- پایش پیوسته با دیتالاگر حرارتی چندکاناله (Thermal Datalogger): کارشناسان رنگین پوشش با اتصال سنسورهای ترموکوپلی به نقاط مختلف قطعات ضخیم و نازک، منحنی دما-زمان کوره را کالیبره میکنند تا اطمینان حاصل شود که تمام بخشهای سازه به دمای بحرانی پخت رسیدهاند.
علاوه بر این، انتخاب زیرسازی مناسب نظیر کروماته آلومینیوم (آلوداین) یا فسفاته روی بر روی فولاد، مقاومت به پوسته شدن رنگ را در تست پاشش نمک تا بیش از ۱۰۰۰ ساعت افزایش میدهد.

کنترل کیفیت، آزمون کراسکات و تستهای آزمایشگاهی رنگ کورهای
برای تایید کیفیت چسبندگی و خواص مکانیکی پوشش پودری، رنگین پوشش شیراز آزمونهای استاندارد ASTM بینالمللی را به صورت منظم بر روی نمونههای شاهد اجرا میکند:
- تست چسبندگی کراسکات (Cross-Hatch Adhesion Test – ASTM D3359): ایجاد شیارهای شبکهای متقاطع با تیغههای ۱ یا ۲ میلیمتری و چسباندن نوار مخصوص؛ رتبه 5B بالاترین سطح چسبندگی است که در آن هیچ ذرهای از رنگ از لبههای برش جدا نمیشود.
- آزمون مقاومت به ضربه (Impact Resistance – ASTM D2794): پرتاب وزنه ۱ کیلوگرمی از ارتفاع یک متری به صورت مستقیم و معکوس (Direct & Reverse Impact) تا ۱۶۰ پوند بر اینچ بدون ترکخوردگی یا پوستهشدن فیلم رنگ.
- تست خمش ماندریل (Mandrel Bend Flexibility – ASTM D522): خمش ورق رنگشده حول استوانه مخروطی با زاویه ۱۸۰ درجه برای سنجش انعطافپذیری رزین.
- آزمون سختی مداد (Pencil Hardness – ASTM D3363): مقاومت لایه رنگ در برابر خراش با مدادهای سختی بالا از H تا 4H.
- تست مقاومت حلالی مالش با متیلاتیلکتون (MEK Double Rubs – ASTM D4752): حداقل ۵۰ بار رفت و برگشت پنبه آغشته به حلال MEK بدون کدر شدن یا کاهش ضخامت رنگ جهت اثبات پخت ۱۰۰٪ شبکه پلیمری.
جدول مقایسه تخصصی انواع رزینهای رنگ کورهای (پلیاستر، اپوکسی، هیبرید و پلییورتان)
| نوع رزین پودری | مقاومت در برابر اشعه UV خورشید | مقاومت شیمیایی و اسیدی | انعطاف و مقاومت ضربهای | کاربرد تخصصی در صنعت |
|---|---|---|---|---|
| پلیاستر TGIC-Free (معماری و نما) | فوقالعاده عالی (عدم گچیشدن) | خوب و مناسب محیط جوی | بسیار بالا | پروفیلهای درب و پنجره، نمای ساختمان، تابلوهای شهری، گاردریل |
| اپوکسی خالص (صنعتی و خطوط لوله) | ضعیف (مناسب فضاهای سرپوشیده) | حداکثر مقاومت اسیدی و خورنده | عالی با سختی بالا | خطوط لوله نفت و گاز، میلگردهای بتن، مخازن مواد شیمیایی و قطعات زیر خودرو |
| هیبرید اپوکسی-پلیاستر | متوسط (تغییر رنگ جزئی در آفتاب) | بسیار خوب | متعادل و اقتصادی | لوازم خانگی (یخچال، گاز، ماشین لباسشویی)، رکهای مخابراتی، قفسهبندی فروشگاهی |
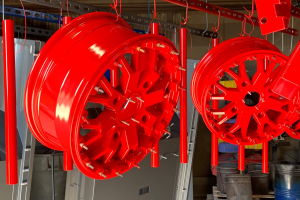
| پلییورتان (Polyurethane) | بسیار عالی با براقیت پایدار | عالی در برابر نمک و رطوبت | سختی سطحی بینظیر | تجهیزات بندری، صنایع دریایی جنوب، بدنه ادوات بیمارستانی و رینگ اسپرت خودرو |
جدول پارامترهای استاندارد پخت حرارتی در کوره رنگین پوشش
| گرید رزین پودری | دمای فلز قطعه (PMT) | زمان توقف مؤثر در کوره | ضخامت استاندارد پوشش |
|---|---|---|---|
| پلیاستر معماری | ۱۹۰ الی ۲۰۰ درجه سانتیگراد | ۱۰ الی ۱۵ دقیقه | ۶۰ الی ۸۰ میکرون |
| اپوکسی صنعتی | ۱۸۰ الی ۱۹۰ درجه سانتیگراد | ۱۵ الی ۲۰ دقیقه | ۸۰ الی ۱۲۰ میکرون |
| هیبرید دکوراتیو | ۱۸۰ درجه سانتیگراد | ۱۲ الی ۱۵ دقیقه | ۵۰ الی ۷۰ میکرون |
عیوب متداول رنگ کورهای و راهکارهای مهندسی پیشگیری
دستیابی به سطحی آینهای و بدون نقص نیازمند دانش متالورژی و عیبیابی دقیق فرآیند پاشش است:
- پوست پرتقالی شدن شدید (Orange Peel): ناشی از ضخامت نامناسب پودر، گرانروی بالای رزین مذاب یا سرعت بیش از حد افزایش دمای کوره؛ با تنظیم جریان هوای سیالسازی پودر و سرعت سیرکولاسیون هوای گرم کوره به طور کامل برطرف میشود.
- اثر قفس فارادی در گوشهها (Faraday Cage Effect): خطوط میدان الکترواستاتیک مانع از نفوذ پودر به کنجها و شیارهای عمیق قطعات میشوند؛ متخصصان رنگین پوشش با تنظیم ولتاژ گان، کاهش ولتاژ به ۳۰ تا ۴۰ کیلوولت و افزایش دبی پودر، پوششدهی ۱۰۰٪ نقاط کور را تضمین میکنند.
- اثر یونیزاسیون معکوس (Back-Ionization): تجمع بار الکتریکی بر لایه ضخیم پودر موجب تخلیه جرقه و سوراخسوراخ شدن سطح میشود؛ با اتصال سیستم ارتینگ صنعتی با مقاومت زیر ۵ اهم از این عیب جلوگیری میگردد.
- ایجاد حباب و حفرات سوزنی (Pinholes & Outgassing): خروج بخار رطوبت یا گازهای به دام افتاده در قطعات آلومینیوم ریختهگری (Die-Cast) یا گالوانیزه؛ راهکار مهندسی اجرای عملیات پیشگرمایش (De-gassing Preheating) قطعه در کوره در دمای ۲۲۰ درجه قبل از پاشش رنگ است.
مقایسه همهجانبه رنگ کورهای الکترواستاتیک با رنگهای سنتی مایع
تحلیل اقتصادی و کیفی مقایسه دو روش در صنایع مدرن نشاندهنده برتری بلامنازع رنگ پودری کورهای است:
| فاکتور مقایسه | رنگ کورهای الکترواستاتیک | رنگ مایع سنتی (هواخشک / روغنی) |
|---|---|---|
| پرت و هدررفت متریال | کمتر از ۲٪ (امکان بازیافت ۹۸٪ پودر) | بیش از ۴۰ الی ۶۰ درصد پاشش اضافی و تبخیر حلال |
| مقاومت به خراش و سایش | فوقالعاده بالا (سختی تا 4H) | ضعیف تا متوسط (آسیبپذیر در برابر سایش) |
| آلودگی محیط زیست و بو | صفر درصد ترکیبات آلی فرار (VOC Free) | حاوی حلالهای خطرناک، تینر و گازهای سمی |
| ضخامت پوشش در یک دست | ۶۰ تا ۱۲۰ میکرون یکنواخت بدون شره | ۲۰ تا ۳۵ میکرون (نیاز به چندین لایه و بتونهکاری) |
| زمان تحویل قطعه نهایی | بلافاصله پس از خنکشدن کوره (۳۰ دقیقه) | ۲۴ تا ۷۲ ساعت جهت خشک شدن اولیه و ثانویه |
پرسشهای متداول مشتریان درباره خدمات رنگ کوره ای در شیراز
۱. آیا تمام فلزات قابلیت رنگآمیزی کورهای را دارند؟
هر قطعه فلزی رسانا که بتواند دمای ۲۰۰ درجه سانتیگراد را بدون ذوب، سوختن یا تابیدگی تحمل کند (شامل فولاد، چدن، ورقهای روغنی و سیاه، آلومینیوم، گالوانیزه، مس و برنج) قابلیت اجرای رنگ کورهای را دارد.
۲. ابعاد کوره و قطعات قابل پذیرش در رنگین پوشش شیراز چقدر است؟
کورههای کانوایری و باکسی مجموعه رنگین پوشش قادر به پذیرش انواع سازهها، دربها، فریمهای بزرگ صنعتی و پروفیلها تا طول ۶ متر، ارتفاع ۲.۵ متر و عرض ۱.۵ متر میباشند.
۳. قیمت رنگ کوره ای چگونه محاسبه میشود؟
قیمتگذاری بر اساس متراژ مربع قطعات، پیچیدگی هندسی، نوع رزین انتخابی (پلیاستر یا اپوکسی)، رنگ و افکت سطحی (ساده، چکشی، چرمی، سمبادهای، متالیک) و نیاز به مراحل چربیگیری و فسفاته محاسبه میگردد.
۴. تفاوت رنگ کورهای با آبکاری فورتیک چیست؟
رنگ کورهای با پاشش الکترواستاتیک ذرات پودر جامد اعمال میشود، در حالی که آبکاری فورتیک (الکتروفورتیک) با غوطهوری قطعه در حمام مایع لاک شفاف بر پایه رزین آکریلیک انجام گرفته و لایهای فوقالعاده نازک و براق مانند طلایی یا دودی روی قطعات برنجی و لوستر ایجاد میکند.
جهت استعلام سریع هزینه، هماهنگی نمونهگیری رایگان و سفارش خدمات صنعتی با شمارههای تماس کارشناسان رنگین پوشش شیراز در ارتباط باشید. همچنین پیشنهاد میکنیم از صفحات تکمیلی شامل رنگ الکترواستاتیک، رنگ کوره ای در شیراز و قیمت رنگ پودری الکترواستاتیک بازدید فرمایید.