

ساخت قطعات صنعتی
زنجیره کامل طراحی، مهندسی معکوس و ساخت قطعات مکانیکی در جنوب کشور
فرآیند ساخت قطعات صنعتی شالوده و نیروی محرکه تمامی صنایع مادر از جمله صنایع پالایشگاهی، نفت، گاز و پتروشیمی، کارخانجات سیمان، فولادسازی، صنایع ریلی، دفاعی و تجهیزات ماشینآلات بستهبندی محسوب میشود. در مجموعه صنعتی رنگین پوشش شیراز، زنجیره یکپارچهای از ایده و نمونهبرداری اولیه تا طراحی سهبعدی رایانهای (CAD)، تحلیل المان محدود، ماشینکاری دقیق تراش و فرز CNC، برش لیزر فلزات، مجموعهسازی جوشکاری تخصصی و در نهایت اعمال پوششهای نهایی مقاوم به سایش و خوردگی نظیر آبکاری صنعتی تحت یک مدیریت واحد مهندسی به انجام میرسد.
صنعتگران، سرپرستان تعمیرات و نگهداری (نت) و مدیران پروژههای صنعتی در استان فارس و عسلویه همواره با چالش تأمین قطعات تحریمی، مستهلکشده یا بدون نقشه مواجه هستند. کارشناسان ما با اتکا به کارگاههای پیشرفته ساخت قطعات فلزی و بهرهگیری از اسکنرهای اپتیکال سهبعدی و دستگاههای CMM، توانایی بازآفرینی دقیقترین قطعات با دقت میکرونی (میکرومتر) را دارا هستند. همچنین ساخت ادوات انتقال قدرت و قطعات حساس موتور در دپارتمان ساخت قطعات خودرو این مجموعه به صورت سری با تیراژ بالا پشتیبانی میشود.
خدمات مهندسی ساخت قطعات صنعتی و ماشینکاری CNC در شیراز
پذیرش سفارشهای مهندسی معکوس، تراشکاری و فرزکاری دقیق، برش لیزر فایبر و مجموعهسازی صنعتی با تضمین تلرانسهای بسته مطابق استاندارد ISO ۲۷۶۸.


مراحل گامبهگام و علمی فرآیند ساخت قطعات صنعتی در کارخانه
تولید موفق یک قطعه مکانیکی با کارکرد بینقص در شرایط سخت محیطی (دماهای بالا، فشارهای هیدرولیکی سنگین و محیطهای اسیدی و خورنده)، مستلزم رعایت نظم فرآیندی مهندسی مطابق استانداردهای بینالمللی ASME، DIN و ISO است:
۱. مهندسی معکوس و نقشهکشی صنعتی (CAD / CAM)
در شرایطی که نقشه فنی اولیه قطعه از سازندگان اصلی خارجی موجود نباشد، فرآیند با دمونتاژ، تمیزکاری و اندازهبرداری بسیار دقیق قطعه مستهلک آغاز میشود. با استفاده از میکرومترهای دیجیتال، گیجهای برو-نرو (Go / No-Go)، کولیسهای دقیق و در موارد پیچیده اسکن اپتیکال سهبعدی، مدل دقیق سهبعدی قطعه در نرمافزارهای مهندسی نظیر SolidWorks و CATIA ترسیم میشود. در این گام تلرانسهای هندسی و ابعادی (GD&T) شامل گردی، هممحوری، تختی و توازی بر اساس تلرانسهای استاندارد ISO ۲۷۶۸ استخراج میگردد.
۲. متالورژی کاربردی و انتخاب بهینه متریال
انتخاب جنس قطعه قلب تپنده علم قطعهسازی است. اشتباه در انتخاب آلیاژ میتواند منجر به شکست ترد (Brittle Fracture)، خستگی زودرس قطعه (Fatigue) یا سایش سریع در تماس مکانیکی شود. در خطوط تولید رنگین پوشش، آنالیز کوانتومتری دقیق بر روی متریالها اجرا میشود:
- فولادهای عملیات حرارتیپذیر (نظیر MO40 یا AISI ۴۱۴۰): پرکاربردترین فولاد برای ساخت شفتهای توربین، میللنگ، پیچهای تناژ بالا و دندههای انتقال قدرت به دلیل چقرمگی و سختیپذیری عالی.
- فولادهای پراستحکام نیکل-کروم-مولیبدن (نظیر VCN150 و VCN200): ایدهآل برای قطعات تحت بارهای دینامیکی بسیار شدید، چرخدندههای سنگین و پینهای فولادی پرفشار.
- فولادهای ابزار سردکار و گرمکار (نظیر SPK و ۱.۲۳۴۴): برای ساخت سنبه و ماتریس، تیغههای برش، قالبهای اکستروژن و قطعات ضدسایش.
- استنلس استیلهای زنگنزن آستنیتی و دوپلکس (نظیر ۳۰۴، ۳۱۶L و Duplex ۲۲۰۵): ویژه تجهیزات نفت و گاز، شیرآلات صنعتی، پروانههای پمپ شناور و محیطهای کلریدی و اسیدی.
- آلیاژهای آلومینیوم مهندسی (سریهای ۶۰۶۱، ۵۰۸۳ و ۷۰۷۵ هوانوردی): برای قطعات سبک با نسبت استحکام به وزن فوقالعاده در صنایع دفاعی، هوایی و تجهیزات روباتیک.
- برنزهای فسفر و آلومینیوم (Phosphor Bronze & Aluminum Bronze): ساخت بوشهای ضدسایش، مهرههای لیداسکرو و قطعات درگیر روانکاریشونده.
- پلیمرهای مهندسی ضدسایش (PTFE تفلون نسوز، پلیآمید PA6 و پلیاستال POM): برای چرخدندههای بیصدا، رینگهای آببندی و عایقهای الکتریکی.
۳. تلرانسهای انطباقی و جازدگی مهندسی (Fits & Tolerances)
در ساخت مجموعههای مکانیکی، رعایت انطباق استاندارد سیستم سوراخ مبنا (Hole-Basis System) الزامی است. برای نشیمنگاه بلبرینگها از انطباقهای بسیار دقیق نظیر H7/k6 یا H7/m6 جهت جلوگیری از لرزش و هرزگردی شفت استفاده میشود. برای قطعاتی که نیازمند لغزش روان و روغنکاری پیوسته هستند (مانند بوشهای برنزی و گایدها) انطباق لق H7/f7 و برای اتصالات صلب فاقد حرکت انطباق پرسی H7/s6 یا H7/r6 با جازدن در نیتروژن مایع یا گرمکردن القایی پیادهسازی میگردد.
۴. ماشینکاری پیشرفته تراشکاری، فرزکاری CNC و کاروسل سنگین
پس از شبیهسازی مسیرهای ابزار در نرمافزارهای CAM نظیر PowerMill و Mastercam، بلوک خام فلزی وارد ماشینآلات چندمحوره CNC میشود. تراشکاری CNC برای تولید قطعات دوار، شفتهای مخروطی، رزوههای مدولار و فلنجها با دقت تلرانسی تا ۰.۰۱ میلیمتر (۱۰ میکرون) به کار گرفته میشود. برای قطعات حجیم، رینگهای آسیاب کارخانجات سیمان و فلنجهای قطور بالای ۱ متر از دستگاههای تراش کاروسل عمودی (Vertical Lathe) استفاده میگردد. فرزکاری CNC سه محوره و چهار محوره نیز برای ایجاد اشکال پیچیده هندسی، حفرهها، چرخدندههای حلزونی و قالبها با زبری سطحی فوقالعاده صاف (Ra زیر ۰.۸ میکرون) اجرا میشود.
۵. برشکاری لیزری، پانچ و فرمدهی دقیق شیتمتال
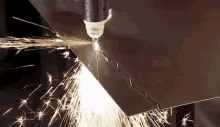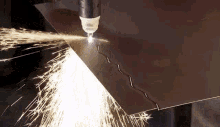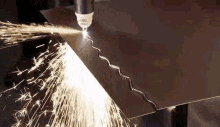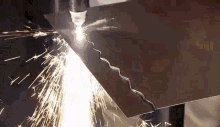
برای تولید قطعات ورقی، فریمها، براکتهای نگهدارنده، شاسیهای دستگاهها و بدنه تجهیزات صنعتی، از دستگاههای فایبر لیزر با توانهای کیلوواتی بالا استفاده میشود. خدمات برش لیزر فلزات در این مجموعه به برش بینقص انواع ورقهای آهن تا ضخامت ۲۰ میلیمتر، استیل تا ۱۵ میلیمتر و آلومینیوم بدون ایجاد پلیسه یا تغییرات ساختاری در منطقه متأثر از حرارت (HAZ) میپردازد. سپس توسط پرس برکهای هیدرولیک CNC با سنبه و ماتریسهای زاویهدقیق، خمشهای چندگانه مهندسی اعمال میگردد.
۶. جوشکاری تخصصی، مونتاژ و مجموعهسازی (Fabrication)
در بسیاری از مکانیزمها، قطعه نهایی حاصل مونتاژ چندین جزء ماشینکاریشده و ورقی است. فرآیندهای جوشکاری تیگ (آرگون / GTAW) برای جوشکاری ظریف استیل، آلومینیوم و مس، و جوشکاری میگ/مگ (CO2 / GMAW) برای اتصالات با نفوذ عمیق فولادی در فیکسچرهای مونتاژی دقیق اجرا میشود تا هرگونه انحراف و پیچیدگی حرارتی قطعه مهار گردد.
۷. عملیات حرارتی، تنشزدایی و سختکاری موضعی
پس از ماشینکاری، قطعات تحت تنشهای پسماند قرار دارند. انجام فرآیندهای تنشزدایی (Stress Relief Annealing)، کوئنچ و تمپر در روغن، سختکاری القایی (Induction Hardening) برای سختکردن انتخابی دندانههای چرخدنده یا نشیمنگاه بلبرینگ تا ۶۰ راکول سی (HRC)، و فرآیندهای نیتراسیون گازی یا کربوراسیون عمقبالا، پایداری ساختار متالورژیکی قطعه را تضمین مینمایند.
۸. پرداختکاری مکانیکی و پوششدهی نهایی محافظتی و ضدسایش
بخش متمایزکننده مجموعه رنگین پوشش از سایر کارگاههای قطعهسازی سنتی، حضور خطوط پیشرفته پوششدهی و آبکاری در شیراز در محل کارخانه است. پس از آمادهسازی و پرداختکاری فلزات با سنگمغناطیس و پولیش آینهای، پوششهای تخصصی زیر بر روی قطعات نشانده میشود:
- آبکاری کروم سخت بر روی شفتها، پیستونها و جکهای هیدرولیک با سختی بیش از ۱۰۰۰ ویکرز جهت مقاومت سایشی فوقالعاده.
- آبکاری نیکل الکترولس (ENP) برای پوششدهی کاملاً یکنواخت داخل رزوهها و قطعات حساس نفت و گاز.
- اعمال پوشش رنگ کوره ای در شیراز از نوع پلیاستر و اپوکسی جهت حفاظت در برابر شرایط اتمسفری خورنده جنوب.
۹. کنترل کیفیت، آزمونهای غیرمخرب (NDT) و صدور گواهی ابعادی
هیچ قطعهای بدون بازرسی نهایی از کارخانه ترخیص نمیشود. آزمایشگاه کنترل کیفیت به تجهیزات تست سختی پرتابل و رومیزی (راکول و برینل)، زبریسنج دیجیتال سطح، آزمون ذرات مغناطیسی (MT) و مایعات نافذ (PT) جهت شناسایی هرگونه ترک میکروسکوپی ناشی از حرارت جوشکاری یا سنگزنی مجهز است.
جدول ۱: ماتریس مقایسه فنی و اقتصادی متدهای ساخت و ماشینکاری قطعات صنعتی
جدول مهندسی زیر پارامترهای کلیدی نظیر تلرانس قابل دستیابی، حداقل زبری سطح (Ra)، تیراژ بهینه و کاربردهای برتر هر یک از روشهای اصلی ساخت قطعه را مقایسه میکند:
| فرآیند تولید قطعه | دقت ابعادی / تلرانس | زبری سطح (Ra) | تیراژ اقتصادی | متریالهای سازگار | اصلیترین قطعات تولیدی |
|---|---|---|---|---|---|
| تراشکاری CNC | ±۰.۰۰۵ الی ±۰.۰۱ mm | ۰.۴ الی ۱.۶ میکرون | تکسازی تا تیراژ انبوه | انواع فولاد، استیل، آلومینیوم، برنج و پلیمر | شفت، بوش، فلنج، پیستون، رولیک و اتصالات دوار |
| فرزکاری ۳ و ۴ محور CNC | ±۰.۰۱ الی ±۰.۰۲ mm | ۰.۸ الی ۳.۲ میکرون | نمونهسازی تا متوسط | فولادهای آلیاژی، سوپرآلیاژ، چدن و کامپوزیت | قالبهای صنعتی، پوسته پمپ، چرخدنده و ایمپلر |
| برش لیزر فایبر CNC | ±۰.۰۵ الی ±۰.۱ mm | سطح برش صاف بدون پلیسه | تکقطعه تا تیراژ بسیار بالا | ورقهای آهن (تا ۲۰mm)، استیل، برنج و آلومینیوم | شاسیهای صنعتی، براکت، واشرهای دقیق و کاور دستگاه |
| وایرکات و اسپارک EDM | ±۰.۰۰۲ الی ±۰.۰۰۵ mm | ۰.۲ الی ۰.۸ میکرون | تکسازی و قالبسازی | فولادهای سختکاریشده، هاردوکس، تنگستن کارباید | سنبه و ماتریس سنبهخورده، چرخدندههای مینیاتوری و قالب سنبه |
| مجموعهسازی و جوشکاری دقیق | ±۰.۵ الی ±۱.۰ mm | وابسته به فینیشینگ جوش | پروژهای و سفارشی | مقاطع فولادی ساختمانی، پروفیل، لوله و ورق | شاسی خطوط تولید، مخازن تحت فشار سبک و اسکلت تجهیزات |
جدول ۲: ماتریس راهنمای انتخاب فولادها و متریالهای مهندسی در قطعهسازی
راهنمای تخصصی جهت انتخاب صحیح مواد خام بر اساس تنش تسلیم، سختی پس از حرارت و قابلیت ماشینکاری:
| نام آلیاژ / استاندارد | استحکام کششی (MPa) | سختی نهایی (HRC) | قابلیت ماشینکاری | بهترین پوشش تکمیلی | کاربرد کلیدی در صنایع |
|---|---|---|---|---|---|
| فولاد MO40 (۱.۷۲۲۵ / ۴۱۴۰) | ۹۰۰ الی ۱,۱۵۰ MPa | ۲۸ الی ۳۴ (تا ۵۵ القایی) | بسیار خوب | کروم سخت یا نیتراسیون | شفت توربین، چرخدنده، میللنگ و پیچ پرفشار |
| فولاد VCN200 (۱.۶۵۸۰) | ۱,۰۰۰ الی ۱,۳۰۰ MPa | ۳۲ الی ۵۸ HRC | متوسط تا خوب | فسفاته منگنز یا روغن سیاه | شفتهای تحت بارهای پیچشی و ضربهای شدید |
| استنلس استیل ۳۱۶L (۱.۴۴۰۴) | ۵۵۰ الی ۷۰۰ MPa | زیر ۲۵ HRC (کارسخت) | نیازمند ابزار کارباید | الکتروپولیش / پسیواسیون | قطعات صنایع نفت، پتروشیمی، دارویی و غذایی |
| آلومینیوم ۷۰۷۵-T6 | ۵۰۰ الی ۵۷۰ MPa | معادل ۱۵۰ برینل | فوقالعاده عالی و سریع | هارد آنادایز یا نیکل الکترولس | قطعات هوافضا، اتصالات روباتیک و ادوات سبک |
| پلیمر صنعتی تفلون PTFE | ۲۰ الی ۳۵ MPa | نرم و انعطافپذیر | عالی با زاویه براده مثبت | بدون نیاز به پوشش | آببندهای دما بالا، رینگ پیستون پمپ شیمیایی |
توانمندیهای بومی ساخت قطعات صنعتی برای صنایع جنوب کشور و پارس جنوبی
موقعیت جغرافیایی استراتژیک شیراز به عنوان شاهراه ارتباطی صنایع پالایشگاهی عسلویه، منطقه ویژه اقتصادی انرژی پارس، پتروشیمیهای مرودشت و شیراز، و کارخانجات سیمان و معدنی جنوب کشور، شرکت رنگین پوشش را بر آن داشته تا استانداردهای تحویل فوری و ساخت قطعات تحریمی را پیادهسازی نماید. قطعاتی همچون ایمپلرهای پمپهای سانتریفیوژ، لانچرهای پیگینگ، فلنجهای خاص کلاس ۱۵۰۰ و ۲۵۰۰، شفتهای توربینهای بخار و کوپلینگهای هیدرولیکی به طور مداوم در این مرکز تولید و بازسازی میشوند.
پرسشهای متداول درباره ساخت و سفارش قطعات صنعتی (FAQ)
۱. اگر نقشه فنی قطعه را نداشته باشیم، آیا ساخت آن امکانپذیر است؟
بله. فرآیند مهندسی معکوس یکی از تخصصهای اصلی این مجموعه است. شما میتوانید قطعه فرسوده، شکسته یا نمونه سالم را به کارخانه تحویل دهید؛ تیم مهندسی ما با ابزارهای دقیق اندازهبرداری و اسکن سهبعدی، نقشه CAD را استخراج کرده و پس از تأیید شما قطعه را تولید مینماید.
۲. حداقل تیراژ برای سفارش ساخت قطعه در شیراز چقدر است؟
هیچ محدودیتی در تیراژ وجود ندارد. سفارشهای قطعهسازی از نمونهسازی تکی (تکسازی قطعات خاص، جکها و شفتهای تکی) تا تولید سری و انبوه با ماشینآلات اتوماتیک CNC با بالاترین دقت پذیرفته میشود.
۳. تلرانس ابعادی قطعات تولیدشده با ماشینآلات CNC چقدر است؟
بسته به جنس متریال و نیازمندی نقشه، تلرانسهای بسیار بسته در حد ±۰.۰۰۵ میلیمتر (۵ میکرون) در بخش تراشکاری و فرزکاری CNC قابل دستیابی است و با گواهی بازرسی ابعادی CMM تحویل داده میشود.
۴. چه فرمتهایی از فایلهای سهبعدی برای ساخت قطعه قابل قبول است؟
فرمتهای استاندارد تبادل سهبعدی شامل STEP (STP)، IGES (IGS)، Parasolid (x_t) و فایلهای مستقیم نرمافزارهای SolidWorks (sldprt / sldasm) و CATIA به همراه نقشههای دوبعدی با فرمت PDF یا DWG حاوی تلرانسهای عددی برای برنامهنویسی CAM کاملاً ایدهآل هستند.
۵. آیا خدمات پوششدهی و سختکاری نیز در همان کارخانه انجام میشود؟
بله، بر خلاف بسیاری از کارگاههای تراشکاری که قطعه را برای پوشش یا سختکاری به خارج ارسال میکنند، خطوط آبکاری کروم سخت، نیکل الکترولس، گالوانیزه گرم و سرد، آنادایزینگ آلومینیوم و رنگ کوره در مجتمع رنگین پوشش مستقر بوده و قطعه به صورت صفر تا صد و آماده مونتاژ تحویل میگردد.
۶. برای قطعات تحت سایش شدید، آبکاری کروم سخت مناسبتر است یا نیکل الکترولس؟
برای شفتهای استوانهای باز و پیستونها، کروم سخت به دلیل سختی بسیار بالا (بیش از ۱۰۰۰ ویکرز) و اصطکاک ناچیز ارجح است. اما برای قطعات با هندسه پیچیده، سوراخهای داخلی بنبست و رزوهها، نیکل الکترولس به دلیل یکنواختی صد درصدی ضخامت و مقاومت به خوردگی بینظیر بهترین انتخاب مهندسی است.
۷. چگونه میتوان برای استعلام قیمت و زمان تحویل اقدام کرد؟
شما میتوانید فایلهای نقشه، مدلهای سهبعدی یا تصاویر قطعه را از طریق پیامرسانها یا فرم تماس وبسایت ارسال فرمایید یا مستقیماً با واحد مهندسی فروش کارخانه تماس حاصل نمایید تا ظرف کمتر از ۲۴ ساعت پیشفاکتور رسمی صادر گردد.
تولید انبوه و تکسازی قطعات در مجتمع صنعتی رنگین پوشش شیراز
مجهز به ماشینآلات پیشرفته تراش و فرز CNC، پرس برک، خطوط جوشکاری تیگ و میگ و کارگاههای تکمیلی آبکاری سخت و رنگ کورهای. آماده همکاری با صنایع نفت و گاز، پتروشیمی، سیمان و کارخانجات جنوب کشور.


