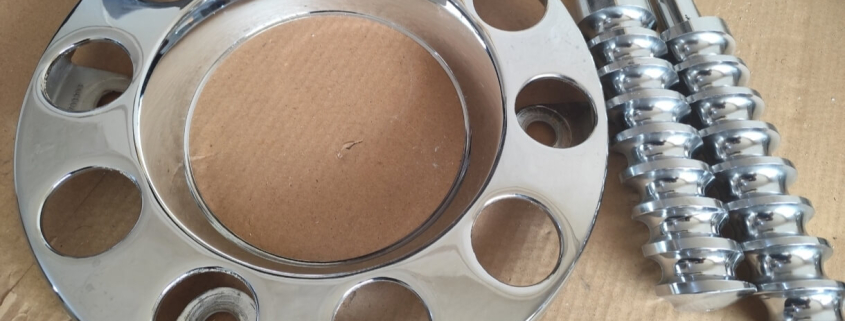
کارگاه آبکاری فلزات
مهندسی سطح، ساختار و فرآیندهای عملیاتی در کارگاه آبکاری فلزات مدرن
یک کارگاه آبکاری فلزات (Metal Plating Workshop) استاندارد، زیرساختی حیاتی در زنجیره تولید صنعتی و مهندسی مواد است که وظیفه اصلاح خواص فیزیکی، شیمیایی، مکانیکی و ظاهری قطعات فلزی را از طریق پوششدهی الکترولیتی و الکترولس بر عهده دارد. برخلاف کارگاههای سنتی که صرفاً با تکیه بر تجربیات تجربی اداره میشدند، کارگاههای صنعتی نوین بر پایه اصول دقیق ترمودینامیک الکتروشیمی، دینامیک سیالات الکترولیت، کنترل ریزساختار پوشش و مدیریت زیستمحیطی پساب فعالیت میکنند. هدف اصلی در یک کارگاه مجهز، ایجاد لایههای فلزی یکنواخت با بالاترین چسبندگی متالورژیکی، مقاومت به سایش و خوردگی، حفظ تلرانسهای میلیمتری و ارائه ظاهر بینقص است.
زیرساخت فرآیندی در کارگاه تخصصی مهندسی سطح شامل بخشهای بههمپیوسته زیر است:
- بخش آمادهسازی فیزیکی و مکانیکی (Pre-treatment & Polishing): چربیگیری با حلالهای گرم، شاتبلاست، سنبادهزنی نواری و پرداختکاری جهت امحای اکسیدهای سطحی، خطوط برادهبرداری و یکنواختسازی زبری سطح پیش از آبکاری.
- بخش آمادهسازی شیمیایی و الکتروشیمیایی: حمامهای چربیگیری گرم قلیایی، چربیگیری الکترولیتی آندی/کاتدی، اسیدشویی کنترلشده (Pickling) و وانهای فعالسازی (Activation) که زیرلایه فلزی را آماده پذیرش یونهای فلز پوشش مینمایند.
- ایستگاههای شستشوی آبشاری معکوس (Counter-current Rinsing): استفاده از آب دیونیزه و مقطر برای ممانعت از آلودگی متقابل وانهای اصلی و کاهش مصرف آب در کارگاه.
- خطوط اصلی آبکاری و پوششدهی: مجهز به وانهای ضداسید پلیپروپیلنی و پیویسی، سیستمهای همزن هوایی، پمپهای فیلتراسیون مداوم، سیستمهای گرمایش/سرمایش تیتانیومی و منبع تغذیه رکتیفایرهای سوئیچینگ دقیق با کنترل جریان و ولتاژ لحظهای.
خدمات مهندسی سطح و سفارشات کارگاهی در رنگین پوشش شیراز
مجتمع صنعتی رنگین پوشش شیراز با در اختیار داشتن خطوط مجهز آبکاری صنعتی، وانهای عمیق پوششدهی قطعات سنگین، تجهیزات آزمایشگاهی کنترل ضخامت و تست خوردگی، آماده پذیرش سفارشات تیراژ انبوه و قطعات منفرد مهندسی در جنوب کشور است.
جهت بررسی پروژههای مرتبط و شناخت دستهبندیهای کلان خدمات، میتوانید بخشهای دستهبندی آبکاری و مرکز خدمات جامع خدمات آبکاری را بررسی فرمایید.
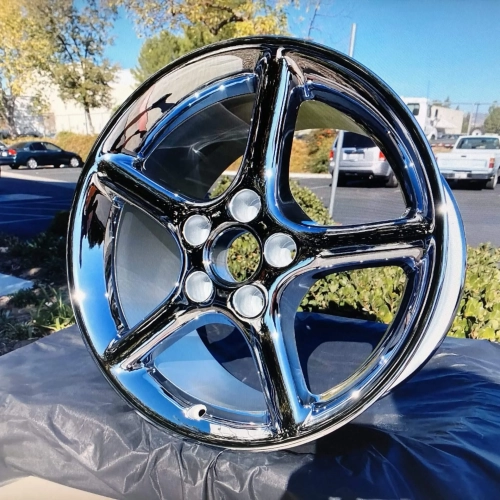
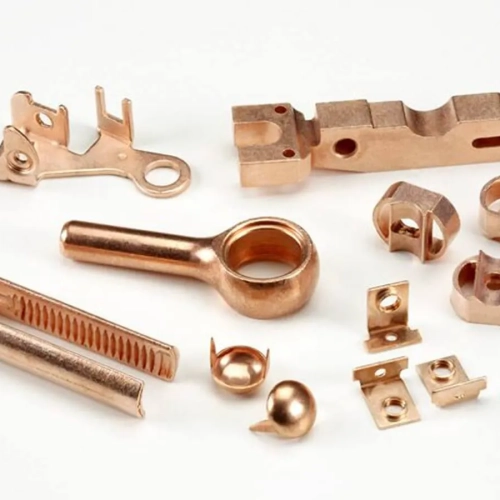
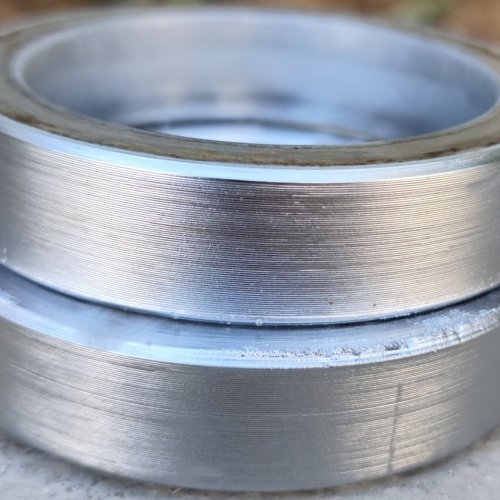
خطوط فرآیندی و تجهیزات اجرایی در کارگاه آبکاری فلزات
در یک کارگاه صنعتی چندمنظوره، فرآیندها بسته به ابعاد، شکل هندسی و تیراژ قطعات به دو روش اصلی خطوط بارل (گردان) و خطوط فیکسچر (آویز / Rack) تفکیک میشوند. قطعات ریز، اتصالات و پیچ و مهرهها در بشکههای دوار سوراخدار تحت جریان الکتریکی پوششدهی شده، در حالی که قطعات حساس، شفتها، قالبها و ورقها روی فیکسچرهای تخصصی مسی با توزیع یکنواخت جریان قرار میگیرند.
| عنوان خط فرآیندی | نوع الکترولیت و ترکیبات وان | چگالی جریان (A/dm²) | ضخامت استاندارد (μm) | جنس بدنه و پوشش وان | کاربردهای شاخص صنعتی |
|---|---|---|---|---|---|
| گالوانیزه سرد اسیدی/قلیایی | کلرید روی، کلرید پتاسیم، براقکنندهها | ۱ تا ۴ | ۵ تا ۲۵ | پلیپروپیلن (PP) دوجداره | پیچ و مهره، اتصالات ساختمانی، شاسی و بستها |
| کروم سخت صنعتی | اسید کرومیک (CrO3) و اسید سولفوریک | ۳۰ تا ۶۰ | ۲۰ تا ۵۰۰+ | فولاد با آستر تیتانیوم یا لید-پیویسی | شفتهای هیدرولیک، غلطکها، قالبهای تزریق و سنبه |
| نیکل براق و ماتریس واتس | سولفات نیکل، کلرید نیکل، اسید بوریک | ۲ تا ۶ | ۱۰ تا ۳۰ | پلیپروپیلن مقاوم به حرارت با فیلتر کربن | زیرلایه کروم تزئینی، شیرآلات، قطعات خودرو و لوازم خانگی |
| نیکل الکترولس (شیمیایی ENP) | سولفات نیکل و سدیم هیپوفسفیت (بدون برق) | بدون جریان (خودکاتالیتی) | ۱۰ تا ۵۰ | استنلس استیل ۳۱۶ با پسیواسیون آندی | ولوهای نفت و گاز، پمپهای پتروشیمی، قطعات پیچیده هندسی |
| آنادایزینگ سولفوریک آلومینیوم | اسید سولفوریک ۱۵٪ تا ۲۰٪ در دمای ۱۸°C | ۱.۲ تا ۲ | ۱۰ تا ۲۵ | فولاد با آستر سرب یا پیویسی و چیلر | پروفیلهای ساختمانی، فریمهای الکترونیک، قطعات هوافضا |
| پسیواسیون کروماته و آلوداین | املاح کروماته سه و ششظرفیتی | غوطهوری شیمیایی | ۰.۵ تا ۲ | پلیپروپیلن یا پلیاتیلن سنگین | حفاظت آلومینیوم نظامی، اتصالات گالوانیزه زرد و مشکی |
تجهیز کارگاه به این خطوط پیشرفته، زیربنای مطمئنی برای اجرای پروژههای بزرگ صنعتی در حوزههای آبکاری صنعتی و روشهای پوششدهی فلزات گوناگون در آبکاری فلزات فراهم ساخته است.

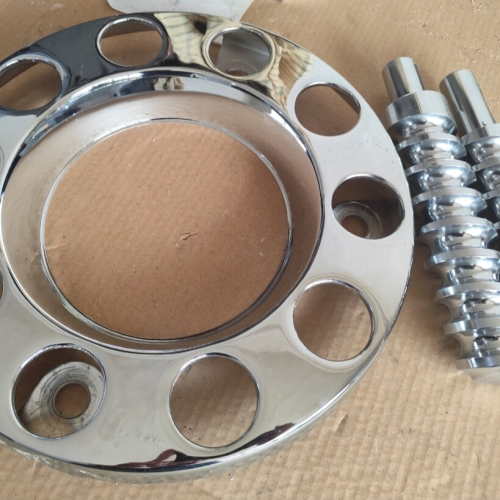
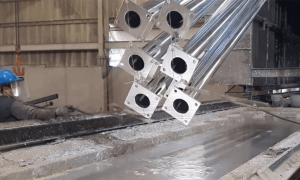
خط آبکاری گالوانیزه سرد، پسیواسیون و هیدروژنزدایی در محیط کارگاهی
آبکاری روی (زینک) در کارگاههای آبکاری بیشترین سهم تناژ و تیراژ تولید را به خود اختصاص داده است. در این فرآیند، لایه روی با خاصیت فداشوندگی کاتدی، حتی در صورت ایجاد خط و خش روی سطح قطعه، از اکسیداسیون آهن زیرلایه ممانعت به عمل میآورد. با این حال، دستیابی به پوششی با براقیت پایدار، ضخامت متوازن و مقاومت بالا در برابر مه نمکی مستلزم رعایت پارامترهای کارگاهی است:
- مدیریت شیمیایی وان روی: کنترل مداوم نسبت غلظت فلز روی به کلریدها و اسید بوریک به عنوان بافر pH در محدوده ۴.۸ الی ۵.۴؛ فیلتراسیون پیوسته با کربن اکتیو برای جذب ترکیبات آلی تجزیهشده ناشی از مصرف براقکنندهها الزامی است.
- پسیواسیون کروماته چندرنگ: لایه روی بلافاصله پس از آبکشی در وانهای پسیواسیون غوطهور میشود. ایجاد لایه تبدیلی کروماته آبی-سفید (مقاومت سالت اسپری تا ۱۲۰ ساعت)، کروماته زرد هفترنگ (مقاومت تا ۲۴۰ ساعت) و کروماته مشکی، مقاومت به خوردگی اتمسفری را تا ۵ برابر افزایش میدهد. اطلاعات تخصصی این پوشش در صفحه آبکاری کروماته و راهنمای آبکاری گالوانیزه به تفصیل آمده است.
- کوره هیدروژنزدایی کارگاهی (Baking Oven): در قطعات فولادی سختکاری شده و اتصالات رزوهای پر استحکام، عملیات پخت حرارتی در دمای ۲۰۰ الی ۲۲۰ درجه سانتیگراد بلافاصله پس از آبکاری در کوره کارگاه به مدت حداقل ۴ ساعت اجرا میشود تا از پدیده خطرناک شکست ترد هیدروژنی ممانعت شود؛ موضوعی که در استاندارد آبکاری پیچ و مهره مورد تاکید قرار گرفته است.
بهرهگیری از زیرساختهای مجهز بارل و آویز گالوانیزه، رنگین پوشش را به عنوان یک کارگاه پیشرو در ارائه خدمات آبکاری گالوانیزه در شیراز و روش تخصصی آبکاری گالوانیزه سرد مطرح نموده است.
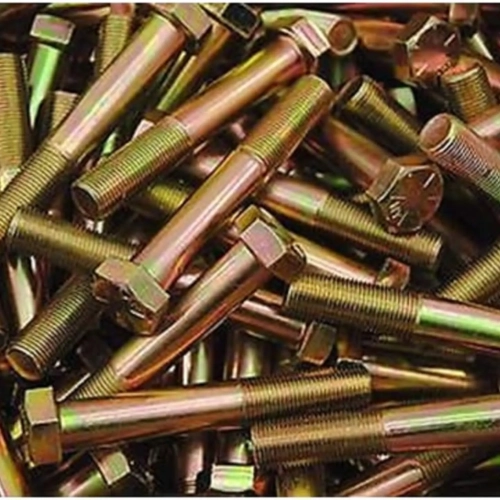
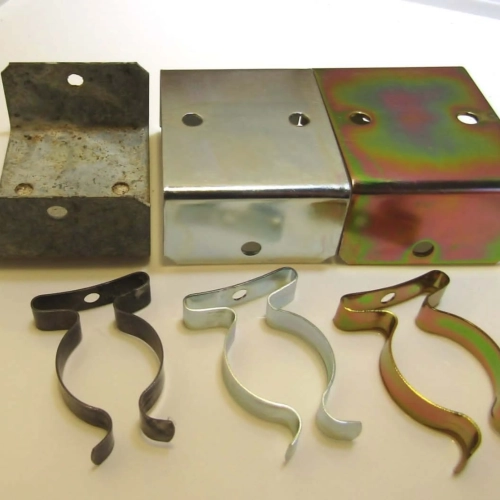
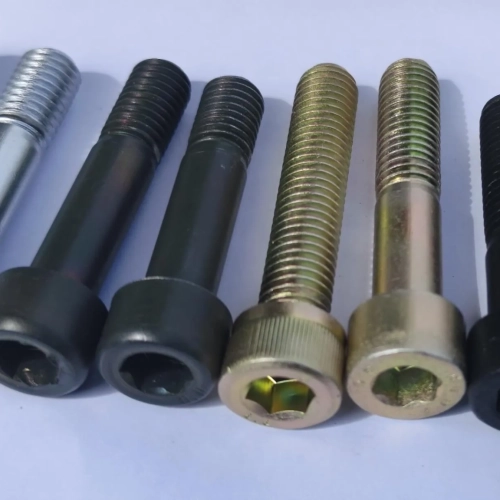
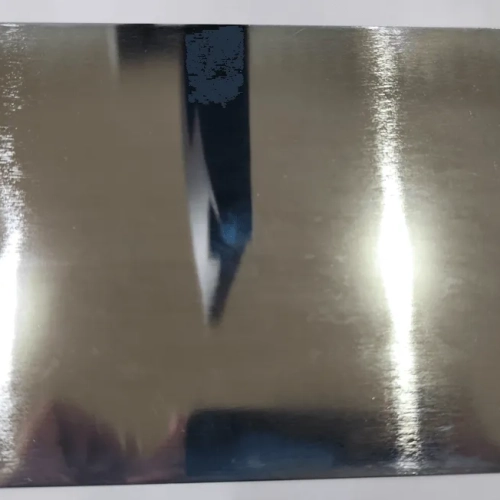
خط کروم سخت و آبکاری قطعات سنگین صنعتی در کارگاه
بخش کروم سخت یکی از تخصصیترین دپارتمانهای یک کارگاه آبکاری فلزات پیشرفته است. این فرآیند بر خلاف کروم تزئینی که ضخامتی کمتر از یک میکرومتر دارد، لایهای مستحکم به ضخامت ۲۰ تا بیش از ۵۰۰ میکرومتر از کروم با سختی ۶۵ تا ۷۰ راکول سی (۹۵۰ تا ۱۱۰۰ ویکرز) روی سطح قطعات مینشاند. مدیریت خط کروم سخت در محیط کارگاهی مستلزم تجهیزات پرقدرت و کنترل دقیق شرایط متالورژیکی است:
- رکتیفایرهای آمپراژ بالا: فرآیند کروم سخت نیازمند چگالی جریان ۳۰ الی ۶۰ آمپر بر دسیمترمربع است؛ بنابراین کارگاه مجهز به ترانسرکتیفایرهای چند هزار آمپری با ریپل کمتر از ۵ درصد جهت تضمین چسبندگی متالورژیکی است.
- آندهای سربی فرمدار (Conforming Anodes): برای آبکاری یکنواخت سیلندرها، شفتها و قالبهای صنعتی، آندهای آلیاژی سرب-قلع یا سرب-آنتیموان متناسب با هندسه دقیق قطعه ساخته میشوند تا جریان در تمامی فرورفتگیها و برآمدگیها توزیع یکدست داشته باشد.
- کنترل دمای الکترولیت: راندمان کاتدی وان کروم حدود ۱۵ درصد است و مابقی انرژی الکتریکی به حرارت تبدیل میشود؛ لذا سیستمهای کویل خنککننده تیتانیومی مداربسته با چیلرهای صنعتی، دمای حمام را در محدوده ۵۰ تا ۵۵ درجه سانتیگراد ثابت نگه میدارند.
خدمات این بخش به صورت تخصصی برای بازسازی سیلندرها و قطعات ماشینآلات در صفحات آبکاری کروم سخت و تکنیکهای پایه در آبکاری کروم شرح داده شده است.
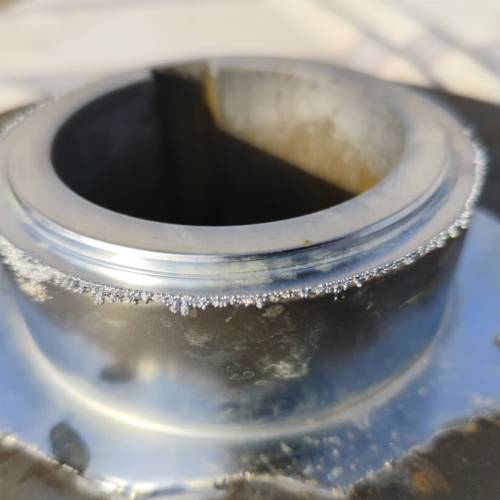
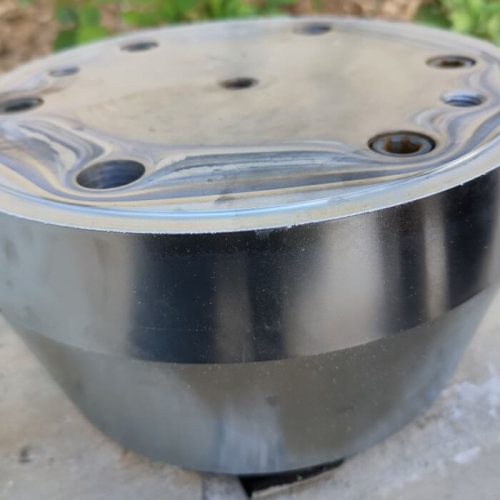
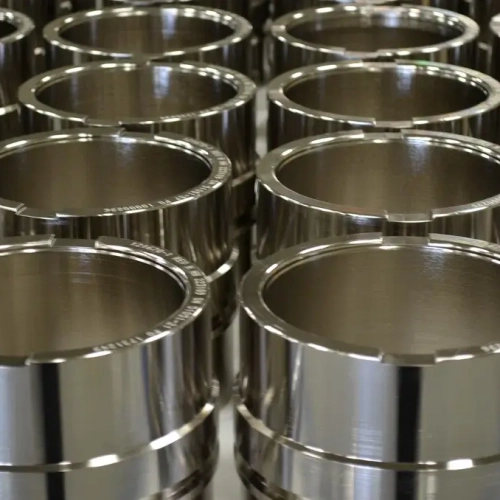
آنادایزینگ آلومینیوم و جدول عیبیابی عیوب رایج در کارگاه آبکاری
خط آنادایزینگ کارگاه با تبدیل الکتروشیمیایی آلومینیوم به اکسید آلومینیوم متخلخل (Al2O3)، بستری فوقالعاده مقاوم در برابر سایش، عایق الکتریکی و با قابلیت رنگپذیری متنوع ایجاد میکند. پس از آنادایزینگ، فرآیند سیلینگ (Sealing) در وانهای آب جوش دیونیزه یا نمکهای نیکل استات، منافذ نانومتری لایه را مسدود کرده و مقاومت به خوردگی را به حداکثر میرساند. در شرایطی که حفظ هدایت الکتریکی آلومینیوم مد نظر باشد، فرآیند پوششدهی شیمیایی آبکاری آلوداین به عنوان جایگزین به کار میرود.
کنترل کیفی کارگاهی و شناسایی ریشهای نواقص پوششدهی نیازمند تسلط بر خطاهای رایج زیر است:
| نوع نقص آبکاری | شکل ظاهری عیب در قطعه | علل ریشهای شیمیایی و الکتریکی | پیامد بر عملکرد و دوام قطعه | پروتکل مهندسی اصلاح و پیشگیری |
|---|---|---|---|---|
| تاولزدگی و پوسته شدن (Blistering) | برآمدگیهای حبابی و جدا شدن موضعی روکش | چربیگیری ناقص، آلودگی سیلیکونی، اسیدشویی ناتمام | فروپاشی سریع پوشش تحت سایش و نفوذ زنگزدگی | افزایش زمان چربیگیری الکترولیتی، تعویض محلول اسید فعالساز |
| سوختگی لبهها و زبری (Burning) | لبههای تیره، اسفنجی، دندانهدار و کدر | چگالی جریان بیش از حد بالا در لبههای تیز، کمبود همزن | ترد شدن لبهها، عدم مونتاژپذیری قطعات دقیق | نصب شیلدهای پلاستیکی جریانشکن (Current Thieves)، افزایش هوادهی |
| حفرهزایی پینهول (Pitting) | سوراخهای سوزنی ریز و فرورفتگیهای موضعی | چسبیدن حبابهای گاز هیدروژن به سطح کاتد، کمبود ترکننده | افت شدید مقاومت در برابر تست مه نمکی و ایجاد زنگ قرمز | تزریق سورفکتانتهای ضدفوران (Anti-pitting)، تشدید حرکت کاتد |
| کدری و فقدان براقیت (Haziness) | سطح مات و کدر به جای درخشش آینهای | آلودگی آلی وان با روغن، نامتعادل بودن براقکننده، دمای نامناسب | افت کیفیت ظاهری در کاربردهای دکوراتیو و لوکس | تصفیه دورهای وان با کربن فعال (Carbon Treatment)، پایش هالسل |
| پوششدهی ضعیف فرورفتگیها (Poor Throwing) | عدم وجود لایه آبکاری در شیارها و سوراخهای عمیق | کمبود قدرت پرتاب الکترولیت، هدایت الکتریکی ضعیف حمام | خوردگی پنهان از داخل حفرههای قطعات صنعتی | استفاده از آندهای کمکی کمکی داخلی، بهکارگیری نیکل الکترولس برای قطعات پیچیده |
بهینهسازی شرایط سطحی فلزات در یک کارگاه صنعتی چندمنظوره، نیازمند تسلط بر خطوط چندلایه در بخشهای آبکاری نیکل کروم، فرآیند دقیق آبکاری نیکل و پوششهای پایه برای قطعات سازهای در آبکاری آهن است.
استانداردهای محیط زیستی، تصفیه پساب و پرسشهای متداول کارگاه آبکاری
فعالیت پایدار و مسئولانه یک کارگاه آبکاری فلزات نیازمند سیستمهای پیشرفته مدیریت پساب صنعتی و تصفیه پسابهای اسیدی، قلیایی و حاوی فلزات سنگین است. در تصفیهخانه کارگاه رنگین پوشش، فرآیندهای احیای کروم ششظرفیتی به سهظرفیتی با متابیسولفیت سدیم، خنثیسازی اسید-باز، تهنشینی لجن هیدروکسید فلزی و فیلتراسیون با فیلترپرس طبق استانداردهای سازمان حفاظت محیط زیست اجرا میگردد.
پرسشهای متداول صنعتگران درباره خدمات کارگاه آبکاری فلزات
۱. حداکثر ابعاد و تناژ قطعات قابل پذیرش در کارگاه رنگین پوشش شیراز چقدر است؟
با در اختیار داشتن وانهای عمیق صنعتی و جرثقیلهای سقفی کارگاهی، امکان آبکاری شفتها و سازههای فلزی تا طول ۶ متر و وزن چند تن فراهم میباشد.
۲. تفاوت عملکرد خط بارل (گردان) با خط آویز (ثابت) در کارگاه چیست؟
خط بارل برای قطعات ریز، اتصالات و پیچ و مهره به صورت فلهای و با هزینه اقتصادی بالا استفاده میشود. خط آویز برای قطعات بزرگ، حساس، دکوراتیو و با هندسه پیچیده که نباید با یکدیگر برخورد مکانیکی داشته باشند کاربرد دارد.
۳. ضخامت پوشش آبکاری چگونه کنترل و به مشتری گزارش میشود؟
در پایان هر بچ آبکاری، نمونههای شاهد توسط دستگاههای ضخامتسنج پرتابل الکترومغناطیسی و جریان گردابی در نقاط مختلف اندازهگیری شده و گواهی کنترل کیفیت (QC Certificate) با تاییدیه تست سالت اسپری صادر میگردد.
۴. چه فلزاتی قابلیت آبکاری در کارگاه را دارند؟
انواع فولادهای کربنی و آلیاژی، استنلس استیل، چدن، آلومینیوم و آلیاژهای آن، برنج، مس و فسفر برنز با خطوط چربیگیری و فعالسازی متناسب قابلیت پوششدهی دارند.
۵. آیا قطعات آسیبدیده و مستهلک صنعتی در کارگاه قابل ترمیم و آبکاری مجدد هستند؟
بله، قطعاتی نظیر شفتهای هیدرولیک و قالبها ابتدا در وانهای استریپ (Strip) دکپاله شده، پوشش قدیمی کنده میشود و پس از بازسازی ابعادی، سنگزنی و پولیش، مجدداً با کروم سخت یا نیکل پوششدهی میشوند.
۶. زمان تحویل سفارشات تیراژ در کارگاه چقدر است؟
بسته به حجم محموله و نوع پوشش درخواستی، سفارشات استاندارد بین ۲۴ تا ۷۲ ساعت کاری تحویل کارخانجات و مشتریان محترم میگردند.
سفارش خدمات کارگاهی و استعلام قیمت آبکاری
برای اعزام کارشناس به محل، بررسی نقشههای صنعتی و استعلام قیمت پوششدهی فلزات در تیراژ کارگاهی، با واحد مهندسی رنگین پوشش تماس حاصل فرمایید. آماده عقد قرارداد همکاری با صنایع نفت، گاز، خودروسازی و قالبسازی سراسر کشور هستیم.
جهت بررسی پروژههای اجرایی در سطح استان فارس و مقایسه امکانات، از خدمات کارگاهی در آبکاری شیراز، راهکارهای جامع آبکاری فلزات در شیراز و توانمندیهای پیشرفته در قطعه سازی بازدید نمایید.