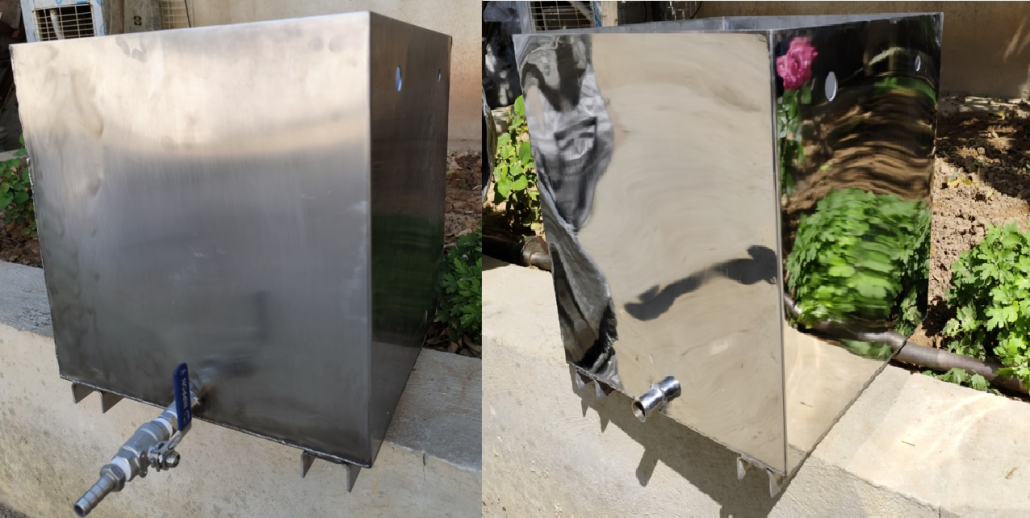
اهمیت پرداخت کاری صنعتی
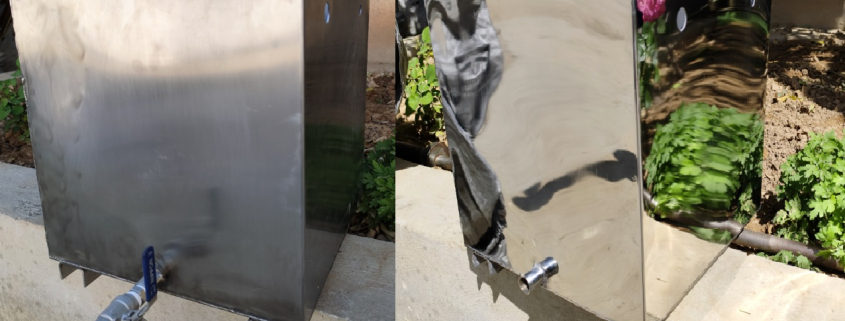
فرایند پرداخت روشی است برای زیباترکردن و ارتقای کیفیت سطح قطعات. این عملیات اکثرا روی فلزاتی مثل آهن، آلومینیوم، مس، برنج و حتی فلزات گرانبهایی مثل نقره، طلا و پلاتین انجام میشود. معمولا بر روی غیر فلزها کمتر عملیات پرداخت کاری انجام میدهند . شاید بپرسید اهمیت این فرایند چیست؟ فرض کنید یک قطعه فلزی مات، زبر و پر از خط و خش دارید. با پرداختکاری میتوان آن را براق و صاف کرد تا شیکتر بهنظر برسد. البته این فرایند فقط به زیبایی قطعه ختم نمیشود؛ بلکه با پرداختکاری، قطعه دیرتر زنگ میزند.
همچنین قطعه پس از کار پرداختکاری در برابر خراشیدگی مقاومتر شده و طول عمر بیشتری خواهد داشت. در ضمن، وقتی یک قطعه را پرداخت میکنیم، برای کارهای بعدی مثل آبکاری یا رنگزدن هم آماده میشود. این فرایند در خیلی از صنایع از ساخت زیورآلات گرفته تا قطعات خودرو و تجهیزات پزشکی، کاربرد دارد. به زبان ساده، پرداختکاری به فلزات جانی تازه میبخشد!
پولیش و آبکاری؛ دو روش کارآمد برای بهبود سطح قطعات
آبکاری و پرداختکاری هر دو برای بهبود کیفیت سطح قطعات بهکار میروند. پرداختکاری برای صاف و براقکردن سطح قطعه و رفع نواقص ظاهری مانند خش و زبری بهکار میرود. اما آبکاری فرآیندی است که در آن لایهای از یک ماده پوشاننده با هدف زیباکردن یا مقاومتکردن بیشتر قطعه در برابر خوردگی به سطح قطعه اضافه شود. در ادامه با این دو روش بهبود قطعات بیشتر آشنا خواهید شد.
پرداخت: درخشندگی و دقت برای فلزات شما
اگرچه برای (پولیش) پرداخت کاری و آبکاری فرآیندهای مختلفی بهکار میروند، ولی هدف مشترک هر دو بهبود سطح قطعات است. این فرآیندها به روشهای مختلف برای صاف و براقکردن، رفع نواقص سطحی و یا صیقلدادن بهکار میروند. تفاوت اصلی در این است که هر کدام بسته به نوع قطعه و شدت نواقص، بهکار گرفته میشوند:
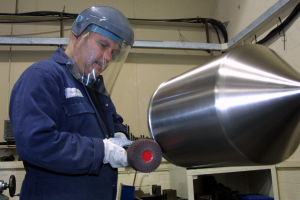
- پولیشکاری: در فرایند پولیش پرداخت کاری از دستگاههای مخصوص و پارچههای نرم برای صاف و براق کردن سطح قطعه استفاده میشود. پولیش کاری مخصوصاً برای قطعاتی که نیاز به ظاهر آینهای دارند، مانند زیورآلات یا قطعات دکوراتیو، بسیار مناسب است.
- برسکاری: در برسکاری از برسهای ساینده برای پاکسازی و از بینبردن نواقص سطحی قطعه استفاده میشود. این روش برای قطعاتی که به صاف و تمیزشدن در حدی کمتر از صافی پولیشکاری نیاز دارند، بهکار میرود. برسکاری معمولاً در صنایع سنگینتر یا قطعات با سطح ضخیمتر کاربرد دارد.
- سنگزنی: سنگزنی فرآیندی است که در آن از دستگاههای سنگزنی با چرخهای مخصوص برای صافکردن سطح قطعات سخت استفاده میشود. این روش معمولاً برای فلزات سختتر و در عین حال ظریفتر مورد استفاده قرار میگیرد، مانند قطعات ماشینآلات صنعتی یا ابزارهای دقیق که به دقت بالایی نیاز دارند.
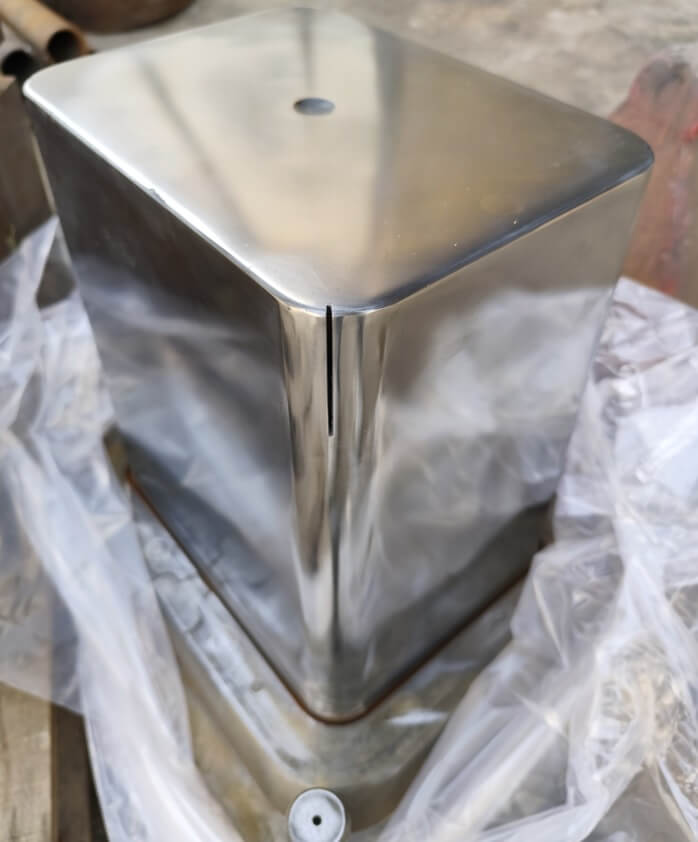
قالب پولیش شده است اما آبکاری کروم سخت نشده است
آبکاری: پوششی محافظتی برای افزایش دوام و زیبایی پس از پرداختکاری
Plating (آبکاری) یکی دیگر از روشهای تخصصی پس از پرداخت کاری صنعتی است. آبکاری یک لایه محافظ یا تزئینی روی سطح قطعه ایجاد میکند تا خواصی مثل مقاومت در برابر خوردگی، زیبایی یا مقاومت در برابر سایش به آن افزوده شود. آبکاری شامل سه روش است که هر کدام برای اهداف خاصی بهکار میروند:
- آبکاری الکتریکی: این روش برای پوششدادن سطح قطعه با لایهای از ماده دیگر (مثل کروم یا طلا) از جریان الکتریکی استفاده میکند. این فرآیند برای ایجاد لایههای نازک و مقاوم روی فلزات بهکار میرود، مثلاً برای مقاومتر کردن قطعات خودرو یا زیورآلات.
- آبکاری غیرالکتریکی: در این روش، برای پوشش دادن سطح قطعه از فرآیند اتوکاتالیستی استفاده میشود. این فرآیند بیشتر بر اساس واکنشهای شیمیایی عمل میکند که بدون نیاز به جریان الکتریکی، لایهای محافظتی ایجاد میکند.
- آبکاری بشکهای: این روش برای تولید قطعات فلزی در حجم بالا استفاده میشود. قطعات فلزی در یک بشکه قرار میگیرند و بهصورت چرخشی در محلول آبکاری غوطهور میشوند تا پوشش یکسانی روی آنها ایجاد شود. این روش برای تولید انبوه قطعات کوچک بسیار مناسب است.
مزایای کار پرداخت: هر آنچه قطعات شما نیاز دارند
فرآیندهایی نظیر پرداخت و آب کاری هر دو فرآیندهایی تخصصی هستند که ویژگیهای سطحی قطعات را ارتقا میدهند. این روشها مخصوصاً در افزایش مقاومت فلزات در برابر عوامل محیطی و زیباسازی محصولات فلزی نقش مهمی دارند. برای انتخاب روش مناسب، باید ویژگیهای فلز و نیازهای نهایی محصول را در نظر گرفت.
- افزایش مقاومت فلزات در برابر زنگزدگی و سایش: این روشها فلز را در برابر آسیبهای محیطی و استفاده مداوم مقاوم میکنند.
- بهبود ظاهر و زیبایی محصولات: پرداختکاری و آبکاری، سطح قطعات را صاف، براق و جذاب میکنند.
- کاربرد در صنایع مختلف: از جمله خودروسازی، الکترونیک و جواهرسازی که در آنها نیاز به مقاومت و زیبایی سطحی قطعات احساس میشود.
برای انتخاب روش مناسب پرداخت کاری و آبکاری، باید به جنس قطعه، کاربرد نهایی محصول و میزان نواقص سطحی توجه کرد.

آشنایی با شرکت پرداخت کاری رنگین پوشش شیراز
در رنگین پوشش شیراز، ما مفتخریم که بهعنوان یکی از پیشگامان در ارائه خدمات قطعه سازی پرداخت کاری و آبکاری تخصصی فلزات، به مشتریان عزیز کمک میکنیم تا محصولات خود را از نظر ظاهری و عملکردی به بالاترین سطح کیفیت برسانند. با توجه به نیازهای مختلف صنایع و انواع فلزات، ما روشهای متنوعی از جمله پولیشکاری، برسکاری، سنگزنی و آبکاری الکتریکی و غیرالکتریکی را ارائه میدهیم تا بهترین نتیجه را برای شما به ارمغان آوریم.
هدف گروه صنعتی ما این است که با استفاده از تکنولوژیهای روز و تیم متخصص خود، مقاومت، زیبایی و دوام محصولات شما را افزایش دهیم. ما خدمات سفارشی و با کیفیتی برای صنایع مختلفی مانند خودروسازی، الکترونیک و جواهرسازی، ارائه میدهیم. کیفیت و رضایت مشتری برای ما اولویت دارد و همیشه در تلاشیم تا بهترینها را به شما عرضه کنیم. شرکت رنگین پوشش شیراز در زمینه انتخاب نوع پرداخت کاری، نحوه آبکاری ، روشهای ماشینکاری و… به مشتریان مشاوره میدهد. جهت ارائه خدمات و مشاوره هر چه بهتر با متخصصین واحد تولید ما تماس حاصل فرمایید.
مراحل فنی و متالورژیکی فرآیند پرداختکاری صنعتی (Polishing & Buffing)
پرداختکاری فلزات شامل دو مرحله مجزای سنبادهزنی زبر (Grinding/Polishing) و پولیش نهایی با چرخهای نمدی و پارچهای (Buffing) است. در مجموعه تخصصی رنگین پوشش شیراز، این مراحل طبق جدول زبری استاندارد هدایت میشوند:
- ۱. سنبادهزنی نواری زبر (Rough Belt Polishing): با استفاده از تسمههای سنباده نواری دانهبندی گریدهای ۶۰ تا ۱۲۰ اکسید آلومینیوم و زیرکونیا جهت تسطیح خط جوشها، پلیسهها، خطوط برادهبرداری ماشینکاری و خطوط نورد ورق.
- ۲. سنبادهزنی نیمهپرداخت (Semi-Finishing): با گریدهای ۲۲۰ تا ۴۰۰ سیلیکون کارباید جهت حذف خطوط مرحله اول و کاهش زبری به Ra کمتر از ۰.۸ میکرومتر.
- ۳. پرداختکاری با گیلانس سیسال (Sisal Wheel Buffing): گیلانسهای فشرده ساختهشده از الیاف خشن گیاهی سیسال به همراه صابون پولیش مشکی یا قهوهای (حاوی ذرات امری کاتکننده)، برای برش سریع و تسطیح نهایی میکرونی فلزات سخت مانند استنلس استیل و فولاد.
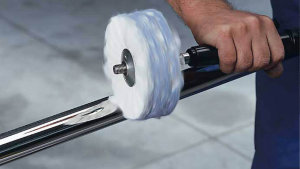
- ۴. پرداختکاری براق با گیلانس پنبهای (Cotton Buffing): چرخهای پارچهای از جنس کتان لطیف به همراه واکس سفید، سبز (اکسید کروم) و آبی مخصوص ایجاد سطوح فوقبراق و آینهای (Mirror Finish No. ۸) با زبری Ra کمتر از ۰.۰۵ میکرون.
جدول راهنمای انتخاب صابونهای پولیش و چرخهای پرداختکاری
| نوع صابون پولیش | ماده ساینده فعال | نوع چرخ پرداخت (Buff) | قدرت لایهبرداری و پرداخت | متریال سازگار |
|---|---|---|---|---|
| صابون مشکی (Black Emery) | پودر سنباده امری درشت | گیلانس سیسال فشرده دوختهشده | برادهبرداری سنگین و رفع خط جوش | آهن، فولادهای ساختمانی و استیل |
| صابون قهوهای (Tripoli) | سیلیس نرم تریپولی | گیلانس پارچهای کتان متراکم | لایه برداری ملایم و ایجاد درخشندگی اولیه | برنج، مس، آلومینیوم و زاماک |
| صابون سفید (White Rouge) | اکسید آلومینیوم نرم کلسینه | گیلانس پنبهای نرم دوختهشده | پولیش براق با حداقل خط و خش | انواع استنلس استیل ۳۰۴ و ۳۱۶ |
| صابون سبز (Green Chrome) | اکسید کروم نانومتری | گیلانس شل فلنل (Loose Flannel) | پرداخت سوپر آینهای (Super Mirror) | استیل دکوراتیو، پلاتین، طلا و کروم سخت |
| صابون آبی (Blue Finish) | ذرات سرامیکی نانو | گیلانس پارچهای ابریشمی | حذف کامل هالهها و خطوط چرخشی | شیرآلات لوکس و قطعات اپتیک |
پرسشهای متداول مشتریان خدمات پرداختکاری در شیراز
۱. آیا پرداختکاری پیش از آبکاری ضروری است؟
بله؛ آبکاری نقایص سطح را نمیپوشاند بلکه آنها را بزرگنمایی میکند. هرگونه خط، خش یا منافذ میکرومتری روی سطح زمینه پس از آبکاری کروم، طلا یا نیکل با وضوح بیشتری دیده میشود. یک پرداختکاری دقیق آینهای، انعکاس نور فوقالعاده و درخشندگی نهایی پوشش را تضمین میکند.
۲. تمهیدات تمیزکاری قطعات پس از پرداختکاری جهت زدودن واکس و صابون چیست؟
واکسهای پرداختکاری حاوی چربیهای سنگین حیوانی و پارافین هستند. در رنگین پوشش شیراز، قطعات بلافاصله وارد وانهای شستشوی آلتراسونیک با شویندههای گرم امولسیونساز میشوند تا کلیه شیارها و حفرات از باقیمانده واکس کاملاً پاکسازی گردند.
تکنیکهای پیشرفته پرداختکاری خنککاریشده (Wet Polishing)
در سنبادهزنی و پرداخت قطعات با تلرانس بسته و آلیاژهای حساس به حرارت (مانند آلومینیوم و استنلس استیل نازک)، پرداختکاری خشک به دلیل تولید حرارت اصطکاکی بالا میتواند به تاببرداشتگی قطعه کار، ایجاد تنشهای پسماند کششی و سوختگی سطحی منجر شود. در ایستگاههای پرداخت خنککاریشده رنگین پوشش شیراز، از پاشش امولسیونهای روغنهای سینتتیک بر پایه آب به همراه سنبادههای نواری ضدآب بهره گرفته میشود. این فرآیند مزایای مهندسی متعددی را فراهم میآورد: ۱. کاهش دمای منطقه برادهبرداری: تثبیت دما در زیر ۴۵ درجه سانتیگراد که مانع از تغییرات ریزساختاری متالورژیکی در فلز پایه میشود. ۲. تخلیه مداوم برادهها و افزایش طول عمر سنباده: جریان مایع خنککننده، برادههای فلزی را بلافاصله از لابلای دانههای سنباده شسته و از پر شدن زودرس چرخها و ایجاد خطوط خراش عمیق ممانعت میکند. ۳. دستیابی به زبریهای فوقالعاده پایین: کاهش جهشهای زبری سطح و ایجاد یکنواختی مطلق در تمام پهنای قطعه کار که زمان پولیش نهایی با گیلانس کتان را تا ۵۰٪ کاهش میدهد.
کنترل زبری سطح با دستگاههای زبریسنج پرتابل (Surface Roughness Profilometry)
در استانداردهای مدرن مهندسی مکانیک، کنترل چشمی و لمسی برای ارزیابی پرداخت قطعات کافی نیست. در واحد پرداختکاری رنگین پوشش شیراز، زبری سطح با دستگاههای زبریسنج سوزنی پرتابل کالیبره طبق استانداردهای بینالمللی ISO 4287 و DIN 4768 پایش میگردد: پارامترهای اندازهگیری شامل میانگین حسابی زبری ($Ra$)، حداکثر ارتفاع زبری ($Rz$) و متوسط عمق ناهمواری ($Rmax$) در سه جهت طولی و عرضی قطعه کار مستند میشوند. این دادهها به ویژه برای قالبهای تزریق پلاستیک، رولرها و قطعات درزبندی هیدرولیک که نیازمند کمترین اصطکاک و عدم آسیب به پکینگها هستند، ضامن عملکرد بینقص مکانیکی قطعه خواهد بود.