
برش لوله استیل
خدمات برش لیزر روتاری لوله و پروفیل استیل در شیراز؛ چاکزنی، فارسیبر دقیق و لبههای بدون پلیسه
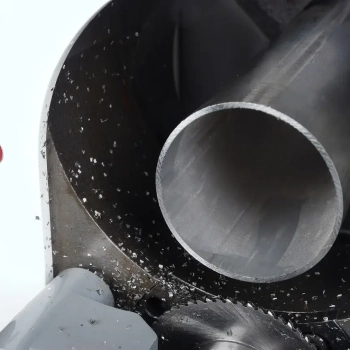
لولهها و مقاطع توخالی استنلس استیل (Stainless Steel Tubes & Pipes) ستون فقرات صنایعی نظیر داروسازی، فرآوری غذایی، پتروشیمی، ساخت تجهیزات پزشکی، دکوراسیون لوکس و سیستمهای انتقال سیالات خورنده هستند. با این حال، برشکاری مکانیکی این مقاطع با روشهای منسوخ نظیر ارههای آتشی، دیسکهای سنبادهای یا فرزهای دستی، همواره با چالشهای حاد متالورژیکی و هندسی همراه بوده است؛ از جمله سختشوندگی شدید ناشی از کرنش (Work Hardening)، تغییر فرم مقطع لوله (Ovality و بیضیشدن دهانه)، ایجاد پلیسههای تیز در جداره داخلی و مهمتر از همه تخریب موضعی لایه غیرفعال اکسید کروم (Passive Chromium Oxide Layer) به دلیل اکسیداسیون حرارتی هوا که لوله را مستعد زنگزدگی موضعی میسازد.
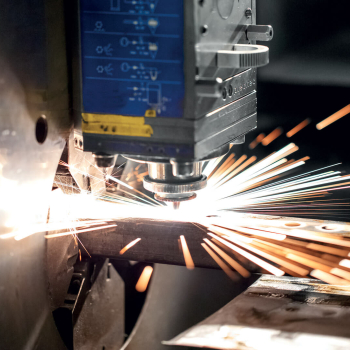
مجتمع تخصصی رنگین پوشش شیراز واقع در شهرک صنعتی بزرگ شیراز، با در اختیار داشتن دستگاههای پیشرفته برش لیزر روتاری سهبعدی لوله و پروفیل (Rotary Tube Fiber Laser) مجهز به چاکهای پنوماتیک خودمرکزکننده، انواع مقاطع گرد، قوطیهای مربع، مستطیل و لولههای بیضی استیل را از قطر ۱۰ میلیمتر تا ۲۲۰ میلیمتر با تلورانس ابعادی ±۰.۰۵ میلیمتر برش میزند. استفاده از گاز محافظ نیتروژن با خلوص ۹۹.۹۹۹٪ در فشار ۱۸ تا ۲۵ بار تضمین میکند که لبههای برش کاملاً نقرهای، فاقد هرگونه دوده یا پلیسه و آماده اتصال مستقیم با جوش آرگون بهداشتی (TIG) باشند. این خدمات در ترکیب با زنجیره ساخت قطعات استیل و سنبادهزنی آینهای در واحد پرداختکاری، قطعاتی بینقص را به صنایع سراسر کشور تحویل میدهد.

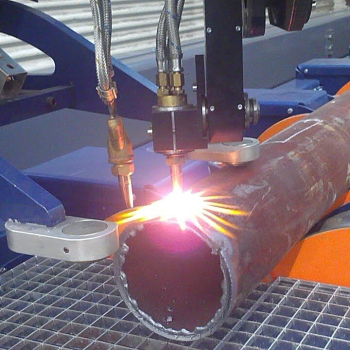
فناوری برش لیزر روتاری CNC در مقایسه با روشهای مکانیکی و حرارتی سنتی
در برش سنتی لولههای استیل، برای ایجاد یک انشعاب، سوراخ جانبی یا اتصال زاویهدار، قطعه باید چندین بار بین اره نواری، دریل ستونی و دستگاه فرز جابهجا میشد. هر بار جابهجایی خطای تلورانسی انباشته ایجاد کرده و هزینه تولید را سرسامآور میساخت. دستگاه برش لیزر روتاری لوله، تمامی فرآیندهای قطعکردن طولی، سوراخکاری محیطی، چاکزدن (Notching)، زبانه و شیار قفلشونده و پخزنی لبهها را در یک ستاپ واحد و با چرخش همزمان لوله حول محور خود با سرعت فوقالعاده انجام میدهد.
| روش برش لوله استیل | دقت ابعادی (mm) | قابلیت طرحهای سهبعدی و چاکزنی | کیفیت لبه و میزان پلیسه داخلی | اعوجاج و دفرمگی مقطع | سرعت تولید و راندمان اقتصادی |
|---|---|---|---|---|---|
| لیزر روتاری فایبر (رنگین پوشش) | ± ۰.۰۵ mm | نامحدود (هرگونه هندسه، شیار و فارسیبر) | کاملاً صیقلی، براق و عاری از هرگونه پلیسه | صفر (نگهدارنده پنوماتیک هیدرولیک) | بسیار سریع؛ کاهش ۸۰٪ زمان مونتاژ نهایی |
| اره نواری یا دیسکی TCT صنعتی | ± ۰.۵ تا ± ۱.۰ mm | فقط برش مستقیم طولی یا زاویهدار ساده | پلیسههای برنده در لبه خروجی تیغه | خطر بیضیشدن لولههای نازک زیر فشار گیره | سرعت متوسط؛ نیازمند پلیسهگیری دستی |
| برش پلاسما با روتاری | ± ۱.۰ تا ± ۲.۰ mm | ایجاد سوراخها و اتصالات ناهمگون | سرباره ضخیم، لبههای سوخته و تغییر رنگ یافته | تنش حرارتی بالا و پیچیدگی موضعی لوله | نامناسب برای صنایع دارویی و غذایی استیل |
استعلام قیمت برش لیزر روتاری لوله و پروفیل استیل
نقشههای سهبعدی (فرمتهای STEP یا IGES) یا طرحهای دوبعدی گسترده لوله استیل خود را ارسال کنید تا محاسبات دقیق زمان چرخش محور روتاری، میزان مصرف گاز نیتروژن و پیشفاکتور رسمی در کمتر از ۱ ساعت تقدیم گردد.
چاکزنی لوله (Tube Notching) و ایجاد اتصالات قفلشونده پازلی (Interlocking Joints)
یکی از شگفتانگیزترین توانمندیهای سیستم برش لیزر روتاری، قابلیت چاکزدن مقاطع لوله و پروفیل (Notching & Slotting) با دقت صدم میلیمتر است. در سازههای لولهای پیچیده (نظیر شاسی ماشینآلات، سازههای فضاکار، مبلمان مدرن و تجهیزات پتروشیمی)، دو یا چند لوله باید با زوایای گوناگون در هم تداخل داشته باشند. با برش لیزر روتاری، انتهای لوله دقیقاً منطبق بر انحنای لوله مقابل (Saddle Cut یا دهانماهی) بریده میشود به نحوی که دو لوله با تماس صددرصدی و بدون کوچکترین شکاف هوایی روی هم مینشینند.
علاوه بر این، تکنولوژی طراحی اتصالات قفلشونده (Interlocking Tabs) امکان ایجاد زبانهها و شیارهای مکمل را بر روی جداره لولهها فراهم میآورد. به کمک این قابلیت، قطعات استیل در خط مونتاژ دقیقاً همانند قطعات پازل درون یکدیگر چفت شده و نیاز به شابلونهای پیچیده یا فیکسچرهای گرانقیمت جوشکاری را به صفر میرسانند. برای قطعات شیتمتال و ورق نیز خدمات موازی ما در خدمات برش آلومینیوم و ورقهای استیل در بالاترین سطح کیفی مهیاست.
برش زاویهدار فارسیبر (Miter Cutting) و پخزنی لوله جهت جوشکاری آرگون (TIG)
در کاربردهای بهداشتی و دکوراتیو (مانند نردهها، فریمهای استیل اتاق تمیز و خطوط داروسازی)، گوشههای فارسیبر ۴۵ درجه و ۹۰ درجه باید اتصالی کاملاً آببند و زیباشناختی ارائه دهند. در فرآیند برش لیزر روتاری، هد برش با هماهنگی زاویهای محور چرخان، زوایای فارسیبر را بدون ایجاد لبههای سوخته پیادهسازی میکند. عدم وجود پلیسه و عمود بودن خطوط برش باعث میشود حوضچه مذاب جوش آرگون بدون نفوذ حباب یا تخلخل تشکیل شود و قطعه پس از جوش، با کمترین میزان سایش در فرآیند پرداختکاری به درخشش آینهای فوقالعاده برسد.
متالورژی آلیاژهای لوله استیل (۳۰۴، ۳۱۶، ۳۱۶L و ۲۰۱) و تلورانسهای استاندارد ISO ۹۰۱۳
لولههای استنلس استیل بر پایه ترکیب کروم و نیکل رفتار متفاوتی در برابر تابش لیزر و فشار گاز نشان میدهند. انتخاب بهینه پارامترها نیازمند شناخت خواص ترموفیزیکی هر گرید است:
- استیل ۳۰۴ (۱.۴۳۰۱): محبوبترین آلیاژ آستنیتی با ۱۸٪ کروم و ۸٪ نیکل. برشپذیری لیزری بسیار عالی با گاز نیتروژن دارد و انتخابی بهینه برای صنایع غذایی، سازههای معماری و خطوط انتقال است.
- استیل ۳۱۶ و ۳۱۶L (۱.۴۴۰۱ / ۱.۴۴۰۴): حاوی ۲ تا ۳ درصد مولیبدن جهت مقاومت در برابر محیطهای کلریدی و اسیدهای تهاجمی. ویسکوزیته مذاب این آلیاژ کمی بالاتر است و نیازمند فشار گاز نیتروژن بیشتر (بالای ۲۰ بار) برای تخلیه کامل مذاب بدون اکسیداسیون است. قطعات برشخورده این گرید در خطوط ساخت قطعات صنعتی به کار میروند.
- استیل ۲۰۱: گریدی اقتصادی که در آن بخشی از نیکل با منگنز و نیتروژن جایگزین شده است. سختی بالاتر و شکنندگی بیشتر این آلیاژ نیازمند سرعتهای پیشروی کالیبرهشده برای پیشگیری از تشکیل میکرولبههای زبر است.
| گرید لوله استیل | ترکیب عناصر کلیدی | ضخامت دیواره قابل برش | تلورانس ابعادی (mm) | گاز کمکی استاندارد | کاربردهای صنعتی |
|---|---|---|---|---|---|
| AISI 304 / 304L | 18% Cr – 8% Ni | ۰.۸ تا ۱۲ میلیمتر | ± ۰.۰۵ mm | نیتروژن گرید ۵ (۹۹.۹۹۹٪) | صنایع لبنی، دارویی، دکوراسیون، هندریل |
| AISI 316 / 316L | 16% Cr – 10% Ni – 2% Mo | ۰.۸ تا ۱۰ میلیمتر | ± ۰.۰۵ mm | نیتروژن با فشار ۲۰-۲۵ بار | تجهیزات دریایی، پتروشیمی، داروسازی پیشرفته |
| AISI 201 | 16% Cr – 4% Ni – 6% Mn | ۰.۶ تا ۸ میلیمتر | ± ۰.۰۸ mm | نیتروژن با خلوص استاندارد | مبلمان، پایهها، اکسسوریهای ساختمانی داخلی |
مهندسی گاز نیتروژن پرفشار (High-Pressure Nitrogen Cut)؛ راز حفظ خاصیت ضدزنگ استیل
دلیل اصلی مقاومت شگفتانگیز استنلس استیل در برابر خوردگی، وجود عنصر کروم و تشکیل خودبهخودی لایه محافظ اکسید کروم بر روی سطح آن است. چنانچه در حین برش لیزر از هوای فشرده معمولی یا گاز اکسیژن استفاده شود، دمای نقطه برخورد پرتو به بیش از ۱۵۰۰ درجه سانتیگراد رسیده و اکسیژن با عنصر کروم وارد واکنش احتراقی شدید میشود. در اثر این فرآیند، پدیده تخلیه کروم (Chromium Depletion) در مرزهای کریستالی لبه برش رخ داده و لایهای سیاه، ترد و متخلخل تشکیل میگردد که مقاومت به خوردگی استیل را کاملاً نابود ساخته و لبهها را حتی در رطوبت معمولی دچار زنگزدگی میکند.
در مجتمع رنگین پوشش شیراز، کلیه فرآیندهای برش لوله استیل منحصراً با دمش گاز نیتروژن خالص (Fusion Cutting) انجام میشود. نیتروژن گاز خنثی بوده و با حذف اکسیژن از کانون مذاب، مذاب استیل را با فشار مافوق صوت از درز برش بیرون میراند. حاصل این استاندارد متالورژیکی:
- حفظ ۱۰۰٪ مقاومت شیمیایی استیل: بدون افت کروم در لبه و بدون نیاز به اسیدشویی (Pickling) ثانویه.
- عدم آلودگی جدار داخلی لوله: ذرات مذاب بر اثر فشار گاز نیتروژن به دیواره روبهرویی لوله نمیچسبند و مسیر عبور سیال پاکیزه میماند.
- تسهیل فرآیندهای پوششدهی تکمیلی: در صورت نیاز به آبکاریهای ترکیبی سخت نظیر کاربرد آبکاری کروم سخت یا پوششهای حفاظتی در آبکاری کروم سخت صنعتی، قطعه از بالاترین انرژی سطحی برخوردار است.
فرمول محاسبه قیمت و عوامل تعیینکننده تعرفه برش لیزر لوله استیل
برش مقاطع گرد و قوطی به دلیل پیچیدگی حرکت چرخشی همزمان قطعه (محور C/A) و تنظیم مداوم ارتفاع فوکوس در انحنای مقطع، دارای تعرفهگذاری متفاوتی نسبت به برش ورقهای تخت است. طبق تعرفه رسمی سندیکای برشکاری، نرخ خدمات روتاری به ازای هر متر طول برش دیواره محاسبه میشود:
فرمول پایه محاسبه هزینه برش هر قطعه لوله استیل:
هزینه برش هر شاخه/قطعه = (طول مسیر پیرامونی برش به میلیمتر × ضخامت دیواره لوله × ضریب روتاری مقطع استیل) + (تعداد سوراخکاریها × تعرفه پیرسینگ با نیتروژن) + هزینه زمان راهاندازی و تعویض کولت (در تیراژهای محدود)
شاخصهای کلیدی مؤثر بر قیمت نهایی:
- قطر خارجی و ضخامت دیواره: لولههای ضخیمتر سرعت پیشروی کمتری داشته و حجم نیتروژن مصرفی در دقیقه را افزایش میدهند.
- هندسه مقطع: برش لولههای گرد سادهترین فرآیند است؛ در حالی که قوطیهای مربع و مستطیل به دلیل تغییر شعاع کنجها نیازمند کاهش شتاب در گوشهها هستند.
- تیراژ و نستینگ لولهای: در سفارشهای تیراژ کارخانهای با چیدمان اتوماتیک برش در شاخههای ۶ متری، ضایعات انتها به حداقل رسیده و قیمت تا ۳۰٪ کاهش مییابد. خدمات ما در پوشش کشوری برش لیزر ایران پاسخگوی نیاز کارخانجات سراسر ایران است.
راهنمای تهیه فایلهای سهبعدی و دوبعدی جهت سفارش برش لوله
برای اجرای بینقص پروژهها در نرمافزارهای کمکی Tube Nesting، لطفاً فایلهای خود را با فرمتهای زیر آماده فرمایید:
- فرمتهای سهبعدی ترجیحی: فایل مدل طراحیشده به صورت Solid Body با فرمتهای
STEP (.stp)یاIGES (.igs)که در آن قطر خارجی و ضخامت دیواره دقیقاً مدل شده باشد. - فایل دوبعدی گسترده: در صورت استفاده از نقشههای اتوکد، نمای گسترده دیواره لوله (Flat Pattern) با فرمت
DXFبا مقیاس ۱:۱ در واحد میلیمتر ارسال گردد. برای برش قطعات حکاکیشده نیز میتوانید از خدمات حکاکی و برش لیزر شیراز ما بهره گیرید. - رعایت حداقل فاصله سوراخها: فاصله لبه سوراخها از یکدیگر یا از انتهای لوله ترجیحاً نباید کمتر از دو برابر ضخامت دیواره باشد تا از تمرکز تنش جلوگیری شود.

کاربردهای صنعتی و راهبردی لولهها و پروفیلهای برشخورده با لیزر روتاری
دقت فوقالعاده تکنولوژی روتاری رنگین پوشش، آن را به انتخابی بنیادین در صنایع پیشرفته مبدل ساخته است:
- صنایع بهداشتی، دارویی و غذایی: تولید کلکتورها، منیفولدها و خطوط انتقال استیل ۳۱۶L بدون درز که هرگونه ناهمواری یا رسوبگذاری میکروبی در محل درز جوش ممنوع است.
- صنایع خودروسازی و شاسیسازی: برش لولههای سازهای و رولبارها برای ساخت قطعات خودرو و خودروهای مسابقهای با چاکهای قفلشونده دقیق.
- تجهیزات هیدرولیک و سیلندرهای دقیق: برش دقیق لولههای سیلندری پیستونی پیش از مراحل آبکاری در خط آبکاری کروم سخت سیلندر و شافتهای دورانی.
- تجهیزات دکوراتیو و معماری مدرن: ساخت پایههای مبلمان استیل، دستگیرهها، نردههای ساختمانی لوکس و استراکچرهای نورپردازی که همگی پس از برش و جوش، با رنگآمیزی پودری در واحد رنگ الکترواستاتیک یا فرآیندهای قطعه سازی تکمیل میگردند.
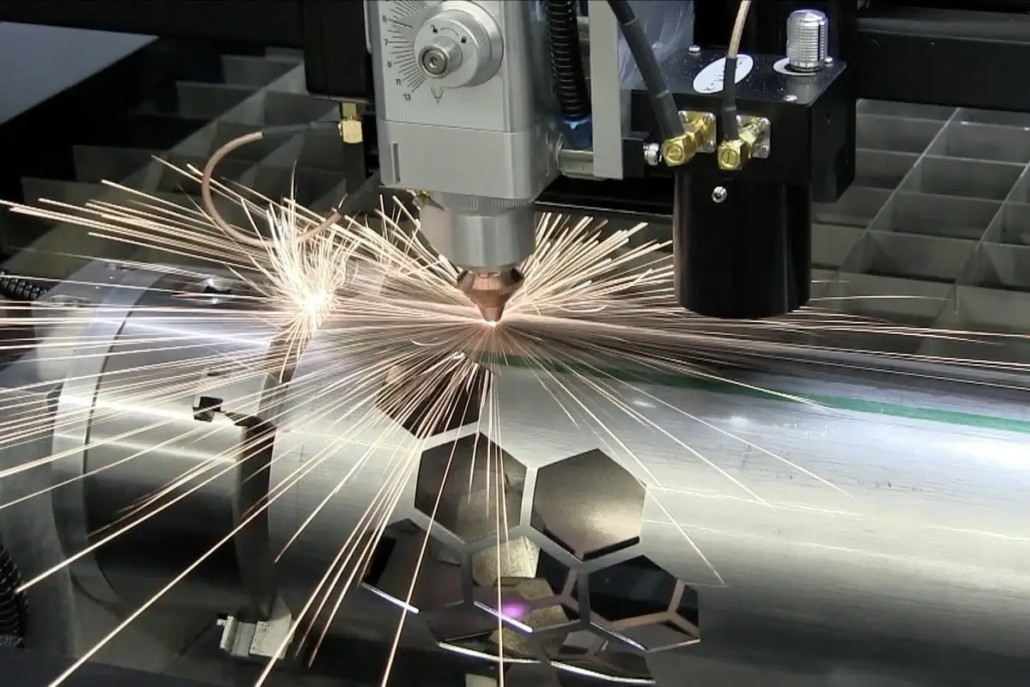
سفارش تیراژ و مشاوره ساخت سازههای لولهای استیل در شیراز
کارخانجات صنعتی، شرکتهای داروسازی، سازندگان ماشینآلات بستهبندی و تولیدکنندگان مبلمان استیل در استان فارس و سراسر کشور میتوانند جهت تست نمونه اولیه، بررسی نقشه و قراردادهای تیراژ با کارشناسان فنی ما تماس حاصل فرمایند.
پرسشهای متداول مهندسی درباره خدمات برش لوله استیل (FAQ)
حداکثر قطر و طول شاخه لوله قابل برش در دستگاه روتاری چقدر است؟
دستگاههای لیزر روتاری مجتمع رنگین پوشش شیراز قادر به پذیرش شاخههای استاندارد لوله و پروفیل تا طول ۶ متر و قطر مقطع از ۱۰ میلیمتر تا ۲۲۰ میلیمتر با ضخامت دیواره تا ۱۲ میلیمتر در گرید ۳۰۴ و تا ۱۰ میلیمتر در گرید ۳۱۶ میباشند.
آیا برش لیزر لوله استیل نیازمند سنبادهکاری و پلیسهگیری ثانویه است؟
خیر؛ به دلیل استفاده انحصاری از گاز نیتروژن پرفشار (۱۸ تا ۲۵ بار) و خلوص ۹۹.۹۹۹٪، مذاب استیل به طور آنی تخلیه شده و لبههای برش کاملاً صاف، براق و عاری از هرگونه پلیسه یا سرباره تحویل داده میشوند و بلافاصله آماده جوشکاری آرگون هستند.
چگونه میتوان لولههای دکوراتیو روکشدار یا طرحدار را بدون خط و خش برش داد؟
برای لولههای استیل با سطوح پولیش براق یا مات خشدار، از فکهای پنوماتیک با روکش تفلون و پلیاورتان ضدخش استفاده میشود؛ همچنین پرتو لیزر با پارامترهای پیرسینگ نرم به گونهای تنظیم میگردد که پاشش جرقههای اولیه به روکش قطعه آسیبی نرساند.
آیا علاوه بر لولههای گرد، امکان برش قوطی، پروفیل و لوله بیضی نیز وجود دارد؟
بله؛ کنترلر CNC دستگاه روتاری مجهز به سیستم جبرانساز هندسی است و انواع مقاطع شامل قوطیهای مربع و مستطیل، لولههای بیضی، لولههای مثلثی و پروفیلهای باز با دقت تلورانسی یکسان برش میخورند.
نحوه ارسال سفارش و استعلام هزینه چگونه است؟
شما میتوانید فایلهای مدل سهبعدی خود را با فرمتهای STEP یا IGES از طریق پیامرسانها یا تماس تلفنی با شماره ۰۹۱۷۳۱۳۱۲۷۱ ارسال فرمایید. تیم مهندسی ما در سریعترین زمان متراژ برش و زمان ماشینکاری را آنالیز کرده و پیشفاکتور رسمی را صادر مینماید.