مزایای آبکاری کروم سخت
شاخصهای تریبولوژیکی و مزایای برجسته متالورژی کروم سخت صنعتی
پوشش کروم سخت (Industrial Hard Chrome) به عنوان یک لایه مهندسی با رسوب مستقیم یونهای فلزی کروم بر پایه زیرلایه، مجموعهای از شاخصهای مکانیکی و فیزیکی منحصربهفرد را در اختیار صنعتگران قرار میدهد. بر خلاف سایر روشهای عملیات حرارتی سطحی که ساختار بلوری فلز پایه را به دمای بحرانی میرسانند، رسوب الکتروشیمیایی کروم سخت خواص متالورژیکی زیر را بدون اعمال تنش حرارتی بر قطعه تثبیت مینماید:
- سختی میکرونی استثنایی (۶۵ تا ۷۰ راکول سی): سختی سطح لایه رسوبکرده در محدوده ۸۵۰ تا ۱۱۰۰ ویکرز (HV ۰.۱ بر اساس استاندارد ASTM E384) قرار دارد. این میزان سختی ناشی از ساختار کریستالی مکعبی مرکزپر (BCC) به شدت فشرده و جهتگیری ترجیحی صفحات بلوری (۱۱۰) است. در مقایسه با فولادهای ابزاری سختشده و پوششهای متداول آبکاری، این سختی مقاومت در برابر سایش سایشی (Abrasive Wear) را تا چند برابر ارتقا میدهد.
- ضریب اصطکاک لغزشی بسیار پایین: ضریب اصطکاک استاتیکی و دینامیکی کروم سخت در تماس با فولاد، چدن و آلیاژهای برنزی در شرایط خشک در حدود ۰.۱۵ و در حضور روغنهای صنعتی کمتر از ۰.۰۸ است. این ویژگی سبب کاهش چشمگیر افت توان ناشی از اصطکاک، مهار حرارت موضعی در دورهای بالا و ممانعت از ایجاد سایش چسبان (Galling) در قطعات رفتوبرگشتی میگردد.
- دمای پایین اعمال فرآیند (۵۰ تا ۵۵ درجه سانتیگراد): برخلاف روشهای نیتراسیون و سمانتاسیون که در دماهای بالای ۵۰۰ تا ۹۵۰ درجه سانتیگراد اجرا میشوند، آبکاری کروم سخت هیچگونه اعوجاج ابعادی، تاببرداشتگی یا تغییر فاز متالورژیکی در شفتهای بلند، لولههای باریک و قطعات حساس ایجاد نمیکند.
- چسبندگی متالورژیکی اتمی به زیرلایه: با اجرای فرآیند اچینگ الکتروشیمیایی آندی (Anodic Etch) پیش از آبکاری، پیوند اتمی بسیار قدرتمندی میان بلورهای کروم و شبکه کریستالی فولاد، چدن یا مس برقرار میشود. این پیوند نیروی چسبندگی فراتر از ۲۵۰ مگاپاسکال ایجاد کرده و مانع از پوسته شدن لایه تحت بارهای ضربهای سنگین میگردد.
- شبکه ریزترکهای کنترلشده (Micro-Cracks): وجود ۳۰۰ تا ۸۰۰ میکروکرک در هر سانتیمتر طولی لایه مطابق با استاندارد ASTM B650، تنشهای کششی داخلی رسوب را خنثی ساخته و به عنوان مخازن میکروسکوپی حفظ فیلم روغن هیدرولیک عمل میکند؛ امری که روانکاری پایدار در تمام طول کورس حرکت سیلندرها را تضمین مینماید.
- پایداری ابعادی و رسوب یکنواخت با دقت میکرونی: در فرآیند کروم سخت، نرخ رسوبدهی با کنترل آمپراژ و زمان آبکاری دقیقاً پایش میشود. این امر اجازه میدهد ضخامت لایه از ۱۰ میکرون برای قالبهای دقیق تا بیش از ۵۰۰ میکرون برای بازسازی شفتهای مستهلک با خطای کمتر از ±۲ میکرون تنظیم گردد.
این ویژگیها در کارگاههای پوششدهی تخصصی نظیر خدمات آبکاری صنعتی و قطعهسازی پیشرفته، امکان استفاده گسترده از این فرآیند را در شرایط خشن کاری فراهم میسازد.

برتریهای متالورژیکی کروم سخت در مقایسه با سایر روشهای سختکاری سطحی
برای انتخاب پوشش بهینه، ارزیابی تفاوتهای فرآیندی کروم سخت با روشهای رقیب نظیر نیتراسیون، سختکاری حرارتی موضعی، کربندهی سطحی (کربورایزینگ)، پاشش حرارتی HVOF و نیکل الکترولس الزامی است. در حالی که نیتراسیون و کربورایزینگ نیازمند کورههای دمابالا بوده و همواره خطر اعوجاج و تاببرداشتگی قطعه را به همراه دارند، کروم سخت به صورت یک فرآیند سرد شیمیایی اعمال شده و نیازی به تغییر ساختار مغز قطعه ندارد. علاوه بر آن، در قطعات فرسوده، نیتراسیون هیچ قابلیتی برای جبران لایههای از دست رفته ابعادی ندارد؛ در حالی که کروم سخت میتواند تا صدها میکرون ضخامت جدید ایجاد نموده و قطعه را با سنگزنی مجدد به ابعاد نامی بازگرداند.
جدول زیر رفتار هر یک از این فرآیندها را از منظر سختی، ضخامت لایهنشانی، ریسک اعوجاج و کارایی صنعتی مقایسه مینماید:
جدول مقایسه جامع خواص متالورژیکی کروم سخت با روشهای جایگزین سختکاری سطحی
| روش مهندسی سطح / نوع پوشش | سختی موثر سطح (HV) | حداکثر ضخامت موثر | دمای اعمال فرآیند (°C) | ریسک دفرمگی و اعوجاج قطعه | کاربری بهینه صنعتی و مزیت برتر |
|---|---|---|---|---|---|
| آبکاری کروم سخت (Hard Chrome) | ۸۵۰ تا ۱۱۰۰ HV (۶۸ HRC) | ۲۰ تا ۵۰۰+ میکرون | ۵۰ تا ۵۵ درجه سانتیگراد | صفر (بدون ایجاد تاببرداشتگی در شفتهای بلند) | شفتهای هیدرولیک، غلتکهای نورد، قالبهای تزریق و بازسازی ابعادی قطعات مستهلک |
| نیتراسیون گازی و پلاسما (Nitriding) | ۸۰۰ تا ۱۰۰۰ HV | ۱۰ تا ۳۰ میکرون | ۵۰۰ تا ۵۵۰ درجه سانتیگراد | متوسط (خطر تنشهای حرارتی در مقاطع نازک) | چرخدندهها، میلبادامکها و قطعاتی که نیاز به لایه نفوذی بدون تغییر قطر دارند |
| کربندهی سطحی (Carburizing) | ۶۵۰ تا ۸۰۰ HV | ۵۰۰ تا ۲۰۰۰ میکرون | ۹۰۰ تا ۹۵۰ درجه سانتیگراد | بسیار بالا (نیازمند کوئنچ و سنگزنی سنگین بعدی) | پینهای ضربهخوار و چرخدندههای سنگین گیربکسهای صنعتی |
| پاشش حرارتی کاربید تنگستن (HVOF) | ۱۰۰۰ تا ۱۲۵۰ HV | ۱۰۰ تا ۳۰۰ میکرون | بالای ۱۵۰۰ درجه (دمای شعله پاشش) | کم تا متوسط (پیوند مکانیکی، ناتوان در سوراخهای باریک) | سطوح خارجی ساده در تجهیزات حفاری نفت که دسترسی خط دید مستقیم دارند |
| نیکل الکترولس فسفر بالا (High-Phos ENP) | ۵۰۰ تا ۹۵۰ HV (با پخت) | ۱۰ تا ۵۰ میکرون | ۸۵ تا ۹۰ درجه سانتیگراد | صفر (رسوب شیمیایی بدون جریان) | قطعات دارای هندسه پیچیده داخلی و محیطهای شدیداً اسیدی کلریدی |
مشاوره فنی متالورژی و استعلام خدمات کروم سخت در شیراز
مجتمع صنعتی رنگین پوشش شیراز با بهرهگیری از حوضچههای عمیق الکترولیز، رکهای بهینهشده توزیع جریان و تجهیزات تست چسبندگی و سختیسنجی میکرونی، آماده اجرای انواع پوششهای هارد کروم برای قطعات صنعتی، سیلندرهای هیدرولیک و قالبهای دقیق است.
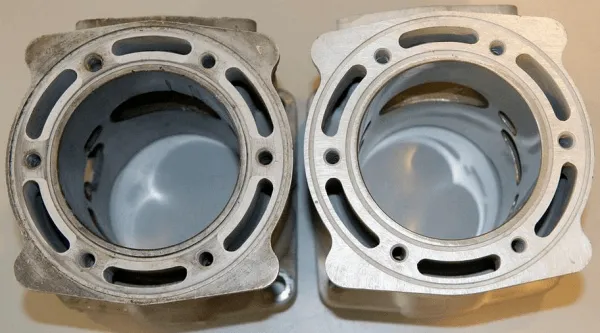
مزایای تریبولوژیکی؛ مهار سایش اصطکاکی، رفتار لغزشی و خاصیت نچسب بودن
در محیطهای کاری سنگین صنعتی، قطعات متحرک تحت تأثیر دو مکانیزم اصلی تخریب تریبولوژیکی قرار دارند: سایش چسبان (Adhesive Wear) ناشی از جوش سرد میکروسکوپی ناهمواریها تحت فشار تماسی، و سایش سایشی (Abrasive Wear) ناشی از نفوذ ذرات سخت و ساینده معلق مانند سیلیس، برادههای فلزی یا الیاف تقویتکننده شیشه در پلیمرها. لایه کروم سخت با ساختار اتمی پایدار و انرژی سطحی بسیار ناچیز، بر هر دو پدیده غلبه میکند:
- مهار سایش سایشی بر اساس قانون آرچارد: طبق معادله سایش آرچارد ($Q = K \cdot W \cdot L / H$)، نرخ فرسایش حجمی سطح ($Q$) نسبت معکوس مستقیمی با سختی متالورژیکی ($H$) دارد. با دستیابی به سختی فراتر از ۹۵۰ ویکرز در کروم سخت، نرخ سایش قطعه در مقایسه با فولاد ساده تا ۱۰ برابر کاهش مییابد.
- کاهش اتلاف توان مکانیکی و حرارت اصطکاکی: ضریب اصطکاک ناچیز سطح هارد کروم باعث کاهش تلفات اصطکاکی شفتها و محورهای دوار میگردد. این ویژگی نیاز به نیروی محرکه اولیه الکتروموتورها را کمتر کرده، مصرف انرژی را بهینه میسازد و از داغ شدن یاتاقانها و اکسیداسیون زودرس روغنهای هیدرولیک در محفظه جلوگیری میکند.
- خاصیت نچسب بودن و رهایش آسان (Anti-Sticking & Release Properties): به دلیل انرژی آزاد سطحی بسیار کم فلز کروم، موادی نظیر پلاستیکهای مذاب، ترکیبات لاستیکی خام، رزینهای اپوکسی و دوده صنعتی تمایلی به چسبیدن به سطح کروم ندارند. این مزیت در صنایع قالبسازی پلاستیک و لاستیک، نیاز به واکسهای رهاساز را برطرف کرده و نرخ تولید قطعات بدون پلیسه را افزایش میدهد؛ موضوعی که در راهنمای کاربرد آبکاری کروم سخت مورد بحث قرار گرفته است.
- پایداری حرارتی تا دمای ۴۵۰ درجه سانتیگراد: کروم با نقطه ذوب بیش از ۱۸۵۰ درجه، تا دمای حدود ۴۵۰ درجه سانتیگراد دچار نرمشدگی، بازیابی ساختاری یا تغییر سختی نمیشود. تشکیل خودبهخودی لایه نانومتری اکسید کروم ($Cr_2O_3$) مانع از نفوذ اکسیژن به لایههای زیرین و پوسته شدن قطعه در دماهای کاری بالا میگردد.
در کاربردهای فوقالعاده حساس مانند صنایع هوایی، این رفتار تریبولوژیکی با الزامات استانداردهای AMS پیوند میخورد که شرح آن در صفحه آبکاری کروم قطعات هواپیما ارائه گردیده است.
مزایای اقتصادی؛ کاهش ۷۰ درصدی هزینهها در اورهال و احیای ابعادی قطعات
صرفهجویی اقتصادی ناشی از اجرای آبکاری کروم سخت در صنایع نفت، فولاد، معدن و ماشینسازی از دو جنبه مستقیم و غیرمستقیم قابل محاسبه است:
- احیای قطعات گرانقیمت فرسوده (Dimensional Salvaging): شفتهای سنگین توربینها، پیستونهای جکهای غولپیکر هیدرولیک و غلتکهای نورد صنعتی که در اثر اصطکاک طولانی دچار سایش موضعی چند دهم میلیمتری شدهاند، نیازی به تعویض و خرید نو ندارند. با رسوب لایهای ضخیم از کروم سخت (بین ۱۰۰ تا ۵۰۰ میکرون) و سپس سنگزنی استوانهای دقیق، قطعه با صرف کمتر از ۳۰ درصد هزینه خرید اولیه، دقیقاً به تلورانس ابعادی استاندارد کارخانه بازمیگردد.
- افزایش ۲ تا ۵ برابری فواصل زمانی تعمیرات (MTBF): قطعات پوششدادهشده با هارد کروم به دلیل مقاومت فوقالعاده در برابر سایش و خطافتادگی، نرخ توقف اضطراری خط تولید (Downtime) را به حداقل میرسانند که بزرگترین صرفهجویی مالی برای مجتمعهای پتروشیمی و فولادسازی محسوب میشود؛ پروژههایی که نیازمند قطعات سفارشی در بخش طراحی و ساخت قطعات پتروشیمی هستند.
- امکان برداشتن و پوششدهی مجدد (Stripping & Re-plating): لایه کروم فرسوده را میتوان بدون آسیب رساندن به فلز پایه، از طریق فرآیندهای الکتروشیمیایی معکوس به طور کامل حذف کرد و لایه جدیدی با همان دقت و کیفیت اعمال نمود؛ قابلیتی که در سازههای مقاوم استیل در بخش ساخت قطعات استیل و قطعات عمومی در ساخت قطعات صنعتی بسیار اقتصادی است.
مشخصات فنی و شرایط لایهنشانی روی انواع سیلندرهای هیدرولیک صنعتی به تفصیل در صفحه آبکاری کروم سخت صنعتی و صفحه اختصاصی آبکاری کروم سخت سیلندر گردآوری شده است.
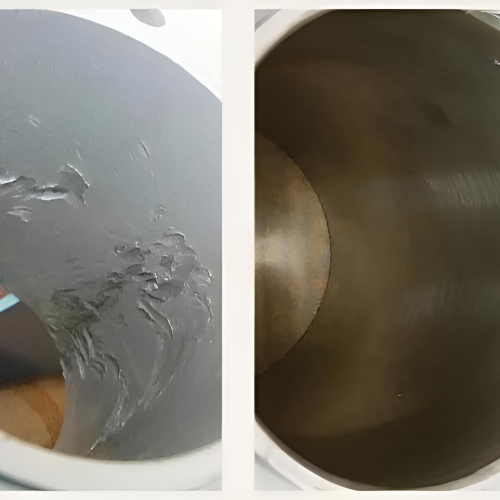
جدول راهنمای مهندسی انتخاب ضخامت و پارامترهای اجرایی کروم سخت بر اساس نوع قطعه
برای دستیابی به حداکثر بهرهوری، تعیین ضخامت پوشش و عملیات پرداختکاری پس از آبکاری بر اساس استانداردهای مهندسی مطابق جدول زیر انجام میگیرد:
| رده کاربری صنعتی | ضخامت بهینه کروم (میکرون) | عملیات مکانیکی پس از آبکاری | هدف و مزیت عملیاتی اصلی | استاندارد فرآیندی مرجع |
|---|---|---|---|---|
| قالبهای تزریق پلاستیک و لاستیک | ۱۰ الی ۲۵ میکرون | بدون نیاز به سنگزنی (Flash Chrome) با پرداخت دستی | تسهیل در رهایش قطعه، شفافیت نوری و مهار گازهای خورنده پلیمری | ASTM B177 |
| میلههای پیستون جکهای هیدرولیک | ۳۰ الی ۶۰ میکرون | سنگزنی استوانهای دقیق (Cylindrical Grinding) | کاهش سایش پکینگها و جلوگیری از افت فشار روغن هیدرولیک | ASTM B650 Class 1 |
| غلتکهای چاپ، کلندرینگ و کاغذسازی | ۵۰ الی ۱۲۰ میکرون | سنگزنی دقیق و پولیش سوپرفینیش (Ra < ۰.۰۵ μm) | ایجاد سطح آینهای کامل و یکنواختی ضخامت محصول تولیدی | ISO 6158 |
| شیرآلات و پمپهای نفت، گاز و پتروشیمی | ۷۵ الی ۱۵۰ میکرون | لپینگ و سنگزنی سیت و بال ولو | آببندی نشتناپذیر و مقاومت در برابر سیالات خورنده H2S و CO2 | NACE MR0175 / ASTM B177 |
| احیا و بازسازی ابعادی شفتهای فرسوده | ۱۵۰ الی ۵۰۰+ میکرون | سنگزنی خشن و پرداخت نهایی به تلورانس نامی h6 | جبران لایههای فرسوده و احیای ابعادی با یکسوم هزینه ساخت مجدد | MIL-STD-1501 |
عملیات تکمیلی سنگزنی و پولیش با سنبادههای الماسی در واحد خدمات پرداختکاری دقیق اجرا میشود تا سطح پوشش به صیقلیترین حالت ممکن برسد. همچنین پروژههای تراشکاری و ساخت پیش از آبکاری در بخش خدمات قطعه سازی، تولید ادوات ترابری در ساخت قطعات خودرو و برش متریال اولیه در خدمات برش آلومینیوم به اجرا درمیآیند.
سفارش خدمات تخصصی هارد کروم و بازسازی شفت در شیراز
جهت بهرهمندی از تجارب مهندسی مجتمع رنگین پوشش شیراز در زمینه افزایش طول عمر قطعات صنعتی و بازسازی ابعادی جکها و غلتکها با کارشناسان ما در تماس باشید.
پرسشهای متداول مهندسی پیرامون مزایای آبکاری کروم سخت (FAQ)
۱. آیا آبکاری کروم سخت باعث تغییر ابعاد یا اعوجاج در قطعات حساس میشود؟
خیر، دمای حمام آبکاری کروم سخت بین ۵۰ تا ۵۵ درجه سانتیگراد است که بسیار پایینتر از دمای استحاله متالورژیکی فولادهاست؛ بنابراین قطعه هیچگونه تنش حرارتی یا اعوجاج را تجربه نمیکند. افزایش ضخامت نیز بر اساس جریان و زمان آبکاری با دقت میکرونی کنترل شده و در صورت نیاز با سنگزنی نهایی به تلورانس نامی نقشه میرسد.
۲. دلیل برتری چسبندگی کروم سخت نسبت به پوششهای پاشش حرارتی چیست؟
در کروم سخت، پیوند بین لایه و فلز پایه از نوع متالورژیکی اتمی است که با اچینگ الکتروشیمیایی آندی تقویت میشود؛ در حالی که در روشهای پاشش حرارتی (مانند متالایزینگ یا HVOF)، پیوند به صورت قفلشدگی مکانیکی است و در برابر تنشهای برشی شدید، احتمال تورق و کندگی موضعی وجود دارد.
۳. برای مهار پدیده تردی هیدروژنی در فولادهای سخت چه تمهیدی به کار میرود؟
در فولادهای با استحکام کششی بالای ۱۰۰۰ مگاپاسکال، قطعه بلافاصله پس از خروج از وان در کوره با دمای ۱۹۰ تا ۲۱۰ درجه سانتیگراد به مدت حداقل ۲۳ ساعت تحت عملیات پخت هیدروژنزدایی (De-Embrittlement Baking بر اساس ASTM B850) قرار میگیرد تا هیدروژن نفوذی خارج شده و از شکست ترد قطعه جلوگیری شود.
۴. چه پارامترهایی کیفیت و سختی پوشش کروم سخت را تضمین میکنند؟
نسبت کاتالیزوری دقیق اسید کرومیک به اسید سولفوریک (۱۰۰:۱)، حفظ دمای حمام روی ۵۵ درجه، چگالی جریان کاتدی ۳۰ تا ۴۵ آمپر بر دسیمتر مربع و اجرای تستهای کیفی نظیر میکروسختی ویکرز (ASTM E384) و ضخامتسنجی پرتو ایکس و جریان گردابی (ASTM B499) ضامن کیفیت پوشش هستند. اصول فرمولاسیون این فرآیندها در بخش آموزش آبکاری کروم سخت مدون شده است.
۵. اثر آبکاری کروم سخت بر استحکام خستگی (Fatigue Strength) قطعات دوار چیست؟
رسوب کروم به دلیل داشتن تنشهای کششی داخلی میتواند استحکام خستگی زیرلایه را بین ۱۰ الی ۳۰ درصد کاهش دهد. برای مهار این پدیده در شفتهای دوربالا و قطعات هوانوردی، پیش از آبکاری عملیات شاتپینینگ (Shot Peening طبق SAE AMS ۲۴۳۰) انجام میگیرد تا تنشهای فشاری پسماند در زیرلایه ایجاد شده و عمر خستگی قطعه حفظ گردد.
۶. حداقل ضخامت لازم کروم سخت برای قبولی در آزمون مه نمکی (Salt Spray) چقدر است؟
برای دستیابی به مقاومت به خوردگی فراتر از ۵۰۰ الی ۷۵۰ ساعت در آزمون مه نمکی بر اساس استاندارد ASTM B117، حداقل ضخامت کروم باید ۴۰ الی ۵۰ میکرون باشد تا پوشش از هرگونه ریزتخلخل نافذ به فلز پایه مبرا گردد. در لایههای نازکتر از ۲۰ میکرون، استفاده از زیرلایه نیکل توصیه میشود.